锻件质量控制是在工艺过程固定节点上的一组检查,每项检查都留下记录:每炉次化学成分、每装炉热处理周期、每件超声波检测,以及对后续机加工表面的尺寸检查。在锻件订单中,检查项目和记录要求在检验与试验计划中事先约定。Longrui Forging 在其位于中国浙江省云和县的自有工厂内,依据 ISO 9001 和我们的 API Spec 20C 许可执行这些检查。
实际工序见制造流程页面,证书和实验室设备见认证页面,设备本身列在能力页面。
锻件背后的检验与试验计划
| 检查项目 | 进行环节 | 使用手段 | 留下记录 |
|---|---|---|---|
| 牌号与炉次身份 | 切割前 | GNR 火花直读光谱仪(意大利) | 该炉次的化学成分分析,并在棒料上标记炉号 |
| 切割重量 | 锯切 | 平台秤和吊钩秤 | 工件上标记炉号和批号 |
| 钢坯与锻造温度 | 加热和锻造 | 加热炉热电偶和控制器,压机处红外测温仪 | 加热炉记录和锻造日志 |
| 表面状况 | 锻造和打磨后 | 压机处目视检查 | 飞边已切除,表面缺陷已清除 |
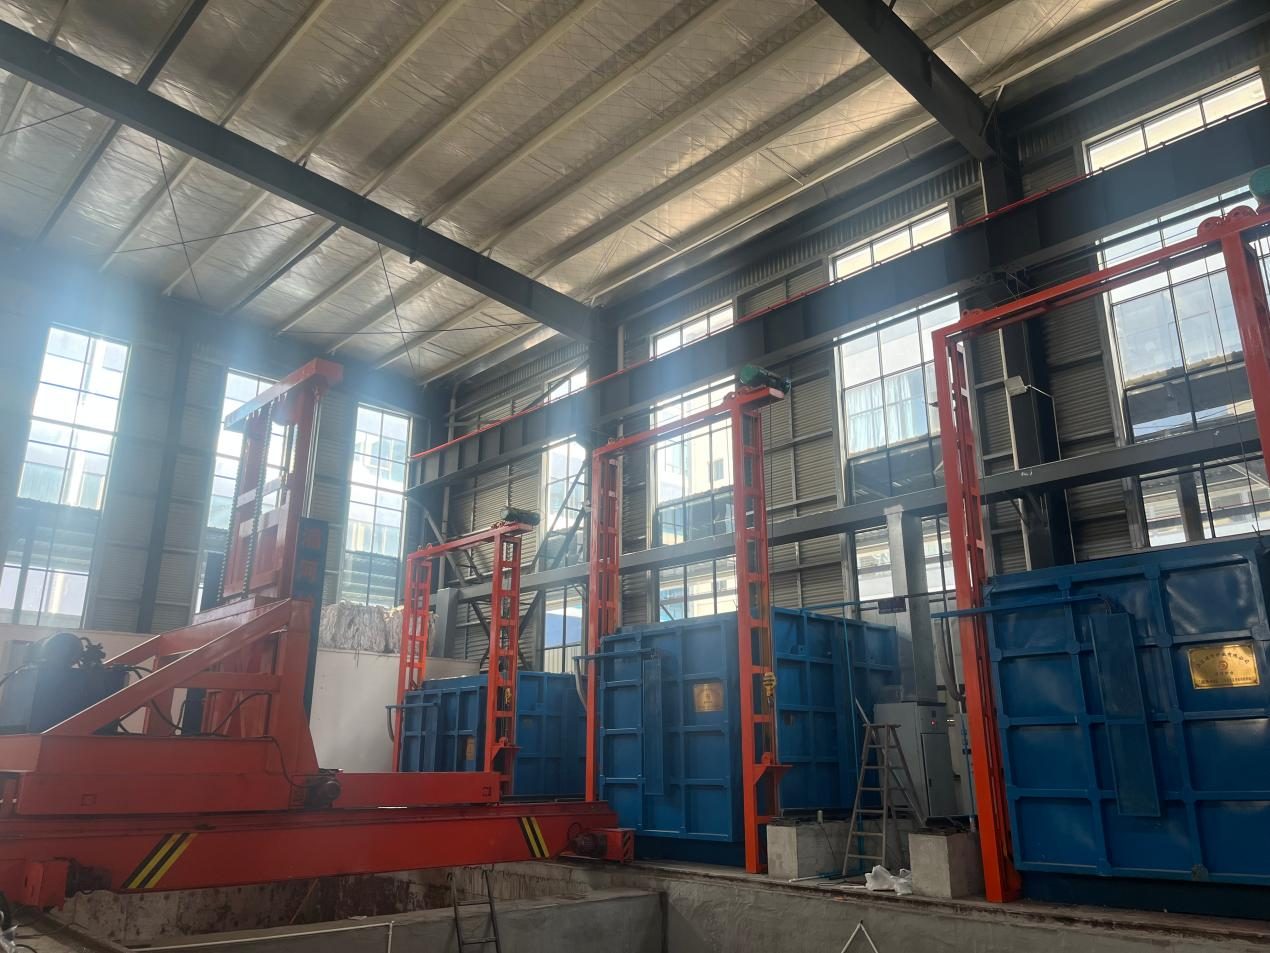
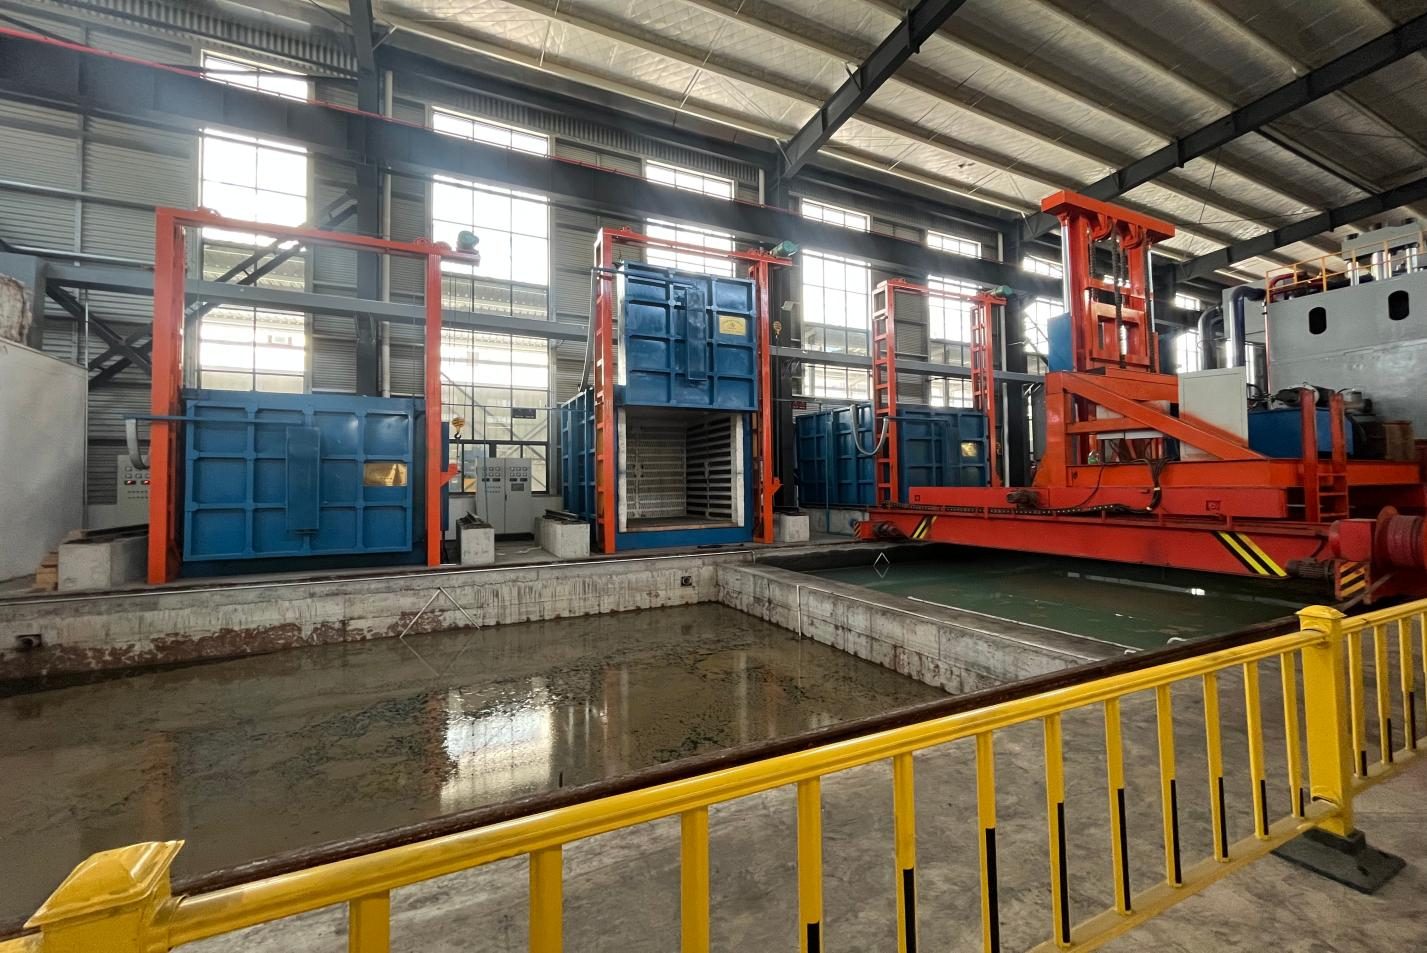
| 热处理 | 热处理生产线 | 每台加热炉上的温度控制器和图表记录仪 | 带记录周期的热处理图表 |
| 力学性能 | 内部实验室 | 伺服液压万能试验机、带低温槽的自动冲击试验机、布氏硬度计 | 化学成分和力学试验报告 |
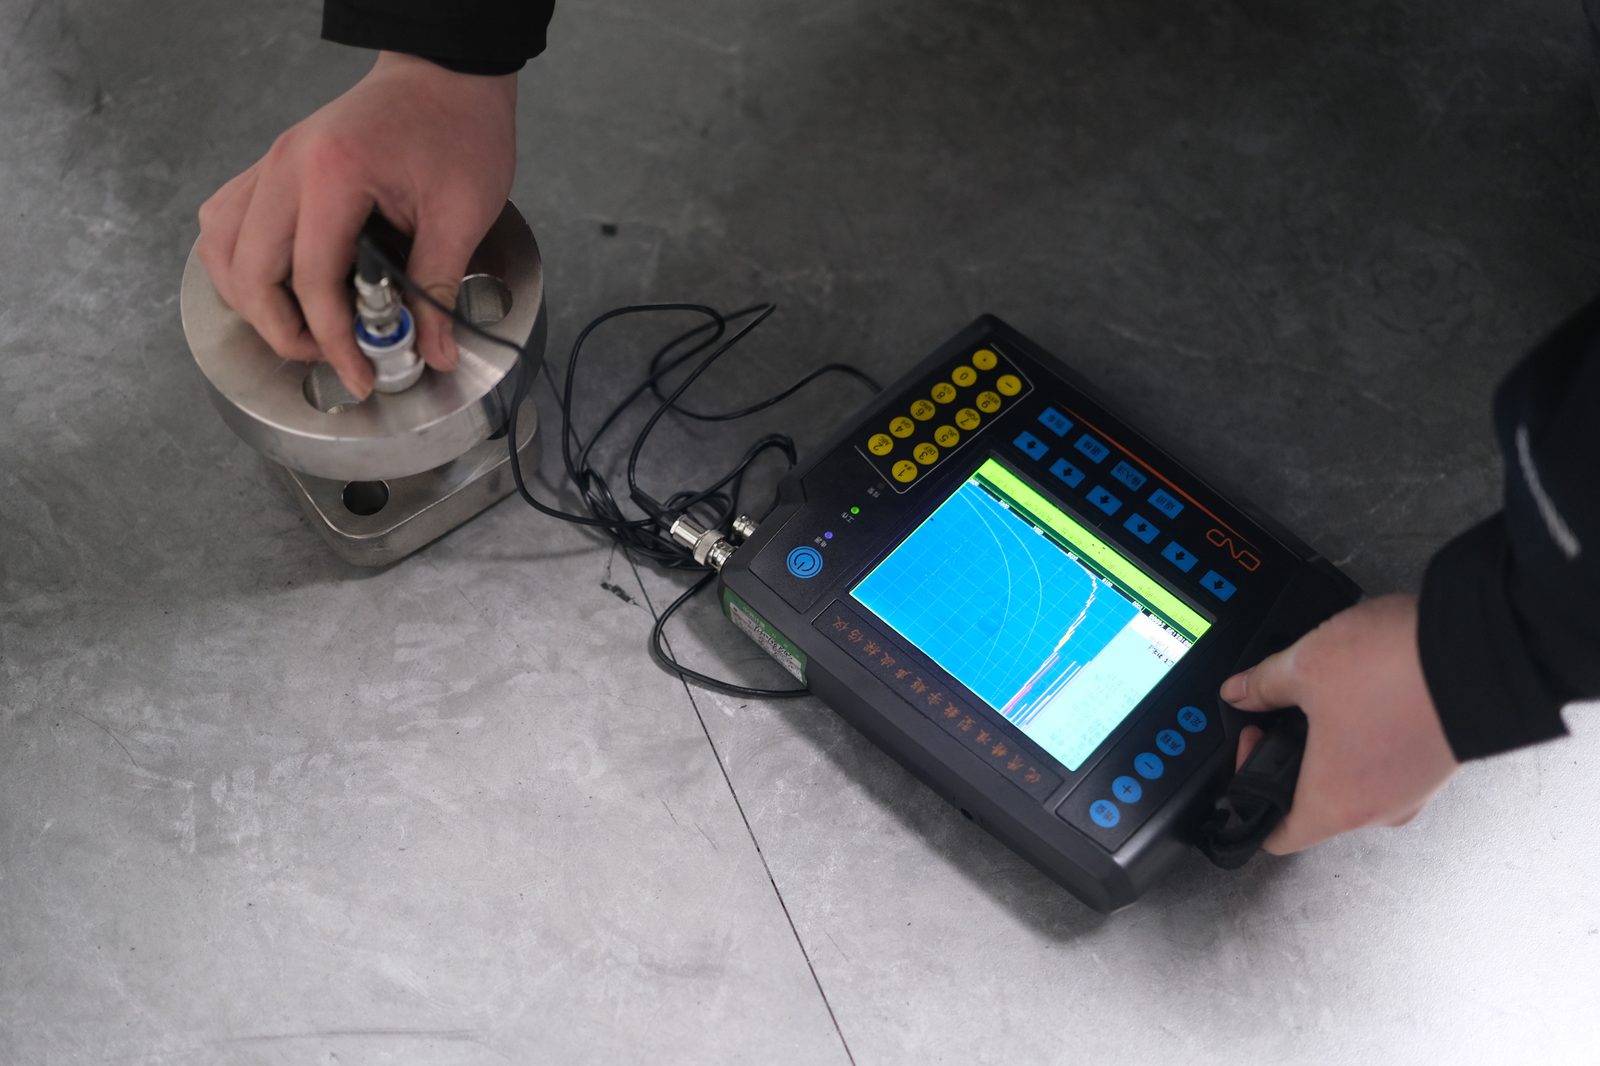
| 内部致密性 | 无损检测 | 数字超声波探伤仪,可按要求进行磁粉和渗透检测 | 该批次的 NDT 报告 |
| 尺寸 | 机加工后 | 量程至 600 mm 的卡尺和深度尺、半径规,按图纸检查 | 机加工件的尺寸报告 |
| 发货前身份确认 | 包装 | 手持式 XRF 光谱仪 | 对照证书确认材料身份 |
取样试验与逐件试验
有必要分清两者,因为这决定了证书能证明什么。
化学成分、拉伸、冲击和硬度试验属于破坏性试验或需要取样,因此从炉次或批次中取样进行。超声波检测直接对零件本身进行,尺寸检验则对经过机加工的零件进行。这是行业内的通常安排,也是 3.1 文件提供可追溯至炉次的结果,而不是逐件证书的原因。
每炉次需要取多少试样,由您图纸上标注的材料标准决定,而不是由我们决定。A105、A182、A350 以及双相钢各牌号都有各自的试验方案。把标准随图纸一起发来,检验计划就围绕它来制定。
您的质量团队会收到什么
- 成分分析报告与力学性能试验报告
- 牌号有要求时的冲击试验结果
- 记录完整循环的热处理曲线图
- UT 报告,MT 与 PT 可按需提供
- 机加工件的尺寸报告
- 材质证书,以及每批发货随附的装箱单
完整的文件清单见认证页面,检验文件的等级划分在标准说明部分列出。
谁检验,谁审核
检验由我们自己的质量部门执行,该部门在组织上独立于生产,文件由质量部门签署。除此之外:
- 第三方审核。 我们的 API Spec 20C 许可与 NORSOK M-650 资质均通过 API 及资质认证机构的审核取得,TÜV NORD 与 Bureau Veritas 的认证也按各自的周期接受审核。
- 客户审核。 买方审核到访是我们工作方式的一部分,我们多数石油、天然气与海洋工程客户都至少到过工厂一次。
- 内部纪律检查。 质量部门对车间本身进行审核,涵盖作业指导书、工装与量具、记录与标识,以及不合格品的处理。
如果您的规范要求某项我们厂内不做的试验,请在询价阶段说明,这样可以在下单前解决,而不是等到零件准备发运时。
这些检验为何站得住脚
逐件检验值得投入,还有第二个原因。锻件是整个截面被锻透的,所以超声波检测穿透的是经过变形的材料,而不是铸件的表面或钢厂的棒材表面。正因如此,这项检测在承压件上才有意义,也正因如此,仪器、记录与审核历史都集中在同一家工厂里。
相关阅读
常见问题
可以按我们自己的检验与试验计划执行吗?
我们的检验与记录已在上文列出。如果您的质量部门按自己的检验与试验计划执行,请把它随图纸一起发来,以便在下单前把两者对齐,并告知您希望见证哪些节点。
我们可以到工厂审核吗?
可以。客户审核到访是我们工作方式的一部分,我们持有的各项资质也是通过接受审核获得的。告知您想查看哪些工序,可通过联系页面上的联系方式安排到访。
机加工件的尺寸如何检验?
使用卡尺、深度尺与半径规,对照图纸尺寸进行检测。结果会写入尺寸报告,随零件一同发货。
你们每个零件都做检测吗?
破坏性试验从炉号或批次中取样,超声波检测则直接对零件本身进行。机加工后的零件进行尺寸检验。证书不是逐件拉伸试验的证明,任何锻造厂都无法提供这种证明。
如果贵方无法进行我们规范要求的某项试验,怎么办?
我们会在询价阶段说明,而不是等零件制造完成后才说。该试验随后由双方认可的第三方实验室进行,并由该实验室出具报告。由于实验室是经贵方同意、而非由我们单方面选定的,因此结果可被贵方质量部门接受。请将规范随图纸一并发送,我们将确认哪些试验由我们内部进行、哪些需要外部实验室。