球阀阀体及其他安全关键件的模锻(多向模锻)没有任何捷径可走。因此,每一件 Longrui Forging 锻件都要经过同样严格控制的生产与质量控制阶段链条,从原材料钢材运抵我们厂区那一刻起,到成品件装车发运那天为止。
下面每一道工序都由专职操作人员执行,记录在批次卡上,并可完全追溯至材质证明书。如果您正在审核新的锻件供应商,您的零件正是按此方式制造。这些工序背后的压机能力和尺寸限制见生产能力页面;证书所依据的标准见API 20C与NORSOK M-650。
原材料检验
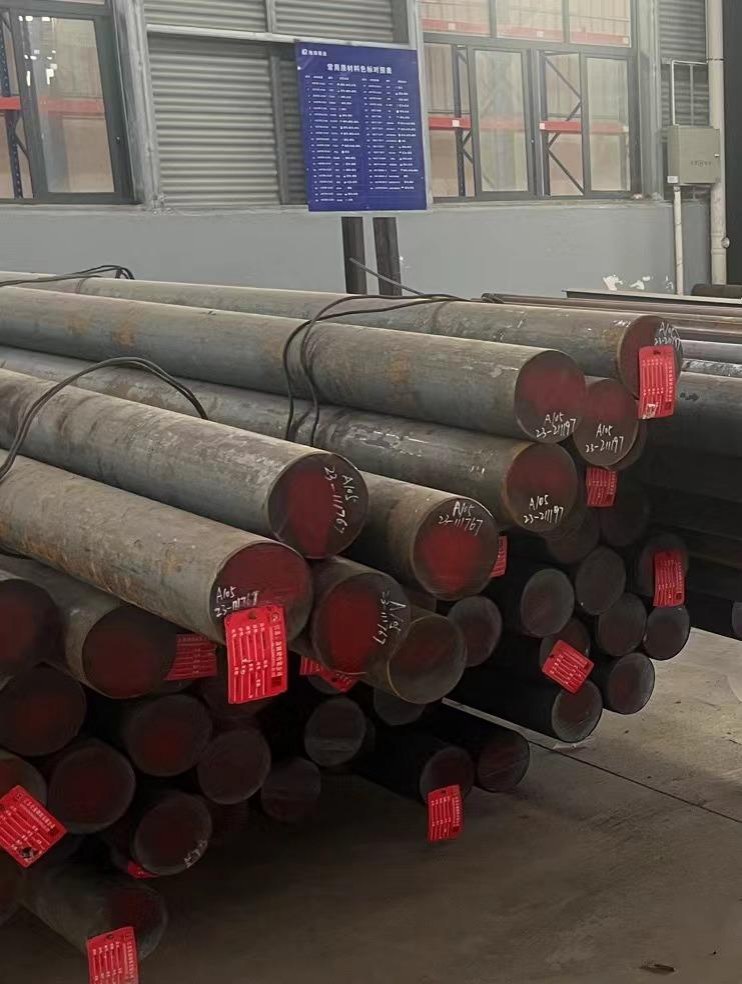
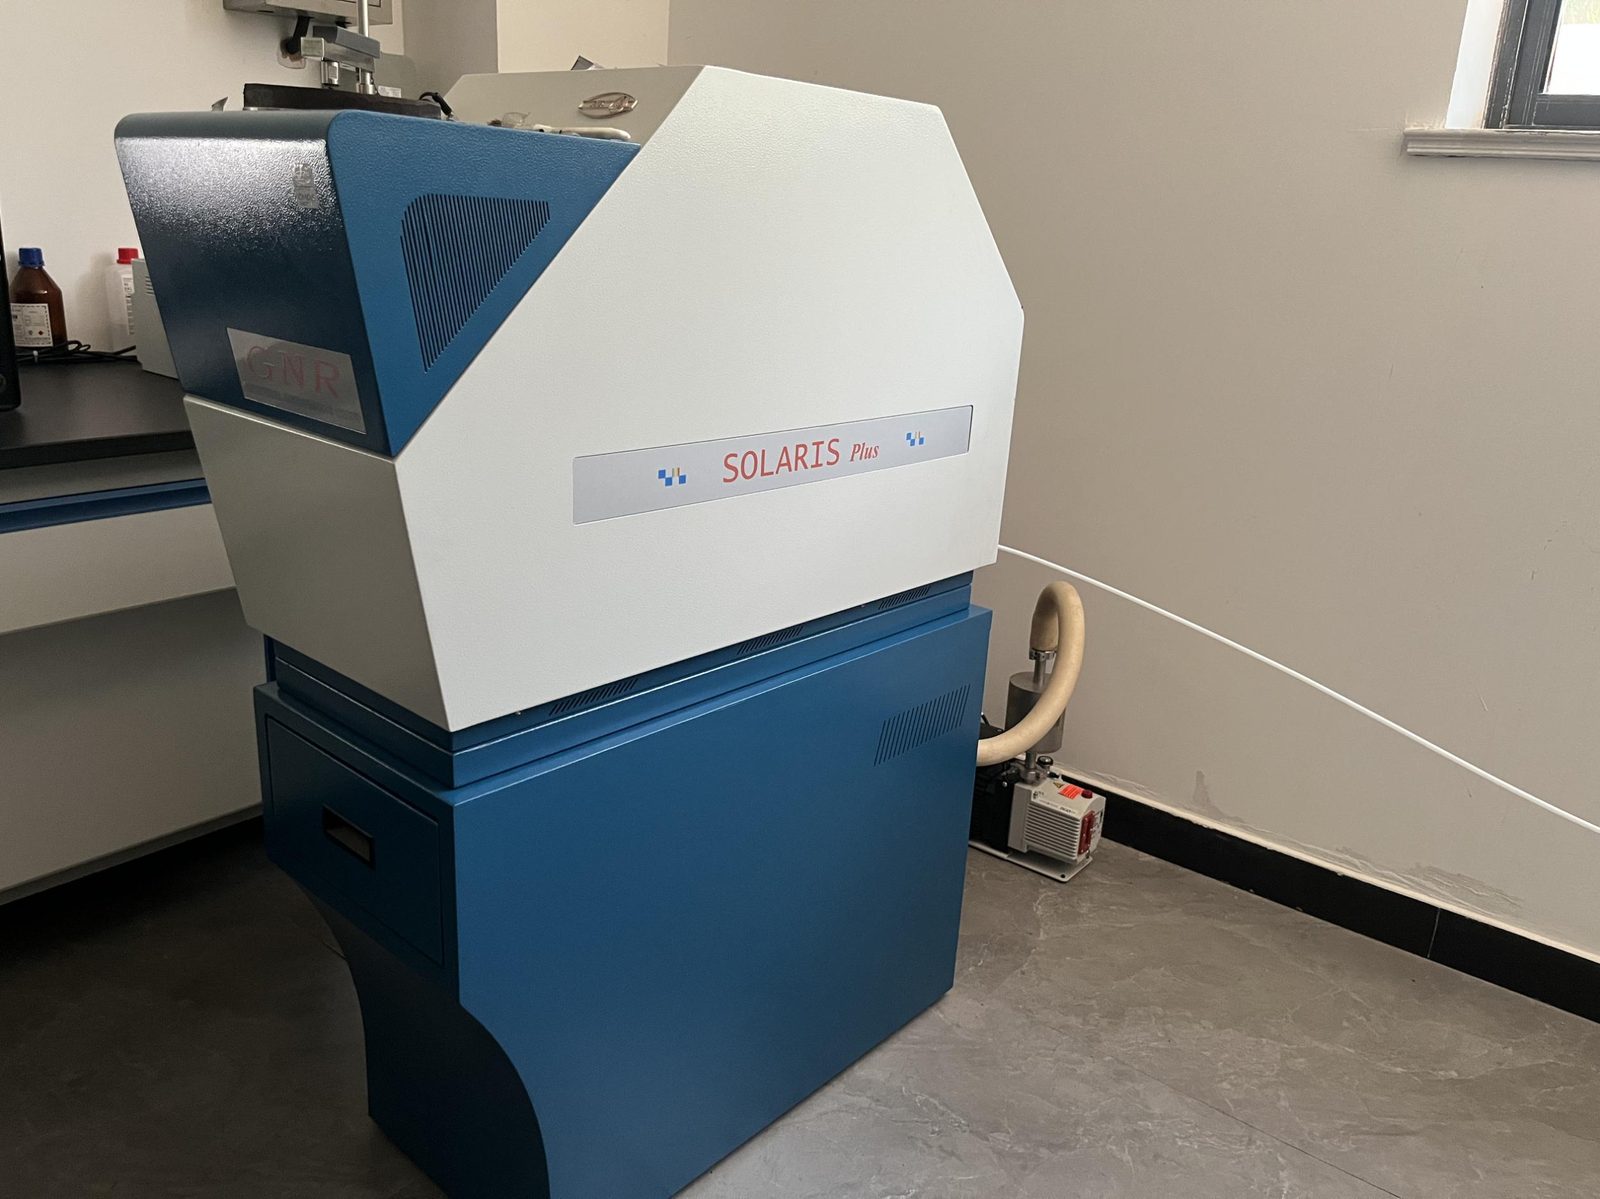
入厂钢棒被放置在指定的隔离区,并在放行前标上牌号和炉号。每炉钢的化学成分均用我们的 GNR 火花直读光谱仪(意大利)进行验证;只有确认合格的材料才进入切割环节。
锯切
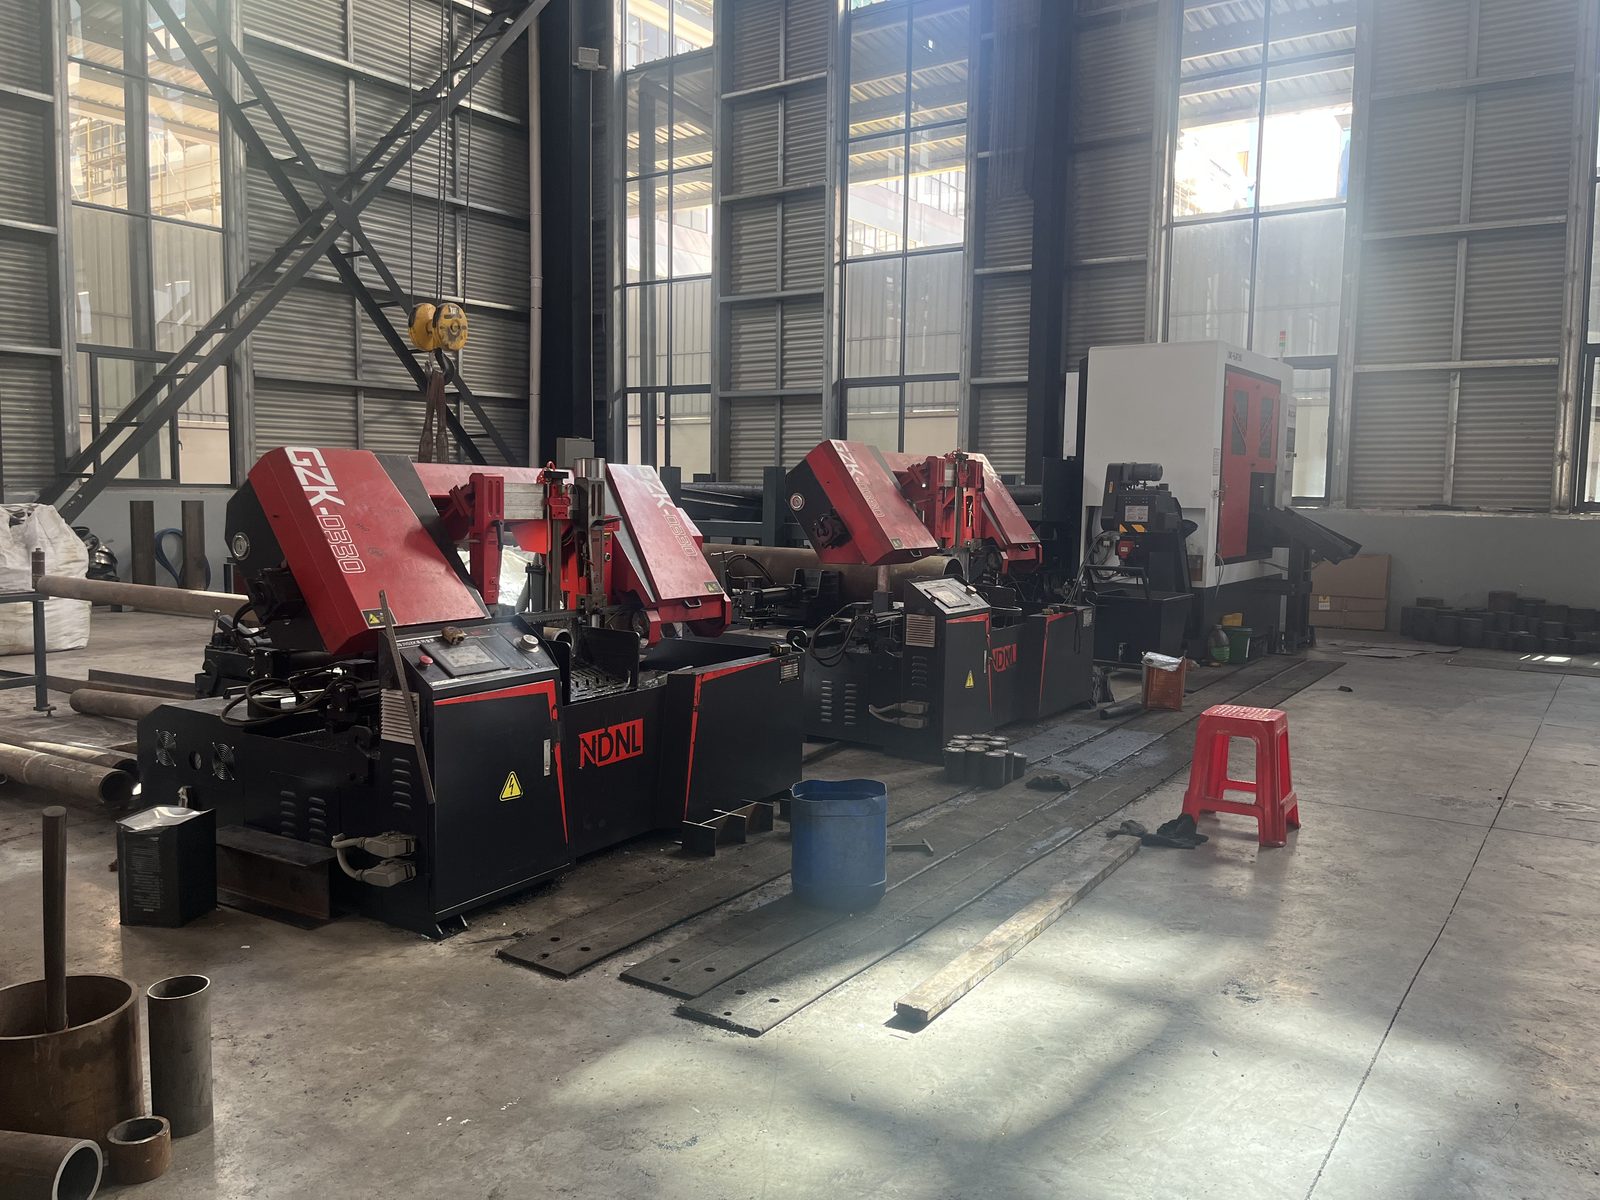
钢棒在带锯上按计算出的锻件重量进行切割。每根钢坯在切割后称重,并标出炉号和批号,使批次从第一道工序起即可追溯。
加热
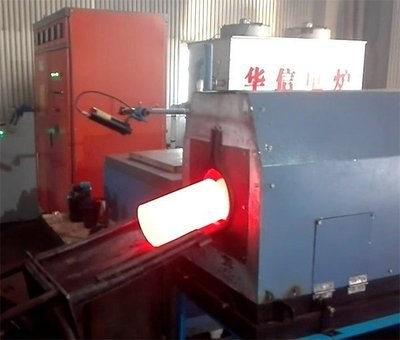
钢坯在控温电阻炉中加热至锻造温度。针对每种材料牌号设定加热参数,确保每根钢坯在成形前处于正确的温度窗口内。
预锻
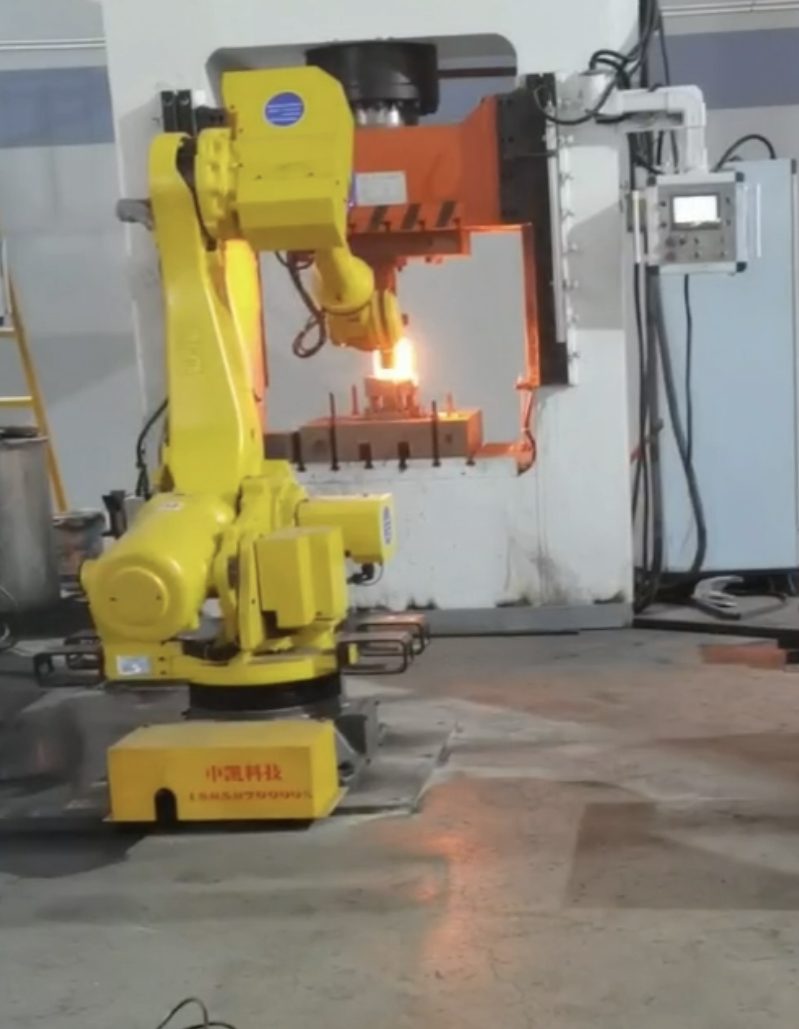
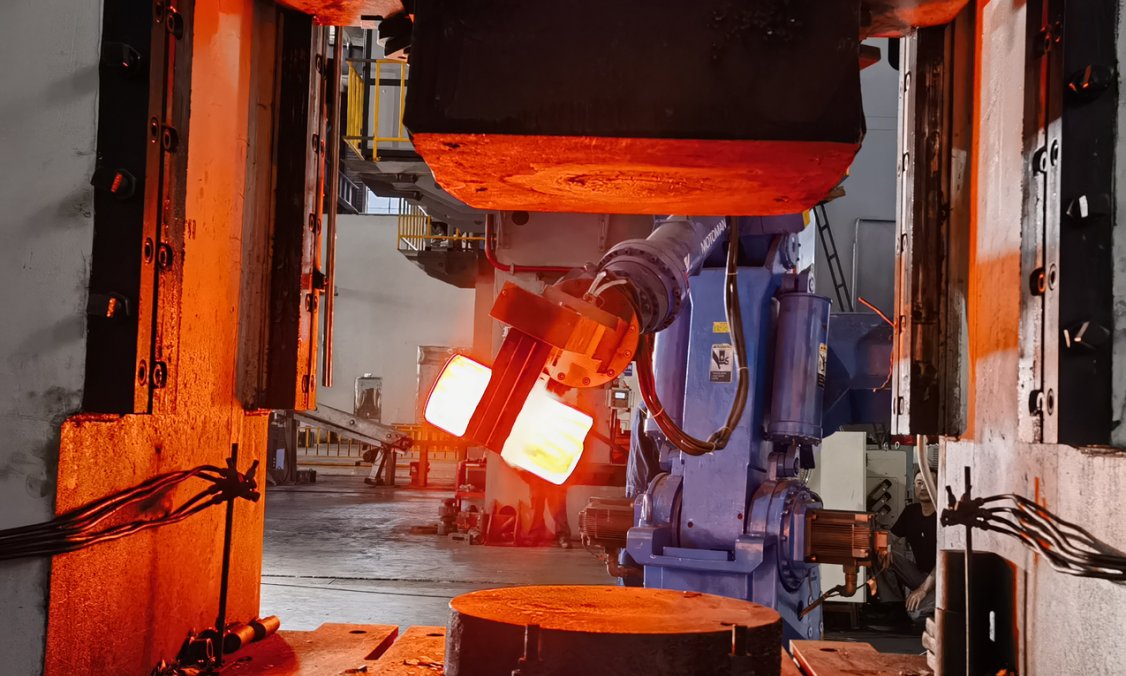
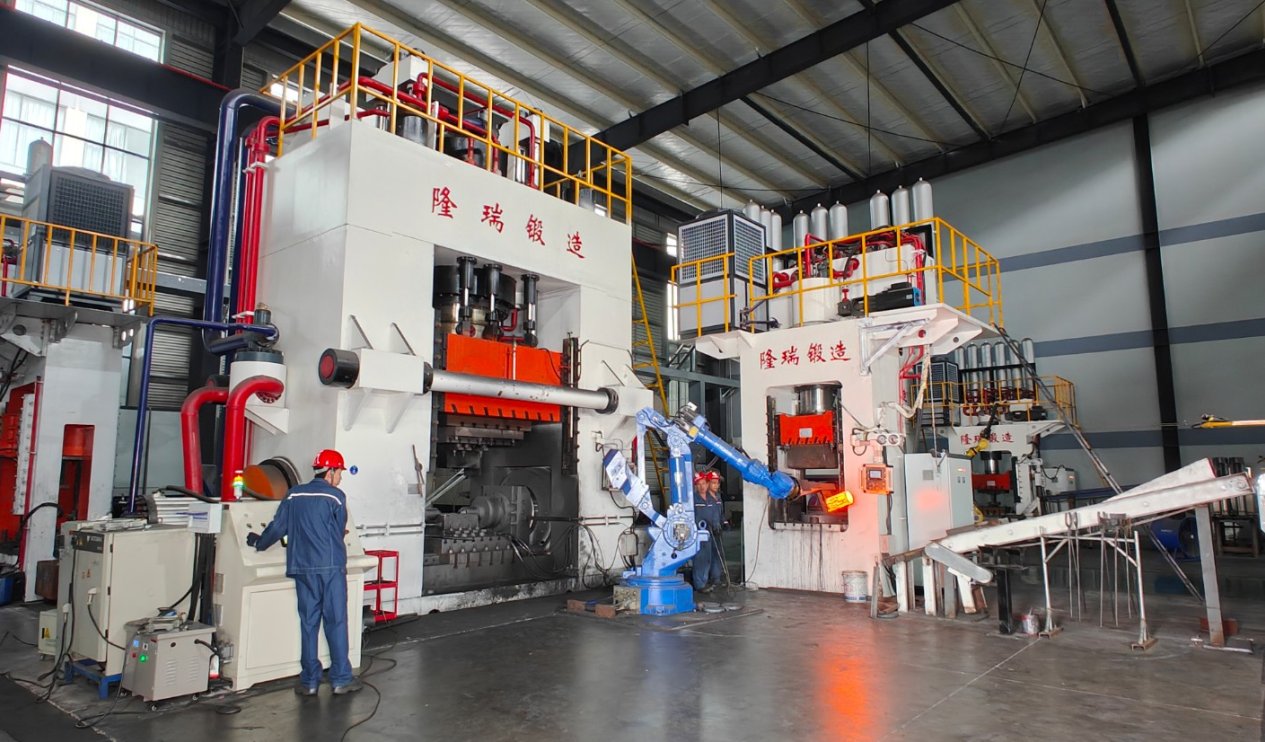
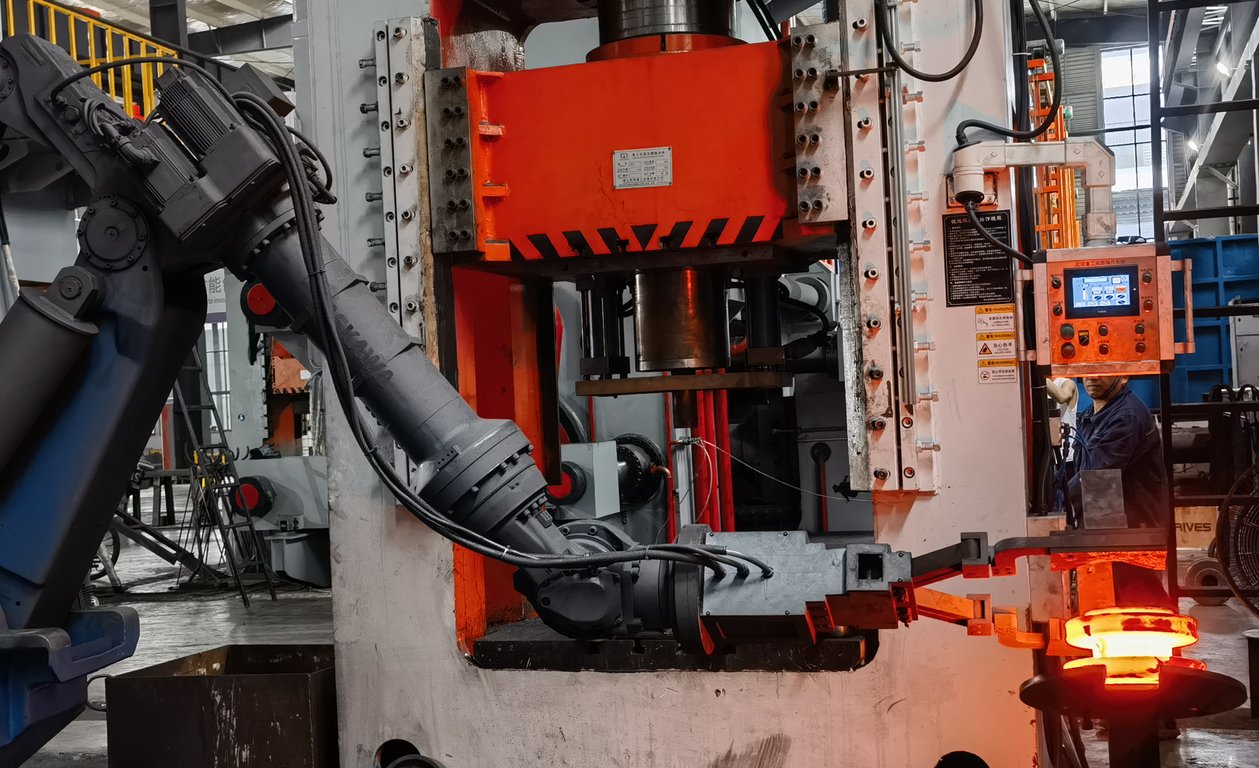
机器人操作机从加热炉出料线取下热钢坯,送入多向锻压机的模具中,并精确摆正位置以便成形:快速、可重复、安全,同时让操作人员远离高温。
模锻
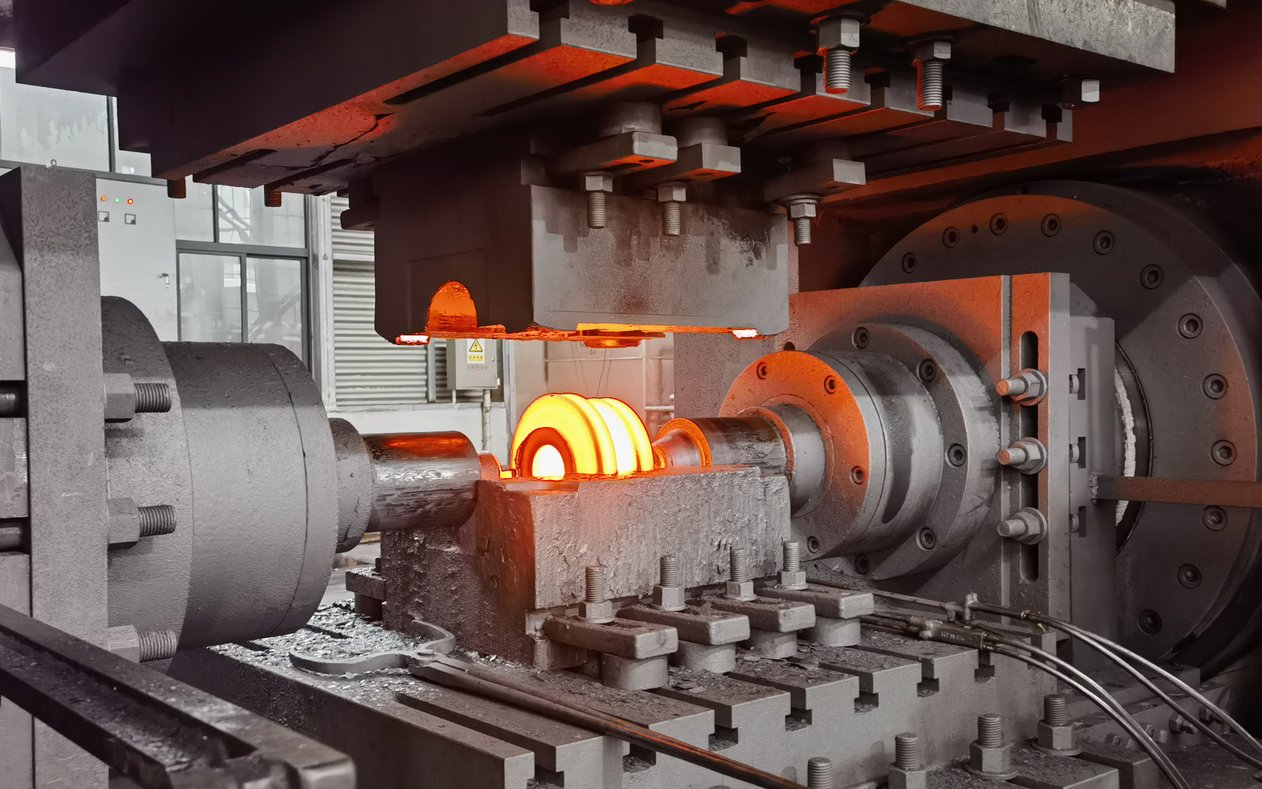
零件在我司 6000 T / 3000 T / 2000 T 多向液压机上以闭式模具锻造成近净成形件。锻造过程中使用红外测温仪监控锻造温度,使各零件的变形量与显微组织保持一致。
打磨与表面检查
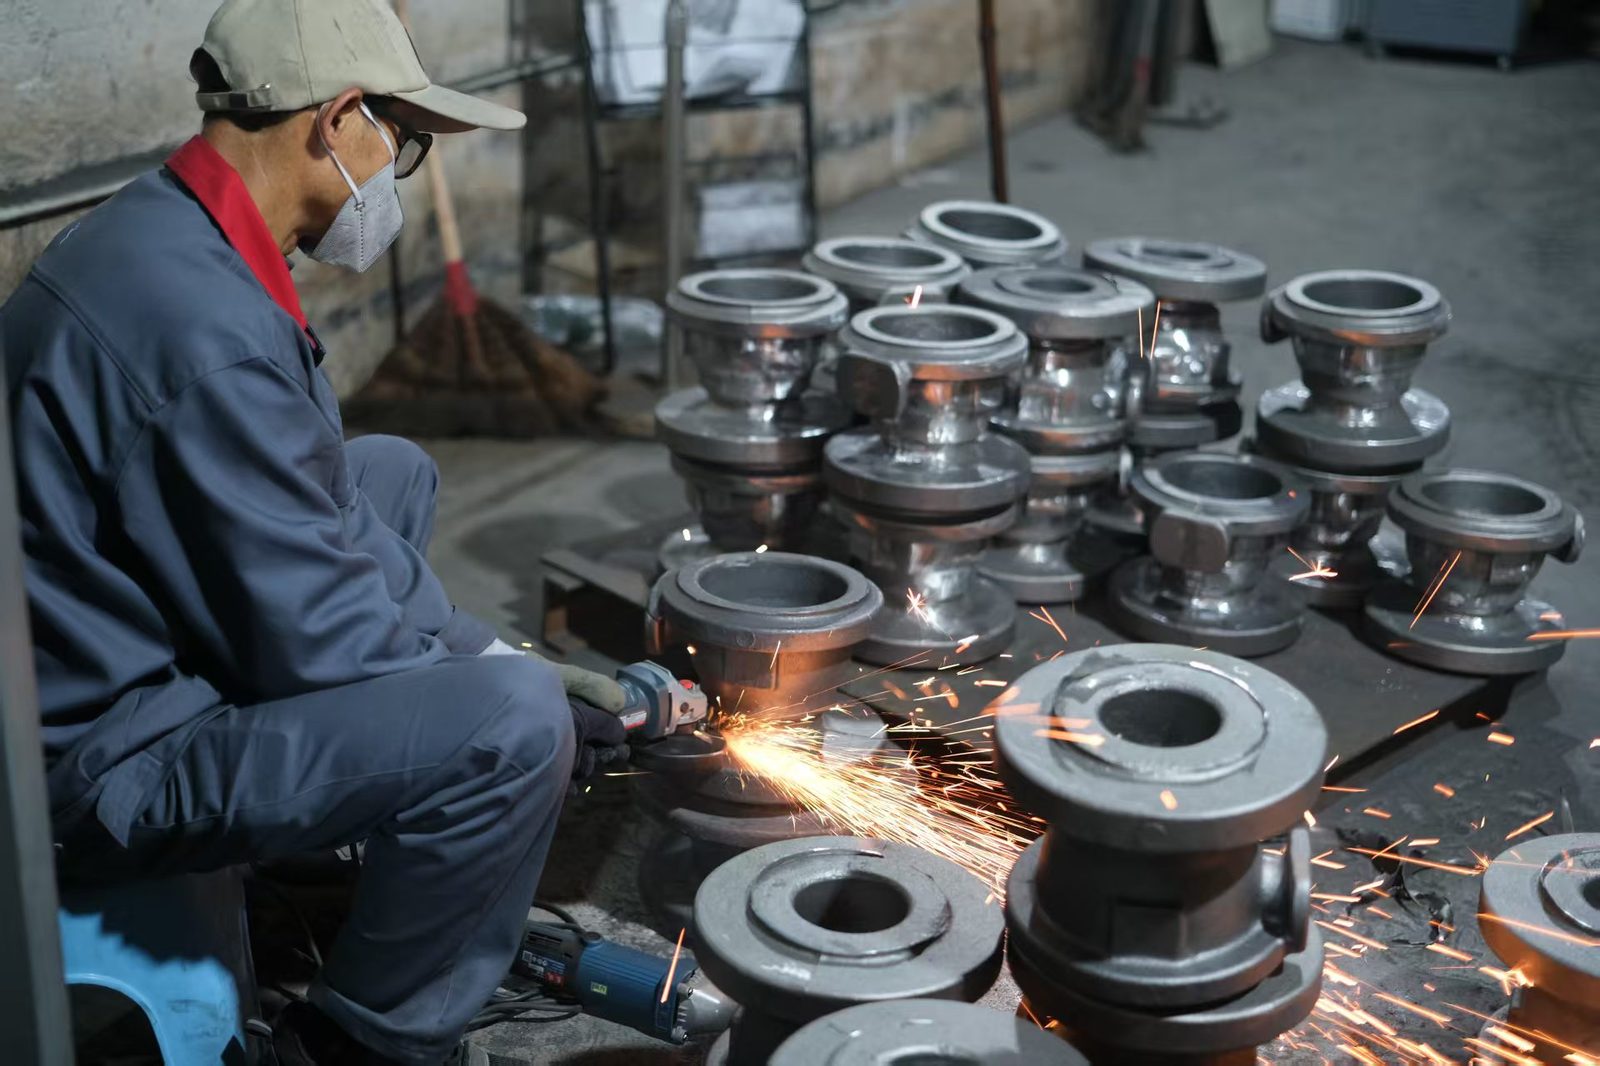
飞边与表面缺陷由经验丰富的操作人员使用角磨机去除。每个零件在进入热处理工序前,都要对表面质量进行目视检查。
热处理
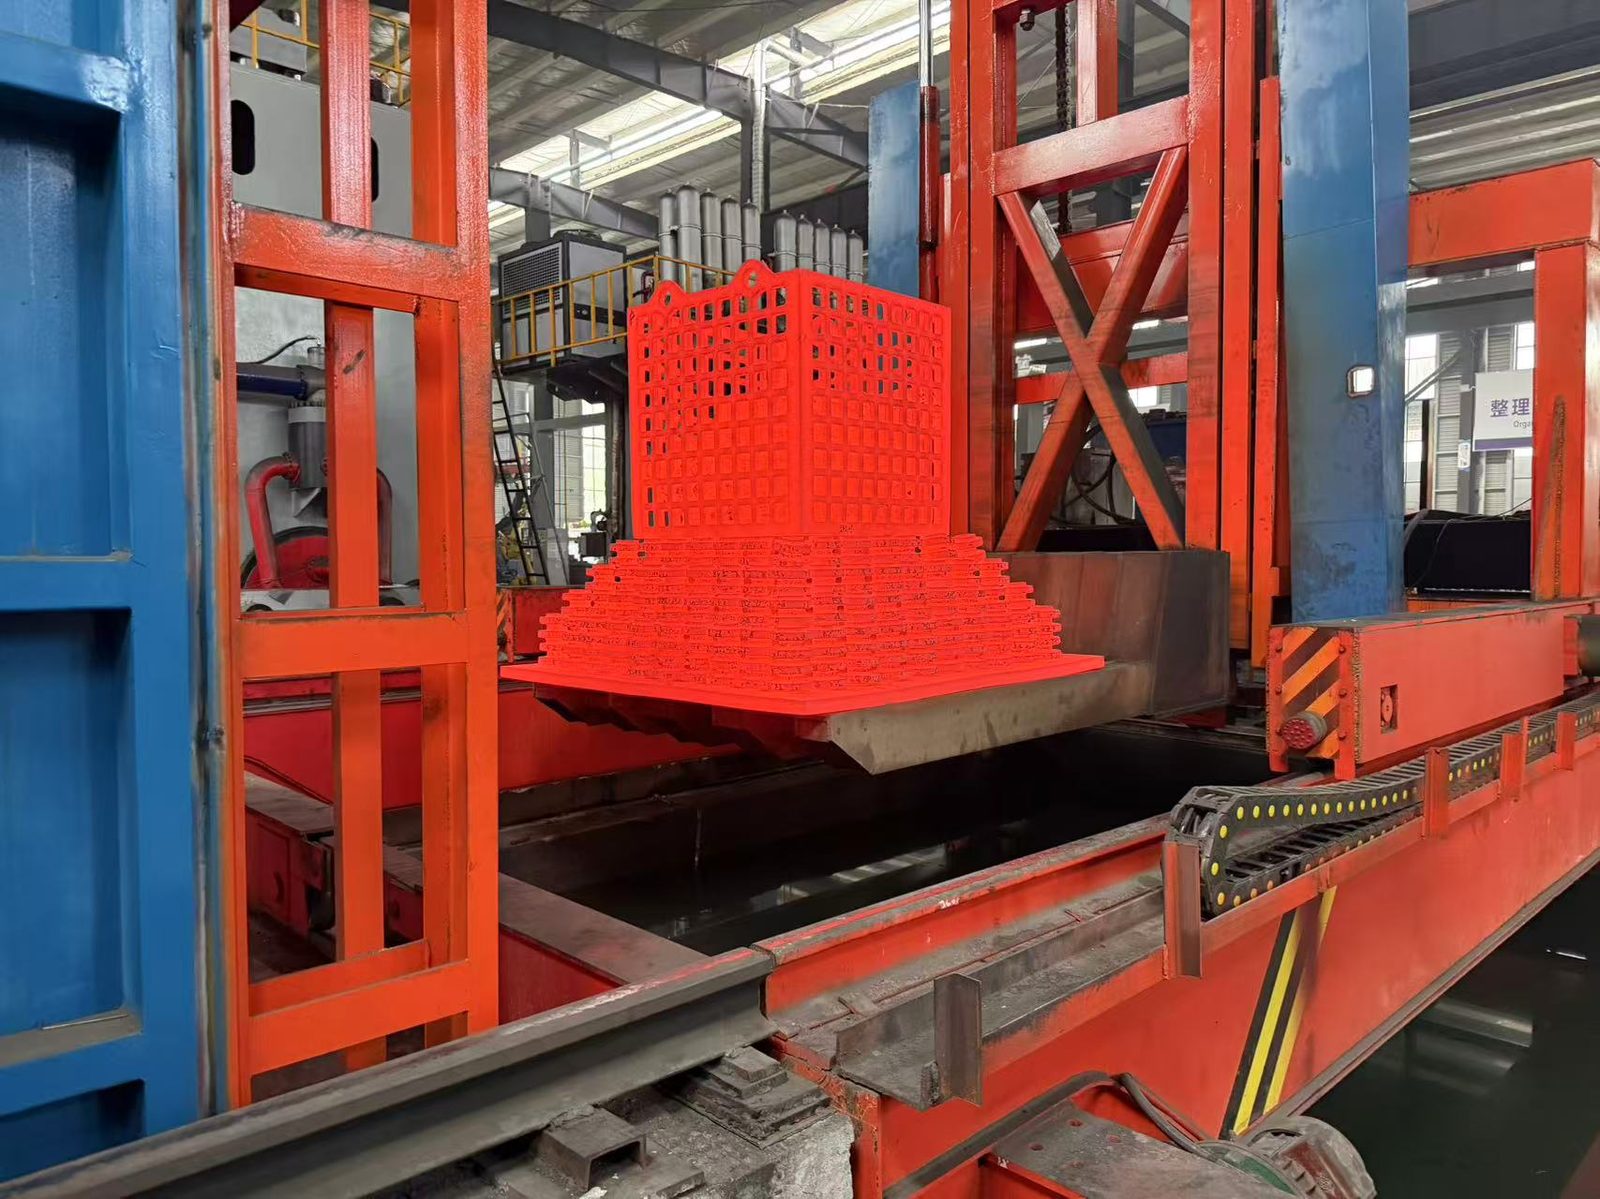
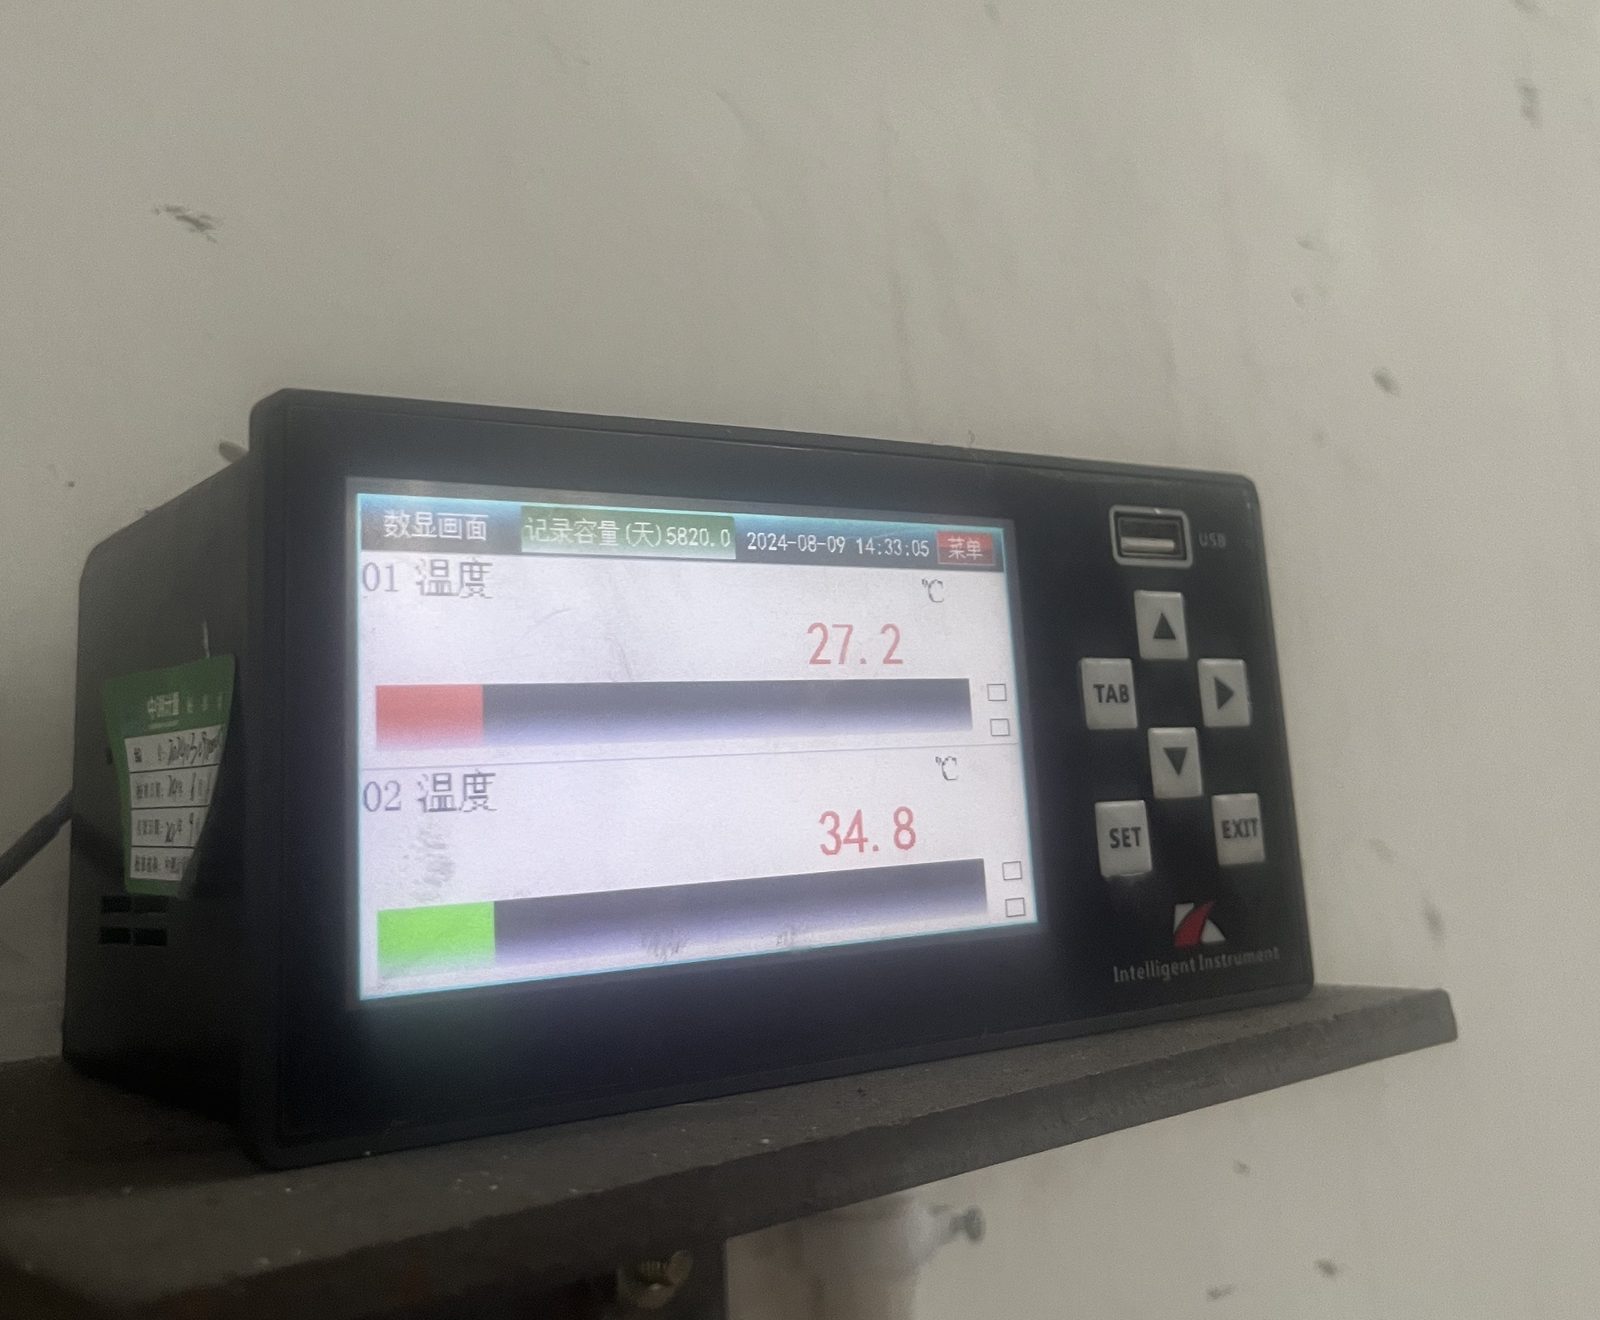
锻件在温度可控的箱式电阻炉中进行调质。炉温与冷却介质温度持续监测并记录,以保证达到规定的力学性能。
力学性能检测
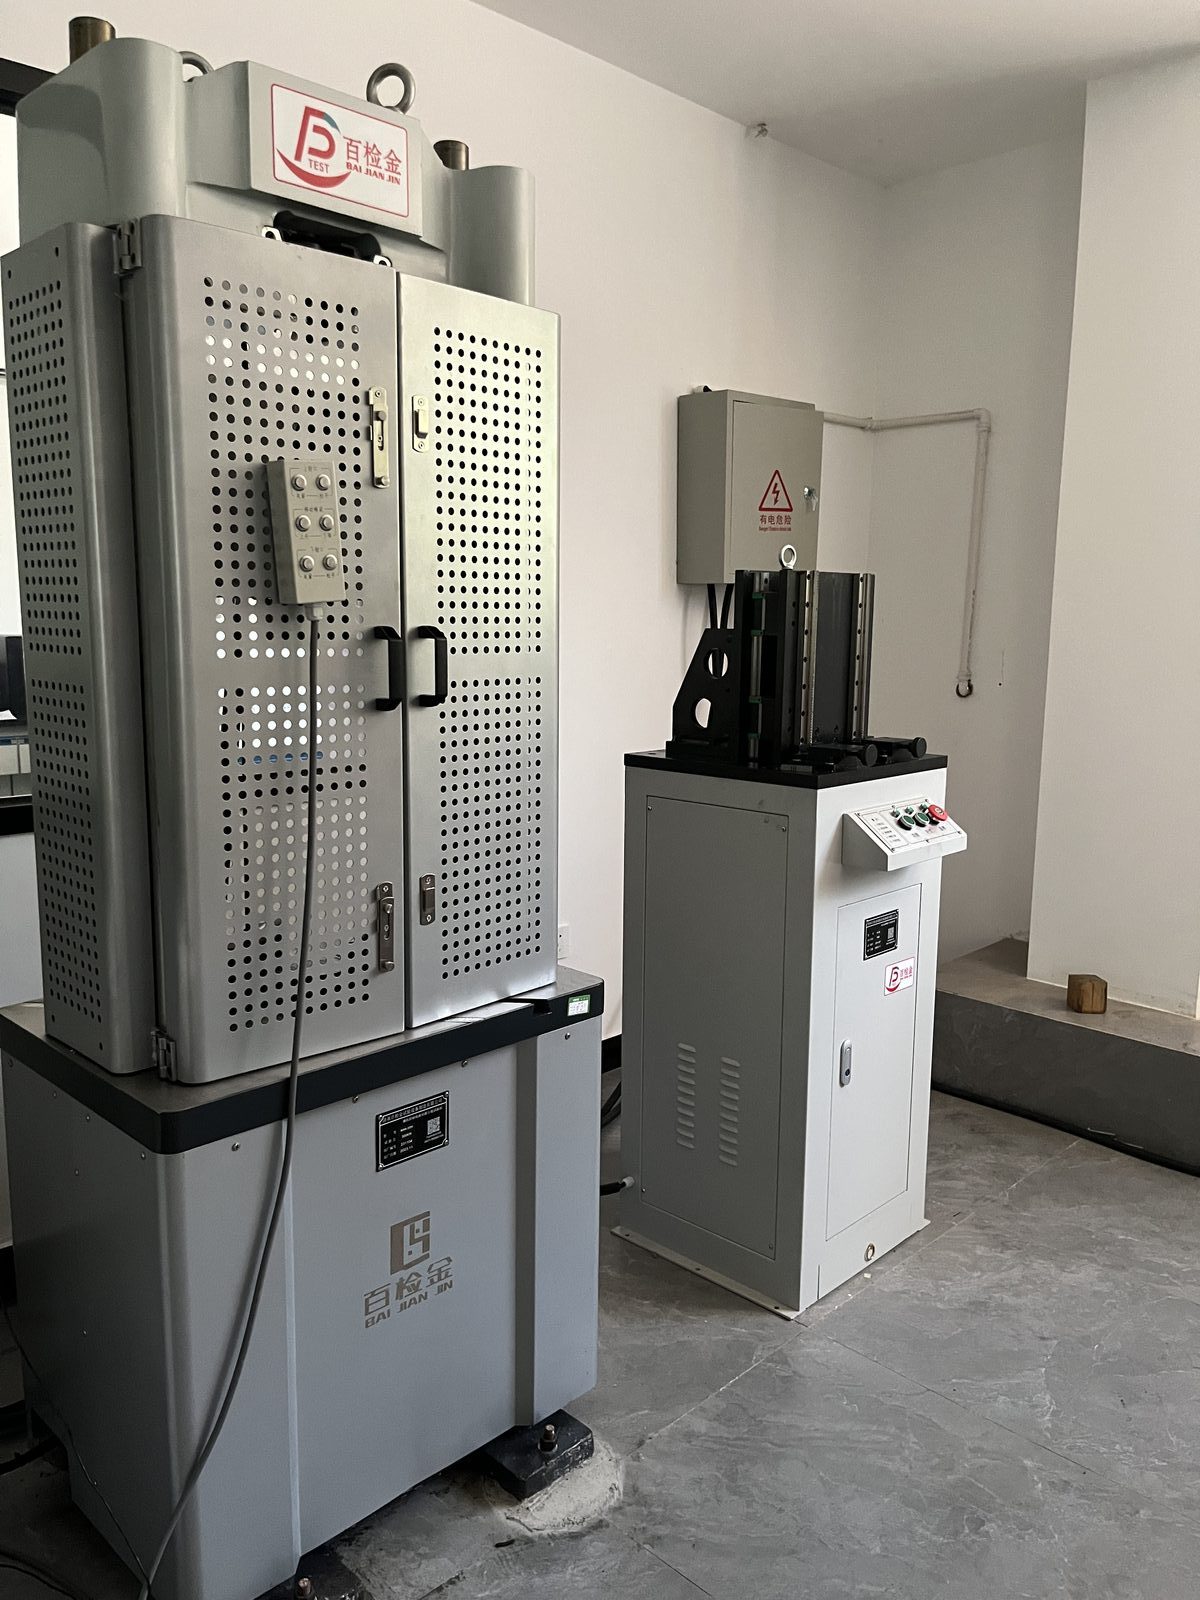
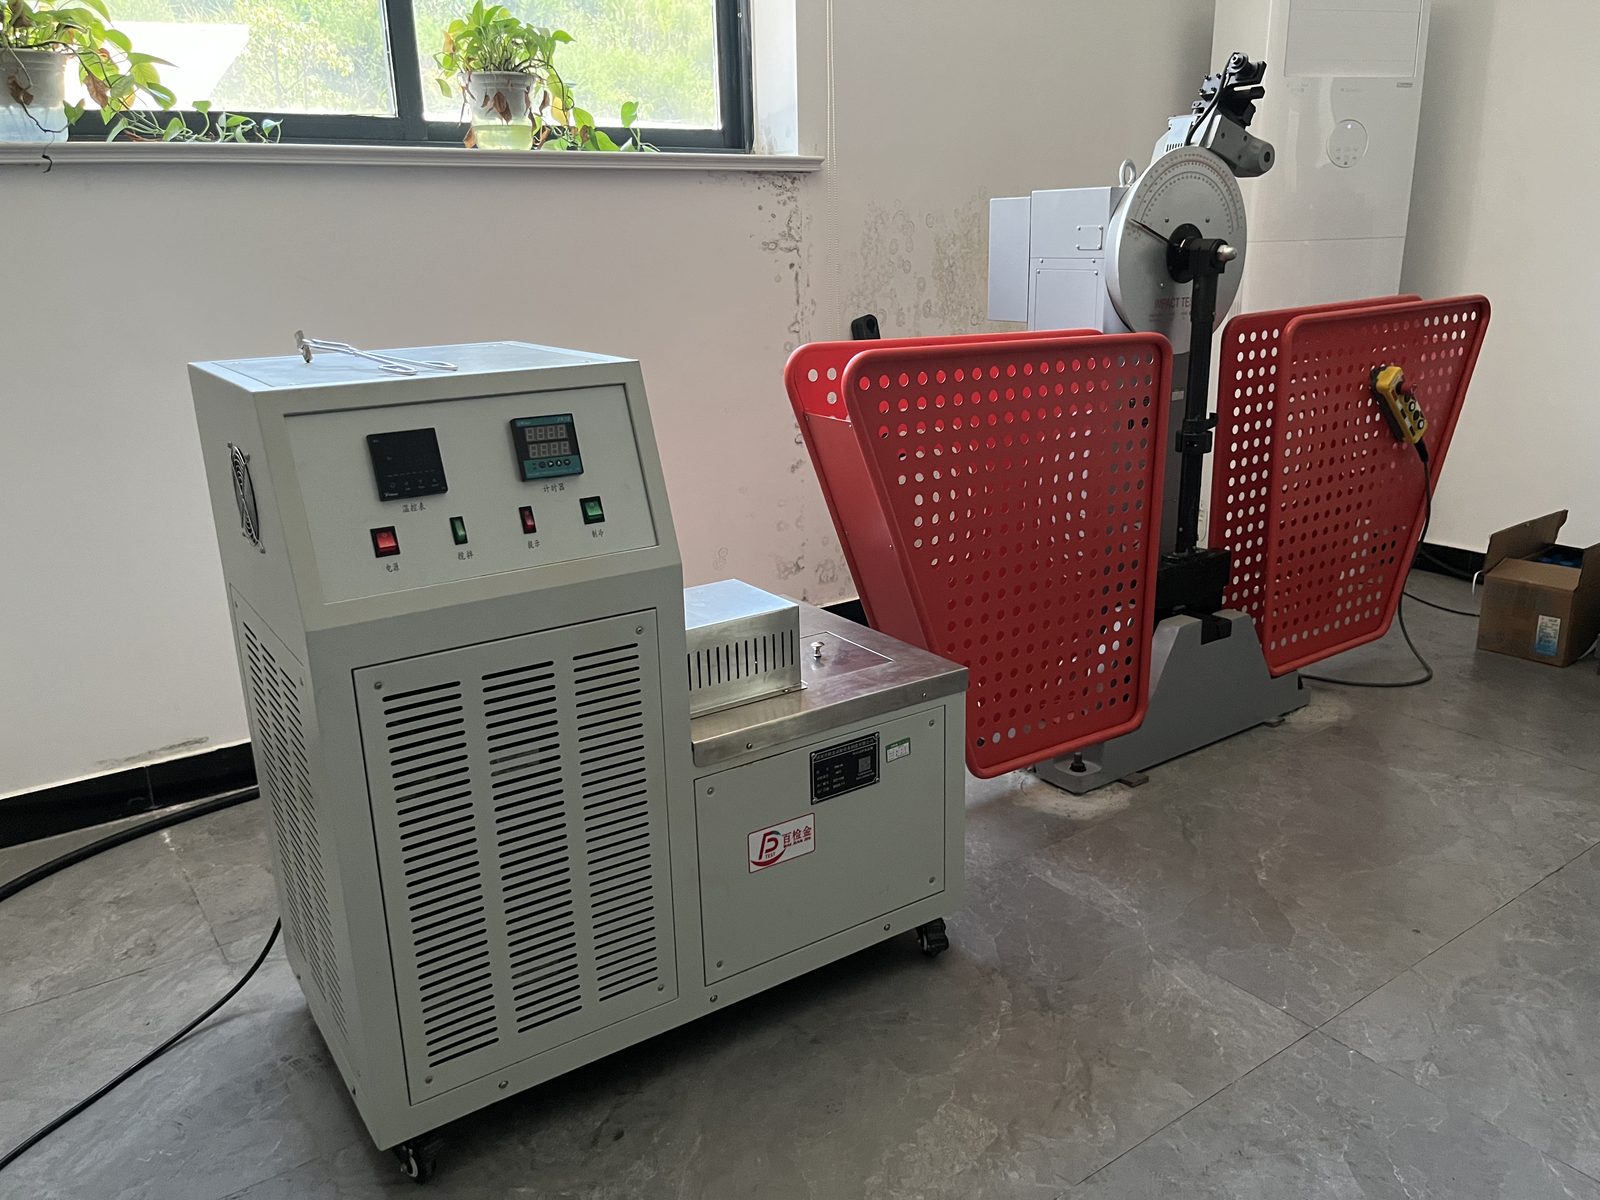
每一批次的试样均在公司自有实验室内制备并检测:在伺服液压万能试验机上测试抗拉强度、屈服强度和延伸率;在自动冲击试验机上测试夏比冲击功,包括低温试验;使用便携式布氏硬度计测试硬度。
无损检测(NDT)
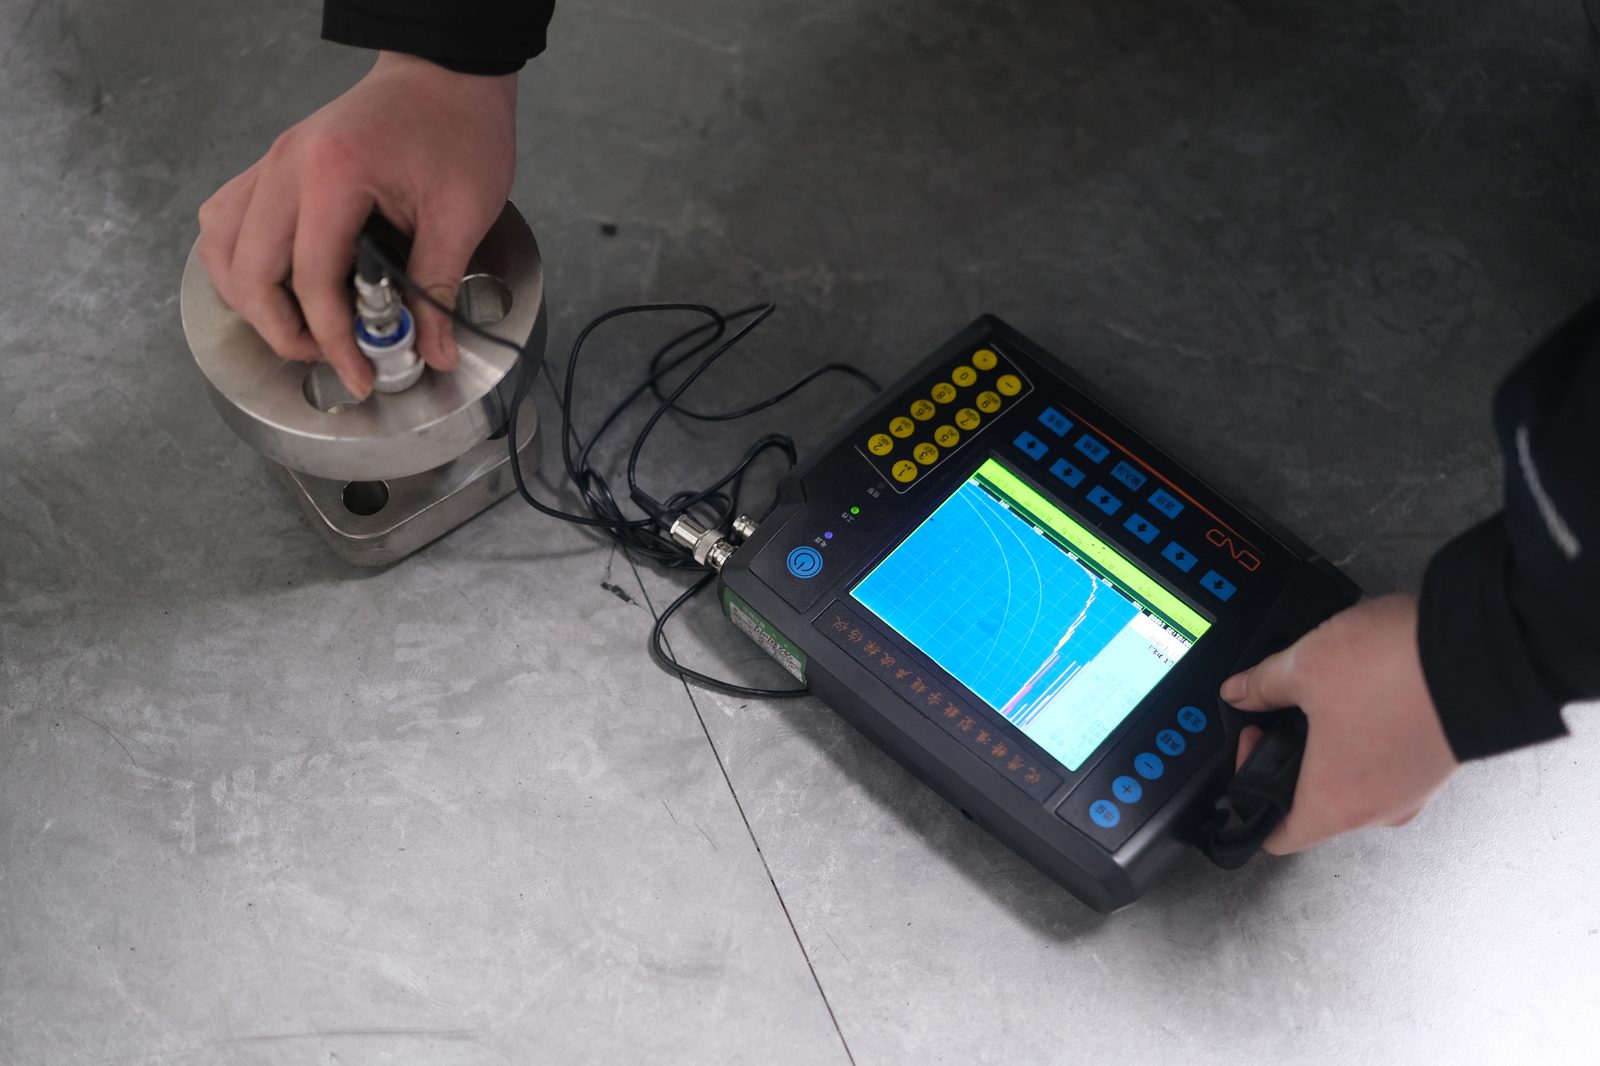
锻件采用超声检测(UT)进行检验,可检出内部缺陷;磁粉检测(MT)和液体渗透检测(PT)可按要求提供。每批均出具检测报告。
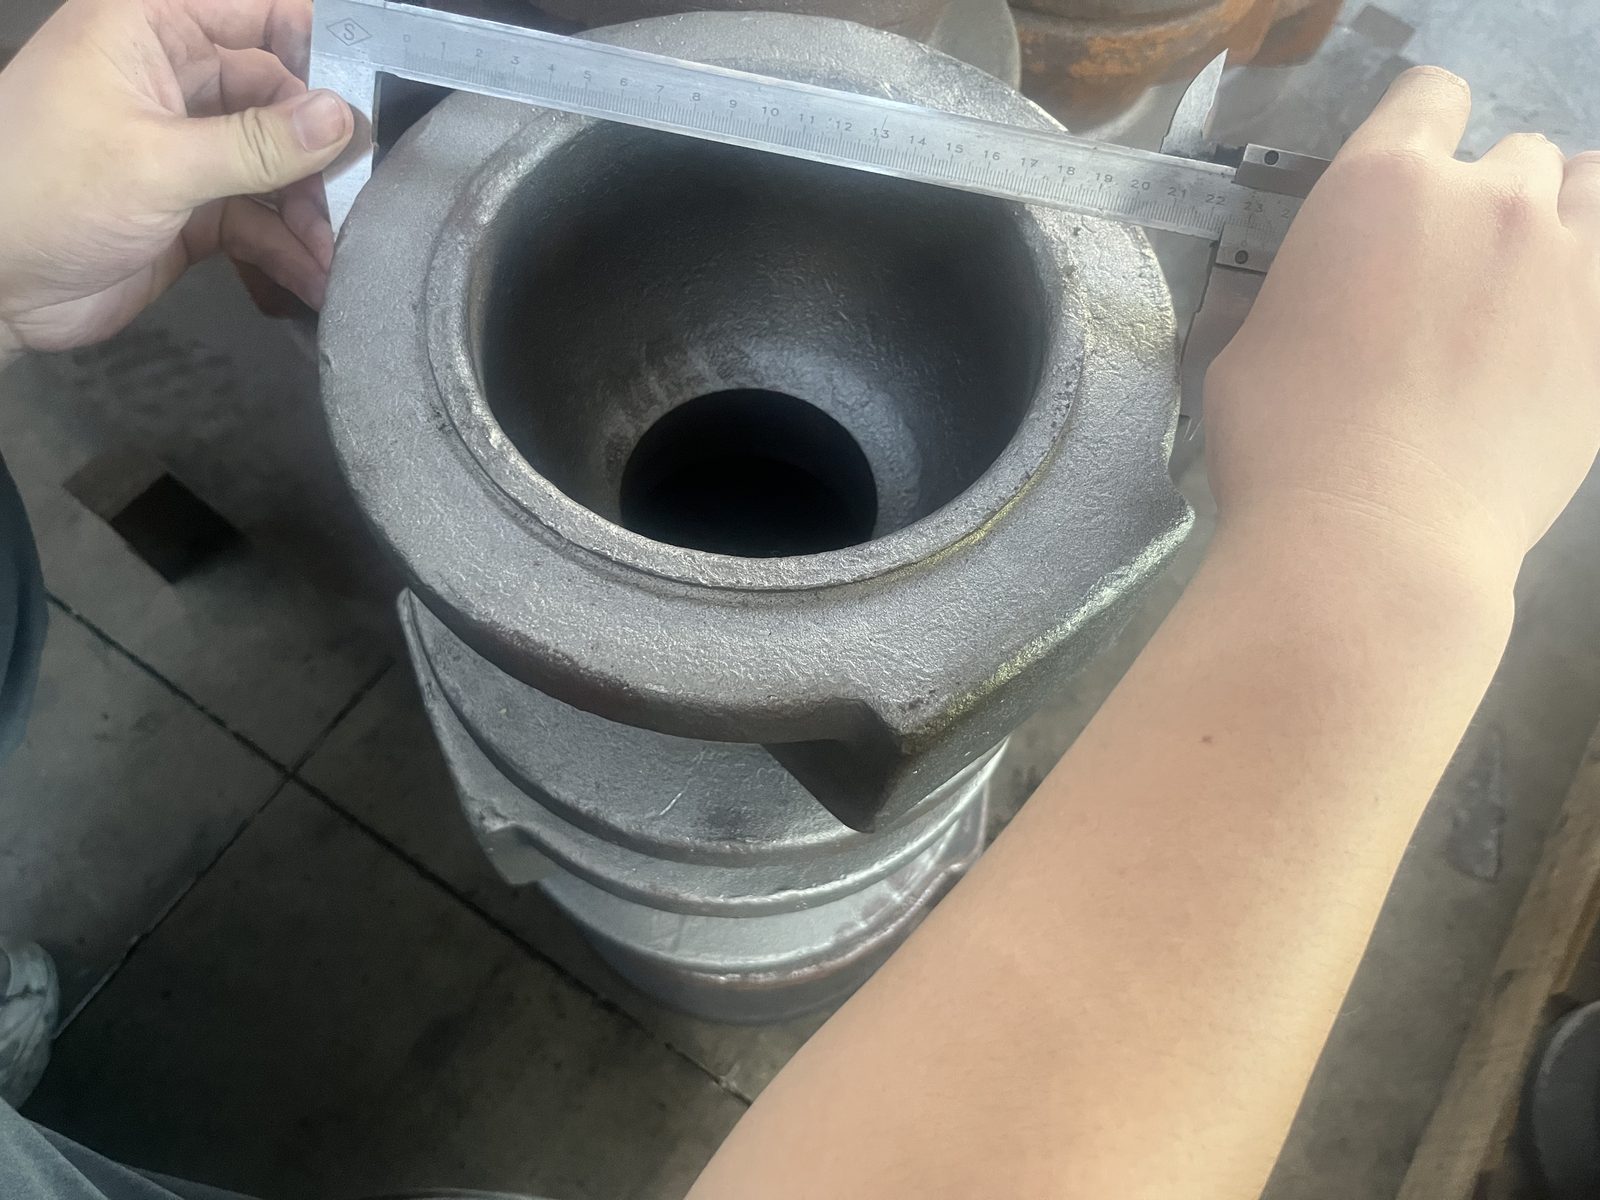
机加工与尺寸检验
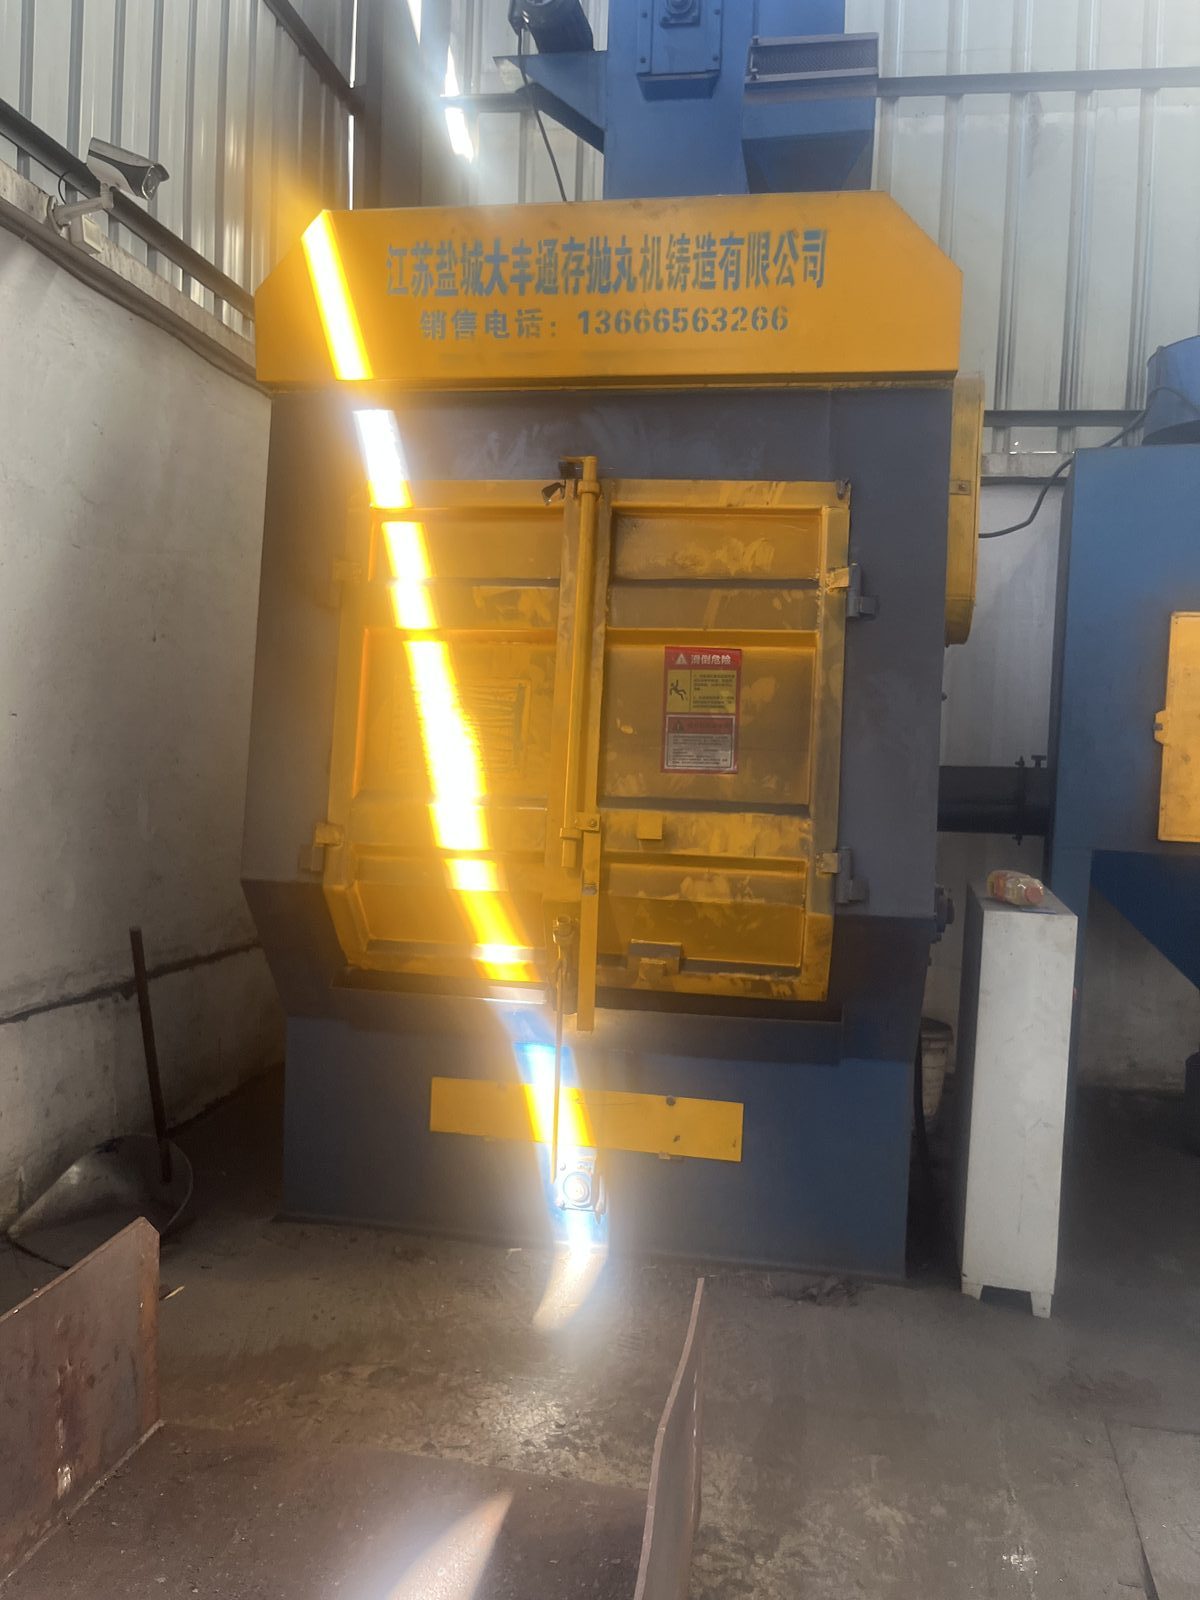
热处理后,工件经抛丸清理表面,然后按客户图纸进行机加工。工件离开机加工车间前,使用精密量具核验关键尺寸。
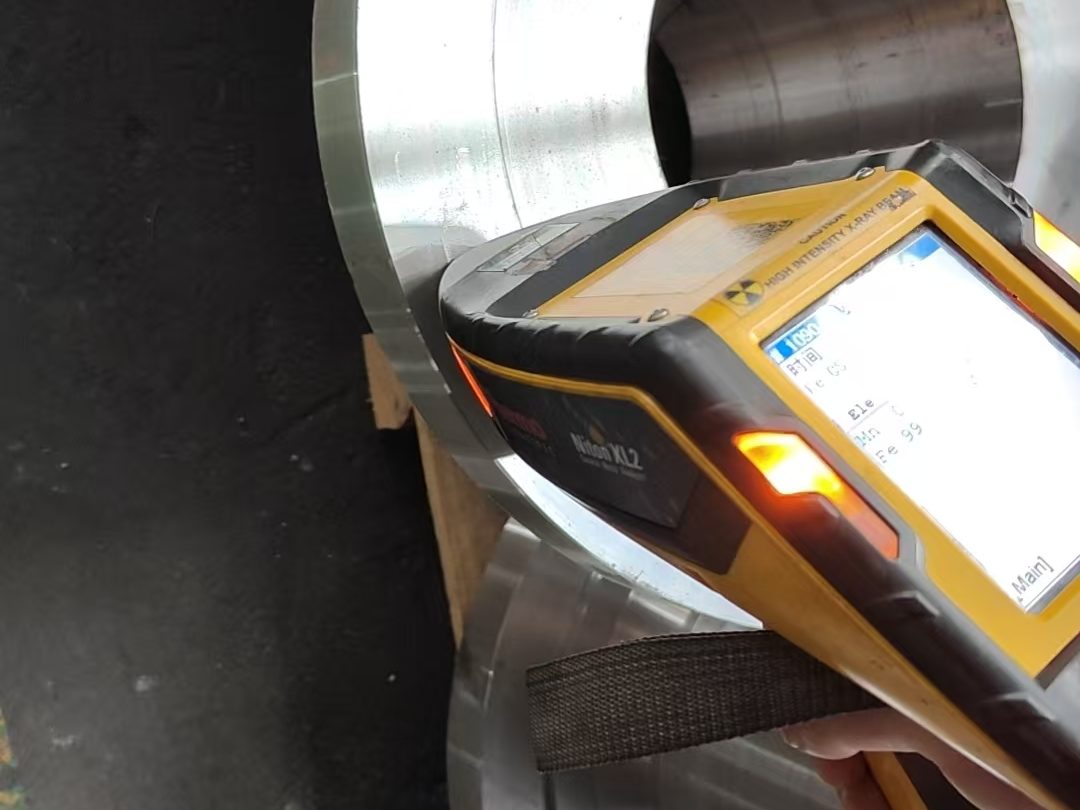
最终验证与发货
包装前,每一件成品件的材质身份都会用手持式 XRF 光谱仪(Thermo Scientific Niton)对照原始证书进行复核。随后进行包装,并与材质证书、检测报告和装箱单一起发运。
每一件锻件出厂时都具备完整的可追溯性与文件记录。请将您的图纸发给我们,我们会评估其模锻可行性,并向您回复工艺方案。
获取报价