锻造与铸造的区别,归根结底在于钢熔化之后发生了什么:铸件被浇入铸型并凝固成形,而锻件则在模具之间受压加工,这会闭合内部疏松,使晶粒流线沿零件分布,而不是留下铸造态。锻件还是铸件,是许多图纸背后的第一个问题:它决定材料规范、壁厚、检验方案和价格。
本页说明金属内部实际发生的变化,哪些 ASTM 标准能说明一个零件走的是哪条路线,以及每条路线在何处体现其价值。本文从锻造角度撰写,因此对铸造一栏刻意保持公允:有些零件确实更适合铸造。
锻造与铸造:两条路线都始于同一炉钢水
铸造是更短的路径。钢水被浇入与零件形状相同的铸型,并在其中凝固。
锻造从稍后一步开始。钢仍然先被铸成钢锭或连铸坯,然后才重新加热,并在模具之间受压加工,直到形成零件形状。
这一点值得直说,因为关键区别正在于此:锻造并不是铸造的对立面。它是铸造加变形,而变形才是改变金属的原因。
变形对金属的作用
当钢在铸型中凝固时,晶粒沿热量散失的方向以枝晶和柱状晶方式生长,而所有未能洁净凝固的部分都会停留在其停止的位置:最后凝固金属中的收缩疏松、溶解气体造成的气孔、合金元素偏析,以及非金属夹杂物。
对钢进行热加工会打破这种铸态组织。变形闭合内部孔洞并将其焊合,再结晶细化晶粒,夹杂物被拉长成与加工方向一致的短条带。在模锻中,其结果是晶粒流线顺着零件分布:纤维绕过孔或腹板,而不是被横向切断。
| 铸造 | 锻造 | |
|---|---|---|
| 内部致密性 | 可能存在收缩疏松和气孔;铸造厂通过补缩、浇注系统和检验加以控制 | 孔洞通过加工闭合;致密性来自工艺过程 |
| 晶粒组织 | 铸态、枝晶状,并伴有偏析 | 被打碎并细化;夹杂物沿加工方向排列 |
| 疲劳与冲击性能 | 较低,且不同铸件之间离散性更大 | 较高,并且可使晶粒流线沿载荷路径分布 |
| 形状自由度 | 可制造内部空腔、薄壁、单件形状 | 必须能从模具中脱模,因此几何形状更简单,并需要拔模斜度 |
| 工装 | 模样和铸型;起步成本较低 | 每个零件一套模具;成本分摊到订单中 |
| 牌号示例 | A216 WCB, A352 LCC, A351 CF8M | A105, A350 LF2, A182 F316 |
图纸上的牌号决定了工艺路线
这些材料最初都是铸造成形的产品,但图纸上的规范指明了最终交付到你手上的产品形态。锻造牌号与其对应的铸造牌号是成对出现的:
| 铸造规范 | 锻造对应牌号 | 材料 |
|---|---|---|
| A216 WCB(也含 WCC) | A105 | 碳钢 |
| A352 LCC / LCB | A350 LF2 | 低温碳钢 |
| A217 WC6 | A182 F11 | 1¼ Cr 合金钢 |
| A217 WC9 | A182 F22 | 2¼ Cr 合金钢 |
| A351 CF8 | A182 F304 | 304 不锈钢 |
| A351 CF8M | A182 F316 | 316 不锈钢 |
| A890 CD3MN | A182 F51 | 双相钢 2205 |
| A494 CW6MC | B564 N06625 | 合金 625 |
A105、A182、A350、A182 F51 和 B564 是锻造规范。A216、A217、A351、A352、A890 和 A494 是铸造规范。如果图纸标注的是铸造牌号,而工况要求使用变形加工件,材料就必须重新指定为其锻造对应牌号,随之改变的是壁厚截面和图纸,而不只是证书。把图纸连同工况条件发给我们,我们会说明这个零件应该走哪条路线。
锻造的用武之地
- 承压零件,穿透壁厚的缺陷就意味着泄漏
- 承受疲劳载荷的零件:阀体或阀盖要经历几十年的压力循环
- 低温与冲击工况,韧性是限制性性能指标
- 酸性工况,硬度限值是规范要求的一部分
- 流线方向可以顺着应力方向、而不是横穿应力方向的零件
- 反正要整体机加工的零件,近净成形依然划算
铸造更合适的情形
- 几何形状带内部空腔或通道,模具无法成形并脱模
- 尺寸很大或单件的零件,一套模具的成本永远摊不回来
- 非关键零件的小批量,模样成本决定价格
- 设计规范允许采用铸件、且壁厚足以承担载荷的壳体与支架
成本与数量
工装模具是决定性因素。模样与铸型的成本低于一整套模具,因此在首件和小批量上铸造更占优势。一旦模具成本在重复订单中摊销完毕,锻件通常在价格上具备竞争力,而且让买方拿到更好的材料。材料利用率与加工余量则朝另一个方向变化:铸件在某些方向上可以更接近最终形状,而锻件足够致密,可以放心地机加工。
我们做什么,不做什么
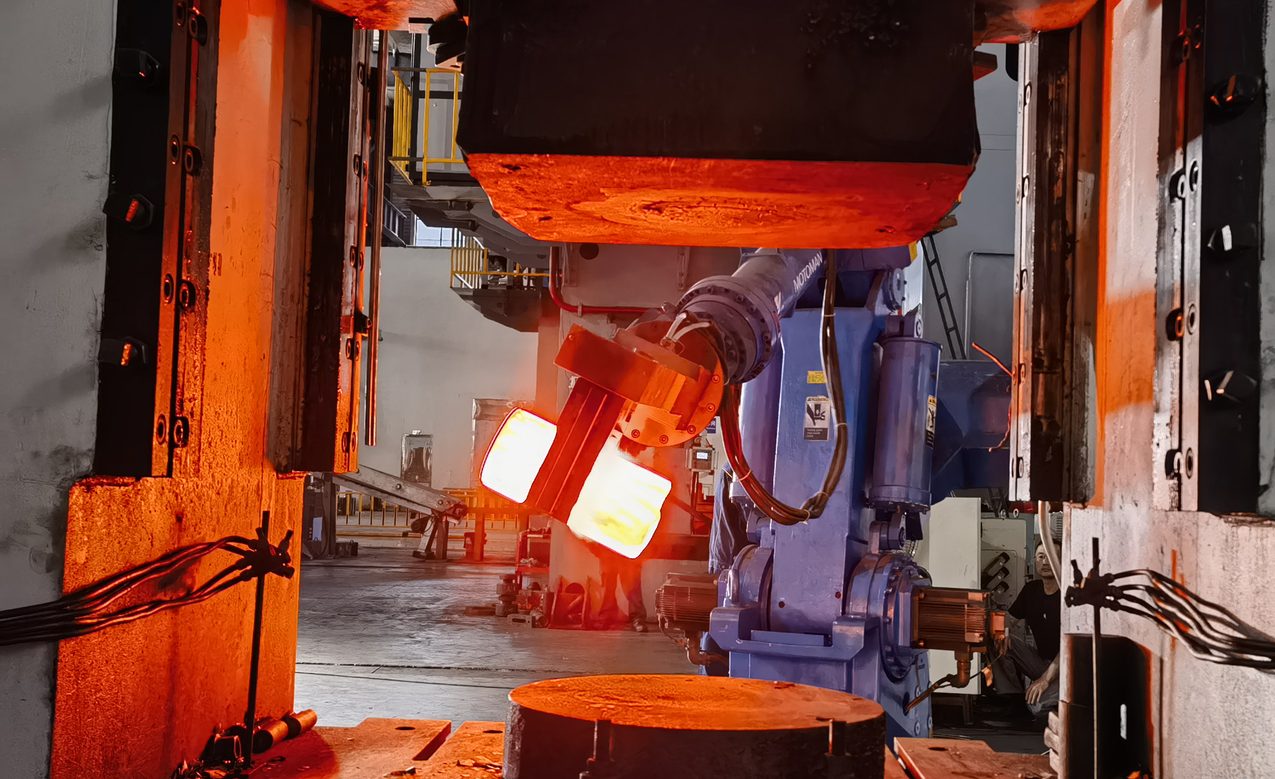
我们做锻造,不做铸造。面对铸造与锻造之争,我们会给出锻造这一方的理由,然后给出诚实的回答:如果某个零件走铸造路线更合适,比如复杂壳体,或者永不复购的单件,我们会直说,而不会把它当成锻件来报价。我们生产的是阀体与阀盖、齿轮坯、法兰与环形件,以及 5 kg 到 520 kg 的定制模锻件,牌号见材料页面。零件的制造方式详见多向模锻页面。
我们能对什么负责
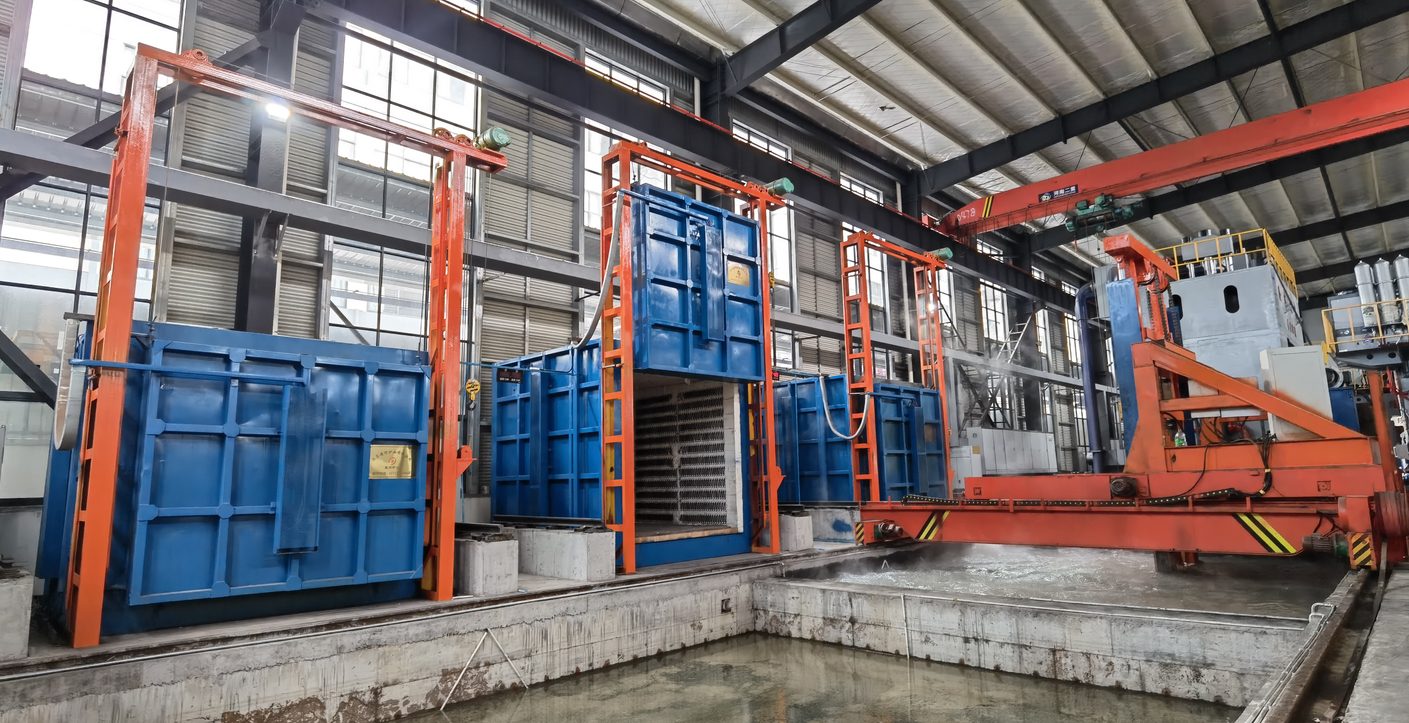
这两句话背后的能力,是采购方可以实际核查的:一台 6,000 T 多向锻压机,并配备从 2,000 吨起的压机,机器人锻造线,热处理、机加工和检测都在同一厂区,单件重量从 5 kg 到 520 kg,以及能落实到书面文件的资质:API Spec 20C、PED 2014/68/EU、AD2000-W0 和 NORSOK M-650。如果某个零件更适合铸造路线,我们会如实告知;一份图纸就足以让我们告诉您应该走哪条路线。
相关阅读
常见问题
锻钢比铸钢强度更高吗?
从数据上看,成对对应的牌号很接近:A105 和 A216 WCB 的最低抗拉强度都约为 485 MPa。差异体现在零件上,而不是证书上。锻件更致密,其性能在件与件之间的离散度更小,并且更能承受疲劳和冲击载荷,因此承压件和安全相关零件通常被规定为锻件。
锻件是以铸件为起点吗?
是。锻件原料是钢锭或连铸坯,因此锻件是先铸造、再经过锻造加工。锻造加工能闭合内部疏松、细化晶粒,并赋予零件金属流线。
哪些 ASTM 标准对应锻件,哪些对应铸件?
锻件:A105、A182、A350,双相钢用 A182 F51,镍合金用 B564。铸件:A216、A217、A351、A352、A890、A494。图纸上的材料规范标明了产品形态,因此也说明了该零件走哪条路线。
铸件可以转换为锻件吗?
通常可以,前提是几何形状能够从模具中脱模。这不是改改文件就行:材料要重新指定为对应的锻件牌号,壁厚截面要重新审核,图纸也要修订。请把铸造图纸和使用工况一并发来,我们会告知能否锻造,以及变更涉及哪些内容。
何时铸造是成本更低的路线?
当模具成本无法分摊到足够多的零件上时,当几何形状过于复杂、无法从模具中脱模时,或当零件不承压、也不承受疲劳载荷时。对于高要求零件的重复订单,一旦模具成本摊销完毕,锻件方案通常具有竞争力。
你们也做铸件吗?
不。我们是模锻厂。如果您的零件走铸造路线更合适,我们会如实告知,您找铸造厂会更合适。