Longrui Forging 是中国的一家多向模锻制造商,生产镍合金 625、718 和 825,F51、F53 和 F55 牌号的双相与超级双相不锈钢,以及其他不锈钢、合金钢、碳钢和结构钢的零件,单件重量从 5 kg 到 520 kg。热处理、检测和机加工均为厂内完成,依托我们的 NORSOK M-650 材料制造商资质。
镍合金锻件:625、718、825
Longrui Forging 锻造石油、天然气、化工和海洋工况中最常出现的三种镍合金:Alloy 625、Alloy 718 和 Alloy 825。它们按 UNS 编号而非商品名报价,因此图纸和证书上的牌号不会混淆(Inconel 和 Incoloy 是生产商的商标)。
| 合金 | UNS | 锻造标准 | 典型用途 |
|---|---|---|---|
| Alloy 625 | N06625 | ASTM B564 | 海水和海底硬件、化工工艺设备、高温零件。固溶强化,无需热处理即可获得强度。 |
| Alloy 718 | N07718 | ASTM B564 | 井下和井口零件、高温阀门零件和紧固件。沉淀硬化,在约 650 °C 下仍具有高强度。 |
| Alloy 825 | N08825 | ASTM B564 | 酸性和海水工况:工艺管道零件、储罐、海洋设备。 |
镍合金比碳钢或不锈钢更难锻造。它们在锻造温度下仍保持强度,因此需要更大的锻压机吨位,并更严格地控制温度和变形量,以获得细晶组织。我们在 6,000 T 多向锻压机上锻造这些合金,在厂内进行热处理(固溶退火,以及牌号要求时的时效处理),并记录工艺曲线;在我们自己的实验室进行检测:每个炉号的化学成分、抗拉强度和屈服强度、冲击功(包括低温冲击)以及硬度。
对于镍合金订单,文件资料与零件本身同样重要。可根据要求提供成分和力学性能检测报告、UT / MT / PT 报告以及热处理曲线;包装前使用手持式 XRF 光谱仪重新验证材料身份。设备清单见 能力,海洋工程和油气项目所需的证书见 API 20C与NORSOK M-650。
按牌号查看:Alloy 625、Alloy 718 和 Alloy 825。
双相与超级双相不锈钢锻件
双相不锈钢具有铁素体和奥氏体混合组织,比例大致各半。这使其屈服强度约为 316L 等标准奥氏体牌号的两倍,并且抗氯化物应力腐蚀开裂能力要好得多,因此被选用于海水、海洋工程和化工工况。
| 牌号 | UNS | ASTM 标准 | PREN(最小值) |
|---|---|---|---|
| F51 (2205) | S31803 / S32205 | A182 F51 | ≥ 34 |
| F53 (2507) | S32750 | A182 F53 | ≥ 40 |
| F55 (Zeron 100) | S32760 | A182 F55 | ≥ 40 |
PREN 是耐点蚀当量数,由铬、钼和氮含量计算得出。该数值越高,钢材在含氯环境中的抗点蚀能力越强:海水工况通常从 34 左右起步,超级双相钢牌号则在 40 及以上。
这些牌号的用途:海底与水上油气部件、阀体和阀盖、法兰、泵与管汇零件、海水淡化设备以及化工工艺装置。
双相钢对锻造供应商的要求:
- 可控的锻造与热处理,恢复铁素体与奥氏体平衡,在温度可控、循环曲线有记录的炉中进行
- 厂内配备低温冲击试验槽,可完成腐蚀与力学性能测试,并提供经得起海工审核的文件:M-650 与 API 20C 覆盖哪些内容
Longrui Forging 常年为油气及通用工业客户锻造 F51/F53/F55 零件。如果您的零件是双相钢阀体或水下部件,把图纸发给我们,我们会做评估。
关于这些牌号的更多内容,以及锻造能为其带来什么:双相与超级双相钢锻件。
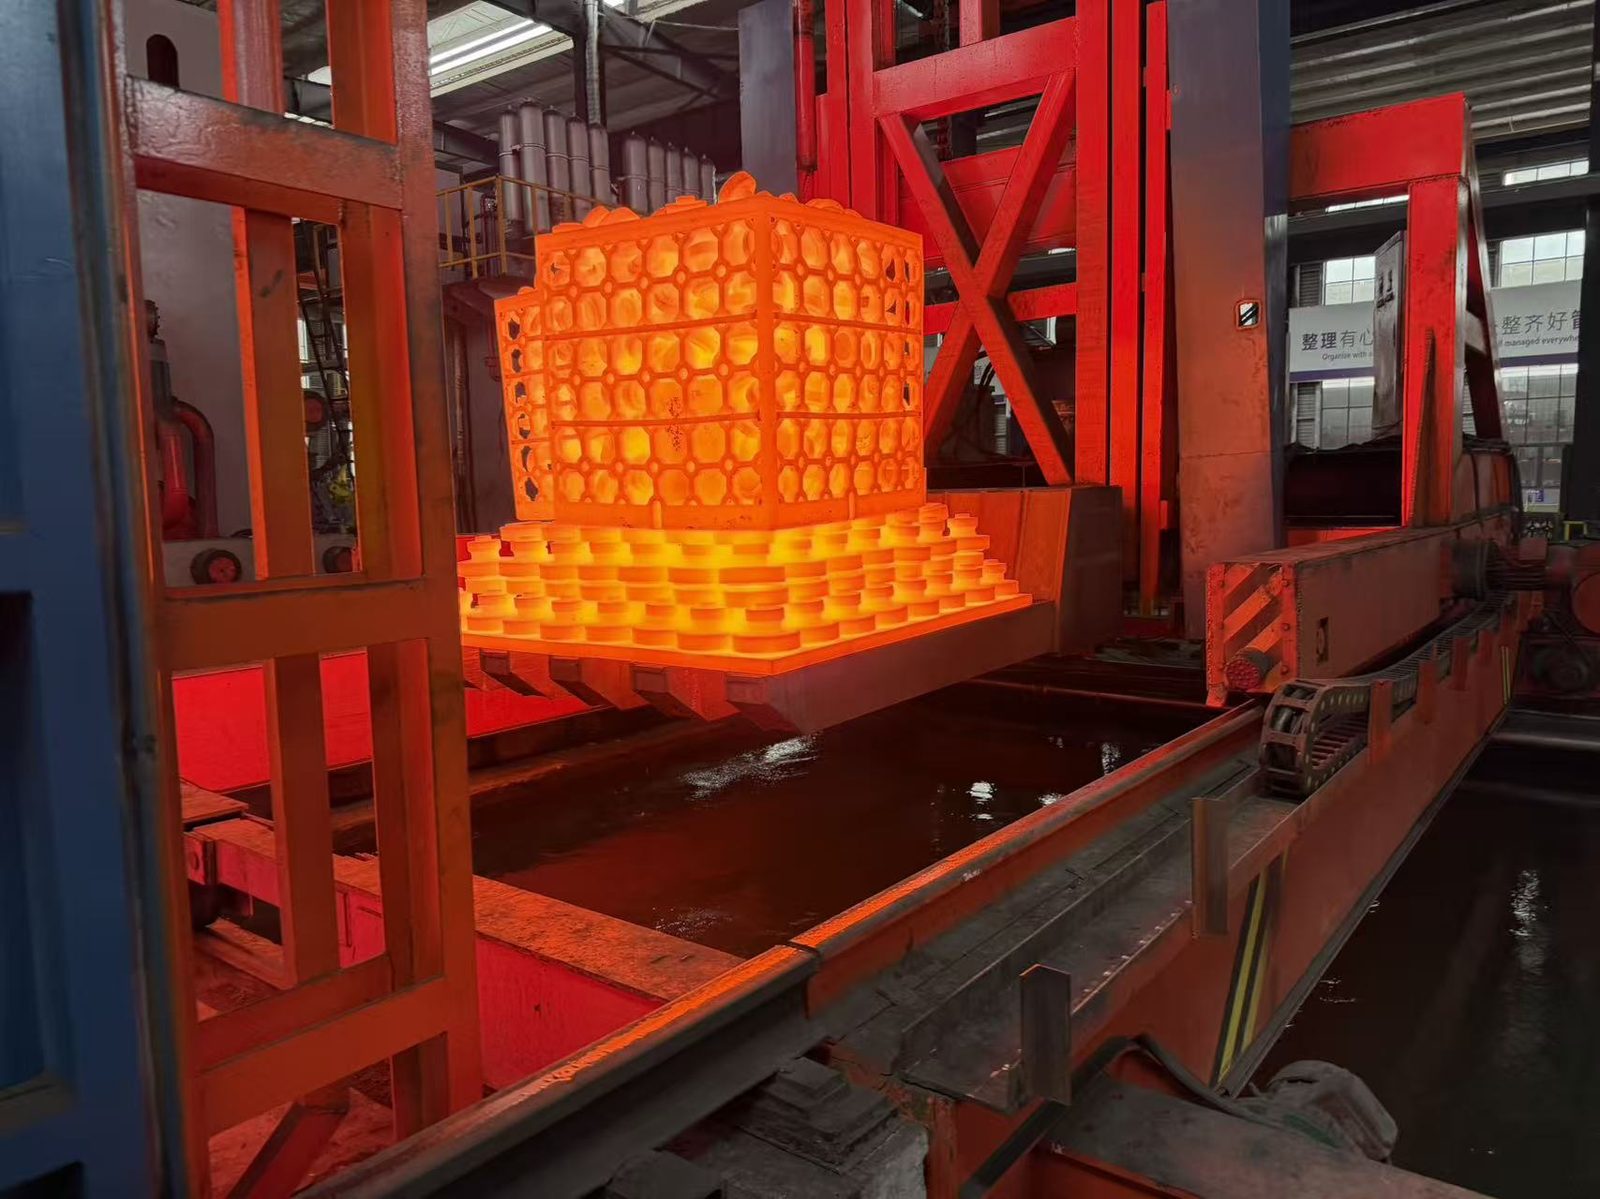
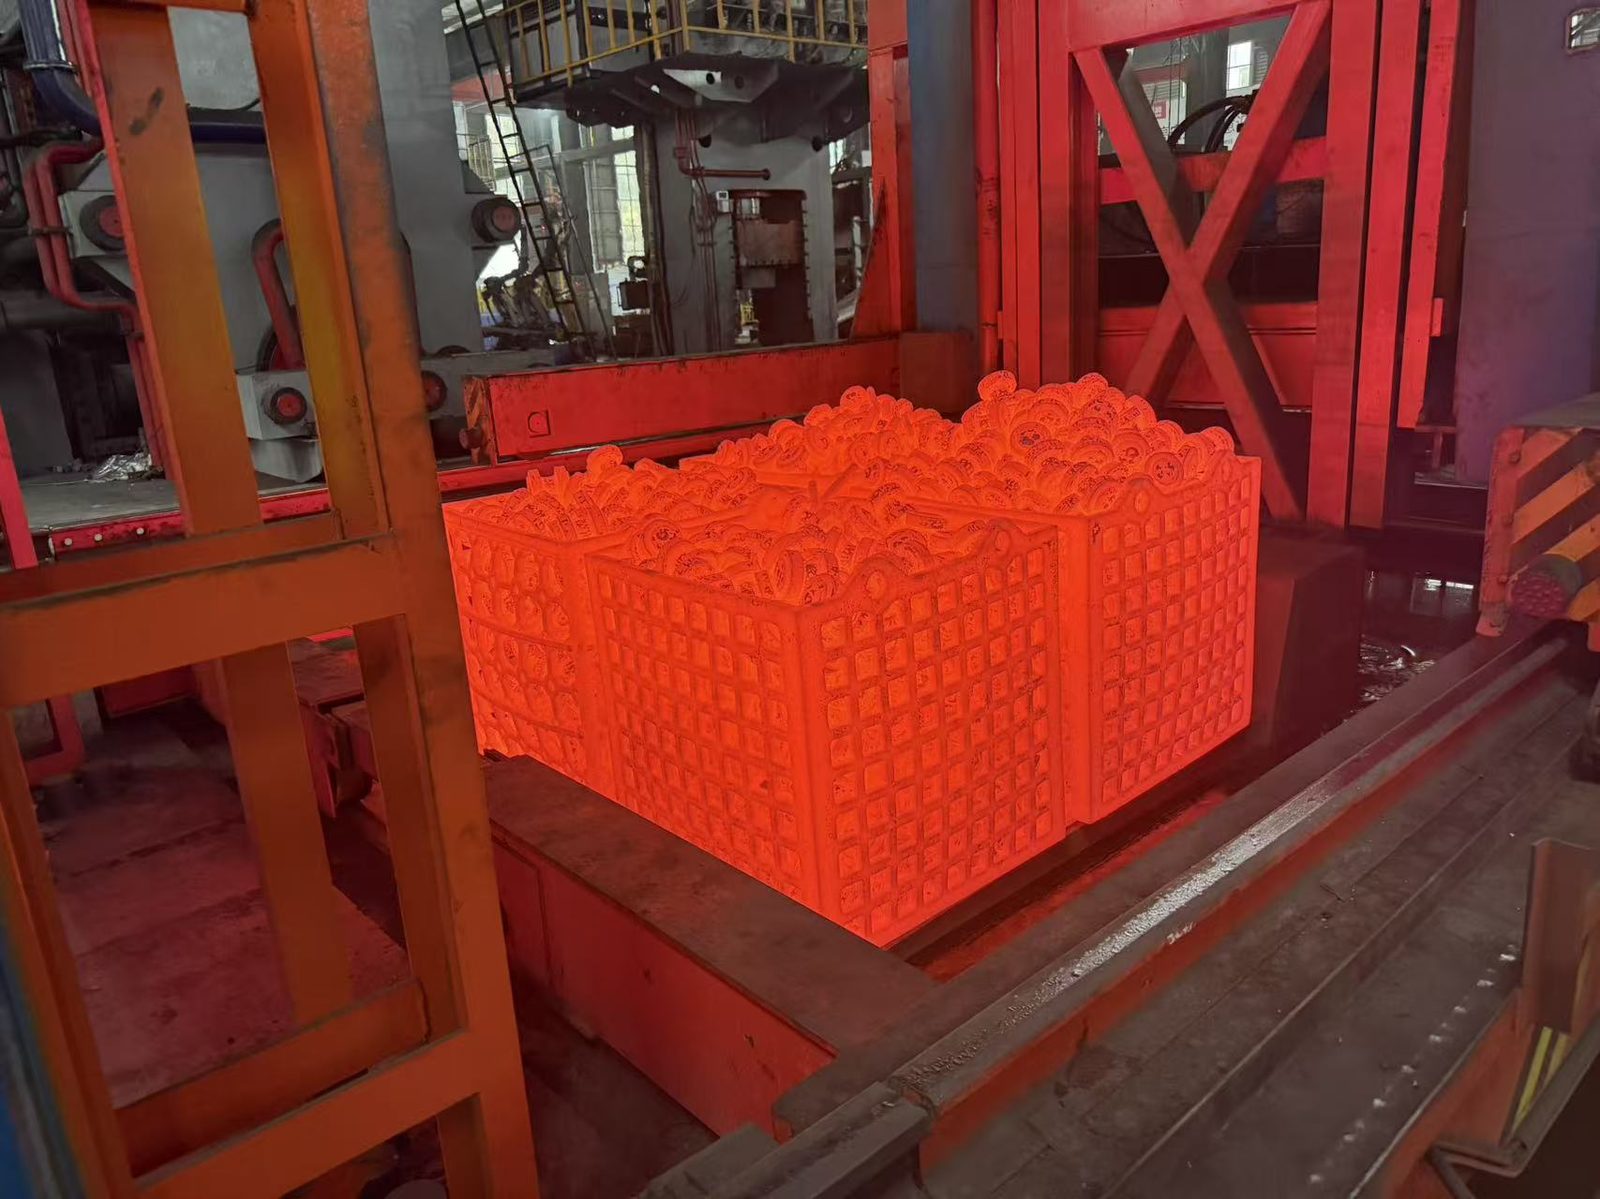
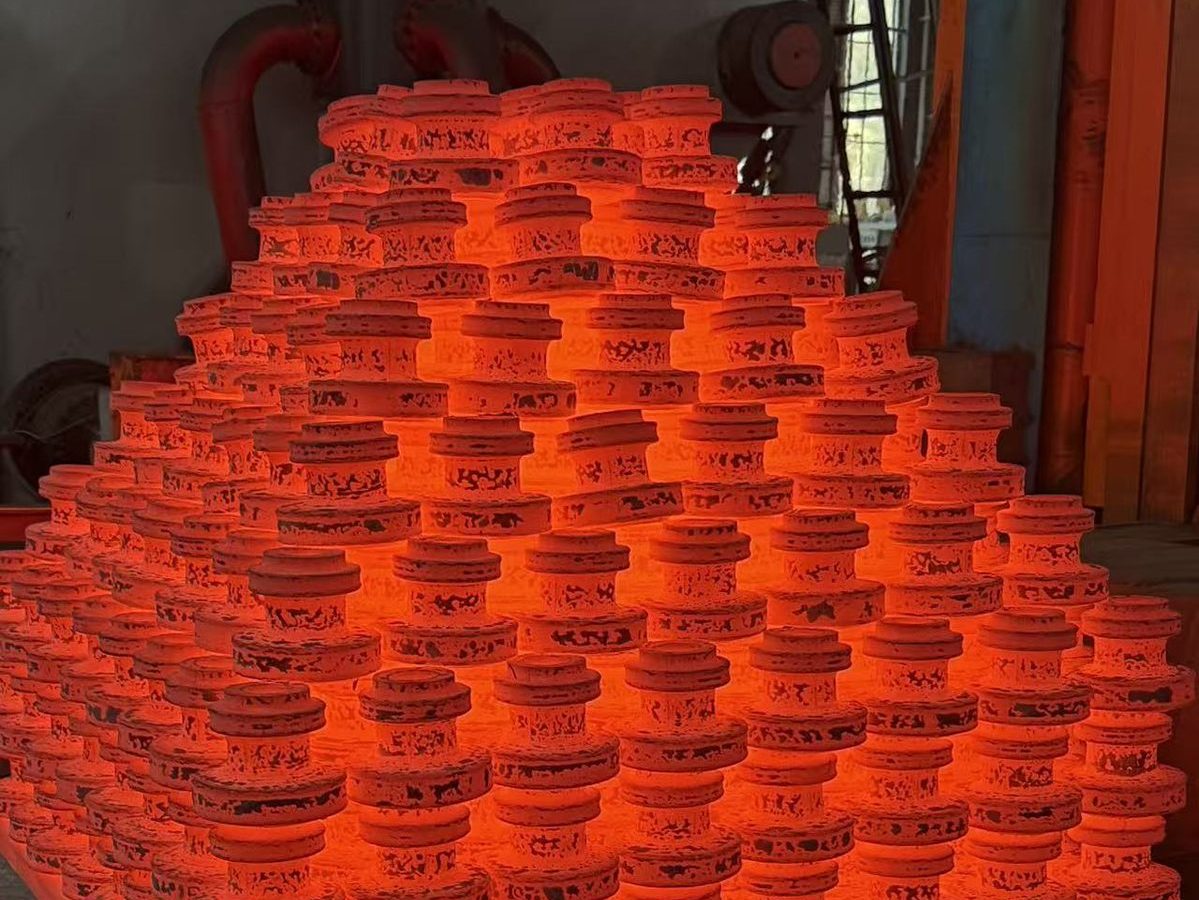
完整材料清单
| 材料类别 | ASTM / ASME 牌号 | 典型用途 |
|---|---|---|
| 碳钢 | ASTM A105, AISI 1045 (45#) | 阀体和阀盖、法兰、通用机械零件 |
| 低温钢 | ASTM A350 LF2 | 低温工况用阀门与管件,最低至 −46 °C |
| 合金钢 | AISI 4130, 4135 (35CrMo), 4140 (42CrMo), 5140 (40Cr);ASTM A182 F91、F92 | 高强度轴类与阀门零件;F91/F92 用于电站及高温工况 |
| 不锈钢 | ASTM A182 F304、F316;AISI 420 (2Cr13);ASTM A564 17-4 PH | 耐腐蚀阀门与泵零件;420 用于线材卷筒等耐磨零件;同时需要高强度与耐蚀性时用 17-4 PH |
| 双相 / 超级双相钢 | ASTM A182 F51, F53, F55 | 海工、水下、海水淡化及化工工况 |
| 镍基合金 | UNS N06625 (Alloy 625), N07718 (Alloy 718), N08825 (Alloy 825) | 高温及强腐蚀工况、井口与工艺设备 |
| 结构钢 | Q355D (≈ EN S355 / ASTM A572 Gr.50) | 结构件与机械部件 |
以上是我们常锻的牌号。如果您的牌号不在表中,请咨询:我们会如实告知它是否适合我们的工艺。
各牌号热处理(参考)
锻件没有唯一的热处理方案。热处理制度取决于牌号,而标准对同一牌号允许不止一条路径,因此下表是取自各材料类别 ASTM 标准的参考,而非固定配方。适用于您订单的是图纸、材料规范和采购订单所规定的内容,我们会在报价阶段予以确认。
| 牌号系列 | 参考热处理 | 依据 |
|---|---|---|
| A105 碳钢 | 以下任一种:锻后控制冷却、退火、正火、正火加回火,或调质。标准并未规定必须采用哪一种,证书会显示实际执行的方式(A105N 表示正火)。 | ASTM A105 |
| A350 LF2 低温钢 | 正火、正火加回火,或调质,由制造商选择,并进行 −46 °C 的夏比冲击试验。 | ASTM A350 |
| A182 F11 / F12 | 正火加回火:在 900 °C [1650 °F] 正火,空冷,随后在回火温度不低于 620 °C [1150 °F] 下回火。 | ASTM A182 表 1 |
| A182 F22 | 正火加回火:在 900 °C [1650 °F] 正火,空冷,随后在回火温度不低于 675 °C [1250 °F] 下回火;同一表中将完全退火作为替代方案。 | ASTM A182 表 1 |
| A182 F91 / F92 | 在 1900–1975 °F [1040–1080 °C] 正火,空冷,在 1350–1470 °F [730–800 °C] 回火。对于截面厚度超过 3 英寸(约 76 mm)的管件,正火加回火或调质由制造商选择。 | ASTM A182 表 1 和 7.2.3 |
| 4130、4135、4140、5140 合金钢 | 正火,或按图纸规定的强度等级或硬度范围进行调质。 | 材料规范 / 图纸 |
| A182 F304 / F316 不锈钢 | 固溶处理并淬火,最低 1900 °F [1040 °C],液淬,冷却至 500 °F [260 °C] 以下。 | ASTM A182 表 1 |
| A182 F51 (2205) 双相钢 | 固溶处理并淬火,最低 1870 °F [1020 °C],液淬,冷却至 500 °F 以下。 | ASTM A182 表 1 |
| A182 F53 (2507) 超级双相钢 | 固溶处理并淬火,最低 1880 °F [1025 °C],液淬,冷却至 500 °F 以下。 | ASTM A182 表 1 |
| A182 F55 (Zeron 100) | 固溶处理并淬火,2010–2085 °F [1100–1140 °C],液淬,冷却至 500 °F 以下。 | ASTM A182 表 1 |
| 17-4 PH (A564 630) | 在 1900 °F ± 25 °F [1040 °C ± 15 °C] 固溶处理,按要求冷却至 90 °F [32 °C] 以下,然后按图纸规定的 H 状态时效(H900 至 H1150):时效温度决定强度。 | ASTM A564 表 2 和表 3 |
| 合金 625 (N06625) | 固溶退火,通常为 1700–1900 °F [925–1035 °C],空淬或更快冷却;当抗蠕变性能比拉伸性能更重要时,采用 1095–1205 °C [2000–2200 °F]。 | ASTM B564 / 合金数据表 |
| 合金 718 (N07718) | 在 1700–1850 °F [925–1010 °C] 固溶退火并快速冷却,然后在 720 °C [1325 °F] 时效 8 h,炉冷至 620 °C [1150 °F] 并保温至总计 18 h。 | ASTM B564 / 合金数据表 |
| 合金 825 (N08825) | 在 1700–1800 °F [930–980 °C] 退火,快速空冷或水淬。 | ASTM B564 / 合金数据表 |
对于以上任何一行,有两点需要留意。第一,标准给出的数值通常是下限或可执行的范围,而不是单一的设定值,因此证书上显示的是实际的热处理曲线,而不仅仅是工艺名称。第二,固溶处理后的冷却速度与温度同样重要,因此会记录该批次的淬火温度和冷却介质温度。如果项目规定了自身的热处理曲线(例如 ASTM A182 中的补充要求 S8 正是如此),我们则按图纸执行。
每批次的炉温与冷却介质温度都会监测并记录,记录可随订单一同发出。
在自有实验室进行检测:
- 每个炉号的化学成分,采用 GNR 火花直读光谱仪
- 在伺服液压万能试验机上检测抗拉强度、屈服强度和延伸率
- 夏比冲击功,包括低温槽
- 布氏硬度
- UT、MT、PT 和 VT
- 在金相显微镜下进行显微组织检验
包装前,使用手持式 XRF 光谱仪对材料身份进行复核。完整设备清单见能力。
这些牌号为何要锻造
本页所列牌号是为承压边界、腐蚀性工况或温度工况而选择的,而这些工况恰恰会惩罚锻造擅长消除的那些缺陷。模锻页面介绍了冶金原理;实际结果更简单:金属在检测之前就已在整个截面上完成变形,零件到达机加工车间时已接近成品尺寸,这对于每公斤成本高、切削速度慢的牌号尤为重要。随后,热处理按材料系列分别匹配,而不是套用同一套工艺,均在我们自己的炉内完成,并记录热处理曲线。
特殊钢锻件:材料有何要求,我们如何锻造
特殊钢询价的开端与其他询价并无不同。阀门项目指定双相 2205、超级双相或镍基合金;图纸上标出内孔、法兰和壁厚,这些都很熟悉。随后零件上了锻压机,材料就开始按自己的规矩行事。
选择这类牌号只有一个原因:工况对碳钢来说过于苛刻。双相和超级双相用于氯离子和海水工况,625、718 和 825 等镍基合金用于酸性气体和化工流程,抗蠕变牌号用于高温蒸汽。牌号的选择依据腐蚀图表和使用温度,无法事后通过采购技巧来改变。
锻造正是这些牌号区分供应商的环节,而材料不会给你预警。有四点决定特殊钢锻件是否完好,而每一点都在车间里、在任何人检验零件之前就已确定:
温度窗口。 双相和超级双相只有在很窄的区间内才能锻好。高于该区间,牌号所依赖的铁素体-奥氏体平衡就会开始偏移;低于该区间,边角处就会开裂,而碳钢在同样条件下只会变形。
所需的压力。 625 合金是典型案例:它在模具中流动性差,即使在高温下也抗拒锻压机的压制。许多锻造厂产出的 625 零件带有裂纹。我们的零件出锻压机时无裂纹,属于常规生产。
随后的冷却。 在最后一击之后,双相零件进行固溶处理,并以受控速率冷却,使铁素体和奥氏体恢复到预期的平衡。冷却过慢会开始形成金属间相;冷却速率和温度同样重要。
热处理。 它第二次决定零件的成败。在 718 中,受控的时效循环建立最终强度;在 F91 级钢中,正火与回火必须落在很窄的区间内,冷却速度也要一并记录。证书应当告诉你实际执行的热处理循环,而不只是零件合格。
这就是我们把整条链条放在同一个屋檐下的原因。Longrui 在三台 6,000 T、3,000 T 和 2,000 T 的多向锻压机上锻造特殊钢,零件重量从 5 kg 到 520 kg,并且我们在同一工厂内自制模具、进行热处理、检测和机加工。双相钢与超级双相钢阀体和阀盖在这里是常规业务,质量体系就是为这些材料建立的:作为特殊材料制造商的 NORSOK M650 资质、API Spec 20C 许可,No. 20C-0051,涵盖耐蚀合金与双相不锈钢,以及通过 TÜV NORD 获得的 PED 2014/68/EU 认证。
文件随零件走。每一炉在锻造前都验证化学成分,成品零件在我们自己的实验室检测:拉伸、带低温槽的冲击、硬度和超声检测,发货前用手持 XRF 复核材料身份。双相钢订单标配随货提供 EN 10204 3.1 检验证书,炉号可追溯到每一项结果。
如果您的下一个项目指定了特殊牌号,请尽早把图纸发来。我们会根据锻压机核对模锻可行性,确定工装、热处理和检测方案,通常 24–48 小时内回复报价。如果某个零件不适合模锻,我们会在您花时间之前就告诉您。
常见问题
你们锻造 625、718 和 825 这类镍合金吗?
是的。Alloy 625 (UNS N06625)、Alloy 718 (N07718) 和 Alloy 825 (N08825) 按 ASTM B564 要求锻造,重量范围与其他锻件相同,5 kg 到 520 kg。镍合金比碳钢或不锈钢需要更大的锻压压力和更严格的温度控制,因此我们把它放在 6,000 T 多向锻压机上,并在厂内进行热处理。
你们锻造哪些双相钢牌号?
F51 (UNS S31803/S32205, 2205)、F53 (UNS S32750, 2507) 和 F55 (UNS S32760, Zeron 100),按 ASTM A182 要求锻造。我们也为同一批项目锻造配套的不锈钢和镍基牌号。
什么是 PREN,它为什么重要?
PREN(耐点蚀当量数)是由钢中铬、钼和氮含量计算出的一个数值。它衡量某个牌号在含氯工况中抗点蚀的能力。标准双相钢 F51 在 34 及以上;超级双相钢 F53 和 F55 在 40 及以上。
你们提供材料证书和检测报告吗?
是的。化学成分与力学性能检测报告、UT / NDT 报告,以及按需提供的热处理曲线。文件随货发出,副本可用于投标资料包。每种文件类型意味着什么,以及如何读懂钢厂质保书,详见材料证书页面。
你们能锻造不在你们清单上的材料吗?
通常可以。请将牌号和规格连同图纸一起发给我们,我们会在报价前确认该钢材的可行性与供货情况。
你们能锻造的最小和最大零件是多大?
零件从 2,000 T 锻压机上的 5 kg 到 6,000 T 锻压机上的 520 kg,机加工能力可达 Ø600 × 1000 mm。
多快能拿到报价?
通常为通过 RFQ 表单 或 sales@longruiforging.com 收到图纸或规格后的 24–48 小时内。
发送牌号和图纸,我们会回复可行性与价格。