齿轮坯是随后切齿所用的锻造成形体。齿是切出来的,不是锻出来的。齿轮锻造决定的是齿下面的一切:金属流线、致密度,以及成品齿根处的纤维方向是顺着载荷还是横跨载荷。
Longrui Forging 以多向模锻工艺锻造齿轮坯、齿圈和齿轮轴,材质涵盖 1045、35CrMo、42CrMo 和 40Cr,单件最重可达 520 kg,可按锻态、粗机加工,或按图纸切齿并磨齿交货。
我们锻造什么
- 直齿轮、斜齿轮和锥齿轮用齿轮坯,可为毛坯或带成品内孔
- 较大直径的齿圈和齿圈坯
- 齿轮轴和小齿轮坯,将轴与齿轮体锻成一体
- 风电齿轮轴锻件
- 可按锻态交货,飞边已切除、正火、按图纸车削和镗孔,或切齿并磨齿
- 齿轮坯在 Ø600 × 1000 mm 范围内进行车削、端面加工和镗孔;迄今最重件为 520 kg
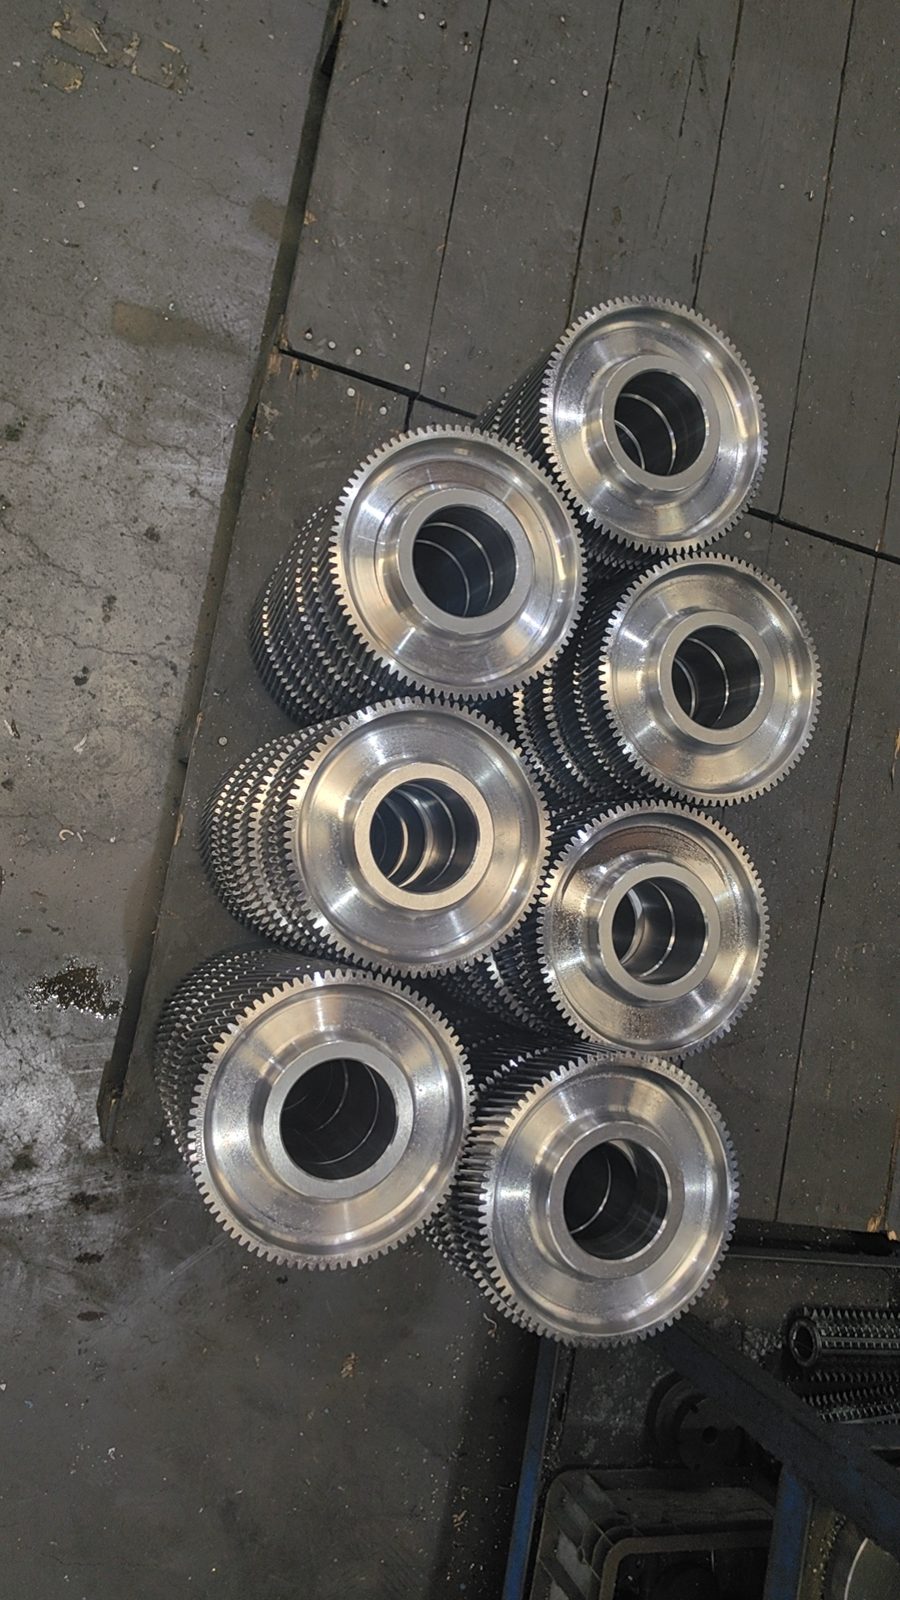
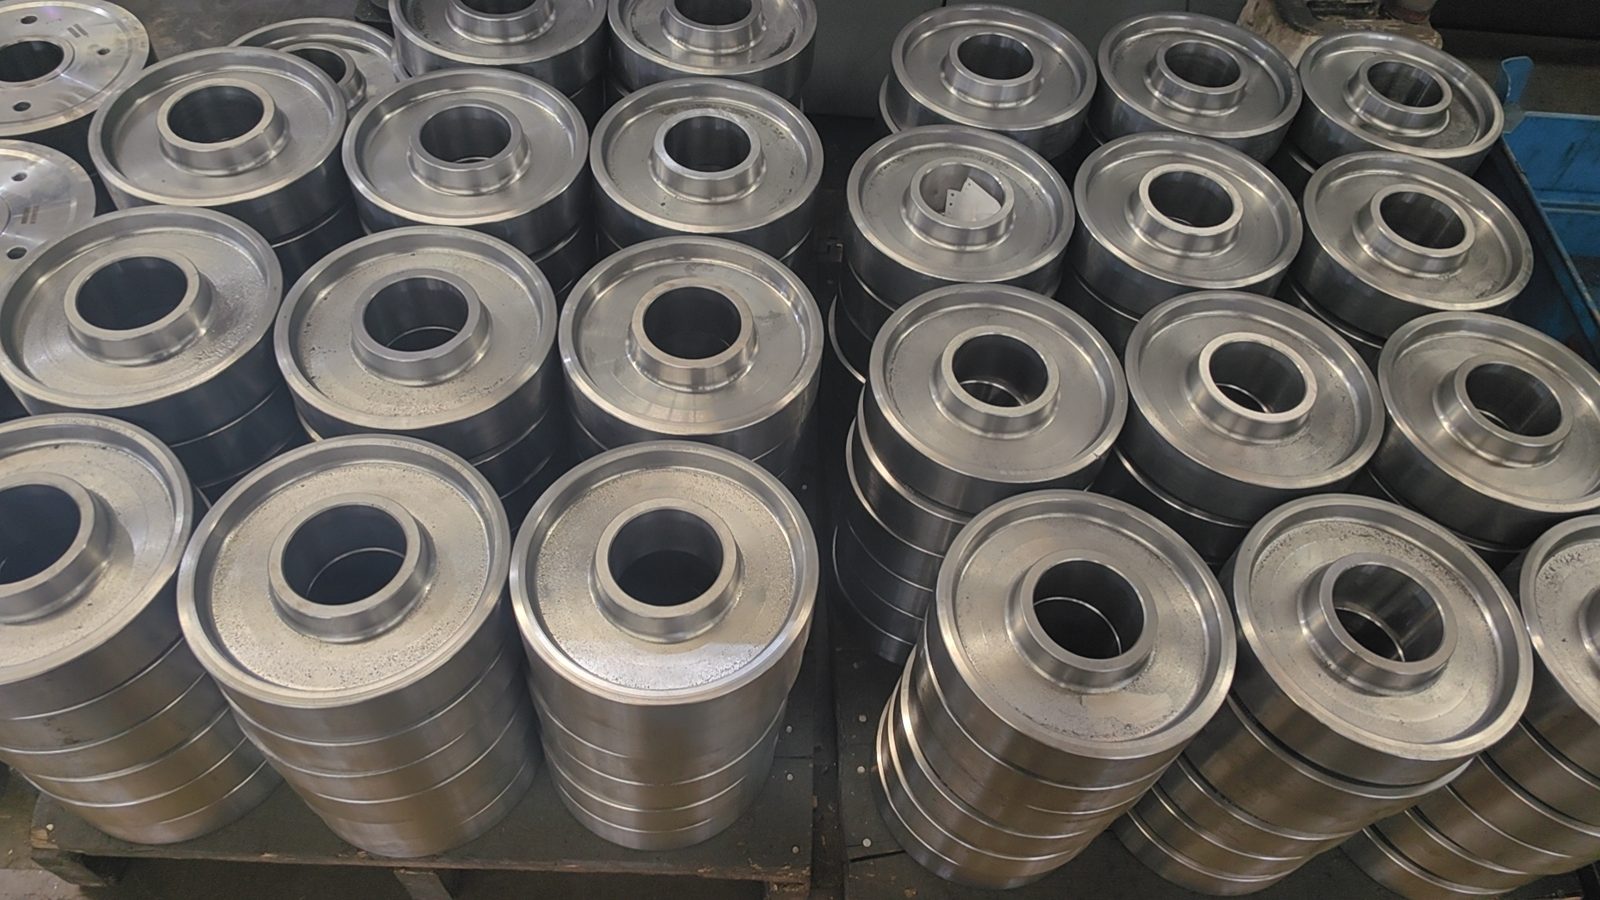
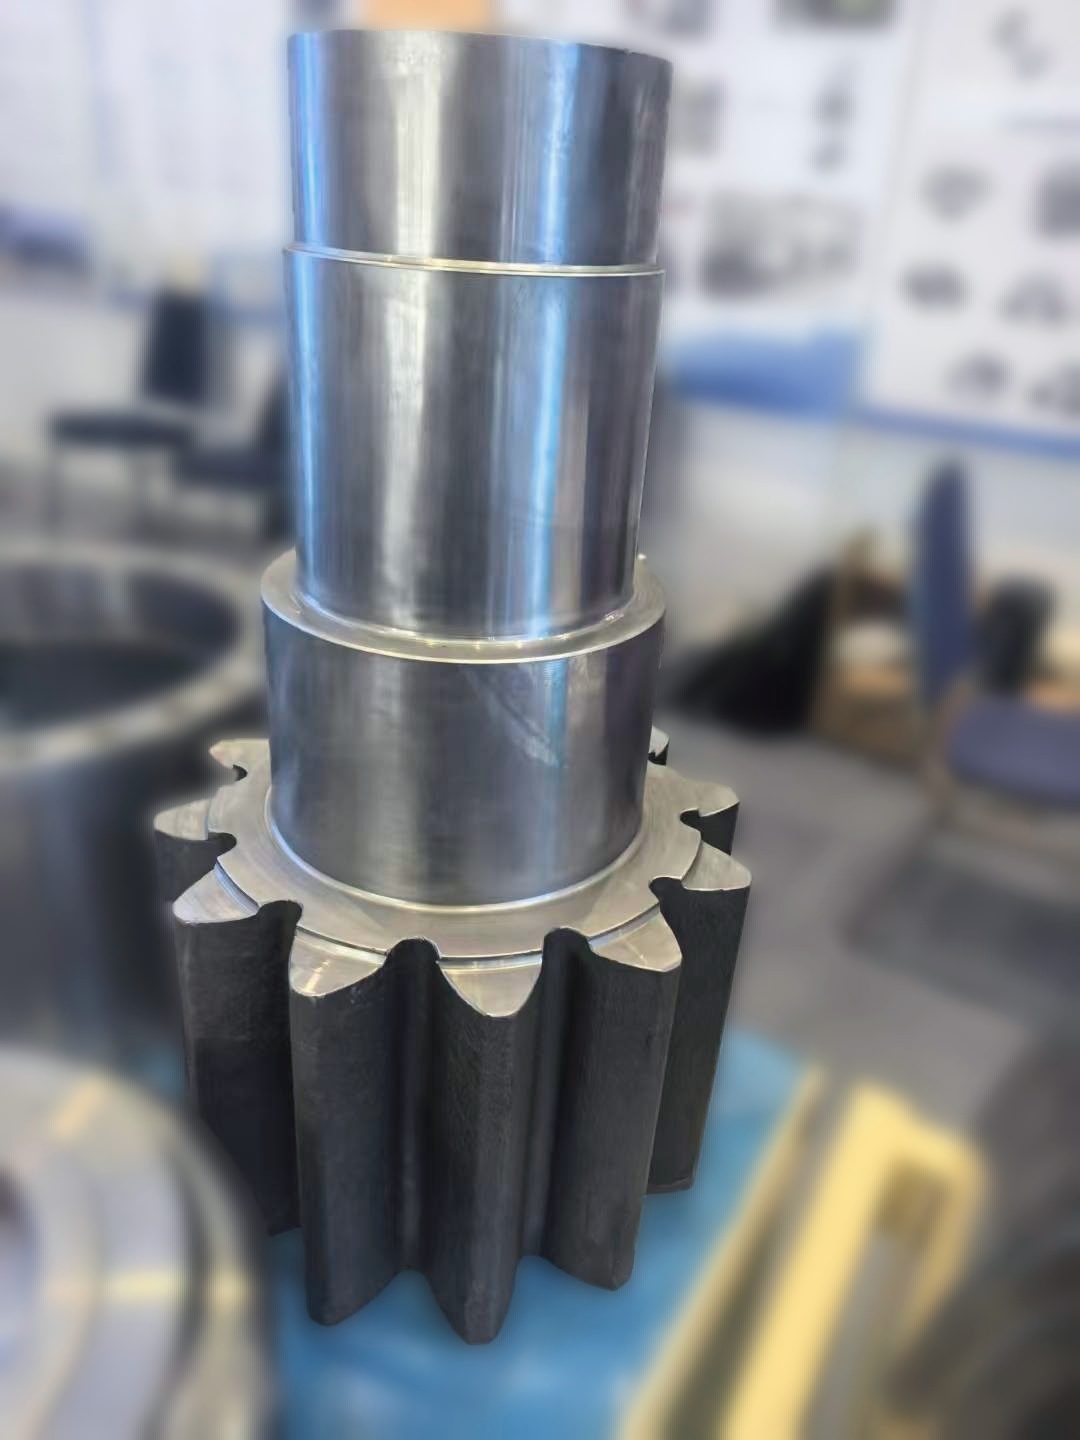
齿轮坯,还是成品齿轮?
买家在第一封邮件里就会问这个问题,所以值得直截了当地回答。我们锻造齿轮坯,也可以一直做到切齿成品:按图纸滚齿、插齿和磨齿。自行切齿的客户则采购齿轮坯,同样可行。
| 工序 | 承担方 |
|---|---|
| 钢坯按重量下料,锻造并切除飞边 | Longrui |
| 正火或调质 | Longrui |
| 粗机加工、镗孔、车端面和车外圆 | Longrui |
| 切齿、滚齿、插齿或磨齿 | Longrui |
| 渗碳淬火、渗氮、磨齿 | Longrui |
齿在何处切削,正是锻造成形的齿轮获得或失去优势的地方。我们从自己控制余量、硬度和内部健全性的齿轮坯上切齿,因此刀具能切到洁净金属,纤维也能以正确方向位于齿根下方。如果您更愿意在自己的车间切齿,我们提供的齿轮坯会带有您的刀具所需余量。
为什么用锻造齿轮坯,而不用切割棒料
由圆棒料切出的齿轮,其棒料的晶粒沿零件方向直直延伸。锻造齿轮坯的晶粒则随形状流动:金属流入模具时,纤维线绕过内孔、沿腹板延伸,并在热处理后保持这种走向。
在使用中,齿根载荷会反复交变数百万次。裂纹始于纤维被横向切断的位置。按近净成形锻造的齿轮坯则让纤维沿截面方向分布,这就是为什么同样的钢材、同样的硬度和同样的齿形,若从锻件开始,能获得更长的疲劳寿命。
还有第二个值得了解的效果。锻造能闭合来自钢锭的内部孔隙,因此超声波检测才有意义。在锯切棒料上,您检测的是钢厂的产品;在锻件上,您检测的是一个整个截面都经过锻造加工的零件。
图纸需要提供的信息
齿轮图纸是成品零件图纸,因此真正有用的信息是切齿之后剩下的那部分。请提供:
- 毛坯轮廓尺寸:外径、齿宽、总长
- 内孔直径,以及内孔由我们精加工,还是保持锻态交由贵方自行精加工
- 若毛坯不是简单圆盘,还需提供腹板与轮毂的尺寸比例
- 齿形参数或成品图纸,以便我们反推毛坯余量
- 材料牌号与热处理状态
- 任何无损检测(NDT)或硬度要求
如果齿形参数尚未确定,我们可以依据成品零件轮廓尺寸进行核算并给出毛坯报价。如果齿形参数已确定,我们从齿根反推余量,使刀具切削时能切到洁净的金属。
牌号
常见的齿轮坯牌号就是我们已为其他零件锻造的那些:AISI 1045 用于一般工况;需要更高芯部强度时用 4135 (35CrMo) 和 5140 (40Cr);载荷更高的齿轮与大截面件用 4140 (42CrMo)。如果成品齿轮要做表面硬化,请在询价阶段告知,因为这会改变我们对毛坯施加的热处理。接触海水或工艺流体的锻件可采用 F304、F316、F51、F53 或 F55。完整清单及适用工况见材料页面。
订购
图纸格式不限:PDF、DWG 或 STEP 均可。请注明数量以及您希望毛坯达到的状态。可行性、模具与价格通常在图纸送达后 24–48 小时内回复;如果该零件不适合模锻,我们会尽早说明。异形件是我们的常规业务,而非特殊情况。任何零件所需提供的信息见联系页面。
全流程在一家工厂完成
只有在第一刀切齿之前,毛坯、热处理与机加工余量全部匹配到位,齿轮坯才有意义。这一整套流程都在我们同一家工厂内完成:钢坯按重量下料,在 2,000 至 6,000 吨锻压机上锻造,正火或调质,按您的刀具所需轮廓进行粗加工,以及为上述环节出具记录的检测;全部在我们的 ISO 9001 体系下运行,并同时持有石油天然气行业资质。请把成品零件图纸发给我们,我们会从齿形反推毛坯。
常见问题
你们切齿吗?
是的。在锻造毛坯和上述粗加工之外,我们还按您的图纸进行切齿、齿形加工与磨齿;如果某个齿轮超出我们的加工能力,我们会在报价阶段说明。希望自行切齿的客户只订购毛坯,该范围的报价方式相同。
齿轮坯到底是什么?
它是用来切齿的锻造本体:可以是圆盘、圆环,也可以是在轴上锻出齿轮本体的轴类件。它带有恰当的余量,使刀具切削时去除的是洁净、致密的金属。
你们可以用哪些牌号锻造齿轮坯?
1045、4135 (35CrMo)、5140 (40Cr) 和 4140 (42CrMo) 可覆盖大多数齿轮。用于腐蚀工况时,还可提供 F304、F316、F51、F53 和 F55。
你们能锻造的最大齿轮坯是多大?
单件锻件最大 520 kg,机加工尺寸在 Ø600 × 1000 mm 以内。同等重量下,环形坯料可以做得比实心坯料更宽,所以请把尺寸发给我们,我们会对照锻压机进行确认。
锻态还是粗加工?
两者都可以,还有第三种选择。很多齿轮厂直接拿锻态毛坯,全部机加工自己做;也有一些希望我们先车外圆、车端面并镗孔;还有的连切齿和磨齿也要一并完成。请说明是哪一种,我们按该范围报价。
齿轮轴能否与小齿轮一体锻造?
可以,而且这通常比把单独加工的齿轮压装到轴上更好。将轴与齿轮体整体锻造为一体,可以省去一个原本必须传递全部扭矩的连接部位。
价格由什么决定?
牌号和尺寸、热处理状态、需要我们承担的机加工量、NDT 范围以及订单数量。请通过 RFQ 表单 发送图纸,或发送到 sales@longruiforging.com;报价通常在 24–48 小时内发出。
图纸到达后 24–48 小时内给出可行性、模具和价格。