双相不锈钢是一种两相材料:约一半铁素体,一半奥氏体。由此得到的是一类牌号,其屈服强度约为 316L 的两倍,抗氯化物应力腐蚀开裂能力也强得多,这正是双相钢用于海水、海底、海水淡化和化工工况的原因。
Longrui Forging 在 6,000 T 多向锻压机上模锻 F51、F53 和 F55 双相钢阀体、阀盖、法兰、轮毂及通用零件,单件重量在 5 kg 至 520 kg 之间。锻造、固溶处理和检测均在同一厂区内完成,并处于我们的 NORSOK M-650 材料制造商资质之下。
各双相钢牌号分别是什么
下文的牌号标注采用 ASTM A182 名称,大多数双相钢图纸都采用这种标注。括号中的商品名是买家在交流中使用的叫法。
| ASTM 牌号 | UNS | 商品名 | 最低 PREN |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
关于第一行有两点需要说明,因为几乎每次双相钢询价都会遇到:
- F51 是最初的 22% 铬双相钢。 后来该成分范围的上限被收紧,以提高耐点蚀性能,收紧后的版本即 F60(UNS S32205)。S32205 可以同时认证为 S31803,但反过来不行。如果图纸写 F51,而材质证明书写 S32205,那么材料是按更严格的规范供货,而不是替代。
- PREN,即最后一列,由铬、钼和氮含量计算得出,用于衡量牌号在氯化物工况下的耐点蚀能力。海水工况通常从 34 起步;超级双相钢牌号则要求 40 及以上。
双相钢适合哪里,不适合哪里
对于富含氯化物、潮湿且温度适中的工况,双相钢是正确的选择:海底和水上油气部件、海水淡化厂、化工工艺设备,以及接触海水或采出水的阀体。
超过一定温度后,它就不是正确选择,这一点在牌号确定之前值得了解:
- 475 °C 脆化。 大约 300 °C 以上,铁素体相开始发生相分解(析出富铬 α′ 相),在约 475 °C 时影响最为严重。该相形成区间通常为 300 至 525 °C,因此双相钢的使用温度存在上限。
- 上限并非一个固定数字。 各供应商公布的 2205 最高使用温度大约在 250 °C 至 315 °C 之间,取决于钢厂与设计规范。适用的压力容器规范起决定作用;若使用温度接近该限值,请告知我们,我们将按您项目指定的规范执行。
- σ 相。 在约 700 °C 至 950 °C 之间,缓慢冷却会使钢内部形成金属间相。这类相会同时降低韧性与耐腐蚀性,超级双相钢牌号对此最为敏感。这既是使用风险,也是同等程度的加工风险,正是固溶处理后冷却速度如此关键的原因。
- 低温。 与奥氏体不锈钢不同,双相钢会经历韧脆转变。海洋工程规范通常要求在 −46 °C 下进行冲击试验,而 −80 °C 大致是常规应用的最低温度。
双相钢对锻造的要求
双相钢的锻造温度区间比碳钢或奥氏体钢更窄,而决定双相钢锻件是否合格的两件事,都发生在锻压机的两侧:
- 加热与加工温度。 钢坯在避开金属间相析出区间的温度窗口内保温和加工,温度逐批实测而非估算。
- 固溶处理与冷却。 锻造后,零件经固溶处理并按受控速率冷却,使铁素体与奥氏体回到设定的比例,而不是发生部分转变。
- 验证。 每个炉号都做化学成分分析,拉伸与屈服强度,含低温槽的冲击功,布氏硬度与超声波检测,全部在我们自己的实验室完成。炉子与冷却记录可随订单一起交付。
- 文件资料。 海洋工程与石油天然气项目对文件的审核与对零件本身一样严格。我们的 API Spec 20C 许可与 NORSOK M-650 资质正是这些审核关注的内容;两者都在认证页面上有说明。
2205 还是 2507:如何选择
大多数双相钢询价最终都归结为这一比较。下表是这一决策的简要版本;完整材料范围见材料页面。
| 问题 | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 及以上 | 40 及以上 |
| 屈服强度 | 约为 316L 的两倍 | 更高,也是升级选用的理由 |
| 氯离子工况 | 海水、采出水、一般化工 | 盐水、高氯离子、温度更高或更苛刻的工况 |
| 锻造与机加工 | 更宽容 | 更难加工,工艺窗口更窄 |
| 通常选用场合 | 阀体、阀盖、法兰、泵零件 | 水下与上部设施硬件、海水系统、化工厂 |
| 相对成本 | 双相钢的基准 | 因合金含量而高于 2205 |
如果您所处的氯化物浓度或温度条件下 2205 已处于临界状态,通常的选择是改用 2507,而不是把 316L 零件加厚,因为耐腐蚀性能的差异属于牌号选择问题,而不是设计问题。如果临界因素是使用温度,那么答案可能完全是另一个材料体系,我们会如实说明。
双相钢订单随附的文件
双相钢订单按标准随附 EN 10204 3.1 检验证书,炉号可通过试验结果追溯。如果项目规范要求见证试验,可按要求提供由独立于我方的外部检验员(买方或第三方检验机构)会签的 EN 10204 3.2 证书,该证书单独报价,不包含在零件价格内。发货前,手持 XRF 光谱仪会再次确认零件就是证书上标明的牌号。质量控制页面列出了每个阶段检查什么、留下什么记录。
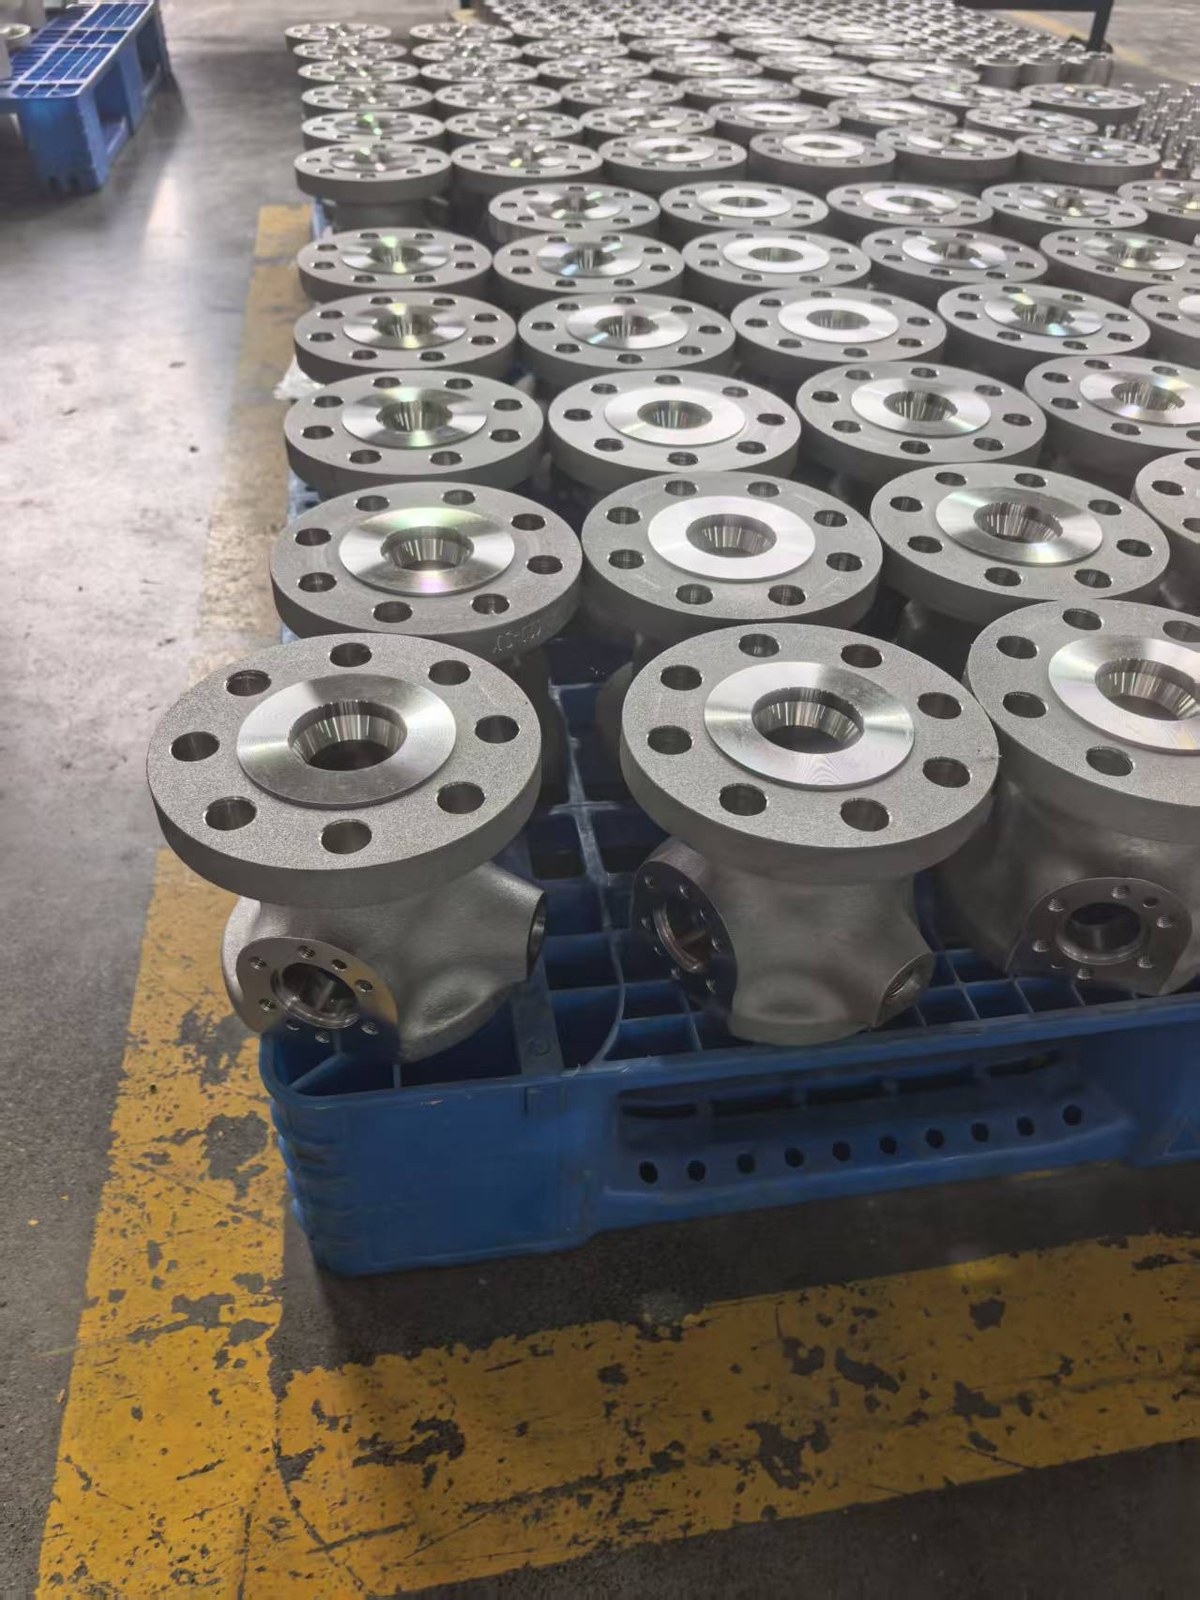
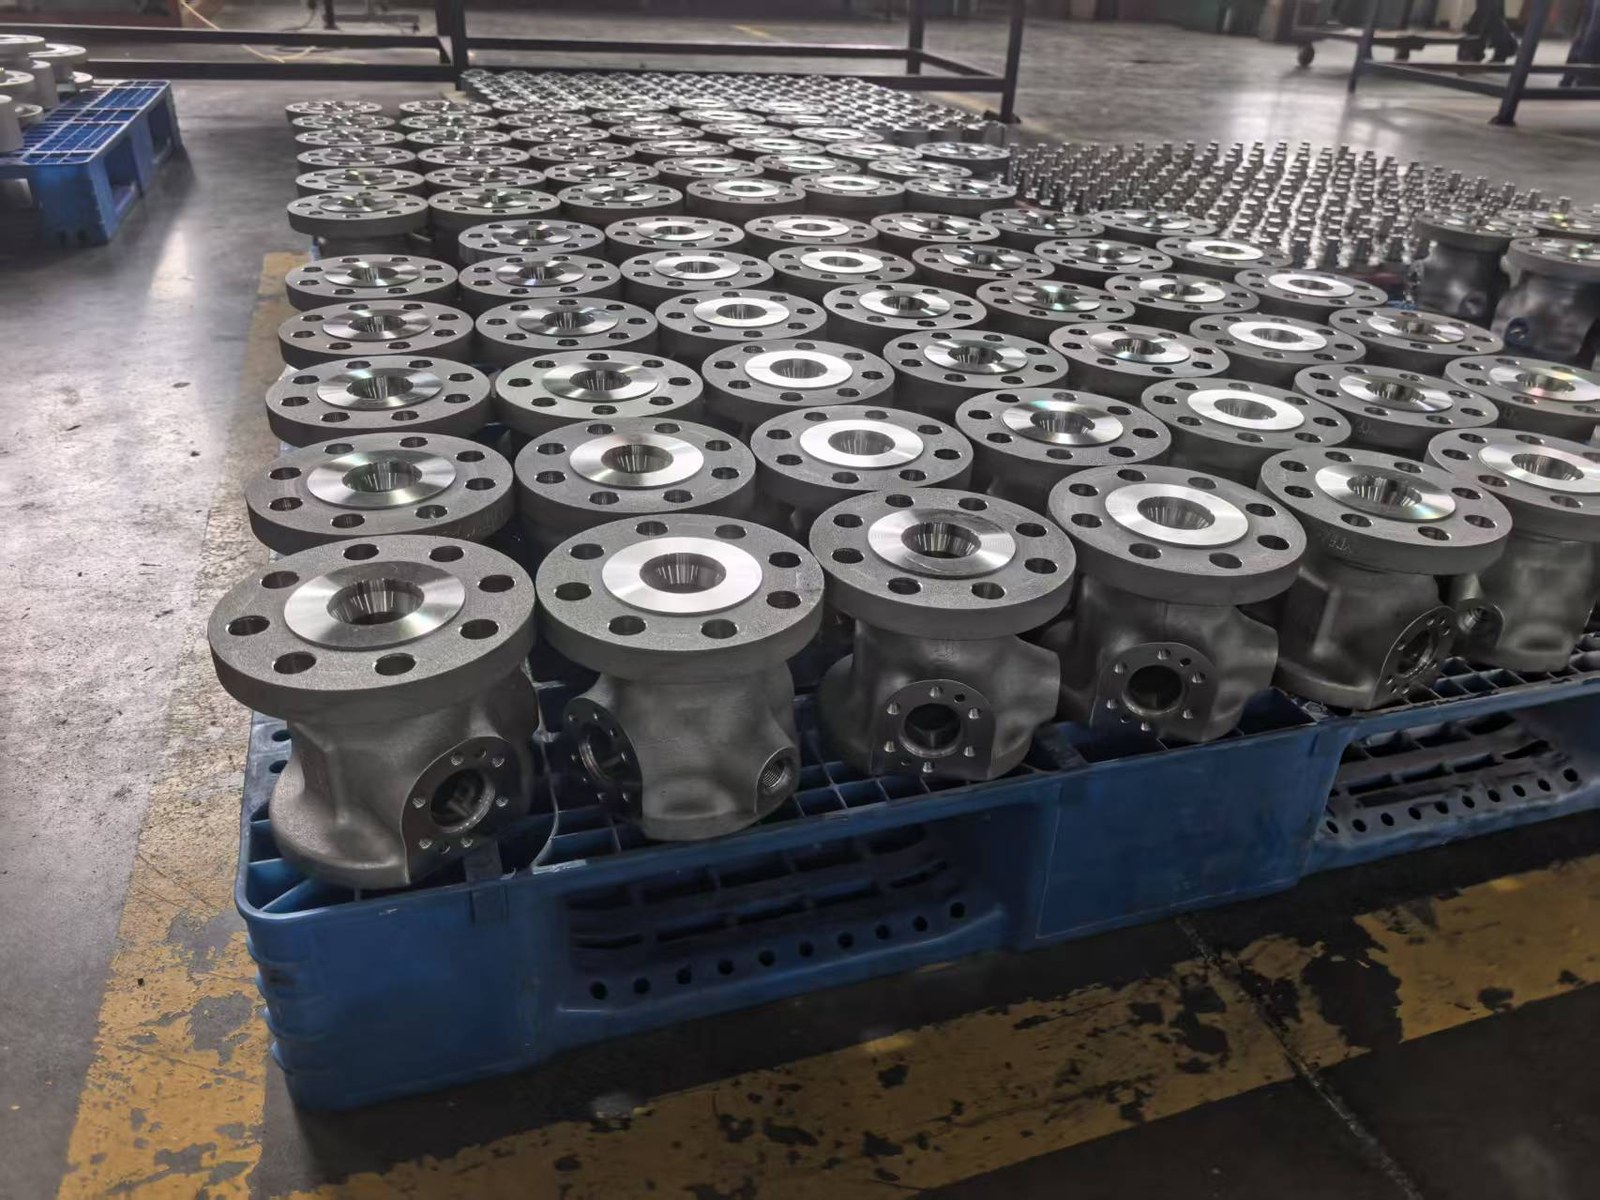
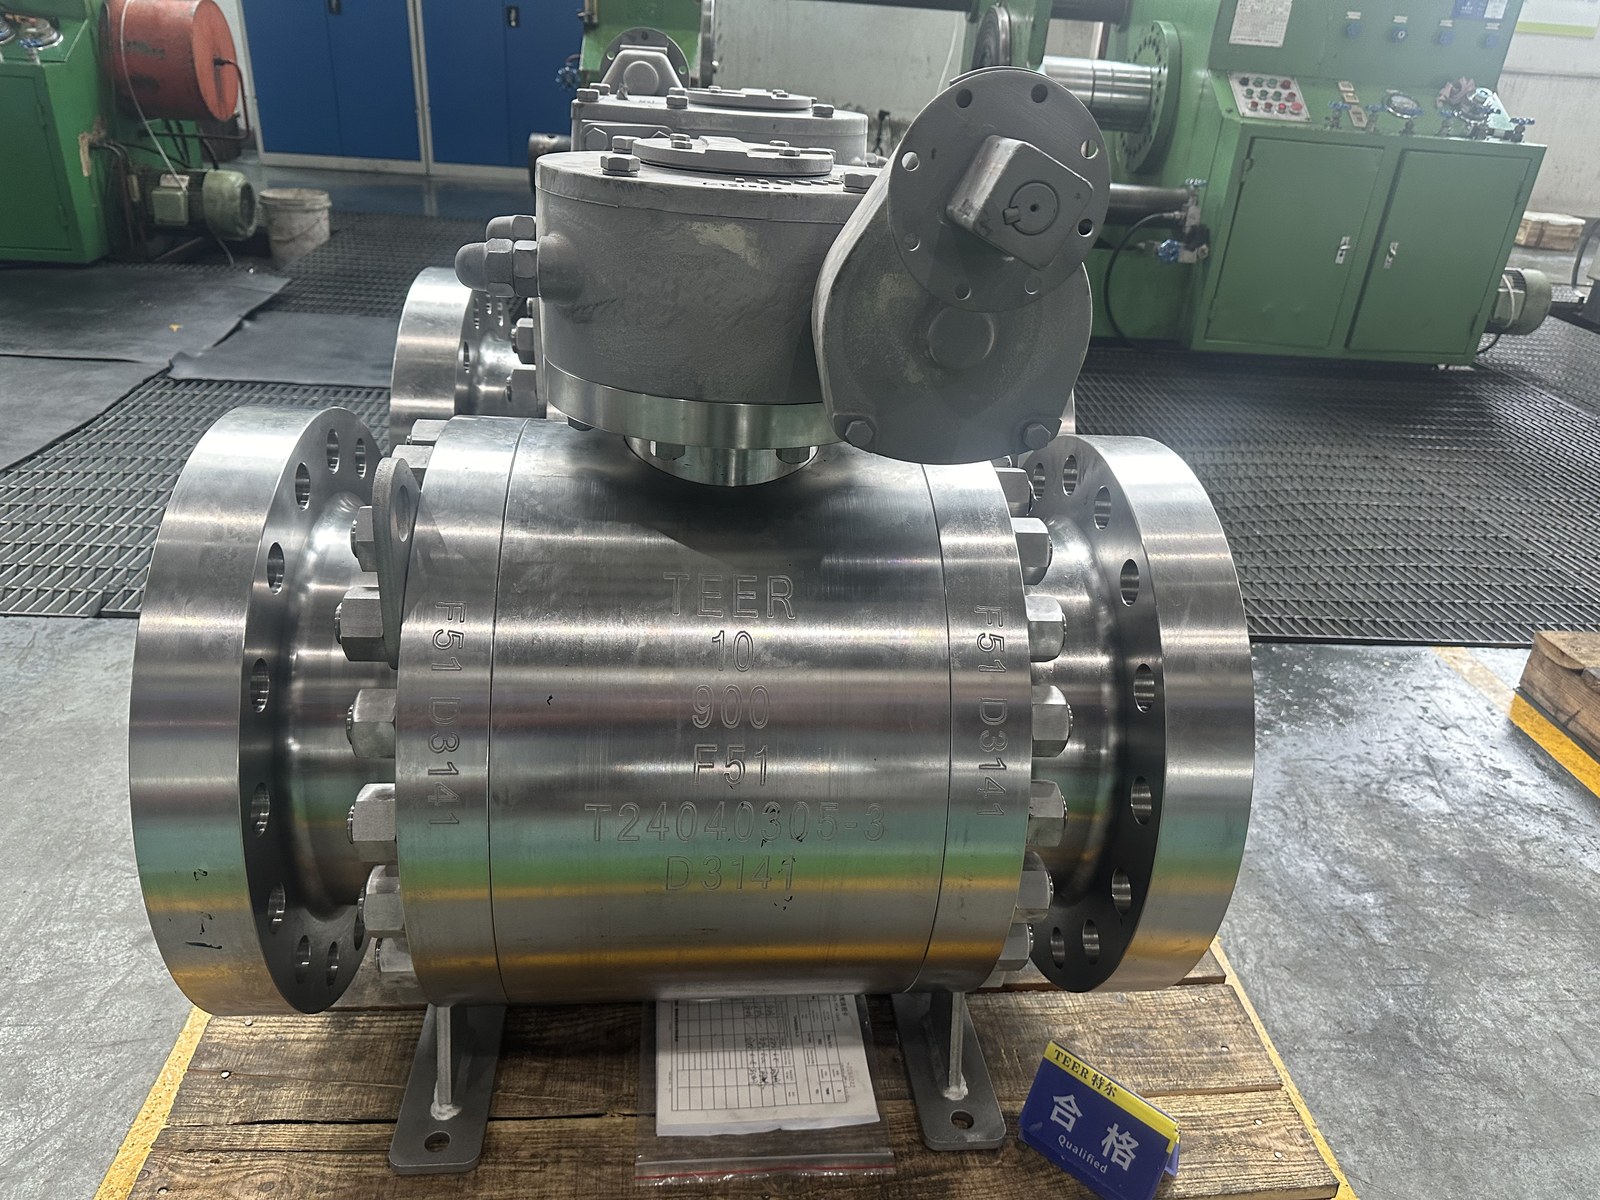
锻造为双相钢零件带来什么
双相钢零件既可以用铸件,也可以用棒料,对某些形状来说它们确实是合适的选择。锻造所增加的,是一种由变形而非凝固形成的组织:流线沿截面走向,而不是顺着模具走向;内部疏松被压实闭合,而不是留给超声检测去发现。零件还能做到接近成品形状,对于这种难加工的牌号来说这一点很有价值;随后在我们自己的炉子里通过固溶处理恢复铁素体与奥氏体的平衡,并记录工艺曲线。
背后的工厂是一条完整的链条:钢坯按重量下料,在 6,000 T 多向锻压机上锻造,热处理、机加工和检测都在同一厂区内完成,并处于我们的 NORSOK M-650 资质和 API Spec 20C 许可之下。两种路线的一般性对比见锻造与铸造对比页面。
相关阅读
常见问题
双相钢比 316 更难锻造吗?
是的。双相钢在锻造温度下保持的强度更高,因此比奥氏体不锈钢需要更大的锻压力和更窄的温度窗口,固溶处理后的冷却速度也必须加以控制,以保持两相比例。这属于工艺控制,而不是另一种工艺:同一条生产线锻造这两种材料。
你们能锻造 F51 阀体吗?
可以,而且这是我们常规的双相钢活件之一:F51 材质的两片式和三片式球阀阀体与阀盖,规格从 1/2″ 到 12″,压力等级 Class 150 到 2500。尺寸和重量见阀体页面。
F51 和 F60 有什么区别?
F51 是 UNS S31803,最早的 22% 铬双相钢。F60 是 UNS S32205,同一牌号但成分控制在范围上限,以获得更好的耐点蚀性能。S32205 可以双重认证为 S31803,所以一份证书上常常同时列出这两个编号。
你们提供双相钢材质证书和试验报告吗?
提供。化学成分和力学性能试验结果、UT 报告和炉温曲线都可以随订单提供。3.1 证书按标准随附;如果您的规范要求外部会签,3.2 证书单独报价。
你们能锻造的最重的双相零件有多重?
单件锻件可达 520 kg,我们的机加工范围为 Ø600 × 1000 mm。双相零件通常低于这个重量,因此重量很少成为限制;形状和截面厚度通常决定可行性。请把图纸发给我们,我们来确认。
请将图纸连同牌号和工况发给我们,我们会回复可行性及价格,通常一天内。