Longrui Forging 是中国的一家模锻制造商。我们在 6,000 T、3,000 T 和 2,000 T 的多向液压锻压机上,于成形模具之间成形加热后的钢料,生产 5 kg 至 520 kg 的零件。我们自行设计并制造模具,并在同一工厂内对零件进行热处理、检测和机加工。
什么是多向模锻
多向模锻的目标是无飞边:它在原理上消除了开式模锻的大尺寸横向飞边。实际生产中,受坯料体积公差、复杂件金属流动控制难度等因素限制,仍会产生少量纵向飞刺,特定条件下还会出现需要控制的局部飞边。
在模锻(也称型腔模锻)中,加热后的钢坯在两副带有成品零件形状的模具之间成形。钢料在压力下充满模腔,多余材料沿分型面以飞边形式排出。
它是热锻工艺之一:先将钢坯加热到锻造温度,零件在几次行程内成形,而不是逐次成形出形状。
同一工艺有多种写法。多向模锻、模锻和型腔模锻都指这条路线;较旧的图纸写作落锤锻造,得名于过去执行该工序的锻锤。当以材料而非工装来命名时,采购方会称其为金属锻造或钢锻造,这是在不同牌号上进行的同一成形操作。无论需求如何措辞,所要求的都是一副成形模具、受控的温度,以及成形后切除的飞边。
由此得出三点,这也是采购方指定该工艺的原因:
- 金属流线沿零件轮廓分布。 金属纤维沿形状弯曲,而不是被切断,这正是锻件具有抗疲劳和抗冲击性能的原因。
- 近净成形。 零件成形后接近最终形状,因此完成加工所需的钢材和机加工量更少。
- 无铸造孔隙。 材料致密且经过变形加工,内部没有气孔或缩孔。
| 自由锻 | 多向模锻 | |
|---|---|---|
| 成形 | 在平模或简单模具之间,通过连续锤击逐步成形 | 在两副成形模具之间,零件在几次行程内成形 |
| 尺寸 | 特大型零件,低产量 | 重复性零件,约 5 kg 至 520 kg |
| 工装 | 很少或没有 | 每个零件一套模具 |
| 典型用途 | 一次性重型零件 | 阀体与阀盖、齿轮、法兰、液压及机械零件 |
每个新零件都需要工装,因此模锻适合会重复订购的零件,而不是一次性零件。对于超出我们模锻范围的零件,我们改为由我们分公司提供自由锻(open-die forging,见能力)。
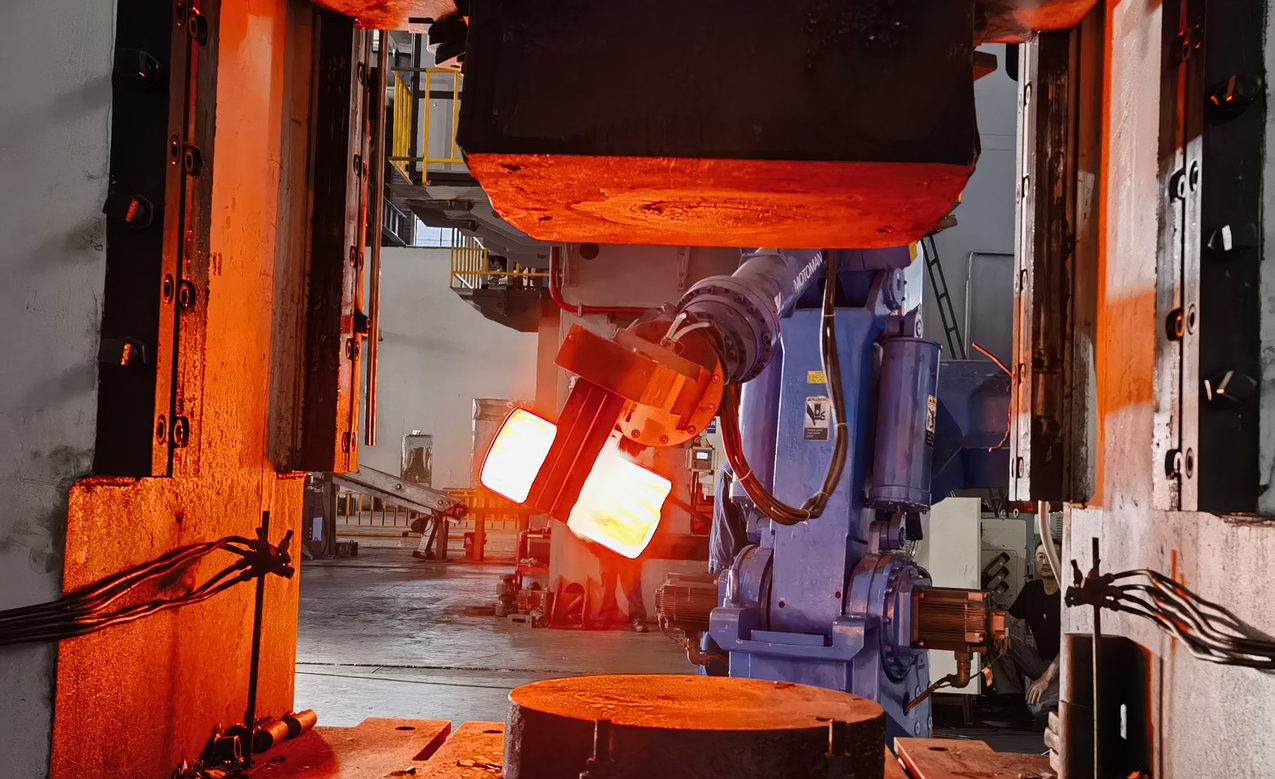
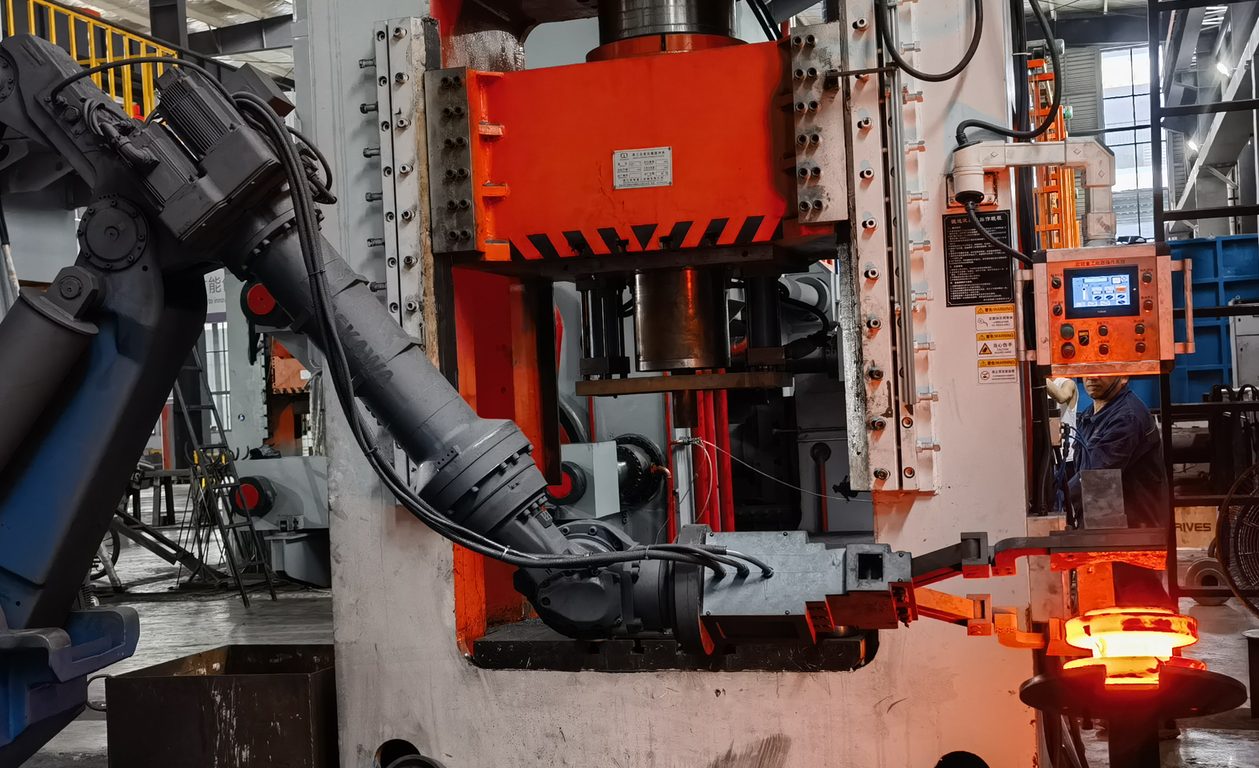
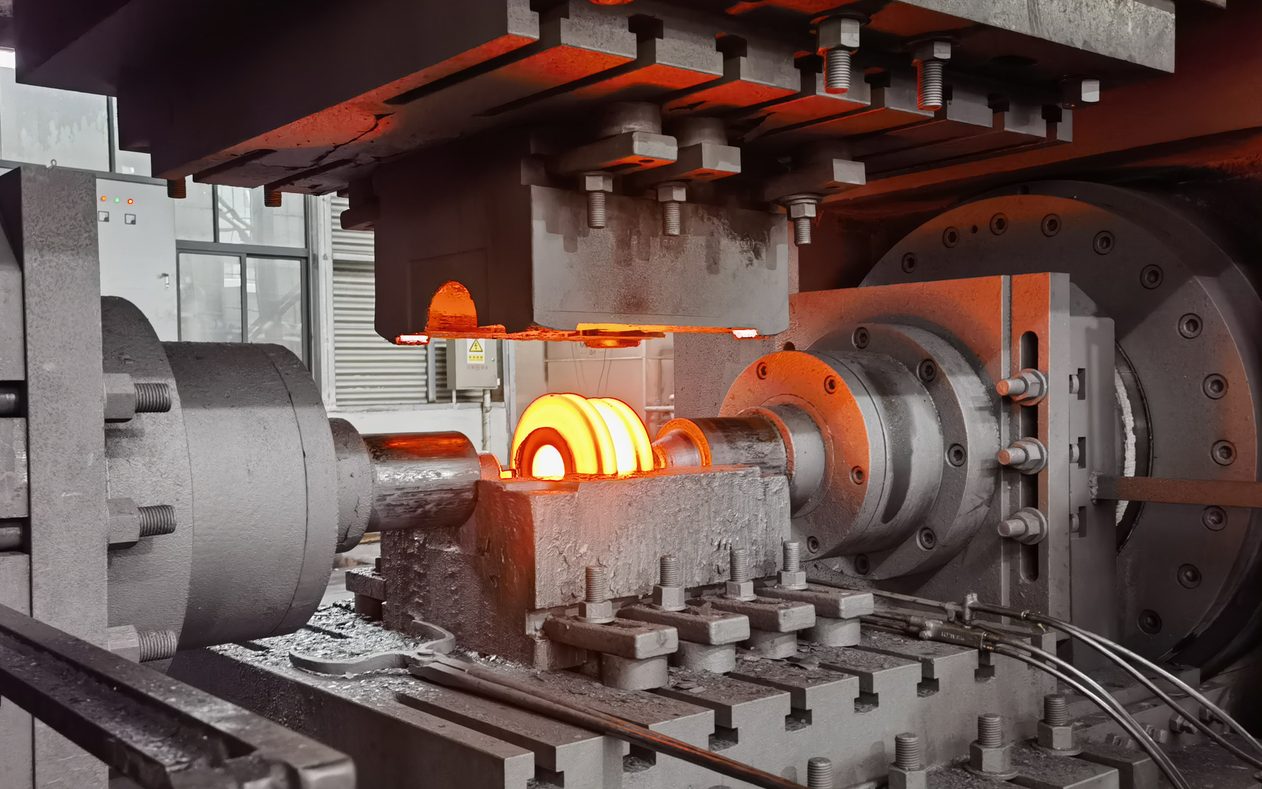
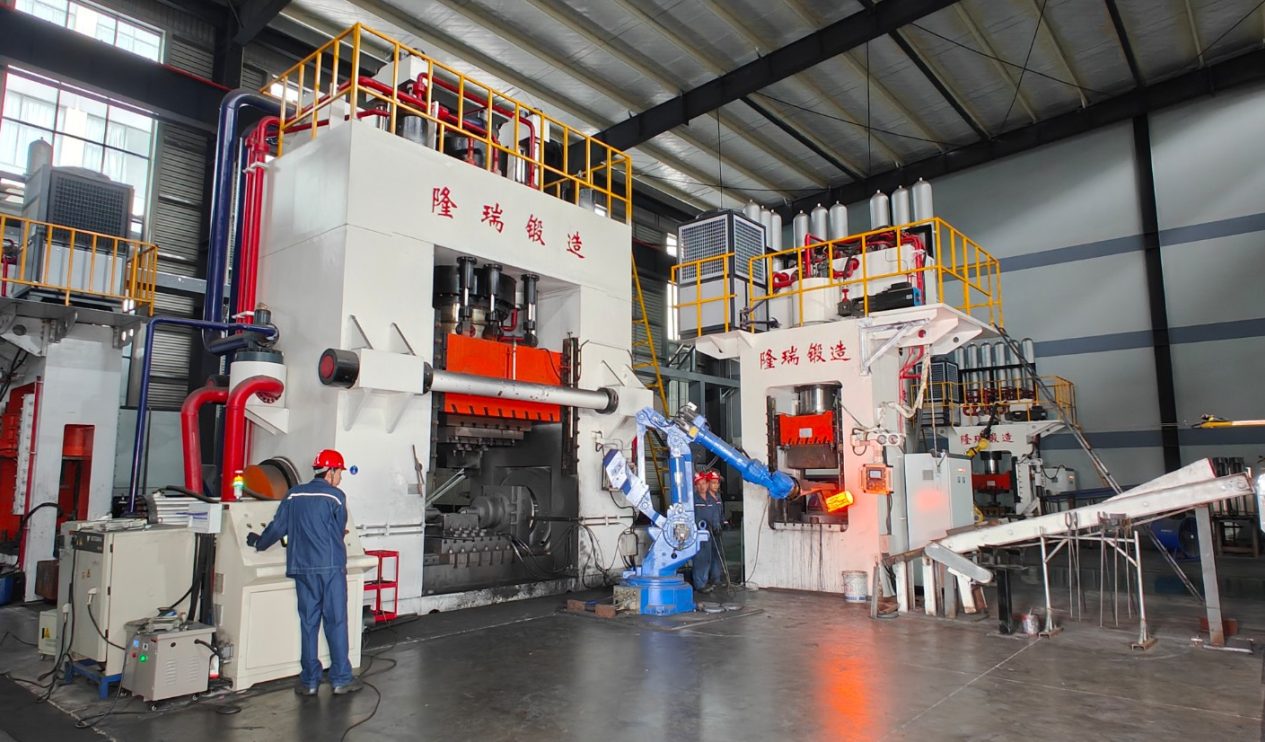
我们锻造什么
- 球阀阀体与阀盖,1/2″ 至 12″,Class 150 至 2500;详见阀体页面
- 阀门零部件、法兰与环件
- 齿轮坯与齿轮零件,详见齿轮坯页面
- 液压缸零部件与管件
- 电站阀门零件(F91、F92、WB36)
- 工程与矿山机械零件、轮毂、桥梁构件
- 您的自有零件:提供 PDF、DWG 或 STEP 图纸
我们的锻压机与尺寸范围
| 锻压机 | 压力 | 锻件重量范围 |
|---|---|---|
| 1 号多向锻压机 | 6,000 T (60 MN) | 150 – 520 kg |
| 2 号多向锻压机 | 3,000 T | 30 – 150 kg |
| 3 号多向锻压机 | 2,000 T | 5 – 30 kg |
- 最大单件锻件:520 kg(锻压机能力可达 800 kg,需视零件结构评审)
- 最大机加工尺寸:Ø600 × 1000 mm
- 年模锻产能:15,000 吨
这些锻压机为多向结构,可在同一行程中从不止一个方向对钢材施加压力。正因如此,我们能够成形带深腔的零件,例如阀体,而无需由多块拼焊而成。在比较中国的模锻供应商时,首先值得问的就是这两个数字:吨位与方向数,其次是模具由谁制造:我们的模具为自主设计与加工。
模具与工装
模具设计由我们自主完成。我们持有 5 项已授权专利,涵盖模锻与多向工装,其中包括一项发明专利:一种带快换镶块结构的阀盖多向锻造模具,以及多项实用新型:快换组合式阀盖模具、阀体可更换后缸冲头。
快换模具设计在零件变更时能缩短换模时间,这也是我们的阀体与阀盖在各批次间保持尺寸一致性的原因之一。
零件的制造过程
这里的模锻工艺对每个零件都相同,锻压机只是其中一道工序,而非全部。每一件锻件都要经过相同的 11 道受控工序:光谱仪材料检验、按锻件重量锯切下料、在可控炉中加热、由机器人操作机进行预锻、在锻压机上模锻并配合红外测温监控、打磨与表面检查、热处理、力学性能试验、无损检测(NDT)、机加工与尺寸检验,最后进行 X 射线荧光(XRF)验证并发货。详细说明与照片见制造工艺页面。
材料
我们锻造碳钢与低温钢、合金钢、不锈钢、双相与超级双相钢、镍合金以及结构钢。材料页面列出了各牌号及其各自适用的工况。
锻件背后的质量
锻造只是买家所购买内容的一半;文件资料是另一半。我们持有针对模锻件的 API Spec 20C 认证,并具备 NORSOK M-650 材料制造商资质,同时拥有 TÜV NORD 颁发的 PED 2014/68/EU 和 AD2000-W0、BV Mode II 以及 ISO 9001/14001/45001。UT、MT 和 PT 均在厂内完成,力学试验在我们自己的实验室进行;每次发货都附带材料证书和试验报告。更多信息见认证页面以及API 20C 和 NORSOK M-650 涵盖范围。
相关阅读
常见问题
模锻与铸造有什么区别?
模锻在压力下加工实心钢材,因此零件具有连续的金属流线、无内部疏松,并且韧性更高。铸件是浇注到模具中,可能带有缩孔和气孔。对于承压件和安全关键件,通常指定采用锻造工艺。 最终性能与内部质量取决于材料牌号、按该牌号和您的要求确定的热处理制度,以及双方约定的无损检测范围,并按订单的检验要求验证。
你们能锻造多重的零件?
在我们的三台锻压机上,可锻造 5 kg 至 520 kg。6,000 T 锻压机覆盖 150–520 kg,3,000 T 覆盖 30–150 kg,2,000 T 覆盖 5–30 kg。经零件结构评审后,我们的设备可达到 800 kg。
模具是你们自己制造的吗?
是的。模具设计和制造均在厂内完成,我们拥有的 5 项工装专利也来源于此。对于新零件,我们先根据图纸评审模锻可行性,然后制定工装方案并报价。
你们可以锻造哪些材料?
碳钢、低温钢、合金钢、不锈钢、双相钢和超级双相钢以及镍合金,包括 A105、A350 LF2、4130、4140、F91、F92、F304、F316、420、17-4 PH、F51、F53、F55、625、718 和 825。参见材料页面。
你们供应锻态零件还是机加工零件?
两者均可。我们可以按锻造下线状态直接发货,也可以按图纸机加工至 Ø600 × 1000 mm,并附尺寸检验报告和 NDT 报告。
如何开始下单?
发送图纸(PDF、DWG 或 STEP),我们将告知该零件是否适合模锻、需要何种工装以及费用;RFQ 表格和电子邮箱地址见联系页面。
自由锻与模锻有什么区别?
自由锻在平模或简单模具之间对零件成形,通过连续多次锤击逐步成形,适合小批量的大型零件。模锻使用带有零件形状的模具组,因此形状可逐件重复,且留给机加工的材料更少。上表对两者进行了比较;我们在自有锻压机上进行模锻,并在零件超出模锻范围时由我们分公司提供自由锻。
落锤锻造与模锻是同一回事吗?
落锤锻造是同一概念(型模锻造)的旧称,它源自靠落锤下落重量使零件成形的锻锤。我们用的是液压机而不是落锤,并从多个方向加压,因此能够成形阀体等深腔,而不是由多个零件焊接而成。
模锻中的飞边是什么?
飞边是多余钢材在分型面处从模腔中挤出的薄片。它表明模腔已被完全充满,并在成形后切除。模具在模腔周围带有飞边桥部,用来控制多余钢材的溢出方式,而在这一过程中对锻件持续保压,正是把钢材压入形状最后角落的原因。