Kiểm soát chất lượng trên một chi tiết dập là một tập hợp các phép kiểm tra tại những điểm cố định trong quá trình, mỗi phép kiểm tra đều để lại một hồ sơ: thành phần hóa học theo từng mẻ nấu, chu trình xử lý nhiệt theo từng mẻ lò, kiểm tra siêu âm theo từng chi tiết, và kiểm tra kích thước trên những bề mặt sẽ được gia công cơ khí. Với một đơn hàng dập, các phép kiểm tra và hồ sơ được thống nhất ngay từ đầu trong kế hoạch kiểm tra và thử nghiệm. Longrui Forging thực hiện chúng tại nhà máy của mình ở huyện Yunhe, Chiết Giang, Trung Quốc, theo ISO 9001 và giấy phép API Spec 20C của chúng tôi.
Các bước gia công thực tế nằm ở trang quy trình sản xuất, chứng chỉ và thiết bị phòng thí nghiệm nằm ở trang chứng nhận, còn bản thân thiết bị được liệt kê tại Năng lực.
Kế hoạch kiểm tra và thử nghiệm cho một chi tiết dập
| Phép kiểm tra | Thực hiện ở đâu | Bằng thiết bị gì | Để lại gì |
|---|---|---|---|
| Nhận dạng mác thép và mẻ nấu | Trước khi cắt | Máy quang phổ phát xạ quang học kích thích tia lửa GNR (Ý) | Phân tích thành phần cho mẻ nấu, và số mẻ nấu được đánh dấu trên thanh thép |
| Khối lượng sau khi cắt | Cắt bằng máy cưa | Cân bàn và cân treo cầu trục | Chi tiết được đánh dấu số mẻ nấu và số lô |
| Nhiệt độ phôi và nhiệt độ dập | Nung nóng và dập | Cặp nhiệt điện và bộ điều khiển của lò, nhiệt kế hồng ngoại tại máy ép dập | Biên bản lò và nhật ký dập |
| Tình trạng bề mặt | Sau khi dập và mài | Kiểm tra bằng mắt tại máy ép dập | Ba via được cắt, khuyết tật bề mặt được loại bỏ |
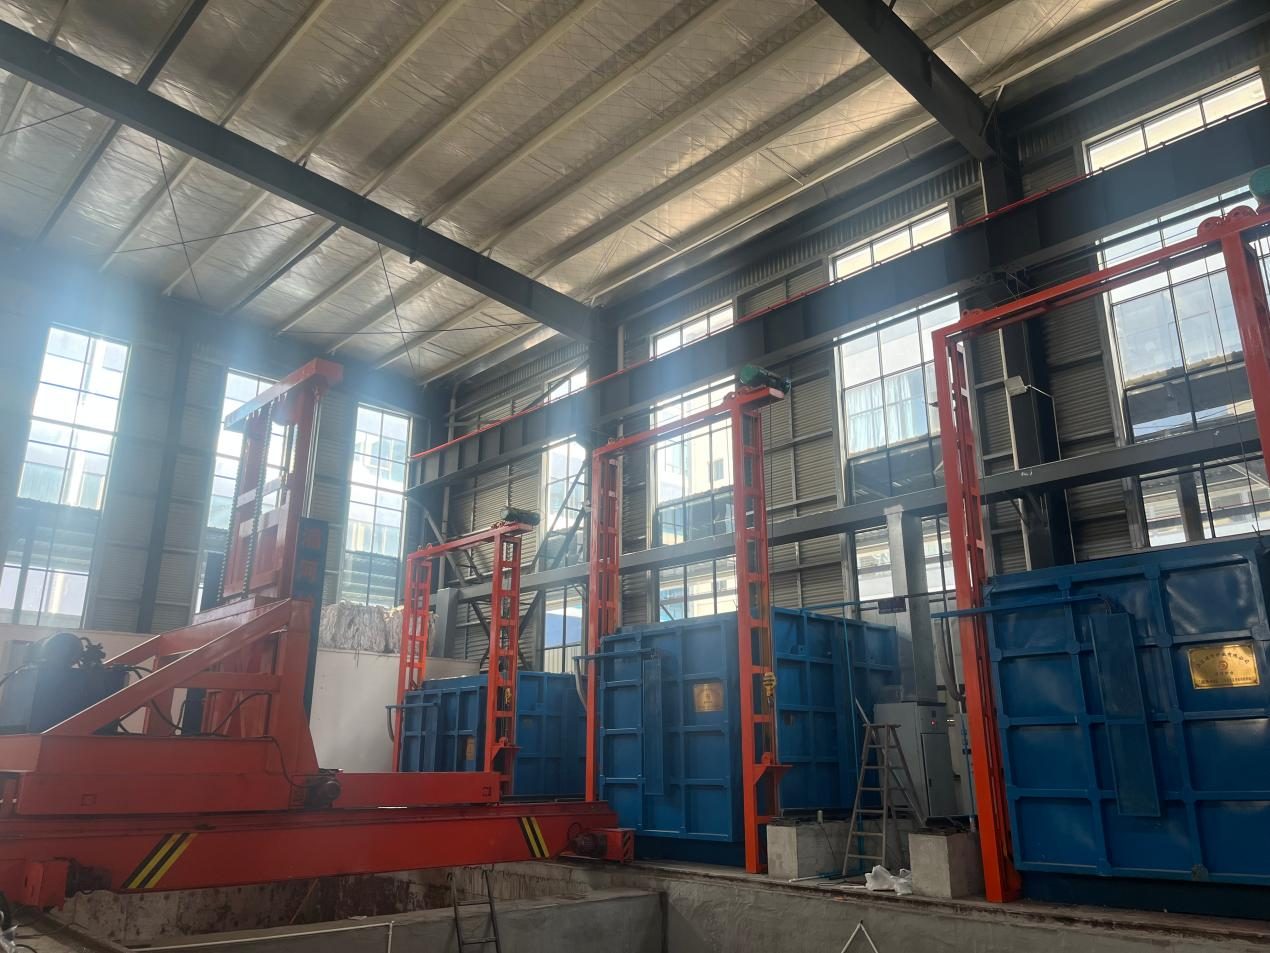
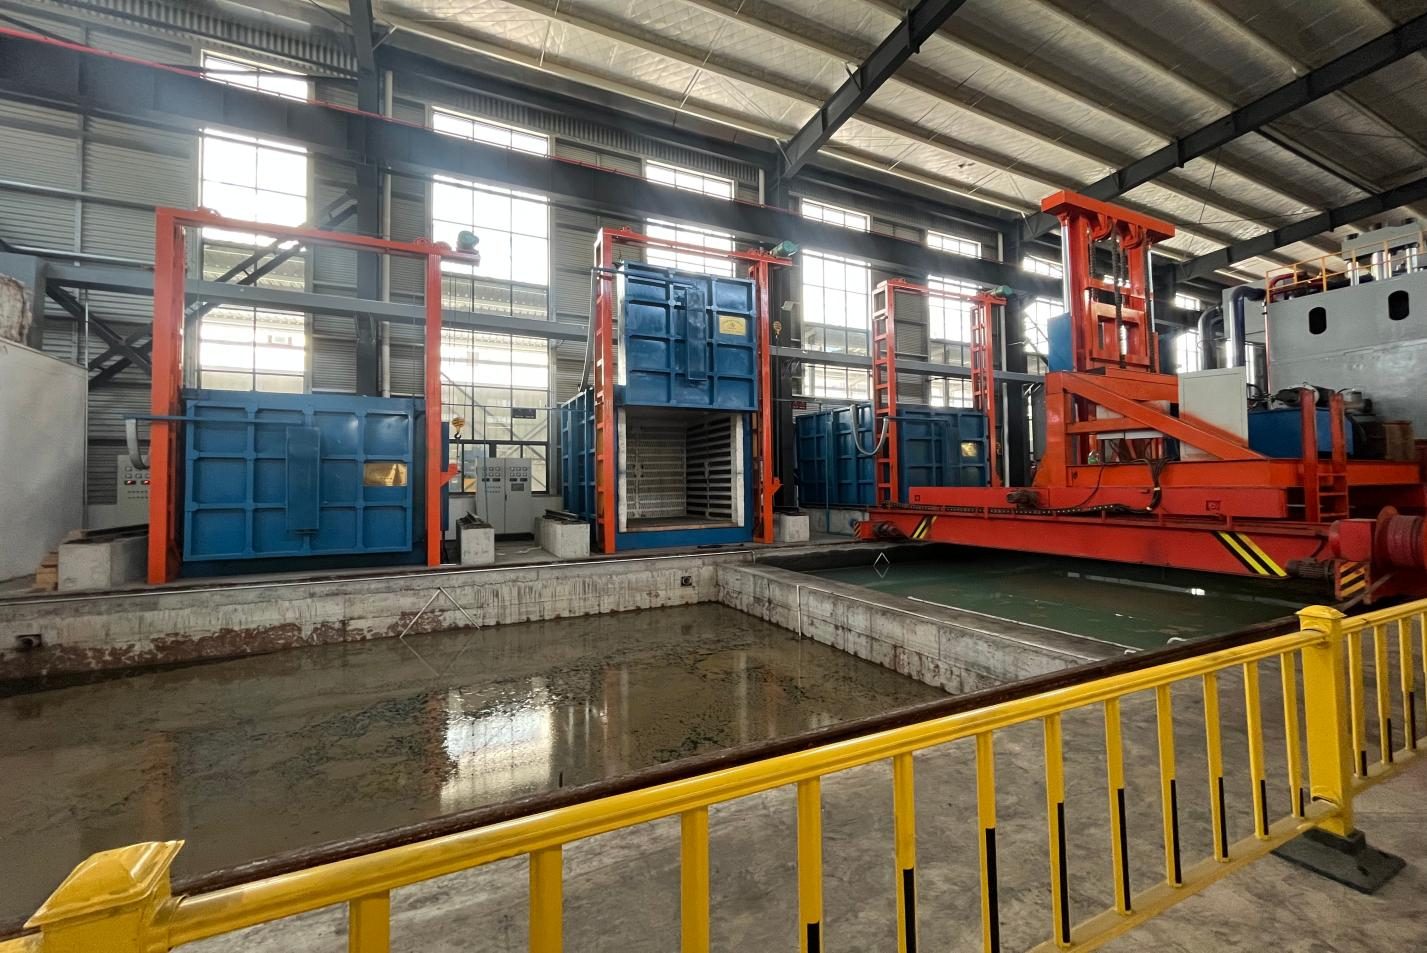
| Xử lý nhiệt | Dây chuyền xử lý nhiệt | Bộ điều khiển nhiệt độ và máy ghi biểu đồ trên từng lò | Biểu đồ xử lý nhiệt kèm chu trình đã ghi lại |
| Cơ tính | Phòng thí nghiệm nội bộ | Máy thử vạn năng thủy lực servo, máy thử va đập tự động có bể làm lạnh, máy đo độ cứng Brinell | Báo cáo thành phần và báo cáo thử cơ tính |
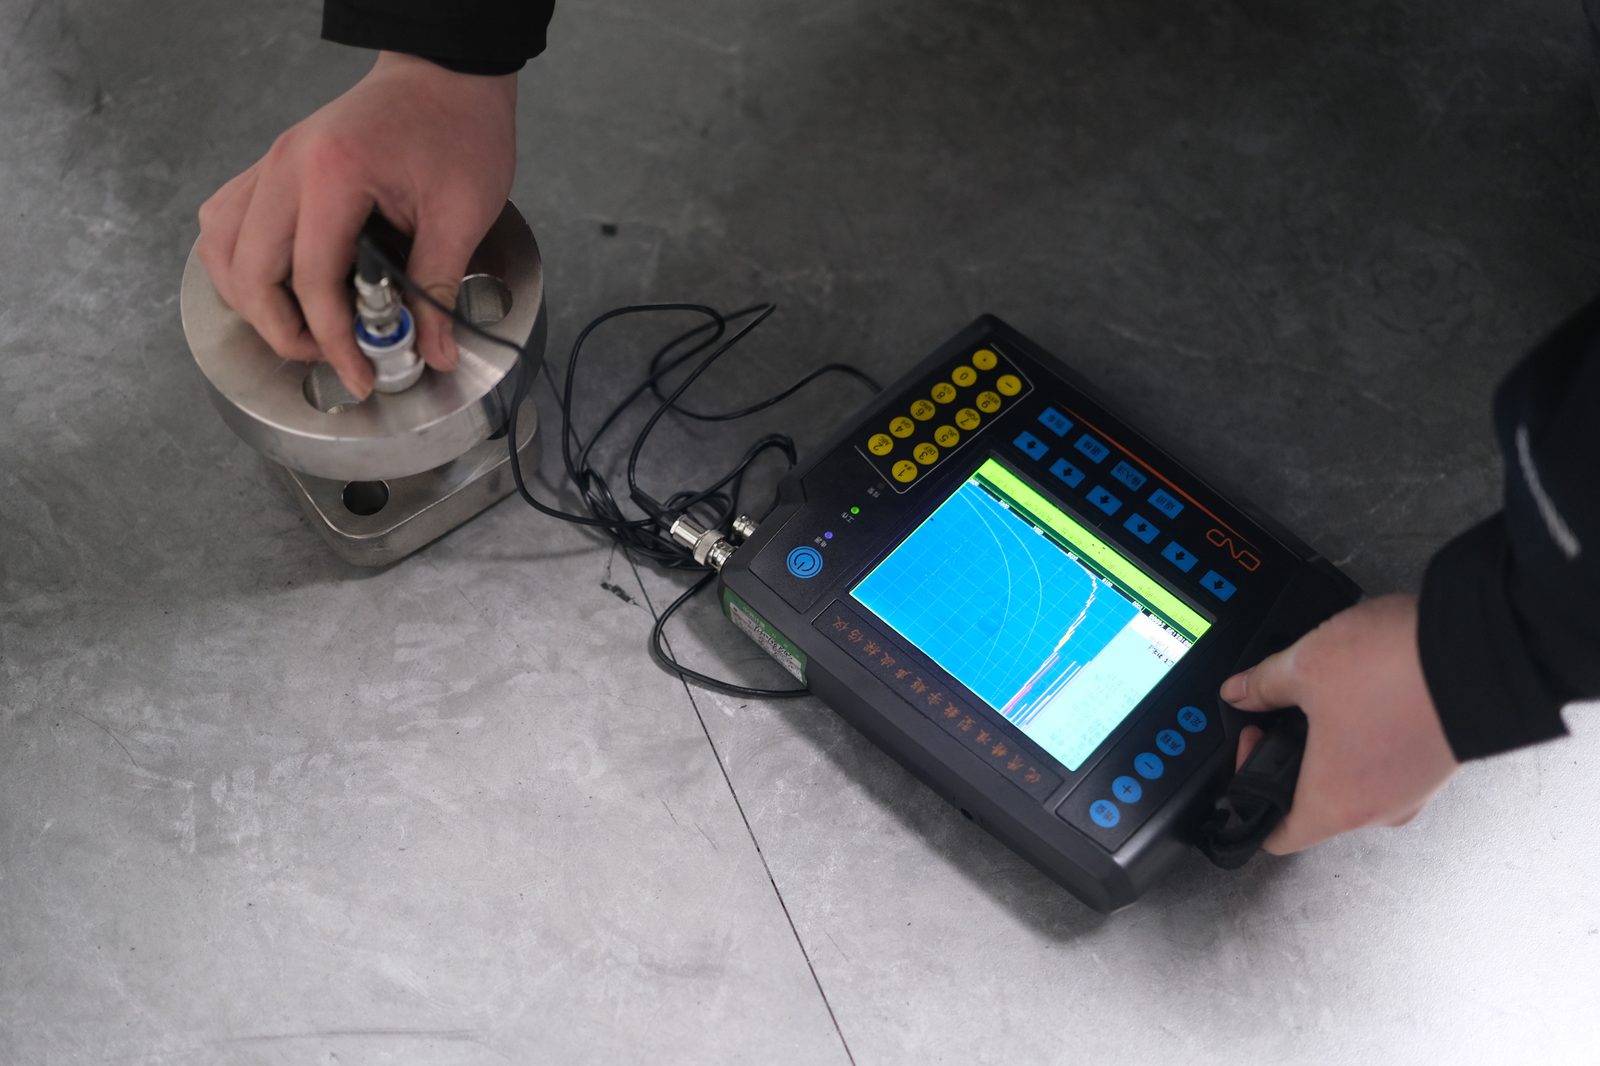
| Độ đặc chắc bên trong | Kiểm tra không phá hủy | Máy dò khuyết tật siêu âm kỹ thuật số, kèm kiểm tra hạt từ và thẩm thấu theo yêu cầu | Báo cáo NDT cho lô |
| Kích thước | Sau khi gia công cơ khí | Thước cặp và thước đo độ sâu đến 600 mm, dưỡng đo bán kính, đối chiếu với bản vẽ | Báo cáo kích thước trên các chi tiết đã gia công |
| Nhận dạng trước khi giao hàng | Đóng gói | Máy quang phổ XRF cầm tay | Nhận dạng vật liệu được xác nhận đối chiếu với chứng chỉ |
Thử nghiệm theo mẫu và thử nghiệm từng chi tiết
Cần biết rõ đâu là loại nào, vì điều đó quyết định chứng chỉ có thể chứng minh được điều gì.
Thành phần hóa học, thử kéo, thử va đập và độ cứng là những phép thử phá hủy hoặc phải lấy mẫu, nên chúng được thực hiện trên các mẫu lấy từ mẻ nấu hoặc từ lô. Kiểm tra siêu âm được thực hiện trên chính các chi tiết, còn kiểm tra kích thước được thực hiện trên các chi tiết đã gia công. Đó là cách bố trí thông thường trong toàn ngành, và đó là lý do một tài liệu 3.1 mang kết quả truy xuất được theo mẻ nấu thay vì một chứng chỉ cho từng chi tiết.
Số mẫu thử cần cho một mẻ nấu do tiêu chuẩn vật liệu trên bản vẽ của quý khách quy định, không phải do chúng tôi. A105, A182, A350 và các mác duplex mỗi loại có lịch thử nghiệm riêng. Hãy gửi tiêu chuẩn kèm bản vẽ và kế hoạch kiểm tra sẽ được xây dựng dựa trên đó.
Bộ phận đảm bảo chất lượng của quý khách nhận được gì
- Báo cáo phân tích thành phần và thử cơ tính
- Kết quả thử va đập với những mác có yêu cầu
- Biểu đồ xử lý nhiệt kèm chu trình đã ghi nhận
- Báo cáo UT, kèm MT và PT nếu có yêu cầu
- Báo cáo kích thước trên các chi tiết đã gia công cơ khí
- Chứng chỉ vật liệu và phiếu đóng gói cho mọi lô hàng
Danh mục chứng từ đầy đủ nằm trên trang chứng nhận, và cấp độ chứng từ kiểm tra được trình bày ở phần giải thích các tiêu chuẩn.
Ai kiểm tra và ai đánh giá
Việc kiểm tra do bộ phận chất lượng của chúng tôi thực hiện, bộ phận này độc lập về mặt tổ chức với sản xuất, và chính bộ phận chất lượng ký các chứng từ. Ngoài ra:
- Đánh giá của bên thứ ba. Giấy phép API Spec 20C và chứng nhận đủ điều kiện NORSOK M-650 của chúng tôi có được qua các cuộc đánh giá của API và của tổ chức cấp chứng nhận, còn các phê duyệt của TÜV NORD và Bureau Veritas được đánh giá theo chu kỳ riêng.
- Đánh giá của khách hàng. Các chuyến đánh giá của người mua là một phần trong cách chúng tôi làm việc, và hầu hết khách hàng dầu khí, gas và ngoài khơi của chúng tôi đã đến nhà máy ít nhất một lần.
- Kiểm tra kỷ luật nội bộ. Bộ phận chất lượng tự đánh giá khu vực sản xuất, bao gồm hướng dẫn công việc, dụng cụ và đồng hồ đo, hồ sơ và nhận dạng, cùng việc xử lý sản phẩm không phù hợp.
Nếu đặc tính kỹ thuật của quý khách yêu cầu một phép thử mà chúng tôi không thực hiện tại chỗ, hãy nêu ngay từ giai đoạn hỏi hàng, để có thể giải quyết trước khi đặt hàng thay vì đợi đến lúc chi tiết sẵn sàng giao.
Vì sao những bước kiểm tra này đứng vững
Còn một lý do thứ hai khiến việc kiểm tra từng chi tiết đáng để chi trả. Chi tiết dập được biến dạng trên toàn bộ tiết diện, nên phép thử siêu âm là kiểm tra xuyên qua vật liệu đã biến dạng, chứ không phải chỉ ở bề mặt vật đúc hay thanh thép của nhà máy cán. Đó là điều khiến phép thử có ý nghĩa trên một chi tiết chịu áp, và cũng là lý do thiết bị, hồ sơ và lịch sử đánh giá đều nằm trong cùng một nhà máy.
Nội dung liên quan
Câu hỏi thường gặp
Quý công ty có thể làm theo kế hoạch kiểm tra và thử nghiệm riêng của chúng tôi không?
Các bước kiểm tra và hồ sơ của chúng tôi đã được trình bày ở trên. Nếu bộ phận chất lượng của quý khách làm theo kế hoạch kiểm tra và thử nghiệm riêng, hãy gửi kèm bản vẽ để hai bên khớp nhau trước khi đặt hàng, và cho chúng tôi biết những điểm nào quý khách muốn chứng kiến.
Chúng tôi có thể đến đánh giá nhà máy không?
Có. Các chuyến đánh giá của khách hàng là một phần trong cách chúng tôi làm việc, và những chứng nhận chúng tôi có được đều nhờ vào việc được đánh giá. Hãy cho chúng tôi biết quý khách muốn xem những quy trình nào, chuyến thăm sẽ được sắp xếp qua thông tin liên hệ trên trang liên hệ.
Kích thước trên các chi tiết gia công cơ khí được kiểm tra như thế nào?
Bằng thước cặp, thước đo chiều sâu và thước đo bán kính, đối chiếu với kích thước trên bản vẽ. Kết quả được ghi vào báo cáo kích thước đi kèm chi tiết khi giao hàng.
Quý công ty có kiểm tra từng chi tiết không?
Các thử nghiệm phá hủy được lấy mẫu từ mẻ nấu hoặc lô, và kiểm tra siêu âm được thực hiện trên chính chi tiết. Các chi tiết đã gia công cơ khí được kiểm tra kích thước. Chứng chỉ không phải là bằng chứng thử kéo cho từng chi tiết, và không xưởng dập nào có thể cung cấp điều đó.
Nếu bạn không thể thực hiện một thử nghiệm mà yêu cầu kỹ thuật của chúng tôi đặt ra thì sao?
Chúng tôi nói rõ điều đó ở giai đoạn hỏi hàng thay vì sau khi chi tiết đã được sản xuất. Sau đó, thử nghiệm được thực hiện bởi một phòng thí nghiệm bên thứ ba do hai bên đồng ý, và phòng thí nghiệm đó phát hành báo cáo. Vì phòng thí nghiệm được thống nhất với bạn thay vì do một mình chúng tôi chọn, kết quả được bộ phận chất lượng của bạn chấp nhận. Hãy gửi yêu cầu kỹ thuật kèm bản vẽ và chúng tôi sẽ xác nhận những thử nghiệm nào chúng tôi thực hiện nội bộ và những thử nghiệm nào cần phòng thí nghiệm bên ngoài.