Dập khuôn kín thân van bi và các chi tiết quan trọng về an toàn khác không cho phép bất kỳ giải pháp tắt nào. Đó là lý do mỗi chi tiết dập của Longrui đều trải qua cùng một chuỗi công đoạn sản xuất và kiểm soát chất lượng được kiểm soát chặt chẽ, từ khi thép thô về đến xưởng của chúng tôi cho đến ngày các chi tiết hoàn thiện được xếp lên để vận chuyển.
Mỗi công đoạn dưới đây được thực hiện bởi những người vận hành chuyên trách, được ghi lại trên phiếu lô và có thể truy xuất hoàn toàn đến chứng chỉ vật tư. Nếu bạn đang đánh giá một nhà cung cấp dập mới, đây chính xác là cách chi tiết của bạn sẽ được sản xuất. Các máy ép và giới hạn kích thước phía sau những công đoạn này nằm trên trang Năng lực; các tiêu chuẩn phía sau chứng chỉ nằm trên API 20C và NORSOK M-650.
Kiểm tra nguyên vật liệu đầu vào
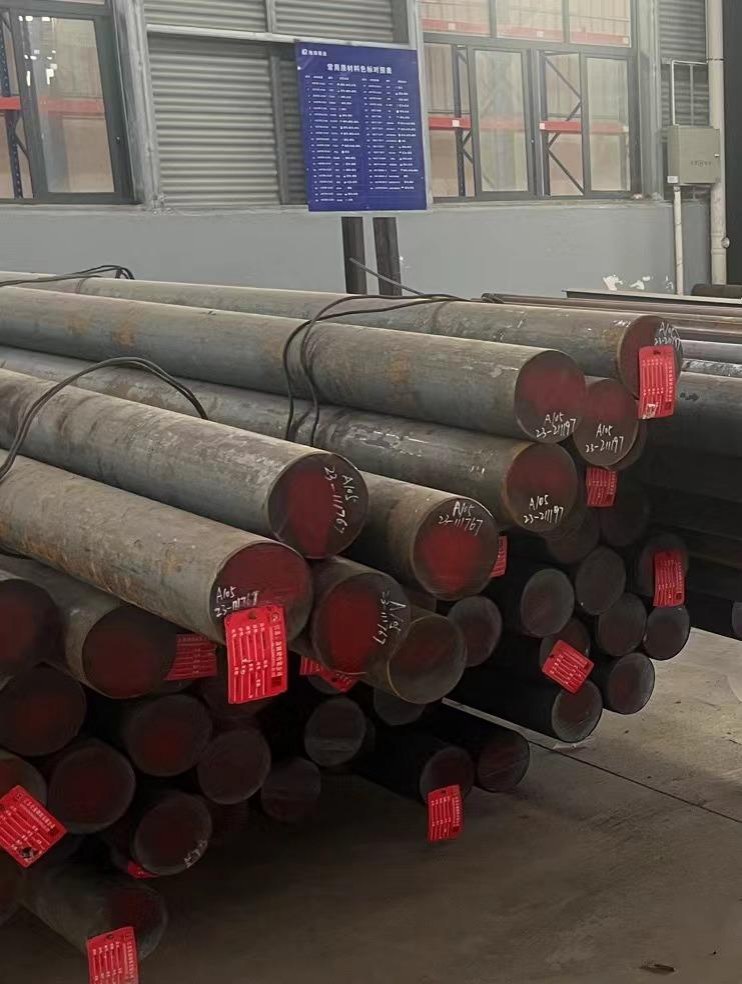
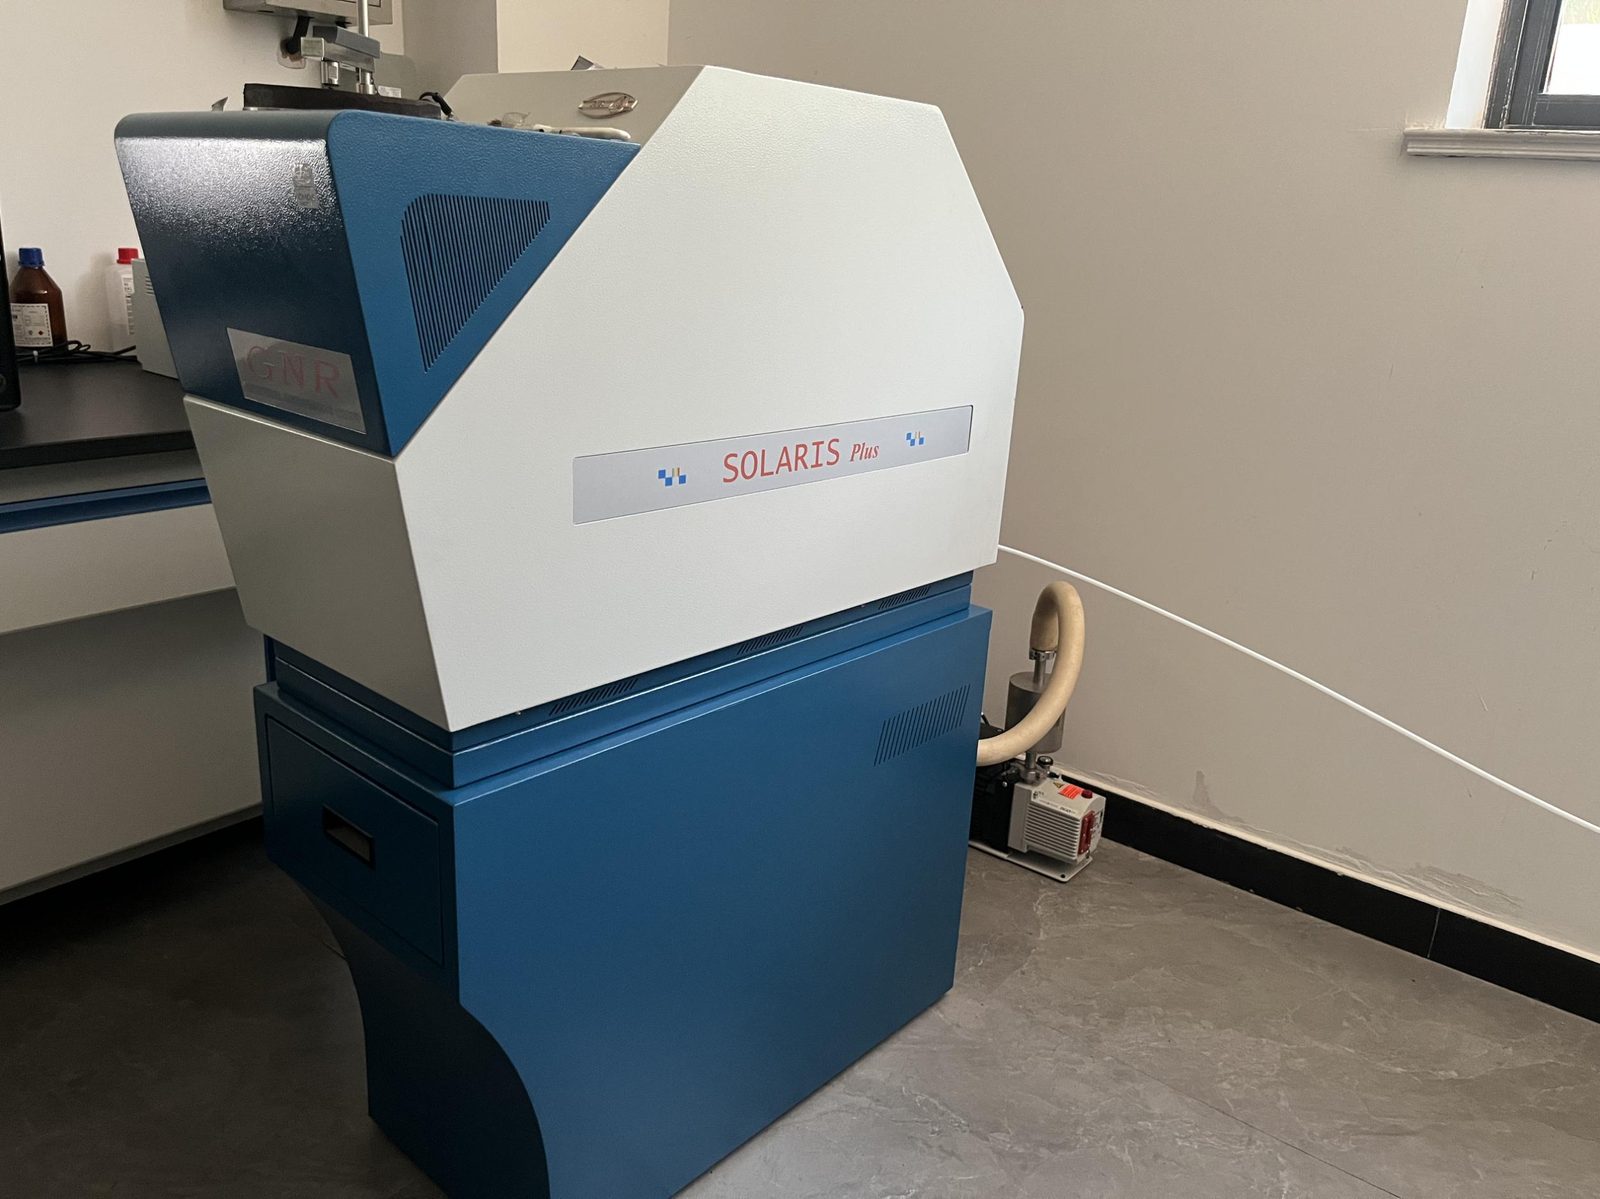
Thép thanh đầu vào được đặt trong khu vực cách ly riêng và gắn thẻ ghi mác thép cùng số mẻ nấu trước khi đưa vào sản xuất. Thành phần hóa học của từng mẻ nấu được xác minh bằng máy quang phổ phát xạ tia lửa GNR (Ý); chỉ vật liệu đã được xác nhận mới được chuyển sang công đoạn cắt.
Cắt bằng cưa
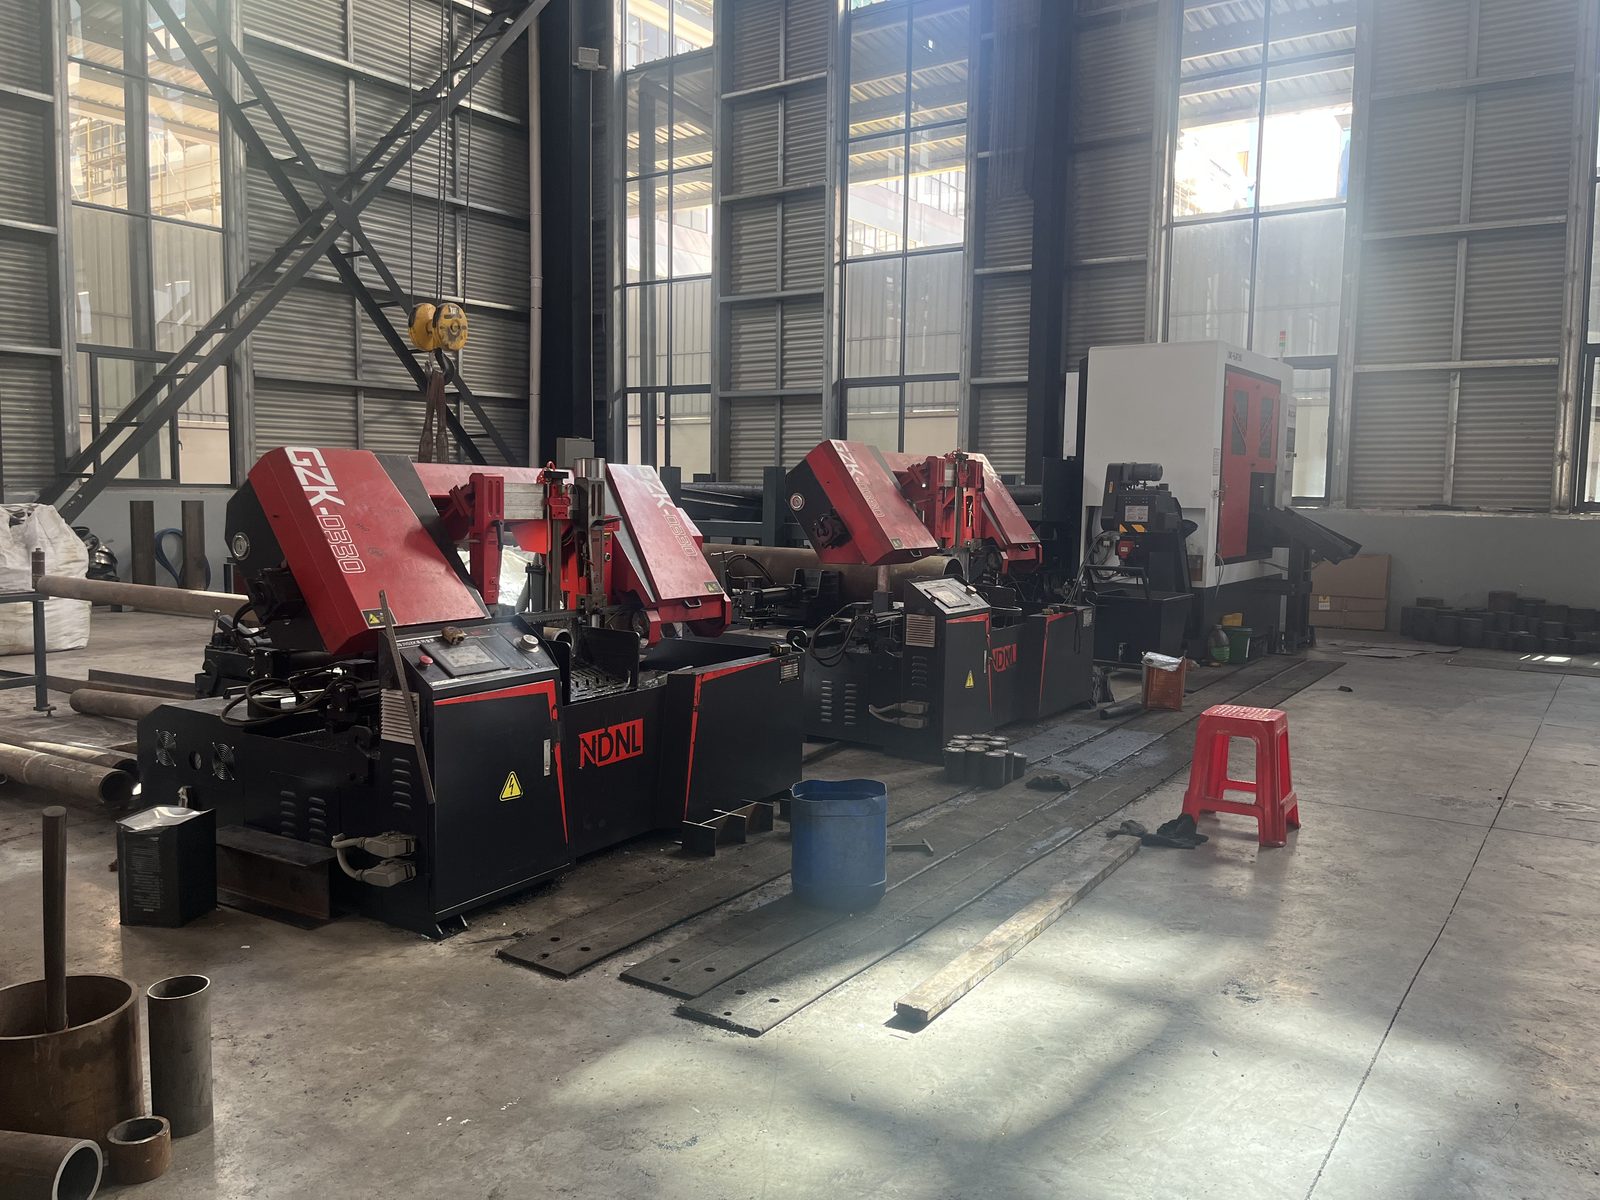
Thanh thép được cắt theo trọng lượng dập đã tính trên máy cưa vòng. Mỗi phôi được cân sau khi cắt và đánh dấu số mẻ và số lô, để lô vẫn có thể truy xuất từ công đoạn đầu tiên.
Nung nóng
Phôi được nung đến nhiệt độ dập trong lò điện trở được kiểm soát nhiệt độ. Thông số nung được thiết lập cho từng mác vật liệu, giữ mỗi phôi trong cửa sổ nhiệt độ chính xác trước khi tạo hình.
Dập sơ bộ
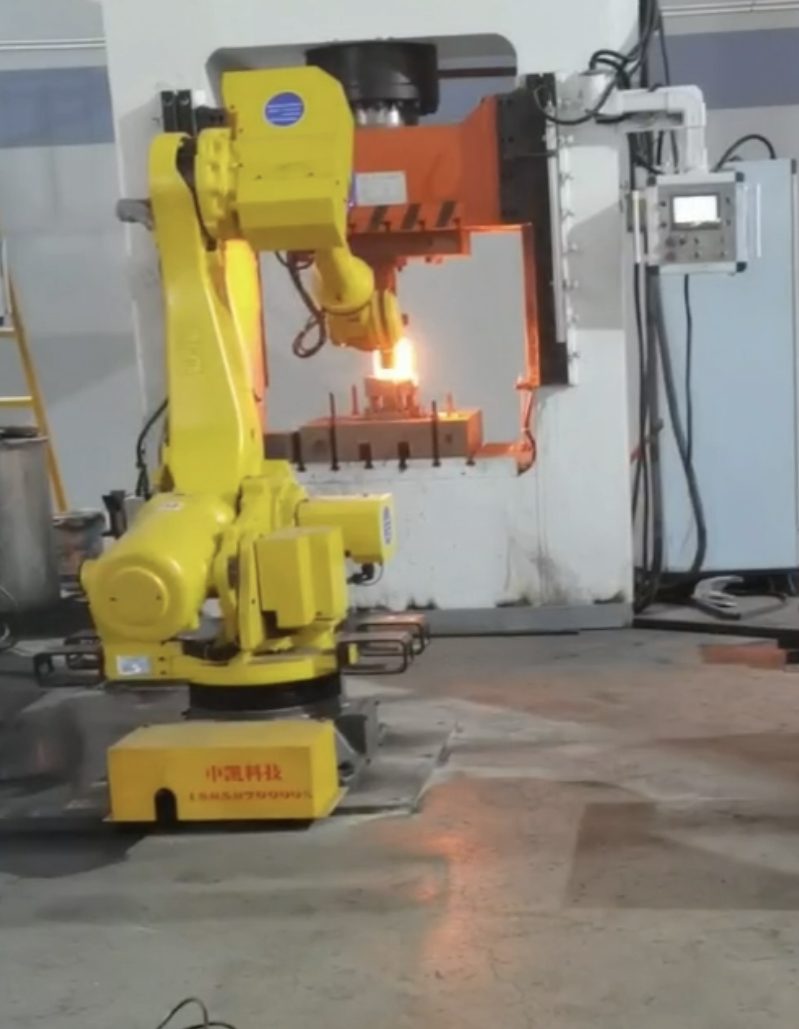
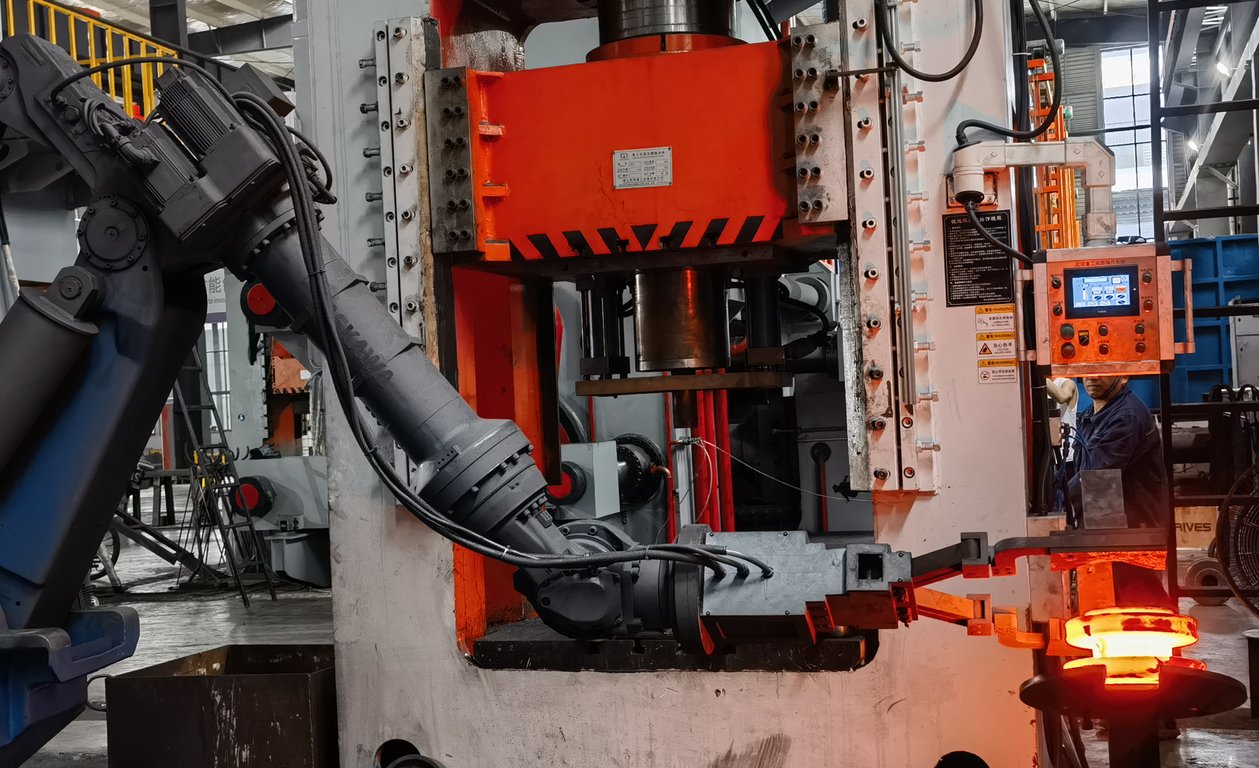
Một tay máy robot lấy phôi nóng từ dây chuyền lò, chuyển phôi vào khuôn của máy ép dập đa hướng của chúng tôi và định vị chính xác để tạo hình: nhanh, lặp lại được và an toàn, giữ người vận hành tránh xa nhiệt.
Dập khuôn kín
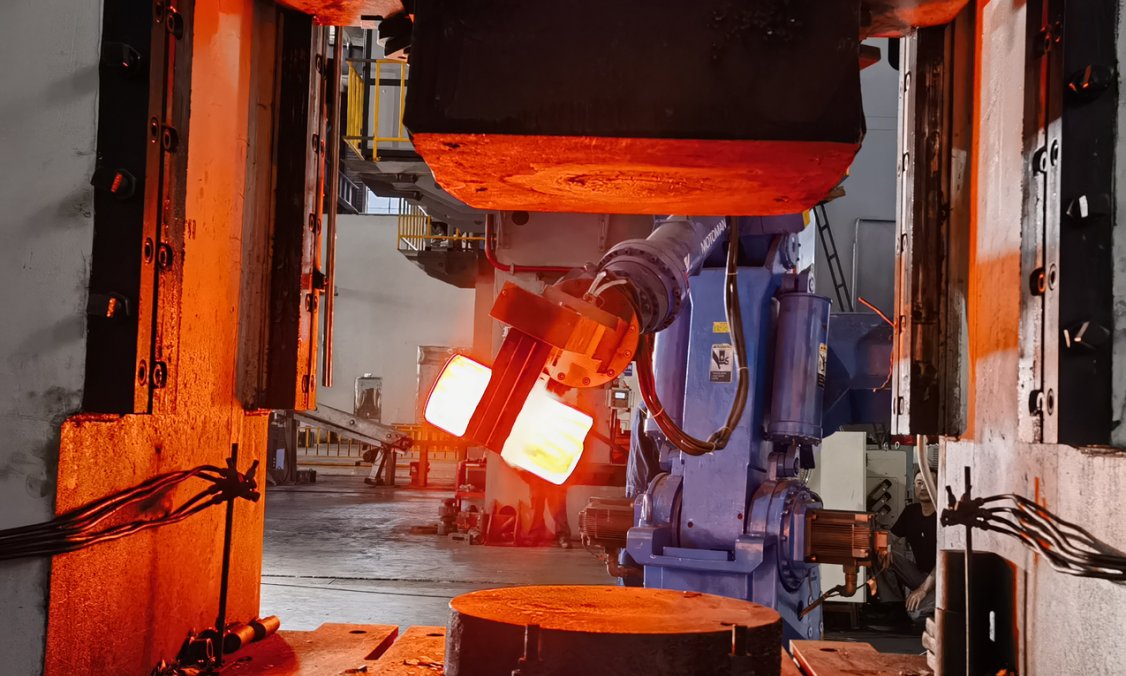
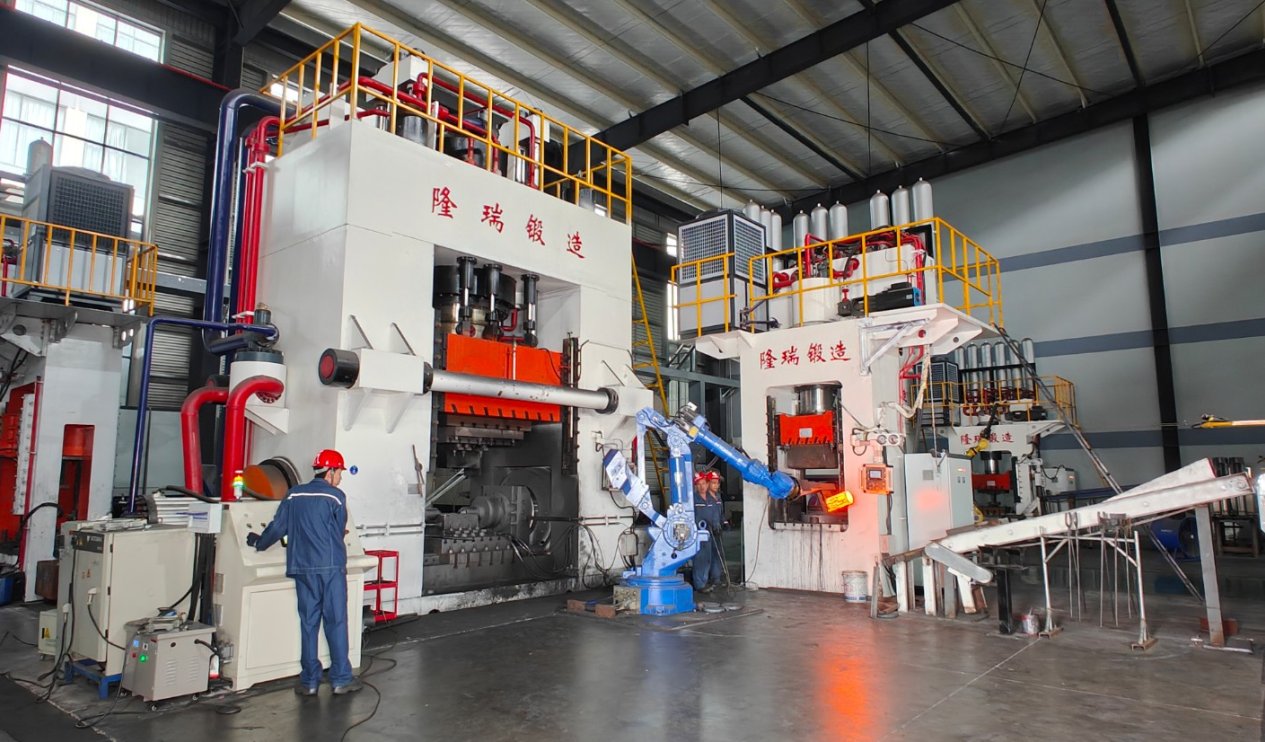
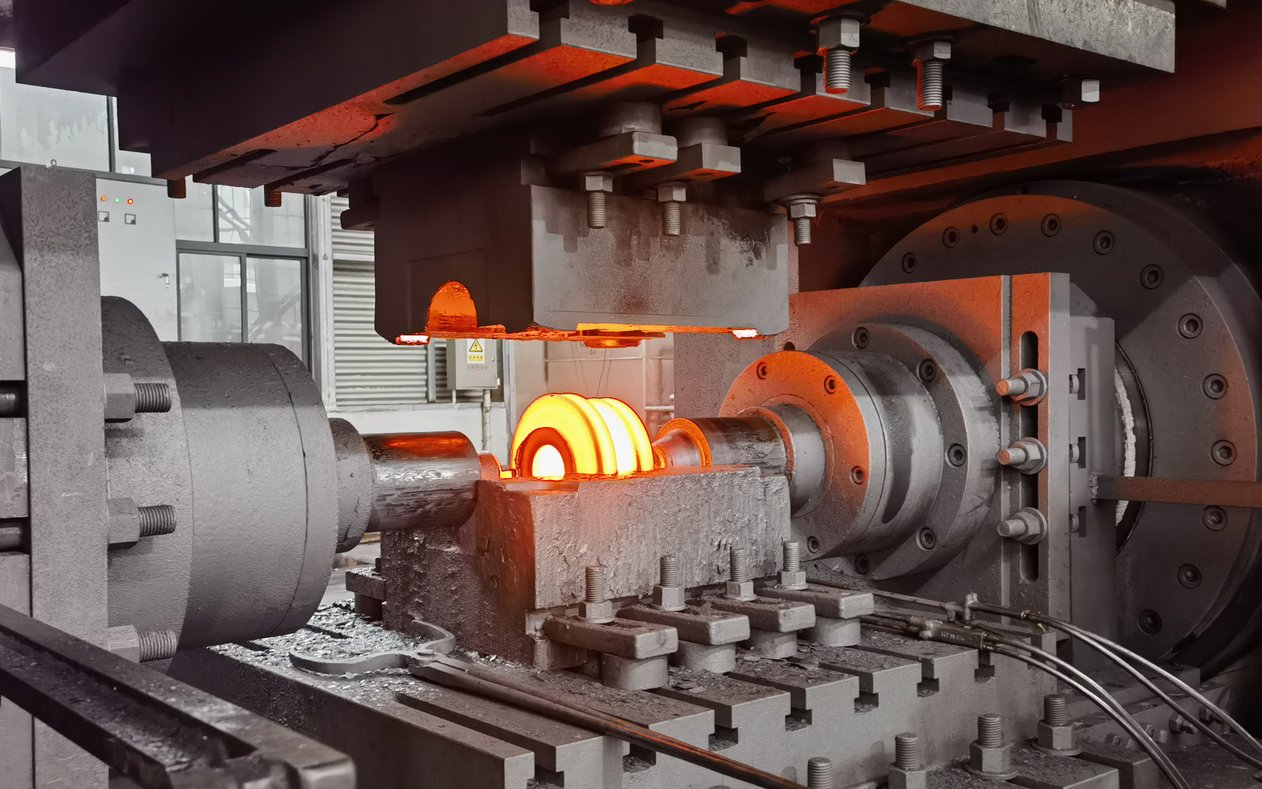
Các chi tiết được dập đến gần hình dạng hoàn thiện trong khuôn kín trên các máy ép thủy lực đa hướng 6.000 T / 3.000 T / 2.000 T của chúng tôi. Nhiệt độ dập được theo dõi trong quá trình dập bằng nhiệt kế hồng ngoại, nhờ đó biến dạng và tổ chức tế vi giữ được ổn định giữa các chi tiết.
Mài và Kiểm tra bề mặt
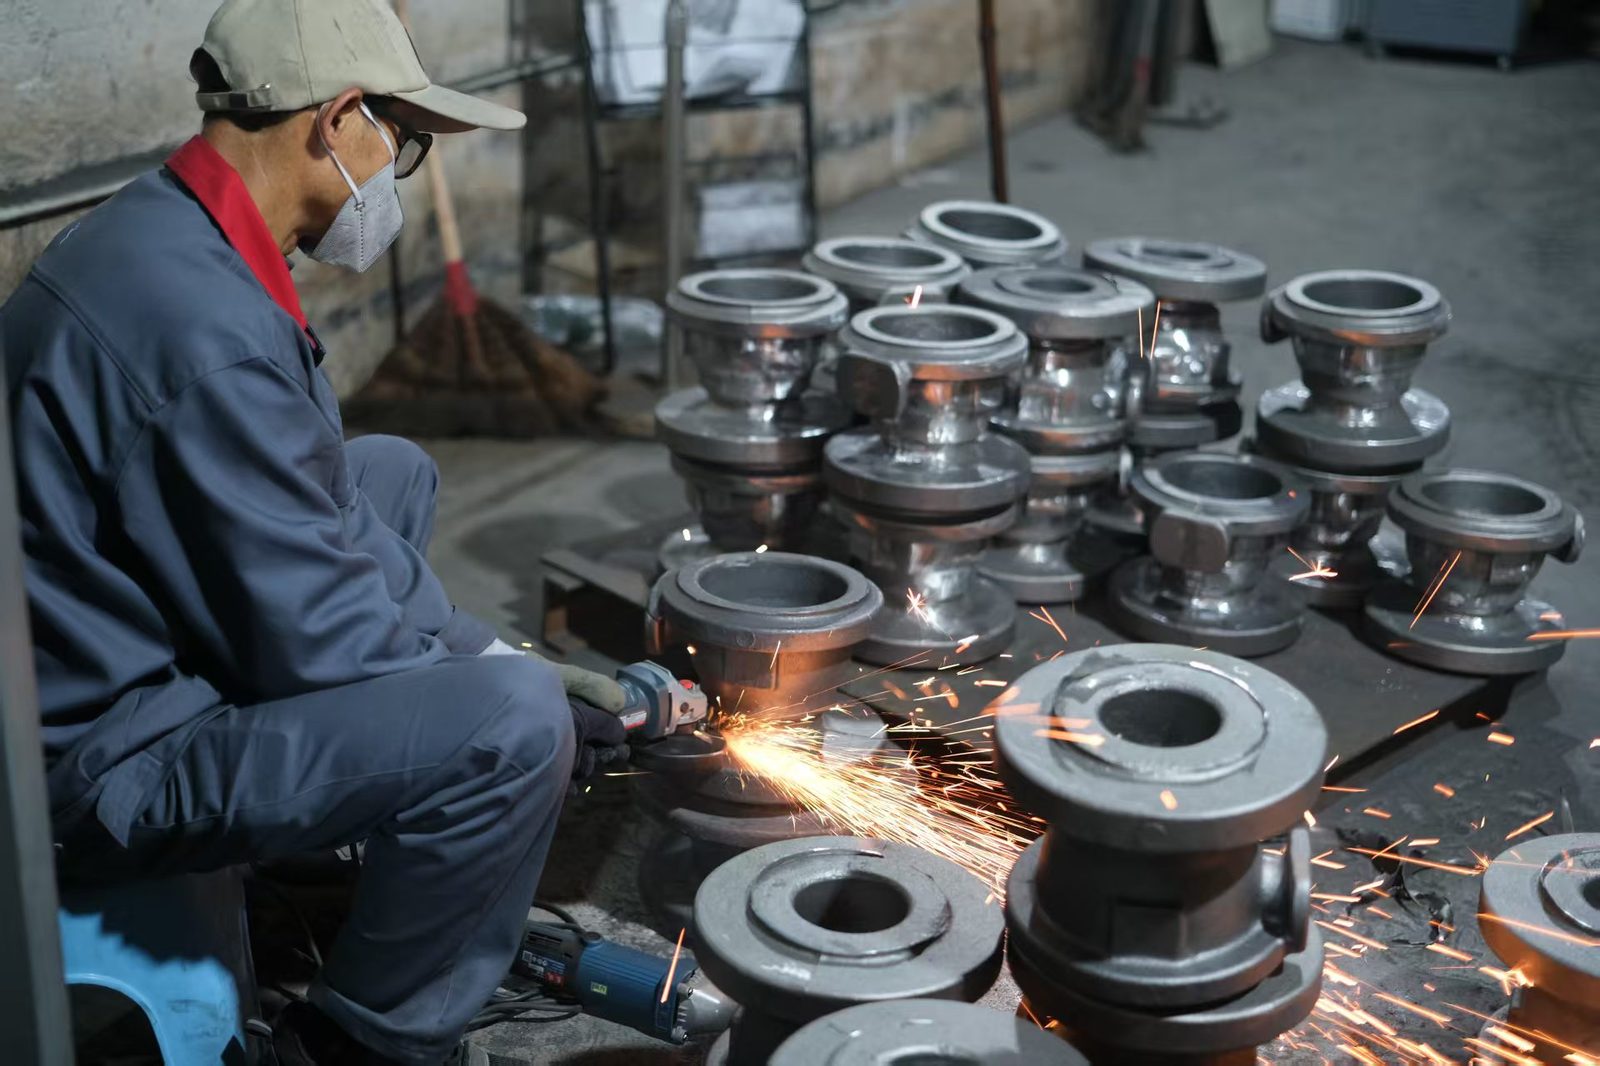
Ba via và khuyết tật bề mặt được loại bỏ bởi những người vận hành có kinh nghiệm bằng máy mài góc. Mỗi chi tiết được kiểm tra bằng mắt về chất lượng bề mặt trước khi chuyển sang xử lý nhiệt.
Xử lý nhiệt
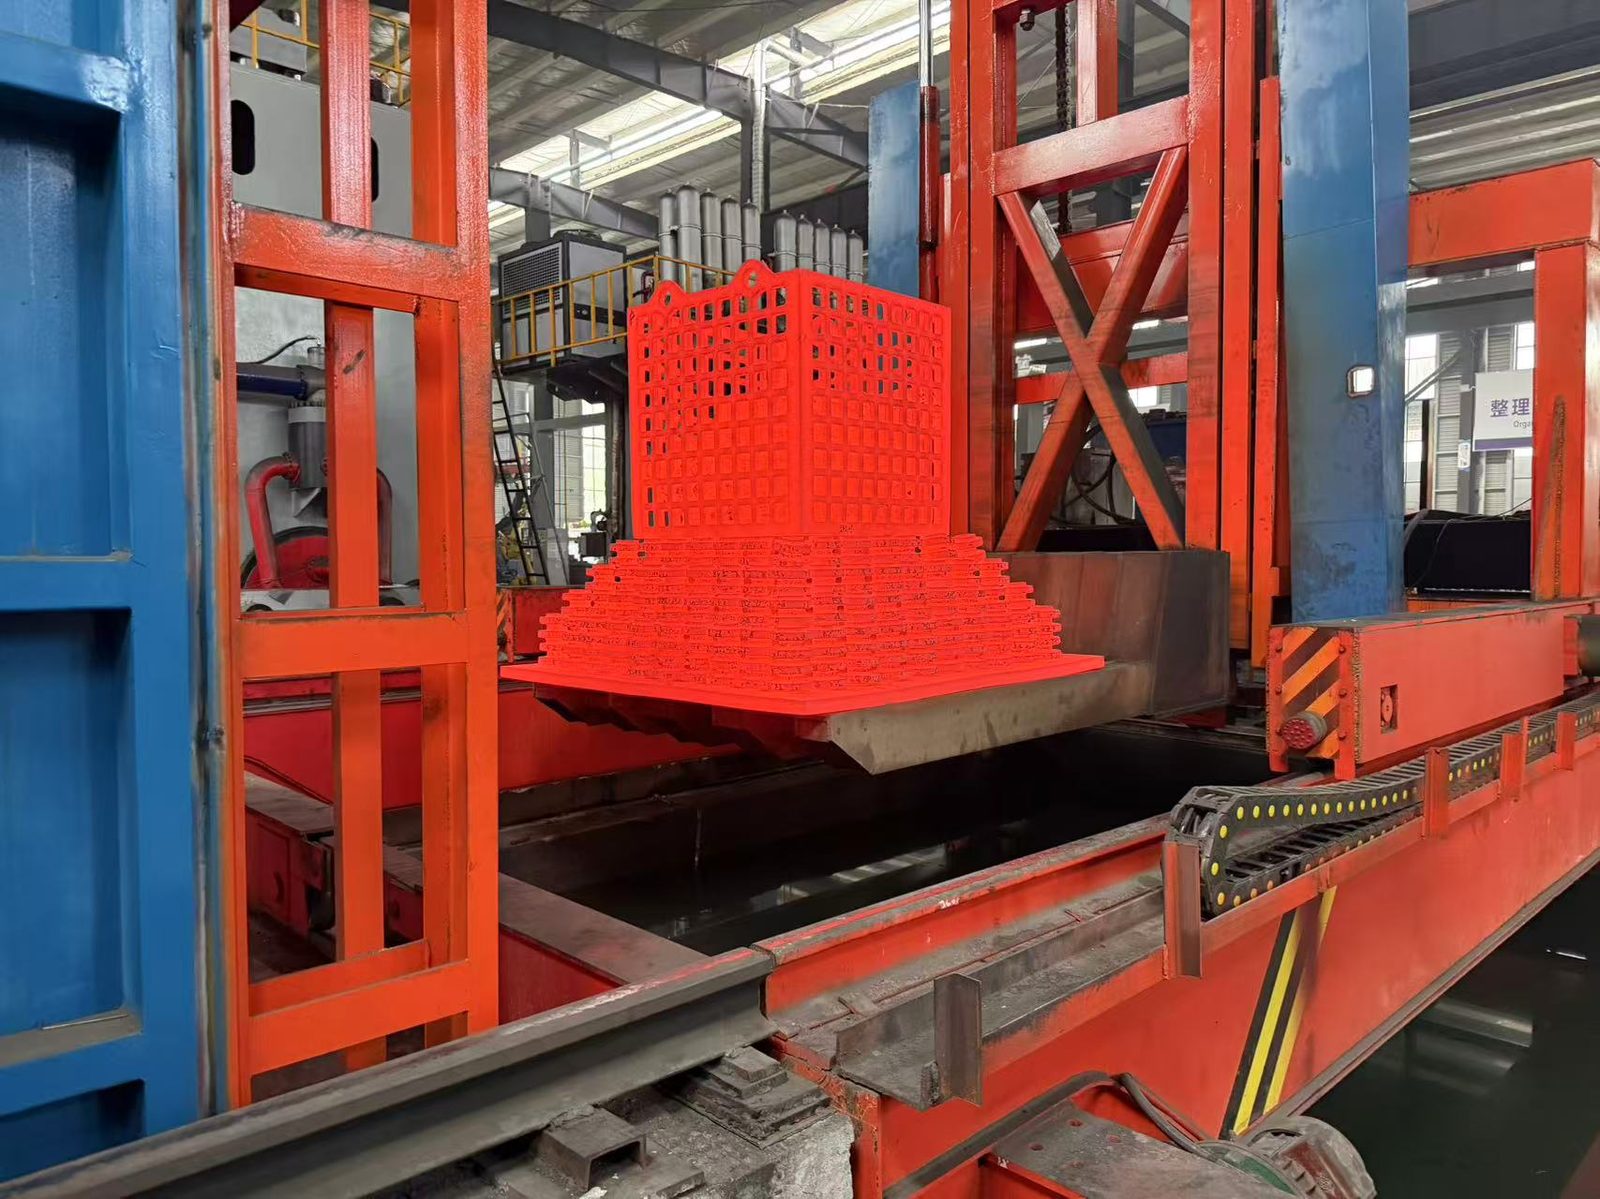
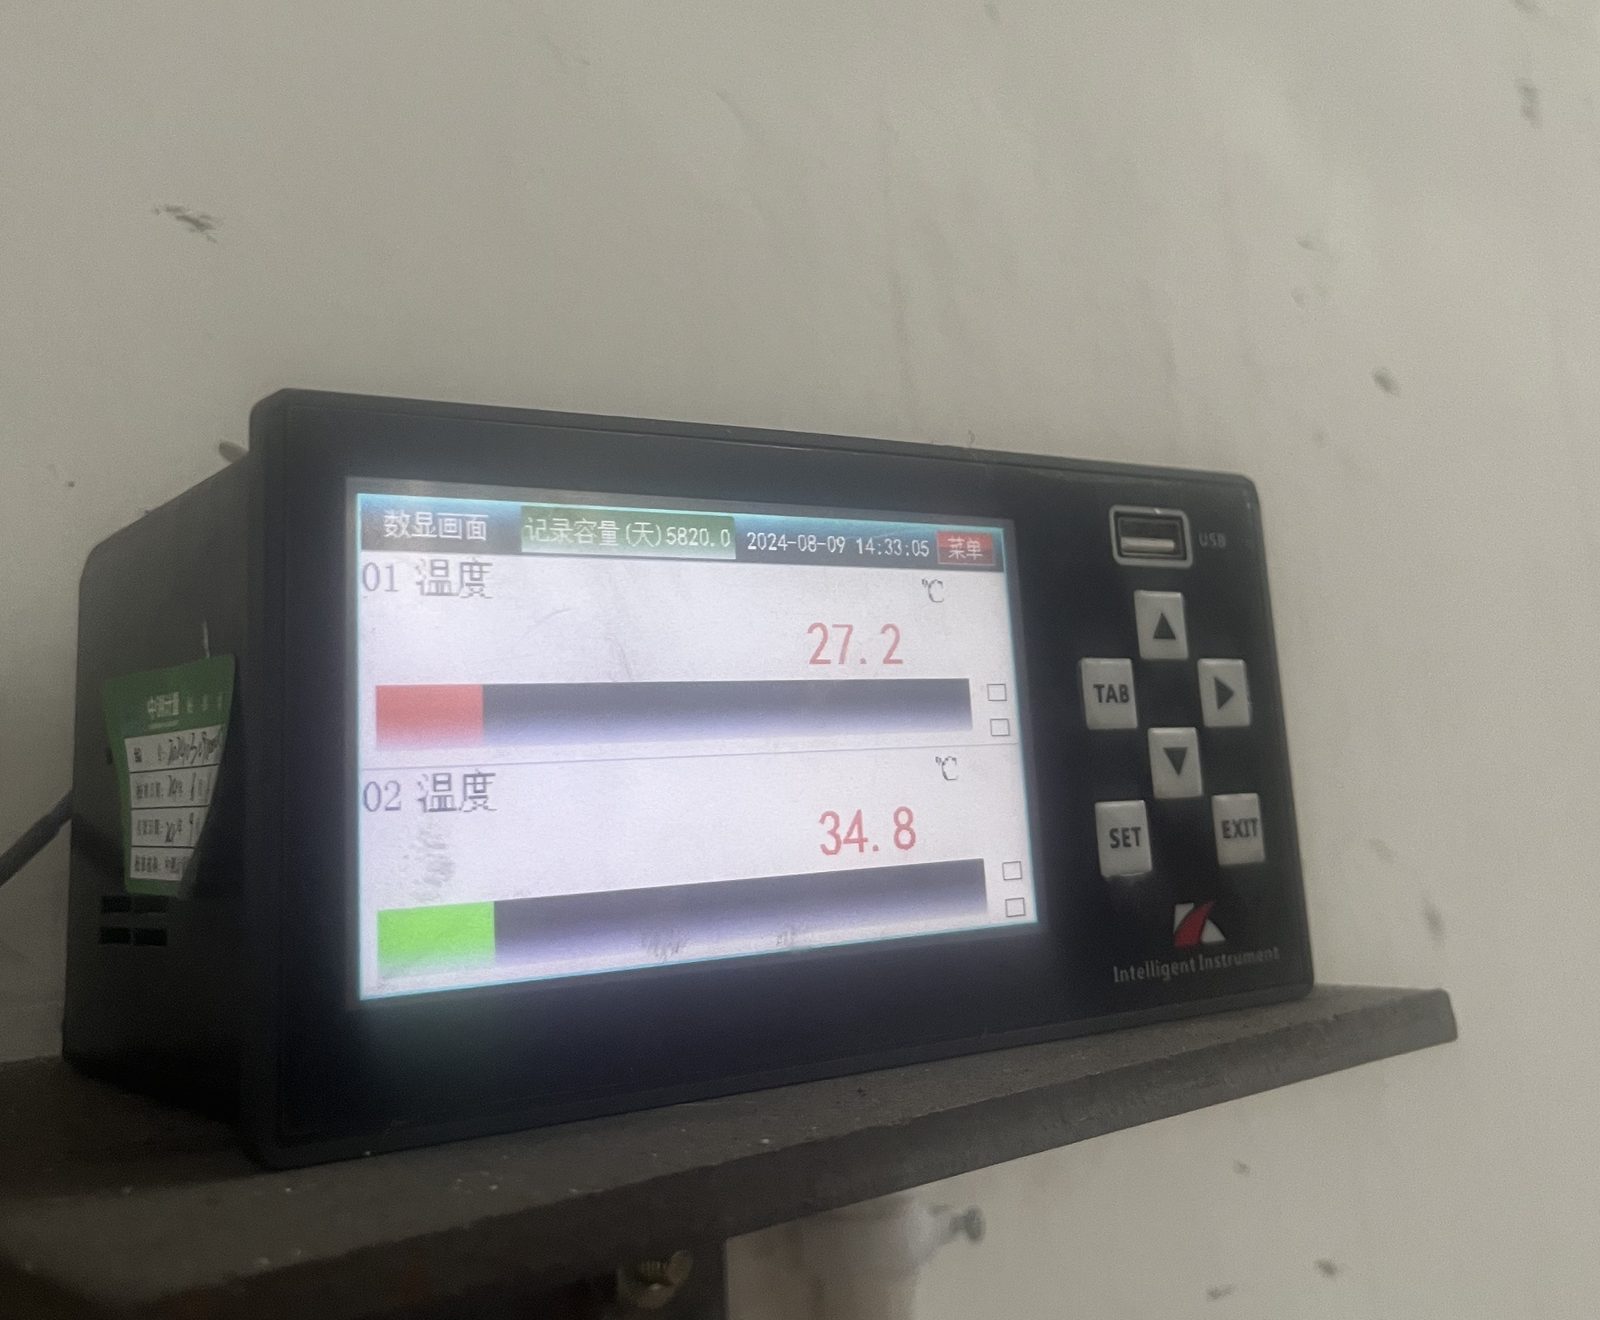
Các chi tiết rèn được tôi và ram trong lò điện trở kiểu hộp có điều khiển nhiệt độ. Nhiệt độ lò và nhiệt độ môi trường làm nguội được giám sát và ghi lại liên tục để đảm bảo các tính chất cơ học đã quy định.
Kiểm tra tính chất cơ học
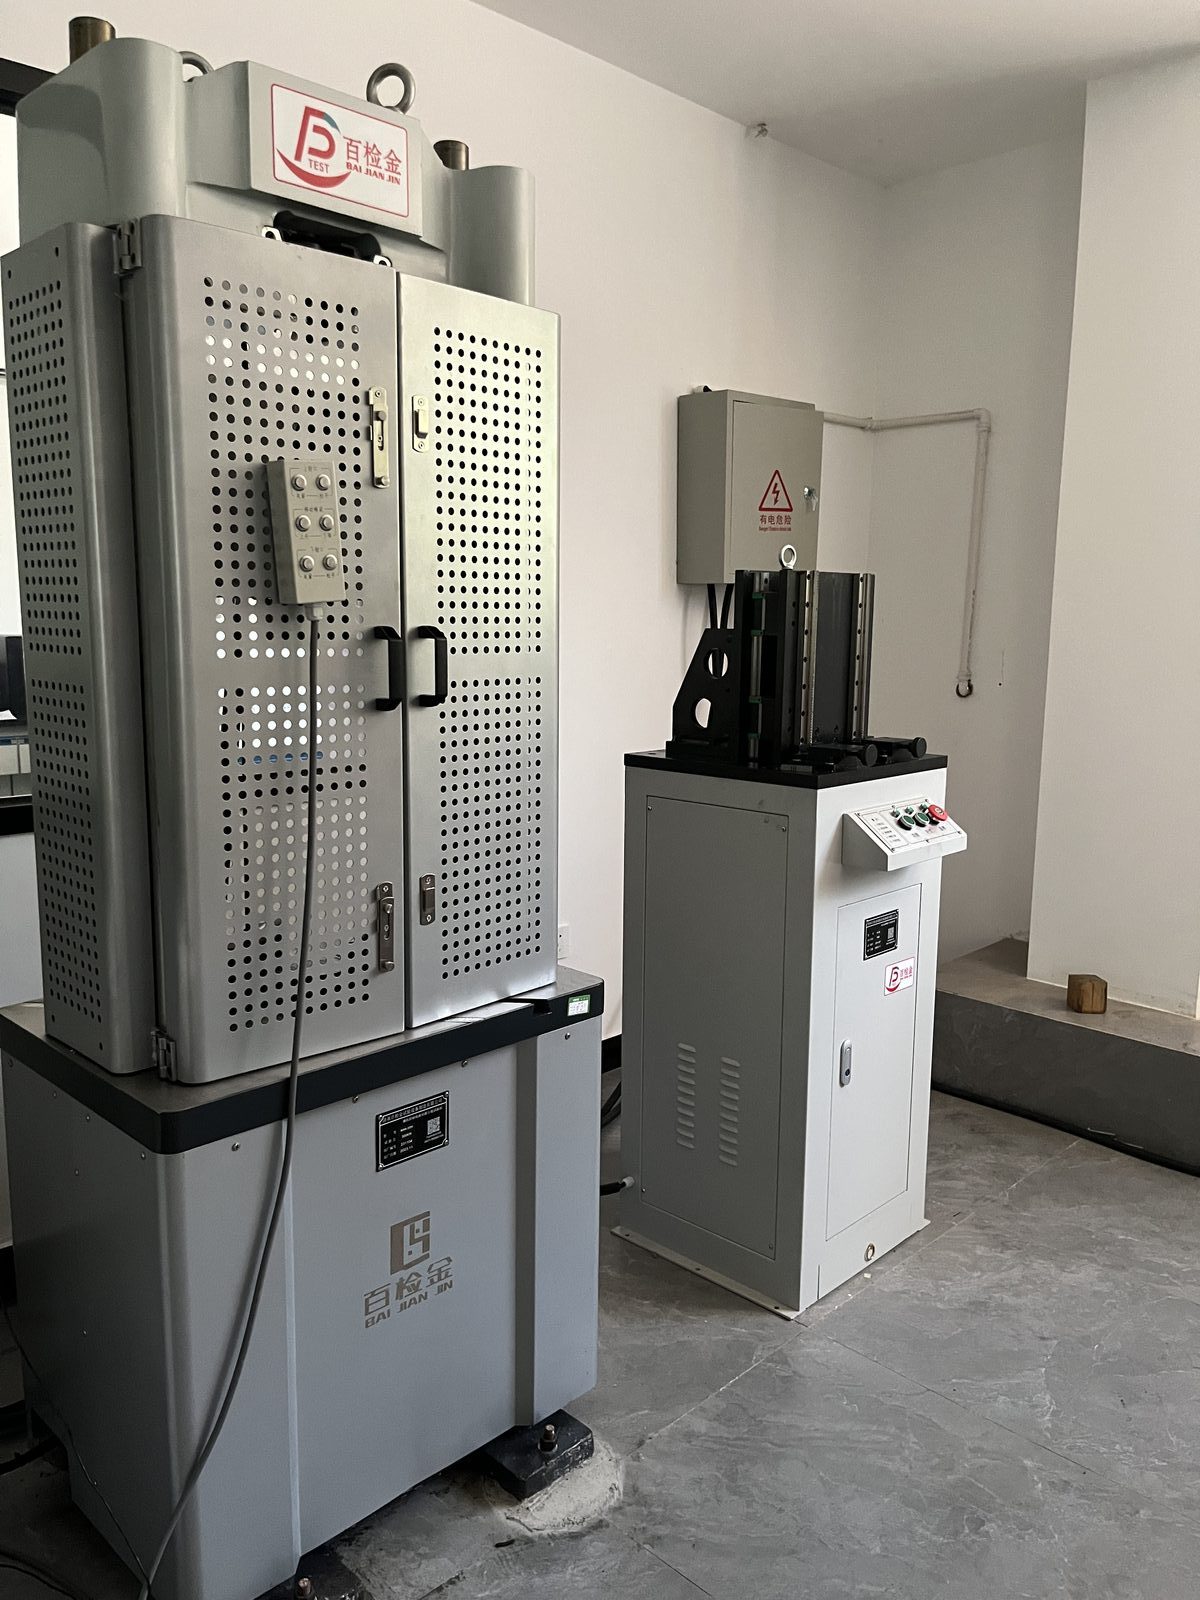
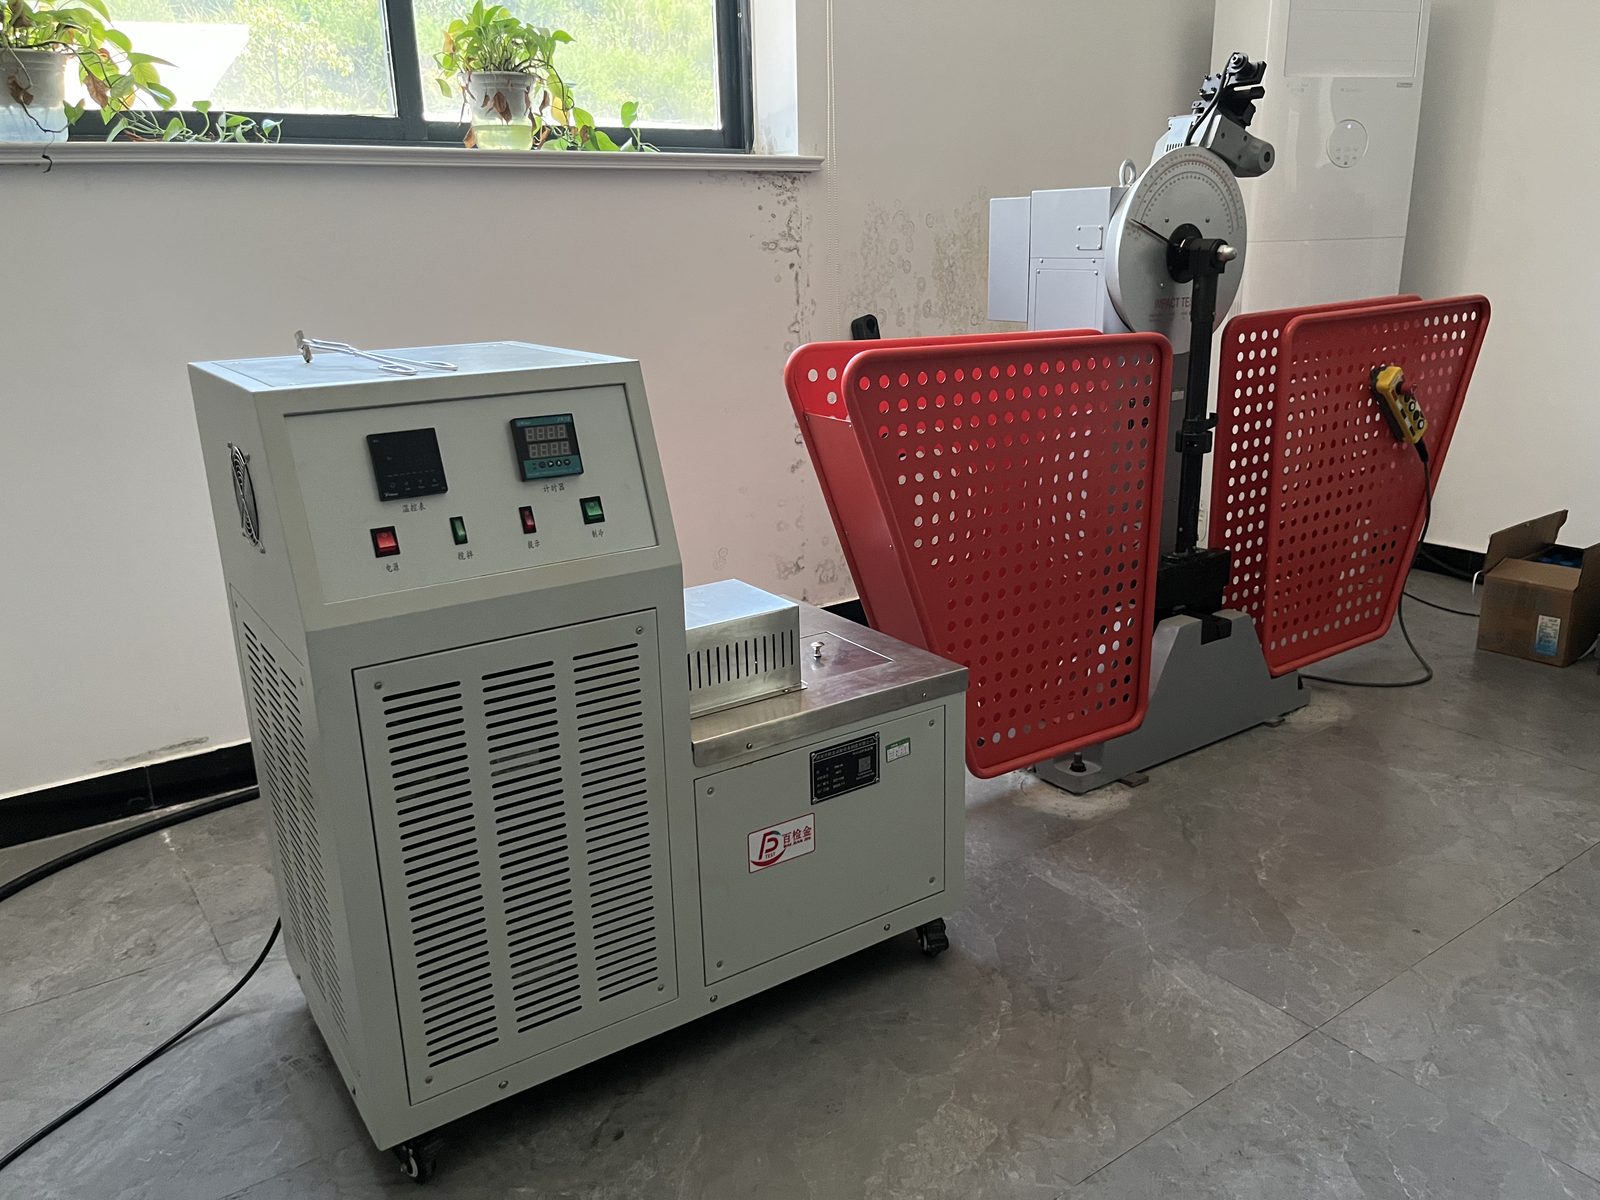
Mẫu thử từ mỗi lô được chuẩn bị và kiểm tra trong phòng thí nghiệm nội bộ: độ bền kéo, giới hạn chảy và độ giãn dài trên máy thử vạn năng thủy lực servo; năng lượng va đập Charpy, bao gồm thử nghiệm ở nhiệt độ thấp, trên máy thử va đập tự động; độ cứng bằng máy đo độ cứng Brinell xách tay.
Kiểm tra không phá hủy (NDT)
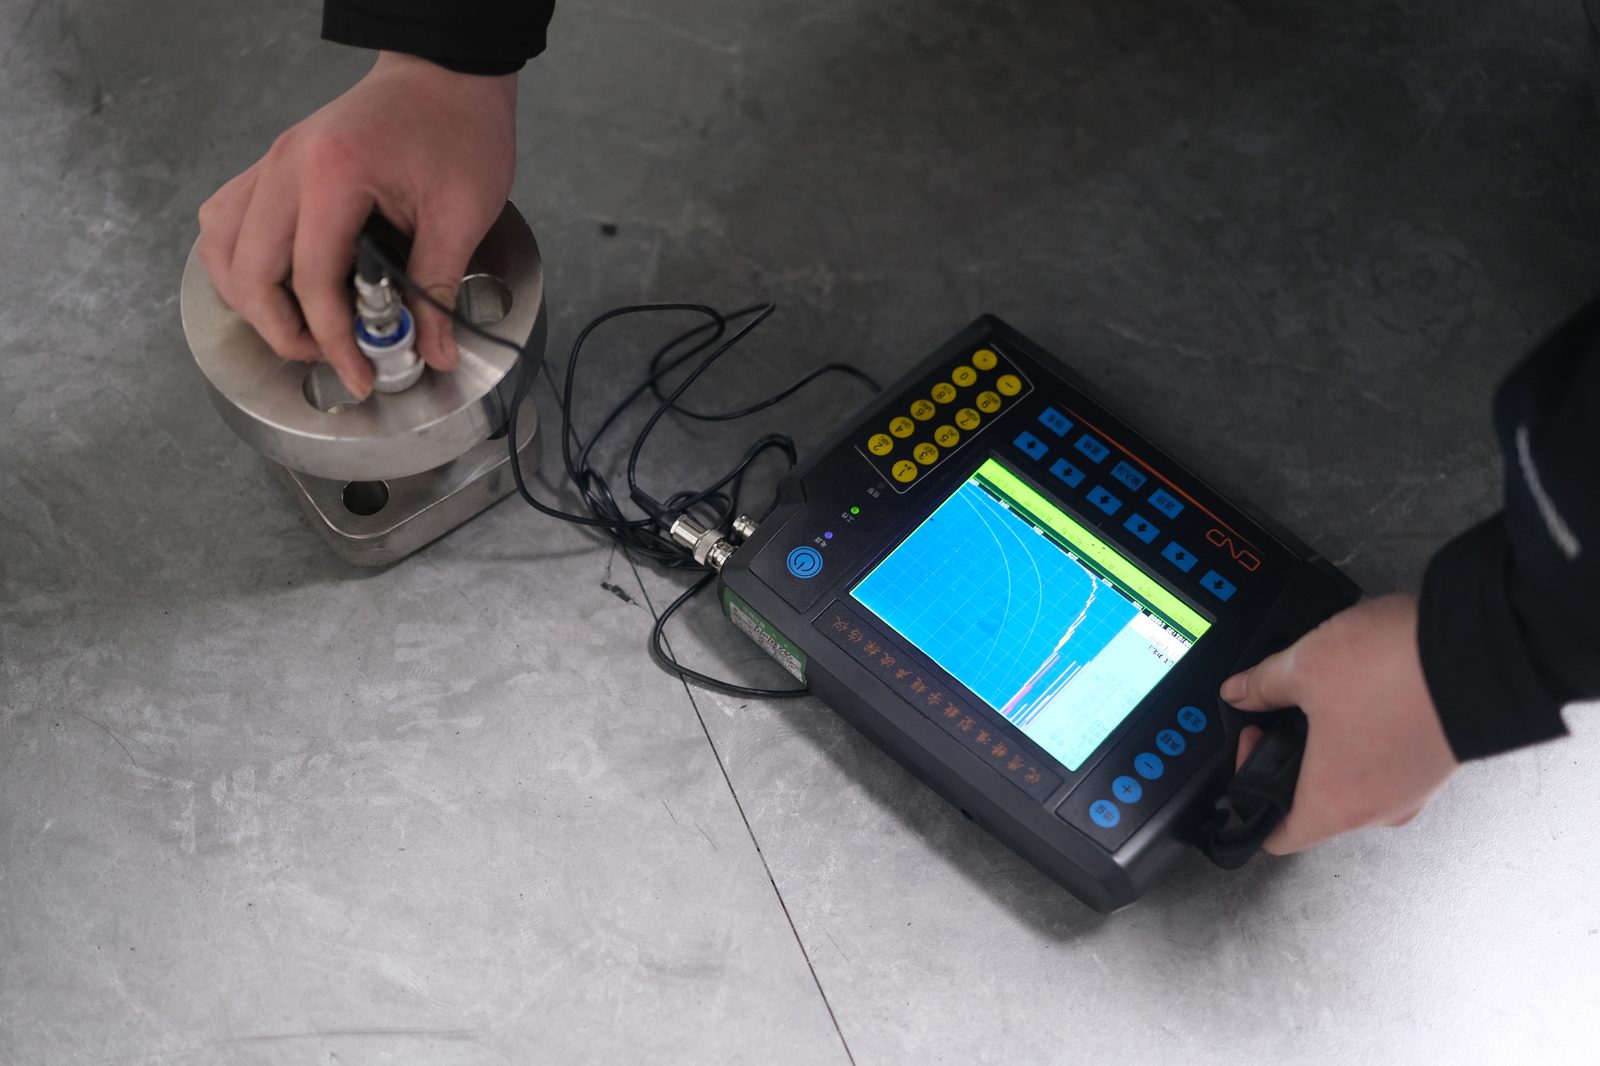
Các chi tiết rèn được kiểm tra bằng thử nghiệm siêu âm (UT), phương pháp phát hiện các khuyết tật bên trong; thử nghiệm hạt từ (MT) và thử nghiệm thẩm thấu chất lỏng (PT) có thể thực hiện theo yêu cầu. Báo cáo kiểm tra được cấp cho mỗi lô.
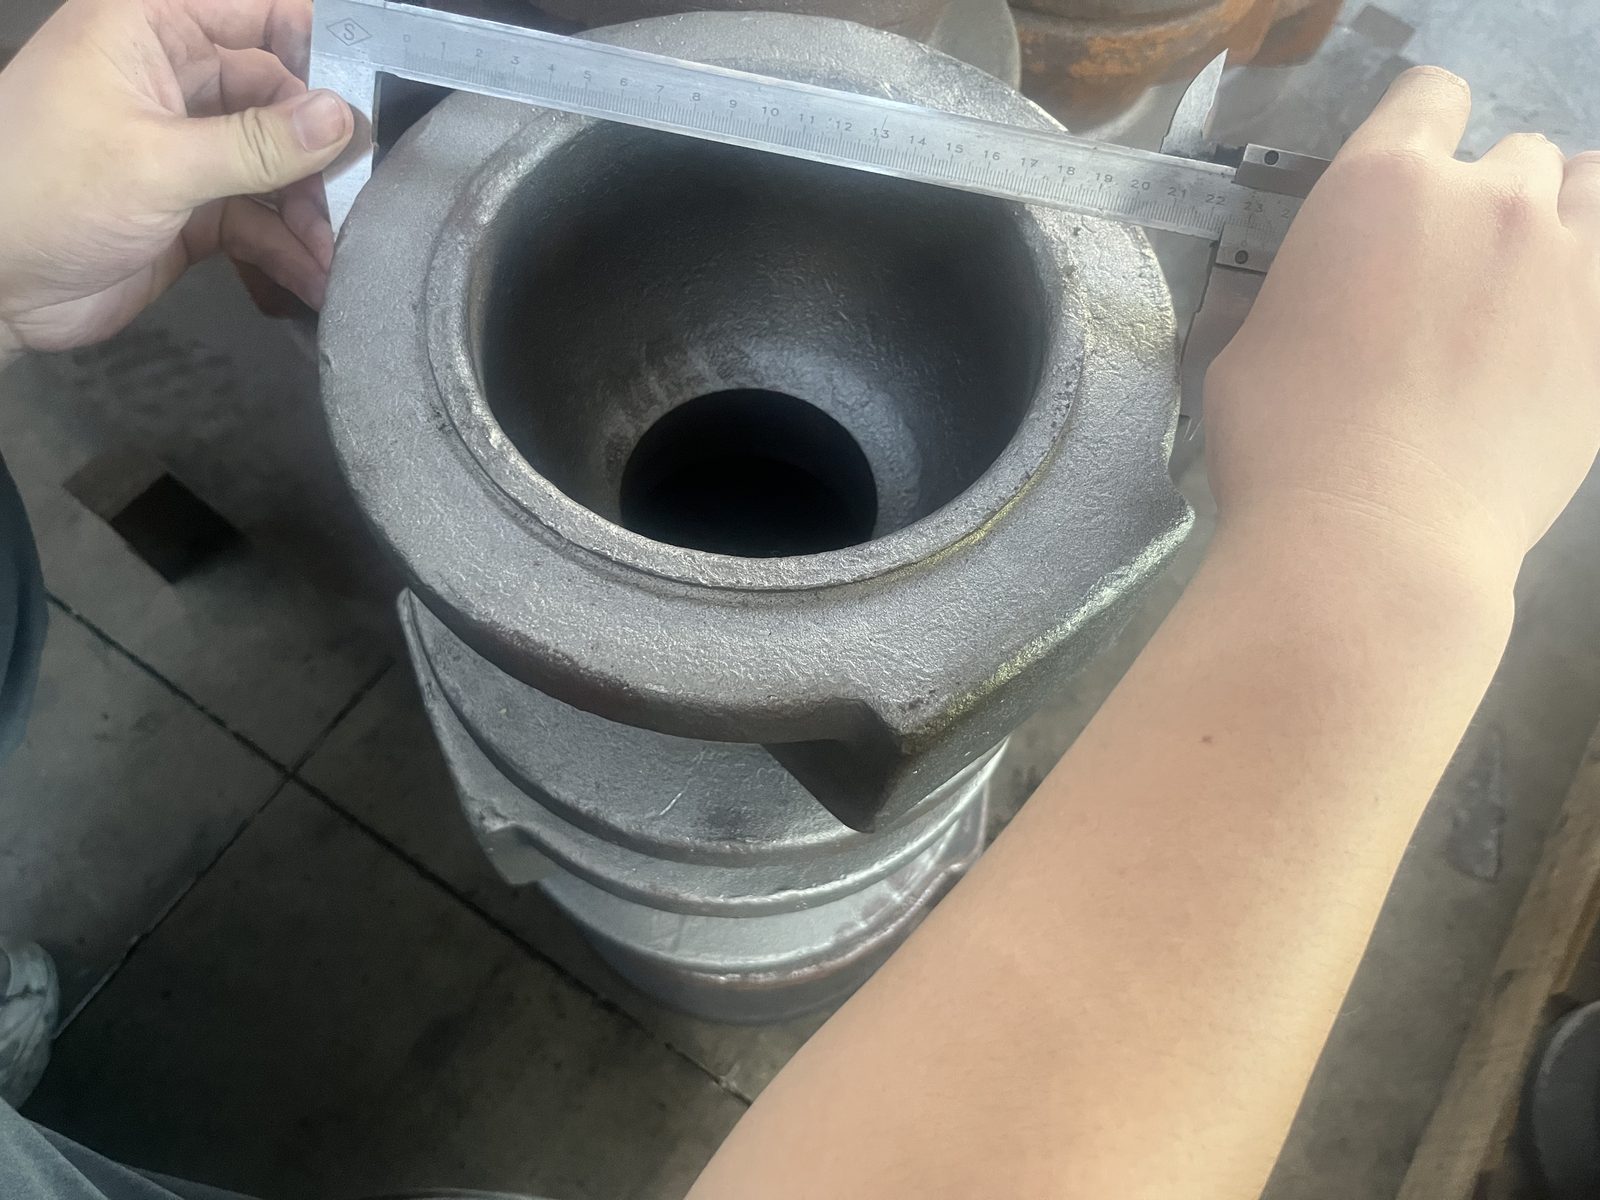
Gia công cơ khí và Kiểm tra kích thước
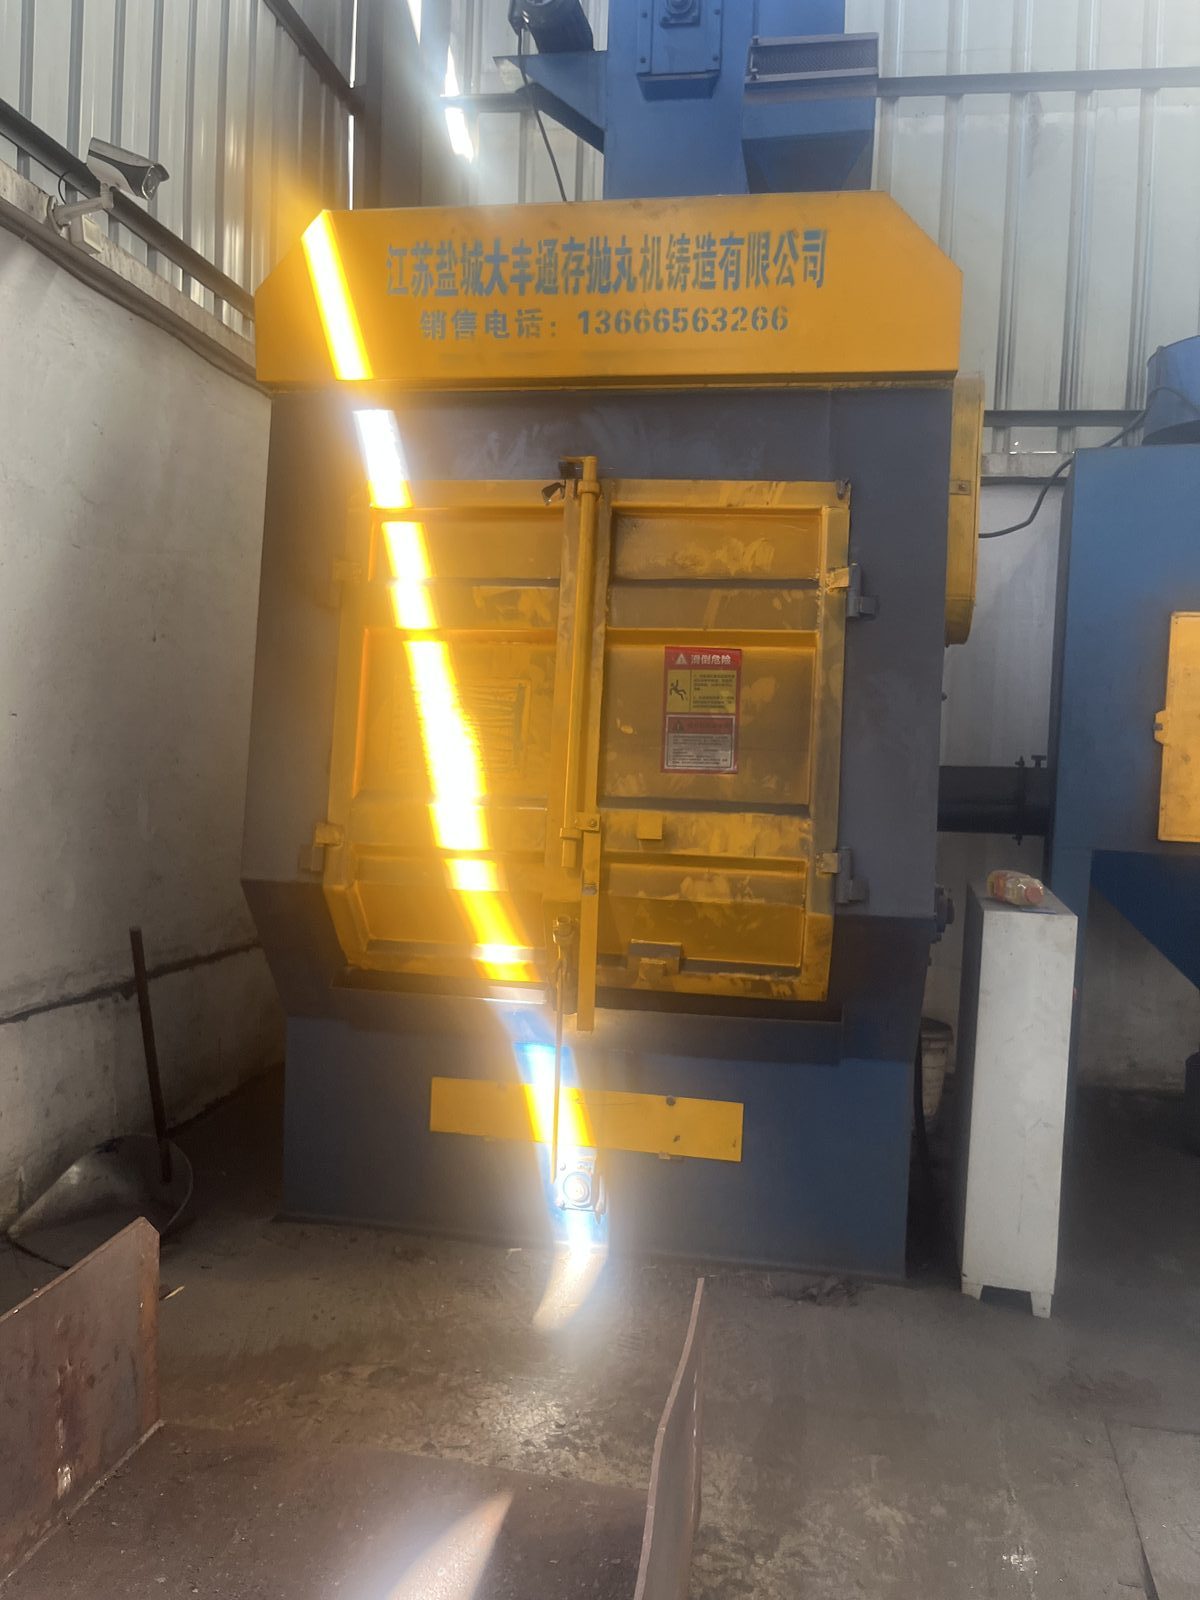
Sau xử lý nhiệt, chi tiết được phun bi để làm sạch bề mặt rồi gia công cơ khí theo bản vẽ của khách hàng. Các kích thước quan trọng được kiểm tra bằng dụng cụ đo chính xác trước khi chi tiết rời xưởng gia công.
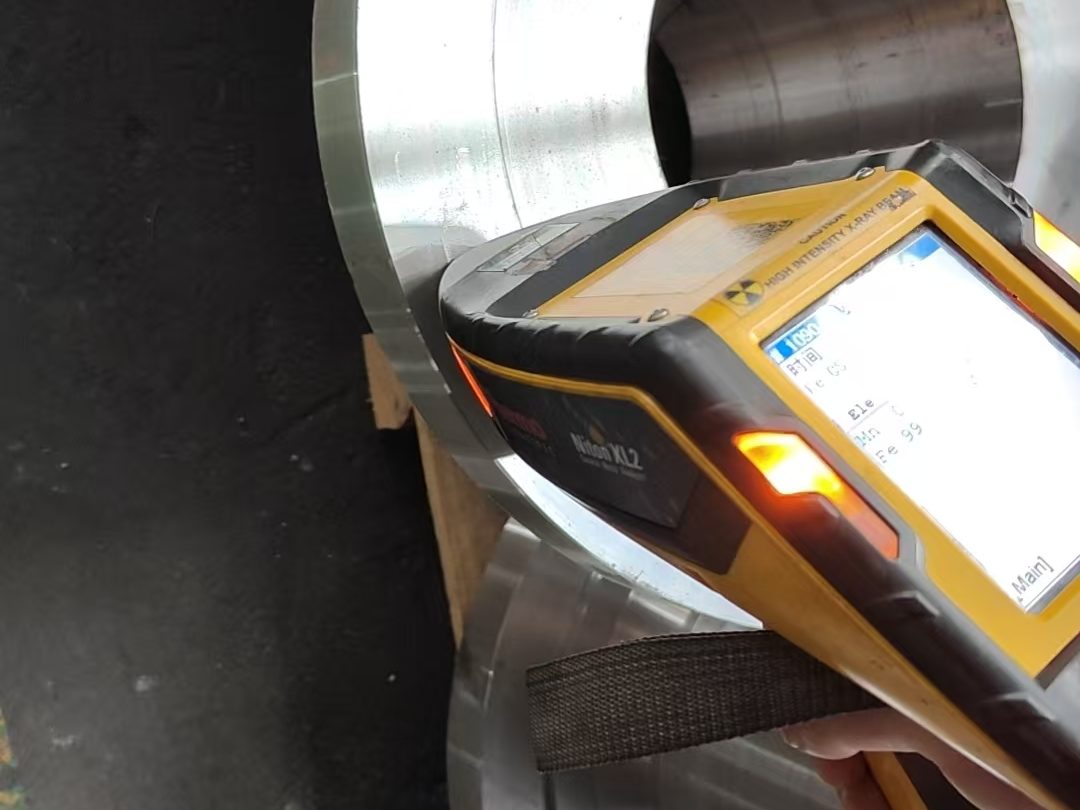
Kiểm tra lần cuối và Giao hàng
Trước khi đóng gói, danh tính vật liệu của từng chi tiết thành phẩm được kiểm tra lại đối chiếu với chứng chỉ gốc bằng máy quang phổ XRF cầm tay (Thermo Scientific Niton). Sau đó chi tiết được đóng gói và giao đi kèm chứng chỉ vật liệu, báo cáo thử nghiệm và phiếu đóng gói.
Mỗi chi tiết dập rời nhà máy đều có khả năng truy xuất nguồn gốc và hồ sơ đầy đủ. Hãy gửi bản vẽ cho chúng tôi, chúng tôi sẽ xem xét tính khả thi khi dập khuôn kín và phản hồi bằng đề xuất quy trình của mình.
Nhận báo giá