Dập so với đúc rốt cuộc nằm ở điều xảy ra sau khi thép được nấu chảy: một chi tiết đúc được rót vào khuôn và đông đặc thành hình, trong khi một chi tiết dập được gia công giữa các khuôn dập, quá trình này đóng rỗ xốp bên trong và chuyển dòng hạt theo chi tiết thay vì để nguyên trạng thái đúc. Dập hay đúc là câu hỏi đầu tiên đằng sau nhiều bản vẽ: nó quyết định thông số vật liệu, chiều dày thành, kế hoạch kiểm tra và giá.
Trang này trình bày những gì thực sự thay đổi bên trong kim loại, các tiêu chuẩn ASTM nào cho biết một chi tiết đang theo hướng nào, và ở đâu mỗi hướng phát huy ưu thế. Nội dung được viết từ góc nhìn dập, nên phần về đúc được trình bày công bằng một cách có chủ đích: có những chi tiết mà đúc đơn giản là câu trả lời tốt hơn.
Dập so với đúc: Cả hai hướng đều bắt đầu từ cùng một mẻ nấu chảy
Đúc là con đường ngắn hơn. Thép nóng chảy được rót vào khuôn có hình dạng giống chi tiết, và đông đặc tại chỗ.
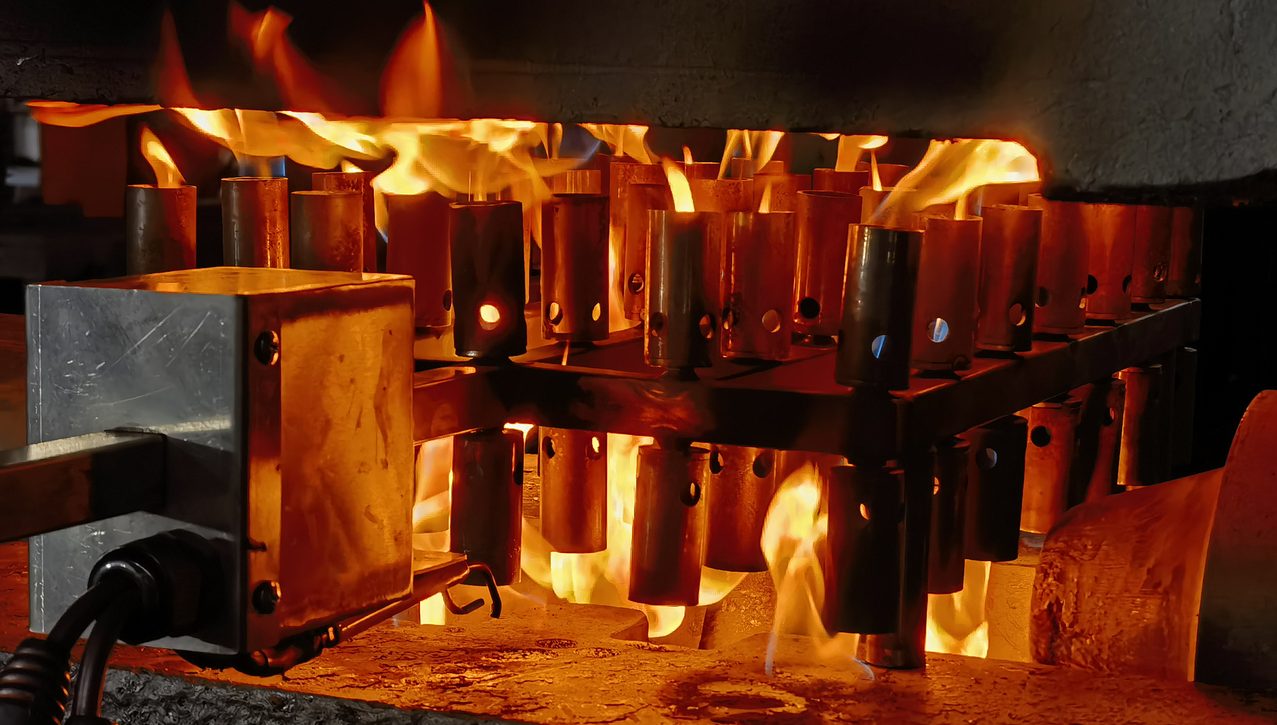
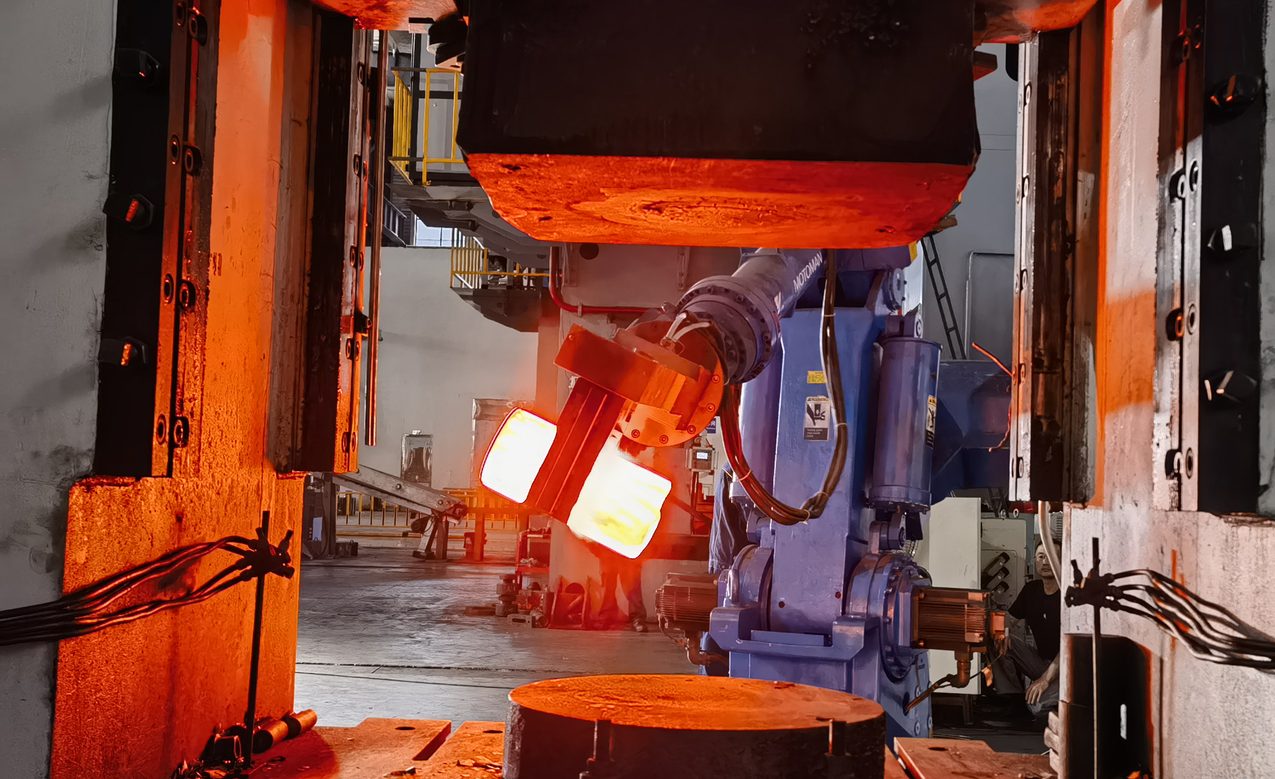
Dập bắt đầu muộn hơn một bước. Thép vẫn được đúc trước, dưới dạng thỏi hoặc phôi đúc liên tục, rồi mới được nung lại và biến dạng dưới áp lực giữa các khuôn dập cho đến khi thành hình chi tiết.
Điều này cần nói rõ, vì đó là khác biệt quan trọng: dập không đối lập với đúc. Dập là đúc cộng với biến dạng, và chính biến dạng làm thay đổi kim loại.
Biến dạng tác động gì đến kim loại
Khi thép đông đặc trong khuôn, các hạt phát triển thành dendrit và cột theo hướng nhiệt thoát ra, và mọi thứ không đông đặc sạch sẽ nằm lại tại chỗ dừng: rỗ co ngót ở phần kim loại đông đặc cuối cùng, rỗ khí do khí hòa tan, thiên tích nguyên tố hợp kim, và tạp chất phi kim.
Biến dạng thép ở nhiệt độ cao phá vỡ cấu trúc đúc đó. Biến dạng đóng các lỗ hổng bên trong và hàn kín chúng, kết tinh lại làm mịn hạt, và tạp chất được kéo thành các dải ngắn thẳng theo hướng biến dạng. Trong dập khuôn kín, kết quả là dòng hạt theo chi tiết: các sợi uốn quanh lỗ khoan hoặc gân thay vì bị cắt ngang.
| Đúc | Dập | |
|---|---|---|
| Độ đặc chắc bên trong | Có thể có rỗ co ngót và rỗ khí; xưởng đúc kiểm soát chúng bằng đậu ngót, hệ thống rót và kiểm tra | Lỗ hổng được đóng lại bằng biến dạng; độ đặc chắc đến từ quá trình |
| Cấu trúc hạt | Trạng thái đúc, dạng dendrit, có thiên tích | Bị phá vỡ và làm mịn; tạp chất thẳng theo hướng biến dạng |
| Đặc tính mỏi và va đập | Thấp hơn, và độ phân tán giữa các chi tiết đúc lớn hơn | Cao hơn, và dòng hạt có thể được định hướng theo đường truyền tải |
| Độ tự do hình dạng | Lỗ hổng bên trong, thành mỏng, hình dạng đơn chiếc | Phải tháo được khỏi khuôn, nên hình học đơn giản hơn và có góc thoát khuôn |
| Dụng cụ | Một mẫu và khuôn; chi phí ban đầu thấp hơn | Một bộ khuôn dập cho mỗi chi tiết; phân bổ chi phí theo đơn hàng |
| Ví dụ mác thép | A216 WCB, A352 LCC, A351 CF8M | A105, A350 LF2, A182 F316 |
Mác ghi trên bản vẽ quyết định hướng đi
Mỗi vật liệu trong số này đều khởi đầu là sản phẩm đúc, nhưng tiêu chuẩn ghi trên bản vẽ lại chỉ định dạng sản phẩm đến tay bạn. Các mác rèn và mác đúc tương ứng luôn đi thành từng cặp:
| Tiêu chuẩn đúc | Mác rèn tương đương | Vật liệu |
|---|---|---|
| A216 WCB (cũng có WCC) | A105 | Thép carbon |
| A352 LCC / LCB | A350 LF2 | Thép carbon nhiệt độ thấp |
| A217 WC6 | A182 F11 | Thép hợp kim 1¼ Cr |
| A217 WC9 | A182 F22 | Thép hợp kim 2¼ Cr |
| A351 CF8 | A182 F304 | Thép không gỉ 304 |
| A351 CF8M | A182 F316 | Thép không gỉ 316 |
| A890 CD3MN | A182 F51 | Thép không gỉ duplex 2205 |
| A494 CW6MC | B564 N06625 | Hợp kim 625 |
A105, A182, A350, A182 F51 và B564 là các tiêu chuẩn rèn. A216, A217, A351, A352, A890 và A494 là các tiêu chuẩn đúc. Nếu bản vẽ của bạn ghi một mác đúc mà điều kiện làm việc lại cần chi tiết rèn, thì vật liệu phải được chỉ định lại sang mác rèn tương đương, và việc đó làm thay đổi tiết diện thành cùng bản vẽ, chứ không chỉ thay chứng chỉ. Hãy gửi bản vẽ kèm điều kiện làm việc, chúng tôi sẽ nói rõ chi tiết này thuộc hướng đi nào.
Nơi rèn khẳng định được vị trí
- Chi tiết chịu áp, nơi khuyết tật xuyên thành đồng nghĩa với rò rỉ
- Chi tiết chịu tải mỏi: thân van hay nắp van phải chịu chu trình áp suất suốt hàng chục năm
- Làm việc ở nhiệt độ thấp và chịu va đập, nơi độ dai là tính chất giới hạn
- Môi trường chua, nơi giới hạn độ cứng nằm trong tiêu chuẩn
- Chi tiết mà hướng chảy hạt có thể được định hướng chạy dọc theo ứng suất thay vì cắt ngang qua nó
- Chi tiết dù sao cũng phải gia công cơ khí toàn bộ, nên dạng gần hoàn thiện vẫn đáng giá
Nơi đúc là câu trả lời tốt hơn
- Hình dạng có khoang rỗng hoặc lỗ dẫn bên trong mà khuôn dập không thể tạo hình và tháo ra được
- Chi tiết rất lớn hoặc chỉ làm một lần, khi bộ khuôn dập không bao giờ khấu hao hết
- Lô ngắn cho chi tiết không quan trọng, nơi chi phí mẫu quyết định giá
- Vỏ hộp và giá đỡ, nơi quy chuẩn thiết kế cho phép dùng chi tiết đúc và chiều dày thành đủ sức chịu tải
Chi phí và số lượng
Dụng cụ là yếu tố quyết định. Mẫu và khuôn đúc tốn ít hơn bộ khuôn dập, nên đúc thắng ở lần chế tạo đầu tiên và ở các lô ngắn. Khi khuôn dập đã được khấu hao qua đơn hàng lặp lại, chi tiết rèn thường cạnh tranh về giá và mang lại cho người mua vật liệu tốt hơn. Hiệu suất vật liệu và lượng dư gia công lại diễn ra theo hướng ngược lại: chi tiết đúc có thể gần với hình dạng cuối hơn ở một số phương, trong khi chi tiết rèn đủ đặc chắc để gia công cơ khí một cách yên tâm.
Chúng tôi làm gì và không làm gì
Chúng tôi rèn. Chúng tôi không đúc. Trước câu hỏi nên chọn đúc hay rèn, chúng tôi trình bày lập luận nghiêng về rèn, rồi đưa ra câu trả lời trung thực: nếu một chi tiết thuộc loại mà đúc là hướng đi tốt hơn, ví dụ một vỏ hộp phức tạp hay chi tiết chỉ làm một lần và không bao giờ lặp lại, chúng tôi sẽ nói thẳng thay vì báo giá nó như một chi tiết rèn. Những gì chúng tôi chế tạo là thân van và nắp van, phôi bánh răng, mặt bích và vòng, cùng các chi tiết rèn khuôn kín theo yêu cầu từ 5 kg đến 520 kg, thuộc các mác liệt kê trên trang vật liệu. Cách các chi tiết được chế tạo được trình bày trên trang rèn khuôn kín.
Những điều chúng tôi cam kết chịu trách nhiệm
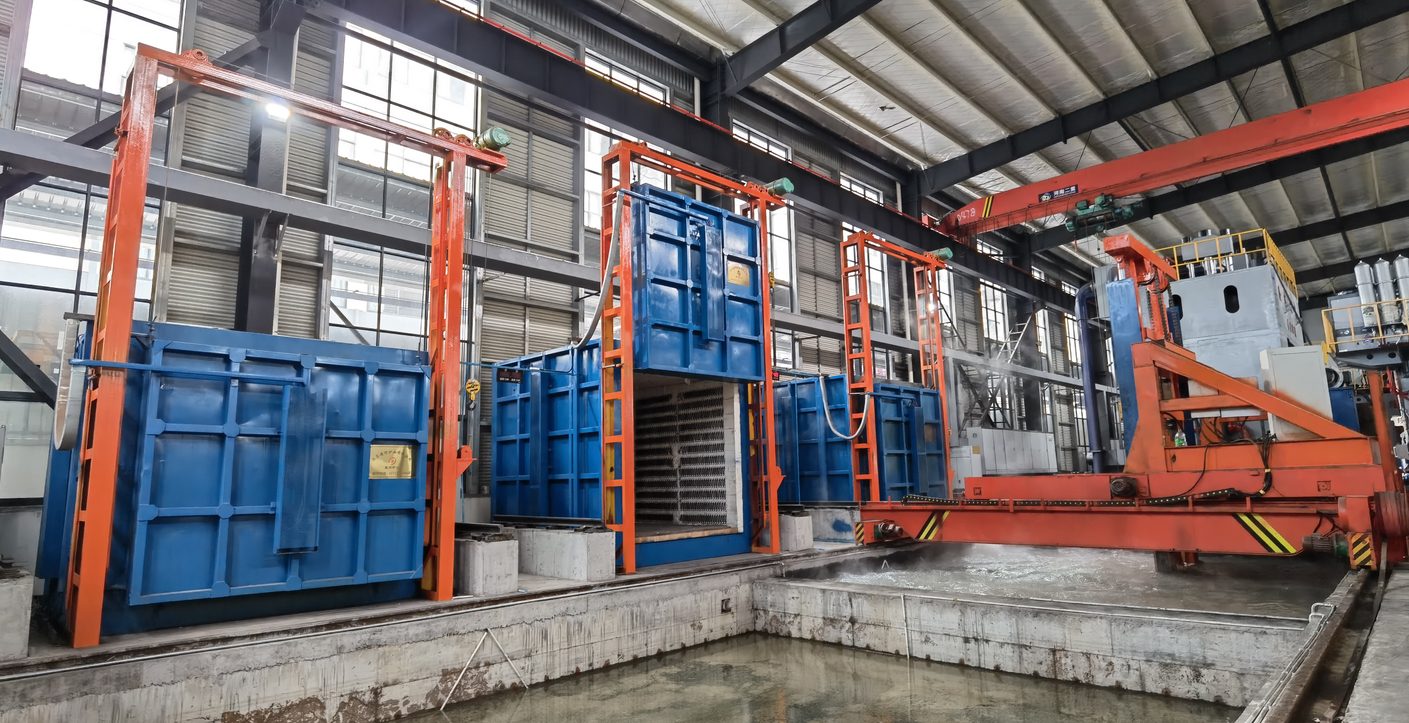
Năng lực đằng sau hai câu đó là điều mà người mua thực sự có thể kiểm tra: máy ép đa hướng 6.000 T với các máy ép từ 2.000 tấn trở lên, dây chuyền dập robot, xử lý nhiệt, gia công cơ khí và kiểm tra tất cả tại một cơ sở, khối lượng từng chi tiết từ 5 kg đến 520 kg, và các chứng nhận đi kèm hồ sơ: API Spec 20C, PED 2014/68/EU, AD2000-W0 và NORSOK M-650. Nếu một chi tiết nằm ở vị trí mà đúc là hướng tốt hơn, chúng tôi sẽ nói rõ; một bản vẽ là đủ để chúng tôi cho bạn biết nên đi theo hướng nào.
Nội dung liên quan
Câu hỏi thường gặp
Thép rèn có bền hơn thép đúc không?
Trên giấy tờ, các mác tương ứng khá gần nhau: A105 và A216 WCB đều có độ bền kéo tối thiểu khoảng 485 MPa. Sự khác biệt thể hiện ở chi tiết chứ không phải trên chứng nhận. Một chi tiết rèn đặc hơn, các đặc tính ít phân tán hơn giữa các chi tiết, và chịu tải mỏi và va đập tốt hơn, đó là lý do các chi tiết chịu áp và liên quan đến an toàn thường được chỉ định là chi tiết rèn.
Một chi tiết rèn có bắt đầu từ đúc không?
Có. Phôi rèn là thỏi đúc hoặc phôi đúc liên tục, vì vậy một chi tiết rèn đã được đúc rồi sau đó được gia công áp lực. Quá trình gia công áp lực chính là thứ làm mất độ rỗ, làm nhỏ hạt và tạo dòng hạt cho chi tiết.
Tiêu chuẩn ASTM nào là rèn và tiêu chuẩn nào là đúc?
Rèn: A105, A182, A350, A182 F51 cho duplex, B564 cho hợp kim niken. Đúc: A216, A217, A351, A352, A890, A494. Chỉ định vật liệu trên bản vẽ nêu rõ dạng sản phẩm, vì vậy nó cũng cho bạn biết chi tiết đang theo hướng nào.
Một chi tiết đúc có thể chuyển thành chi tiết rèn không?
Thường thì có, nếu hình học có thể được tạo để thoát khỏi khuôn. Đây không phải là thay đổi giấy tờ: vật liệu được chỉ định lại sang loại rèn tương đương, các tiết diện thành được xem xét, và bản vẽ được sửa đổi. Gửi cả bản vẽ đúc và điều kiện làm việc, chúng tôi sẽ cho bạn biết liệu nó có thể được rèn không và những thay đổi bao gồm những gì.
Khi nào đúc là hướng rẻ hơn?
Khi chi phí khuôn không thể được phân bổ cho đủ số lượng chi tiết, khi hình học quá phức tạp để thoát khỏi khuôn, hoặc khi chi tiết không chịu áp hoặc không chịu tải mỏi. Với đơn hàng lặp lại của một chi tiết khắt khe, phiên bản rèn thường có tính cạnh tranh khi khuôn đã được khấu hao.
Các bạn có đúc chi tiết không?
Không. Chúng tôi là xưởng dập khuôn kín. Nếu đúc là hướng tốt hơn cho chi tiết của bạn, chúng tôi sẽ nói rõ và bạn nên tìm đến một xưởng đúc.