Longrui Forging là nhà sản xuất dập khuôn kín tại Trung Quốc, sản xuất các chi tiết từ hợp kim niken 625, 718 và 825, thép không gỉ song pha và siêu song pha mác F51, F53 và F55, cùng các loại thép không gỉ, thép hợp kim, thép carbon và thép kết cấu khác, từ 5 kg đến 520 kg mỗi chi tiết. Xử lý nhiệt, kiểm tra và gia công cơ khí đều được thực hiện nội bộ, theo chứng nhận nhà sản xuất vật liệu NORSOK M-650 của chúng tôi.
Chi tiết rèn hợp kim niken: 625, 718, 825
Longrui Forging rèn ba hợp kim niken xuất hiện thường xuyên nhất trong công việc dầu khí, hóa chất và hàng hải: Hợp kim 625, Hợp kim 718 và Hợp kim 825. Chúng được báo giá theo số UNS thay vì tên thương mại, do đó mác trên bản vẽ và trên chứng chỉ không thể bị nhầm lẫn (Inconel và Incoloy là nhãn hiệu của nhà sản xuất).
| Hợp kim | UNS | Tiêu chuẩn rèn | Ứng dụng điển hình |
|---|---|---|---|
| Hợp kim 625 | N06625 | ASTM B564 | Thiết bị nước biển và dưới biển, thiết bị công nghệ hóa chất, chi tiết nhiệt độ cao. Hóa bền dung dịch rắn, không cần xử lý nhiệt để đạt độ bền. |
| Hợp kim 718 | N07718 | ASTM B564 | Chi tiết dưới giếng và đầu giếng, chi tiết van nhiệt độ cao và bu lông ốc vít. Hóa bền tiết pha, độ bền cao đến khoảng 650 °C. |
| Hợp kim 825 | N08825 | ASTM B564 | Môi trường axit và nước biển: chi tiết đường ống công nghệ, bồn chứa, thiết bị hàng hải. |
Hợp kim niken khó rèn hơn thép carbon hoặc thép không gỉ. Chúng giữ độ bền ở nhiệt độ rèn, vì vậy cần lực ép lớn hơn và kiểm soát chặt chẽ hơn nhiệt độ cùng mức giảm để duy trì cấu trúc hạt mịn. Chúng tôi rèn chúng trên máy ép đa hướng 6.000 T, xử lý nhiệt nội bộ (ủ dung dịch, và hóa già khi mác yêu cầu) với chu trình được ghi lại, và kiểm tra trong phòng thí nghiệm riêng: thành phần hóa học trên mỗi mẻ, độ bền kéo và độ bền chảy, năng lượng va đập bao gồm cả nhiệt độ thấp, và độ cứng.
Đối với đơn hàng hợp kim niken, giấy tờ quan trọng không kém chi tiết. Báo cáo thành phần và thử nghiệm cơ tính, báo cáo UT / MT / PT, và biểu đồ xử lý nhiệt theo yêu cầu; danh tính vật liệu được xác minh lại bằng máy quang phổ XRF cầm tay trước khi đóng gói. Thiết bị được liệt kê tại Năng lực, và các chứng chỉ mà các dự án ngoài khơi và dầu khí yêu cầu có tại API 20C và NORSOK M-650.
Từng mác: Hợp kim 625, Hợp kim 718 và Hợp kim 825.
Chi tiết rèn thép không gỉ song pha và siêu song pha
Thép không gỉ song pha có cấu trúc hỗn hợp ferit và austenit, tỷ lệ khoảng một nửa một nửa. Điều đó mang lại cho chúng độ bền chảy khoảng gấp đôi so với các mác austenit tiêu chuẩn như 316L, cùng khả năng chống nứt do ăn mòn ứng suất clorua tốt hơn nhiều, đó là lý do chúng được chọn cho môi trường nước biển, ngoài khơi và hóa chất.
| Mác | UNS | Ký hiệu ASTM | PREN (tối thiểu) |
|---|---|---|---|
| F51 (2205) | S31803 / S32205 | A182 F51 | ≥ 34 |
| F53 (2507) | S32750 | A182 F53 | ≥ 40 |
| F55 (Zeron 100) | S32760 | A182 F55 | ≥ 40 |
PREN là số tương đương chống rỗ mòn, được tính từ hàm lượng crôm, molypden và nitơ. Chỉ số này càng cao, thép càng chống rỗ mòn tốt trong môi trường clorua: dịch vụ nước biển thường bắt đầu khoảng 34, và các mác siêu duplex nằm ở mức 40 trở lên.
Các mác này được dùng ở đâu: chi tiết dầu khí dưới biển và trên bề mặt, thân van và nắp van, mặt bích, chi tiết bơm và ống góp, thiết bị khử muối và nhà máy hóa chất.
Duplex yêu cầu gì ở một nhà cung cấp phôi dập:
- Dập và xử lý nhiệt có kiểm soát để khôi phục cân bằng ferit và austenit, trong lò kiểm soát nhiệt độ với chu trình được ghi lại
- Kiểm tra ăn mòn và cơ tính với bể thử va đập nhiệt độ thấp tại chỗ, cùng hồ sơ tài liệu đáp ứng đánh giá ngoài khơi: những gì M-650 và API 20C bao gồm
Longrui Forging dập các chi tiết F51/F53/F55 thường xuyên, cho khách hàng trong ngành dầu khí và công nghiệp nói chung. Nếu chi tiết của bạn là thân van duplex hoặc chi tiết dưới biển, gửi bản vẽ và chúng tôi sẽ đánh giá.
Thêm về các mác này, và những gì dập mang lại cho chúng: Phôi dập Duplex và Siêu Duplex.
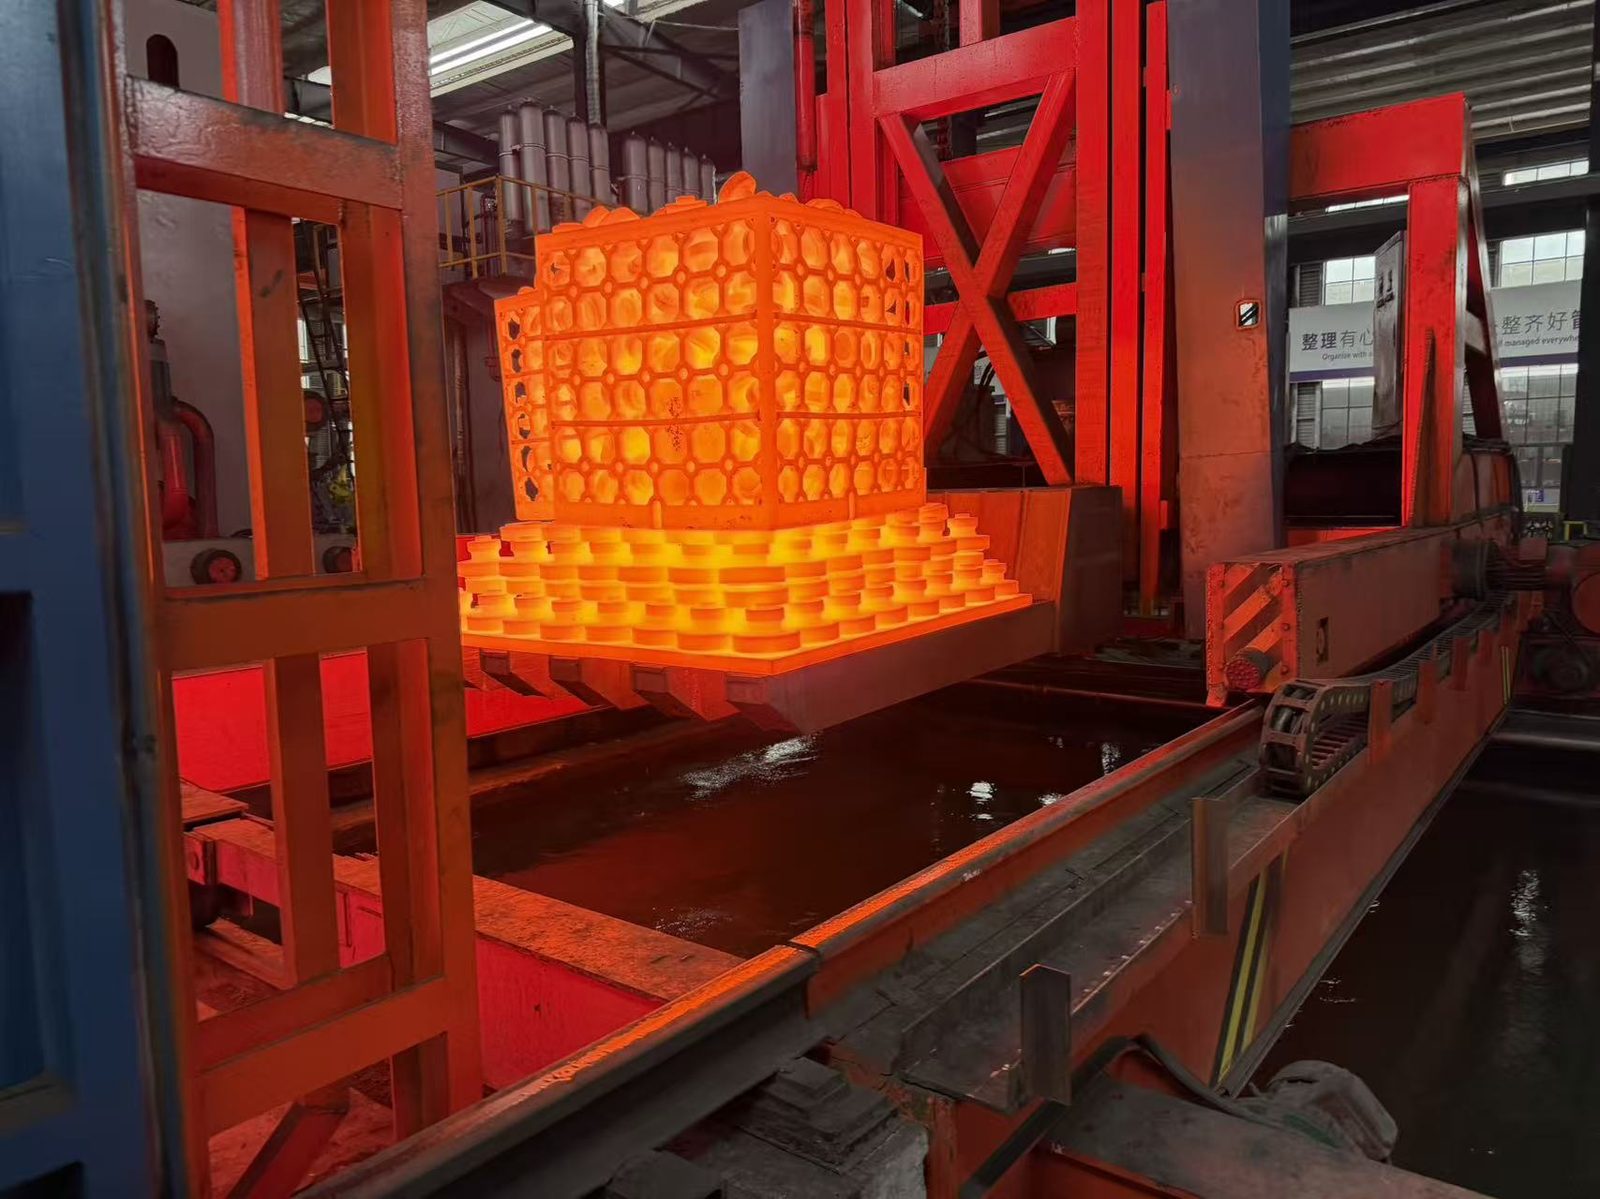
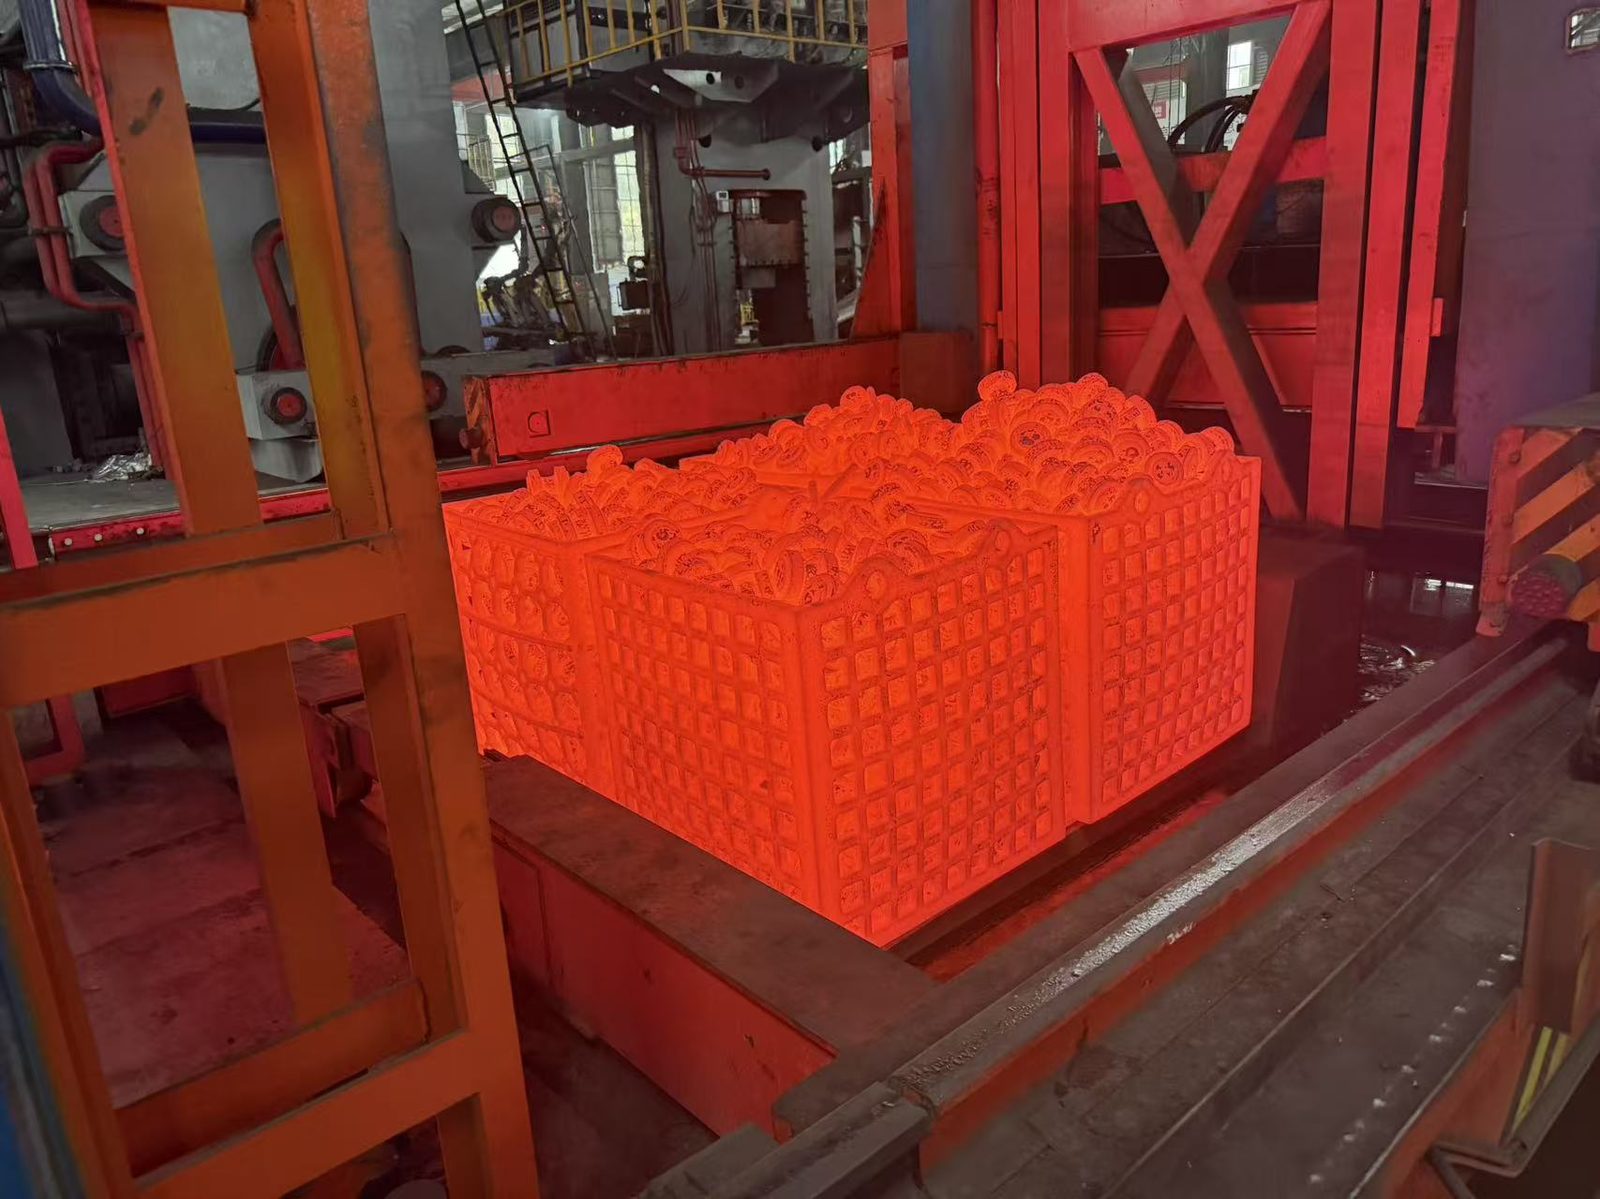
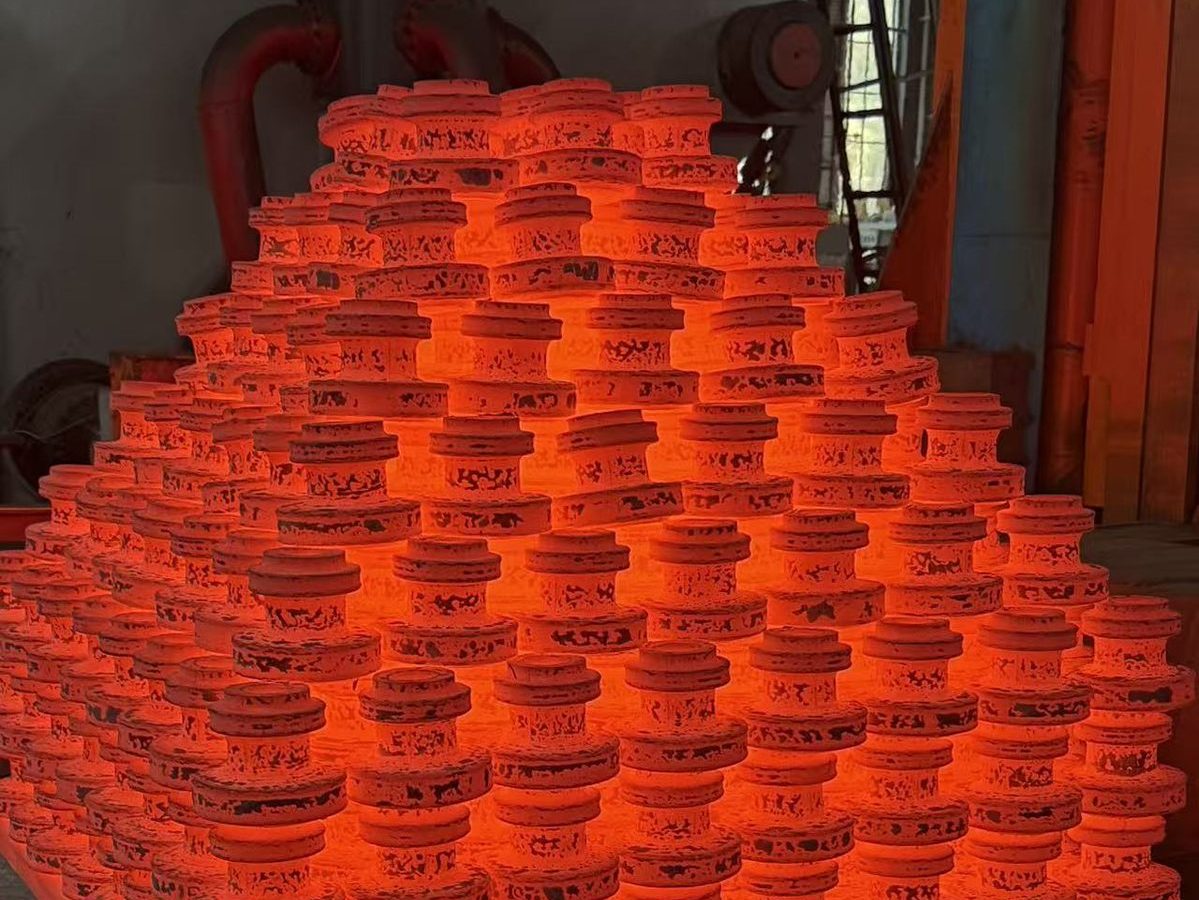
Danh sách vật liệu đầy đủ
| Nhóm | Mác ASTM / ASME | Ứng dụng điển hình |
|---|---|---|
| Thép carbon | ASTM A105, AISI 1045 (45#) | Thân van và nắp van, mặt bích, chi tiết máy thông dụng |
| Thép chịu nhiệt độ thấp | ASTM A350 LF2 | Van và phụ kiện cho dịch vụ nhiệt độ thấp, xuống đến −46 °C |
| Thép hợp kim | AISI 4130, 4135 (35CrMo), 4140 (42CrMo), 5140 (40Cr); ASTM A182 F91, F92 | Trục và chi tiết van độ bền cao; F91/F92 cho nhà máy điện và dịch vụ nhiệt độ cao |
| Thép không gỉ | ASTM A182 F304, F316; AISI 420 (2Cr13); ASTM A564 17-4 PH | Chi tiết van và bơm chống ăn mòn; 420 cho chi tiết chống mài mòn như tang cuốn dây; 17-4 PH khi cần cả độ bền cao và khả năng chống ăn mòn |
| Duplex / siêu duplex | ASTM A182 F51, F53, F55 | Dịch vụ ngoài khơi, dưới biển, khử muối và hóa chất |
| Hợp kim niken | UNS N06625 (Alloy 625), N07718 (Alloy 718), N08825 (Alloy 825) | Dịch vụ nhiệt độ cao và ăn mòn cao, thiết bị đầu giếng và thiết bị công nghệ |
| Thép kết cấu | Q355D (≈ EN S355 / ASTM A572 Gr.50) | Chi tiết kết cấu và máy móc |
Các mác chúng tôi dập thường xuyên. Nếu mác của bạn không có trong danh sách, hãy hỏi: chúng tôi sẽ nói thật liệu nó có phù hợp với quy trình của chúng tôi không.
Xử lý nhiệt theo mác (tham khảo)
Không có một quy trình xử lý nhiệt duy nhất cho một phôi dập. Chu trình phụ thuộc vào mác, và các tiêu chuẩn cho phép nhiều hơn một lộ trình cho cùng một mác, vì vậy bảng dưới đây là tham khảo lấy từ tiêu chuẩn ASTM cho từng nhóm vật liệu chứ không phải công thức cố định. Điều áp dụng cho đơn hàng của bạn là những gì bản vẽ, chỉ định vật liệu và đơn đặt hàng yêu cầu, và chúng tôi xác nhận điều đó ở giai đoạn báo giá.
| Nhóm mác thép | Xử lý nhiệt tham chiếu | Cơ sở |
|---|---|---|
| Thép carbon A105 | Bất kỳ phương án nào: để nguyên sau dập với làm nguội có kiểm soát, ủ, thường hóa, thường hóa và ram, hoặc tôi và ram. Tiêu chuẩn không ấn định phương án nào, và chứng chỉ thể hiện phương án đã thực hiện (A105N nghĩa là thường hóa). | ASTM A105 |
| Thép nhiệt độ thấp A350 LF2 | Thường hóa, thường hóa và ram, hoặc tôi và ram, theo lựa chọn của nhà sản xuất, kèm thử va đập Charpy ở −46 °C. | ASTM A350 |
| A182 F11 / F12 | Thường hóa và ram ở 1650 °F [900 °C], làm nguội trong không khí, ram ở tối thiểu 1150 °F [620 °C]. | ASTM A182 Bảng 1 |
| A182 F22 | Thường hóa và ram ở 1650 °F [900 °C], làm nguội trong không khí, ram ở tối thiểu 1250 °F [675 °C]; ủ hoàn toàn là phương án thay thế trong cùng bảng. | ASTM A182 Bảng 1 |
| A182 F91 / F92 | Thường hóa 1900–1975 °F [1040–1080 °C], làm nguội trong không khí, ram 1350–1470 °F [730–800 °C]. Với phụ kiện có tiết diện trên 3 in., thường hóa và ram hoặc tôi và ram theo lựa chọn của nhà chế tạo. | ASTM A182 Bảng 1 và 7.2.3 |
| Thép hợp kim 4130, 4135, 4140, 5140 | Thường hóa, hoặc tôi và ram đến cấp bền hoặc dải độ cứng mà bản vẽ chỉ định. | Chỉ tiêu vật liệu / bản vẽ |
| Thép không gỉ A182 F304 / F316 | Xử lý hòa tan và tôi, tối thiểu 1900 °F [1040 °C], tôi trong chất lỏng, làm nguội xuống dưới 500 °F [260 °C]. | ASTM A182 Bảng 1 |
| A182 F51 (2205) song pha | Xử lý hòa tan và tôi, tối thiểu 1870 °F [1020 °C], tôi trong chất lỏng, làm nguội xuống dưới 500 °F. | ASTM A182 Bảng 1 |
| A182 F53 (2507) siêu song pha | Xử lý hòa tan và tôi, tối thiểu 1880 °F [1025 °C], tôi trong chất lỏng, làm nguội xuống dưới 500 °F. | ASTM A182 Bảng 1 |
| A182 F55 (Zeron 100) | Xử lý hòa tan và tôi, 2010–2085 °F [1100–1140 °C], tôi trong chất lỏng, làm nguội xuống dưới 500 °F. | ASTM A182 Bảng 1 |
| 17-4 PH (A564 630) | Xử lý hòa tan ở 1900 °F ± 25 °F [1040 °C ± 15 °C], làm nguội theo yêu cầu xuống dưới 90 °F [32 °C], sau đó hóa già đến điều kiện H ghi trên bản vẽ (H900 đến H1150): nhiệt độ hóa già là yếu tố quyết định độ bền. | ASTM A564 Bảng 2 và Bảng 3 |
| Hợp kim 625 (N06625) | Ủ hòa tan, thường ở 1700–1900 °F [925–1035 °C] với tôi trong không khí hoặc nhanh hơn; 2000–2200 °F khi khả năng chống rão quan trọng hơn tính chất kéo. | ASTM B564 / bảng dữ liệu hợp kim |
| Hợp kim 718 (N07718) | Ủ hòa tan 1700–1850 °F [925–1010 °C] với làm nguội nhanh, sau đó hóa già ở 1325 °F trong 8 h, làm nguội trong lò xuống 1150 °F và giữ đến tổng cộng 18 h. | ASTM B564 / bảng dữ liệu hợp kim |
| Hợp kim 825 (N08825) | Ủ ở 1700–1800 °F [930–980 °C], làm nguội nhanh trong không khí hoặc tôi nước. | ASTM B564 / bảng dữ liệu hợp kim |
Hai điểm cần lưu ý ở bất kỳ dòng nào trong số này. Thứ nhất, con số của tiêu chuẩn thường là mức sàn hoặc một dải để làm việc bên trong, không phải một điểm đặt duy nhất, đó là lý do chứng chỉ thể hiện chu trình thực tế chứ không chỉ tên quy trình. Thứ hai, tốc độ làm nguội sau xử lý hòa tan quan trọng không kém nhiệt độ, nên nhiệt độ tôi và nhiệt độ môi trường làm nguội được ghi lại cho cả lô. Khi một dự án chỉ định chu trình riêng (Yêu cầu bổ sung S8 trong ASTM A182 chính là như vậy), chúng tôi làm theo bản vẽ.
Nhiệt độ lò và nhiệt độ môi trường làm nguội được theo dõi và ghi lại cho mỗi lô, và hồ sơ có thể được gửi kèm theo đơn hàng.
Kiểm tra trong phòng thí nghiệm của chúng tôi:
- Thành phần hóa học trên mỗi mẻ nấu, bằng máy quang phổ phát xạ quang tia lửa GNR
- Độ bền kéo, giới hạn chảy và độ giãn dài trên máy vạn năng thủy lực servo
- Năng lượng va đập Charpy, bao gồm bể nhiệt độ thấp
- Độ cứng Brinell
- UT, MT, PT và VT
- Kiểm tra cấu trúc vi mô trên kính hiển vi kim tương
Nhận dạng vật liệu được xác minh lại bằng máy quang phổ huỳnh quang tia X cầm tay trước khi đóng gói. Xem Năng lực để biết danh sách thiết bị đầy đủ.
Vì sao các mác thép này được rèn
Các mác thép trên trang này được chọn cho ranh giới chịu áp, điều kiện làm việc ăn mòn hoặc điều kiện nhiệt độ, và mỗi điều kiện đó trừng phạt đúng những khuyết tật mà rèn giỏi loại bỏ. Trang dập khuôn kín trình bày phần luyện kim; hệ quả thực tế đơn giản hơn: kim loại được biến dạng xuyên suốt tiết diện trước khi có ai kiểm tra nó, và chi tiết đến xưởng gia công cơ khí gần với kích thước cuối, điều này có ý nghĩa với những mác thép tốn nhiều chi phí mỗi kg và cắt chậm. Xử lý nhiệt sau đó được khớp theo từng nhóm vật liệu thay vì chạy theo một công thức duy nhất, trong lò của chúng tôi, với chu trình được ghi lại.
Rèn thép đặc biệt: Vật liệu yêu cầu gì, và chúng tôi rèn nó như thế nào
Một yêu cầu về thép đặc biệt bắt đầu như mọi yêu cầu khác. Một dự án van chỉ định duplex 2205, siêu duplex hoặc hợp kim niken; bản vẽ thể hiện lỗ khoan, mặt bích và chiều dày thành, tất cả đều quen thuộc. Rồi chi tiết gặp máy ép dập, và vật liệu bắt đầu tự đặt ra luật của nó.
Các mác thép như thế được chỉ định vì một lý do: điều kiện làm việc quá khắc nghiệt đối với thép cacbon. Duplex và siêu duplex cho điều kiện clorua và nước biển, hợp kim niken như 625, 718 và 825 cho khí chua và quá trình hóa chất, các mác chống rão cho hơi nước nhiệt độ cao. Quyết định mác thép được đưa ra dựa trên biểu đồ ăn mòn và nhiệt độ làm việc, và không thể đảo ngược sau đó bằng cách tìm nguồn cung khéo léo.
Rèn là nơi các mác thép này phân tách các nhà cung cấp, và vật liệu không cảnh báo bạn. Bốn điều quyết định liệu một chi tiết rèn thép đặc biệt có ra lành hay không, và mỗi điều trong số đó được định đoạt tại nhà máy, rất lâu trước khi có ai kiểm tra chi tiết:
Cửa sổ nhiệt độ. Duplex và siêu duplex chỉ rèn tốt trong một dải hẹp. Vượt lên trên dải đó và cân bằng ferit-austenit mà mác thép phụ thuộc bắt đầu lệch đi; xuống dưới dải đó và vết nứt mở ra ở các mép, nơi thép cacbon chỉ đơn giản là biến dạng.
Lực cần thiết. Hợp kim 625 là trường hợp điển hình: nó chảy kém trong khuôn và chống lại máy ép ngay cả khi nóng. Nhiều xưởng rèn tạo ra chi tiết 625 bị nứt. Chi tiết của chúng tôi rời máy ép không có vết nứt, như công việc thường ngày.
Quá trình làm nguội sau đó. Sau hành trình dập cuối, chi tiết duplex được xử lý hòa tan và làm nguội ở tốc độ kiểm soát, để ferit và austenit trở về cân bằng dự định. Làm nguội quá chậm thì các pha liên kim bắt đầu hình thành; tốc độ quan trọng không kém nhiệt độ.
Xử lý nhiệt. Bước này quyết định chi tiết lần thứ hai. Với 718, chu trình hóa già có kiểm soát tạo ra độ bền cuối cùng; với thép nhóm F91, thường hóa và ram phải nằm trong một khoảng hẹp, kèm theo tốc độ nguội được ghi lại. Chứng chỉ phải cho biết chu trình thực tế đã chạy, không chỉ là chi tiết đã đạt kiểm tra.
Đó là lý do chúng tôi giữ toàn bộ chuỗi sản xuất trong cùng một nhà máy. Longrui dập thép đặc biệt trên ba máy ép đa hướng 6.000 T, 3.000 T và 2.000 T, cho các chi tiết từ 5 kg đến 520 kg, và chúng tôi tự chế tạo khuôn, xử lý nhiệt, kiểm tra và gia công cơ khí trong cùng một nhà máy. Thân van và nắp van bằng duplex và super duplex là công việc tiêu chuẩn ở đây, và hệ thống chất lượng được xây dựng cho chính những vật liệu này: chứng nhận NORSOK M650 với tư cách nhà sản xuất vật liệu đặc biệt, giấy phép API Spec 20C, số 20C-0051, bao gồm hợp kim chống ăn mòn và thép không gỉ duplex, cùng chứng nhận PED 2014/68/EU thông qua TÜV NORD.
Hồ sơ đi theo chi tiết. Thành phần hóa học được kiểm tra trên từng mẻ nấu trước khi dập, và chi tiết hoàn thiện được kiểm tra trong phòng thí nghiệm của chúng tôi: thử kéo, thử va đập với bể nhiệt độ thấp, độ cứng và kiểm tra siêu âm, cùng máy XRF cầm tay kiểm tra lại danh tính vật liệu trước khi xuất hàng. Chứng chỉ kiểm tra EN 10204 3.1 được cấp theo tiêu chuẩn kèm các đơn hàng duplex, số mẻ nấu có thể truy xuất qua mọi kết quả.
Nếu dự án tiếp theo của bạn chỉ định một mác thép đặc biệt, hãy gửi bản vẽ sớm. Chúng tôi kiểm tra tính khả thi của dập khuôn kín theo các máy ép, tính toán dụng cụ, xử lý nhiệt và kiểm tra, và thường phản hồi báo giá trong vòng 24–48 giờ. Và nếu một chi tiết không phù hợp với dập khuôn kín, chúng tôi sẽ nói với bạn điều đó trước khi bạn mất thời gian cho nó.
Câu hỏi thường gặp
Công ty có dập hợp kim niken như 625, 718 và 825 không?
Có. Hợp kim 625 (UNS N06625), hợp kim 718 (N07718) và hợp kim 825 (N08825) được dập theo yêu cầu ASTM B564, trong cùng khoảng khối lượng như các chi tiết dập khác của chúng tôi, từ 5 kg đến 520 kg. Hợp kim niken cần lực ép lớn hơn và kiểm soát nhiệt độ chặt chẽ hơn thép cacbon hoặc thép không gỉ, đó là lý do chúng tôi giữ chúng trên máy ép đa hướng 6.000 T và xử lý nhiệt tại chỗ.
Công ty dập những mác duplex nào?
F51 (UNS S31803/S32205, 2205), F53 (UNS S32750, 2507) và F55 (UNS S32760, Zeron 100), dập theo yêu cầu ASTM A182. Chúng tôi cũng dập các mác thép không gỉ và niken tương ứng cho cùng những dự án đó.
PREN là gì và tại sao nó quan trọng?
PREN (chỉ số tương đương chống ăn mòn điểm) là giá trị tính toán từ hàm lượng crom, molypden và nitơ của thép. Chỉ số này xếp hạng khả năng chống ăn mòn điểm của một mác thép trong môi trường clorua. Duplex tiêu chuẩn F51 đạt từ 34 trở lên; super duplex F53 và F55 đạt từ 40 trở lên.
Công ty có cung cấp chứng chỉ vật liệu và báo cáo kiểm tra không?
Có. Báo cáo thành phần hóa học và thử cơ tính, báo cáo UT / NDT, và biểu đồ xử lý nhiệt khi có yêu cầu. Tài liệu đi kèm lô hàng, và bản sao có sẵn cho hồ sơ đấu thầu. Ý nghĩa của từng loại tài liệu, và cách đọc chứng chỉ nhà máy luyện, được trình bày tại trang chứng chỉ vật liệu.
Công ty có thể dập loại vật liệu không nằm trong danh sách không?
Thường thì có. Gửi mác thép và thông số kỹ thuật kèm bản vẽ, chúng tôi sẽ xác nhận tính khả thi và khả năng cung cấp thép trước khi báo giá.
Chi tiết nhỏ nhất và lớn nhất quý công ty có thể dập là gì?
Chi tiết từ 5 kg trên máy ép 2.000 T đến 520 kg trên máy ép 6.000 T, với khả năng gia công cơ khí đến Ø600 × 1000 mm.
Tôi có thể nhận báo giá nhanh như thế nào?
Thông thường trong vòng 24–48 giờ sau khi nhận được bản vẽ hoặc thông số kỹ thuật qua biểu mẫu RFQ hoặc tại sales@longruiforging.com.
Gửi mác thép và bản vẽ, chúng tôi sẽ phản hồi về tính khả thi và giá.