Phôi bánh răng là thân rèn mà bánh răng sau đó được cắt ra từ đó. Răng được cắt, không được rèn. Điều mà rèn bánh răng quyết định là mọi thứ bên dưới răng: dòng hạt, độ đặc, và việc chân răng hoàn thiện có hướng thớ chạy theo tải hay cắt ngang tải.
Longrui Forging rèn phôi bánh răng, vòng và trục bánh răng bằng dập khuôn kín, từ 1045, 35CrMo, 42CrMo và 40Cr tới 520 kg mỗi chi tiết, giao ở dạng rèn, gia công cơ khí thô, hoặc với răng đã cắt và mài theo bản vẽ của quý khách.
Chúng tôi rèn gì
- Phôi bánh răng cho bánh răng trụ thẳng, trụ nghiêng và bánh răng côn, trơn hoặc có lỗ đã gia công hoàn thiện
- Vòng bánh răng và phôi vòng cho đường kính lớn hơn
- Trục bánh răng và phôi bánh răng nhỏ, rèn liền trục và thân bánh răng thành một chi tiết
- Phôi rèn trục bánh răng tuabin gió
- Giao ở dạng rèn với bavia đã xén, thường hóa, tiện và doa lỗ theo bản vẽ, hoặc với răng đã cắt và mài
- Phôi được tiện, tiện mặt đầu và doa lỗ trong phạm vi Ø600 × 1000 mm; chi tiết nặng nhất đến nay là 520 kg
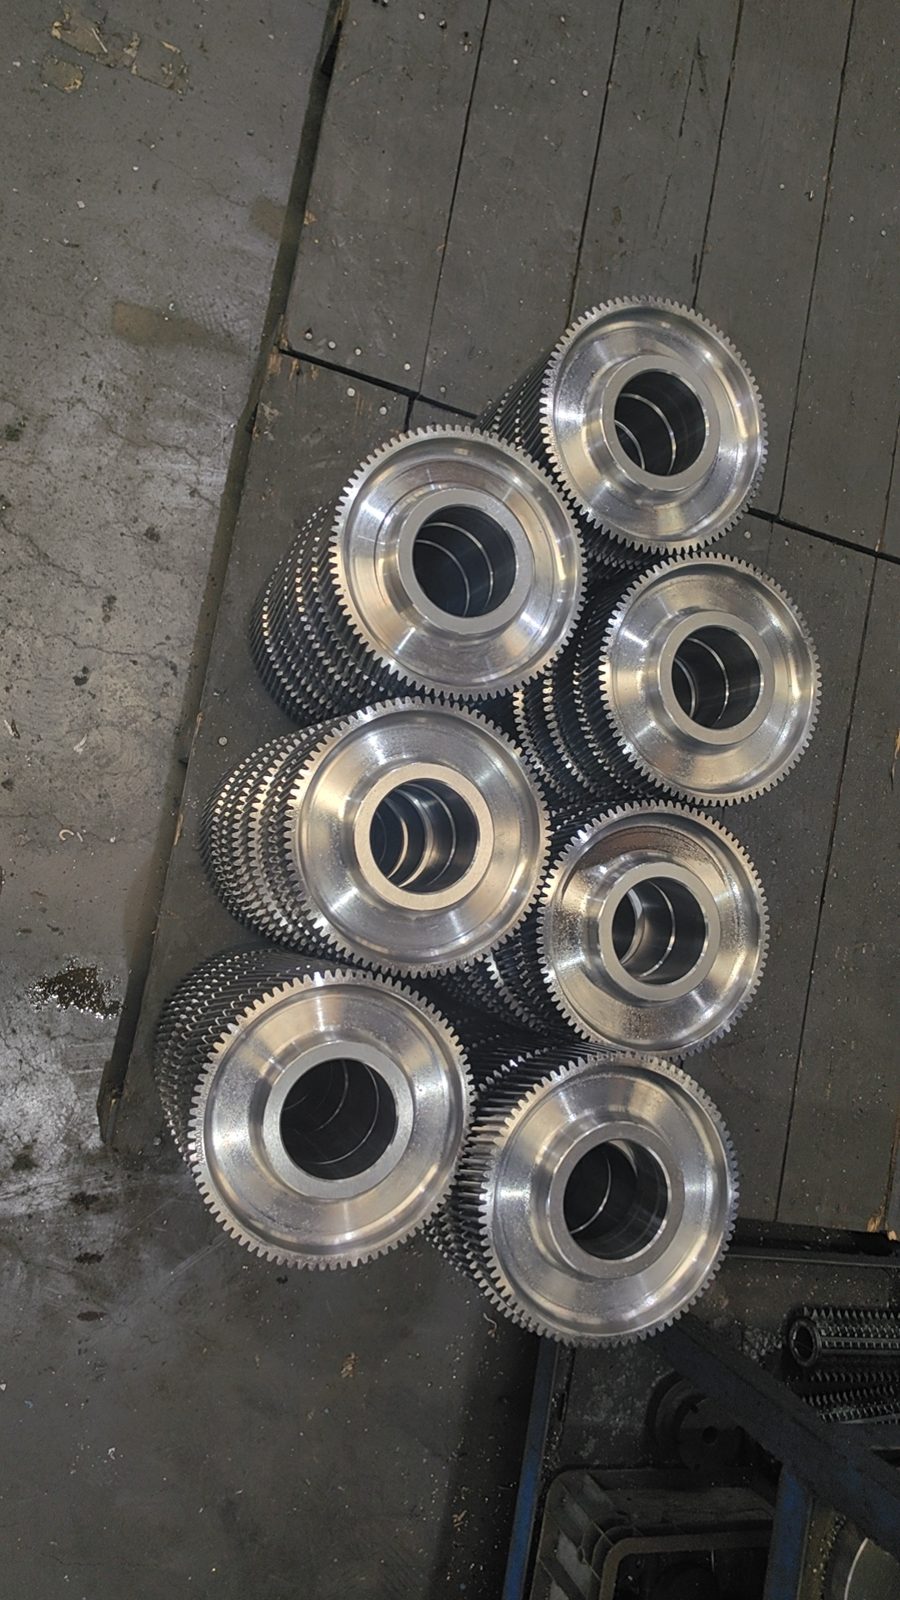
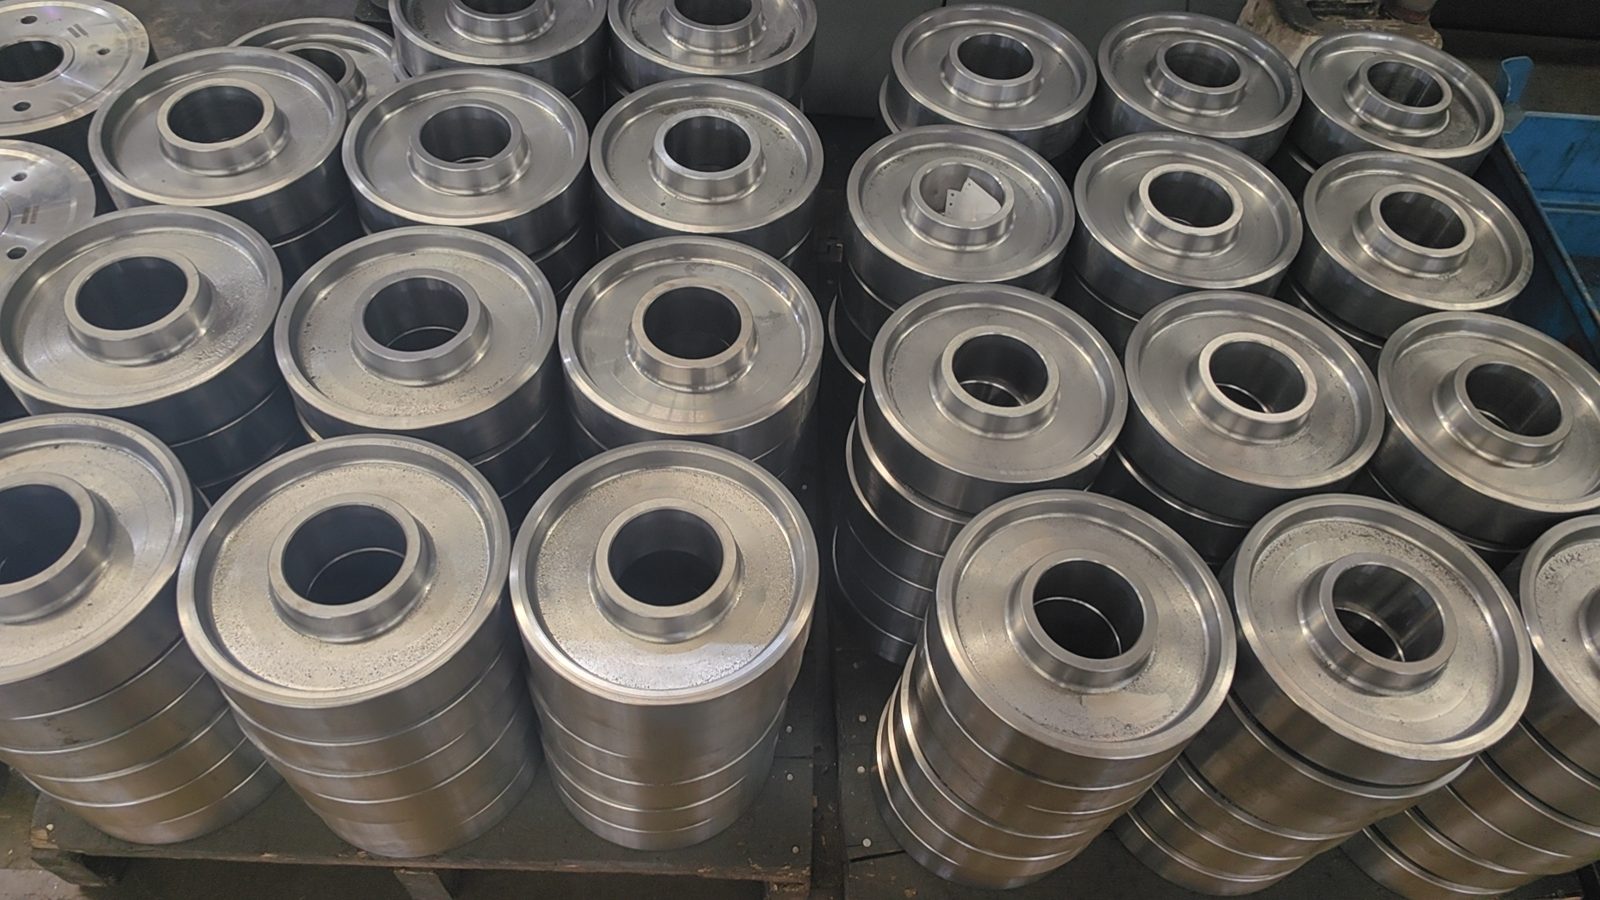
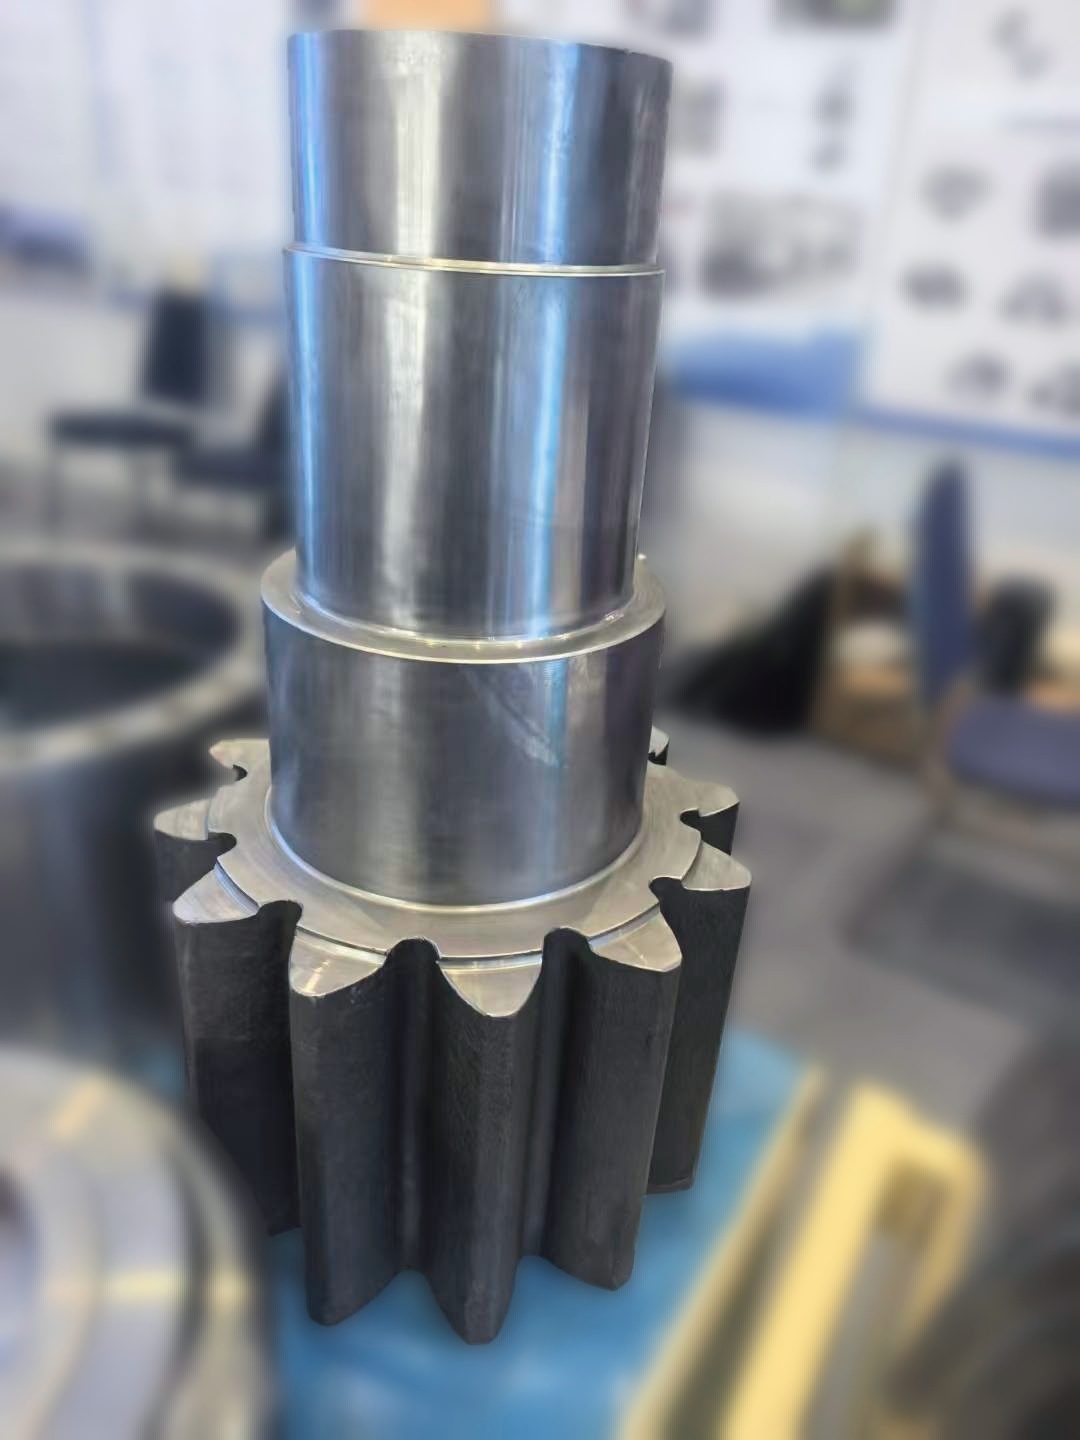
Phôi, hay bánh răng hoàn thiện?
Người mua hỏi điều này ngay trong thư điện tử đầu tiên, nên cần trả lời thẳng. Chúng tôi rèn phôi, và có thể gia công tiếp thành bánh răng đã cắt răng: phay lăn răng, xọc răng và mài theo bản vẽ của quý khách. Những khách hàng tự cắt răng sẽ nhận phôi, và cách đó cũng hiệu quả tương tự.
| Công đoạn | Đơn vị thực hiện |
|---|---|
| Phôi thanh cắt theo khối lượng, rèn và xén bavia | Longrui |
| Thường hóa hoặc tôi và ram | Longrui |
| Gia công cơ khí thô, doa lỗ, tiện mặt đầu và tiện đường kính ngoài | Longrui |
| Cắt răng, phay lăn răng, xọc răng hoặc mài | Longrui |
| Thấm cacbon, thấm nitơ, mài răng | Longrui |
Khâu cắt răng là nơi một bánh răng rèn có được hay mất đi lợi thế. Chúng tôi cắt răng từ phôi mà lượng dư, độ cứng và độ đặc chắc bên trong do chúng tôi kiểm soát, nhờ đó dụng cụ cắt gặp kim loại sạch và thớ nằm đúng hướng dưới chân răng. Nếu quý khách muốn tự cắt răng tại xưởng của mình, chúng tôi cung cấp phôi với lượng dư mà dao cắt của quý khách cần.
Vì sao dùng phôi rèn mà không dùng thanh thép cắt
Bánh răng cắt từ thanh tròn có thớ của thanh chạy thẳng dọc theo chi tiết. Phôi rèn có thớ chạy theo hình dạng: khi kim loại chảy vào khuôn, các đường thớ uốn quanh lỗ và dọc theo phần đĩa, và chúng giữ nguyên như vậy qua xử lý nhiệt.
Trong quá trình làm việc, tải ở chân răng đảo chiều hàng triệu lần. Vết nứt bắt đầu ở nơi thớ bị cắt ngang chiều dài. Phôi rèn gần hình dạng cuối đặt thớ dọc theo tiết diện thay vào đó, đó là lý do cùng một loại thép, cùng độ cứng và cùng dạng răng có thể cho tuổi thọ mỏi dài hơn khi bắt đầu là chi tiết rèn.
Có một tác động thứ hai đáng biết. Rèn đóng các lỗ rỗng bên trong từ thỏi đúc, nên kiểm tra siêu âm mới có ý nghĩa. Trên thanh đã cưa, quý khách đang kiểm tra sản phẩm của nhà máy cán; trên chi tiết rèn, quý khách đang kiểm tra một chi tiết đã được biến dạng xuyên suốt toàn bộ tiết diện.
Những gì chúng tôi cần trên bản vẽ
Bản vẽ bánh răng là bản vẽ chi tiết hoàn thiện, nên thông tin cần thiết là phần còn lại sau khi đã có răng. Gửi cho chúng tôi:
- đường bao phôi: đường kính ngoài, chiều rộng mặt răng, chiều dài tổng thể
- đường kính lỗ và việc lỗ được chúng tôi gia công tinh hay để nguyên dạng dập cho quý khách tự gia công hoàn thiện
- tỷ lệ thân đĩa và moay-ơ, nếu phôi không phải là một đĩa đơn giản
- dữ liệu răng hoặc bản vẽ hoàn thiện, để chúng tôi tính ngược ra lượng dư phôi
- mác vật liệu và trạng thái xử lý nhiệt
- mọi yêu cầu NDT hoặc độ cứng
Nếu dữ liệu răng chưa cố định, chúng tôi có thể làm việc từ đường bao chi tiết hoàn thiện và báo giá phôi. Nếu đã cố định, chúng tôi tính ngược lượng dư từ chân răng để dao cắt có kim loại sạch để cắt.
Mác vật liệu
Các mác phôi bánh răng phổ biến là những mác chúng tôi đã dập cho các chi tiết khác: AISI 1045 cho sử dụng thông thường, 4135 (35CrMo) và 5140 (40Cr) khi cần độ bền lõi cao hơn, và 4140 (42CrMo) cho bánh răng chịu tải cao hơn và tiết diện lớn hơn. Nếu bánh răng hoàn thiện sẽ được thấm cacbon, hãy cho chúng tôi biết ở giai đoạn hỏi hàng, vì điều này thay đổi quy trình xử lý nhiệt áp dụng cho phôi. Các chi tiết dập tiếp xúc với nước biển hoặc dung dịch công nghệ có thể được chế tạo bằng F304, F316, F51, F53 hoặc F55. Danh sách đầy đủ, kèm điều kiện làm việc, có tại trang vật liệu.
Đặt hàng
Mọi định dạng bản vẽ đều được: PDF, DWG hoặc STEP. Ghi thêm số lượng và trạng thái phôi mong muốn. Khả năng chế tạo, khuôn và giá thường được phản hồi trong vòng 24–48 giờ sau khi nhận bản vẽ, và chúng tôi nói sớm nếu chi tiết không phù hợp với dập khuôn. Hình dạng tùy chỉnh là công việc thường ngày của chúng tôi, không phải trường hợp đặc biệt. Những gì chúng tôi cần cho bất kỳ chi tiết nào có tại trang liên hệ.
Một nhà máy cho toàn bộ chuỗi công đoạn
Phôi bánh răng chỉ trở nên hữu ích khi phôi, xử lý nhiệt và lượng dư gia công cơ khí khớp với nhau trước khi cắt răng đầu tiên. Chuỗi công đoạn đó nằm trong một nhà máy tại đây: phôi thanh cắt đúng khối lượng, dập trên máy ép từ 2.000 đến 6.000 tấn, thường hóa hoặc tôi và ram, gia công cơ khí thô đến đường bao mà dao cắt của quý khách cần, và kiểm tra để lập hồ sơ, dưới hệ thống ISO 9001 của chúng tôi cùng các chứng nhận dầu khí được duy trì song song. Gửi bản vẽ chi tiết hoàn thiện và chúng tôi sẽ tính ngược phôi từ răng.
Câu hỏi thường gặp
Quý công ty có cắt răng bánh răng không?
Có. Ngoài phôi dập và gia công cơ khí thô nêu trên, chúng tôi cắt, tạo hình và mài răng theo bản vẽ của quý khách; nếu một bánh răng nằm ngoài khả năng gia công của chúng tôi, chúng tôi sẽ nói rõ ở giai đoạn báo giá. Khách hàng muốn tự cắt răng chỉ đặt phôi, và phạm vi đó cũng được báo giá theo cùng cách.
Chính xác phôi bánh răng là gì?
Đó là thân dập mà răng được cắt vào: một đĩa, một vòng hoặc một trục có thân bánh răng được dập liền. Phôi đến với lượng dư phù hợp để dao cắt có kim loại sạch, đặc chắc để cắt bỏ.
Có thể dập phôi bánh răng bằng những mác nào?
1045, 4135 (35CrMo), 5140 (40Cr) và 4140 (42CrMo) đáp ứng hầu hết bánh răng. Cho điều kiện ăn mòn, F304, F316, F51, F53 và F55 cũng có sẵn.
Phôi bánh răng lớn nhất quý công ty có thể dập là bao nhiêu?
Các chi tiết dập đơn lẻ tối đa 520 kg, được gia công cơ khí trong phạm vi Ø600 × 1000 mm. Phôi vòng có thể rộng hơn phôi đặc cùng khối lượng, vì vậy hãy gửi kích thước và chúng tôi sẽ xác nhận theo máy ép dập.
Dạng sau dập hay gia công cơ khí thô?
Cả hai, và còn có lựa chọn thứ ba. Nhiều xưởng bánh răng nhận phôi dạng sau dập và tự thực hiện toàn bộ gia công cơ khí; một số khác muốn chúng tôi tiện đường kính ngoài, làm mặt đầu và khoét lỗ trước; và một số muốn cắt và mài răng luôn. Hãy cho biết phương án nào, và chúng tôi sẽ báo giá theo phạm vi đó.
Quý công ty có thể dập trục bánh răng cùng bánh răng nhỏ thành một chi tiết không?
Có, và đây thường là phương án tốt hơn so với bánh răng riêng được ép lên trục. Dập trục và thân bánh răng thành một chi tiết giúp loại bỏ mối ghép mà nếu không sẽ phải truyền toàn bộ mô-men xoắn.
Điều gì quyết định giá?
Mác và kích thước, điều kiện xử lý nhiệt, khối lượng gia công cơ khí quý khách muốn chúng tôi đảm nhận, phạm vi NDT và số lượng đặt hàng. Gửi bản vẽ qua biểu mẫu RFQ hoặc tới sales@longruiforging.com; báo giá thường được gửi trong vòng 24–48 giờ.
Tính khả thi, khuôn dập và giá trong vòng 24–48 giờ kể từ khi bản vẽ đến.