Grade 91, được ghi là ASTM A182 F91 trong tiêu chuẩn rèn, là thép 9 % crom với molypden cùng các lượng nhỏ vanadi, niobi và nitơ được kiểm soát chặt chẽ. Điều đó khiến nó trở thành thép 9Cr-1Mo-V cải tiến, UNS K90901, với ứng suất cho phép cao nhất trong họ thép crom-molypden. Longrui Forging rèn F91 thành thân van, nắp van, mặt bích, chi tiết dạng vòng và phôi phụ kiện, khối lượng từ 5 kg đến 520 kg mỗi chi tiết, tại huyện Yunhe, tỉnh Chiết Giang, Trung Quốc.
Grade 91 là lý do các nhà máy điện siêu tới hạn hiện đại có thể chạy hơi ở nhiệt độ cao hơn: vanadi, niobi và nitơ tạo thành các carbo-nitrua mịn giữ cố định cấu trúc vi mô ở nhiệt độ làm việc, nhờ đó thép giữ được độ bền ở đúng vùng mà 2.25Cr-1Mo (F22) bắt đầu suy giảm. Cái giá của hiệu năng đó là tính kỷ luật, bởi các tính chất nằm ở cấu trúc sau xử lý nhiệt chứ không chỉ ở thành phần hóa học.
F91 là gì
F91 là thép crom-molypden mactenxit, không phải thép không gỉ. 9 % crom mang lại khả năng chống oxy hóa ở nhiệt độ cao, và các nguyên tố vi lượng mang lại độ bền rão. Nó được thường hóa và ram trước khi đưa vào sử dụng, và quá trình xử lý đó là một phần của tiêu chuẩn chứ không phải một bước hoàn thiện.
| Nguyên tố | Khoảng (%) | Nguyên tố | Khoảng (%) |
|---|---|---|---|
| Cacbon | 0.08 – 0.12 | Crom | 8.0 – 9.5 |
| Mangan | 0.30 – 0.60 | Molypden | 0.85 – 1.05 |
| Silic | 0.20 – 0.50 | Vanadi | 0.18 – 0.25 |
| Photpho | 0.020 tối đa | Niobi (Cb) | 0.06 – 0.10 |
| Lưu huỳnh | 0.010 tối đa | Nitơ | 0.030 – 0.070 |
| Niken | 0.40 tối đa | Nhôm | 0.02 tối đa |
Các mác và ký hiệu đều chỉ cùng một vật liệu: UNS K90901, EN 1.4903 (X10CrMoVNb9-1), Grade 91, và F91 khi là chi tiết rèn. Khối lượng riêng được các bảng dữ liệu nhà cung cấp ghi trong khoảng 7.6 đến 7.8 g/cm³, đủ gần để ước tính khối lượng nhưng không phải con số để đưa lên bản vẽ.
F91, P91, WP91 và C12A: Ký hiệu nào được áp dụng
Điều này xuất hiện trong gần như mọi yêu cầu về Grade 91, và câu trả lời quyết định bảng tính chất nào mà kiểm định viên sẽ dùng:
| Ký hiệu | Tiêu chuẩn | Dạng sản phẩm |
|---|---|---|
| F91 | ASTM A182 | Chi tiết rèn: thân van, mặt bích, phụ kiện rèn, chi tiết dạng vòng |
| P91 | ASTM A335 | Ống và ống không hàn |
| WP91 | ASTM A234 | Phụ kiện hàn giáp mối dạng rèn |
| C12A | ASTM A217 | Vật đúc |
Một thành phần hóa học chung cho cả bốn loại, nên một tuyến từ ống góp đến van chặn tuabin đều cùng một vật liệu. Điều thay đổi là tiêu chuẩn sản phẩm, và kèm theo đó là các bảng nghiệm thu: A182 F91 yêu cầu giới hạn chảy tối thiểu 415 MPa và độ bền kéo tối thiểu 620 MPa đối với chi tiết rèn, trong khi mác ống A335 P91 có cùng giới hạn chảy với độ bền kéo tối thiểu 585 MPa. Nếu một yêu cầu báo giá nêu con số 585 cho một mặt bích, thì đó là bảng của ống đang được áp cho chi tiết rèn, và nên giải quyết trước khi đặt hàng thay vì lúc nhận hàng.
Tính chất cơ học và dải độ cứng
| Tính chất | ASTM A182 F91 tối thiểu |
|---|---|
| Giới hạn chảy (0.2 %) | 415 MPa (60 ksi) |
| Giới hạn bền kéo | 620 MPa (90 ksi) |
| Độ giãn dài trên 50 mm | 20 % |
| Độ thắt tiết diện | 40 % |
| Độ cứng Brinell | 190 – 248 HBW |
Trên mác thép này, độ cứng được theo dõi từ cả hai phía, và cả hai phía đều có ý nghĩa. Quá cứng cho thấy còn martensite chưa ram sót lại trong chi tiết, đây là nguy cơ nứt khi làm việc; quá mềm cho thấy đã ram quá mức, làm tiêu hao một phần độ bền rão mà mác thép này được chọn mua để có. Đó là lý do F91 thường được đặt hàng kèm kiểm tra độ cứng trên từng chi tiết hoặc từng lô, và vì sao hồ sơ xử lý nhiệt đi kèm chứng chỉ.
Khi F91 không phải là câu trả lời
- Dưới khoảng 550 °C. Mác 91 được chọn mua vì độ bền rão. Trong một tuyến ống không bao giờ nóng, F22 hoặc F11 đáp ứng được yêu cầu với chi phí thấp hơn và phạm vi hàn rộng hơn nhiều.
- Điều kiện làm việc ẩm hoặc có clorua. Chỉ riêng crom không tạo nên thép không gỉ. Khi nhiệm vụ là chống ăn mòn thay vì chịu nhiệt độ, câu trả lời là một mác thép không gỉ hoặc duplex, không phải thép 9Cr.
- Khi không ai kiểm soát xử lý nhiệt. F91 được hàn bằng quy trình sai, hoặc ram ở nhiệt độ sai, sẽ mất đi những tính chất vốn là lý do để chọn mác này. Các dự án chỉ định F91 yêu cầu xử lý nhiệt có hồ sơ, kiểm tra độ cứng và kỷ luật xử lý nhiệt sau hàn từ mọi nhà cung cấp trong chuỗi.
- Chi tiết thành mỏng không cần đến nó. Lợi thế về độ bền thể hiện ở chiều dày thành và khối lượng. Với một chi tiết nhỏ, chịu tải nhẹ, nó không mang lại giá trị gì tương xứng.
Chúng tôi dập những gì bằng F91
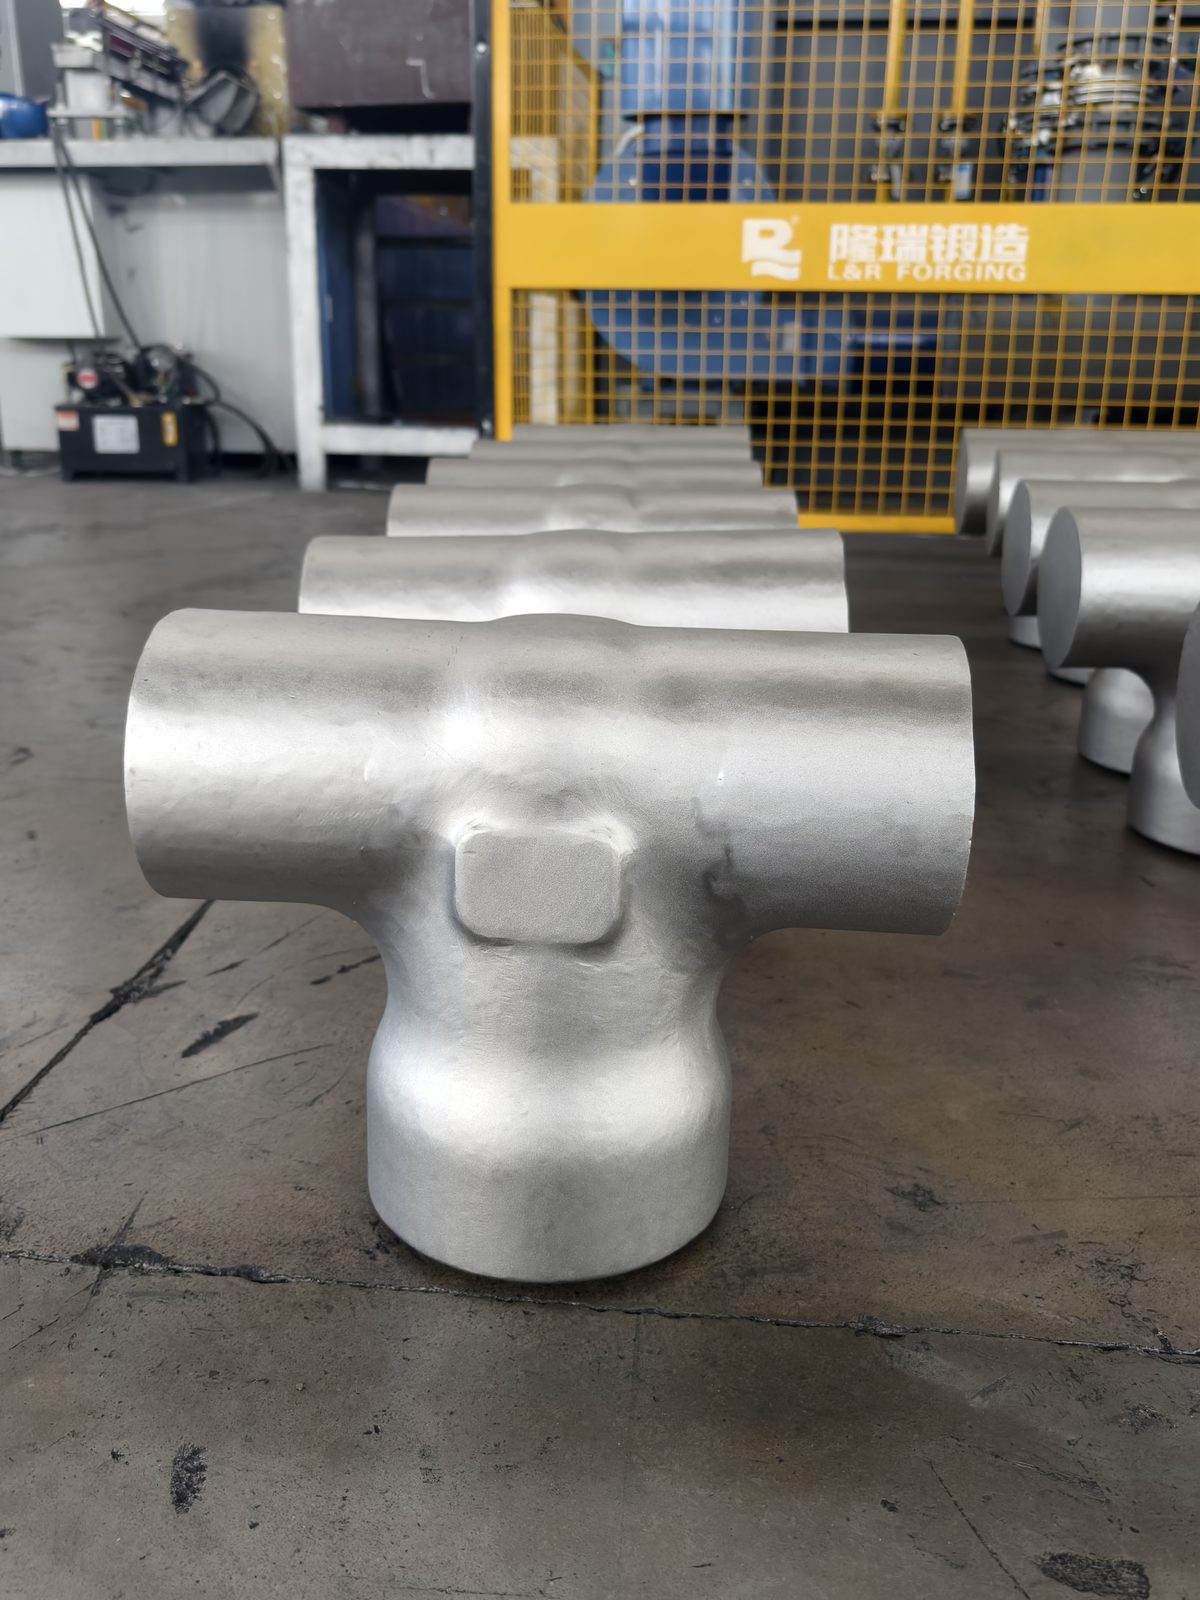
- Thân van và nắp van cho hơi nước nhiệt độ cao và nhà máy điện
- Mặt bích và chi tiết dạng vòng theo ASME B16.5 và kích thước của dự án
- Phôi phụ tùng đường ống và chi tiết gia công cơ khí theo bản vẽ
- Từ 5 kg đến 520 kg mỗi chi tiết, trên các máy ép dập từ 2.000 T đến máy ép dập đa hướng 6.000 T
- Cung cấp ở dạng sau dập, gia công cơ khí thô, hoặc gia công cơ khí tinh theo bản vẽ, kèm báo cáo kích thước cho các chi tiết đã gia công
- Kiểm tra UT, MT, PT và VT, với phạm vi kiểm tra được thống nhất theo đơn hàng
Kiểm soát dập và xử lý nhiệt
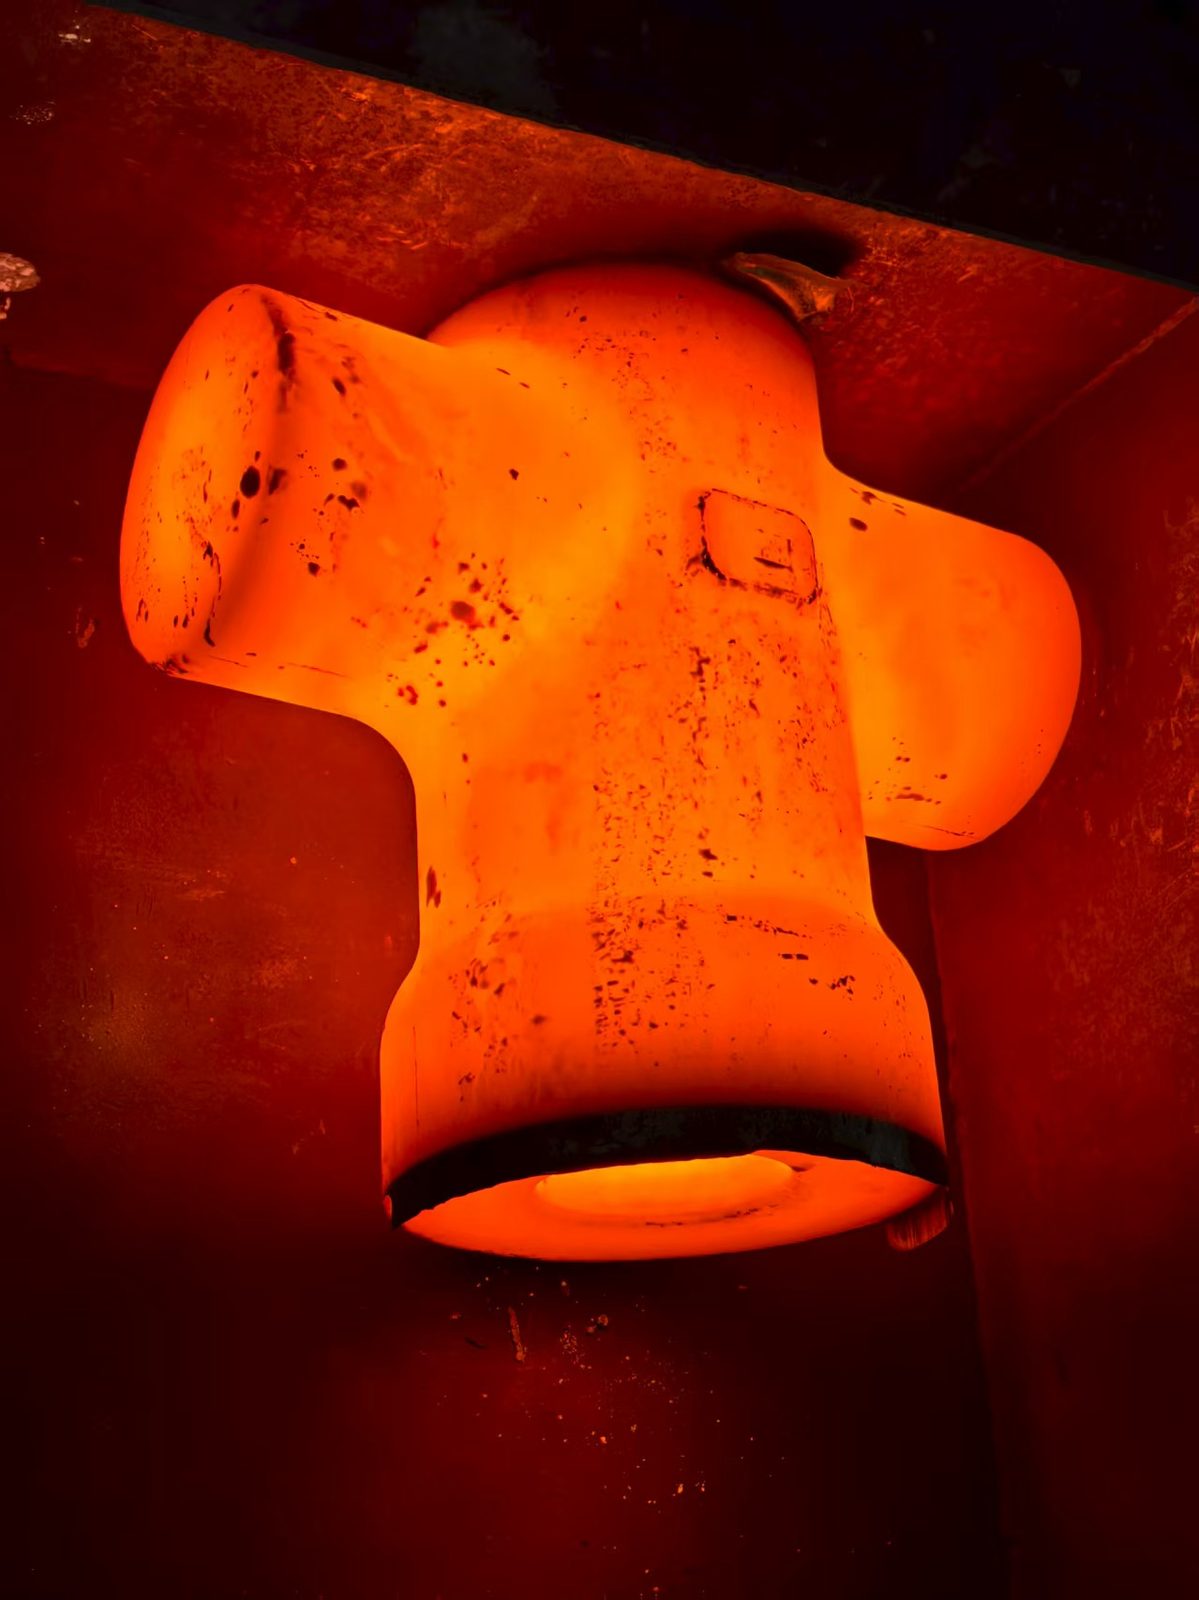
Mác 91 có khoảng nhiệt độ dập hẹp. Vật liệu chống lại biến dạng ở nhiệt độ cao, nên cần công suất máy ép dập và một kíp thợ dập xong chi tiết trong một lần nung thay vì nung lại nhiều lần. Sau khi dập, chi tiết được thường hóa và ram để tạo tổ chức mà mác thép này được chỉ định, với nhiệt độ lò và quá trình làm nguội được theo dõi và ghi lại cho từng lô.
Những gì chúng tôi kiểm soát trong một đơn hàng F91:
- Dải nhiệt độ dập được duy trì và ghi lại, không dập dưới mức tối thiểu
- Thường hóa và ram theo chu trình ASTM A182 Bảng 1 cho F91: thường hóa 1900–1975 °F [1040–1080 °C], làm nguội trong không khí, ram 1350–1470 °F [730–800 °C], theo một chu trình được ghi lại; khi đơn đặt hàng nêu nhiệt độ ram riêng, chúng tôi làm theo nhiệt độ đó
- Độ cứng được kiểm tra sau xử lý nhiệt, không thay thế cho xử lý nhiệt
- Thành phần hóa học được kiểm tra trên máy quang phổ của chúng tôi cho mỗi mẻ nấu, bao gồm cả vanadi, niobi và nitơ được thêm vào, những nguyên tố phân biệt Mác 91 với thép 9Cr-1Mo thông thường
- Kiểm tra UT và kiểm tra bề mặt trước khi giao hàng, với phạm vi được thống nhất trước
Tiêu chuẩn, chứng từ và kiểm tra
Các chi tiết rèn F91 được chế tạo theo ASTM A182, tiêu chuẩn cho mặt bích ống, phụ kiện, van và chi tiết bằng thép hợp kim và thép không gỉ, dạng rèn hoặc cán, dùng cho nhiệt độ cao. Ống được đặt hàng theo A335, phụ kiện theo A234 và vật đúc theo A217; cùng một loại vật liệu được cung cấp theo mỗi tiêu chuẩn, và chứng chỉ ghi rõ tiêu chuẩn mà sản phẩm được chế tạo theo.
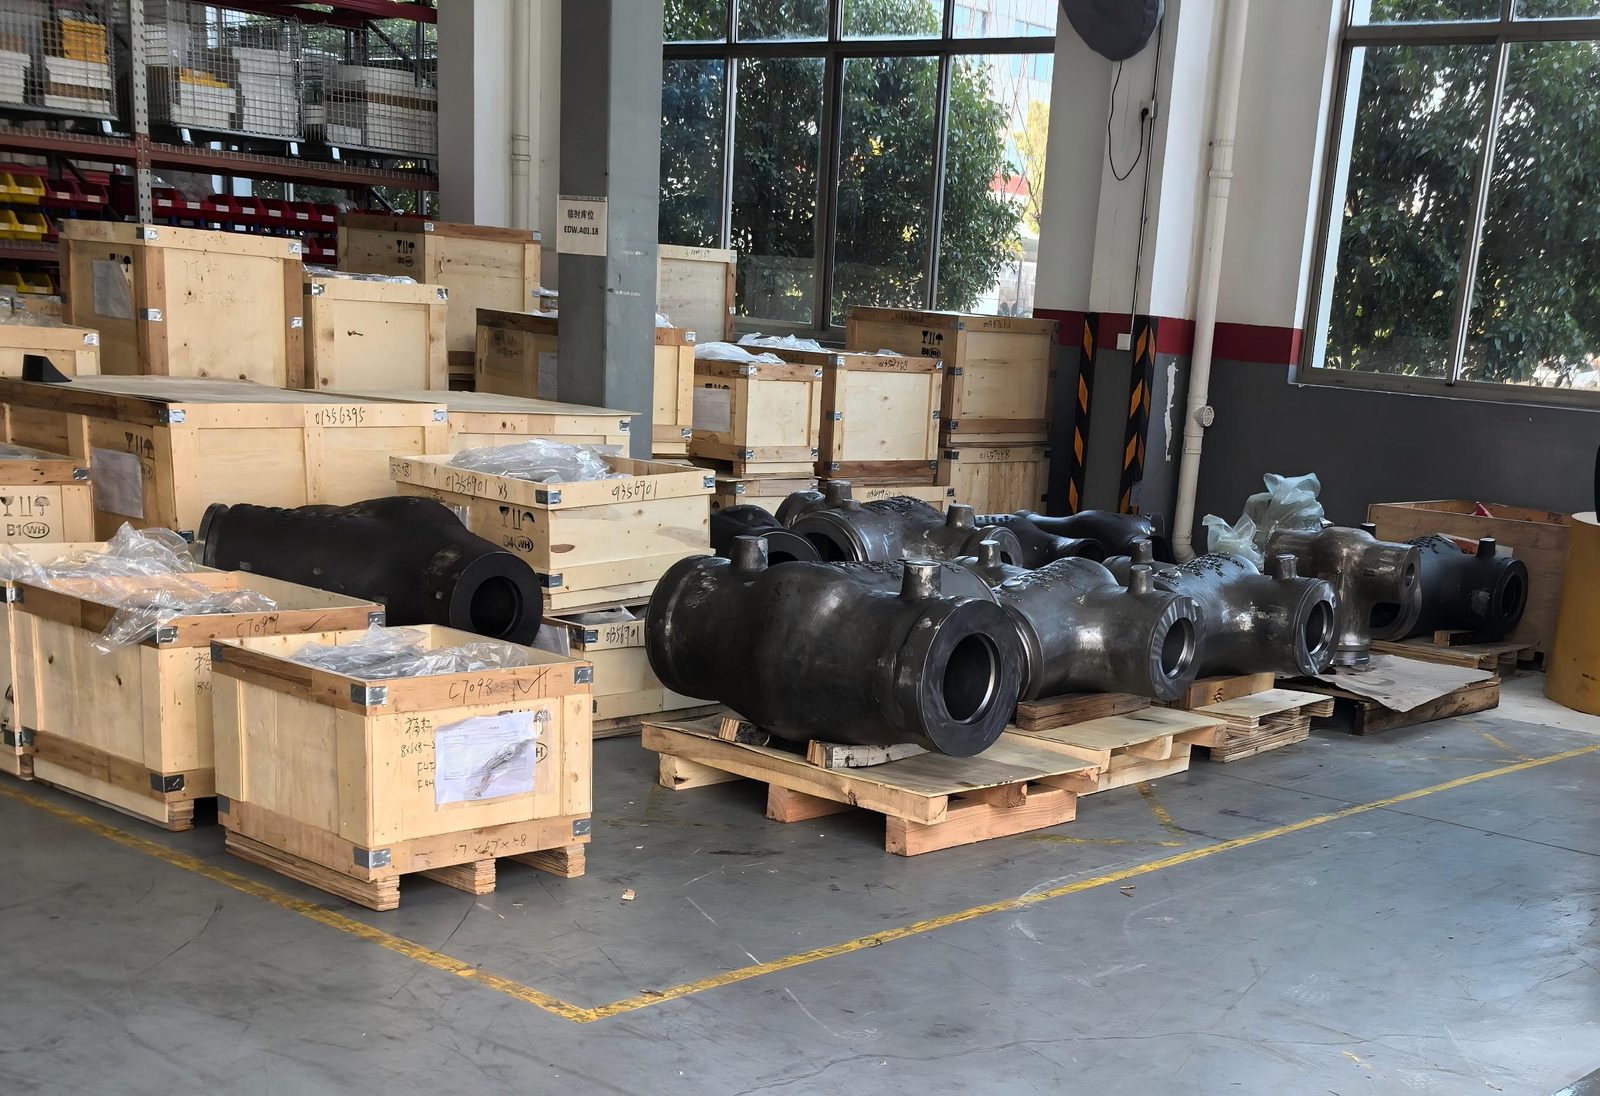
Chứng chỉ kiểm tra EN 10204 3.1 là loại chúng tôi phát hành mặc định cho một đơn hàng F91; khi dự án yêu cầu thử nghiệm có chứng kiến, chứng chỉ 3.2 được kiểm tra viên bên ngoài ký xác nhận sẽ được cung cấp theo yêu cầu và được báo giá như một hạng mục riêng. Báo cáo thành phần hóa học và thử nghiệm cơ học, biểu đồ xử lý nhiệt và khảo sát độ cứng đi kèm lô hàng, và số mẻ nhiệt có thể truy xuất từ phôi đến khi xuất hàng. Thiết bị thử nghiệm và bộ chứng chỉ đầy đủ có tại Năng lực và Chứng nhận.
Nội dung liên quan
- Dập khuôn kín thép song pha, không gỉ và hợp kim đặc biệt
- Rèn Inconel 718 (Hợp kim 718)
- Kiểm soát chất lượng dập
Câu hỏi thường gặp
F91 là vật liệu gì?
F91, UNS K90901, là ký hiệu rèn theo ASTM A182 cho Grade 91: thép 9 % crom, 1 % molypden được biến tính bằng vanadi, niobi và nitơ. Đây là thép crom-mô líp mactenxit dùng cho nhiệt độ cao, chủ yếu cho các chi tiết đường ống hơi siêu tới hạn và siêu siêu tới hạn. Ký hiệu châu Âu là 1.4903, X10CrMoVNb9-1.
Sự khác biệt giữa F91 và P91 là gì?
Dạng sản phẩm và tiêu chuẩn chi phối nó. F91 là ký hiệu rèn theo ASTM A182, dùng cho thân van, mặt bích và phụ kiện rèn. P91 là ký hiệu ống và ống dẫn liền không mối hàn theo ASTM A335. Thành phần hóa học cùng một họ, nên các chi tiết ở cả hai ký hiệu được dùng trong cùng một đường ống, nhưng bảng tính chất cơ học khác nhau: A182 F91 yêu cầu độ bền kéo tối thiểu 620 MPa, A335 P91 yêu cầu 585 MPa.
Nên chỉ định F91 hay F22?
Điều này phụ thuộc vào nhiệt độ làm việc và chiều dày thành. F22 (2.25Cr-1Mo) là thép crom-mô líp thông thường cho vùng thấp của dải nhiệt độ cao, với phạm vi hàn và xử lý nhiệt dễ hơn. F91 giữ ứng suất cho phép cao hơn nhiều ở cùng nhiệt độ, nên cho phép thành mỏng hơn và chi tiết nhẹ hơn, đổi lại là yêu cầu kiểm soát xử lý nhiệt và độ cứng nghiêm ngặt hơn nhiều. Dưới khoảng 550 °C thường không có lý do để trả thêm cho F91.
Tính chất cơ học của ASTM A182 F91 là gì?
Giới hạn chảy tối thiểu 415 MPa (60 ksi), độ bền kéo tối thiểu 620 MPa (90 ksi), độ giãn dài 20 % trong 50 mm, độ giảm tiết diện 40 %, và dải độ cứng Brinell từ 190 đến 248 HBW. Độ cứng được chỉ định dưới dạng một khoảng là có chủ đích: cả hai đầu của khoảng đều mang thông tin về xử lý nhiệt.
Quý công ty có thể rèn thân van và mặt bích F91 không?
Có. F91 là một trong các mác nhiệt độ cao chúng tôi rèn thường xuyên, cùng với F22 và F92. Chúng tôi rèn thân van, nắp van, mặt bích, chi tiết vòng và phôi phụ kiện từ 5 kg đến 520 kg, xử lý nhiệt theo chu trình có ghi nhận, kiểm tra độ cứng sau xử lý nhiệt và thử nghiệm trước khi xuất hàng. Hãy gửi bản vẽ kèm mác, tiêu chuẩn và phạm vi thử nghiệm, chúng tôi sẽ báo giá.
F91 cần xử lý nhiệt như thế nào?
Thường hóa và ram theo chu trình trong Bảng 1 của ASTM A182: thường hóa ở 1.900–1.975 °F [1.040–1.080 °C], làm nguội trong không khí, sau đó ram ở 1.350–1.470 °F [730–800 °C]. Mục đích là tạo ra tổ chức mactenxit ram mà độ bền của mác thép phụ thuộc vào, và không để lại mactenxit chưa ram. Tiêu chuẩn cũng cho phép tôi và ram đối với phụ kiện F91 có tiết diện trên 3 in., theo lựa chọn của nhà sản xuất, và đơn đặt hàng có thể chỉ định chu trình riêng theo các yêu cầu bổ sung của tiêu chuẩn. Kiểm tra độ cứng sau xử lý nhiệt xác nhận kết quả, và hồ sơ được gửi kèm chứng chỉ.
Chứng chỉ có thể hiện vanadi, niobi và nitơ không?
Có. Ba nguyên tố đó là điều làm cho Grade 91 khác với 9Cr-1Mo thông thường, vì vậy chúng là một phần của phân tích hóa học được báo cáo trên chứng chỉ, theo từng mẻ, từ máy quang phổ của chúng tôi chứ không phải phân tích trên giấy của nhà cung cấp.