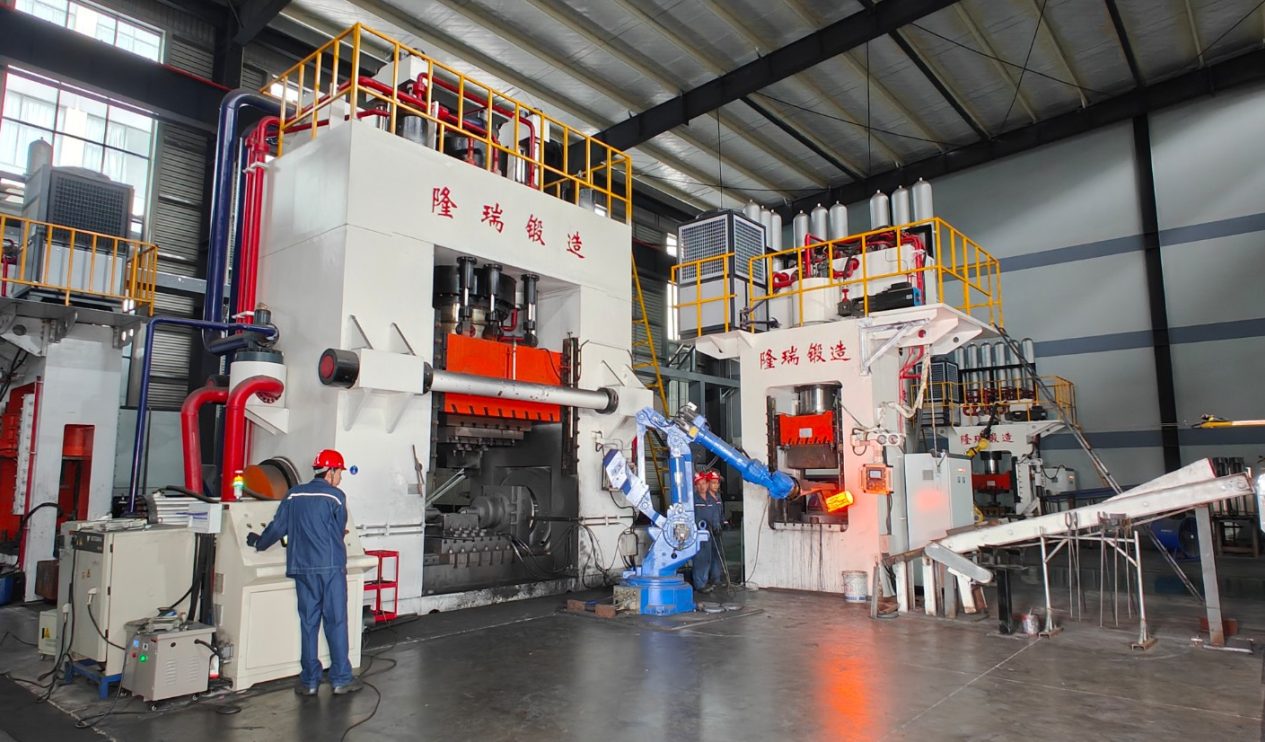
Longrui Forging là nhà sản xuất dập khuôn kín tại Trung Quốc. Chúng tôi tạo hình thép đã nung nóng giữa các khuôn định hình trên máy ép thủy lực đa hướng 6.000 T, 3.000 T và 2.000 T, sản xuất chi tiết từ 5 kg đến 520 kg. Chúng tôi tự thiết kế và chế tạo khuôn, đồng thời xử lý nhiệt, kiểm tra và gia công cơ khí chi tiết trong cùng một nhà máy.
Dập khuôn kín là gì
Dập đa hướng hướng tới việc không có bavia: về nguyên tắc, phương pháp này loại bỏ bavia ngang lớn của dập khuôn hở. Trong sản xuất, dung sai khối lượng phôi và khó khăn khi kiểm soát dòng chảy kim loại ở chi tiết phức tạp vẫn để lại gờ dọc nhỏ, và trong một số điều kiện là bavia cục bộ cần được kiểm soát.
Trong dập khuôn kín, còn gọi là dập khuôn tạo hình, phôi thép đã nung nóng được tạo hình giữa hai khuôn mang hình dạng của chi tiết hoàn thiện. Thép điền đầy lòng khuôn dưới áp lực, phần dư thoát ra thành ba via quanh mặt phân khuôn.
Đây là một trong các quá trình dập nóng: phôi được nâng lên nhiệt độ dập trước, và chi tiết được tạo hình trong vài lần hành trình thay vì được tạo dần theo từng bước.
Cùng một quá trình được viết theo nhiều cách. Dập khuôn kín, dập khuôn và dập khuôn tạo hình đều chỉ lộ trình này; các bản vẽ cũ gọi là dập búa rơi, theo tên chiếc búa từng thực hiện công việc. Khi vật liệu được nêu tên thay vì dụng cụ, người mua nói dập kim loại hay dập thép, đó là cùng một thao tác tạo hình trên một mác khác. Dù yêu cầu được diễn đạt thế nào, thứ được hỏi đến vẫn là một khuôn định hình, nhiệt độ được kiểm soát và ba via được cắt bỏ sau khi tạo hình.
Ba điều suy ra từ đó, và chúng là lý do người mua chỉ định phương pháp này:
- Dòng hạt men theo đường bao chi tiết. Các thớ kim loại uốn theo hình dạng thay vì bị cắt ngang, đây là điều mang lại cho chi tiết dập khả năng chịu mỏi và chịu va đập.
- Hình dạng gần hoàn thiện. Chi tiết ra gần đúng hình dạng cuối, nên cần ít thép hơn và ít gia công cơ khí hơn để hoàn thiện.
- Không có độ rỗng của đúc. Vật liệu đặc và đã được biến dạng, không có lỗ khí hay lỗ co ngót bên trong.
| Dập khuôn hở | Dập khuôn kín | |
|---|---|---|
| Tạo hình | Giữa các khuôn phẳng hoặc đơn giản, hình dạng được tạo dần bằng nhiều lần đập liên tiếp | Giữa hai khuôn định hình, chi tiết được tạo hình trong vài lần hành trình |
| Kích thước | Chi tiết rất lớn, sản lượng thấp | Chi tiết lặp lại, từ khoảng 5 kg đến 520 kg |
| Dụng cụ | Ít hoặc không có | Một bộ khuôn cho mỗi chi tiết |
| Ứng dụng điển hình | Chi tiết nặng làm một lần | Thân van và nắp van, bánh răng, mặt bích, chi tiết thủy lực và máy móc |
Mỗi chi tiết mới đều cần dụng cụ, nên dập khuôn kín phù hợp với những chi tiết bạn sẽ đặt hàng lặp lại thay vì làm một lần. Với các chi tiết vượt dải dập khuôn của chúng tôi, dập khuôn hở được cung cấp bởi một nhà máy khác trong tập đoàn của chúng tôi để thay thế (xem Năng lực).
Chúng tôi dập những gì
- Thân van và nắp van của van bi (nắp trên) từ 1/2″ đến 12″, Class 150 đến 2500; xem trang thân van
- Chi tiết van, mặt bích và vòng
- Phôi bánh răng và chi tiết bánh răng, xem trang phôi bánh răng
- Chi tiết xi lanh thủy lực và phụ kiện đường ống
- Chi tiết van cho nhà máy điện (F91, F92, WB36)
- Chi tiết máy xây dựng và khai khoáng, moay ơ bánh xe, chi tiết cầu
- Chi tiết của riêng bạn: gửi bản vẽ dạng PDF, DWG hoặc STEP
Máy ép dập và dải kích thước của chúng tôi
| Máy ép | Lực | Dải khối lượng rèn |
|---|---|---|
| Máy ép đa hướng số 1 | 6.000 T (60 MN) | 150 – 520 kg |
| Máy ép đa hướng số 2 | 3.000 T | 30 – 150 kg |
| Máy ép đa hướng số 3 | 2.000 T | 5 – 30 kg |
- Chi tiết rèn đơn lớn nhất: 520 kg (máy ép có thể đạt tới 800 kg, tùy theo việc xem xét kết cấu chi tiết)
- Kích thước gia công cơ khí lớn nhất: Ø600 × 1000 mm
- Công suất dập khuôn kín hàng năm: 15.000 tấn
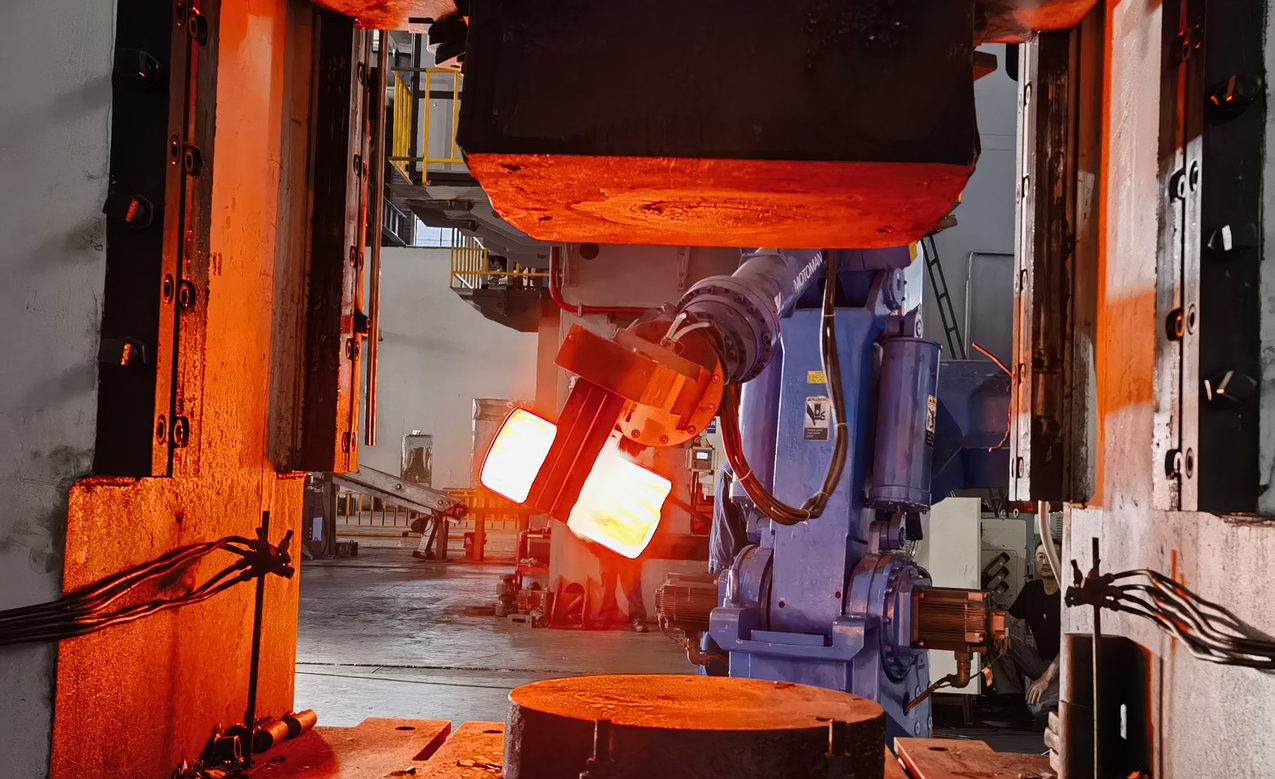
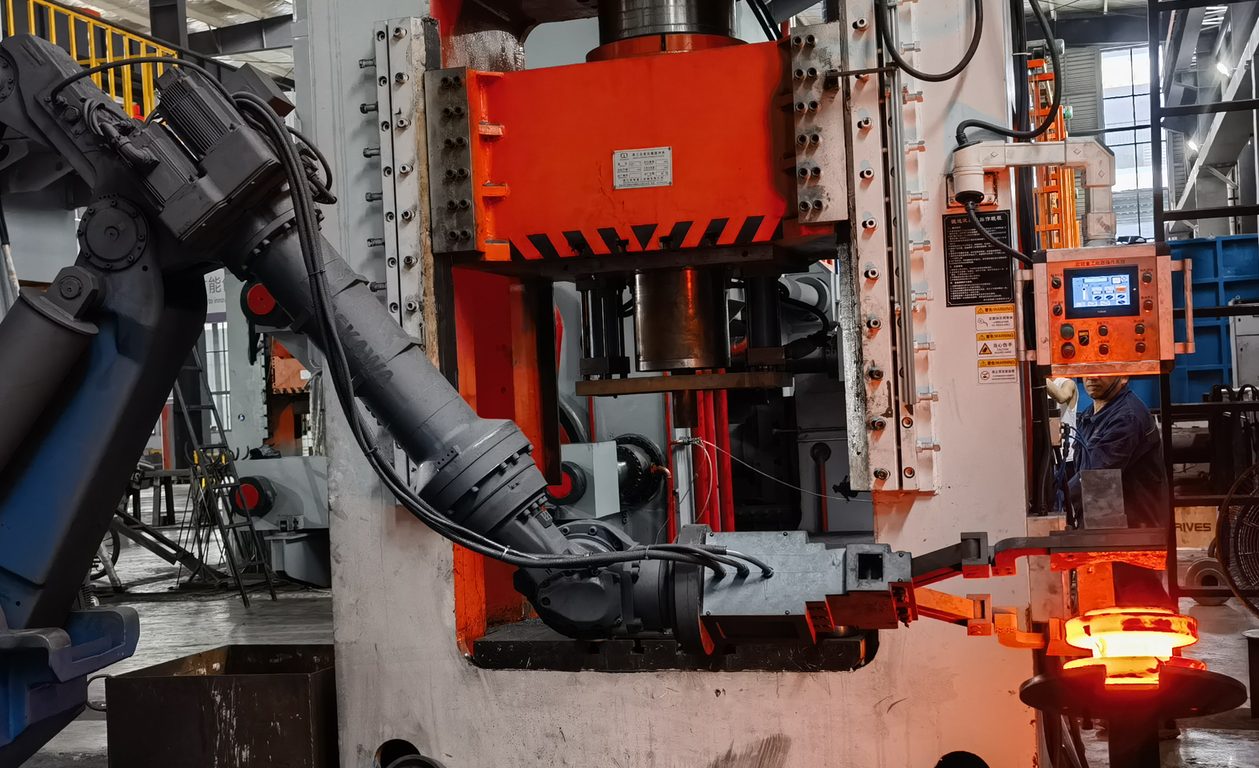
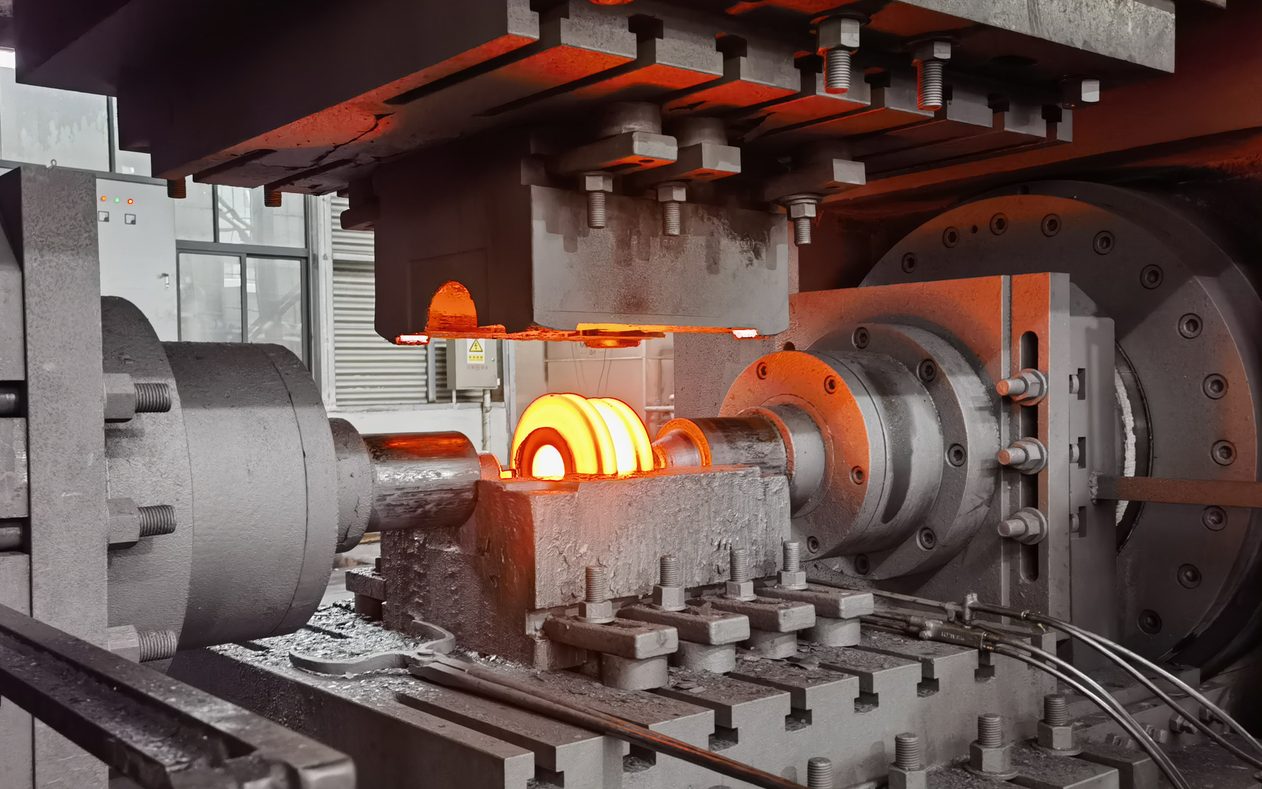
Các máy ép là loại đa hướng, nên chúng tạo hình thép từ nhiều hơn một hướng trong cùng một hành trình. Đó là điều cho phép chúng tôi tạo hình những chi tiết có hốc sâu, ví dụ thân van, mà không phải hàn ghép từ nhiều mảnh. Khi so sánh dịch vụ dập khuôn kín tại Trung Quốc, hai con số nên hỏi đầu tiên là tấn lực và số hướng, tiếp theo là ai làm khuôn: khuôn của chúng tôi được thiết kế và cắt tại xưởng.
Khuôn dập và dụng cụ
Thiết kế khuôn được thực hiện tại xưởng. Chúng tôi có 5 bằng sáng chế được cấp về dụng cụ dập khuôn kín và đa hướng, bao gồm một bằng sáng chế phát minh cho khuôn dập đa hướng dùng cho nắp van với kết cấu miếng chèn thay nhanh, và các giải pháp hữu ích bao gồm khuôn nắp van kết hợp tháo nhanh và chày xi lanh sau có thể thay thế dùng cho thân van.
Thiết kế khuôn thay nhanh giúp thời gian thay khuôn ngắn khi chi tiết được sửa đổi, và đây là một trong những lý do thân van và nắp van của chúng tôi giữ được độ đồng nhất về kích thước giữa các lô.
Quy trình chế tạo chi tiết
Quy trình dập khuôn kín ở đây giống nhau cho mọi chi tiết, và máy ép dập chỉ là một công đoạn trong đó chứ không phải toàn bộ. Mọi chi tiết rèn đều đi qua cùng 11 công đoạn được kiểm soát: kiểm tra vật liệu bằng máy quang phổ, cắt bằng máy cưa theo khối lượng rèn, nung trong lò có kiểm soát, rèn sơ bộ bằng tay máy robot, dập khuôn kín trên máy ép dập với giám sát nhiệt độ bằng hồng ngoại, mài và kiểm tra bề mặt, xử lý nhiệt, thử nghiệm cơ tính, kiểm tra không phá hủy, gia công cơ khí và kiểm tra kích thước, sau đó xác minh XRF lần cuối và xuất hàng. Chi tiết và hình ảnh nằm ở trang quy trình sản xuất.
Vật liệu
Chúng tôi rèn thép carbon và thép nhiệt độ thấp, thép hợp kim, thép không gỉ, thép duplex và super duplex, hợp kim niken và thép kết cấu. Trang vật liệu liệt kê các mác thép, cùng mục đích sử dụng mà mỗi mác được chọn cho.
Chất lượng phía sau chi tiết rèn
Dập chỉ là một nửa những gì người mua đang mua; hồ sơ giấy tờ là nửa còn lại. Chúng tôi được chứng nhận theo API Spec 20C cho dập khuôn kín và có chứng nhận nhà sản xuất vật liệu NORSOK M-650, cùng với PED 2014/68/EU và AD2000-W0 từ TÜV NORD, BV Mode II và ISO 9001/14001/45001. UT, MT và PT được thực hiện nội bộ và các thử nghiệm cơ tính chạy trong phòng thí nghiệm của riêng chúng tôi; mọi lô hàng xuất đi đều kèm chứng chỉ vật liệu và báo cáo thử nghiệm. Thêm thông tin tại trang chứng nhận và về phạm vi áp dụng của API 20C và NORSOK M-650.
Nội dung liên quan
Câu hỏi thường gặp
Sự khác biệt giữa dập khuôn kín và đúc là gì?
Dập khuôn kín tạo hình thép đặc dưới áp lực, nên chi tiết có dòng hạt liên tục, không có lỗ xốp bên trong và độ dai cao hơn. Vật đúc được rót vào khuôn và có thể chứa lỗ co ngót và lỗ khí. Đối với các chi tiết chịu áp lực và quan trọng về an toàn, dập thường là phương án được chỉ định. Tính chất cuối cùng và chất lượng bên trong phụ thuộc vào mác thép, vào chế độ xử lý nhiệt được xác định cho mác đó và theo yêu cầu của quý khách, và vào phạm vi kiểm tra không phá hủy đã thống nhất; các chỉ tiêu này được nghiệm thu theo yêu cầu kiểm tra trong đơn hàng.
Quý công ty có thể dập chi tiết nặng đến mức nào?
Từ 5 kg đến 520 kg trên ba máy ép của chúng tôi. Máy ép 6.000 T đảm nhiệm dải 150–520 kg, máy 3.000 T đảm nhiệm dải 30–150 kg và máy 2.000 T đảm nhiệm dải 5–30 kg. Thiết bị của chúng tôi có thể đạt tới 800 kg tùy thuộc vào việc xem xét kết cấu chi tiết.
Quý công ty có tự chế tạo khuôn không?
Có. Thiết kế và chế tạo khuôn được thực hiện nội bộ, đây cũng là nguồn gốc của 5 bằng sáng chế dụng cụ của chúng tôi. Với một chi tiết mới, trước tiên chúng tôi xem xét bản vẽ để đánh giá tính khả thi của dập khuôn, sau đó thiết kế dụng cụ và báo giá.
Quý công ty có thể dập những vật liệu nào?
Thép carbon, thép nhiệt độ thấp, thép hợp kim, thép không gỉ, thép duplex và super duplex, cùng hợp kim niken bao gồm A105, A350 LF2, 4130, 4140, F91, F92, F304, F316, 420, 17-4 PH, F51, F53, F55, 625, 718 và 825. Xem trang vật liệu.
Quý công ty cung cấp chi tiết dập nguyên trạng hay đã gia công cơ khí?
Cả hai. Chúng tôi có thể giao chi tiết dập nguyên trạng ngay khi vừa xuống dây chuyền, hoặc gia công cơ khí theo bản vẽ của quý khách tới Ø600 × 1000 mm kèm báo cáo kích thước và NDT.
Tôi bắt đầu đặt hàng như thế nào?
Hãy gửi bản vẽ (PDF, DWG hoặc STEP) và chúng tôi sẽ cho quý khách biết chi tiết có phù hợp để dập khuôn kín hay không, cần dụng cụ gì và chi phí dự kiến là bao nhiêu; biểu mẫu RFQ và địa chỉ thư điện tử có trên trang liên hệ.
Sự khác biệt giữa dập khuôn hở và dập khuôn kín là gì?
Dập khuôn hở tạo hình chi tiết giữa các khuôn phẳng hoặc đơn giản và xây dựng hình dạng dần qua các lần đập liên tiếp, phù hợp với các chi tiết rất lớn với sản lượng thấp. Dập khuôn kín sử dụng bộ khuôn mang hình dạng của chi tiết, do đó hình dạng lặp lại giữa các chi tiết và còn ít vật liệu hơn để gia công cơ khí. Bảng trên so sánh hai phương pháp; chúng tôi thực hiện dập khuôn kín trên máy ép của riêng mình và một nhà máy khác trong tập đoàn của chúng tôi cung cấp dập khuôn hở khi chi tiết vượt quá phạm vi dập khuôn.
Dập búa rơi có giống dập khuôn kín không?
Dập búa rơi là tên cũ hơn cho cùng một ý tưởng, dập khuôn định hình, và bắt nguồn từ búa rơi tạo hình chi tiết bằng trọng lượng rơi. Tại Longrui, công việc được thực hiện trên máy ép thủy lực chứ không phải búa rơi, và theo nhiều hướng, điều này cho phép tạo hình các hốc sâu như thân van thay vì hàn ghép từ các mảnh.
Ba via trong dập khuôn là gì?
Ba via là phần vây mỏng bằng thép dư bị ép trào ra khỏi lòng khuôn tại mặt phân khuôn. Nó chứng tỏ lòng khuôn đã được điền đầy hoàn toàn và được cắt bỏ sau khi tạo hình. Khuôn có một rãnh ba via bao quanh lòng khuôn để kiểm soát cách thép dư thoát ra, và việc giữ chi tiết dưới tải trong lúc đó chính là yếu tố đẩy thép vào những góc cuối cùng của hình dạng.