Dövülmüş bir parçada kalite kontrol, süreçteki sabit noktalarda yapılan ve her biri bir kayıt bırakan bir dizi kontroldür: döküm başına kimyasal analiz, yükleme başına ısıl işlem çevrimleri, parça başına ultrasonik muayene ve talaşlı imalat yapılan yüzeylerde boyutsal kontroller. Bir dövme siparişinde kontroller ve kayıtlar, muayene ve test planında önceden kararlaştırılır. Longrui Forging bunları Çin, Zhejiang, Yunhe İlçesi’deki kendi tesisinde ISO 9001 ve API Spec 20C lisansımız kapsamında yürütür.
Fiziksel adımlar üretim süreci sayfasında, sertifikalar ve laboratuvar ekipmanları sertifikasyonlar sayfasında, ekipmanların kendisi ise Kapasite sayfasında listelenmiştir.
Bir Dövmenin Arkasındaki Muayene ve Test Planı
| Kontrol | Nerede yapılır | Neyle | Ne bırakır |
|---|---|---|---|
| Kalite ve ısı kimliği | Kesim öncesi | GNR kıvılcım optik emisyon spektrometresi (İtalya) | Isı için kompozisyon analizi ve çubuk üzerine işaretlenen döküm numarası |
| Kesim ağırlığı | Testere ile kesim | Platform ve vinç kantarı | Parça, ısı ve lot numarasıyla işaretlenir |
| Kütük ve dövme sıcaklığı | Isıtma ve dövme | Fırın termokuplları ve kontrolörleri, preste kızılötesi pirometre | Fırın kaydı ve dövme kayıt defteri |
| Yüzey durumu | Dövme ve taşlamadan sonra | Preste görsel muayene | Çapak kesilir, yüzey kusurları giderilir |
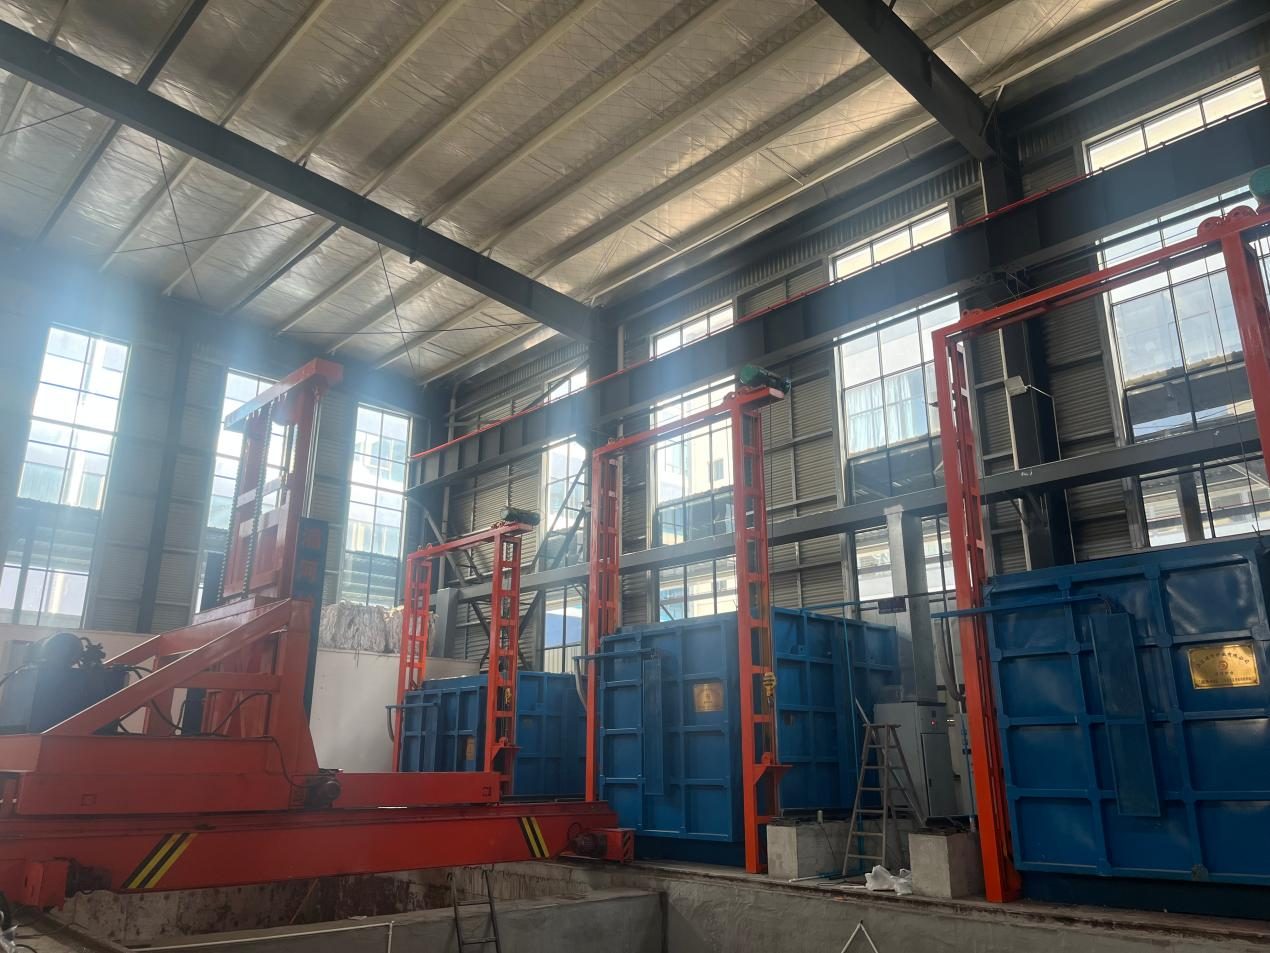
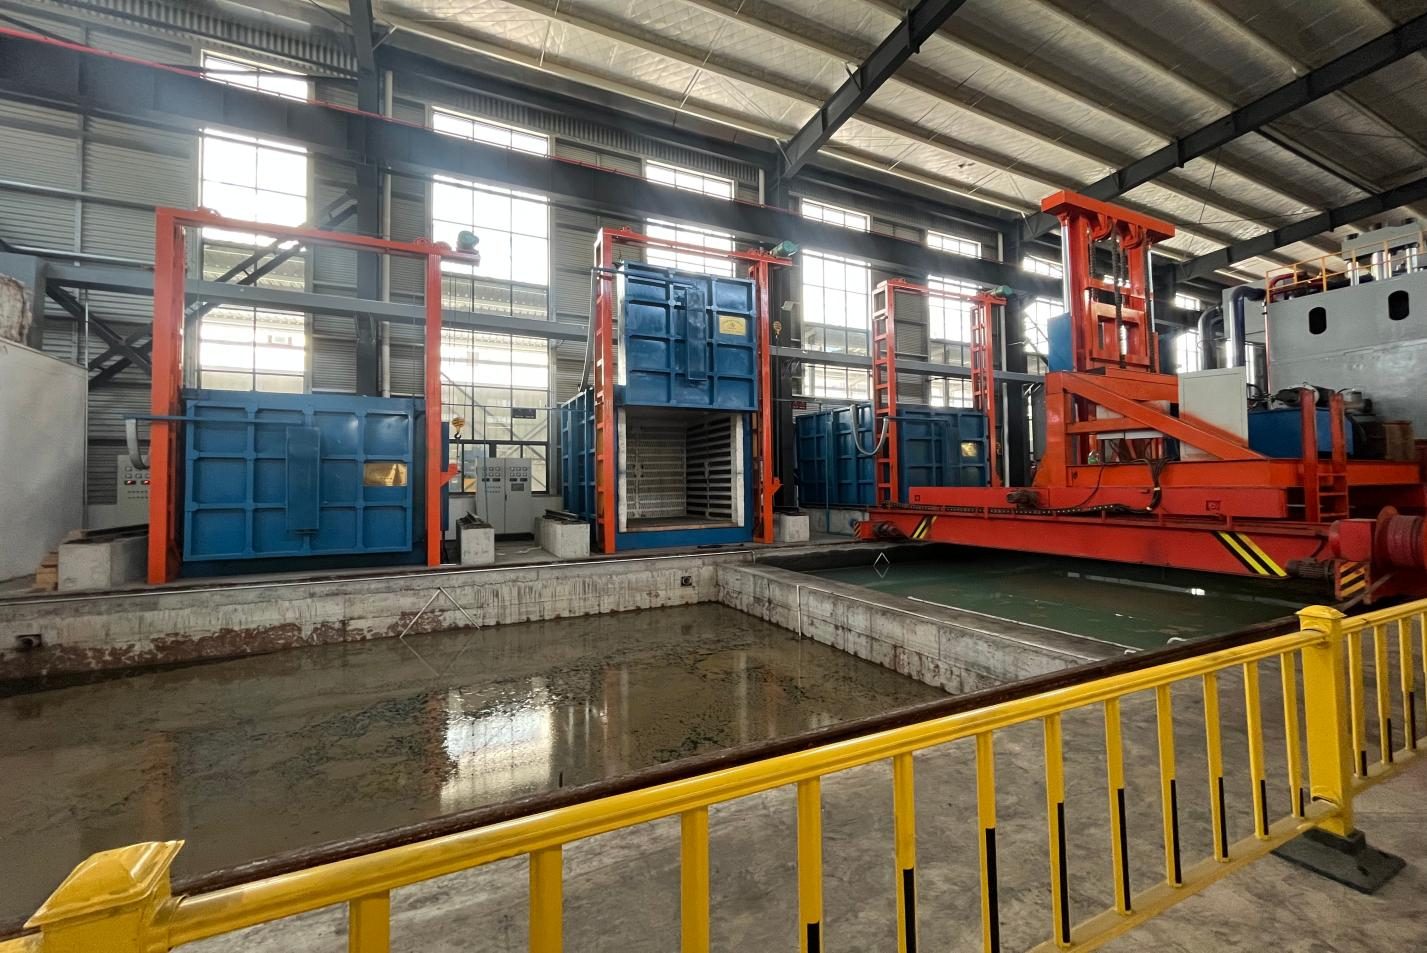
| Isıl işlem | Isıl işlem hattı | Her fırında sıcaklık kontrolörleri ve grafik kaydediciler | Kaydedilen çevrimi içeren ısıl işlem grafiği |
| Mekanik özellikler | Kurum içi laboratuvar | Servo-hidrolik üniversal test makinesi, düşük sıcaklık banyolu otomatik darbe test cihazı, Brinell sertlik test cihazı | Kompozisyon ve mekanik test raporları |
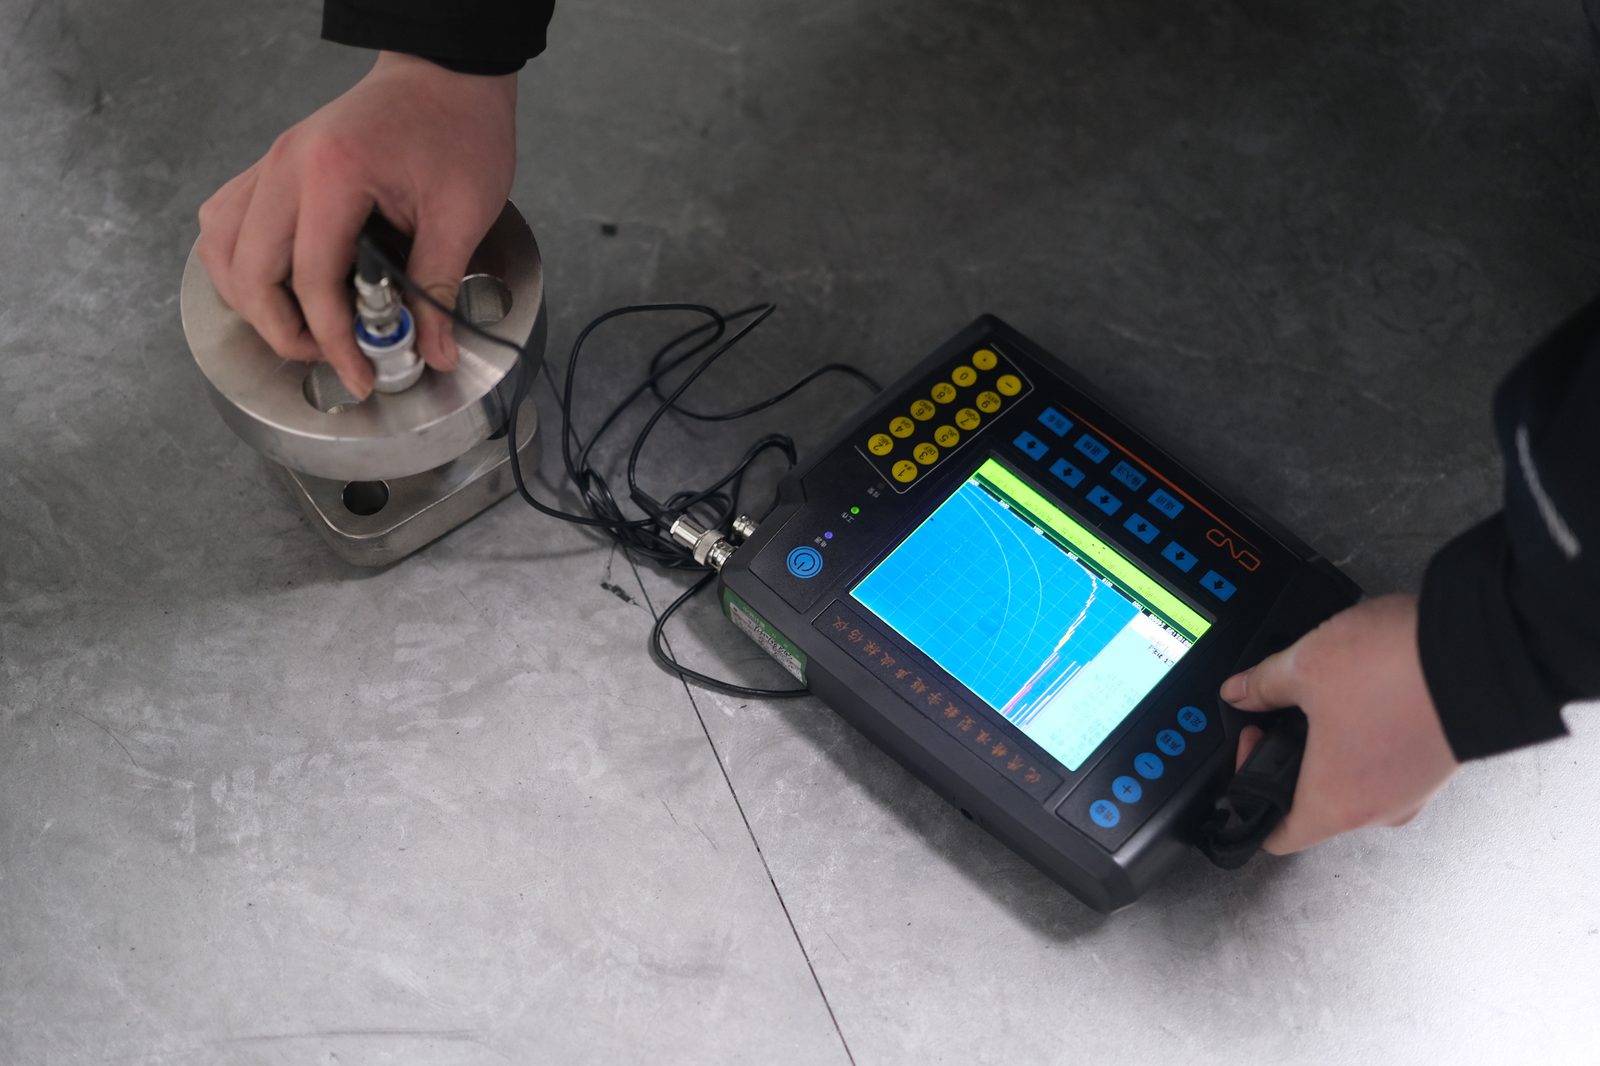
| İç sağlamlık | Tahribatsız muayene (NDT) | Dijital ultrasonik hata dedektörü, talep üzerine manyetik parçacık ve penetrant muayenesi | Parti için NDT raporu |
| Boyutlar | Talaşlı imalattan sonra | 600 mm’ye kadar kumpas ve derinlik mastarları, radyus mastarları, çizime göre kontrol | Talaşlı imalat yapılan parçalarda boyutsal rapor |
| Sevkiyat öncesi kimlik | Paketleme | El tipi XRF spektrometresi | Malzeme kimliği sertifikaya göre doğrulanır |
Numuneli Testler ve Parça Başına Testler
Hangisinin hangisi olduğunu bilmek faydalıdır, çünkü bu sertifikanın neyi kanıtlayabileceğini belirler.
Kimyasal analiz, çekme, darbe ve sertlik testleri tahribatlıdır veya numune alınmasını gerektirir; bu nedenle ısıdan veya partiden alınan numuneler üzerinde yapılır. Ultrasonik muayene parçaların kendisinde, boyutsal muayene ise talaşlı imalat yapılan parçalar üzerinde gerçekleştirilir. Bu, sektör genelinde olağan düzenlemedir ve 3.1 belgesinin parça başına sertifika yerine ısıya kadar izlenebilir sonuçlar taşımasının nedeni budur.
Bir ısının kaç numune gerektirdiği, sizin çiziminizdeki malzeme standardı tarafından belirlenir, bizim tarafımızdan değil. A105, A182, A350 ve dubleks kalitelerin her biri kendi test programını gerektirir. Standardı çizimle birlikte gönderin, muayene planı buna göre oluşturulur.
Kalite Güvence Ekibinize Neler Teslim Edilir
- Kimyasal bileşim analizi ve mekanik test raporları
- Kalitenin gerektirdiği durumlarda darbe testi sonuçları
- Kaydedilmiş çevrimiyle birlikte ısıl işlem grafikleri
- UT raporları, talep üzerine MT ve PT
- Talaşlı imalat parçalarında boyutsal raporlar
- Malzeme sertifikaları ve her sevkiyatta bir çeki listesi
Belgelerin tam listesi sertifikasyon sayfasında yer alır ve muayene belgelerinin sınıflandırılması, standartların açıklandığı bölümde belirtilmiştir.
Kim Kontrol Eder, Kim Denetler
Muayene, üretimden organizasyonel olarak ayrı olan kendi kalite departmanımız tarafından yapılır ve belgeleri imzalayan da kalite departmanıdır. Bunun yanı sıra:
- Üçüncü taraf denetimleri. API Spec 20C lisansımız ve NORSOK M-650 yeterliliğimiz, API ve yeterlilik kuruluşu tarafından yapılan denetimlerle alınmıştır; TÜV NORD ve Bureau Veritas onayları ise kendi döngülerinde denetlenir.
- Müşteri denetimleri. Alıcı denetim ziyaretleri çalışma şeklimizin bir parçasıdır ve petrol, gaz ve offshore müşterilerimizin çoğu tesisi en az bir kez ziyaret etmiştir.
- İç disiplin kontrolleri. Kalite departmanı üretim sahasını kendisi denetler; iş talimatları, takım ve mastarlar, kayıtlar ve tanımlama ile uygun olmayan ürünün ele alınması bu denetimin kapsamındadır.
Şartnameniz tesis içinde yapmadığımız bir test gerektiriyorsa, bunu teklif aşamasında belirtin; böylece parçalar sevkiyata hazır olduğunda değil, sipariş öncesinde çözüme kavuşturulabilir.
Bu Kontroller Neden Güvenilirdir
Parça bazlı kontrollerin bedelini ödemeye değmesinin ikinci bir nedeni var. Dövme, tüm kesiti boyunca işlenir; bu yüzden ultrasonik muayene, bir dökümün yüzeyine ya da hadde çubuğuna değil, şekil değiştirmiş malzemenin içinden bakar. Bir basınç parçası üzerinde testi anlamlı kılan budur ve cihazların, kayıtların ve denetim geçmişinin tek bir tesiste bulunmasının nedeni de budur.
İlgili sayfalar
Sıkça Sorulan Sorular
Kendi muayene ve test planımıza göre çalışabilir misiniz?
Kontrollerimiz ve kayıtlarımız yukarıda belirtilmiştir. Kalite departmanınız kendi muayene ve test planına göre çalışıyorsa, sipariş verilmeden önce ikisinin uyuşması için planı çizimle birlikte gönderin ve hangi noktalarda tanık bulundurmak istediğinizi bize bildirin.
Tesisi denetlemek için gelebilir miyiz?
Evet. Müşteri denetim ziyaretleri çalışma şeklimizin bir parçasıdır ve sahip olduğumuz yeterlilikler denetlenerek alınmıştır. Görmek istediğiniz süreçleri bize bildirin; ziyaret, iletişim sayfasındaki iletişim bilgileri üzerinden ayarlanır.
Talaşlı imalat parçalarında boyutlar nasıl kontrol edilir?
Kumpas, derinlik mastarı ve radyus mastarı ile çizim ölçülerine göre kontrol edilir. Sonuçlar, parçalarla birlikte gönderilen bir boyutsal rapora işlenir.
Her parçayı test ediyor musunuz?
Tahribatlı testler ısıdan veya partiden numune alınarak yapılır; ultrasonik muayene ise parçaların kendisi üzerinde gerçekleştirilir. Talaşlı imalatı tamamlanmış parçalar boyutsal olarak muayene edilir. Bir sertifika, çekme testinin parça başına kanıtı değildir ve hiçbir dövme atölyesi bunu sunamaz.
Şartnamemizin gerektirdiği bir testi yapamazsanız ne olur?
Bunu, parçalar üretildikten sonra değil, sorgu aşamasında söyleriz. Test daha sonra iki tarafın üzerinde anlaştığı üçüncü taraf bir laboratuvar tarafından yapılır ve raporu bu laboratuvar düzenler. Laboratuvar, tek başımıza seçtiğimiz bir laboratuvar olmayıp sizinle birlikte anlaşılan bir laboratuvar olduğu için sonuç kalite departmanınız tarafından kabul edilebilir. Şartnameyi çizimle birlikte gönderin; hangi testleri kendi bünyemizde yaptığımızı ve hangilerinin dış laboratuvar gerektirdiğini teyit ederiz.