Küresel vana gövdelerinin ve diğer güvenlik açısından kritik parçaların kalıpta dövülmesi, kısa yollara izin vermez. Bu nedenle her Longrui dövmesi, ham çeliğin tesisimize geldiği andan bitmiş parçaların sevkiyat için yüklendiği güne kadar aynı sıkı kontrol edilen üretim ve kalite kontrol aşamaları zincirinden geçer.
Aşağıdaki her aşama, o işe atanmış operatörler tarafından gerçekleştirilir, parti kartlarına kaydedilir ve malzeme sertifikasına kadar tam olarak izlenebilir. Yeni bir dövme tedarikçisini onaylıyorsanız, parçalarınız tam olarak bu şekilde üretilir. Bu aşamaların arkasındaki presler ve boyut sınırları Kapasite sayfasında; sertifikaların arkasındaki standartlar ise API 20C ve NORSOK M-650 sayfasındadır.
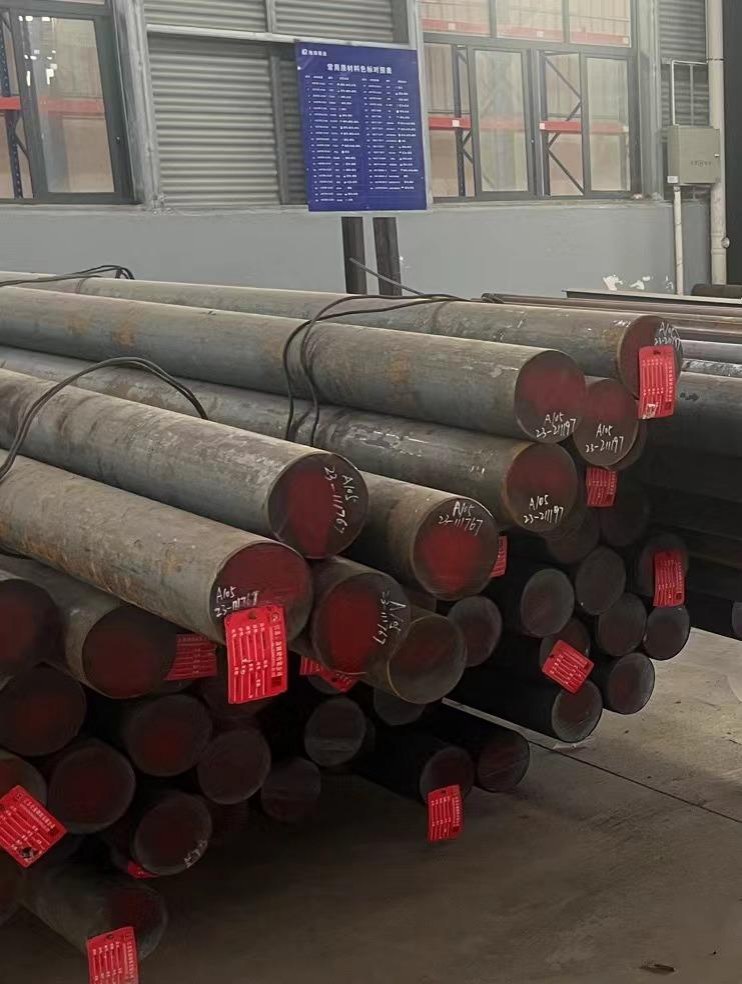
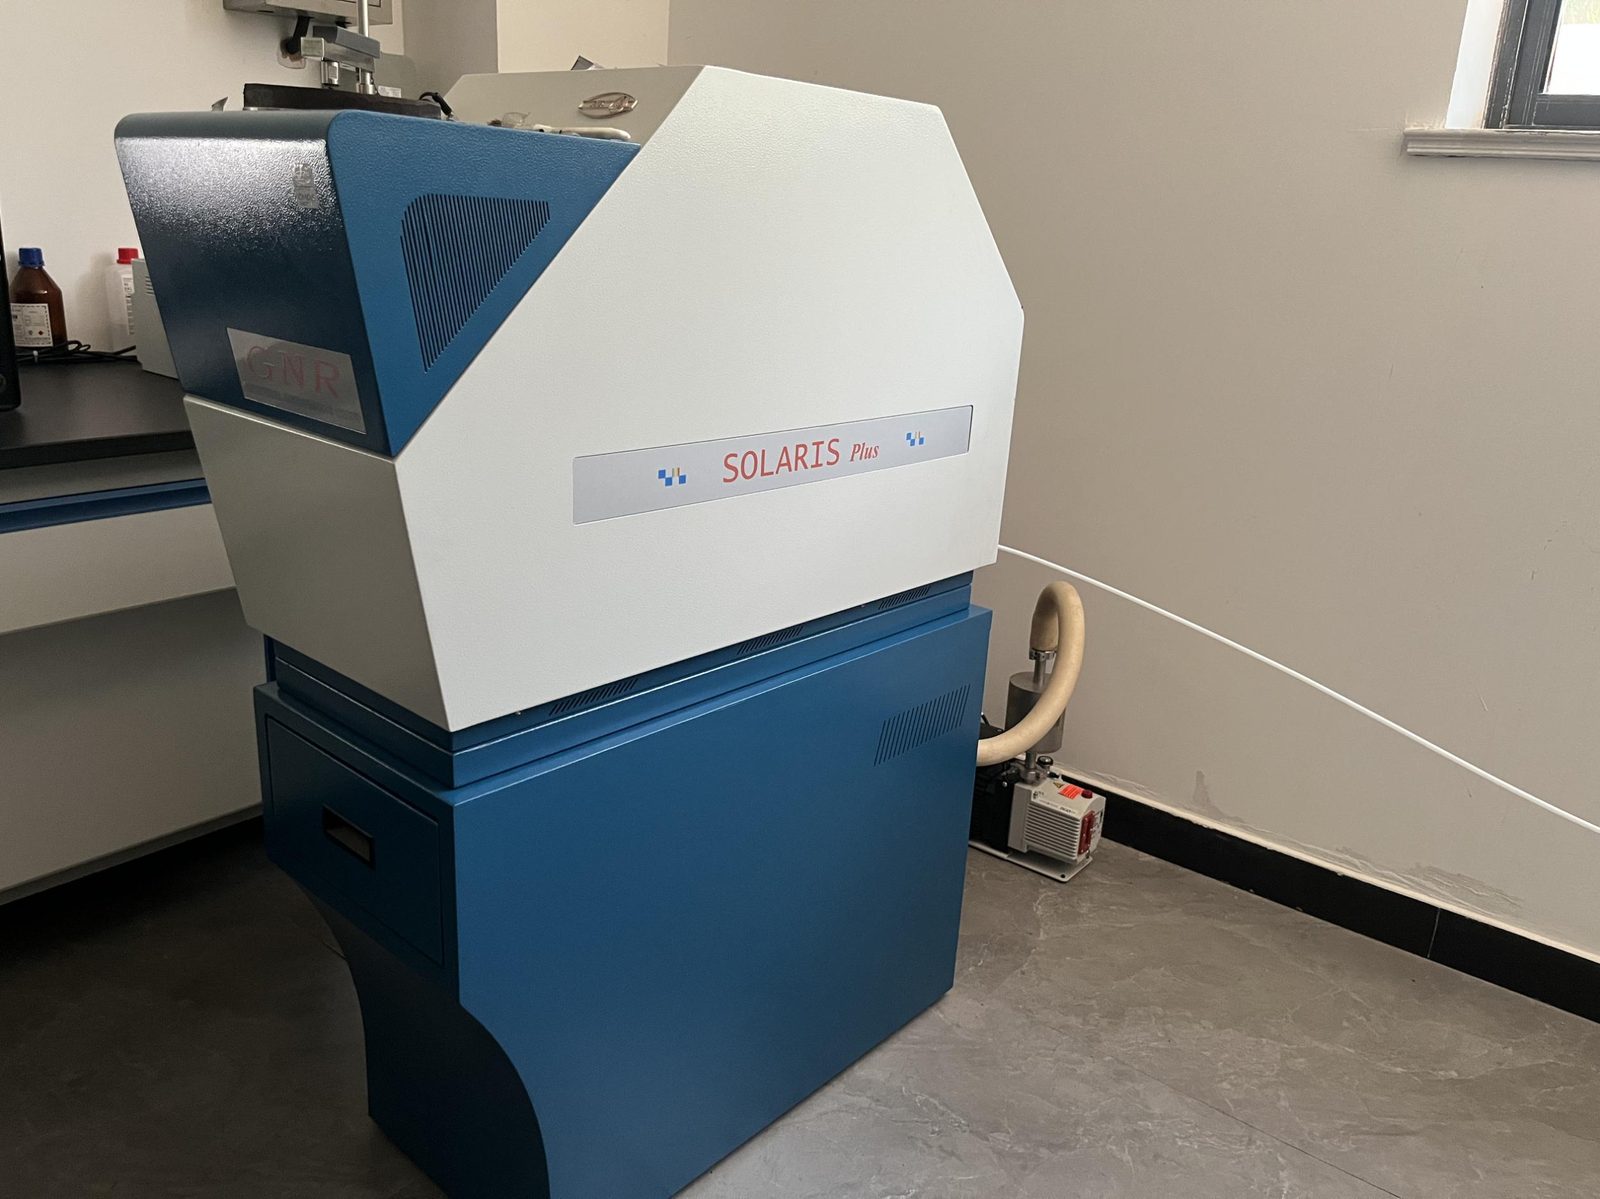
Hammadde Muayenesi
Gelen çelik çubuklar belirlenmiş bir karantina alanına yerleştirilir ve serbest bırakılmadan önce kalite ve döküm numarası ile etiketlenir. Her dökümün (şarjın) kimyasal bileşimi, GNR kıvılcım optik emisyon spektrometremiz (İtalya) ile doğrulanır; yalnızca onaylanmış malzeme kesime ilerler.
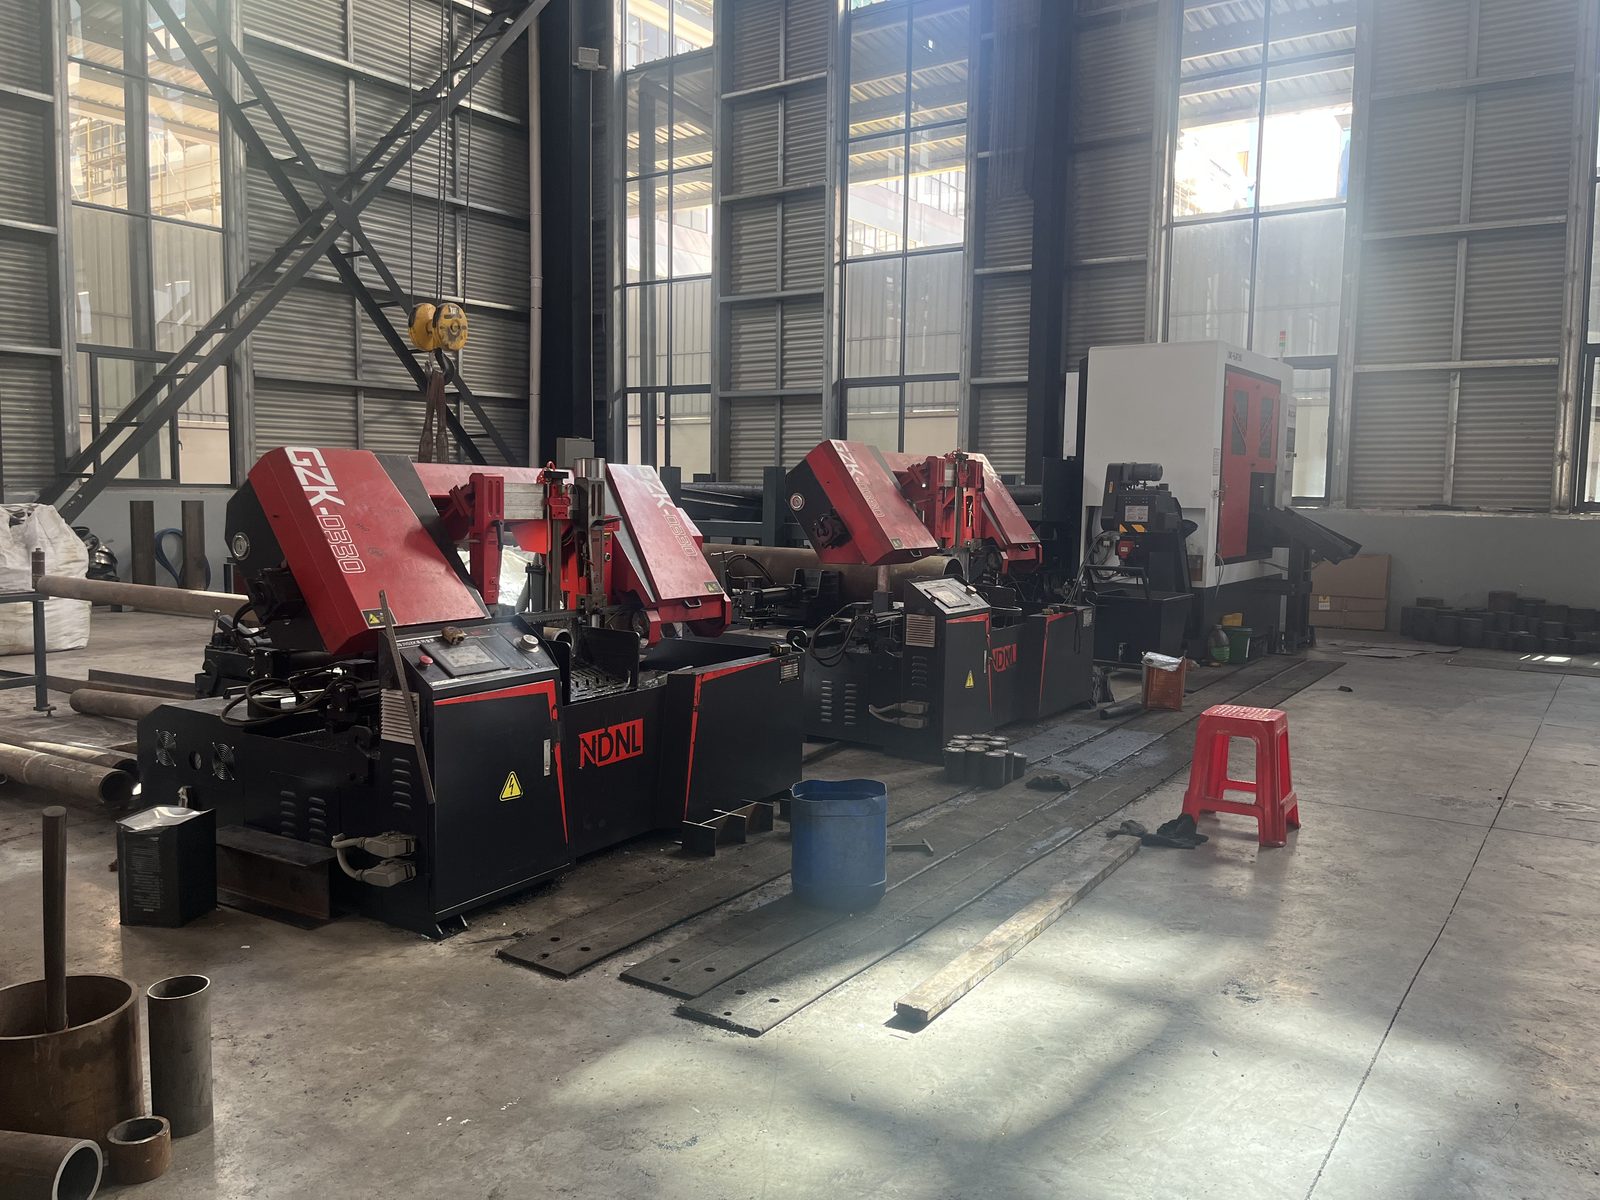
Testere ile Kesme
Çubuklar, şerit testerelerde hesaplanan dövme ağırlığına göre kesilir. Her kütük kesimden sonra tartılır ve ısı ile lot numarasıyla işaretlenir; böylece parti ilk operasyondan itibaren izlenebilir kalır.
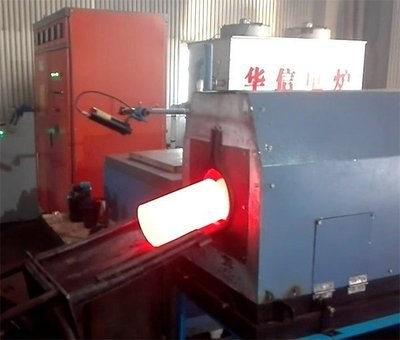
Isıtma
Kütükler, sıcaklık kontrollü elektrik direnç fırınlarında dövme sıcaklığına kadar ısıtılır. Isıtma parametreleri her malzeme kalitesi için ayrı belirlenir ve her kütük şekillendirme öncesinde doğru sıcaklık aralığında tutulur.
Ön Dövme
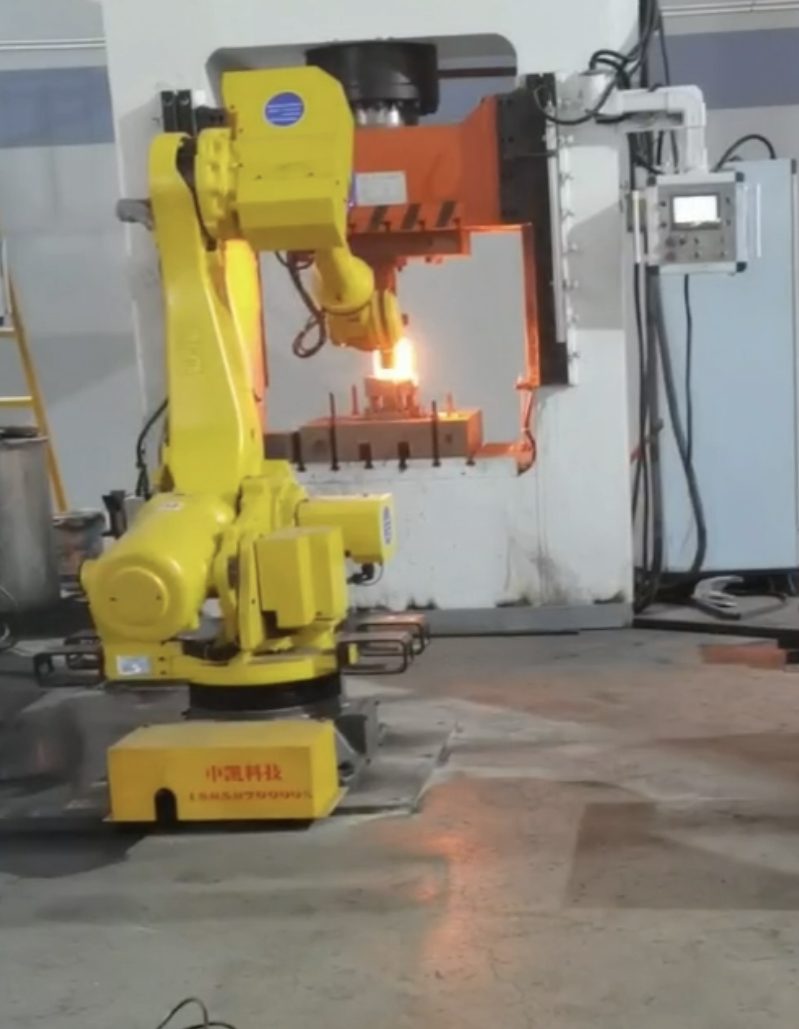
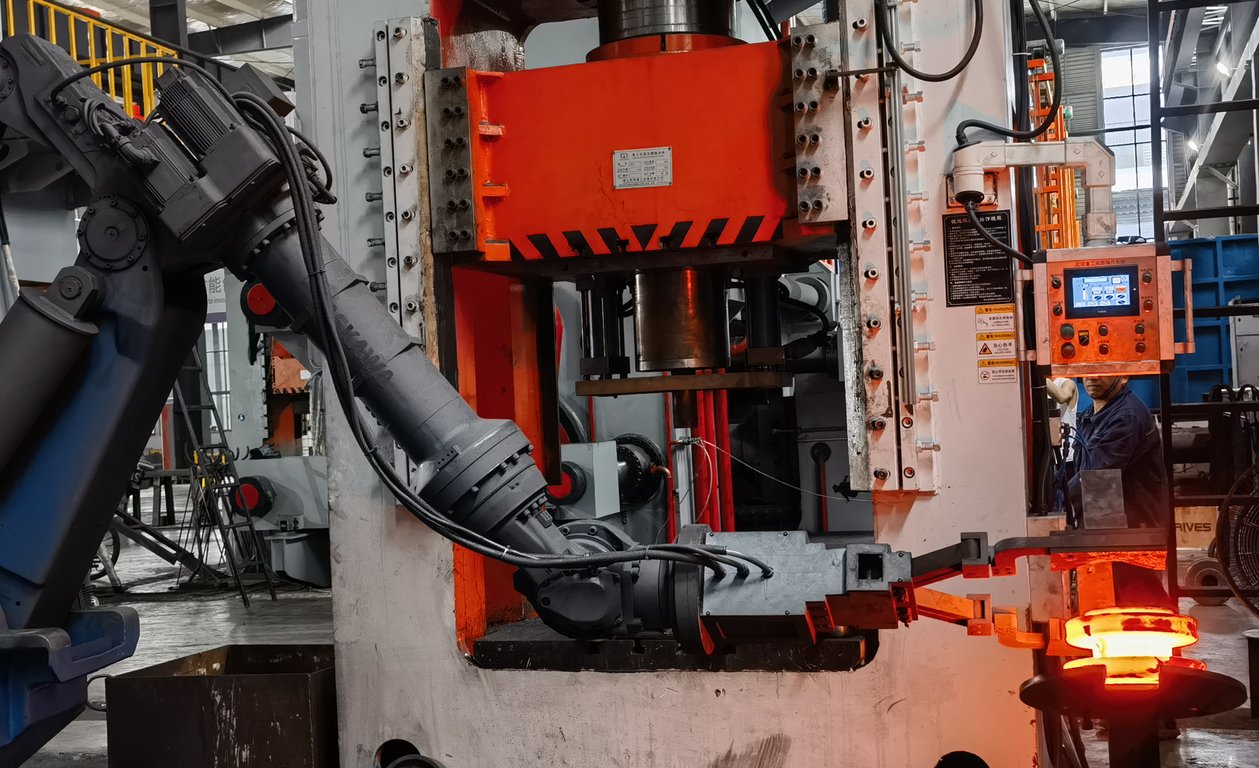
Bir robotik manipülatör sıcak kütüğü fırın hattından alır, çok yönlü dövme presimizin kalıbına aktarır ve şekillendirme için hassas biçimde konumlandırır: hızlı, tekrarlanabilir ve güvenli; operatör ısıdan uzak tutulur.
Kalıpta Dövme
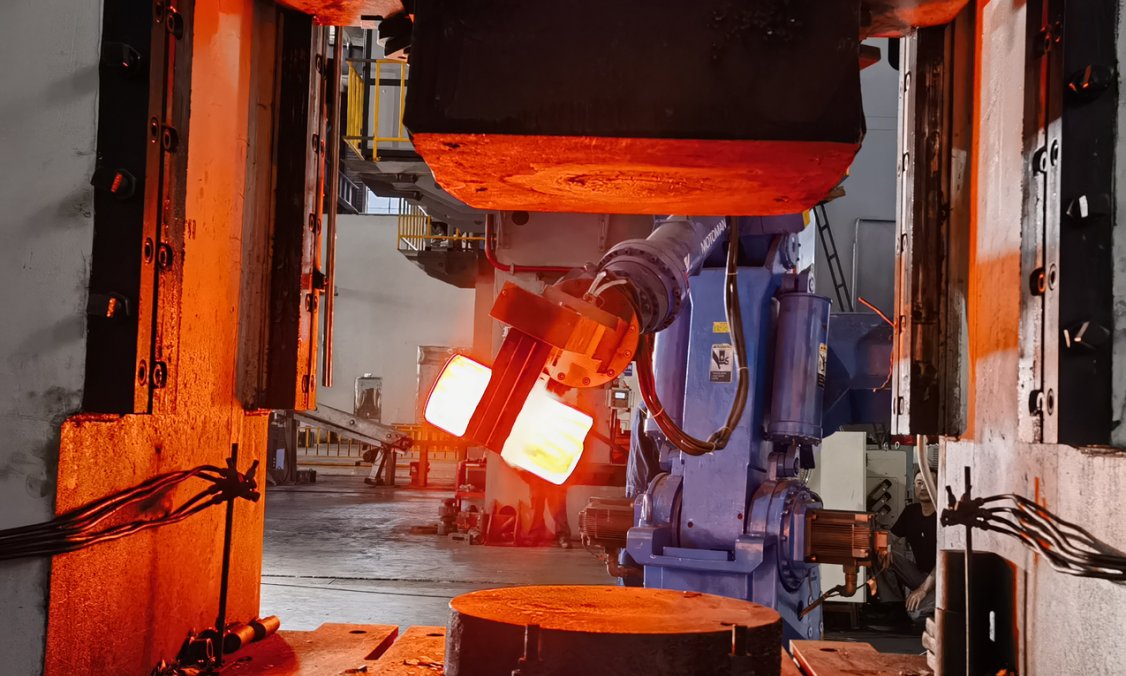
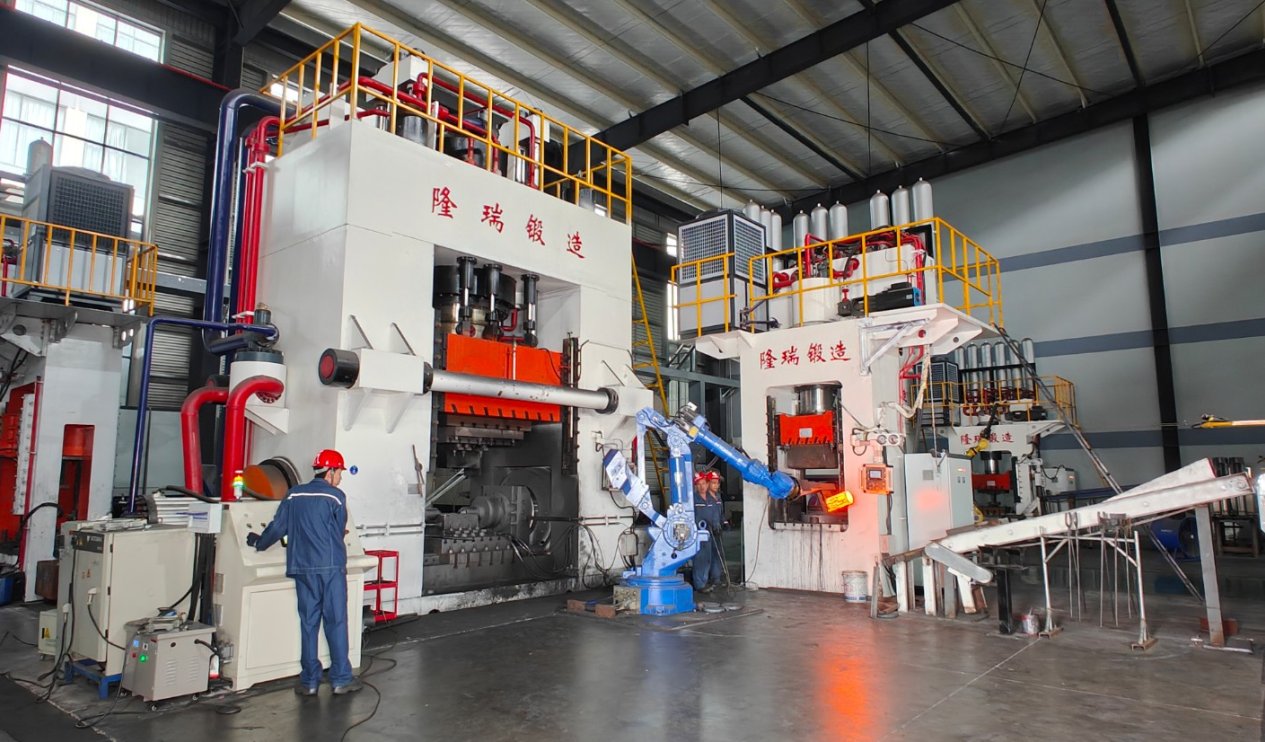
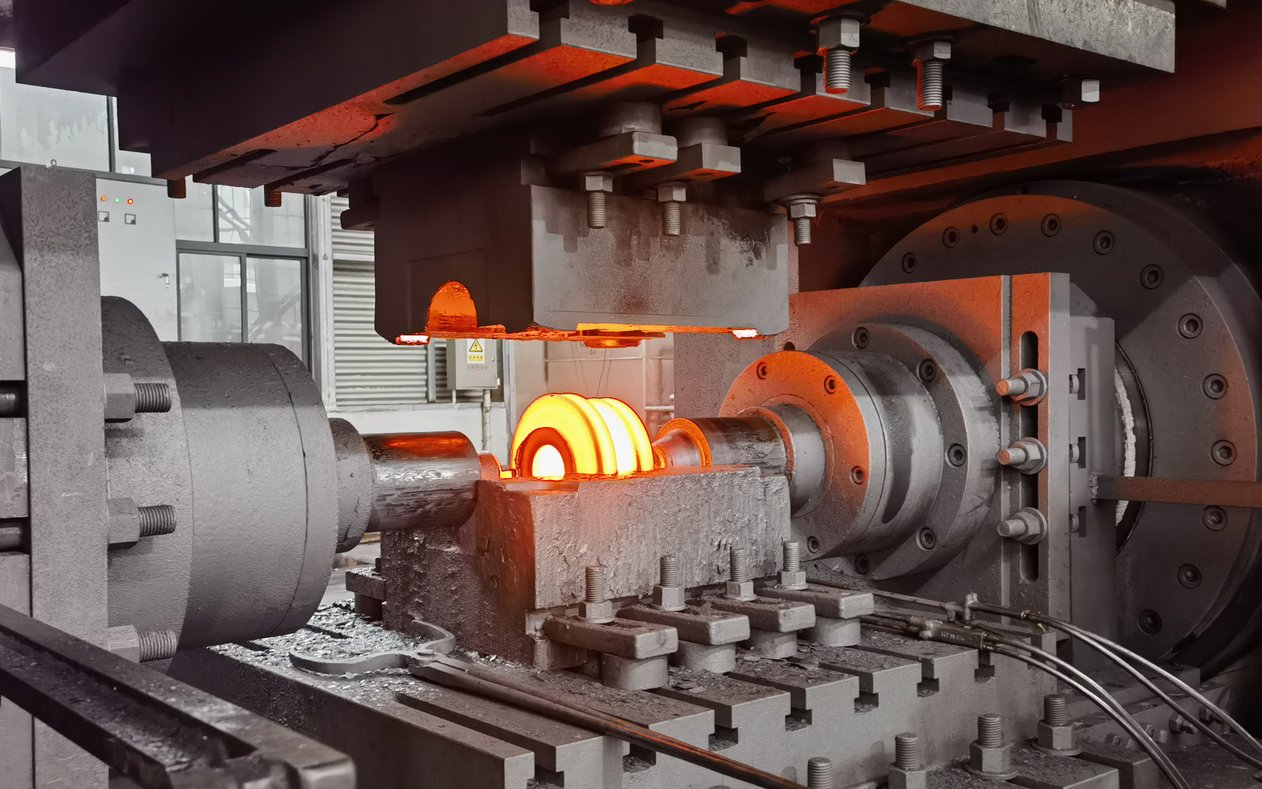
Parçalar, 6000 T / 3000 T / 2000 T çok yönlü hidrolik preslerimizde kapalı kalıplarda net şekle yakın olarak dövülür. Dövme sıcaklığı işlem sırasında kızılötesi pirometrelerle izlenir; böylece deformasyon ve mikroyapı parçadan parçaya tutarlı kalır.
Taşlama ve Yüzey Muayenesi
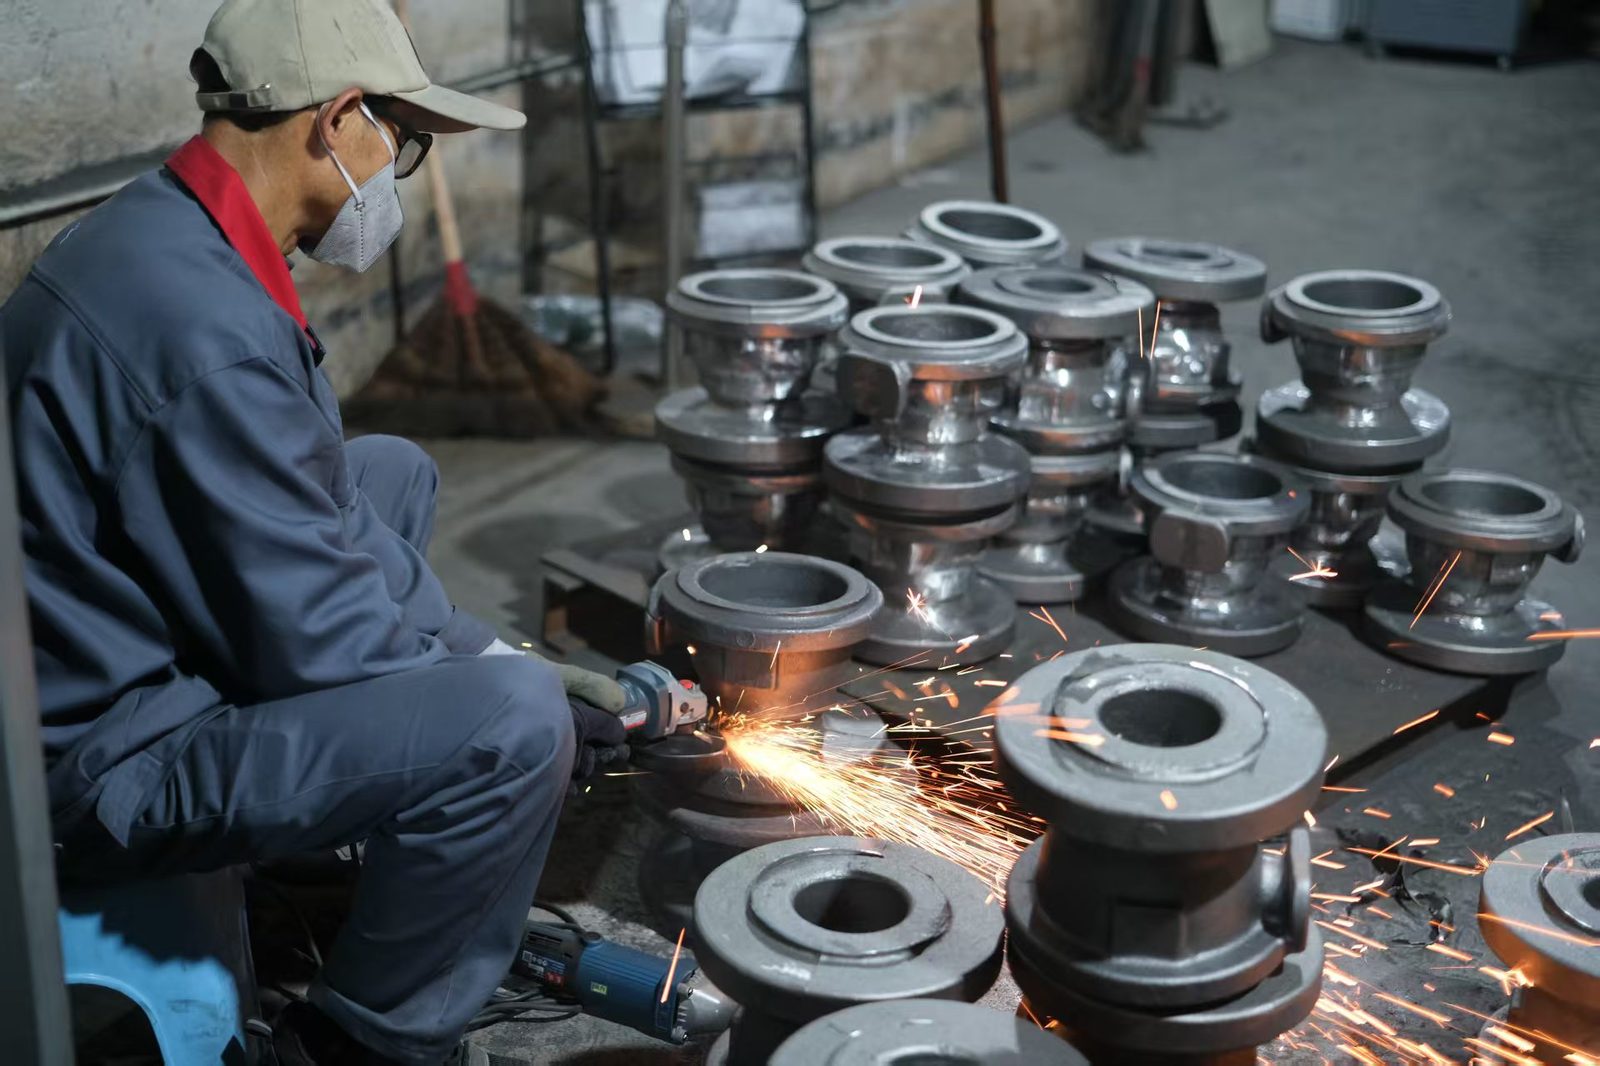
Çapak ve yüzey hataları, deneyimli operatörler tarafından açılı taşlama makineleri ile temizlenir. Her parça, ısıl işleme geçmeden önce yüzey kalitesi açısından görsel olarak muayene edilir.
Isıl İşlem
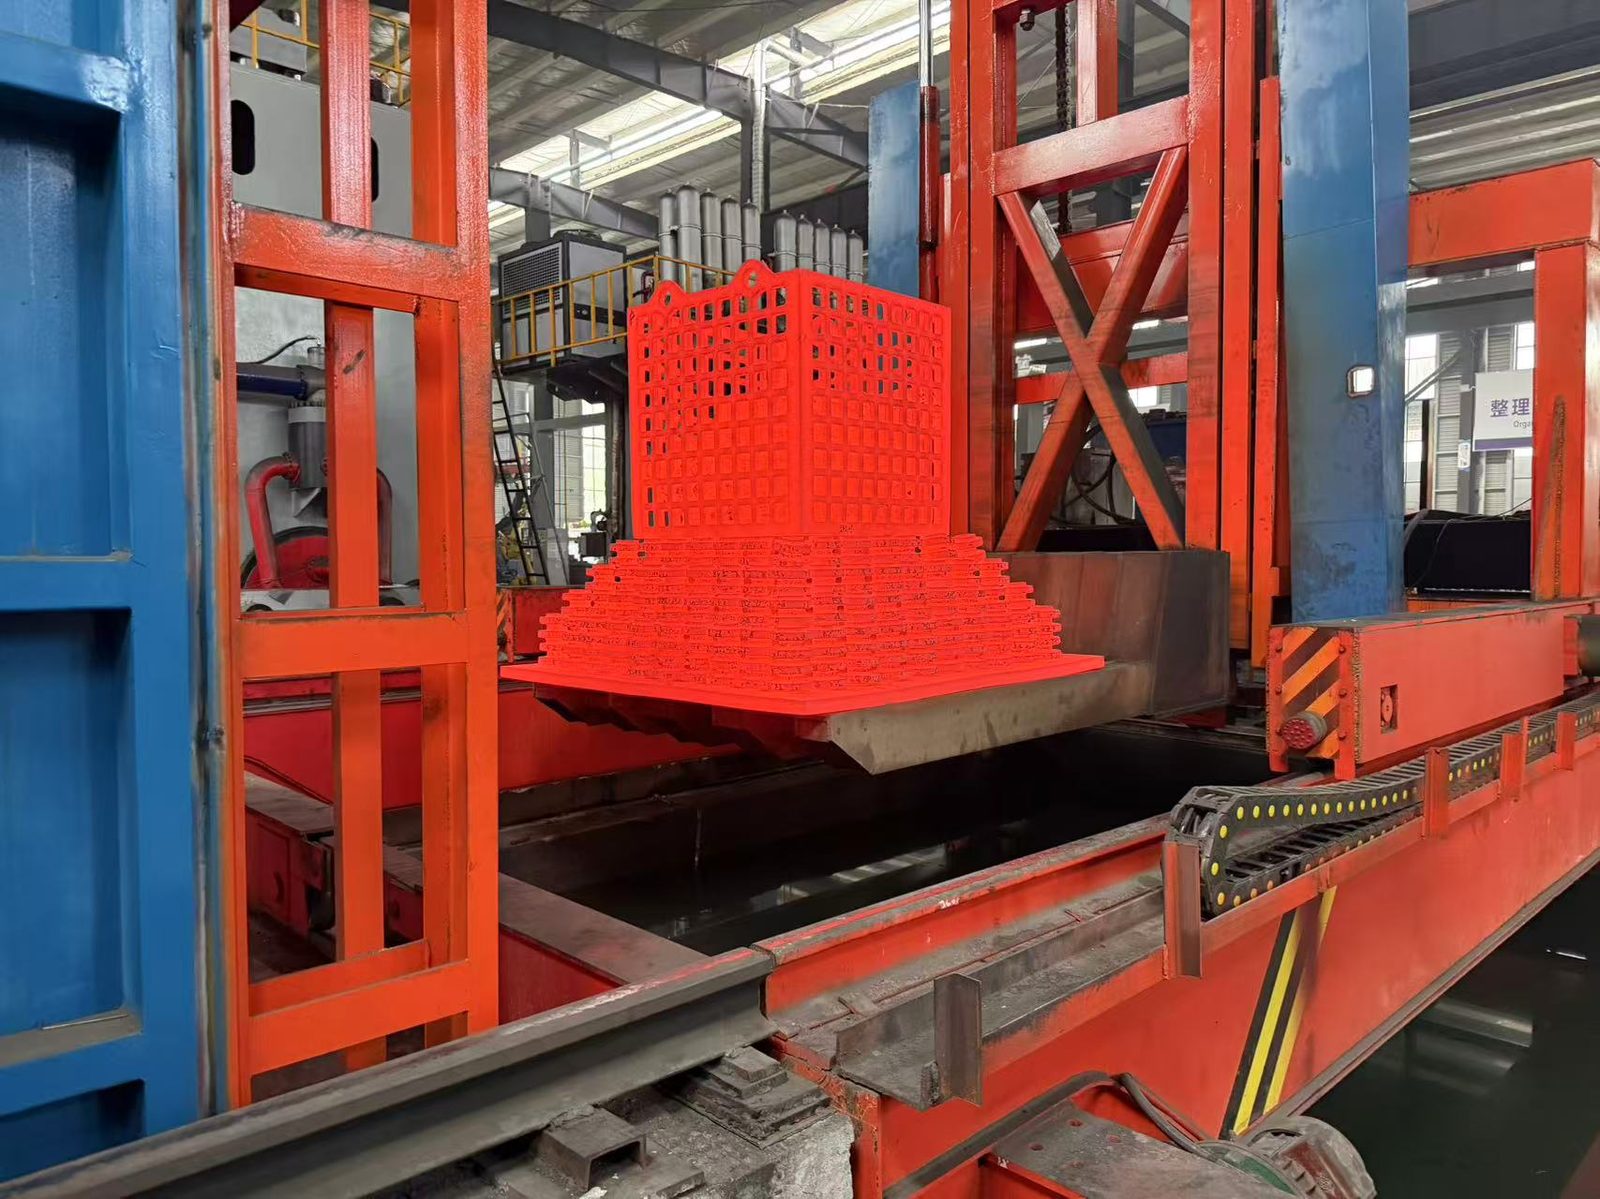
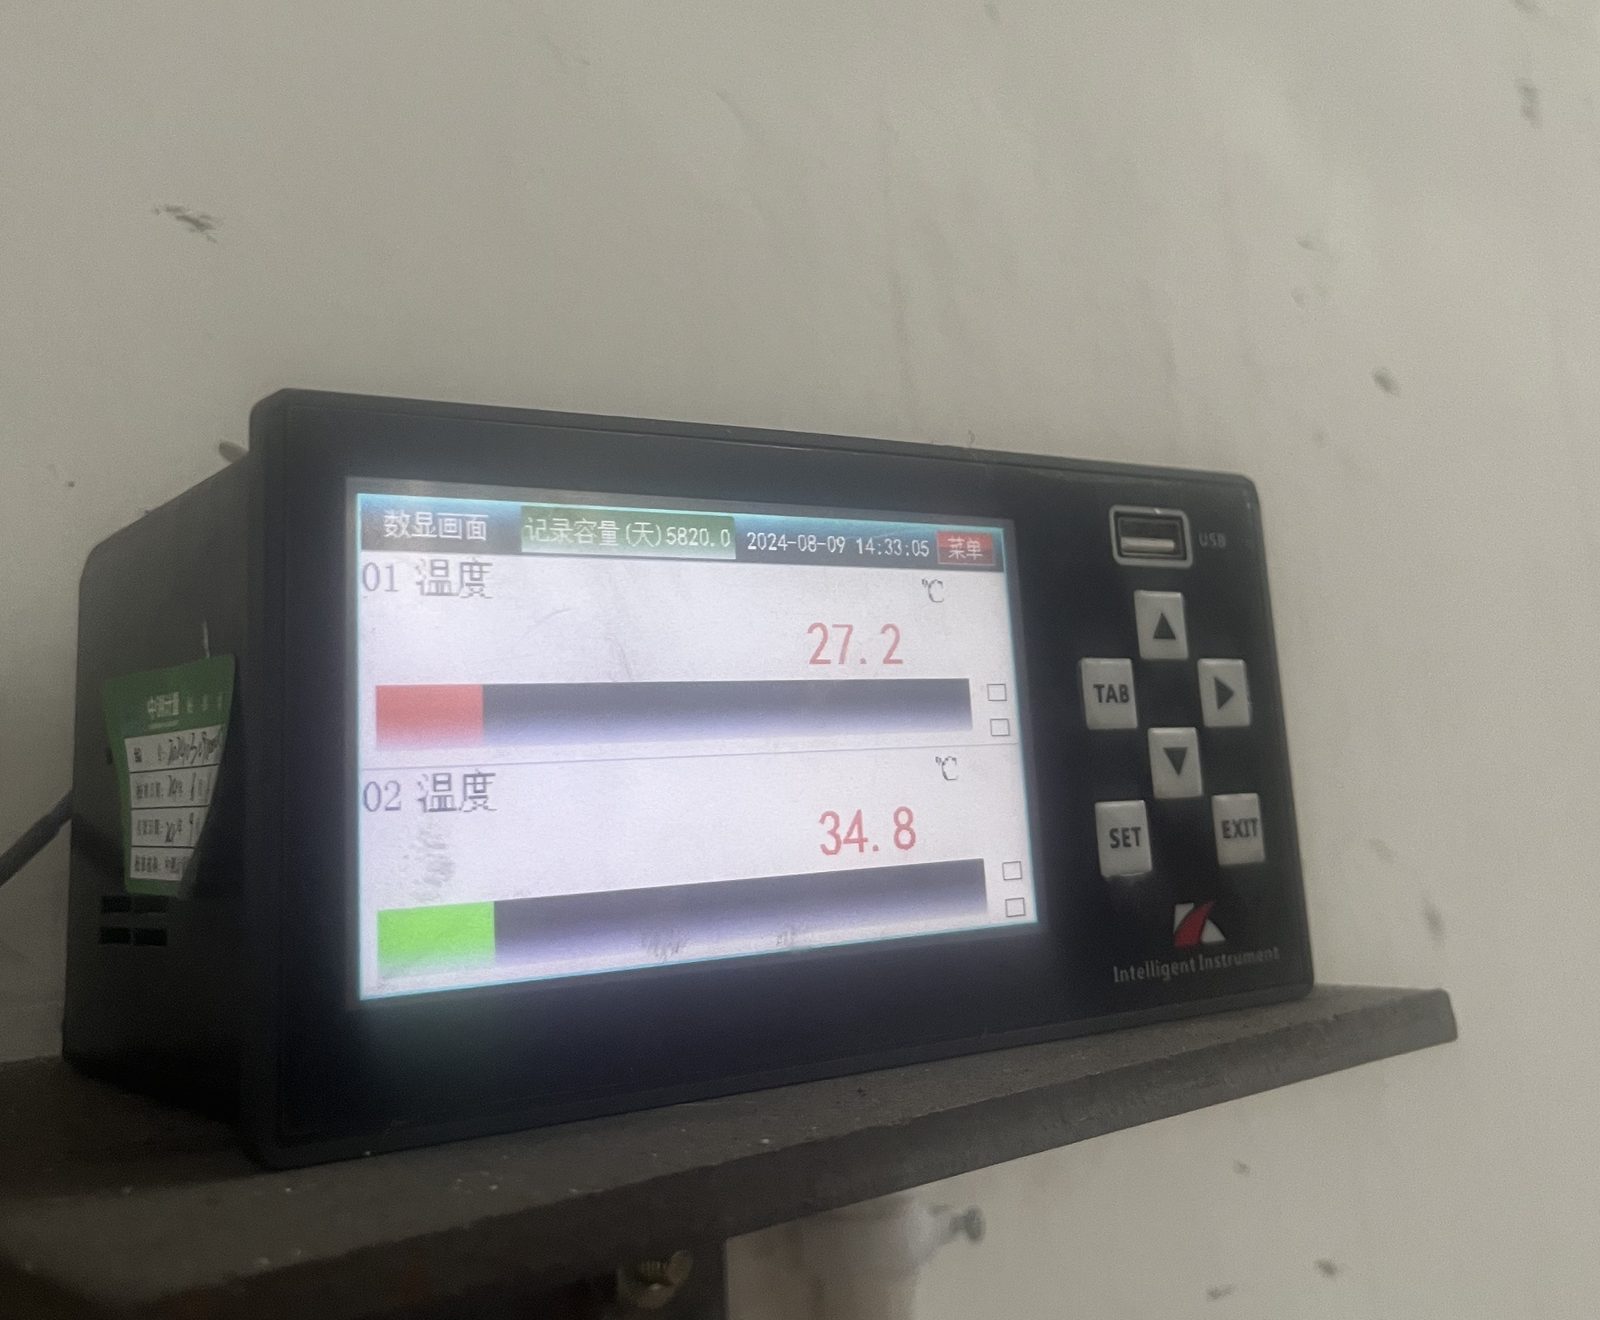
Dövme parçalar, sıcaklık kontrollü kutu tipi rezistans fırınlarında su verilir ve menevişlenir. Belirtilen mekanik özellikleri garanti etmek için fırın sıcaklığı ve soğutma ortamı sıcaklığı sürekli izlenir ve kaydedilir.
Mekanik Özellik Testleri
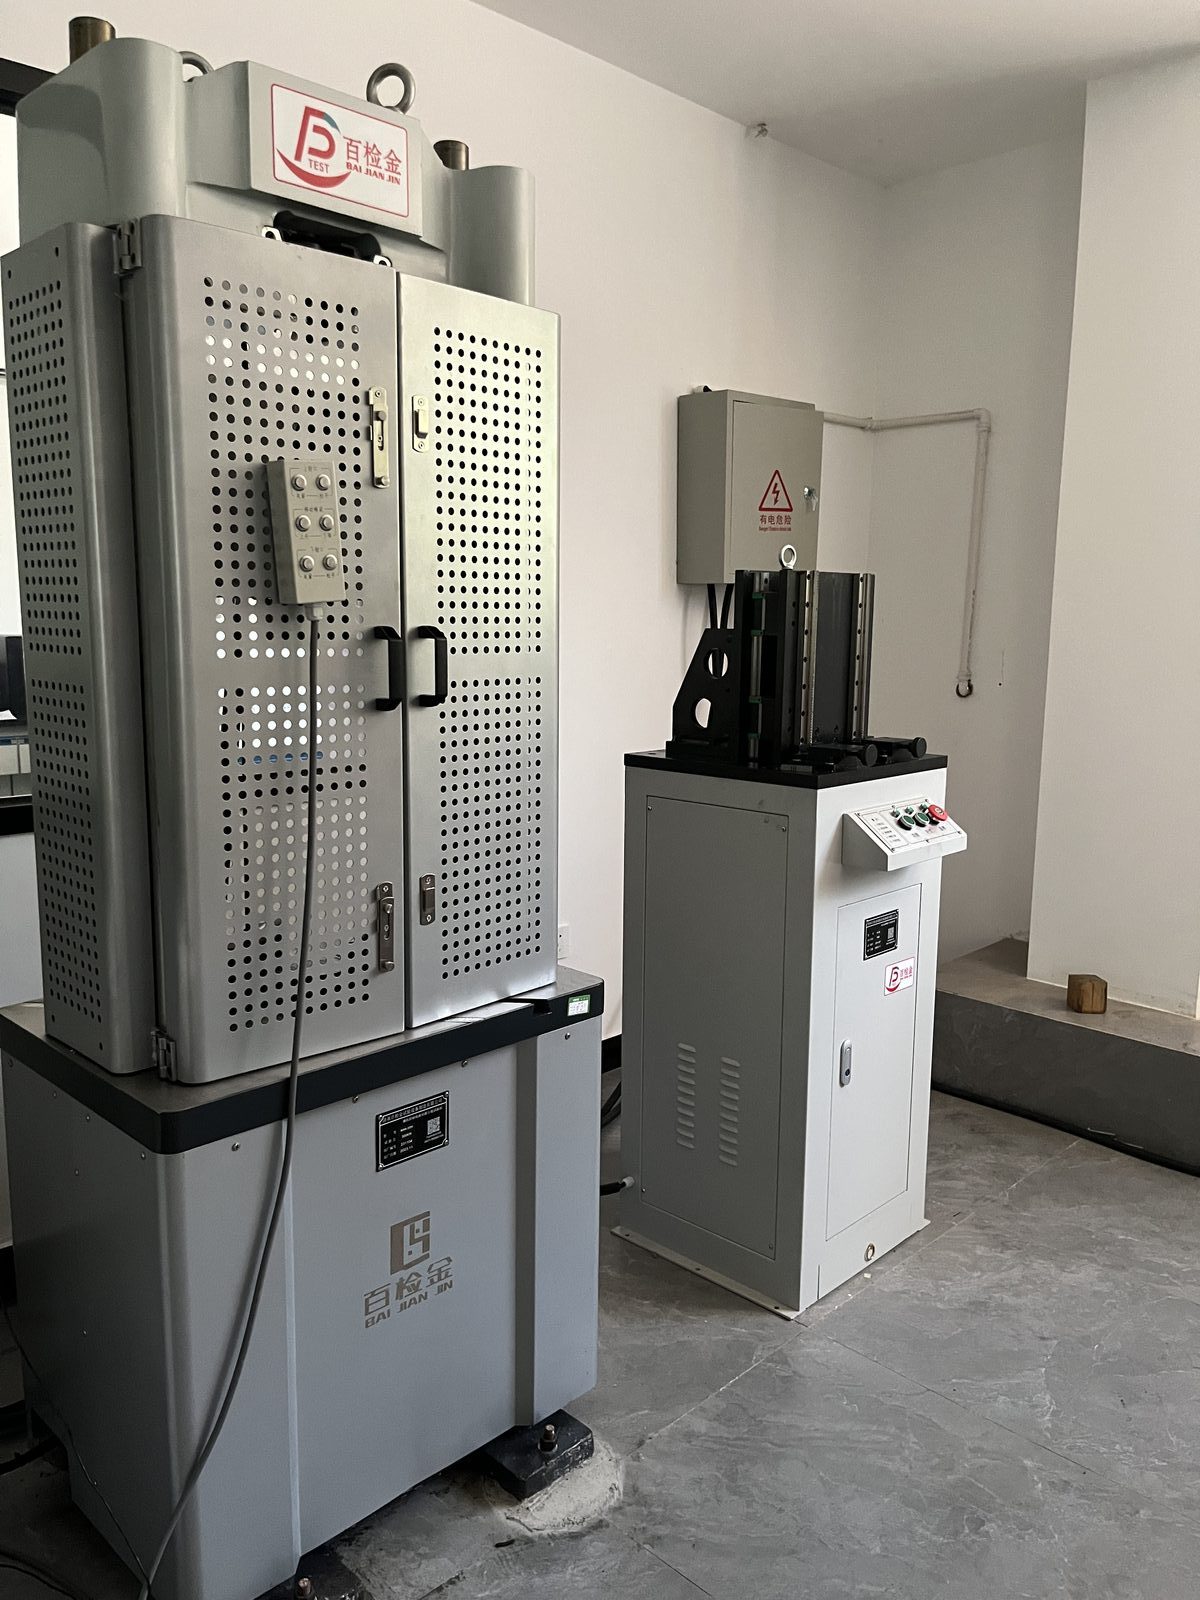
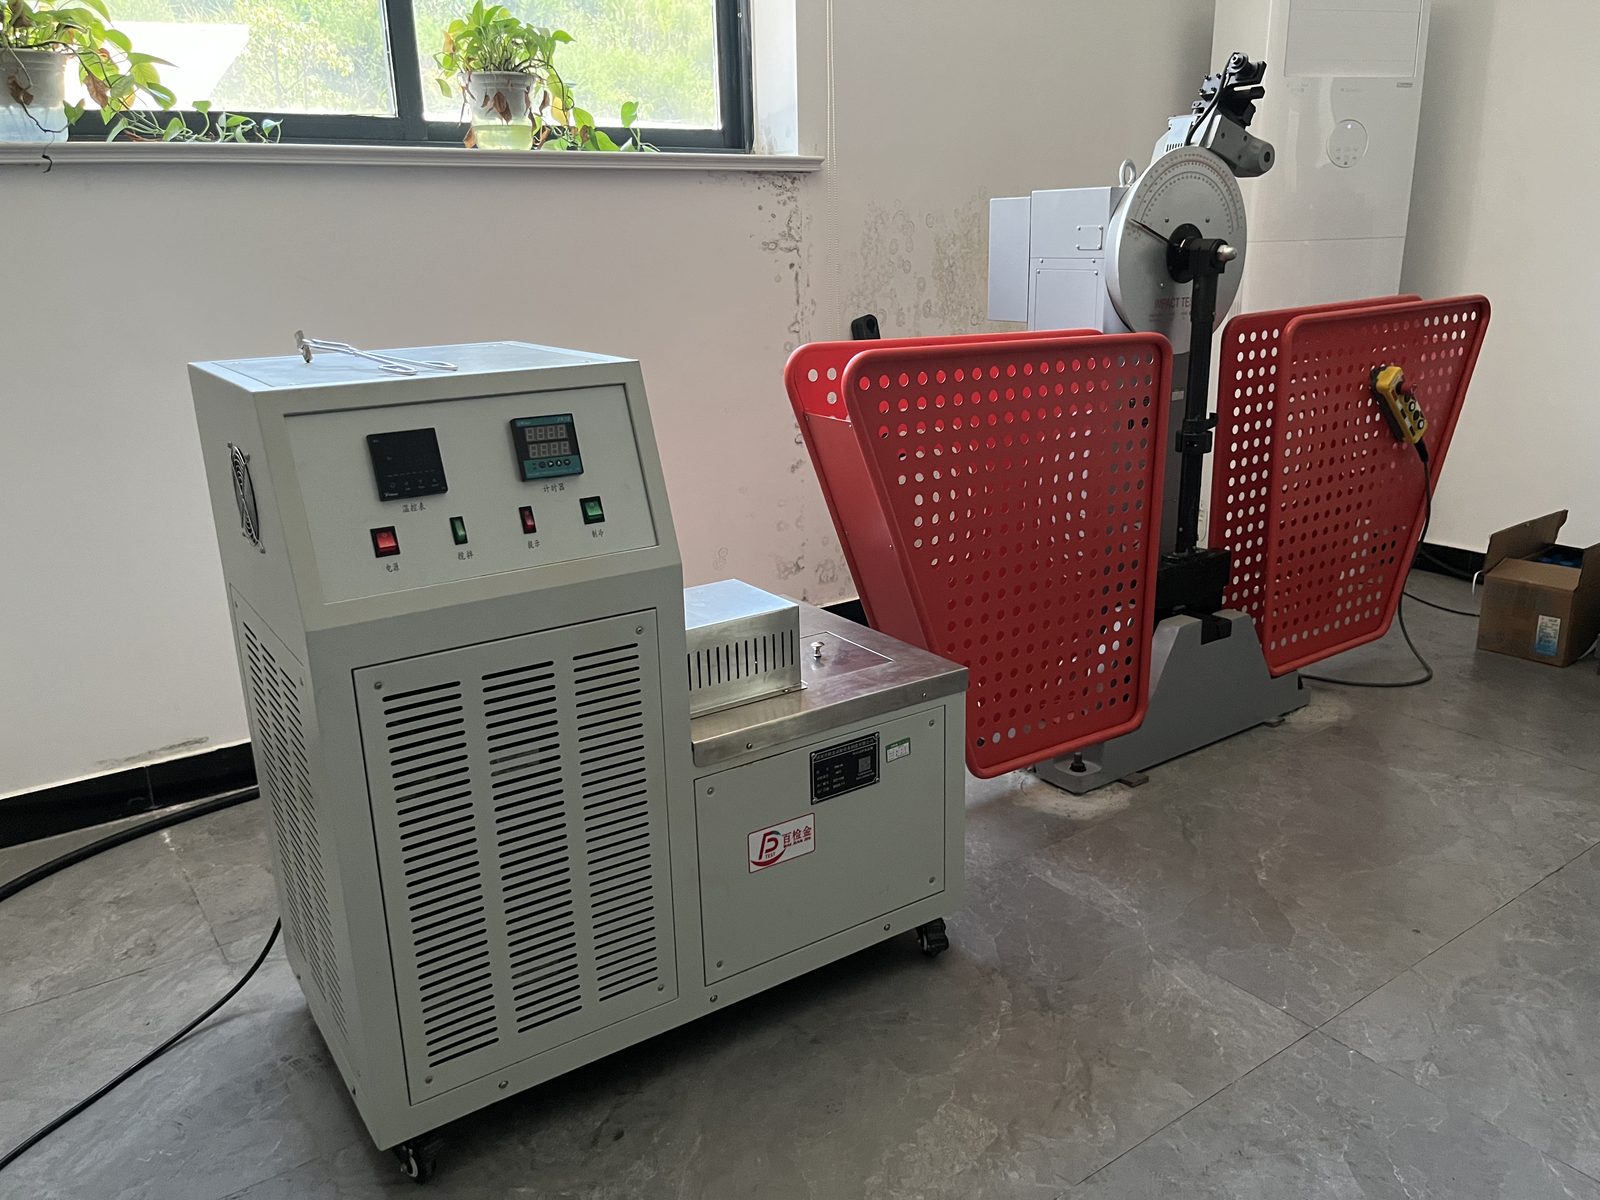
Her partiden alınan test numuneleri kendi laboratuvarımızda hazırlanır ve test edilir: servo-hidrolik üniversal test makinesinde çekme mukavemeti, akma ve uzama; otomatik darbe test cihazlarında düşük sıcaklık testleri dahil Charpy darbe enerjisi; taşınabilir Brinell test cihazı ile sertlik.
Tahribatsız Muayene (NDT)
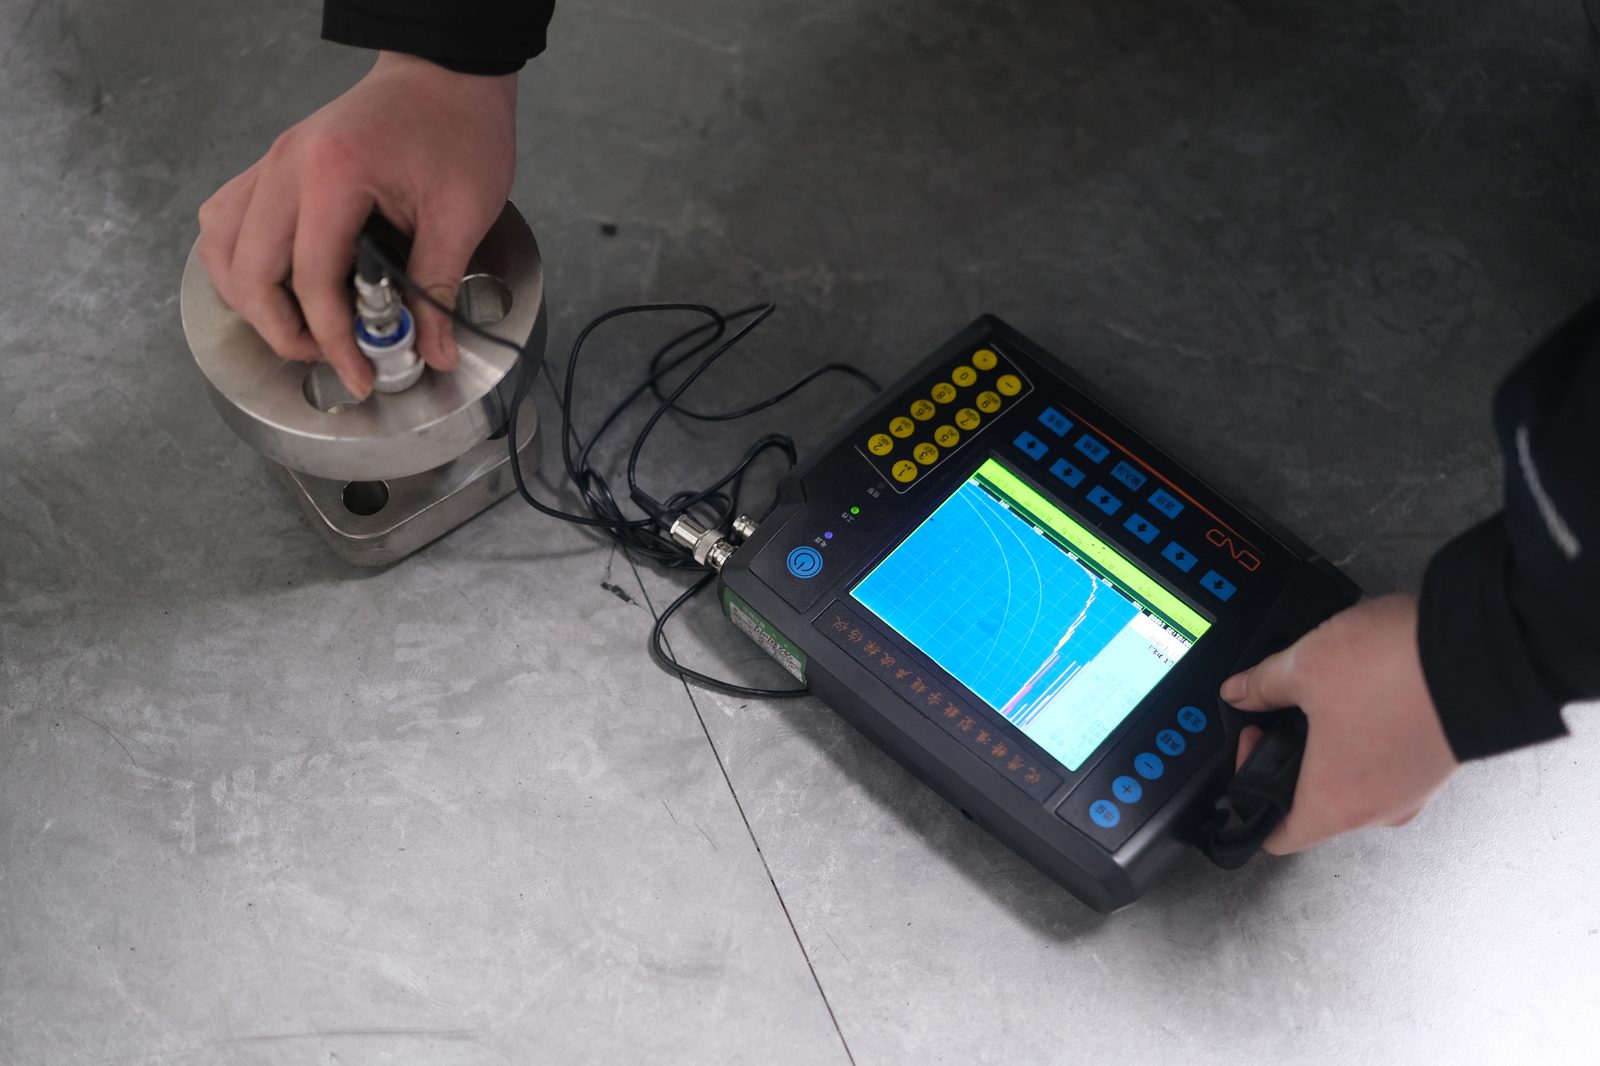
Dövme parçalar, iç süreksizlikleri tespit eden ultrasonik muayene (UT) ile incelenir; manyetik parçacık (MT) ve sıvı penetrant (PT) muayenesi talep üzerine yapılabilir. Her parti için test raporları düzenlenir.
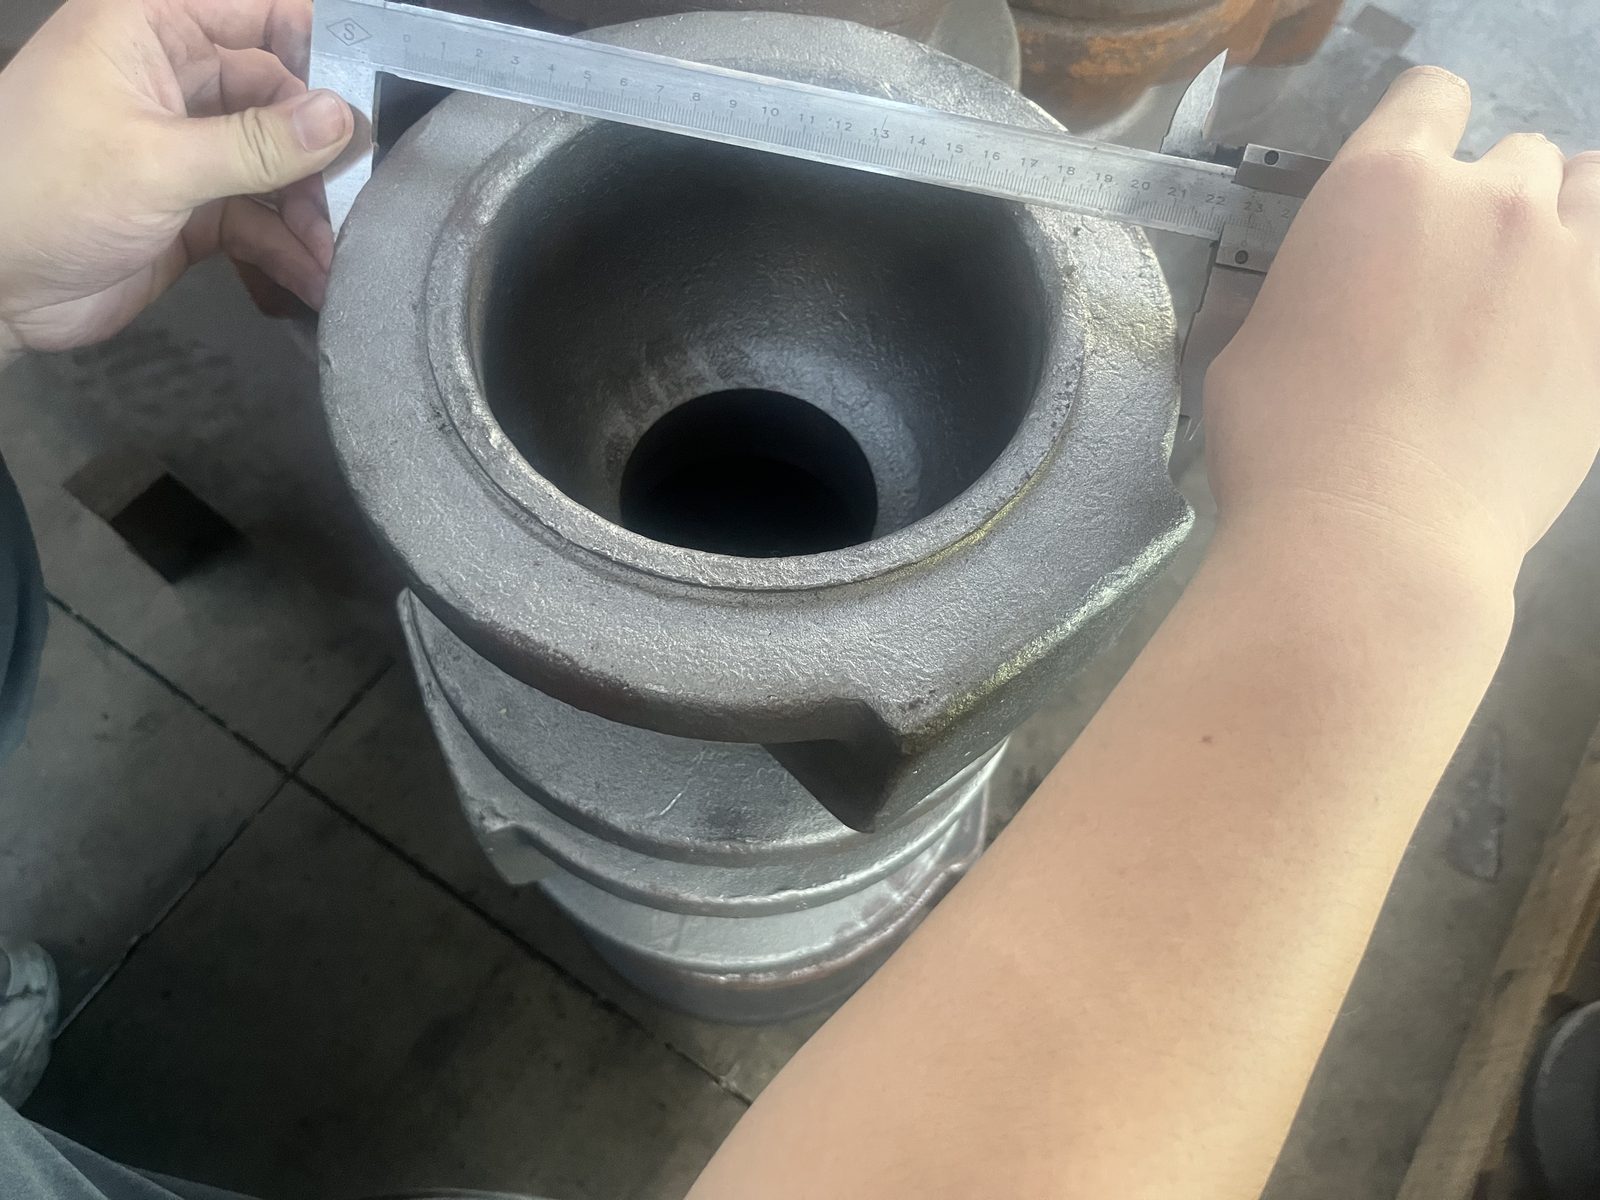
Talaşlı İmalat ve Boyutsal Muayene
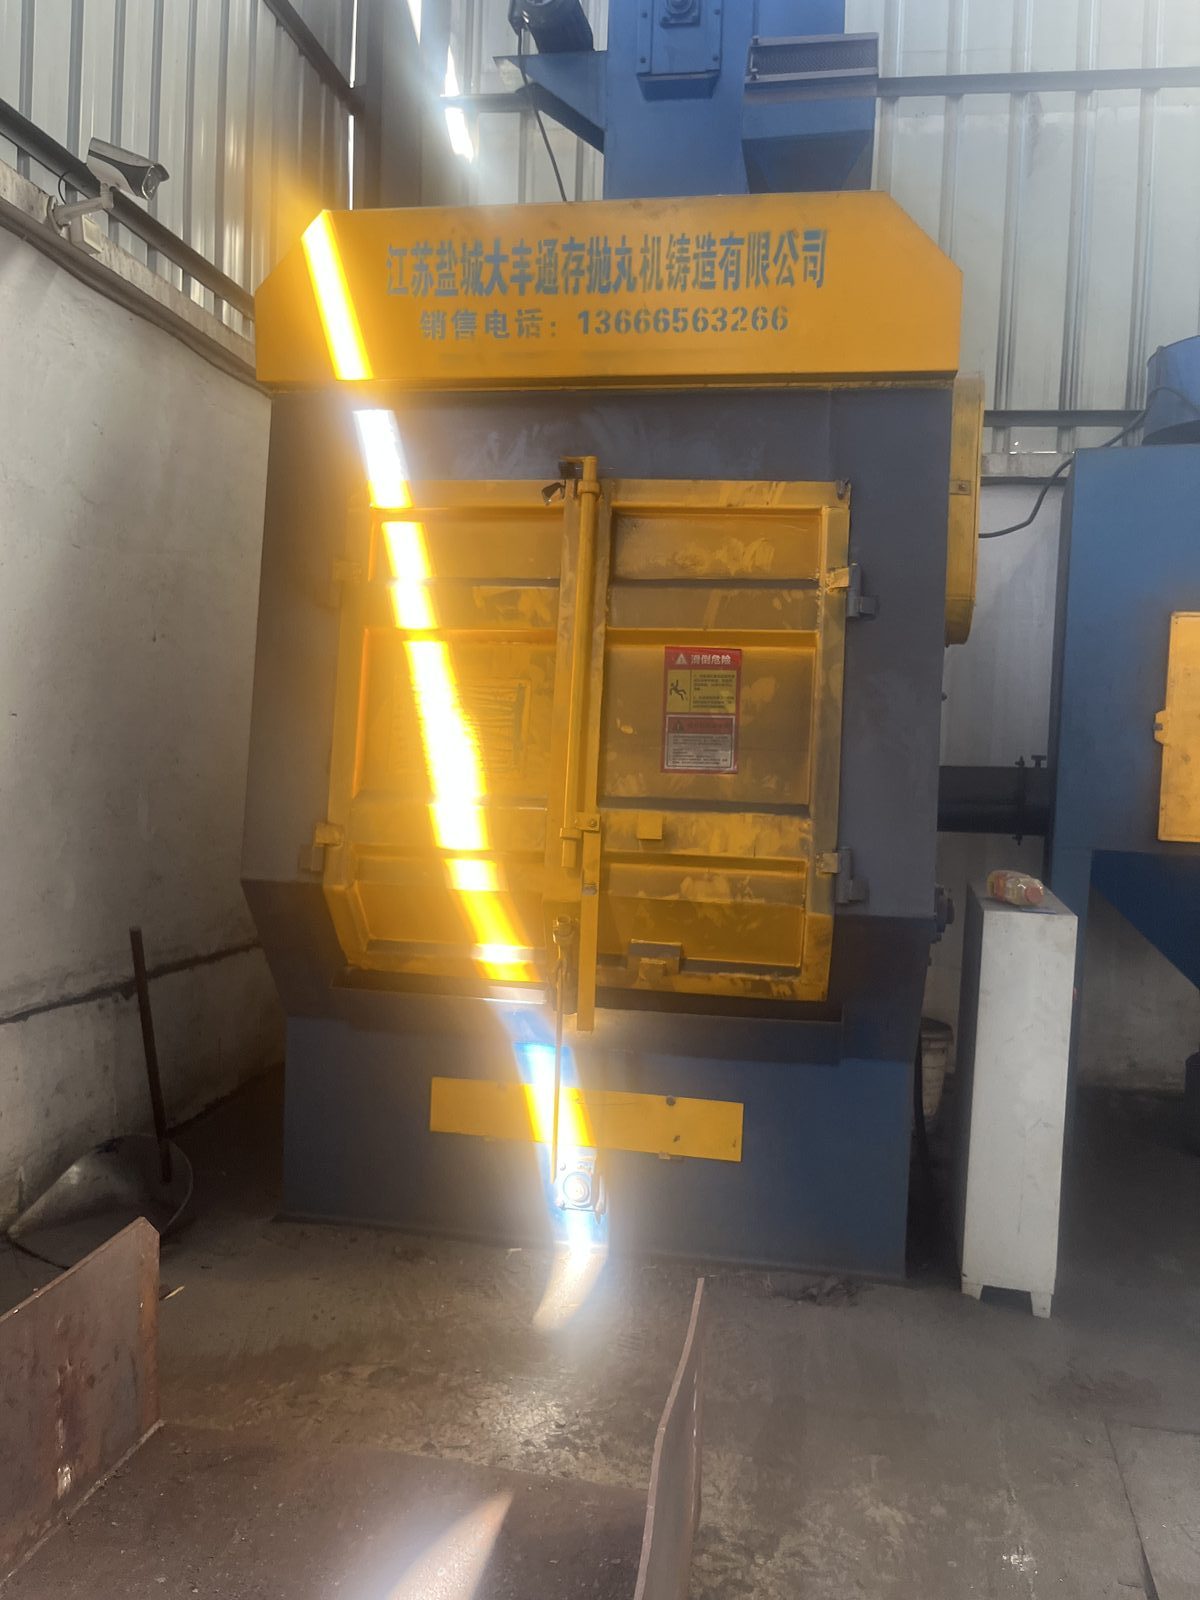
Isıl işlemden sonra parçalar yüzey temizliği için bilyeli temizleme işlemine tabi tutulur, ardından müşteri çizimine göre talaşlı imalata alınır. Kritik ölçüler, parçalar talaşlı imalat atölyesinden çıkmadan önce hassas ölçüm cihazlarıyla doğrulanır.
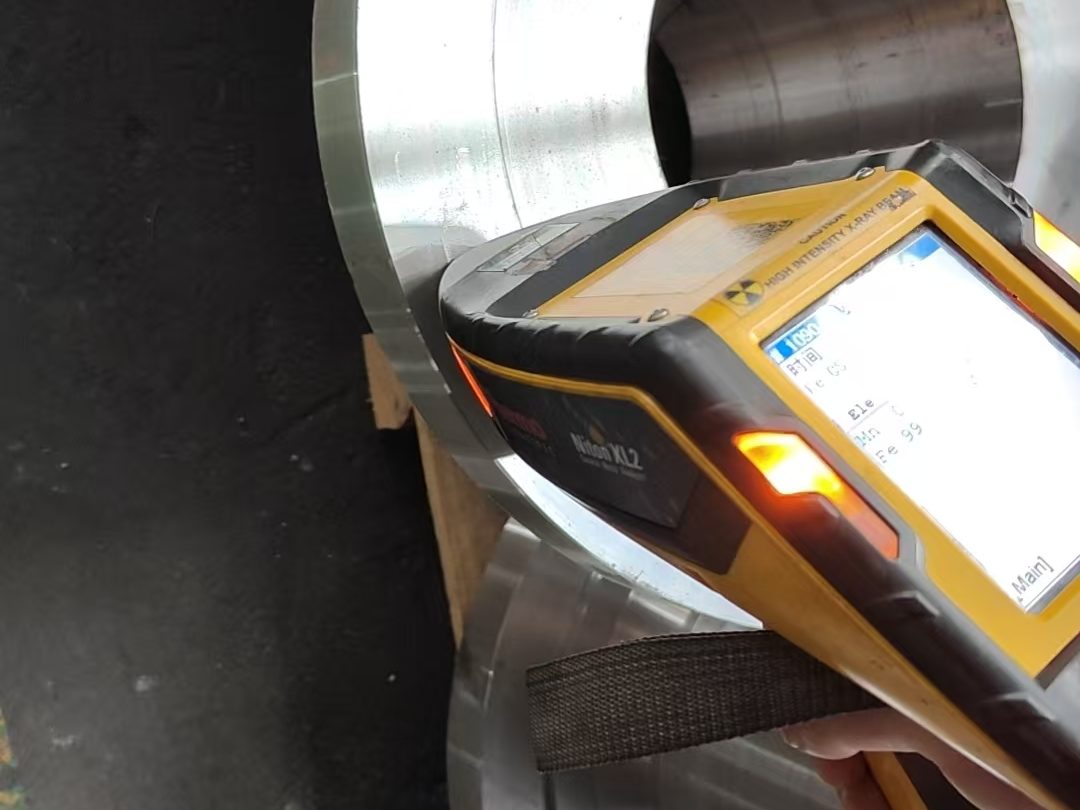
Son Doğrulama ve Sevkiyat
Paketlemeden önce her bitmiş parçanın malzeme kimliği, el tipi XRF spektrometresi (Thermo Scientific Niton) ile orijinal sertifikaya göre yeniden kontrol edilir. Parçalar daha sonra malzeme sertifikaları, test raporları ve çeki listesiyle birlikte paketlenerek sevk edilir.
Her dövme parça, eksiksiz izlenebilirlik ve dokümantasyonla tesisimizden ayrılır. Çiziminizi bize gönderin; kalıpta dövme uygunluğu açısından inceleyip proses önerimizle size dönüş yapalım.
Fiyat Teklifi Alın