Dövme ile döküm arasındaki fark, çeliğin eritilmesinden sonra ne olduğuna dayanır: döküm bir kalıba dökülür ve şekillenerek katılaşır; dövme ise kalıplar arasında işlenir, bu da iç gözenekliliği kapatır ve tane akışını döküm halinde bırakmak yerine parça boyunca yönlendirir. Dövme mi döküm mü, birçok çizimin arkasındaki ilk sorudur: malzeme spesifikasyonunu, et kalınlığını, muayene planını ve fiyatı belirler.
Bu sayfa, metalin içinde gerçekte neyin değiştiğini, hangi ASTM standartlarının bir parçanın hangi üretim yolunda olduğunu söylediğini ve her yolun yerini nerede hak ettiğini ortaya koyar. Dövme tarafından yazılmıştır, bu nedenle döküm sütunu bilinçli olarak adildir: bazı parçalar için döküm açıkça daha iyi cevaptır.
Dövme ile Döküm: Her İki Yol da Aynı Eriyikten Başlar
Döküm daha kısa yoldur. Eriyik çelik, parçanın şeklinde bir kalıba dökülür ve yerinde katılaşır.
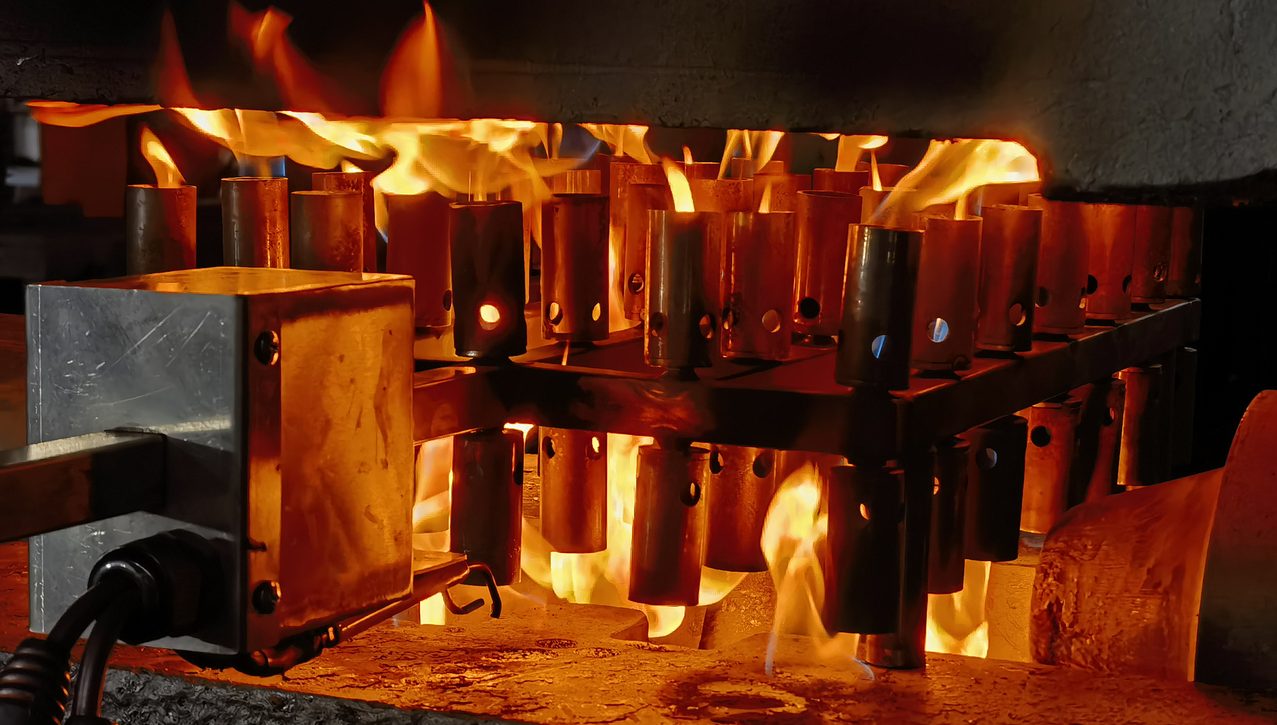
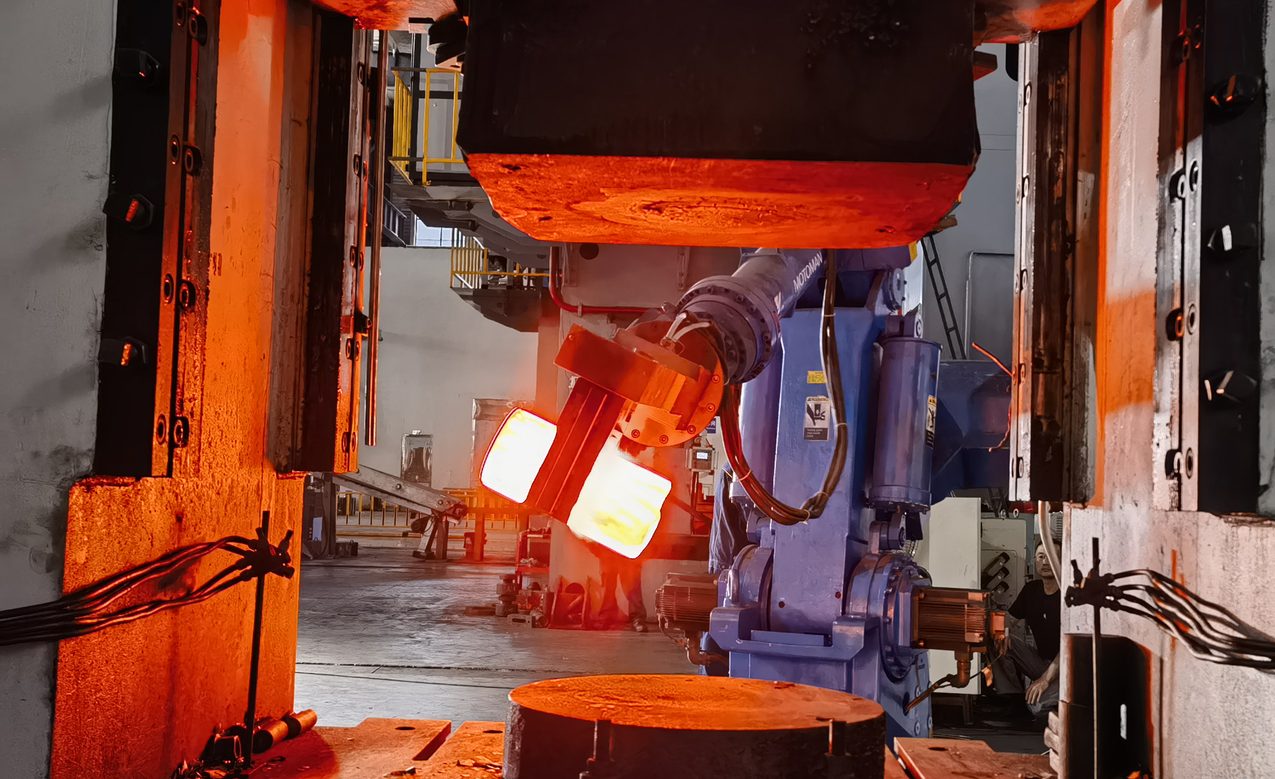
Dövme bir adım sonra başlar. Çelik zaten önce ingot veya sürekli döküm blumu olarak dökülür; ancak ondan sonra yeniden ısıtılır ve parçanın şeklini alana kadar kalıplar arasında basınç altında işlenir.
Bunu açıkça belirtmek gerekir, çünkü önemli olan fark budur: dövme, dökümün zıttı değildir. Döküm artı deformasyondur ve metali değiştiren şey deformasyondur.
Deformasyonun Metale Etkisi
Çelik bir kalıpta katılaştığında, taneler ısının çıktığı yönde dendritler ve kolonlar halinde büyür ve temiz bir şekilde katılaşmayan her şey durduğu yerde kalır: en son katılaşan metalde çekme gözenekliliği, çözünmüş gazdan kaynaklanan gaz gözenekliliği, alaşım elementlerinin segregasyonu ve metalik olmayan inklüzyonlar.
Çeliği sıcak halde işlemek, döküm halindeki bu yapıyı parçalar. Deformasyon iç boşlukları kapatır ve onları kaynaklayarak kapatır; rekristalizasyon taneyi inceltir ve inklüzyonlar işleme yönüne hizalanmış kısa diziler halinde uzatılır. Kalıpta dövmede sonuç, parçayı takip eden bir tane akışıdır: lifler bir delik ya da bir pervaz etrafında bükülür, enine kesilmek yerine.
| Döküm | Dövme | |
|---|---|---|
| İç sağlamlık | Çekme ve gaz gözenekliliği mümkündür; dökümhane bunları besleme, yolluk ve muayene ile kontrol eder | Boşluklar işleme ile kapatılır; sağlamlık süreçten gelir |
| Tane yapısı | Döküm halinde, dendritik, segregasyonlu | Parçalanmış ve inceltilmiş; inklüzyonlar işleme yönüne hizalanmış |
| Yorulma ve darbe davranışı | Daha düşük ve dökümler arasında daha fazla saçılma | Daha yüksek ve tane akışı yük yolunu takip edecek şekilde yönlendirilebilir |
| Şekil serbestliği | İç boşluklar, ince duvarlar, tek seferlik şekiller | Kalıptan çıkabilmelidir, bu nedenle daha basit geometri ve kalıp açısı |
| Kalıp takımı | Bir model ve kalıp; başlangıçta daha ucuz | Parça başına bir kalıp seti; siparişe göre amorti edilir |
| Malzeme örnekleri | A216 WCB, A352 LCC, A351 CF8M | A105, A350 LF2, A182 F316 |
Çizimdeki Malzeme Kalitesi İzlenecek Yolu Gösterir
Bu malzemelerin her biri döküm ürünü olarak başlar, ancak çizimdeki şartname size ulaşan ürün formunu belirtir. Dövme kaliteleri ve döküm karşılıkları çiftler halinde gelir:
| Döküm şartnamesi | Dövme karşılığı | Malzeme |
|---|---|---|
| A216 WCB (ayrıca WCC) | A105 | Karbon çeliği |
| A352 LCC / LCB | A350 LF2 | Düşük sıcaklık karbon çeliği |
| A217 WC6 | A182 F11 | 1¼ Cr alaşımlı çelik |
| A217 WC9 | A182 F22 | 2¼ Cr alaşımlı çelik |
| A351 CF8 | A182 F304 | 304 paslanmaz |
| A351 CF8M | A182 F316 | 316 paslanmaz |
| A890 CD3MN | A182 F51 | Duplex 2205 |
| A494 CW6MC | B564 N06625 | Alaşım 625 |
A105, A182, A350, A182 F51 ve B564 dövme şartnameleridir. A216, A217, A351, A352, A890 ve A494 ise döküm şartnameleridir. Çiziminiz bir döküm kalitesi belirtiyorsa ve servis koşulu dövme bir parça gerektiriyorsa, malzemenin dövme karşılığı olarak yeniden şartnameye bağlanması gerekir; bu yalnızca sertifikayı değil, et kalınlıklarını ve çizimi de değiştirir. Çizimi servis koşuluyla birlikte gönderin, parçanın hangi güzergaha ait olduğunu söyleriz.
Dövmenin Öne Çıktığı Yerler
- Basınç tutan parçalar; burada duvar boyunca uzanan bir hata sızıntı demektir
- Yorulmaya maruz kalan parçalar: bir vana gövdesi ya da kapağı onlarca yıl basınç çevrimleri görür
- Düşük sıcaklık ve darbe servisi; burada sınırlayıcı özellik tokluktur
- Ekşi servis; burada sertlik sınırları şartnamenin bir parçasıdır
- Tane akışının gerilime dik değil, gerilimle birlikte yönlendirilebildiği parçalar
- Zaten her yeri talaşlı imalatla işlenecek parçalar; bu durumda net şekle yakın form yine kazanç sağlar
Dökümün Daha İyi Bir Cevap Olduğu Yerler
- Bir kalıbın şekillendirip çıkaramayacağı iç boşluklara veya kanallara sahip geometriler
- Çok büyük veya tek seferlik parçalar; burada bir dövme kalıbı takımı asla amorti edilemez
- Kritik olmayan bir parçanın kısa serileri; burada fiyatı döküm modeli maliyeti belirler
- Tasarım kodunun döküme izin verdiği ve et kalınlığının görevi taşıyabildiği muhafazalar ve braketler
Maliyet ve Miktar
Belirleyici etken takım maliyetidir. Bir model ve döküm kalıbı, bir dövme kalıbı takımından daha ucuza mal olur; bu yüzden ilk parçada ve kısa serilerde döküm kazanır. Bir dövme kalıbı tekrarlı sipariş boyunca amorti edildiğinde, dövme parça genellikle fiyatta rekabetçidir ve alıcıya daha iyi malzemeyi bırakır. Malzeme verimi ve talaşlı imalat payı ise ters yönde işler: döküm bazı yönlerde nihai şekle daha yakın olabilir, dövme ise güvenle işlenebilecek kadar yoğundur.
Yaptıklarımız ve Yapmadıklarımız
Biz dövme yaparız. Döküm yapmayız. Döküm mü dövme mi sorusunda dövme tarafının argümanlarını sunar, ardından dürüst cevabı veririz: bir parça için döküm daha iyi bir yolsa, örneğin karmaşık bir muhafaza ya da hiç tekrarlanmayacak tek seferlik bir parça ise, bunu dövme olarak fiyatlandırmak yerine açıkça söyleriz. Ürettiklerimiz vana gövdeleri ve vana kapakları, dişli taslakları, flanşlar ve halkalar ile 5 kg’dan 520 kg’a kadar özel kalıpta dövme parçalardır; malzeme kaliteleri malzemeler sayfasında listelenmiştir. Parçaların nasıl üretildiği kalıpta dövme sayfasında anlatılmaktadır.
Taahhüt Ettiğimiz ve Doğrulanabilir Kapasitemiz
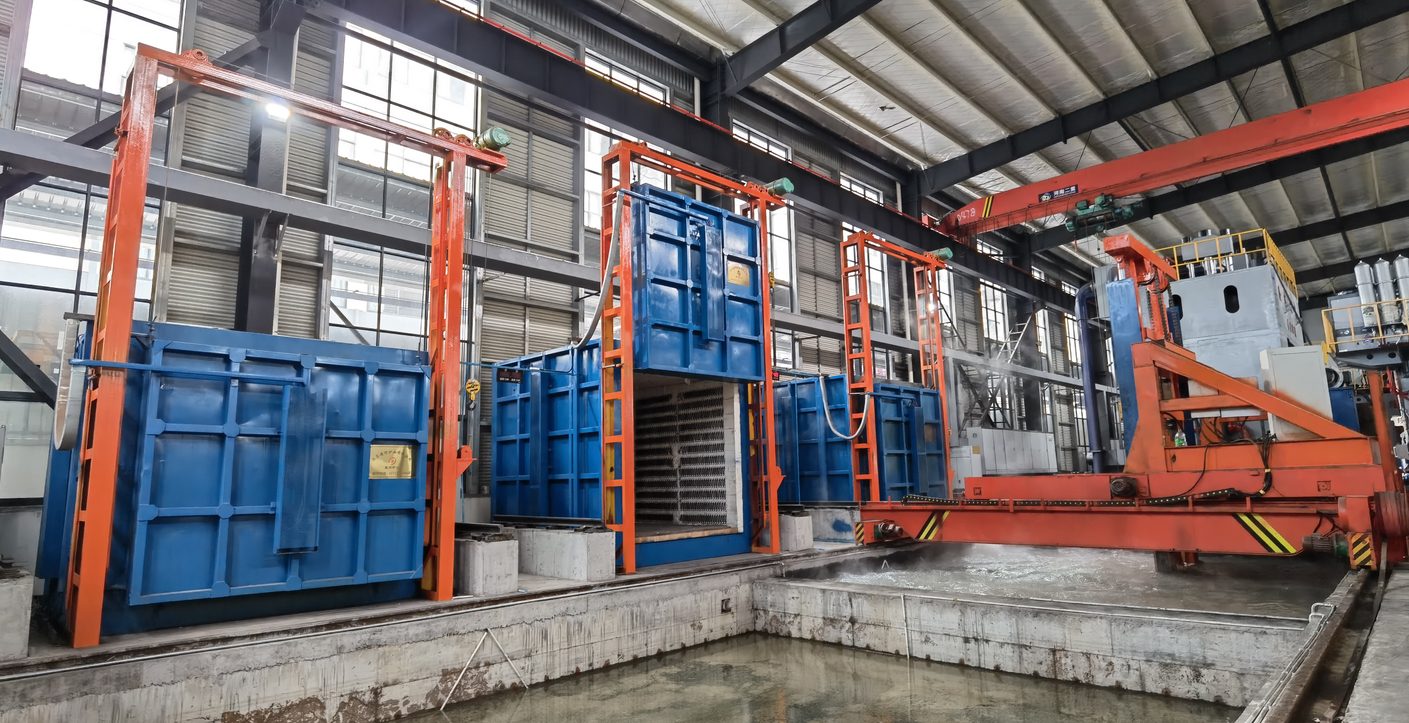
Bu iki cümlenin arkasındaki kabiliyet, bir alıcının gerçekten kontrol edebileceği şeydir: 2.000 tondan başlayan preslerle birlikte 6.000 T çok yönlü pres, robotik dövme hatları, ısıl işlem, talaşlı imalat ve testlerin hepsi tek bir tesiste, 5 kg’den 520 kg’e kadar tek parça ağırlıkları ve evraklara kadar taşınan belgelendirmeler: API Spec 20C, PED 2014/68/EU, AD2000-W0 ve NORSOK M-650. Bir parça için döküm daha iyi bir yolsa, bunu söyleriz; hangi yöne gitmesi gerektiğini söylememiz için bir çizim yeterlidir.
İlgili sayfalar
Sık Sorulan Sorular
Dövme çelik, dökme çelikten daha mı güçlüdür?
Kağıt üzerinde eşleştirilen kaliteler birbirine yakındır: A105 ve A216 WCB her ikisi de yaklaşık 485 MPa minimum çekme dayanımı taşır. Fark, sertifikada değil parçanın kendisinde ortaya çıkar. Bir dövme daha yoğundur, özellikleri parçadan parçaya daha az dağılım gösterir ve yorulma ve darbe yüklerini daha iyi karşılar; bu nedenle basınç sınırı içindeki ve güvenlikle ilgili parçalar genellikle dövme olarak belirtilir.
Dövme bir parça döküm olarak mı başlar?
Evet. Dövme hammaddesi bir külçe veya sürekli döküm blumdur, bu nedenle dövme bir parça dökülmüş ve ardından işlenmiştir. Gözenekliliği kapatan, tane yapısını incelten ve parçaya tane akışını kazandıran şey bu işlemedir.
Hangi ASTM standartları dövme, hangileri dökümdür?
Dövme: A105, A182, A350, dubleks için A182 F51, nikel alaşımları için B564. Döküm: A216, A217, A351, A352, A890, A494. Çizimdeki malzeme şartnamesi ürün formunu belirtir, dolayısıyla parçanın hangi yolda olduğunu da söyler.
Bir döküm, dövmeye dönüştürülebilir mi?
Çoğu zaman, geometri kalıptan çıkacak şekilde yapılabiliyorsa dönüştürülebilir. Bu bir evrak değişikliği değildir: malzeme, dövme eşdeğerine göre yeniden belirtilir, cidar kesitleri gözden geçirilir ve çizim revize edilir. Hem döküm çizimini hem de servis koşulunu gönderin; dövülebilir olup olmadığını ve değişikliğin neleri kapsadığını size söyleriz.
Döküm ne zaman daha ucuz yoldur?
Kalıp maliyeti yeterli sayıda parçaya yayılamadığında, geometri kalıptan çıkamayacak kadar karmaşık olduğunda veya parça basınç sınırı içinde değilse ya da yorulma yükü taşımıyorsa. Zorlu bir parçanın tekrarlanan siparişinde, kalıp amorti edildiğinde dövme versiyon genellikle rekabetçidir.
Siz de parça dökümü yapıyor musunuz?
Hayır. Biz bir kalıpta dövme atölyesiyiz. Parçanız için döküm daha iyi bir yolsa, bunu söyleriz ve bir dökümhane tarafından daha iyi hizmet alırsınız.