Dubleks paslanmaz çelik, iki fazlı bir malzemedir: yaklaşık yarısı ferrit, yarısı östenit. Sonuç, 316L’nin yaklaşık iki katı akma dayanımına ve klorür gerilmeli korozyon çatlamasına karşı çok daha yüksek dirence sahip bir kalite ailesidir; dubleksi deniz suyu, deniz altı, tuzdan arındırma ve kimyasal hizmete sokan da budur.
Longrui Forging, F51, F53 ve F55 kalitelerinde dubleks vana gövdeleri, kapakları, flanşları, göbekleri ve genel parçaları, parça başına 5 kg ile 520 kg arasında, 6.000 T çok yönlü preste döver. Dövme, çözelti ısıl işlemi ve test, NORSOK M-650 malzeme üreticisi yeterliliğimiz kapsamında tek çatı altında yürütülür.
Hangi Dubleks Kalite Hangisidir
Aşağıdaki kalite adlandırmaları, çoğu dubleks çiziminde yer alan ASTM A182 tanımlarıdır. Parantez içindeki ticari adlar, alıcıların konuşmada kullandığı adlardır.
| ASTM kalitesi | UNS | Ticari ad | Minimum PREN |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
İlk satırla ilgili iki nokta, çünkü neredeyse her dubleks sorgusunda karşımıza çıkıyorlar:
- F51, orijinal %22 kromlu dublekstir. Bileşim daha sonra çukurlaşma direncini artırmak için aralığın üst ucunda sıkılaştırıldı ve bu sıkılaştırılmış versiyon F60’tır (UNS S32205). S32205, S31803 olarak çift sertifikalandırılabilir, ancak tersi mümkün değildir. Çiziminiz F51 diyorsa ve fabrika sertifikası S32205 diyorsa, malzeme daha sıkı şartnameye uygundur, ikame değildir.
- PREN, son sütun, krom, molibden ve nitrojen içeriğinden hesaplanır ve bir kalitenin klorür hizmetinde çukurlaşmaya ne kadar iyi direndiğini sıralar. Deniz suyu hizmeti genellikle 34’ten başlar; süper dubleks kaliteler 40’tan itibaren belirtilir.
Dubleksin Uygun Olduğu ve Uygun Olmadığı Yerler
Dubleks, klorür açısından zengin, ıslak ve orta derecede ılık hizmet için doğru cevaptır: deniz altı ve üst taraf petrol ve gaz parçaları, tuzdan arındırma tesisi, kimyasal proses ekipmanı ve deniz suyu veya üretilen su gören vana gövdeleri.
Belirli bir sıcaklığın üzerinde yanlış cevaptır ve bu, kalite sabitlenmeden önce bilinmeye değerdir:
- 475 °C gevrekleşmesi. Yaklaşık 300 °C üzerinde ferrit fazı ayrışmaya başlar ve etki en kötü 475 °C civarında görülür. Oluşum aralığı genellikle 300 ile 525 °C olarak verilir, bu nedenle dubleksin servis sıcaklığında bir üst sınır vardır.
- Üst sınır tek bir sayı değildir. Tedarikçiler 2205 için maksimum servis sıcaklıklarını, haddehaneye ve tasarım koduna bağlı olarak yaklaşık 250 °C ile 315 °C arasında yayımlar. Geçerli basınçlı kap kodu belirleyicidir; servis sıcaklığı sınıra yakınsa bize bildirin, projenizin belirttiği koda göre çalışırız.
- Sigma fazı. Yaklaşık 700 °C ile 950 °C arasında, yavaş soğuma çeliğin içinde intermetalik fazların oluşmasına izin verir. Bu fazlar hem tokluğu hem de korozyon direncini düşürür ve en hassas olanlar süper dubleks kalitelerdir. Bu, servis riski kadar bir işleme riskidir ve çözeltiye alma sonrası soğuma hızının bu kadar önemli olmasının nedeni budur.
- Düşük sıcaklık. Dubleks, östenitik paslanmazın aksine sünekten gevreğe bir geçiş yaşar. Açık deniz şartnameleri tipik olarak −46 °C’de darbe deneyi ister ve −80 °C normalde inilen en düşük sıcaklıktır.
Dubleksin Dövmede Gerektirdikleri
Dubleks, karbon veya östenitik çelikten daha dar bir aralıkta dövülür ve bir dubleks dövmenin sağlam olup olmadığını belirleyen iki unsur presin her iki tarafında gerçekleşir:
- Isıtma ve işleme sıcaklığı. Kütük, intermetalik aralıktan kaçınılan bir pencere içinde tutulur ve işlenir; sıcaklık, parti parti tahmin edilmek yerine ölçülerek izlenir.
- Çözeltiye alma ve soğutma. Dövme sonrasında parça çözeltiye alınır ve kontrollü bir hızda soğutulur; böylece ferrit ve östenit kısmen dönüşmek yerine amaçlanan dengesine döner.
- Doğrulama. Her dökümde (şarjda) kimyasal bileşim, çekme ve akma değerleri, düşük sıcaklık banyosu dahil darbe enerjisi, Brinell sertliği ve ultrasonik muayene; hepsi kendi laboratuvarımızda. Fırın ve soğutma kayıtları siparişle birlikte gönderilebilir.
- Evrak. Açık deniz ile petrol ve gaz projeleri, belgeleri en az parça kadar yakından denetler. API Spec 20C lisansımız ve NORSOK M-650 yeterliliğimiz bu denetimlerin aradığı unsurlardır; her ikisi de sertifikalar sayfasında belirtilmiştir.
2205 mi 2507 mi: Nasıl Seçilir
Çoğu dubleks talebi bu karşılaştırmaya dayanır. Tablo, kararın kısa halidir; tam malzeme yelpazesi malzemeler sayfasında yer alır.
| Soru | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 ve üzeri | 40 ve üzeri |
| Akma dayanımı | 316L’nin yaklaşık iki katı | Daha da yüksek ve üst kaliteye geçme nedeni |
| Klorürlü servis | Deniz suyu, üretim suyu, genel kimyasal | Tuzlu su, yüksek klorürlü, daha sıcak veya daha agresif servis |
| Dövme ve talaşlı imalat | Daha toleranslı | İşlenmesi daha zor, daha dar işleme penceresi |
| Genellikle nerede belirtilir | Vana gövdeleri, kapaklar, flanşlar, pompa parçaları | Deniz altı ve platform üstü donanımlar, deniz suyu sistemleri, kimyasal tesis |
| Göreli maliyet | Dubleks için referans | Alaşım içeriğine bağlı olarak 2205’in üzerinde |
2205’in sınırda kaldığı bir klorür seviyesinde veya sıcaklıkta çalışıyorsanız, seçim genellikle 316L parçayı kalınlaştırmak yerine 2507’ye geçmektir; çünkü korozyon direnci farkı tasarımsal değil kalite sınıfına ilişkin bir karardır. Sınırda olan faktör servis sıcaklığıysa, cevap tamamen farklı bir malzeme ailesi olabilir ve bunu söyleriz.
Dubleks Siparişlerle Birlikte Verilen Belgeler
Dubleks siparişlerde standart olarak bir EN 10204 3.1 muayene sertifikası verilir ve döküm numarası test sonuçları üzerinden izlenebilir. Proje şartnamesi tanık eşliğinde test gerektiriyorsa, kuruluşumuz dışındaki bir denetçi tarafından karşı imzalanan bir EN 10204 3.2 sertifikası talep üzerine sağlanabilir ve parça fiyatına dahil edilmek yerine ayrı olarak fiyatlandırılır. Sevkiyattan önce bir el tipi XRF spektrometresi, parçanın sertifikada belirtilen kalitede olduğunu yeniden kontrol eder. Kalite kontrol sayfası her aşamada nelerin kontrol edildiğini ve hangi kaydın bırakıldığını açıklar.
Dövmenin Dubleks Bir Parçaya Kattıkları
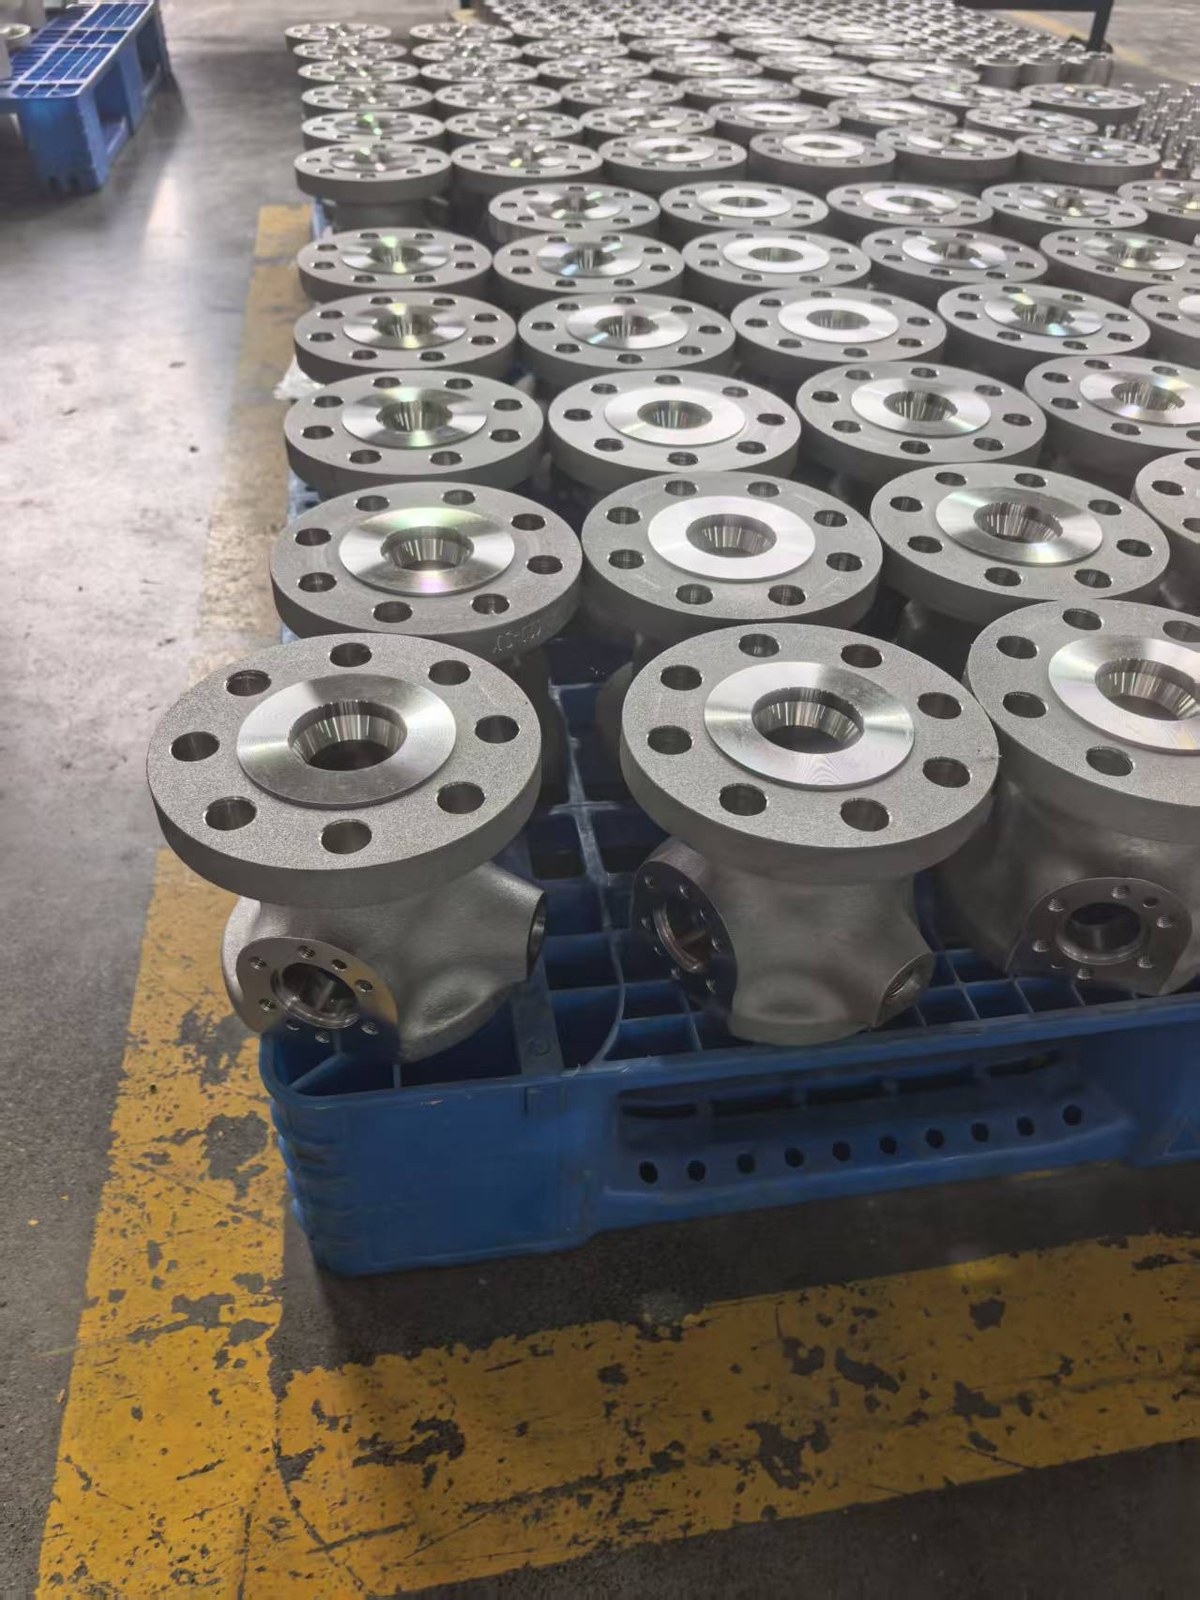
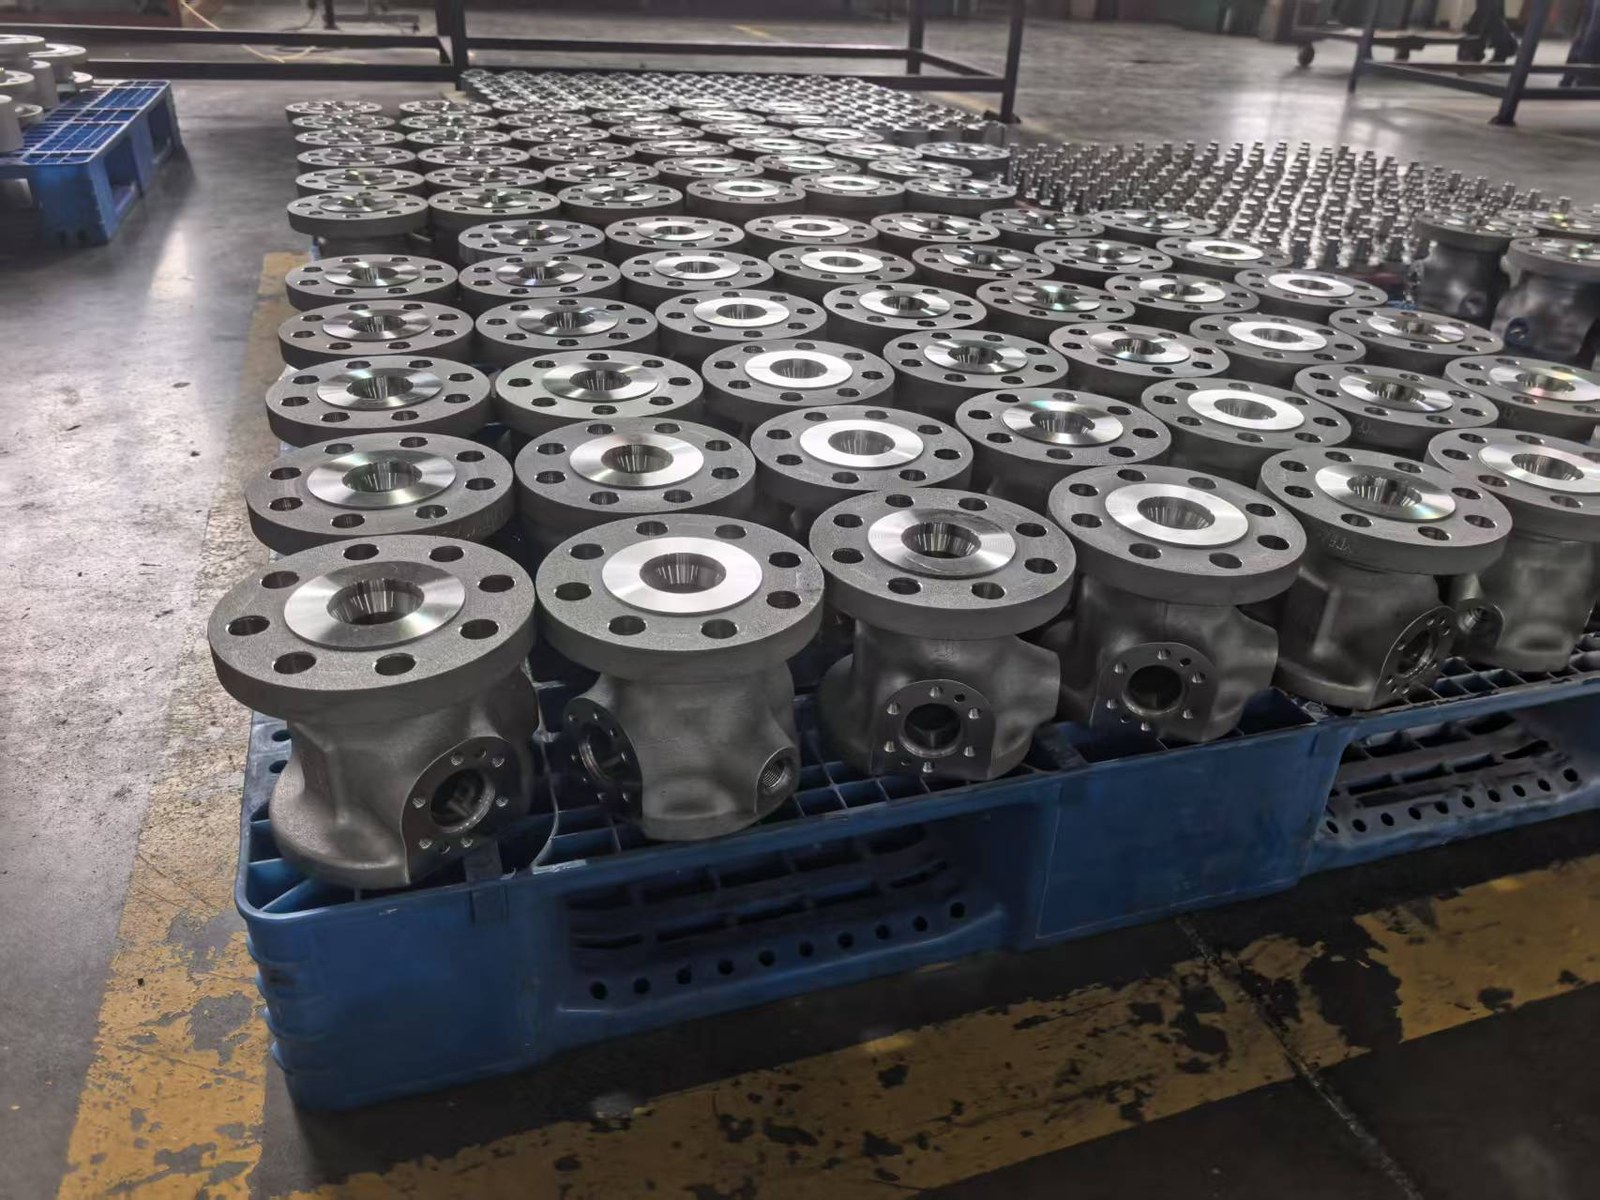
Dubleks parçalar için hem dökümler hem de çubuk malzeme kullanılır ve bazı şekiller için doğru cevap bunlardır. Dövmenin kattığı şey, katılaşma yerine deformasyonla düzenlenmiş bir yapıdır: lif kalıbı takip etmek yerine kesit boyunca uzanır ve iç gözeneklilik, ultrasonik muayenenin bulması için bırakılmak yerine kapatılır. Parça ayrıca bitmiş şekle yakın olarak gelir; bu, işlenmesi bu kadar zor bir kalitede bir değer taşır ve ferrit ve ostenit dengesi daha sonra kendi fırınlarımızda çözeltiye alma ısıl işleminde, çevrim kaydedilerek yeniden sağlanır.
Arkasındaki tesis tek bir zincirdir: ağırlığa göre kesilmiş kütük, 6.000 T çok yönlü prese dövme, ısıl işlem, talaşlı imalat ve muayene aynı çatı altında, NORSOK M-650 yeterliliğimiz ve API Spec 20C lisansımız kapsamında. İki güzergah arasındaki genel karşılaştırma dövme ile döküm karşılaştırması sayfasında yer alır.
İlgili sayfalar
Sıkça Sorulan Sorular
Dubleksi dövmesi 316’dan daha mı zordur?
Evet. Dubleks, dövme sıcaklığında daha fazla mukavemetini korur; bu nedenle ostenitik paslanmaz çelikten daha fazla pres kuvveti ve daha dar bir sıcaklık aralığı gerektirir ve faz dengesini korumak için çözeltiye alma ısıl işlemi sonrasındaki soğuma hızı kontrol edilmelidir. Bu, farklı bir proses değil proses kontrolüdür: aynı hatlar her ikisini de döver.
F51 vana gövdelerini dövebilir misiniz?
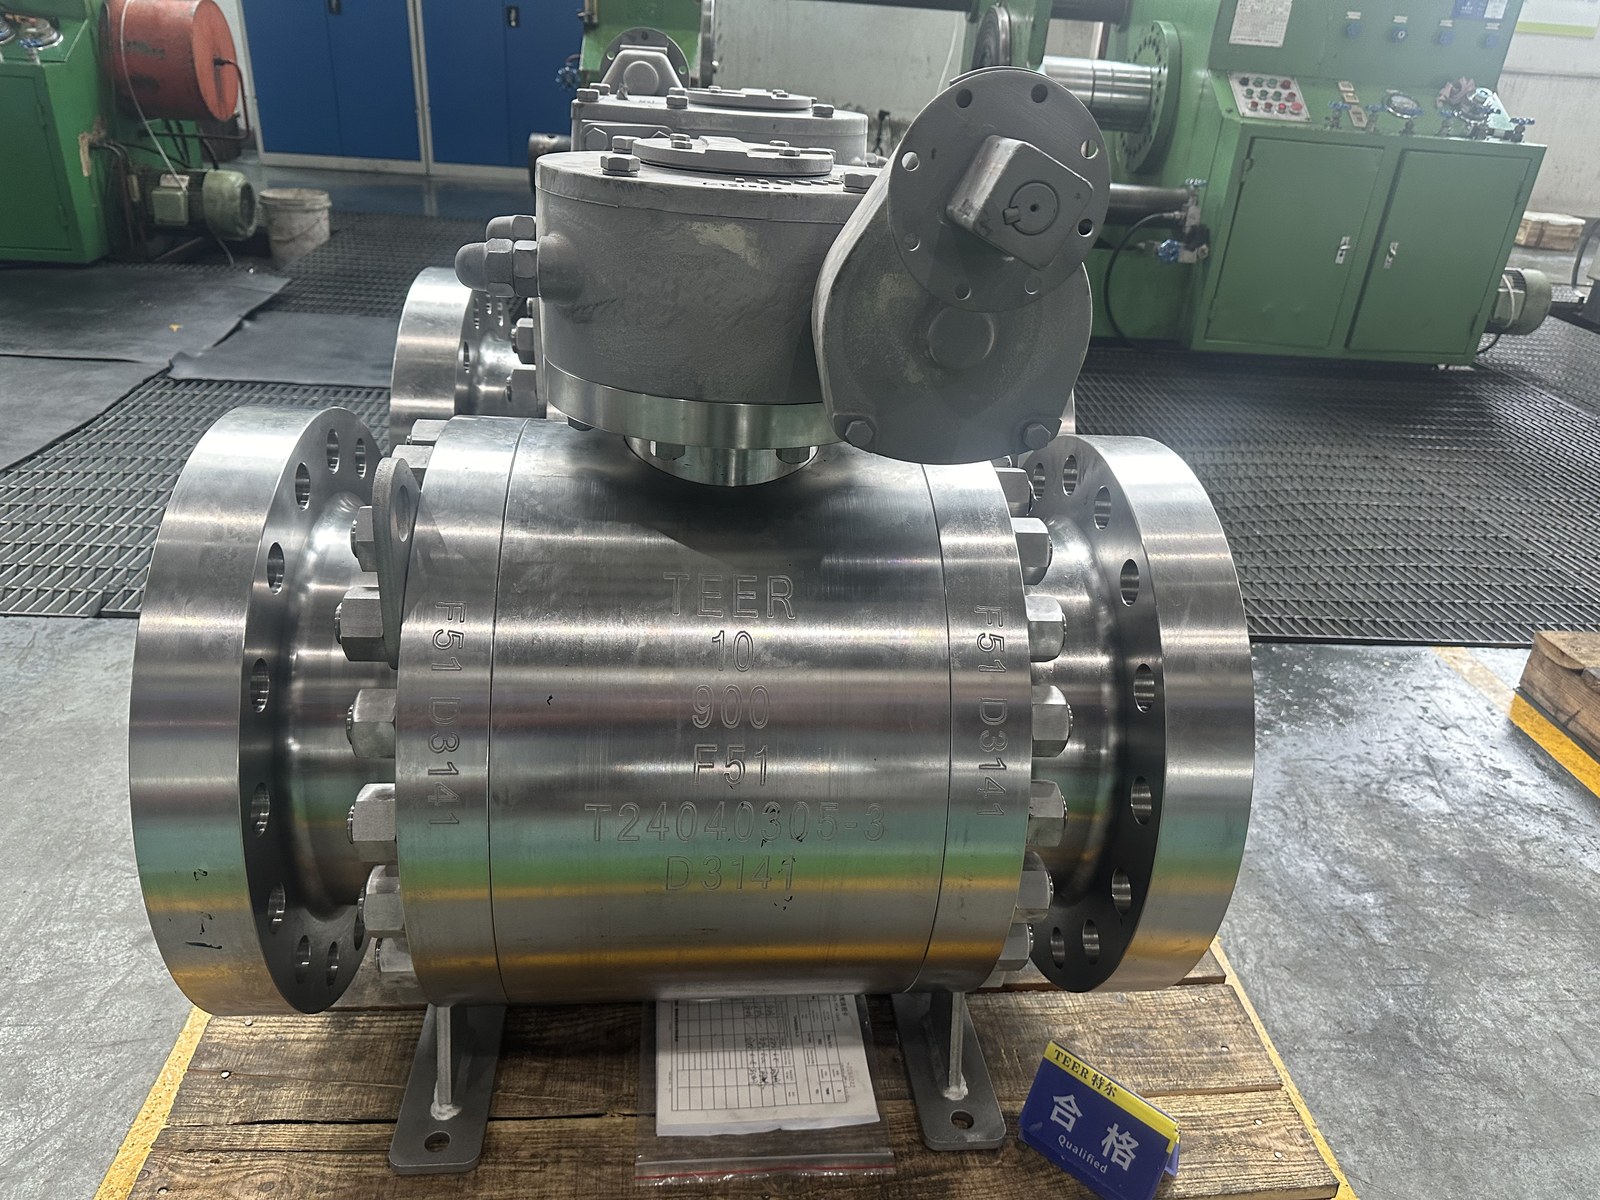
Evet ve bu düzenli dubleks işlerimizden biridir: F51 malzemede iki parçalı ve üç parçalı küresel vana gövdeleri ve kapakları, 1/2″ ila 12″ ve Class 150 ila 2500. Ölçüler ve ağırlıklar vana gövdesi sayfasında yer alır.
F51 ile F60 arasındaki fark nedir?
F51, orijinal %22 kromlu dubleks olan UNS S31803’tür. F60, daha iyi çukurlaşma direnci için bileşimi aralığın üst ucuna çekilmiş aynı kalite olan UNS S32205’tir. S32205, S31803 olarak çift sertifikalandırılabilir; bu nedenle tek bir sertifika genellikle her iki numarayı da taşır.
Dubleks malzeme sertifikaları ve test raporları sağlıyor musunuz?
Evet. Kimyasal bileşim ve mekanik test sonuçları, UT raporları ve fırın çizelgeleri siparişle birlikte sağlanabilir. 3.1 sertifikası standart olarak gelir; şartnameniz dışarıdan bir karşı imza gerektiriyorsa, 3.2 ayrı olarak fiyatlandırılır.
Dövebileceğiniz en ağır dubleks parça hangisidir?
Tek parça dövmeler 520 kg’a ulaşır ve talaşlı imalat ölçü aralığımız Ø600 × 1000 mm’dir. Dubleks parçalar genellikle bunun altında kalır, bu nedenle ağırlık nadiren sınırlayıcı olur; şekil ve kesit kalınlığı genellikle uygulanabilirliği belirler. Çizimi gönderin, teyit ederiz.
Çizimi, malzeme sınıfı ve çalışma koşullarıyla birlikte gönderin; genellikle bir gün içinde uygulanabilirlik ve fiyat bilgisiyle dönüş yaparız.