Контроль качества поковки представляет собой набор проверок в фиксированных точках процесса, каждая из которых оставляет запись: химический состав на плавку, циклы термической обработки на садку, ультразвуковой контроль на каждую деталь и размерный контроль поверхностей, которые подвергаются механической обработке. Для заказа на поковку проверки и записи согласуются заранее в плане контроля и испытаний. Longrui Forging выполняет их на собственном заводе в уезде Юньхэ, Чжэцзян, Китай, в соответствии с ISO 9001 и нашей лицензией API Spec 20C.
Технологические этапы описаны на странице процесс производства, сертификаты и лабораторное оборудование на странице сертификатов, а само оборудование перечислено в разделе Возможности.
План контроля и испытаний для поковки
| Проверка | Где выполняется | Чем | Что фиксируется |
|---|---|---|---|
| Марка и идентичность плавки | Перед резкой | Искровой оптико-эмиссионный спектрометр GNR (Италия) | Анализ химического состава плавки и номер плавки, нанесённый на пруток |
| Масса отрезанной заготовки | Резка пилой | Платформенные и крановые весы | Заготовка маркирована номером плавки и партии |
| Температура заготовки и штамповки | Нагрев и штамповка | Термопары и контроллеры печи, инфракрасный пирометр у пресса | Протокол печи и журнал штамповки |
| Состояние поверхности | После штамповки и шлифовки | Визуальный контроль у пресса | Облой обрезан, поверхностные дефекты удалены |
| Термическая обработка | Линия термической обработки | Контроллеры температуры и самописцы на каждой печи | График термической обработки с записанным циклом |
| Механические свойства | Собственная лаборатория | Сервогидравлическая универсальная испытательная машина, автоматический копёр для испытания на удар с низкотемпературной ванной, твердомер Бринелля | Отчёты по химическому составу и механическим испытаниям |
| Внутренняя сплошность | Неразрушающий контроль | Цифровой ультразвуковой дефектоскоп, с магнитопорошковым и капиллярным контролем по запросу | Отчёт по NDT на партию |
| Размеры | После механической обработки | Штангенциркули и глубиномеры до 600 мм, радиусные шаблоны, проверка по чертежу | Размерный отчёт по механически обработанным деталям |
| Идентичность перед отгрузкой | Упаковка | Портативный XRF-спектрометр | Идентичность материала подтверждена по сертификату |
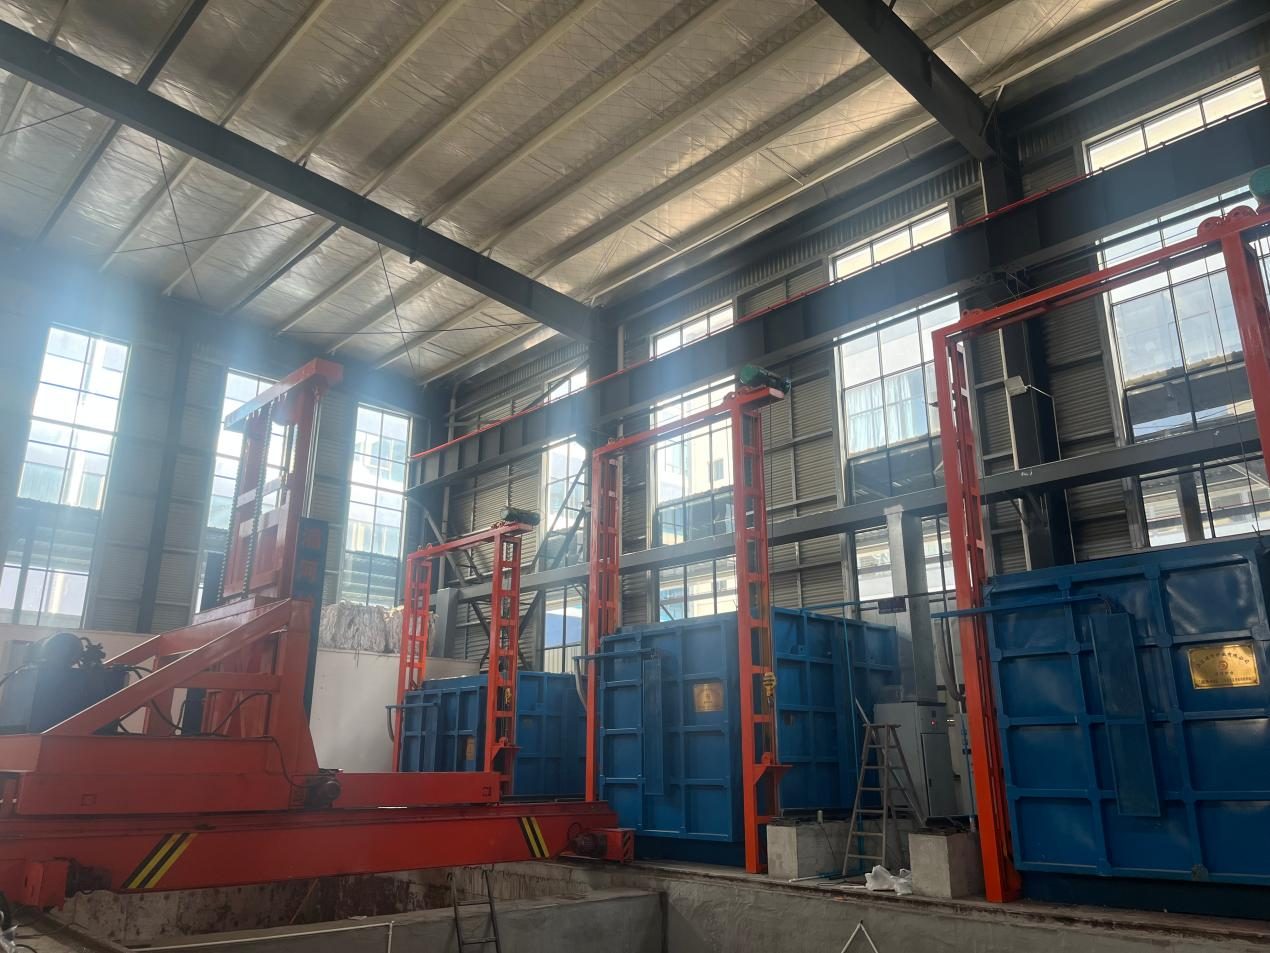
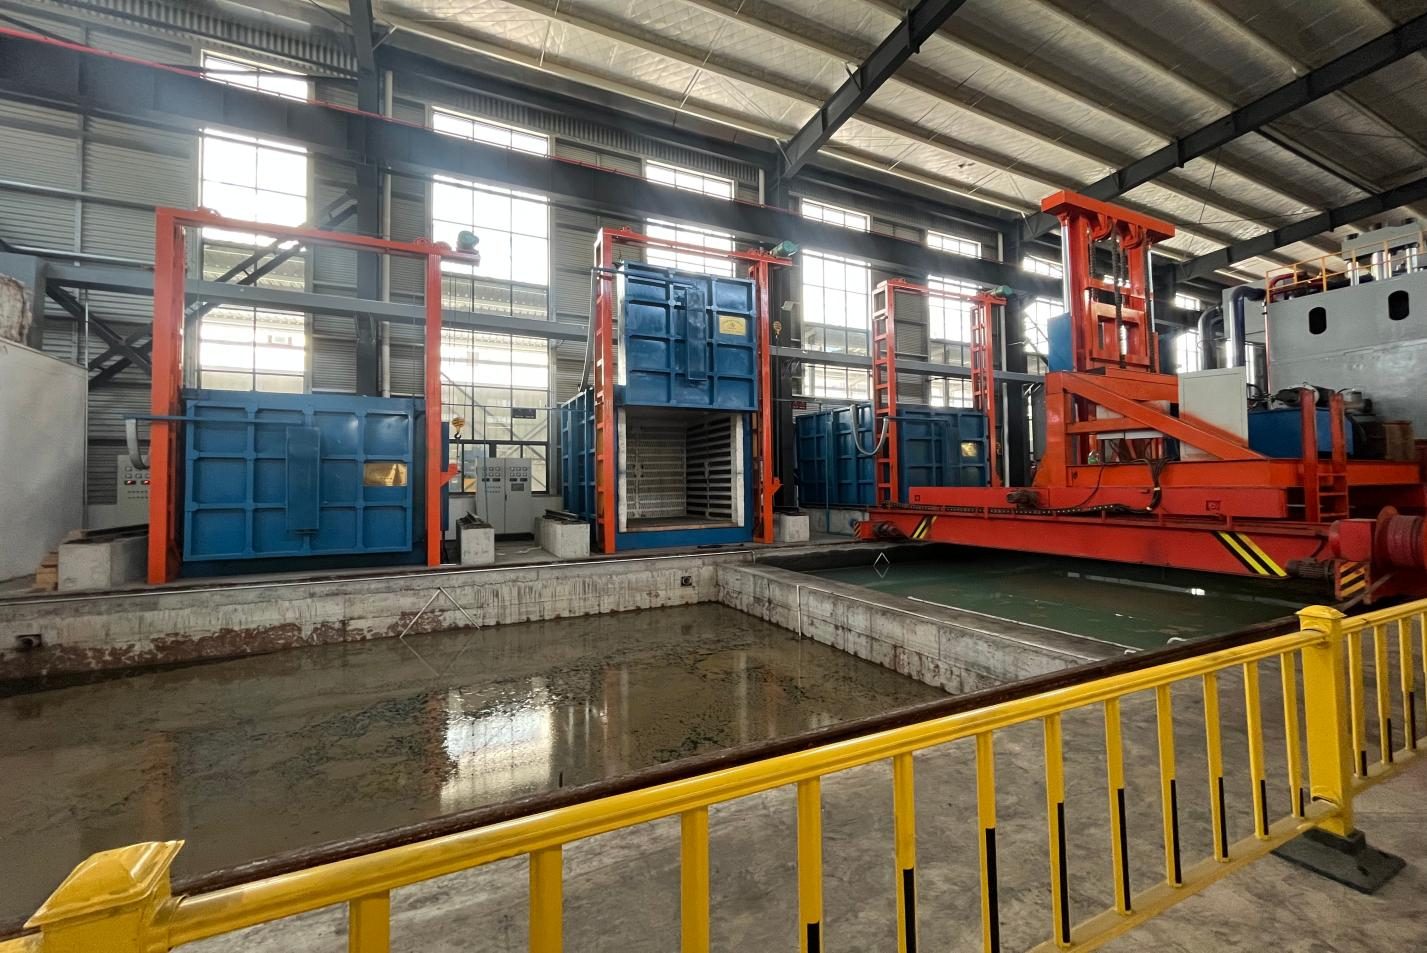
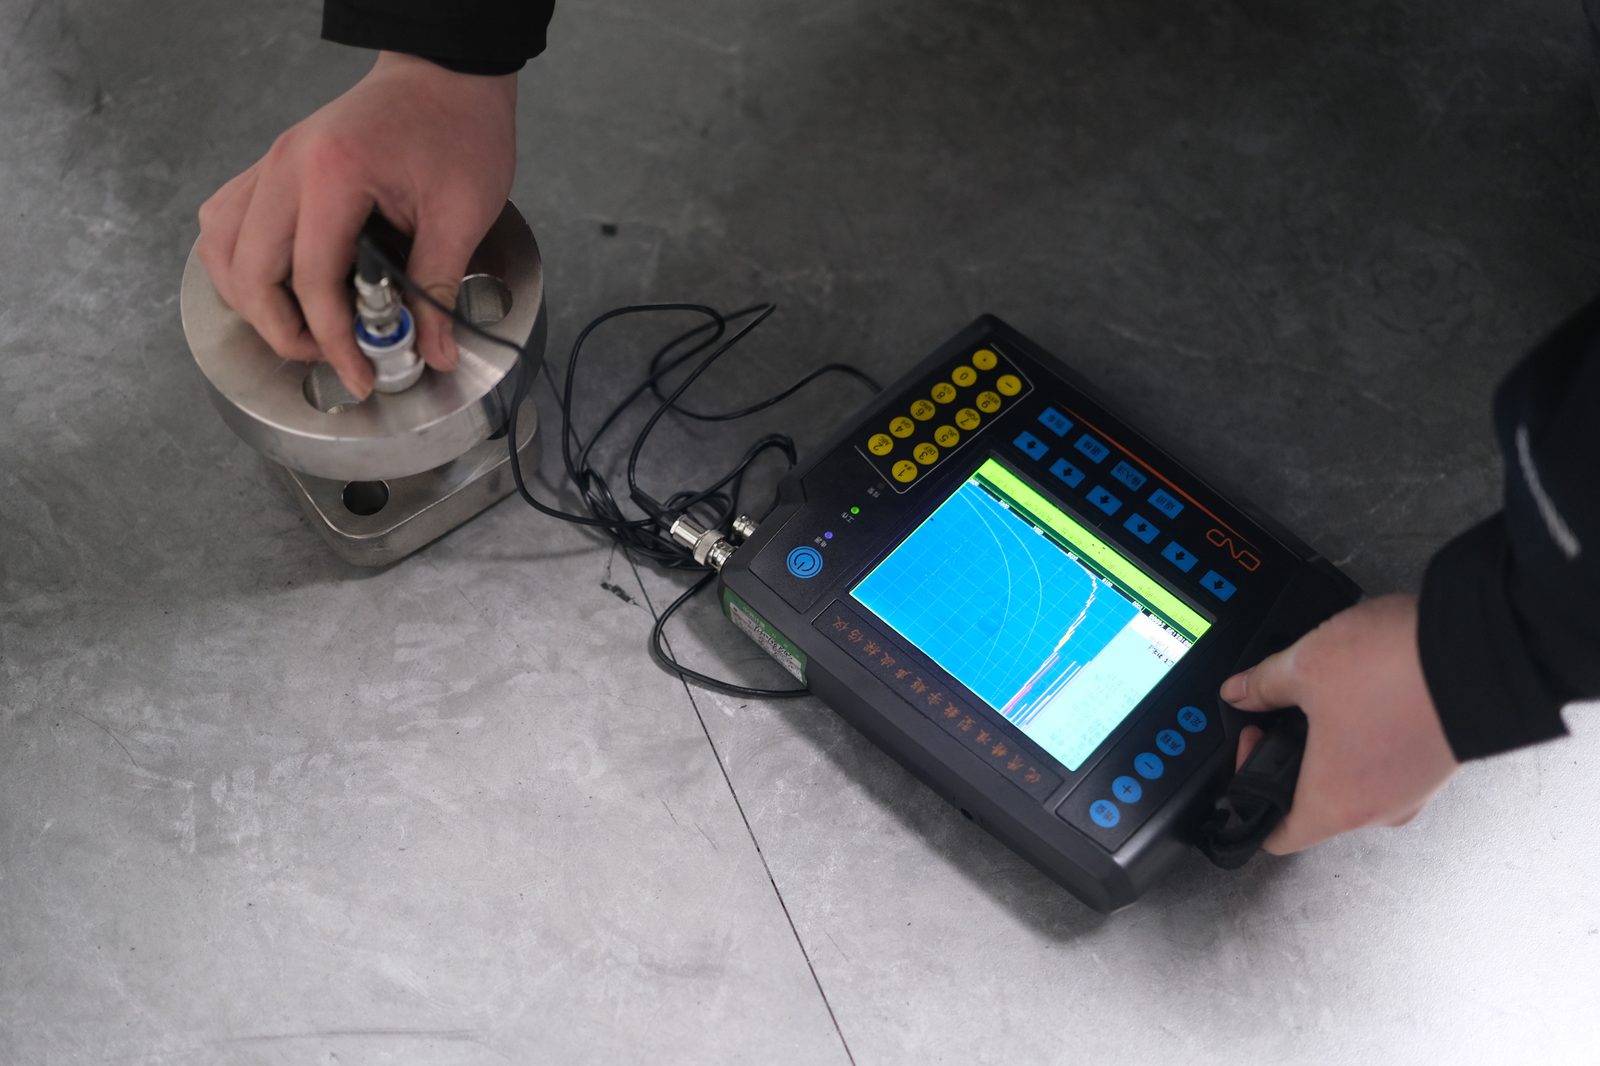
Испытания на образцах и на каждой детали
Стоит понимать, что есть что, потому что это определяет, что может подтвердить сертификат.
Химический анализ, испытания на растяжение, ударную вязкость и твёрдость являются разрушающими или требуют образца, поэтому они выполняются на образцах, взятых от плавки или партии. Ультразвуковой контроль выполняется на самих деталях, а размерный контроль на деталях, прошедших механическую обработку. Это обычная практика в отрасли, и именно поэтому документ 3.1 содержит результаты с прослеживаемостью по плавке, а не сертификат на каждую деталь.
Сколько образцов требуется на плавку, устанавливает стандарт на материал в вашем чертеже, а не мы. A105, A182, A350 и дуплексные марки требуют собственной схемы испытаний. Пришлите стандарт вместе с чертежом, и план контроля будет построен на его основе.
Что получает ваша служба качества
- Анализ химического состава и отчёты по механическим испытаниям
- Результаты ударных испытаний, если они требуются для данной марки
- Графики термической обработки с зафиксированным циклом
- Отчёты UT, а также MT и PT по запросу
- Отчёты по размерам механически обработанных деталей
- Сертификаты на материал и упаковочный лист с каждой поставкой
Полный перечень документов приведён на странице сертификатов, а классификация документов контроля изложена там, где объясняются стандарты.
Кто проверяет и кто проводит аудит
Контроль осуществляет наш собственный отдел качества, организационно независимый от производства, и именно отдел качества подписывает документы. В дополнение к этому:
- Аудиты третьей стороны. Наша лицензия API Spec 20C и квалификация NORSOK M-650 были получены по результатам аудитов со стороны API и органа по квалификации, а одобрения TÜV NORD и Bureau Veritas проходят аудит в рамках собственных циклов.
- Аудиты заказчиков. Аудиторские визиты покупателей являются частью нашей работы, и большинство наших заказчиков из нефтяной, газовой и шельфовой отраслей хотя бы раз посещали завод.
- Внутренние проверки соблюдения дисциплины. Отдел качества сам проводит аудит производственного участка, охватывающий рабочие инструкции, технологическую оснастку и измерительные приборы, записи и идентификацию, а также обращение с несоответствующей продукцией.
Если ваша спецификация требует испытания, которое мы не выполняем собственными силами, сообщите об этом на этапе запроса, чтобы этот вопрос можно было решить до заказа, а не тогда, когда детали готовы к отправке.
Почему эти проверки надёжны
Есть вторая причина, по которой за проверки каждой детали стоит платить. Поковка прорабатывается по всему сечению, поэтому ультразвуковой контроль просвечивает деформированный материал, а не поверхность отливки или прутка металлургического завода. Именно это придаёт испытанию смысл для детали под давлением, и поэтому приборы, записи и история аудитов сосредоточены на одном заводе.
Смежные разделы
Часто задаваемые вопросы
Можете ли вы работать по нашему собственному плану контроля и испытаний?
Наши проверки и записи изложены выше. Если ваша служба качества работает по собственному плану контроля и испытаний, пришлите его вместе с чертежом, чтобы согласовать оба документа до размещения заказа, и сообщите, на каких этапах вы хотите присутствовать при проверке.
Можем ли мы приехать и провести аудит завода?
Да. Аудиторские визиты заказчиков являются частью нашей работы, а имеющиеся у нас квалификации были получены путём прохождения аудитов. Сообщите, какие процессы вы хотите увидеть, и визит будет организован через контактные данные на странице контактов.
Как проверяются размеры механически обработанных деталей?
С помощью штангенциркулей, глубиномеров и радиусомеров, с проверкой по размерам на чертеже. Результаты заносятся в отчёт по размерам, который отправляется вместе с деталями.
Вы испытываете каждую деталь?
Разрушающие испытания отбираются из плавки или партии, а ультразвуковой контроль проводится на самих деталях. Механически обработанные детали проходят контроль размеров. Сертификат не является поштучным подтверждением испытания на растяжение, и ни один кузнечный цех не может это предложить.
Что делать, если вы не можете провести испытание, предусмотренное нашей спецификацией?
Мы сообщаем об этом на этапе запроса, а не после изготовления деталей. Затем испытание проводит независимая лаборатория, согласованная обеими сторонами, и эта лаборатория выпускает отчёт. Поскольку лаборатория согласована с вами, а не выбрана только нами, результат приемлем для вашего отдела качества. Пришлите спецификацию вместе с чертежом, и мы подтвердим, какие испытания выполняем самостоятельно, а какие требуют внешней лаборатории.