Объёмная штамповка (в закрытых штампах) корпусов шаровых кранов и других критичных для безопасности компонентов не оставляет места для упрощений. Именно поэтому каждая поковка Longrui проходит одну и ту же строго контролируемую цепочку этапов производства и контроля качества: от момента поступления сырой стали на нашу площадку до дня, когда готовые детали загружают для отгрузки.
Каждый из приведённых ниже этапов выполняют специально выделенные операторы, он фиксируется в картах партий и полностью прослеживается до сертификата на материал. Если вы проводите квалификацию нового поставщика поковок, именно так будут изготавливаться ваши детали. Прессы и ограничения по размерам, стоящие за этими этапами, приведены на странице Производственные возможности; стандарты, на которых основаны сертификаты, приведены на странице API 20C и NORSOK M-650.
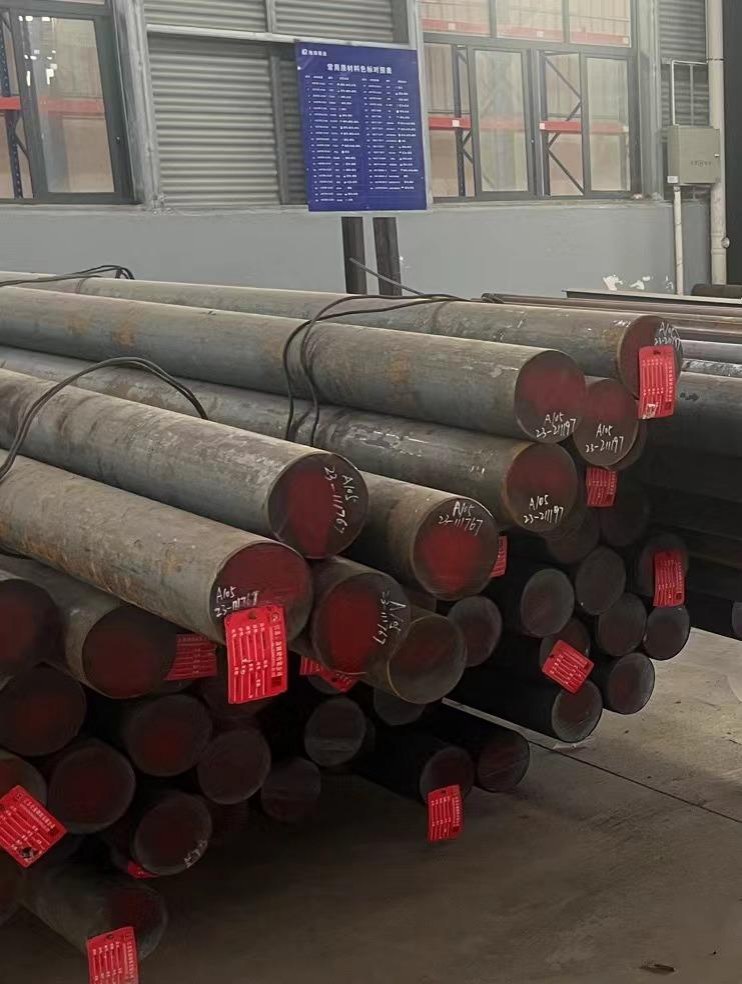
Входной контроль сырья
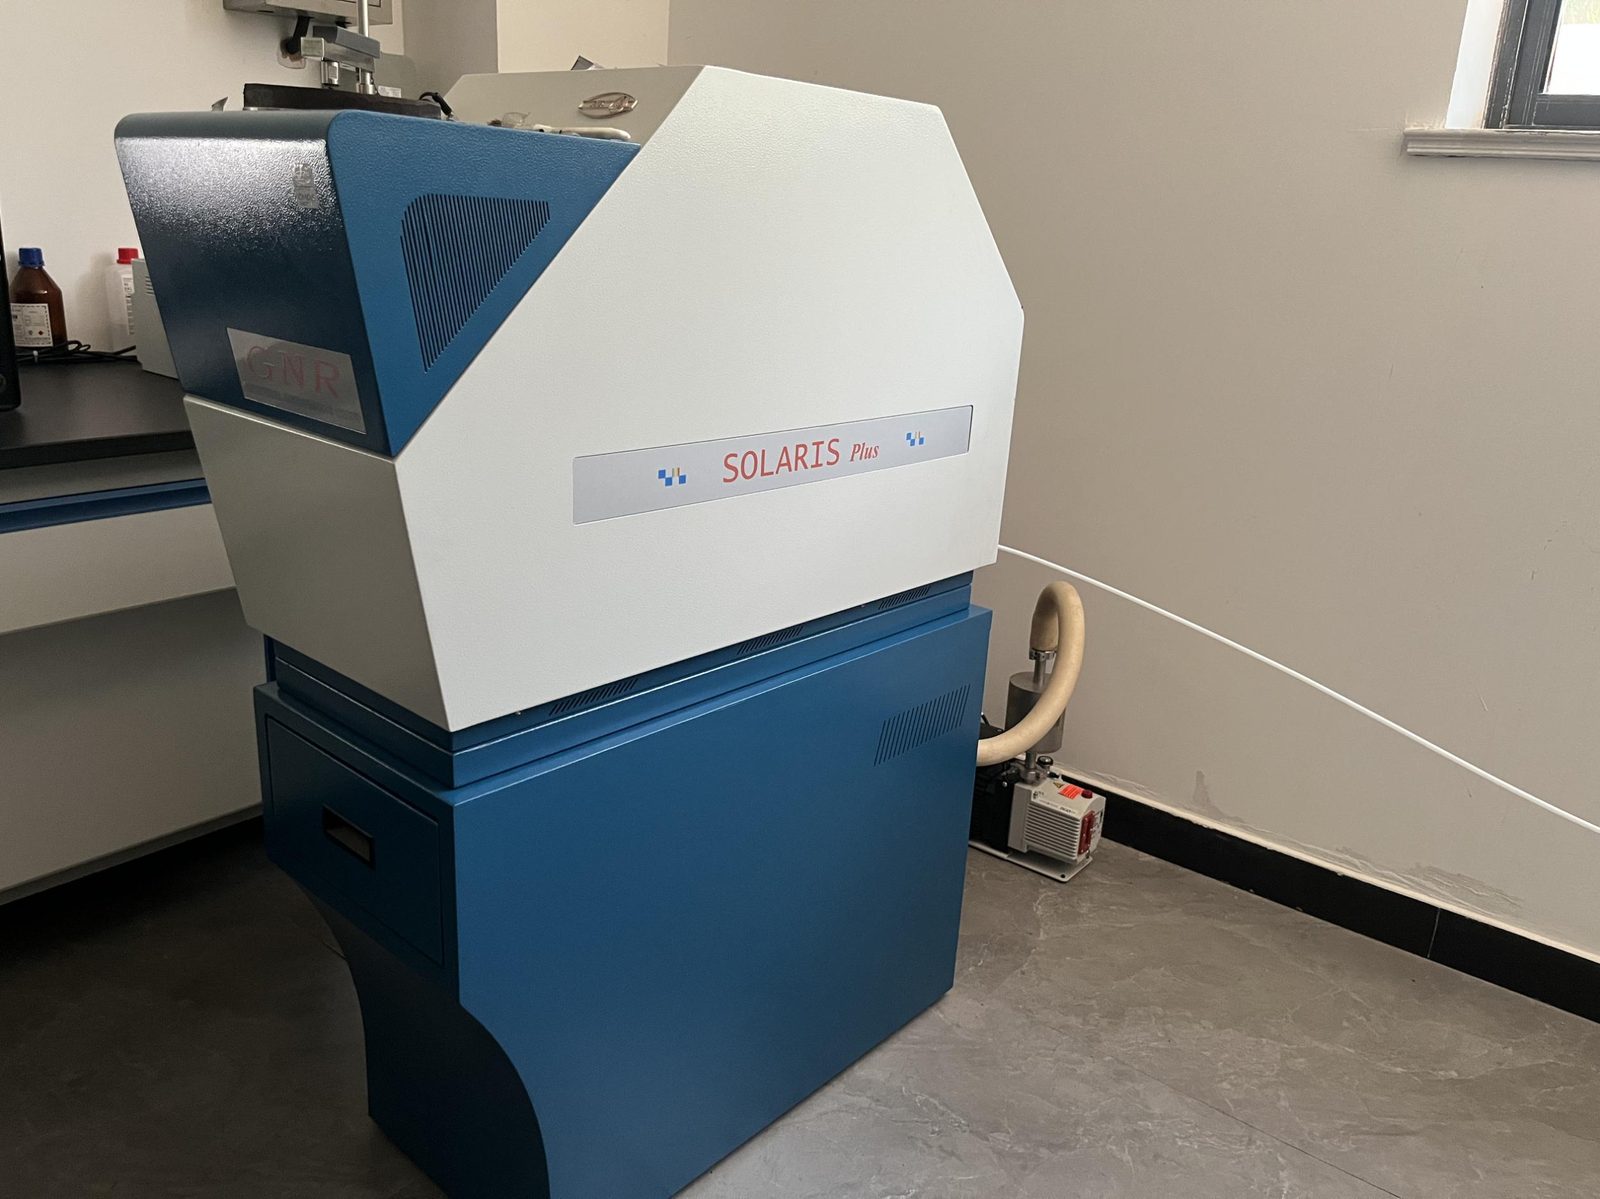
Поступающие стальные прутки помещают в специально отведённую зону карантина и маркируют с указанием марки стали и номера плавки до выпуска. Химический состав каждой плавки проверяют на нашем искровом оптико-эмиссионном спектрометре GNR (Италия); на резку передаётся только подтверждённый материал.
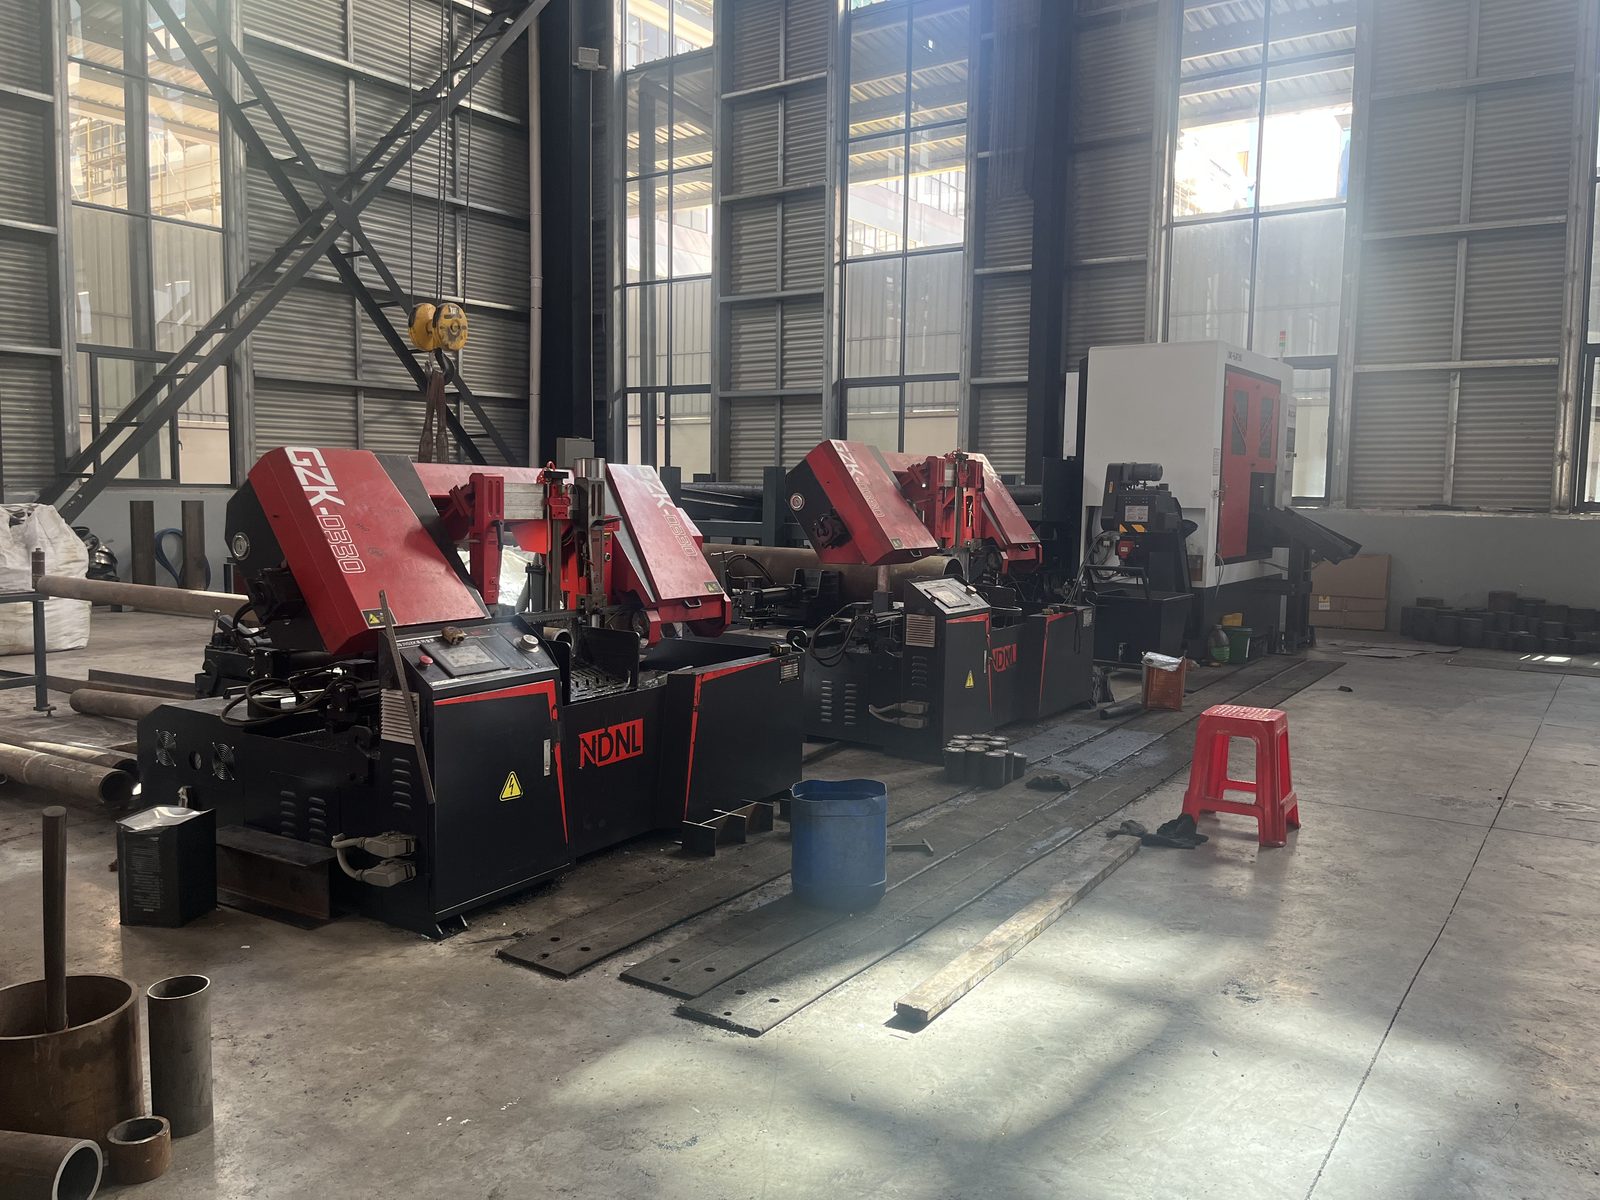
Резка на ленточной пиле
Прутки разрезают на ленточных пилах на заготовки расчётной массы для штамповки. Каждую заготовку после резки взвешивают и маркируют с указанием номера плавки и партии, поэтому партия остаётся прослеживаемой с самой первой операции.
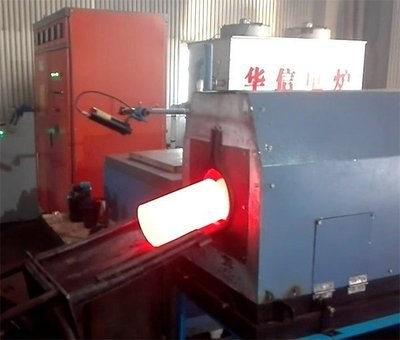
Нагрев
Заготовки нагревают до температуры штамповки в электрических печах сопротивления с регулируемой температурой. Параметры нагрева задают для каждой марки материала, что позволяет удерживать каждую заготовку в правильном температурном диапазоне перед формообразованием.
Предварительная штамповка
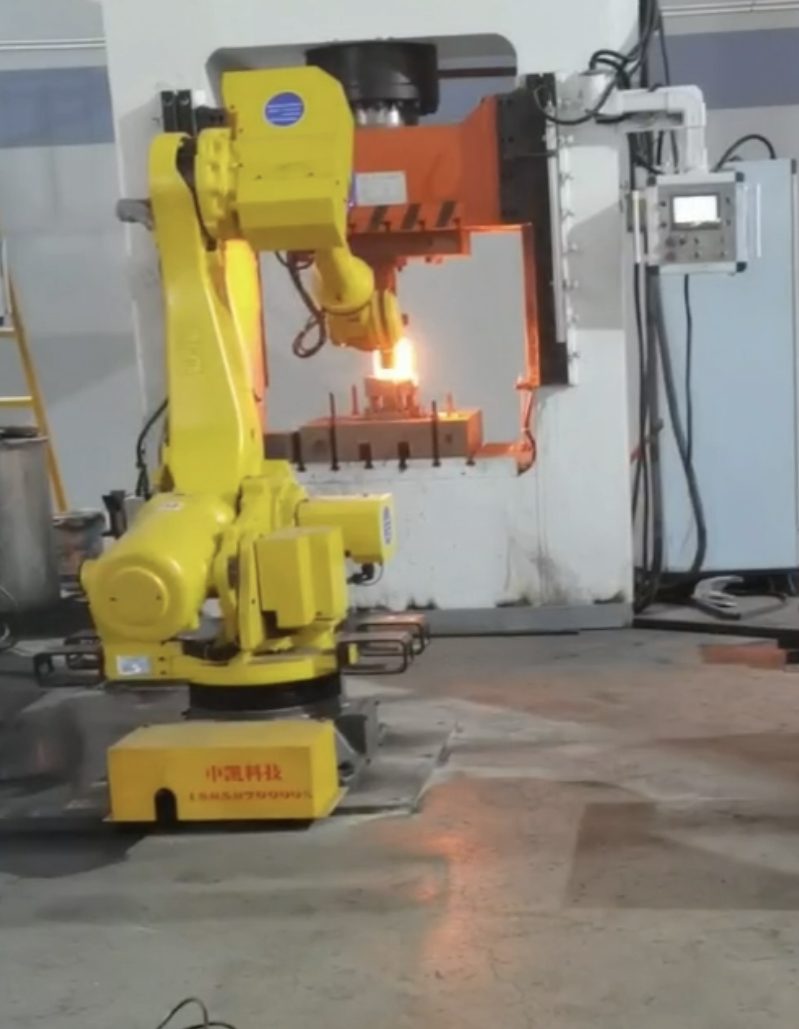
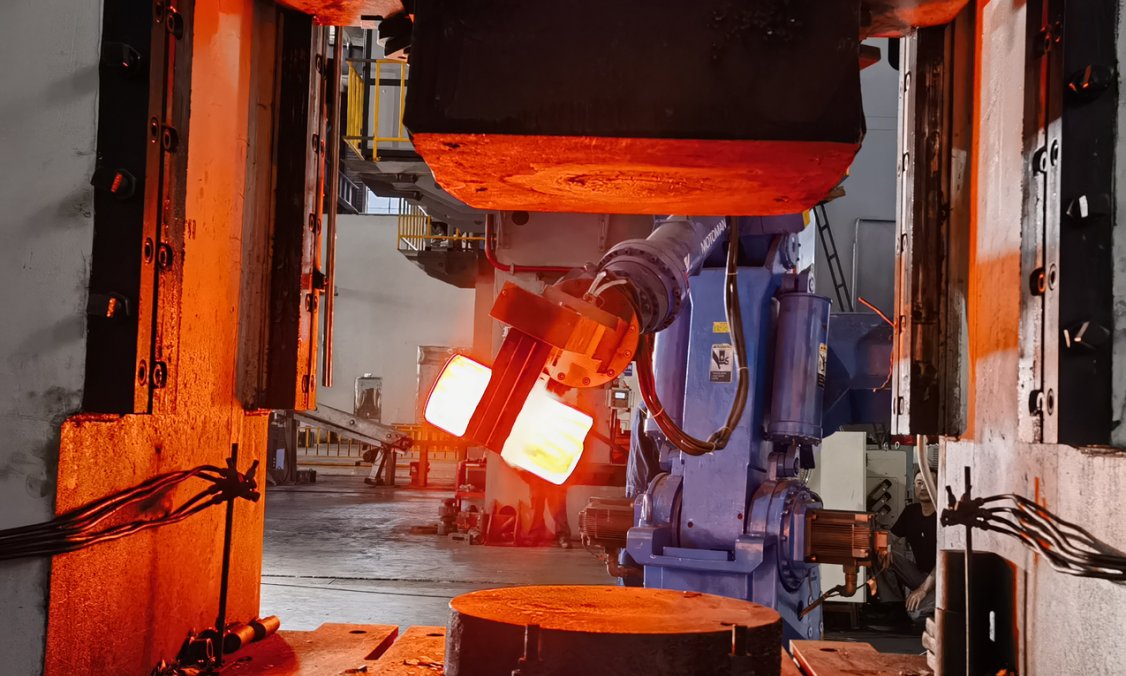
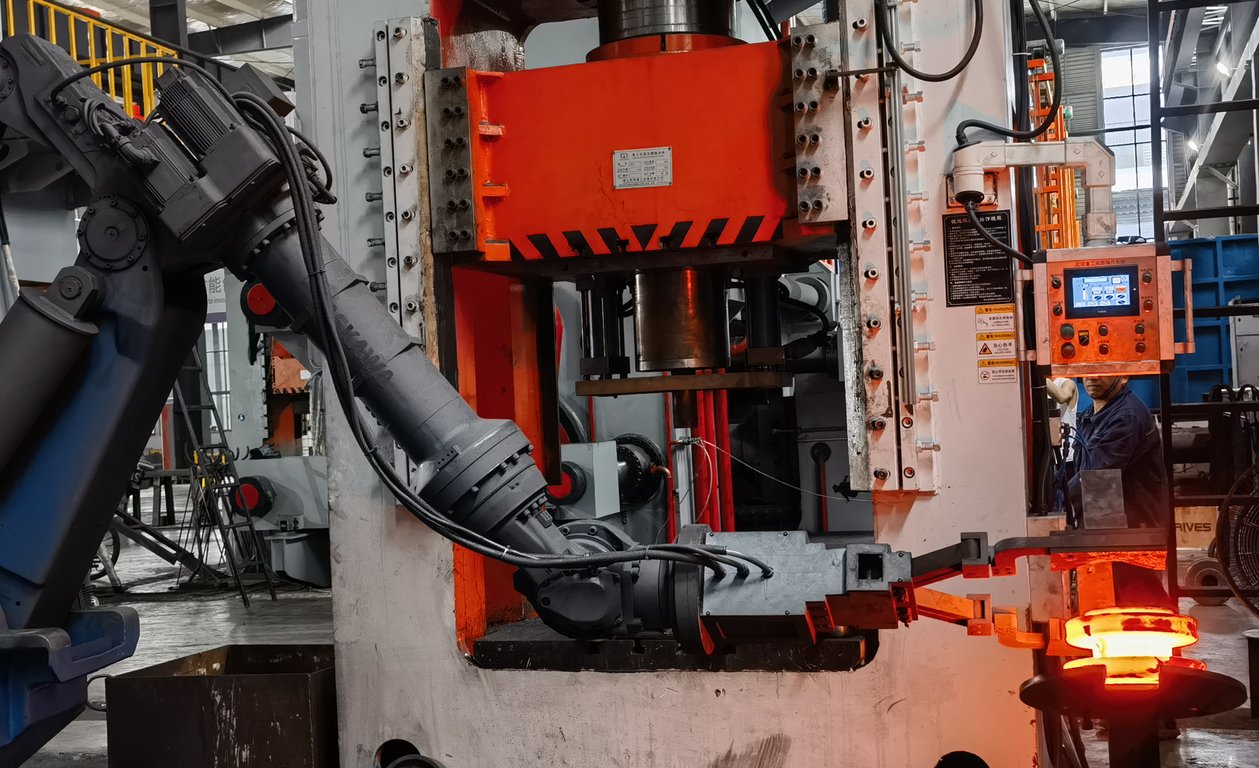
Робот-манипулятор снимает горячую заготовку с печной линии, переносит её в штамп нашего многонаправленного кузнечного пресса и точно позиционирует для формообразования: быстро, повторяемо и безопасно, оператор при этом остаётся вдали от нагрева.
Объёмная штамповка (в закрытых штампах)
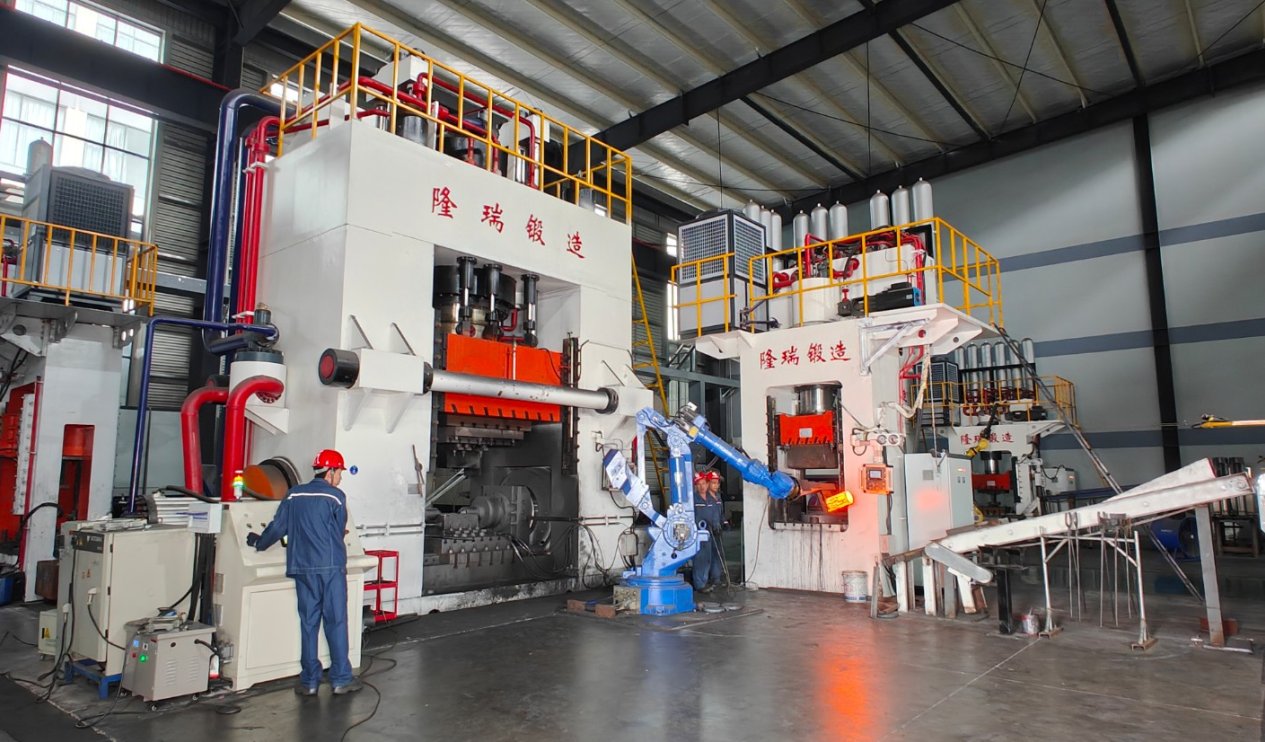
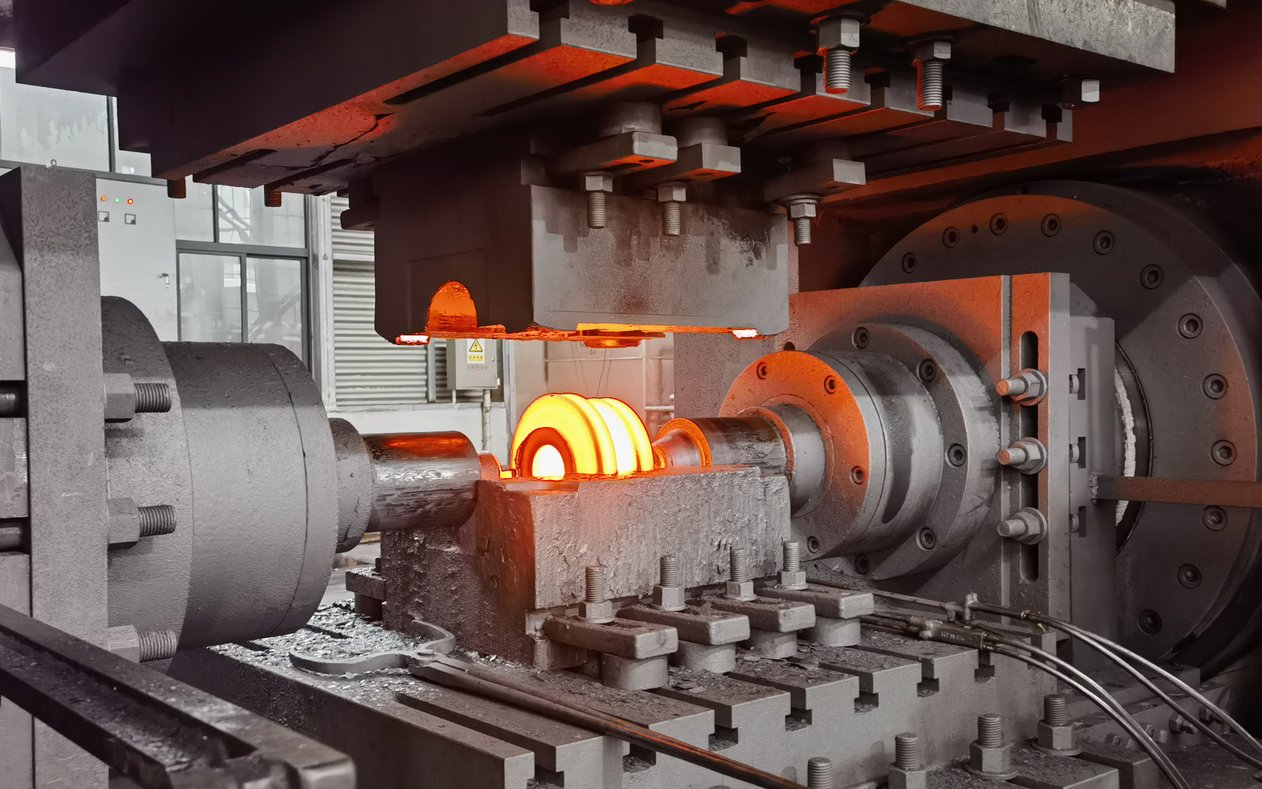
Детали штампуются до формы, близкой к конечной, в закрытых штампах на наших многонаправленных гидравлических прессах 6 000 т / 3 000 т / 2 000 т. Температура штамповки контролируется в ходе операции инфракрасными пирометрами, поэтому деформация и микроструктура остаются стабильными от детали к детали.
Зачистка и контроль поверхности
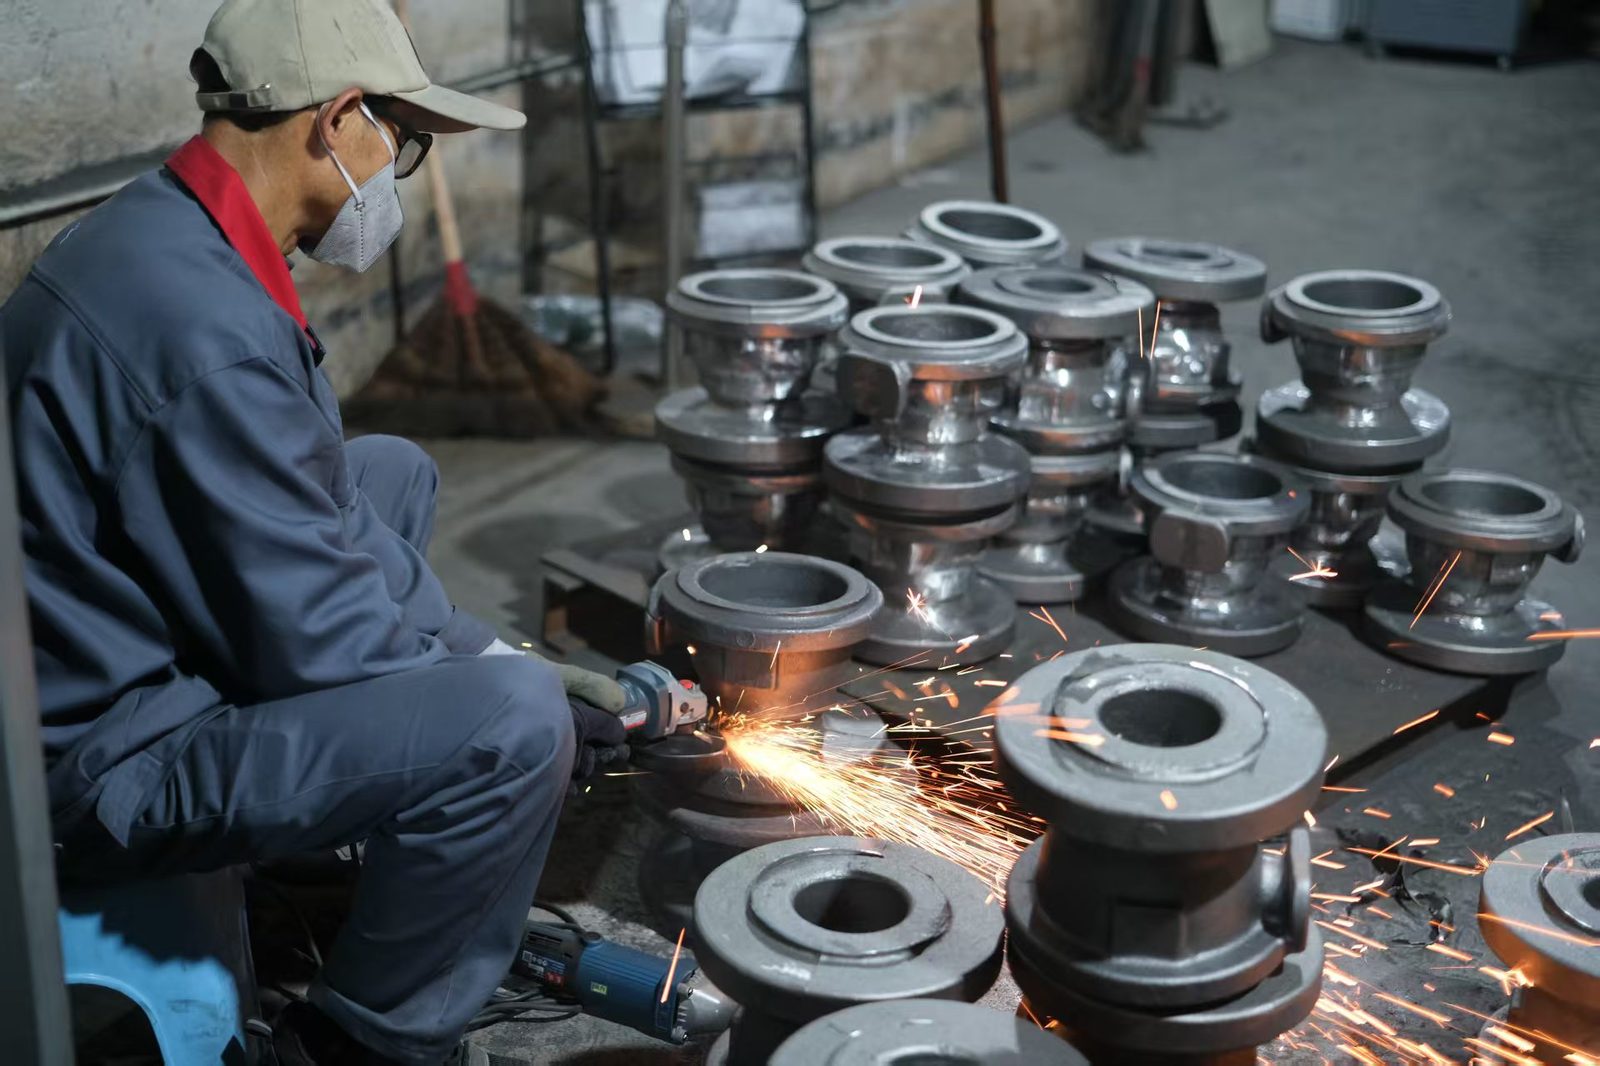
Облой и поверхностные дефекты удаляют опытные операторы с помощью угловых шлифовальных машин. Каждая деталь проходит визуальный контроль качества поверхности перед отправкой на термическую обработку.
Термическая обработка
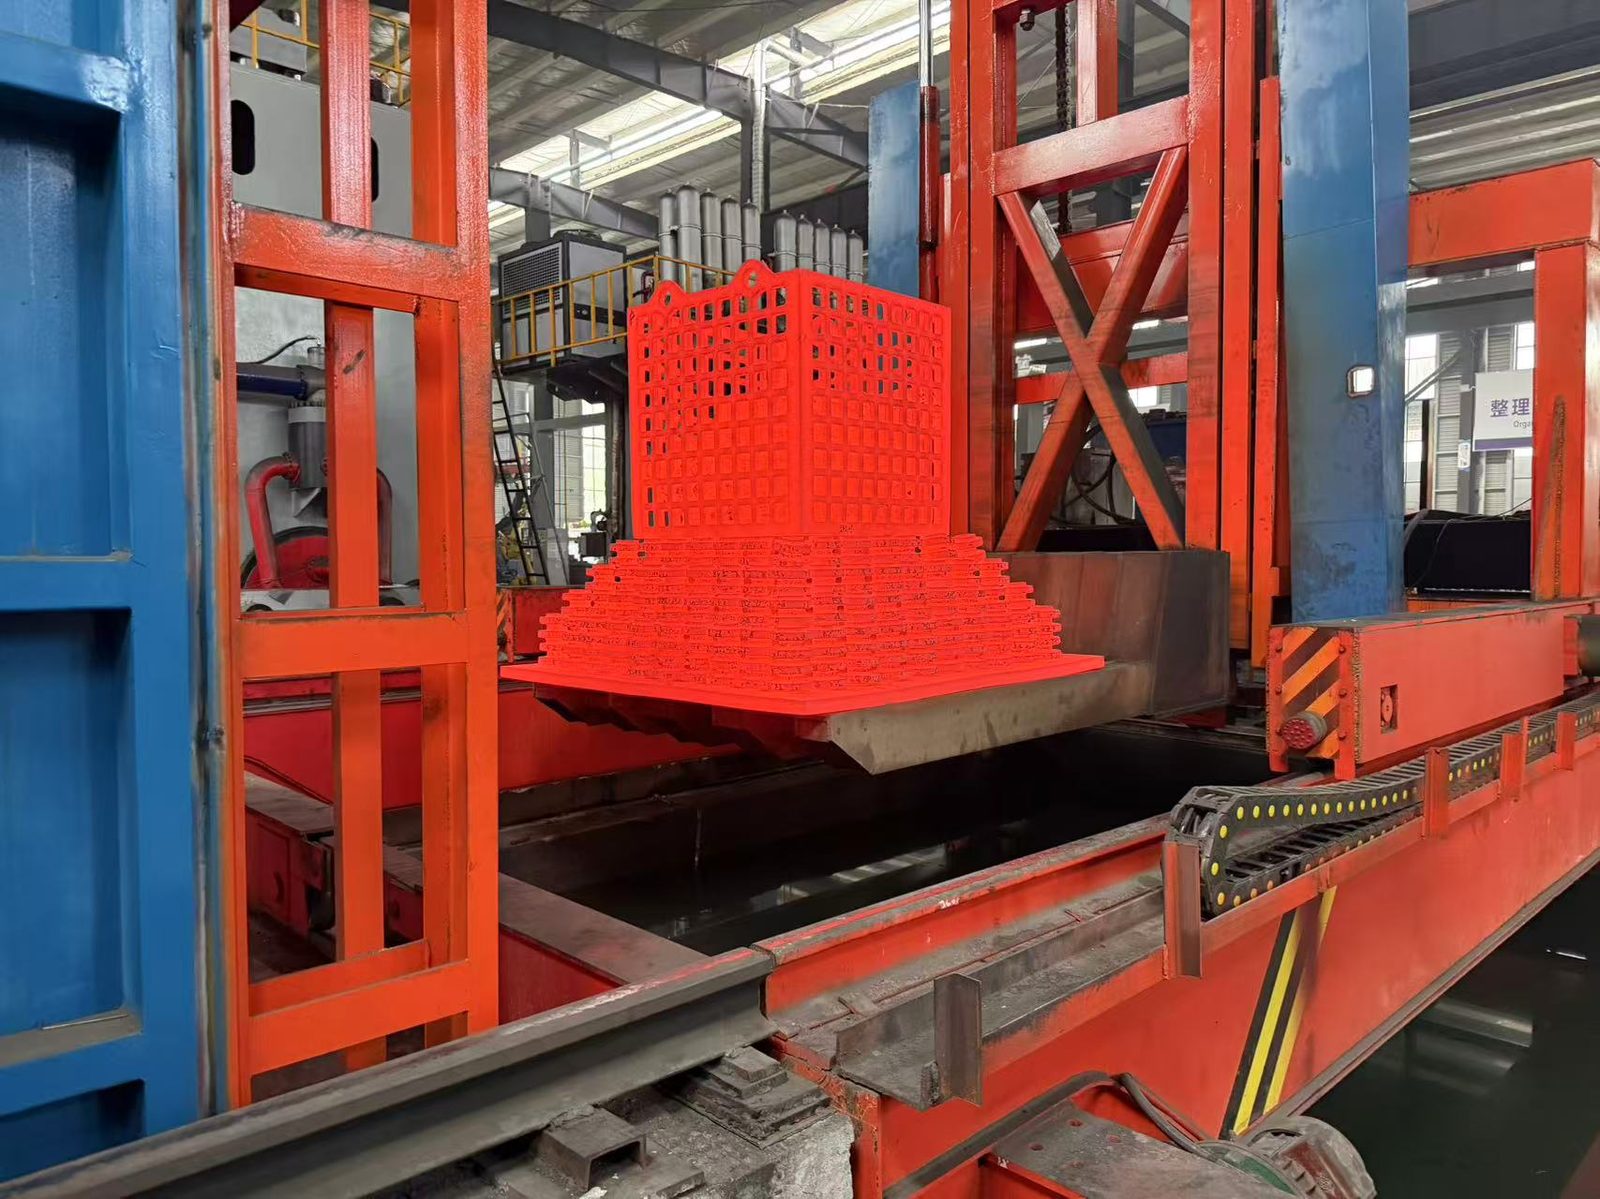
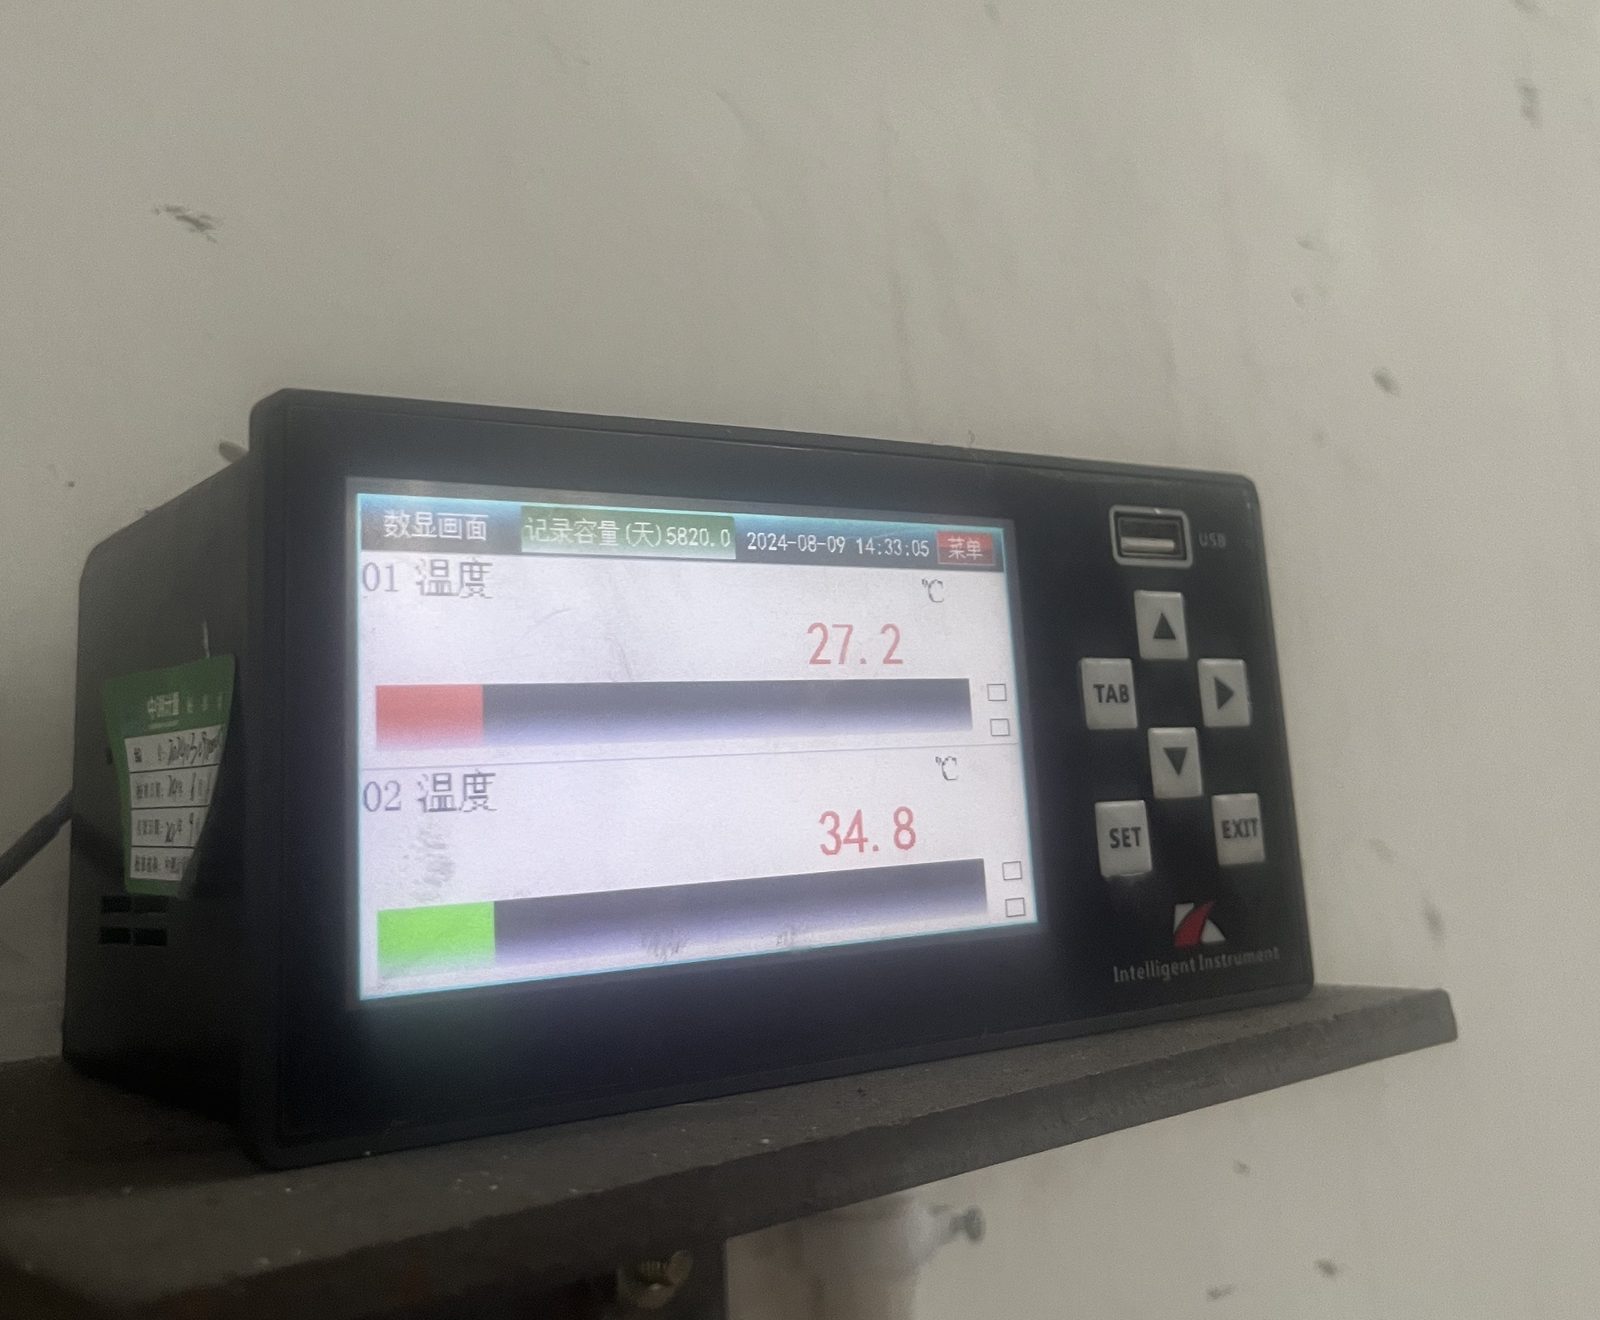
Поковки проходят закалку и отпуск в камерных печах сопротивления с регулируемой температурой. Температура печи и температура охлаждающей среды непрерывно контролируются и регистрируются для обеспечения заданных механических свойств.
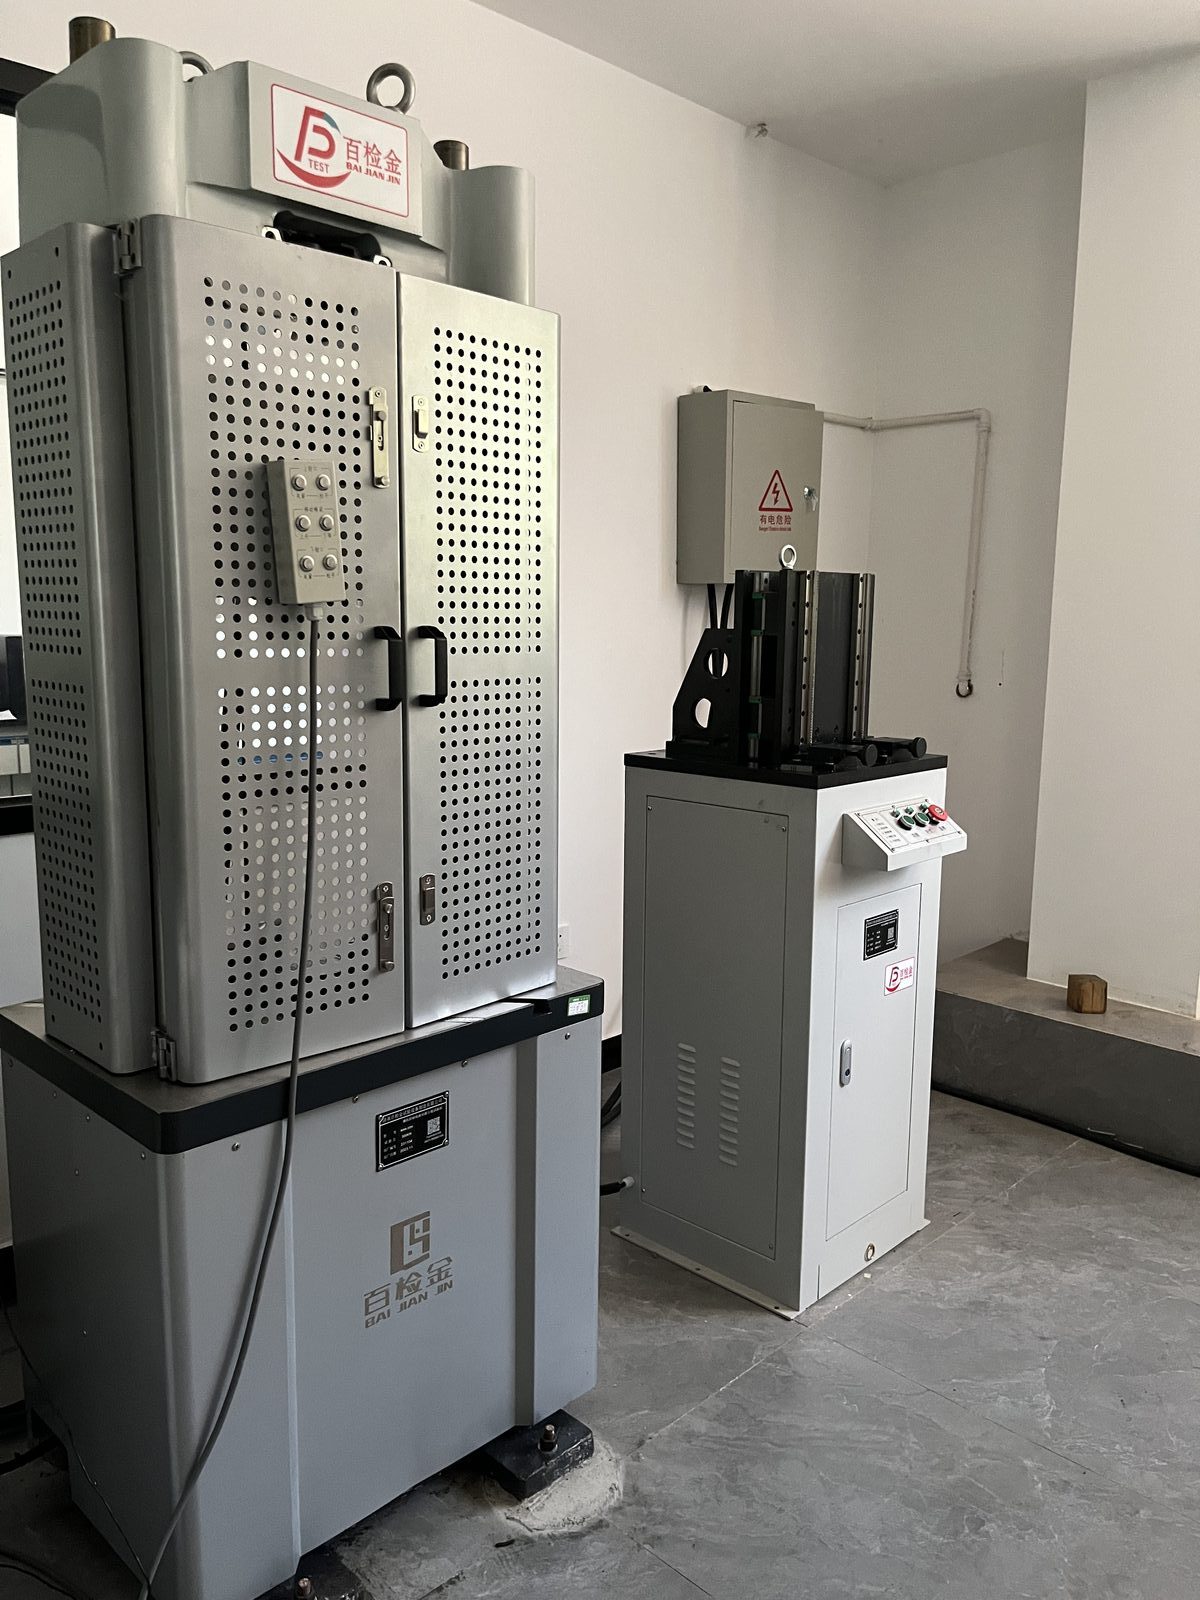
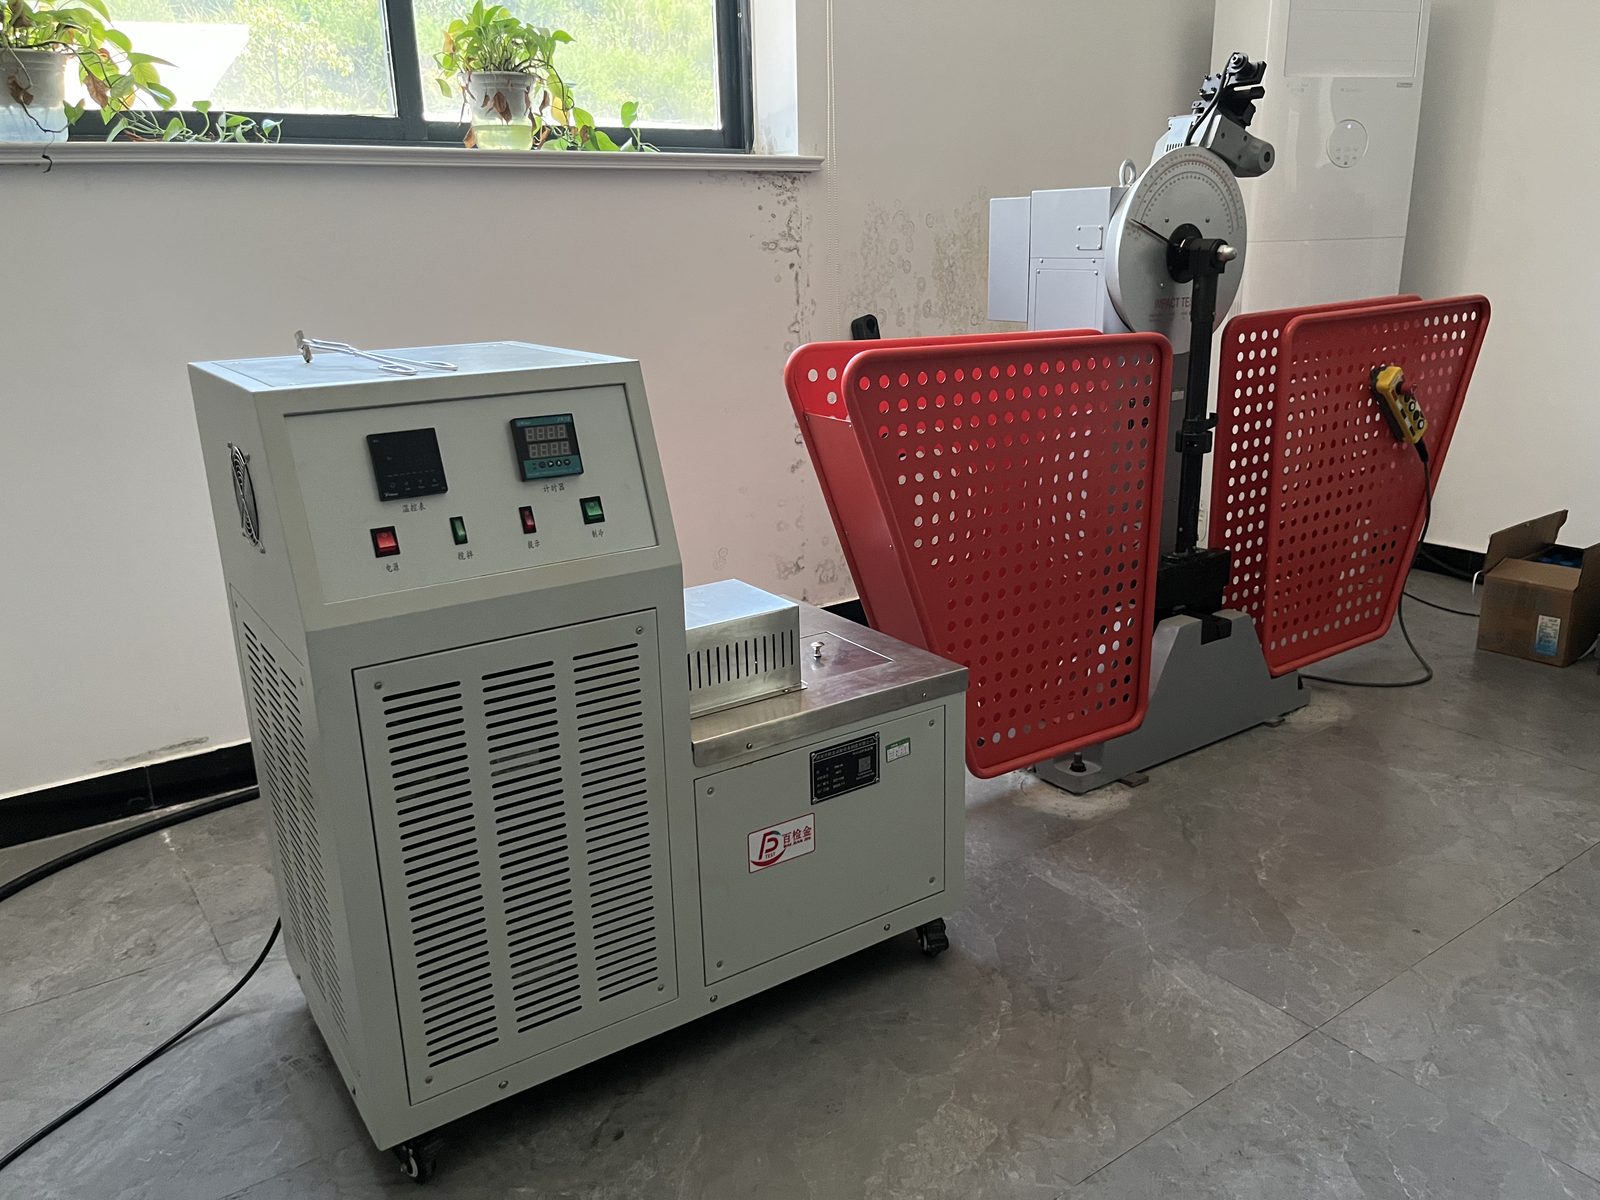
Испытания механических свойств
Образцы из каждой партии подготавливаются и испытываются в нашей собственной лаборатории: предел прочности, предел текучести и относительное удлинение на сервогидравлической универсальной испытательной машине; ударная энергия по Шарпи, включая низкотемпературные испытания, на автоматических копрах; твёрдость с помощью портативного твердомера Бринелля.
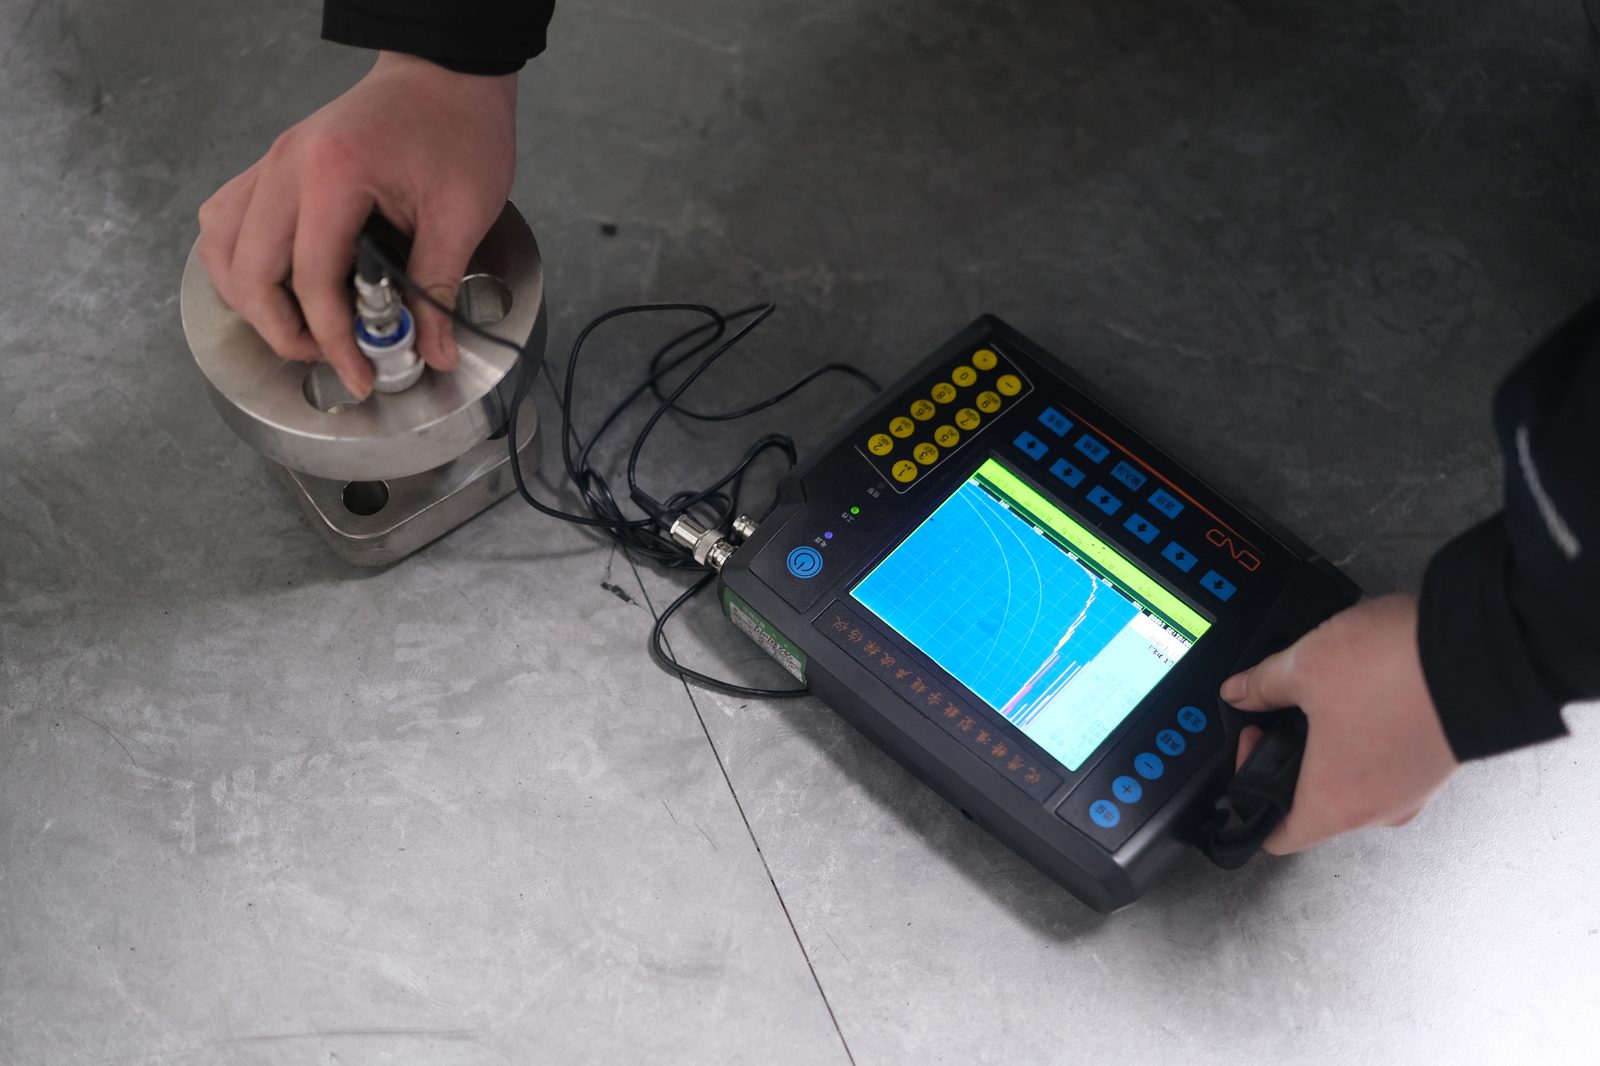
Неразрушающий контроль (NDT)
Поковки проверяются ультразвуковым контролем (UT), который выявляет внутренние несплошности; магнитопорошковый (MT) и капиллярный (PT) контроль доступны по запросу. Протоколы испытаний выдаются на каждую партию.
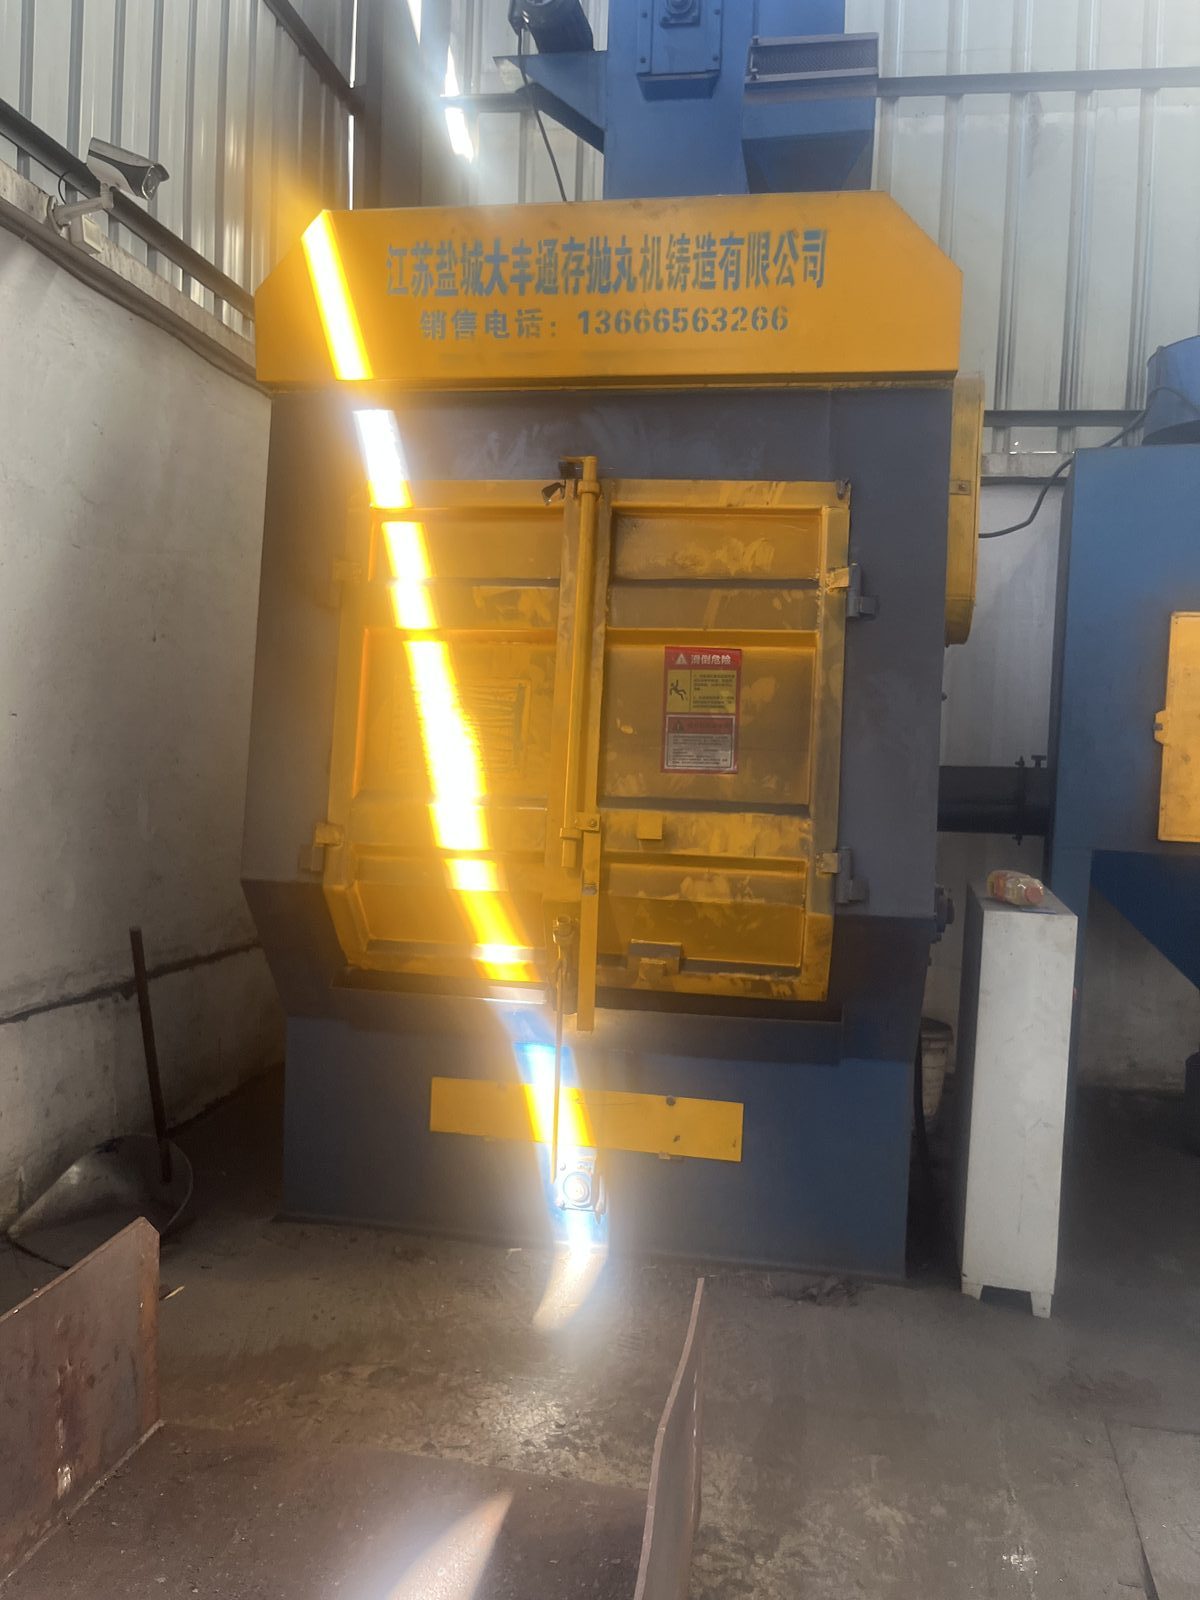
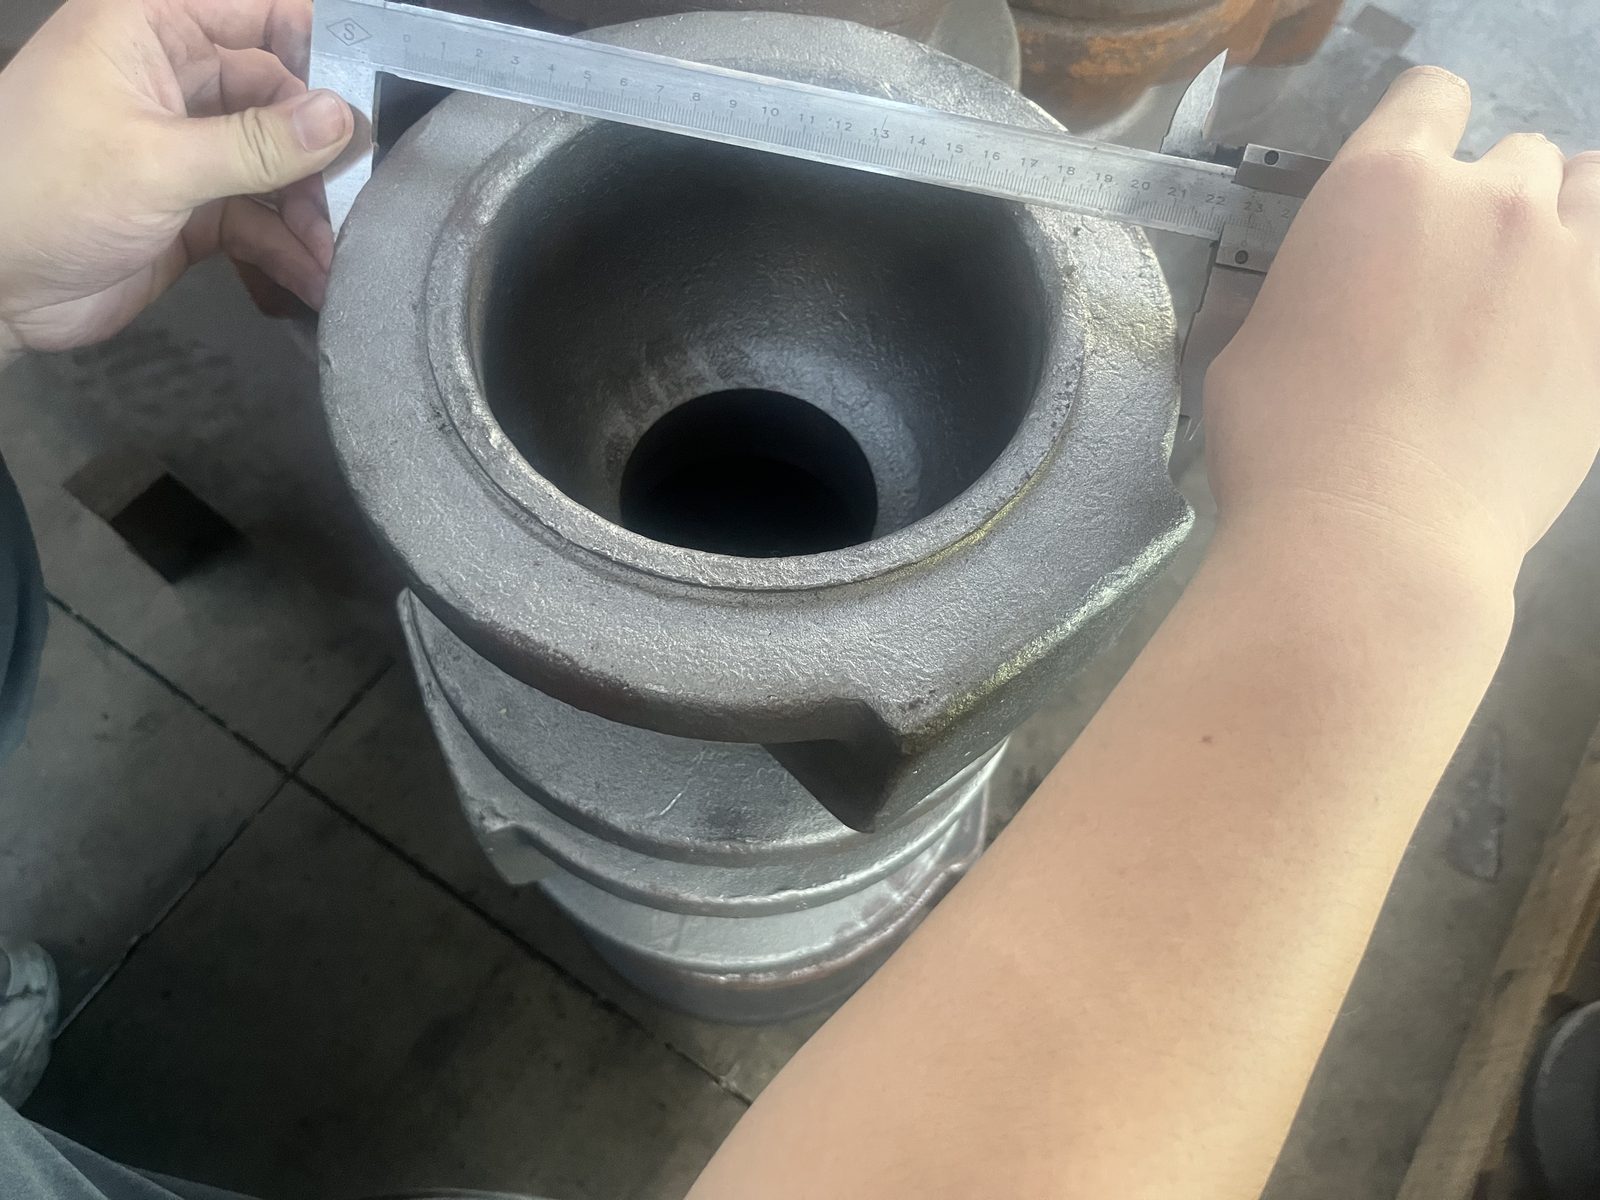
Механическая обработка и контроль размеров
После термической обработки детали проходят дробеструйную очистку поверхности, а затем механическую обработку по чертежу заказчика. Критические размеры проверяются прецизионными измерительными приборами до того, как детали покидают механический цех.
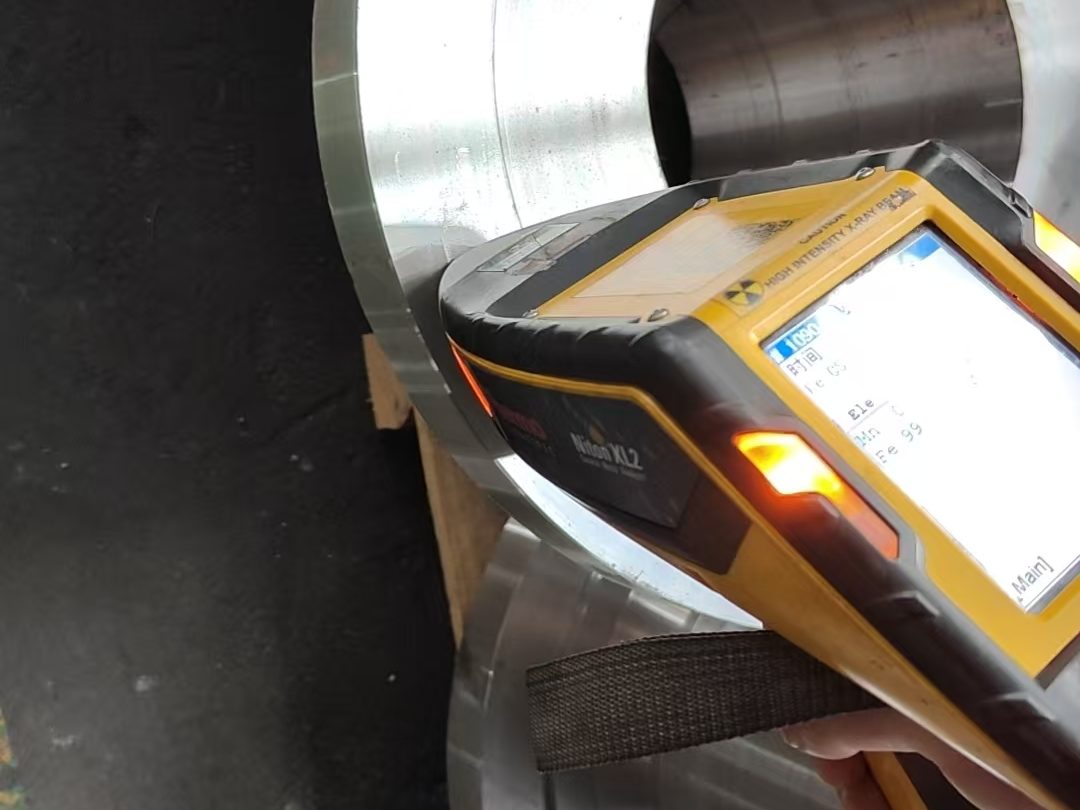
Финальная проверка и отправка
Перед упаковкой соответствие материала каждой готовой детали повторно сверяется с оригинальным сертификатом с помощью портативного рентгенофлуоресцентного спектрометра (Thermo Scientific Niton). Затем детали упаковываются и отгружаются вместе с сертификатами на материал, протоколами испытаний и упаковочным листом.
Каждая поковка покидает наш завод с полной прослеживаемостью и документацией. Пришлите нам ваш чертёж, и мы оценим его на технологичность для объёмной штамповки и вернёмся к вам с предложением по технологическому процессу.
Получить коммерческое предложение