Ковка или литьё: разница сводится к тому, что происходит после расплавления стали. Отливку заливают в форму, и она застывает, приобретая нужную форму, а поковку деформируют между штампами, что закрывает внутреннюю пористость и направляет течение волокон вдоль детали вместо того, чтобы оставлять его литым. Вопрос «кованая или литая деталь» стоит первым за многими чертежами: он определяет спецификацию материала, толщину стенки, план контроля и цену.
На этой странице описано, что именно меняется внутри металла, какие стандарты ASTM указывают, по какому маршруту идёт деталь, и где каждый маршрут оправдан. Она написана со стороны ковки, поэтому колонка литья намеренно объективна: есть детали, для которых литьё просто лучше.
Ковка или литьё: оба маршрута начинаются с одного расплава
Литьё идёт более коротким путём. Расплавленную сталь заливают в форму с очертаниями детали, и она застывает на месте.
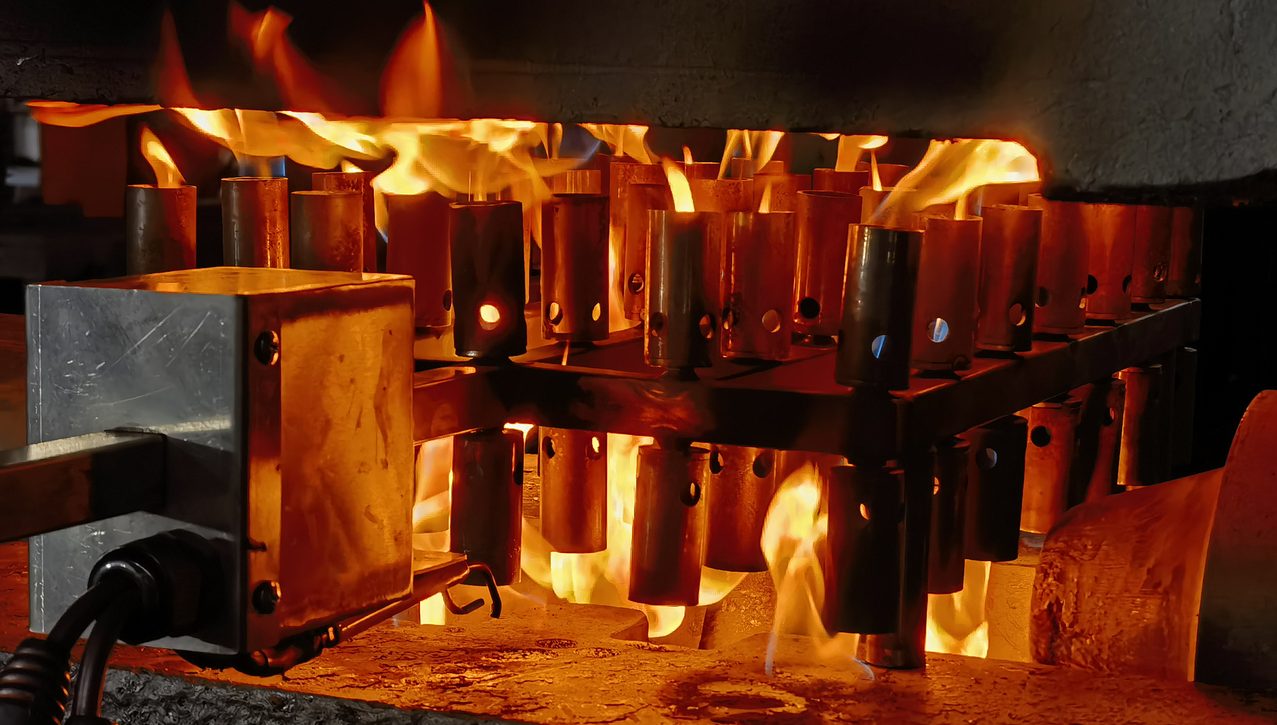
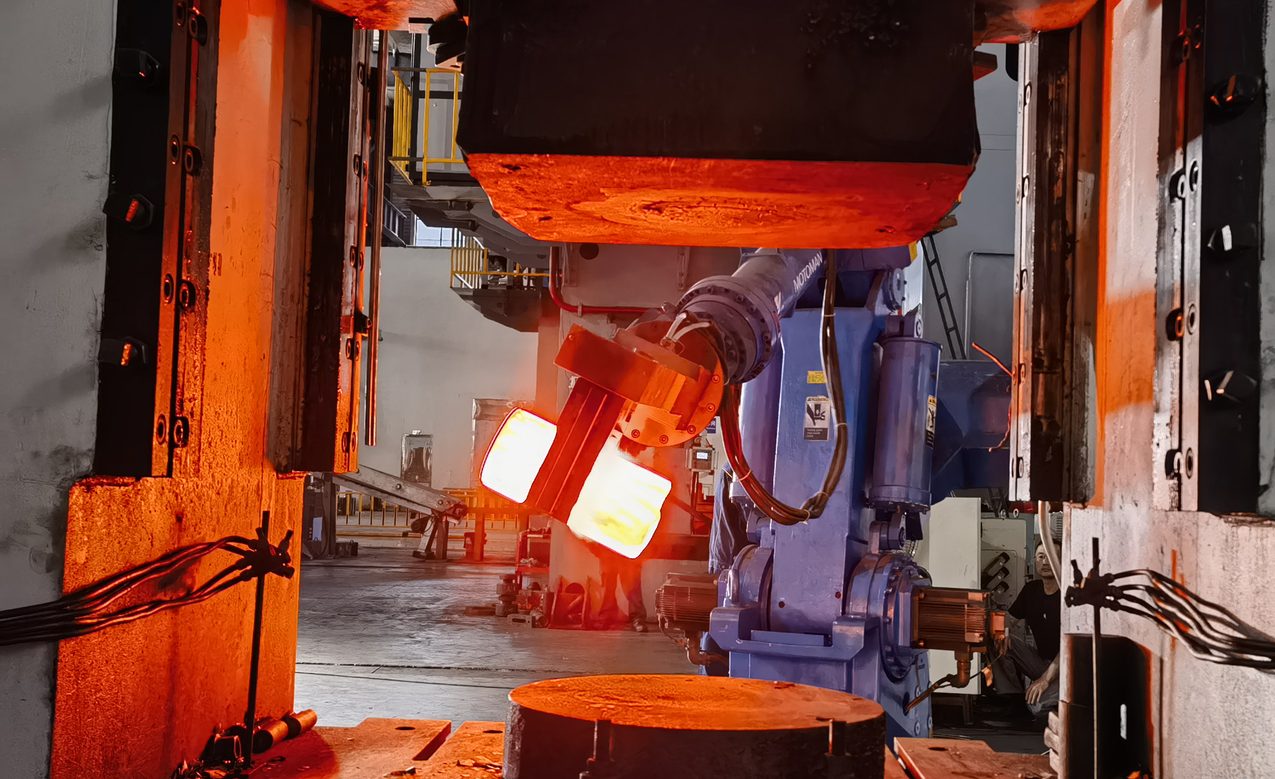
Ковка начинается на шаг позже. Сталь сначала всё равно отливают в виде слитка или непрерывнолитой заготовки, и только затем повторно нагревают и деформируют под давлением между штампами, пока она не примет форму детали.
Это стоит сказать прямо, потому что важна именно эта разница: ковка не противоположна литью. Это литьё плюс деформация, и именно деформация меняет металл.
Что деформация делает с металлом
Когда сталь застывает в форме, зёрна растут в виде дендритов и столбцов в направлении отвода тепла, а всё, что не затвердевает полностью, остаётся там, где остановилось: усадочная пористость в последних затвердевших объёмах металла, газовая пористость от растворённых газов, ликвация легирующих элементов и неметаллические включения.
Горячая обработка стали разрушает эту литую структуру. Деформация закрывает внутренние пустоты и заваривает их, рекристаллизация измельчает зерно, а включения вытягиваются в короткие строчки, ориентированные по направлению обработки. При объёмной штамповке результатом становится течение волокон, повторяющее форму детали: волокна огибают отверстие или ребро, а не перерезаются поперёк.
| Литьё | Ковка | |
|---|---|---|
| Внутренняя сплошность | Возможны усадочная и газовая пористость; литейное производство управляет ими с помощью питания, литниковой системы и контроля | Пустоты закрываются деформацией; сплошность обеспечивается процессом |
| Зеренная структура | Литая, дендритная, с ликвацией | Разрушенная и измельчённая; включения ориентированы по направлению обработки |
| Усталостные и ударные свойства | Ниже, с большим разбросом между отливками | Выше, и течение волокон можно направить по пути нагрузки |
| Свобода формы | Внутренние полости, тонкие стенки, единичные формы | Должна выниматься из штампа, поэтому геометрия проще и есть уклоны |
| Оснастка | Модель и форма; дешевле на старте | Комплект штампов на деталь; амортизируется в течение заказа |
| Примеры марок | A216 WCB, A352 LCC, A351 CF8M | A105, A350 LF2, A182 F316 |
Марка на чертеже указывает маршрут
Каждый из этих материалов начинался как литое изделие, но спецификация на чертеже указывает ту форму изделия, которая доходит до вас. Кованые марки и их литые аналоги идут парами:
| Литейная спецификация | Кованый аналог | Материал |
|---|---|---|
| A216 WCB (также WCC) | A105 | Углеродистая сталь |
| A352 LCC / LCB | A350 LF2 | Низкотемпературная углеродистая сталь |
| A217 WC6 | A182 F11 | Легированная сталь 1¼ Cr |
| A217 WC9 | A182 F22 | Легированная сталь 2¼ Cr |
| A351 CF8 | A182 F304 | Нержавеющая сталь 304 |
| A351 CF8M | A182 F316 | Нержавеющая сталь 316 |
| A890 CD3 МН | A182 F51 | Дуплекс 2205 |
| A494 CW6MC | B564 N06625 | Сплав 625 |
A105, A182, A350, A182 F51 и B564 являются спецификациями для ковки. A216, A217, A351, A352, A890 и A494 являются спецификациями для литья. Если на вашем чертеже указана литейная марка, а условия эксплуатации требуют кованой детали, материал необходимо пересогласовать на его кованый аналог, и это изменит толщину стенок и чертёж, а не только сертификат. Пришлите чертёж с условиями эксплуатации, и мы скажем, по какому маршруту должна идти деталь.
Где ковка оправдывает себя
- Детали, работающие под давлением, где сквозной дефект приводит к утечке
- Детали, работающие при циклических нагрузках: корпус клапана или крышка клапана выдерживают циклы давления десятилетиями
- Низкотемпературная эксплуатация и ударные нагрузки, где вязкость является ограничивающим свойством
- Кислая среда, где ограничения по твёрдости входят в спецификацию
- Детали, где направление волокон можно ориентировать вдоль напряжений, а не поперёк них
- Детали, которые всё равно будут полностью механически обработаны, поэтому близкая к конечной форма всё равно выгодна
Где литьё оказывается лучшим ответом
- Геометрия с внутренними полостями или каналами, которые штамп не может сформировать и извлечь
- Очень крупные или единичные детали, где комплект штампов никогда не окупится
- Мелкосерийные неответственные детали, где стоимость модели определяет цену
- Корпуса и кронштейны, где нормы проектирования допускают литьё, а толщина стенки может выдержать нагрузку
Стоимость и количество
Оснастка является определяющим фактором. Модель и форма стоят меньше, чем комплект штампов, поэтому литьё выигрывает при единичном изготовлении и в мелкосерийном производстве. Как только штамп окупается в рамках повторного заказа, кованая деталь обычно конкурентоспособна по цене и даёт покупателю лучший материал. Выход материала и припуск на механическую обработку действуют в противоположном направлении: литьё может быть ближе к конечной форме в некоторых направлениях, тогда как ковка достаточно плотная, чтобы её можно было обрабатывать с уверенностью.
Что мы делаем и чего не делаем
Мы занимаемся ковкой. Мы не занимаемся литьём. В вопросе «литьё или ковка» мы приводим аргументы в пользу ковки, а затем честный ответ: если деталь относится к тем, где литьё является лучшим путём, сложный корпус или единичная деталь, которая никогда не повторится, мы скажем об этом, а не предложим её как кованую. Мы изготавливаем корпуса и крышки клапанов, заготовки зубчатых колёс, фланцы и кольца, а также заказные поковки объёмной штамповки от 5 кг до 520 кг, из марок, перечисленных на странице материалов. Как изготавливаются детали, описано на странице объёмной штамповки.
За что мы отвечаем
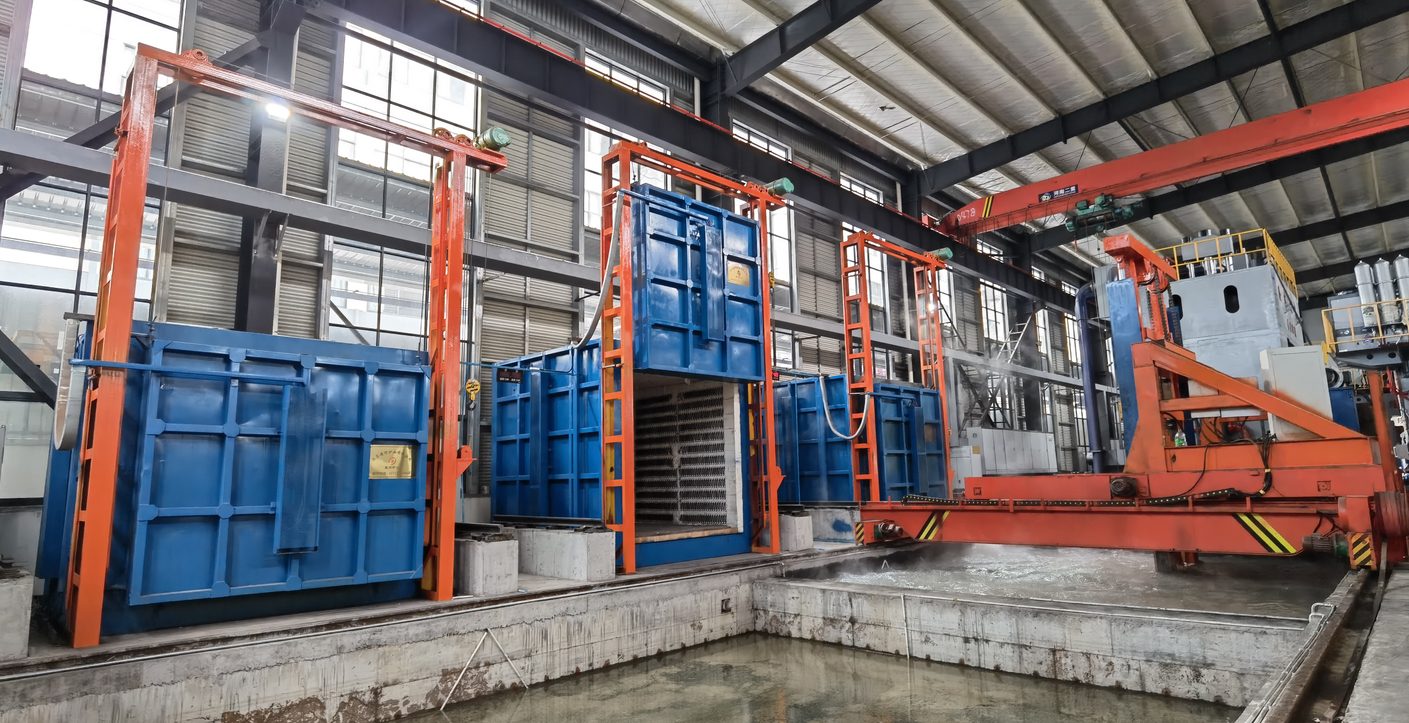
За этими двумя предложениями стоит производственная база, которую покупатель может проверить: многонаправленный пресс 6 000 т, парк прессов от 2 000 тонн, роботизированные кузнечные линии, термическая обработка, механическая обработка и испытания на одной площадке, масса единичной поковки от 5 кг до 520 кг, а также аттестации, подтверждаемые документами: API Spec 20C, PED 2014/68/EU, AD2000-W0 и NORSOK M-650. Если деталь попадает в ту категорию, где выгоднее литьё, мы об этом скажем; достаточно чертежа, чтобы мы определили, каким путём её изготавливать.
Смежные разделы
Часто задаваемые вопросы
Кованая сталь прочнее литой?
На бумаге эти пары марок близки: A105 и A216 WCB имеют минимальный предел прочности при растяжении около 485 МПа. Разница проявляется в самой детали, а не в сертификате. Поковка плотнее, её свойства меньше разбросаны от детали к детали, она лучше воспринимает усталостные и ударные нагрузки, поэтому детали, работающие под давлением и связанные с безопасностью, обычно заказывают в виде поковок.
Начинается ли кованая деталь как отливка?
Да. Исходной заготовкой для ковки служит слиток или непрерывнолитой блюм, поэтому кованая деталь сначала была отлита, а затем обработана давлением. Именно деформация закрывает пористость, измельчает зерно и придаёт детали направление волокон.
Какие стандарты ASTM относятся к ковке, а какие к литью?
Кованые: A105, A182, A350, A182 F51 для дуплекса, B564 для никелевых сплавов. Литые: A216, A217, A351, A352, A890, A494. Спецификация материала на чертеже называет вид продукции, поэтому она же указывает, по какому пути идёт деталь.
Можно ли перевести отливку в поковку?
Часто да, если геометрия позволяет извлечь деталь из штампа. Это не просто правка документов: материал пересогласуют на кованый аналог, проверяют толщину стенок и пересматривают чертёж. Пришлите и чертёж отливки, и условия эксплуатации, и мы скажем, можно ли изготовить деталь ковкой и что потребуется изменить.
Когда литьё дешевле?
Когда стоимость штампа нельзя распределить на достаточное число деталей, когда геометрия слишком сложна для извлечения из штампа или когда деталь не работает под давлением и не несёт усталостной нагрузки. При повторном заказе ответственной детали кованый вариант обычно становится конкурентоспособным, как только стоимость штампа амортизируется.
Вы также отливаете детали?
Нет. Мы кузнечное предприятие объёмной штамповки. Если для вашей детали выгоднее литьё, мы об этом скажем, и вам лучше обратиться на литейное производство.