Longrui Forging, производитель поковок объёмной штамповки в Китае, изготавливает детали из никелевых сплавов 625, 718 и 825, из дуплексных и супердуплексных нержавеющих сталей марок F51, F53 и F55, а также из прочих нержавеющих, легированных, углеродистых и конструкционных сталей, от 5 кг до 520 кг за штуку. Термическая обработка, испытания и механическая обработка выполняются полностью на собственном производстве, в рамках нашей квалификации производителя материалов NORSOK M-650.
Поковки из никелевых сплавов: 625, 718, 825
Longrui Forging выполняет объёмную штамповку трёх никелевых сплавов, которые чаще всего встречаются в нефтегазовой, химической и морской отрасли: сплав 625, сплав 718 и сплав 825. Они указываются по номеру UNS, а не по торговому названию, поэтому марку на чертеже и в сертификате перепутать невозможно (Inconel и Incoloy являются торговыми марками производителей).
| Сплав | UNS | Стандарт на поковки | Типичное применение |
|---|---|---|---|
| Сплав 625 | N06625 | ASTM B564 | Оборудование для морской воды и подводных работ, аппаратура химических производств, высокотемпературные детали. Твёрдорастворное упрочнение, термическая обработка для обеспечения прочности не требуется. |
| Сплав 718 | N07718 | ASTM B564 | Скважинные и устьевые детали, высокотемпературные детали клапанов и крепёж. Дисперсионное твердение, высокая прочность примерно до 650 °C. |
| Сплав 825 | N08825 | ASTM B564 | Работа с кислотами и морской водой: детали технологических трубопроводов, резервуары, морское оборудование. |
Никелевые сплавы штамповать сложнее, чем углеродистую или нержавеющую сталь. Они сохраняют прочность при температуре штамповки, поэтому требуют большего усилия пресса и более точного контроля температуры и степени деформации, чтобы сохранить мелкозернистую структуру. Мы штампуем их на многонаправленном кузнечном прессе усилием 6 000 т, проводим термическую обработку на собственном производстве (отжиг на твёрдый раствор, а где это требуется по марке, и старение) с записью циклов и испытываем их в собственной лаборатории: химический состав каждой плавки, предел прочности и предел текучести, ударная вязкость, в том числе при низких температурах, и твёрдость.
В заказах из никелевых сплавов документация важна не меньше самой детали. Отчёты по химическому составу и механическим испытаниям, протоколы UT / MT / PT и графики термической обработки по запросу; перед упаковкой идентичность материала повторно проверяется портативным XRF-спектрометром. Оборудование перечислено в разделе Производственные возможности, а сертификаты, которые запрашивают офшорные и нефтегазовые проекты, есть на странице API 20C и NORSOK M-650.
Марка за маркой: сплав 625, сплав 718 и сплав 825.
Поковки из дуплексной и супердуплексной нержавеющей стали
Дуплексные нержавеющие стали имеют смешанную структуру из феррита и аустенита, примерно в равных долях. Это даёт им примерно вдвое более высокий предел текучести, чем у стандартных аустенитных марок, например 316L, и значительно лучшее сопротивление коррозионному растрескиванию под напряжением в хлоридных средах, поэтому их выбирают для эксплуатации в морской воде, в офшорных и химических условиях.
| Марка | UNS | Обозначение ASTM | PREN (мин.) |
|---|---|---|---|
| F51 (2205) | S31803 / S32205 | A182 F51 | ≥ 34 |
| F53 (2507) | S32750 | A182 F53 | ≥ 40 |
| F55 (Zeron 100) | S32760 | A182 F55 | ≥ 40 |
PREN, это эквивалентное число стойкости к питтингу, рассчитываемое по содержанию хрома, молибдена и азота. Чем оно выше, тем выше стойкость стали к питтингу в хлоридных средах: эксплуатация в морской воде обычно начинается со значений около 34, а супердуплексные марки находятся на уровне 40 и выше.
Где применяются эти марки: подводные и наземные компоненты нефтегазовой отрасли, корпуса и крышки клапанов, фланцы, детали насосов и коллекторов, оборудование для опреснения и установки химической переработки.
Что дуплекс требует от поставщика поковок:
- Контролируемая ковка и термическая обработка, восстанавливающие баланс феррита и аустенита, в печах с регулируемой температурой и регистрацией циклов
- Коррозионные и механические испытания с низкотемпературной ванной для ударных испытаний на собственном производстве, а также документация, выдерживающая офшорный аудит: что охватывают M-650 и API 20C
Longrui Forging регулярно куёт детали из F51/F53/F55 для заказчиков в нефтегазовой и других отраслях промышленности. Если ваша деталь, это дуплексный корпус клапана или подводный компонент, пришлите чертёж, и мы оценим его.
Подробнее об этих марках и о том, что даёт им ковка: Поковки из дуплекса и супердуплекса.
Полный список материалов
| Семейство | Марки ASTM / ASME | Типичное применение |
|---|---|---|
| Углеродистая сталь | ASTM A105, AISI 1045 (45#) | Корпуса и крышки клапанов, фланцы, общие детали машин |
| Низкотемпературная сталь | ASTM A350 LF2 | Клапаны и фитинги для низкотемпературной службы, до −46 °C |
| Легированная сталь | AISI 4130, 4135 (35CrMo), 4140 (42CrMo), 5140 (40Cr); ASTM A182 F91, F92 | Высокопрочные валы и детали клапанов; F91/F92 для энергетики и высокотемпературной службы |
| Нержавеющая сталь | ASTM A182 F304, F316; AISI 420 (2Cr13); ASTM A564 17-4 PH | Коррозионностойкие детали клапанов и насосов; 420 для износостойких деталей, таких как катушки для проволоки; 17-4 PH там, где нужны одновременно высокая прочность и коррозионная стойкость |
| Дуплекс / супердуплекс | ASTM A182 F51, F53, F55 | Офшорная, подводная, опреснительная и химическая служба |
| Никелевые сплавы | UNS N06625 (Alloy 625), N07718 (Alloy 718), N08825 (Alloy 825) | Высокотемпературная и высококоррозионная служба, устьевое и технологическое оборудование |
| Конструкционная сталь | Q355D (≈ EN S355 / ASTM A572 Gr.50) | Строительные и машинные компоненты |
Марки, которые мы регулярно куём. Если вашей нет в списке, спросите: мы честно скажем, подходит ли она для нашего процесса.
Термическая обработка по маркам (справочно)
Не существует единой термической обработки для поковки. Режим зависит от марки, и стандарты допускают более одного варианта для одной и той же марки, поэтому таблица ниже, это справочная информация, взятая из спецификации ASTM для каждого семейства, а не фиксированный рецепт. К вашему заказу применяется то, что требуют чертёж, спецификация материала и заказ на поставку, и мы подтверждаем это на этапе коммерческого предложения.
| Семейство марок | Справочная термическая обработка | Основание |
|---|---|---|
| A105 углеродистая сталь | Любой из вариантов: в состоянии после штамповки с контролируемым охлаждением, отжиг, нормализация, нормализация и отпуск или закалка и отпуск. Стандарт не устанавливает, какой именно вариант, и в сертификате указывается, что было выполнено (A105N означает нормализацию). | ASTM A105 |
| A350 LF2 низкотемпературная сталь | Нормализация, нормализация и отпуск или закалка и отпуск по выбору изготовителя, с испытанием на ударный изгиб по Шарпи при −46 °C. | ASTM A350 |
| A182 F11 / F12 | Нормализация и отпуск при 1650 °F [900 °C], охлаждение на воздухе, отпуск при 1150 °F [620 °C] не менее. | ASTM A182, таблица 1 |
| A182 F22 | Нормализация и отпуск при 1650 °F [900 °C], охлаждение на воздухе, отпуск при 1250 °F [675 °C] не менее; полный отжиг указан как альтернатива в той же таблице. | ASTM A182, таблица 1 |
| A182 F91 / F92 | Нормализация 1900–1975 °F [1040–1080 °C], охлаждение на воздухе, отпуск 1350–1470 °F [730–800 °C]. Для фитингов с сечением более 3 дюймов нормализация и отпуск или закалка и отпуск выполняются по выбору изготовителя. | ASTM A182, таблица 1 и 7.2.3 |
| 4130, 4135, 4140, 5140 легированные стали | Нормализация или закалка и отпуск до класса прочности или диапазона твёрдости, указанных в чертеже. | Спецификация материала / чертёж |
| A182 F304 / F316 нержавеющая сталь | Термообработка на твёрдый раствор и закалка, минимум 1900 °F [1040 °C], закалка в жидкости, охлаждение ниже 500 °F [260 °C]. | ASTM A182, таблица 1 |
| A182 F51 (2205) дуплексная сталь | Термообработка на твёрдый раствор и закалка, минимум 1870 °F [1020 °C], закалка в жидкости, охлаждение ниже 500 °F. | ASTM A182, таблица 1 |
| A182 F53 (2507) супердуплексная сталь | Термообработка на твёрдый раствор и закалка, минимум 1880 °F [1025 °C], закалка в жидкости, охлаждение ниже 500 °F. | ASTM A182, таблица 1 |
| A182 F55 (Zeron 100) | Термообработка на твёрдый раствор и закалка, 2010–2085 °F [1100–1140 °C], закалка в жидкости, охлаждение ниже 500 °F. | ASTM A182, таблица 1 |
| 17-4 PH (A564 630) | Термообработка на твёрдый раствор при 1900 °F ± 25 °F [1040 °C ± 15 °C], охладить, как требуется, до температуры ниже 90 °F [32 °C], затем провести старение до состояния H, указанного на чертеже (от H900 до H1150): именно температура старения определяет прочность. | ASTM A564, таблица 2 и таблица 3 |
| Сплав 625 (N06625) | Отжиг на твёрдый раствор, обычно 1700–1900 °F [925–1035 °C] с охлаждением на воздухе или быстрее; 2000–2200 °F, когда сопротивление ползучести важнее свойств при растяжении. | ASTM B564 / паспорт сплава |
| Сплав 718 (N07718) | Отжиг на твёрдый раствор 1700–1850 °F [925–1010 °C] с быстрым охлаждением, затем старение при 1325 °F в течение 8 ч, охлаждение с печью до 1150 °F и выдержка до суммарно 18 ч. | ASTM B564 / паспорт сплава |
| Сплав 825 (N08825) | Отжиг при 1700–1800 °F [930–980 °C], быстрое охлаждение на воздухе или закалка в воде. | ASTM B564 / паспорт сплава |
На любую из этих строк нужно смотреть с учётом двух моментов. Во-первых, значение в стандарте обычно является нижней границей или диапазоном, в пределах которого нужно работать, а не одной заданной точкой, поэтому в сертификате указывается фактический цикл, а не только название процесса. Во-вторых, скорость охлаждения после термообработки на твёрдый раствор важна так же, как температура, поэтому для партии фиксируются температура закалки и температура охлаждающей среды. Если проект задаёт собственный цикл (Дополнительное требование S8 в ASTM A182 это как раз оно), мы работаем по чертежу.
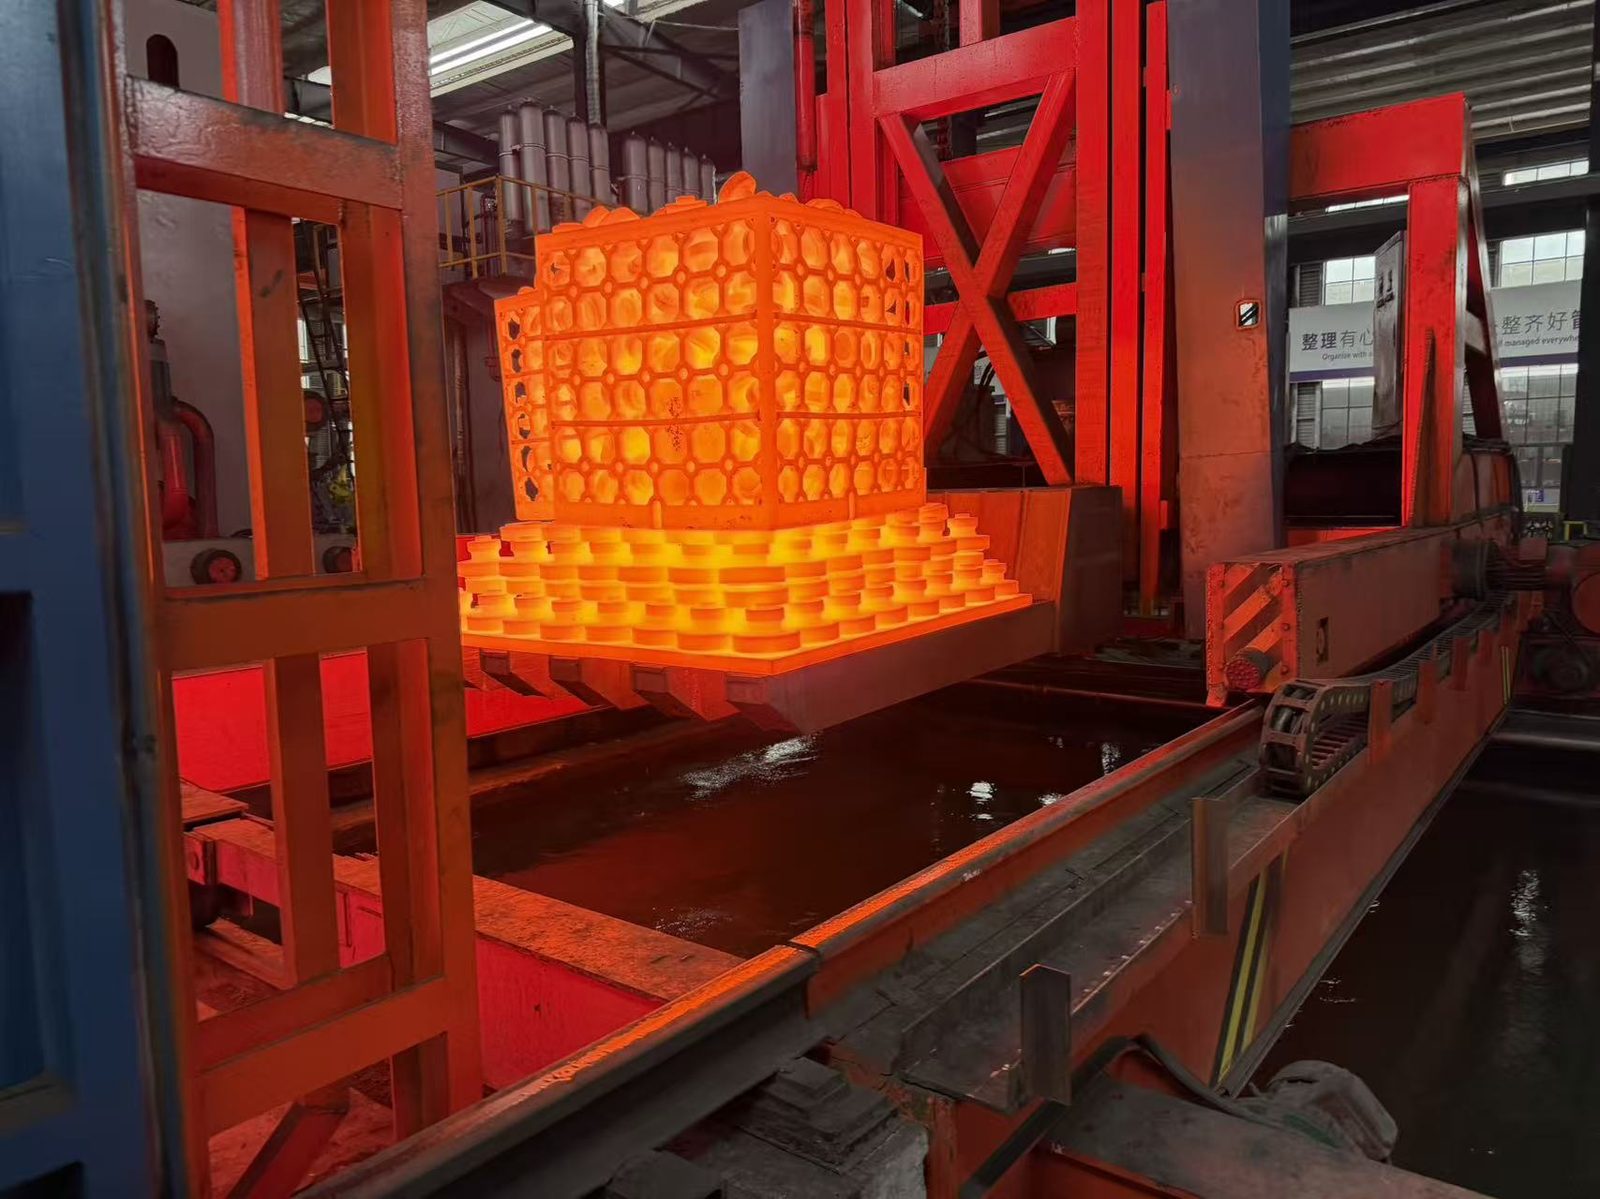
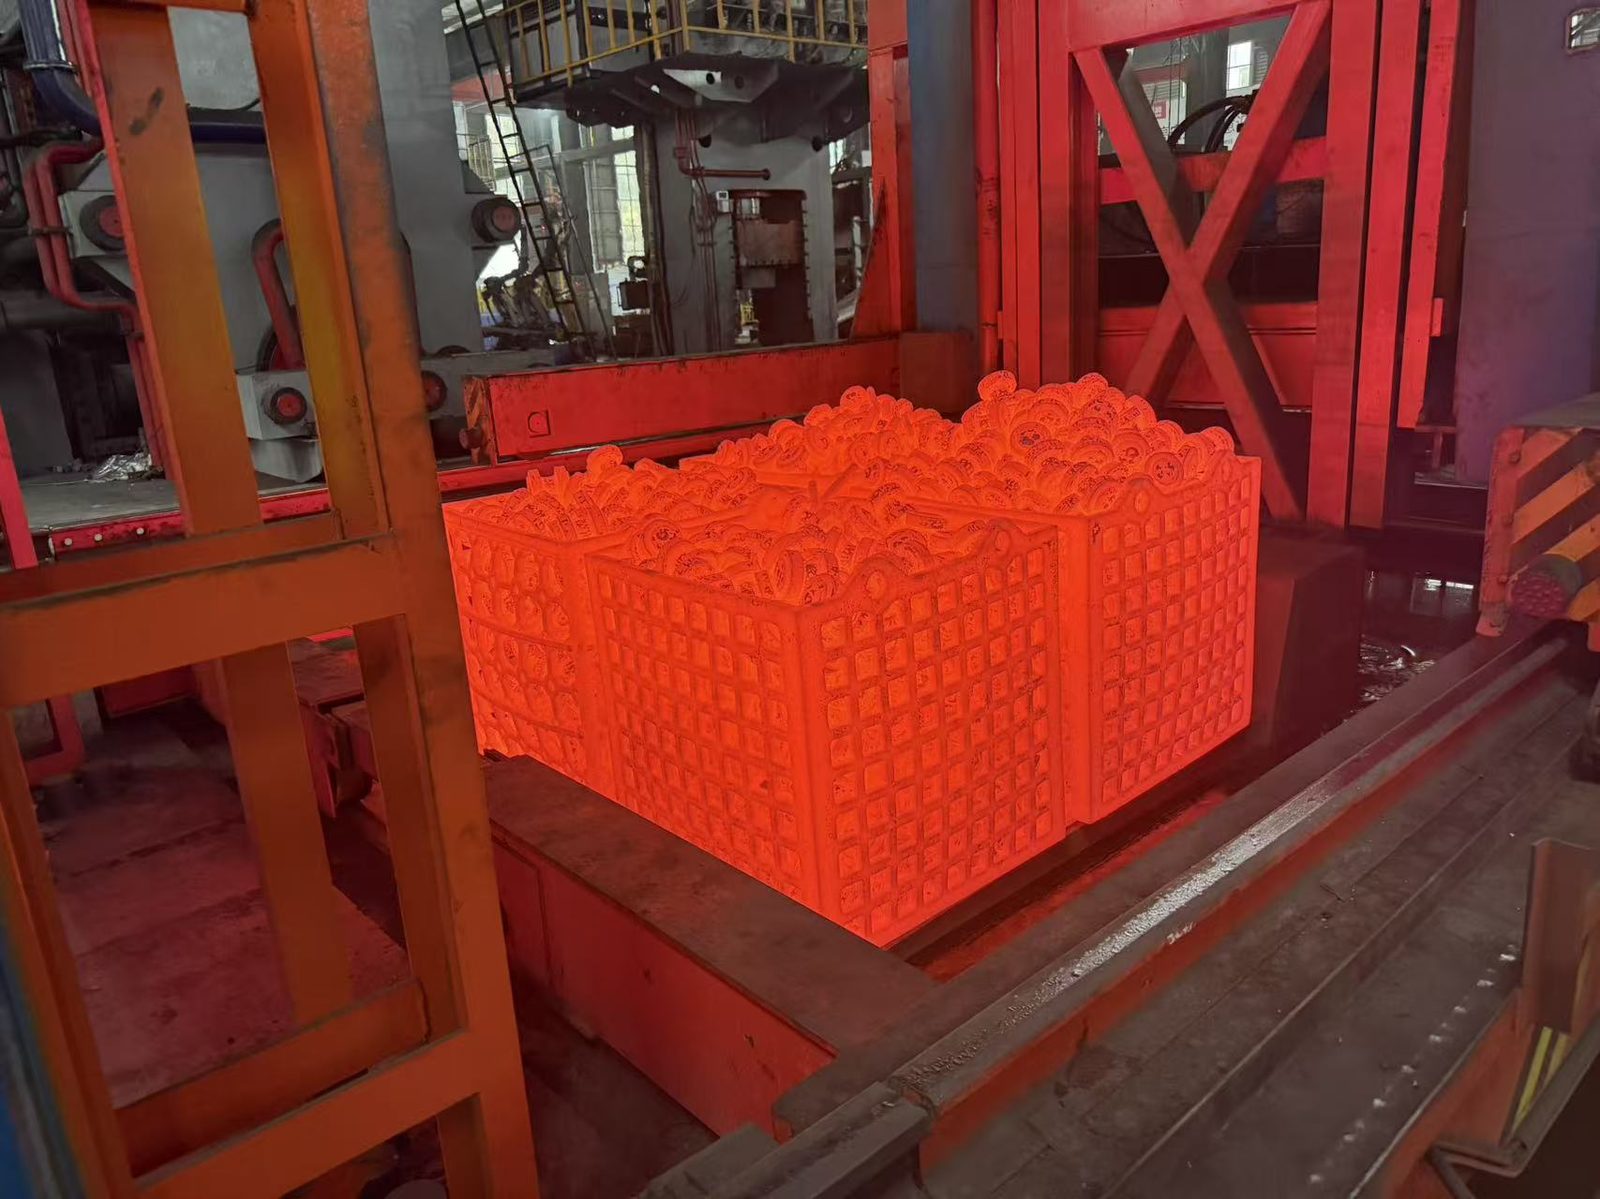
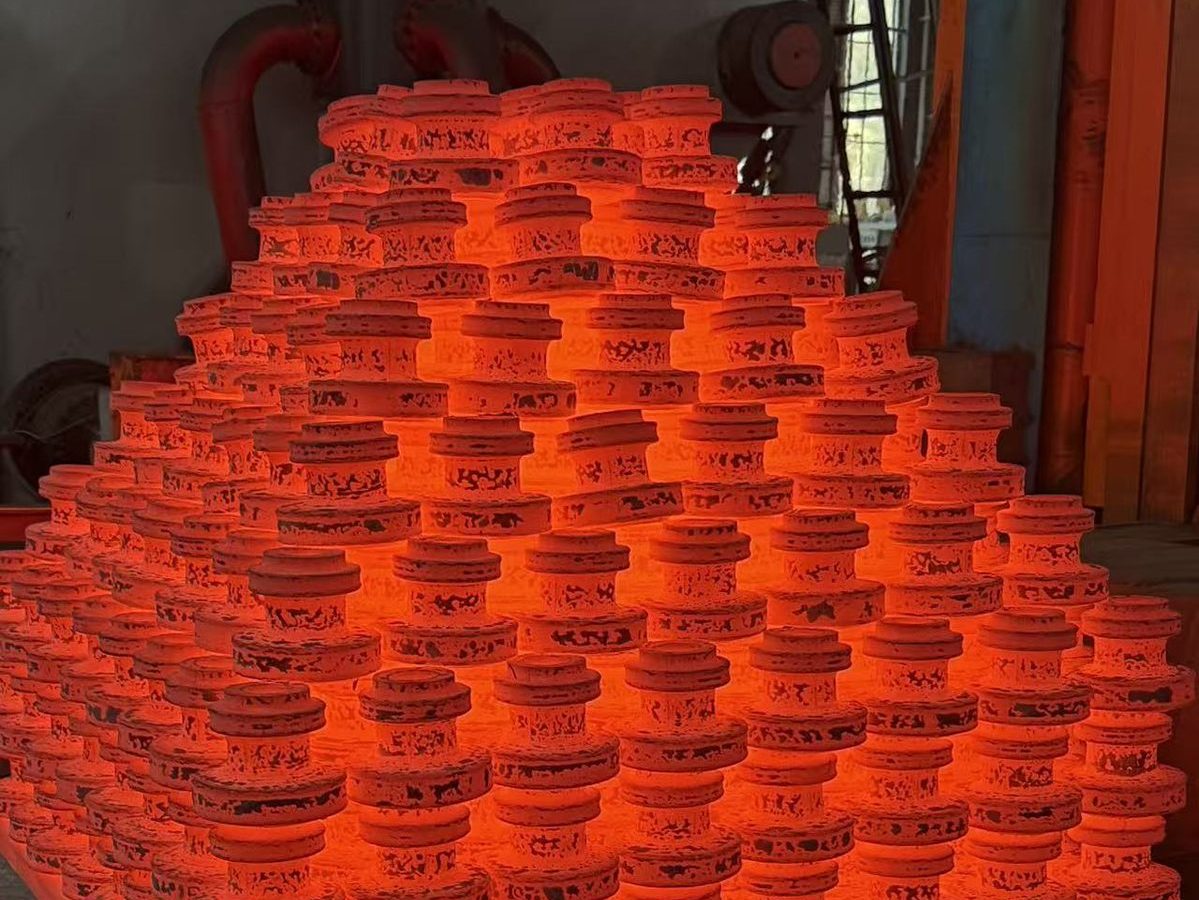
Температура печи и температура охлаждающей среды контролируются и записываются для каждой партии, и записи могут отгружаться вместе с заказом.
Испытания в нашей собственной лаборатории:
- Химический состав каждой плавки, на искровом оптико-эмиссионном спектрометре GNR
- Растяжение, предел текучести и относительное удлинение на сервогидравлической универсальной машине
- Ударная вязкость по Шарпи, включая низкотемпературную ванну
- Твёрдость по Бринеллю
- UT, MT, PT и VT
- Исследование микроструктуры на металлографическом микроскопе
Идентичность материала повторно проверяется портативным XRF-спектрометром перед упаковкой. Полный список оборудования см. в разделе Возможности.
Почему эти марки куют
Марки, представленные на этой странице, выбираются для работы под давлением, в коррозионной среде или при высокой температуре, и каждое из этих условий беспощадно выявляет именно те дефекты, которые ковка хорошо устраняет. На странице объёмной штамповки описана металлургия; практический результат проще: металл прорабатывается по всему сечению до того, как кто-либо его испытывает, и деталь попадает в механический цех почти готовой по размеру, что важно для марок, которые дорого стоят за килограмм и медленно обрабатываются резанием. Термическая обработка затем подбирается под семейство, а не выполняется по одному рецепту, в наших собственных печах, с записью цикла.
Поковки из специальных сталей: чего требует материал и как мы его куём
Запрос на специальную сталь начинается как любой другой. В проекте клапана указаны дуплекс 2205, супердуплекс или никелевый сплав; на чертеже показаны внутреннее отверстие, фланец и толщина стенки, всё знакомое. Затем деталь попадает под пресс, и материал начинает устанавливать свои правила.
Такие марки указывают по одной причине: условия эксплуатации слишком жёсткие для углеродистой стали. Дуплекс и супердуплекс для работы с хлоридами и морской водой, никелевые сплавы, такие как 625, 718 и 825, для кислого газа и химических процессов, жаропрочные марки для высокотемпературного пара. Выбор марки делается по коррозионным диаграммам и рабочим температурам, и его нельзя отменить позже удачным выбором поставщика.
Ковка это то, что отличает поставщиков друг от друга для этих марок, и материал не предупреждает об ошибках. Четыре вещи решают, получится ли поковка из специальной стали бездефектной, и каждая из них решается на заводе, задолго до того, как кто-либо приступит к контролю детали:
Температурное окно. Дуплекс и супердуплекс хорошо куются только в узком диапазоне. Если выйти выше него, баланс феррита и аустенита, от которого зависит марка, начнёт смещаться; если выйти ниже, по краям откроются трещины, тогда как углеродистая сталь просто деформировалась бы.
Необходимое усилие. Сплав 625 это классический случай: он плохо течёт в штампе и сопротивляется прессу даже в горячем состоянии. Многие кузницы выпускают детали из 625 с трещинами. Наши детали выходят из-под пресса без трещин, как обычная работа.
Последующее охлаждение. После последнего хода детали из дуплекса подвергаются обработке на твёрдый раствор и охлаждаются с контролируемой скоростью, чтобы феррит и аустенит вернулись к заданному балансу. При слишком медленном охлаждении начинают образовываться интерметаллидные фазы; скорость важна так же, как температура.
Термическая обработка. Она определяет деталь во второй раз. В 718 контролируемый цикл старения формирует окончательную прочность; в сталях класса F91 нормализация и отпуск должны попадать в узкий диапазон, а скорость охлаждения должна быть зафиксирована вместе с ними. Сертификат должен указывать фактический выполненный цикл, а не только то, что деталь прошла контроль.
Именно поэтому мы держим всю цепочку на одном предприятии. Longrui Forging кует специальную сталь на трёх многонаправленных прессах усилием 6 000 т, 3 000 т и 2 000 т для деталей массой от 5 кг до 520 кг, а собственные штампы изготавливаем, термическую обработку, испытания и механическую обработку выполняем на одном заводе. Корпуса и крышки клапанов из дуплекса и супердуплекса здесь являются стандартной продукцией, и система качества создана под эти материалы: квалификация NORSOK M650 как производителя специальных материалов, лицензия API Spec 20C, № 20C-0051, на коррозионностойкие сплавы и дуплексную нержавеющую сталь, а также сертификация PED 2014/68/EU через TÜV NORD.
Документация следует за деталью. Химический состав проверяется в каждой плавке перед ковкой, а готовые детали испытываются в нашей собственной лаборатории: растяжение, ударные испытания с низкотемпературной ванной, твёрдость и ультразвуковой контроль, при этом портативный рентгенофлуоресцентный анализатор повторно проверяет идентичность материала перед отправкой. Инспекционный сертификат EN 10204 3.1 входит в стандартную поставку с заказами на дуплекс; номер плавки можно отследить по каждому результату.
Если в вашем следующем проекте указана специальная марка, пришлите чертёж заранее. Мы проверяем возможность штамповки на прессах, прорабатываем оснастку, термическую обработку и испытания и обычно отвечаем коммерческим предложением в течение 24–48 часов. А если деталь не подходит для объёмной штамповки, мы скажем об этом до того, как вы потратите на неё время.
Часто задаваемые вопросы
Вы куете никелевые сплавы, такие как 625, 718 и 825?
Да. Сплавы 625 (UNS N06625), 718 (N07718) и 825 (N08825) куются по требованиям ASTM B564 в том же диапазоне массы, что и другие наши поковки, от 5 кг до 520 кг. Никелевые сплавы требуют большего усилия пресса и более точного контроля температуры, чем углеродистая или нержавеющая сталь, поэтому мы размещаем их на многонаправленном прессе 6 000 т и термообрабатываем на собственном производстве.
Какие марки дуплексных сталей вы куете?
F51 (UNS S31803/S32205, 2205), F53 (UNS S32750, 2507) и F55 (UNS S32760, Zeron 100), куются по требованиям ASTM A182. Мы также куем соответствующие марки нержавеющей стали и никелевых сплавов для тех же проектов.
Что такое PREN и почему это важно?
PREN (эквивалентное число сопротивления питтингу) представляет собой расчётное значение на основе содержания хрома, молибдена и азота в стали. Оно показывает, насколько хорошо марка сопротивляется питтинговой коррозии в хлоридной среде. Стандартный дуплекс F51 находится на уровне 34 и выше; супердуплекс F53 и F55: 40 и выше.
Вы поставляете сертификаты на материалы и протоколы испытаний?
Да. Отчёты по химическому составу и механическим испытаниям, отчёты UT / NDT и графики термической обработки по запросу. Документы идут вместе с отгрузкой, а копии доступны для тендерных пакетов. Что означает каждый тип документа и как читать сертификат металлургического завода, описано на странице о сертификатах на материалы.
Можете ли вы выковать материал, которого нет в вашем списке?
Часто да. Отправьте марку стали и спецификацию вместе с чертежом, и мы подтвердим возможность изготовления и наличие стали до подготовки коммерческого предложения.
Какова самая маленькая и самая большая деталь, которую вы можете отштамповать?
Детали от 5 кг на прессе 2 000 т до 520 кг на прессе 6 000 т, с возможностью механической обработки до Ø600 × 1000 мм.
Как быстро я могу получить коммерческое предложение?
Обычно в течение 24–48 часов после получения чертежа или спецификации через форму RFQ или по адресу sales@longruiforging.com.
Отправьте марку стали и чертёж, и мы сообщим о возможности изготовления и цене.
Запросить коммерческое предложение на поковки из дуплексной стали