Дуплексная нержавеющая сталь это двухфазный материал: примерно половина феррита, половина аустенита. В результате получается семейство марок с пределом текучести примерно вдвое выше, чем у 316L, и значительно более высокой стойкостью к коррозионному растрескиванию под напряжением в хлоридной среде, именно поэтому дуплекс применяют в морской воде, подводных системах, опреснении и химической отрасли.
Longrui Forging штампует дуплексные корпуса клапанов, крышки, фланцы, ступицы и прочие детали из F51, F53 и F55 массой от 5 до 520 кг на многонаправленном прессе 6 000 т. Штамповка, термическая обработка на твёрдый раствор и испытания выполняются на одной площадке в рамках нашей квалификации изготовителя материалов по NORSOK M-650.
Что есть что в дуплексных марках
Приведённые ниже обозначения марок это обозначения по ASTM A182, именно их указывают на большинстве чертежей из дуплекса. Торговые названия в скобках это те, что покупатели используют в разговоре.
| Марка ASTM | UNS | Торговое название | Минимальный PREN |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
Два момента по первой строке, потому что они всплывают почти в каждом запросе по дуплексу:
- F51 это исходная дуплексная сталь с 22% хрома. Позже состав ужесточили в верхней части диапазона, чтобы повысить стойкость к питтинговой коррозии, и эта ужесточённая версия это F60 (UNS S32205). S32205 может иметь двойную сертификацию (как S32205 и S31803), но не наоборот. Если на чертеже указана F51, а в сертификате завода-изготовителя стоит S32205, значит материал соответствует более строгой спецификации, а не является заменой.
- PREN, последняя колонка, рассчитывается по содержанию хрома, молибдена и азота и показывает, насколько хорошо марка сопротивляется питтингу в хлоридной среде. Для морской воды обычно достаточно значения от 34; супердуплексные марки задаются от 40 и выше.
Где дуплекс подходит, а где нет
Дуплекс это правильное решение для богатых хлоридами, влажных и умеренно тёплых условий: детали для подводной и надводной нефтегазовой инфраструктуры, установки опреснения, оборудование химических процессов и корпуса клапанов, контактирующие с морской или пластовой водой.
При температуре выше определённого уровня это неправильное решение, и это стоит знать до того, как марка будет зафиксирована:
- Охрупчивание при 475 °C. Выше примерно 300 °C ферритная фаза начинает распадаться, и эффект наиболее силён при температуре около 475 °C. Диапазон образования обычно указывают как 300 до 525 °C, поэтому у дуплекса есть верхний предел рабочей температуры.
- Этот предел не сводится к одному числу. Поставщики публикуют максимальные рабочие температуры для 2205 в диапазоне примерно от 250 °C до 315 °C в зависимости от производителя и проектного норматива. Применяется соответствующий норматив для сосудов под давлением; если рабочая температура близка к пределу, сообщите нам, и мы будем работать по нормативу, указанному в вашем проекте.
- Сигма-фаза. При медленном охлаждении в диапазоне примерно от 700 °C до 950 °C внутри стали могут образовываться интерметаллидные фазы. Они снижают как ударную вязкость, так и коррозионную стойкость, а марки супердуплекс наиболее чувствительны. Это риск как при обработке, так и при эксплуатации, и именно поэтому скорость охлаждения после термообработки на твердый раствор так важна.
- Низкая температура. Дуплекс проходит через переход из вязкого состояния в хрупкое, в отличие от аустенитной нержавеющей стали. Морские спецификации обычно требуют испытания на удар при −46 °C, а −80 °C это примерно самый низкий уровень, до которого обычно доходят.
Что дуплекс требует от кузнечного производства
Дуплекс куют в более узком диапазоне, чем углеродистую или аустенитную сталь, и два фактора, определяющих качество поковки из дуплекса, находятся по обе стороны от пресса:
- Температура нагрева и обработки. Заготовку выдерживают и обрабатывают в диапазоне, исключающем интерметаллидную область, при этом температуру контролируют, а не оценивают, партия за партией.
- Термообработка на твердый раствор и охлаждение. После ковки деталь подвергают термообработке на твердый раствор и охлаждают с контролируемой скоростью, чтобы феррит и аустенит вернулись к заданному балансу, а не частично превратились.
- Проверка. Химический состав каждой плавки, испытания на растяжение и предел текучести, ударная вязкость, включая низкотемпературную ванну, твердость по Бринеллю и ультразвуковой контроль, всё в нашей собственной лаборатории. Протоколы печи и охлаждения могут идти вместе с заказом.
- Документация. В морских, нефтяных и газовых проектах документы проверяют так же тщательно, как и саму деталь. Наши лицензия API Spec 20C и квалификация NORSOK M-650 это именно то, что ищут такие аудиты; обе описаны на странице сертификатов.
2205 или 2507: как выбрать
Большинство запросов по дуплексу сводятся к этому сравнению. Таблица это краткая версия решения; полный сортамент материалов приведён на странице материалов.
| Вопрос | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 и выше | 40 и выше |
| Предел текучести | Примерно в два раза выше, чем 316L | Ещё выше, и именно поэтому имеет смысл переходить на него |
| Работа в хлоридной среде | Морская вода, попутная вода, общая химическая среда | Рассол, высокое содержание хлоридов, более горячая или более агрессивная среда |
| Ковка и механическая обработка | Более устойчива к отклонениям | Сложнее в обработке, более узкое технологическое окно |
| Где обычно указывают | Корпуса клапанов, крышки, фланцы, детали насосов | Оборудование для подводных и верхних строений, системы морской воды, химические заводы |
| Относительная стоимость | Базовый уровень для дуплекса | Выше 2205, по содержанию легирующих элементов |
Если вы работаете при таком уровне хлоридов или температуре, где 2205 находится на пределе, выбор обычно состоит в переходе на 2507, а не в утолщении детали из 316L, потому что разница в коррозионной стойкости определяется выбором марки, а не конструкции. Если предельным фактором является рабочая температура, ответом может быть совершенно другое семейство материалов, и мы об этом скажем.
Документы к заказам из дуплексных сталей
Сертификат инспекции EN 10204 3.1 выдаётся стандартно к заказам из дуплексных сталей, при этом номер плавки прослеживается по результатам испытаний. Если спецификация проекта требует испытаний под наблюдением, сертификат EN 10204 3.2, подписанный инспектором вне нашей организации, может быть предоставлен по запросу; он предоставляется по отдельному коммерческому предложению и не включается в цену детали. Перед отправкой портативный рентгенофлуоресцентный спектрометр повторно проверяет, что деталь соответствует марке, указанной в сертификате. На странице контроля качества описано, что проверяется на каждом этапе и какие записи при этом остаются.
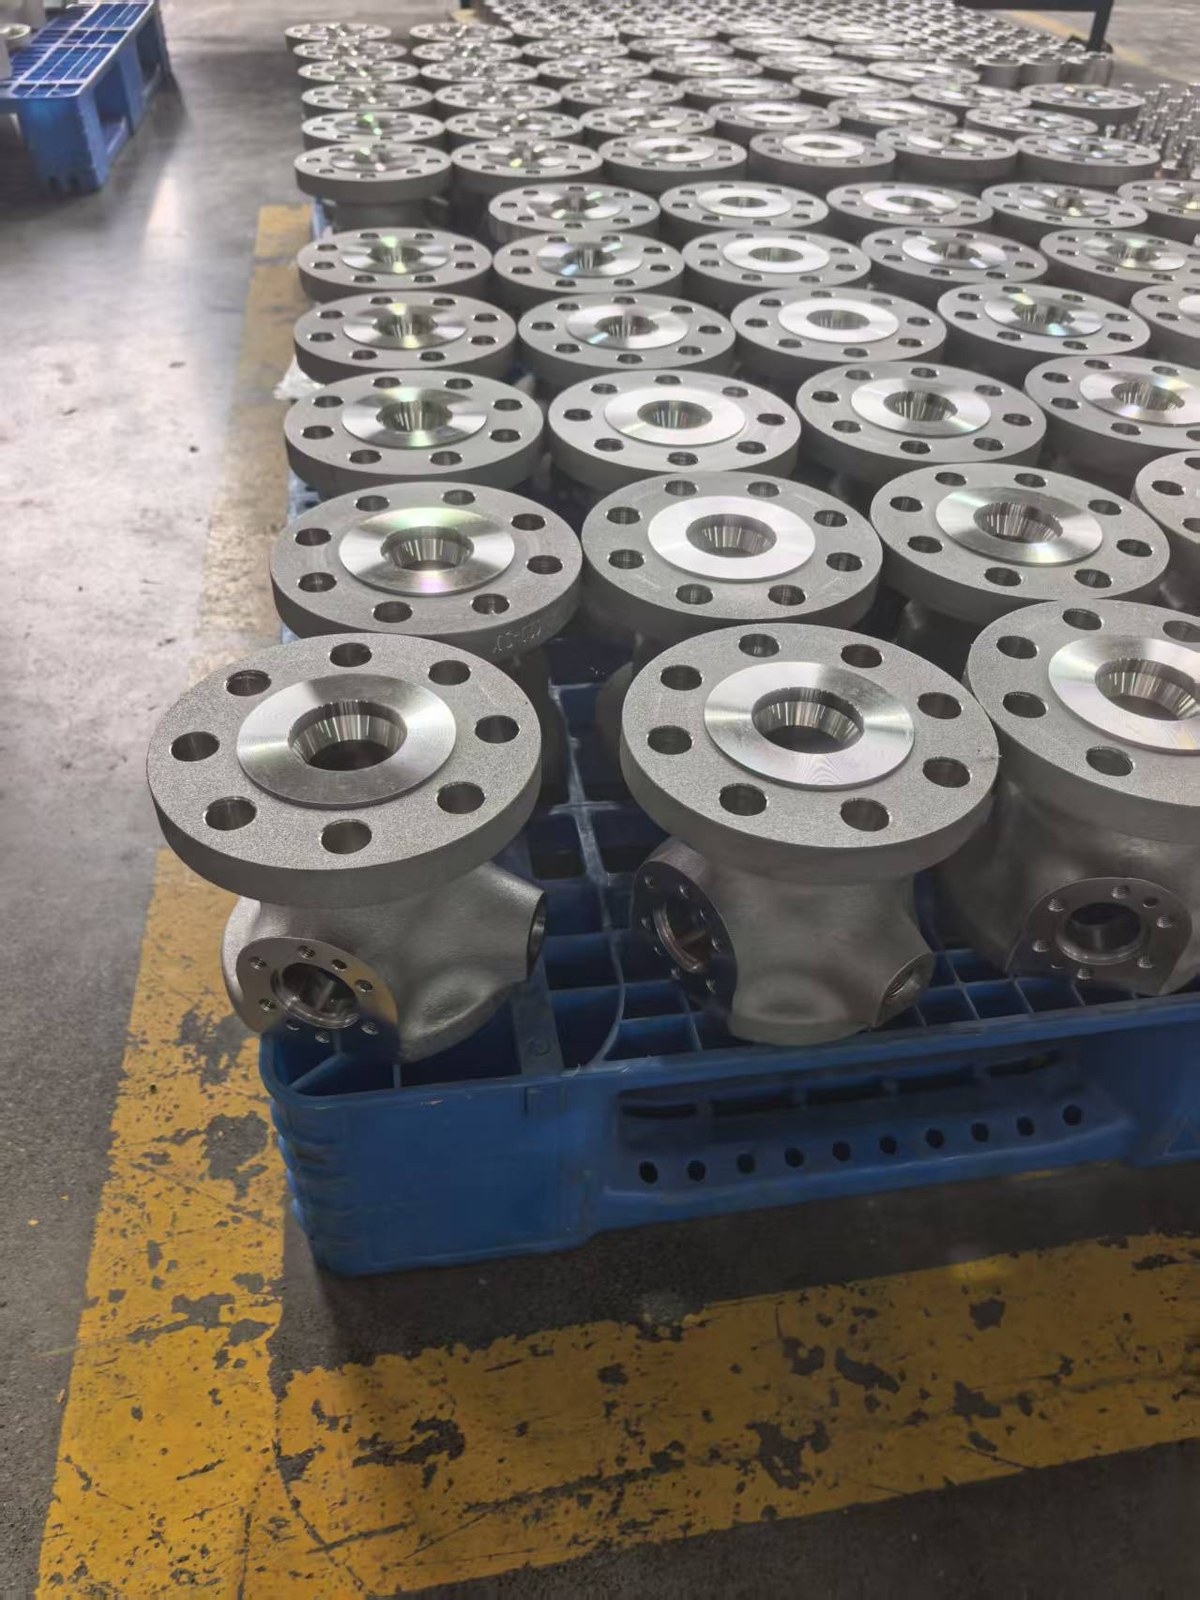
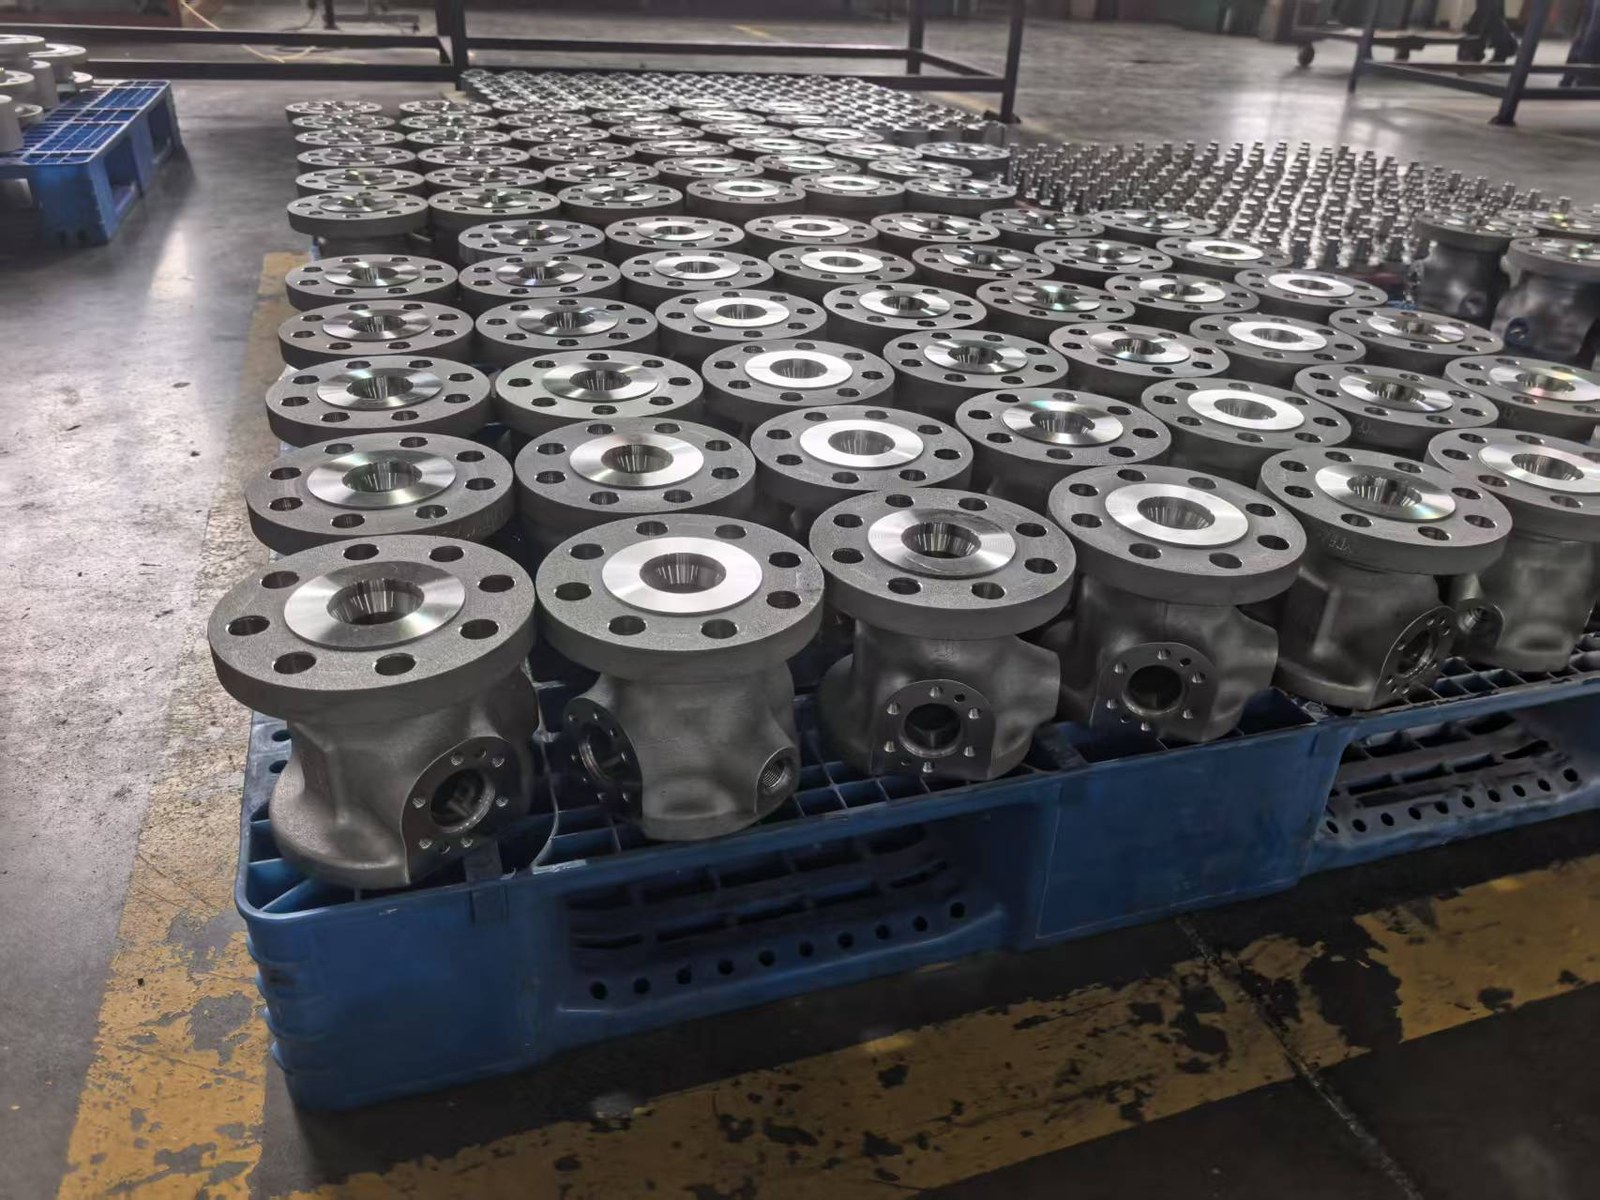
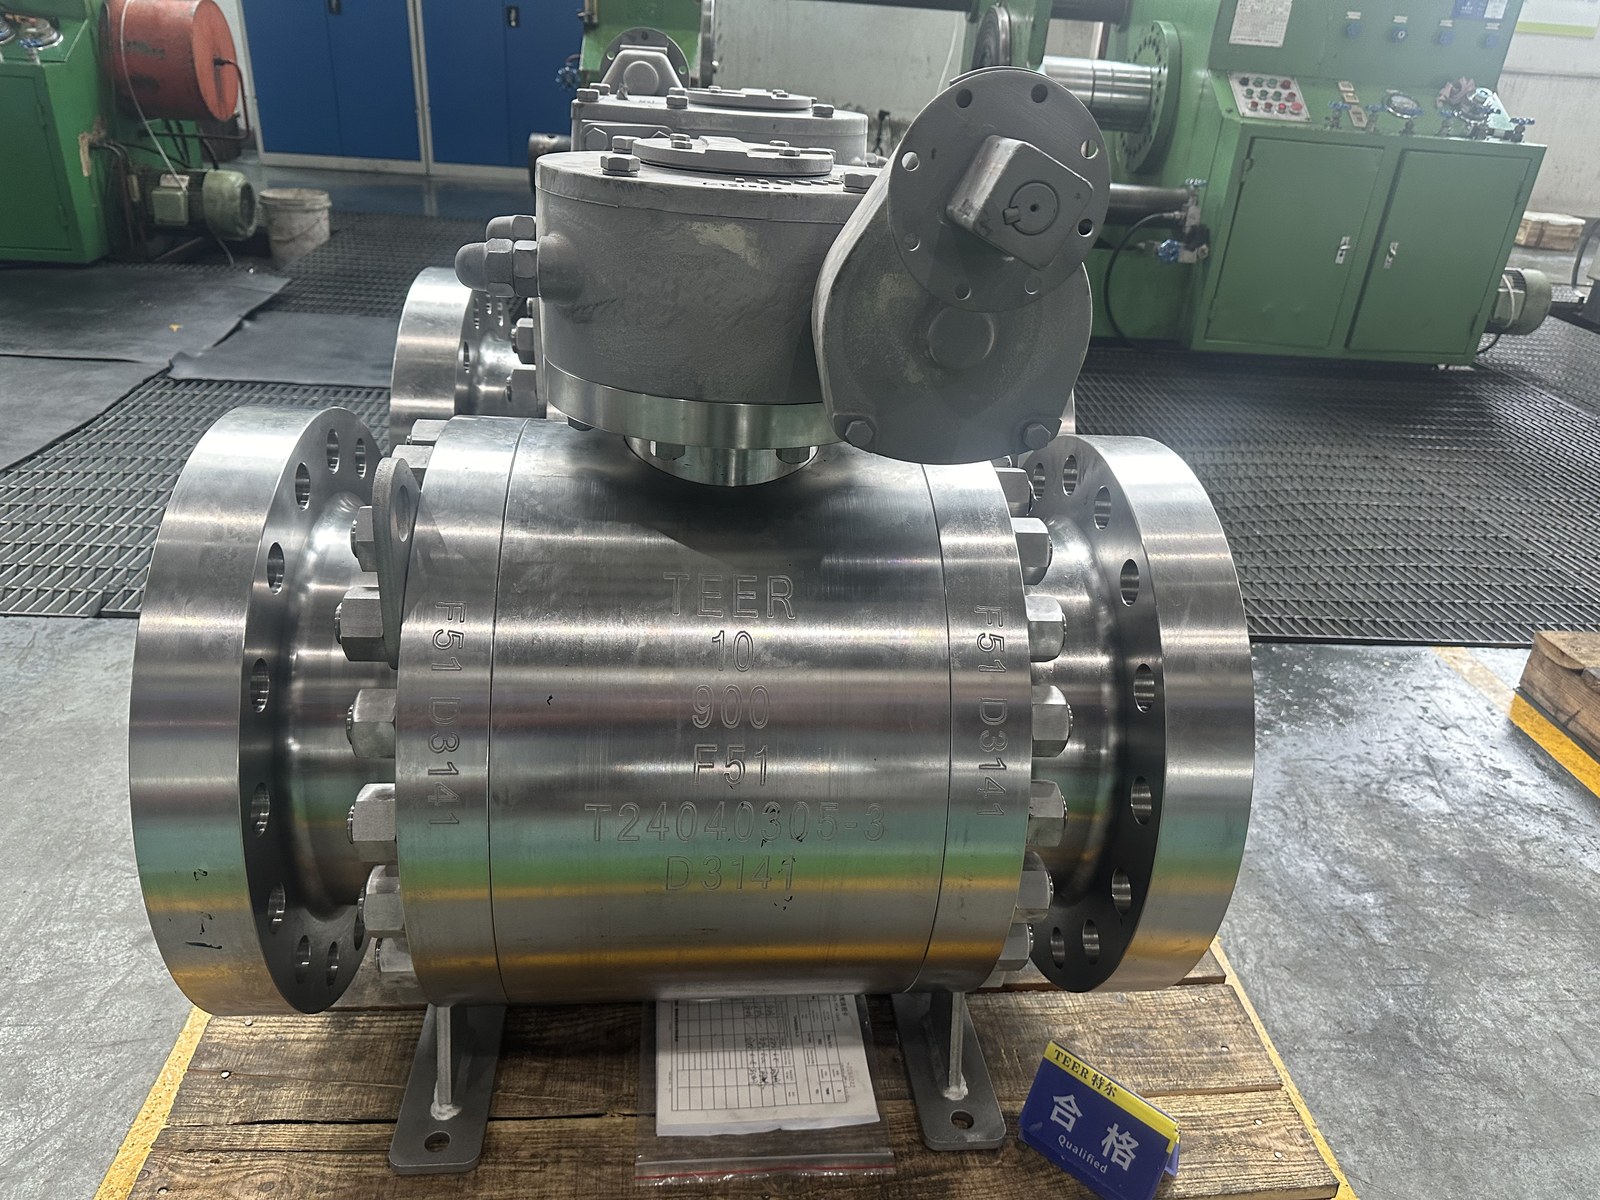
Что ковка добавляет дуплексной детали
Для дуплексных деталей используют и литьё, и пруток, и для некоторых форм они являются правильным решением. Ковка добавляет структуру, организованную деформацией, а не затвердеванием: волокно идёт вдоль сечения, а не повторяет контуры литейной формы, а внутренняя пористость закрывается, а не остаётся для выявления при ультразвуковом контроле. Деталь также получается близкой к окончательной форме, что имеет значение для марки, настолько сложной в механической обработке, а баланс феррита и аустенита затем восстанавливается при термической обработке на твёрдый раствор в наших собственных печах, с регистрацией цикла.
Завод, стоящий за этим, представляет собой одну цепочку: заготовка, нарезанная по массе, ковка на многонаправленном прессе 6 000 т, термическая обработка, механическая обработка и испытания под одной крышей, в рамках нашей квалификации NORSOK M-650 и лицензии API Spec 20C. Общее сравнение двух маршрутов приведено на странице сравнения ковки и литья.
Смежные разделы
Часто задаваемые вопросы
Сложнее ли ковать дуплексную сталь, чем 316?
Да. Дуплексная сталь сохраняет более высокую прочность при температуре ковки, поэтому требует большего усилия пресса и более узкого температурного окна, чем аустенитная нержавеющая сталь, а скорость охлаждения после термической обработки на твёрдый раствор необходимо контролировать, чтобы сохранить баланс фаз. Это управление процессом, а не другой процесс: одни и те же линии куют и то и другое.
Можете ли вы ковать корпуса клапанов из F51?
Да, и это одна из наших регулярных работ с дуплексными сталями: двухсоставные и трёхсоставные корпуса и крышки шаровых кранов из F51, от 1/2″ до 12″ и от Class 150 до 2500. Размеры и масса указаны на странице корпусов клапанов.
В чём разница между F51 и F60?
F51 это UNS S31803, исходная дуплексная сталь с 22% хрома. F60 это UNS S32205, та же марка, состав которой смещён к верхней границе диапазона для лучшего сопротивления питтинговой коррозии. S32205 может иметь двойную сертификацию как S31803, поэтому один сертификат часто содержит оба номера.
Поставляете ли вы сертификаты на дуплексный материал и протоколы испытаний?
Да. Результаты по химическому составу и механическим испытаниям, протоколы UT и графики термических печей могут быть предоставлены вместе с заказом. Сертификат 3.1 предоставляется стандартно; если ваша спецификация требует внешней контрподписи, сертификат 3.2 предоставляется по отдельному коммерческому предложению.
Какую самую тяжёлую деталь из дуплексной стали вы можете отштамповать?
Отдельные поковки достигают 520 кг, а габариты механической обработки составляют Ø600 × 1000 мм. Детали из дуплексной стали обычно весят меньше, поэтому вес редко бывает ограничением; возможность изготовления определяют форма и толщина сечения. Пришлите чертёж, и мы подтвердим.
Пришлите чертёж с указанием марки и условий эксплуатации, и мы ответим о возможности изготовления и цене, обычно в течение дня.