Longrui Forging является производителем объёмной штамповки в Китае. Мы формируем нагретую сталь между профильными штампами на многонаправленных гидравлических прессах усилием 6 000 т, 3 000 т и 2 000 т, изготавливая детали массой от 5 кг до 520 кг. Мы проектируем и изготавливаем собственные штампы, а также выполняем термическую обработку, контроль и механическую обработку деталей на одном заводе.
Что такое объёмная штамповка
Многонаправленная штамповка рассчитана на отсутствие облоя: в принципе она устраняет широкий боковой облой свободной ковки. В производстве из-за допусков по массе заготовки и сложности управления течением металла в сложных деталях всё же остаются небольшие продольные заусенцы, а при определённых условиях — местный облой, который приходится контролировать.
При объёмной штамповке, которую также называют штамповкой в закрытых штампах, нагретая стальная заготовка формуется между двумя штампами, которые несут форму готовой детали. Сталь заполняет полость штампа под давлением, а излишек выходит в виде облоя по линии разъёма.
Это один из процессов горячей объёмной штамповки: сначала заготовку нагревают до температуры ковки, а деталь формуется за несколько ходов, а не набирается по форме шаг за шагом.
Один и тот же процесс описывают разными терминами: в одних источниках это объёмная штамповка, в других штамповка в закрытых штампах; в старых чертежах пишут «молотовая штамповка», по названию молота, который раньше выполнял эту работу. Когда называют материал, а не оснастку, покупатели говорят о штамповке металла или штамповке стали, что является той же операцией формообразования для другой марки. Как бы ни была сформулирована потребность, требуется профильный штамп, контролируемая температура и облой, который обрезается после формообразования.
Из этого следуют три вещи, и именно поэтому покупатели выбирают этот метод:
- Направление волокон следует контуру детали. Волокна металла изгибаются вдоль формы, а не перерезаются, что придаёт кованым деталям их усталостные и ударные характеристики.
- Близкая к конечной форма. Деталь получается близкой к окончательной форме, поэтому требуется меньше стали и меньше механической обработки для её завершения.
- Отсутствие литейной пористости. Материал плотный и проработанный, без газовых раковин или усадочных пустот внутри.
| Свободная ковка | Объёмная штамповка | |
|---|---|---|
| Формообразование | Между плоскими или простыми штампами, форма набирается последовательными ударами | Между двумя профильными штампами, деталь формуется за несколько ходов |
| Размер | Очень крупные детали, малый объём | Серийные детали, от примерно 5 кг до 520 кг |
| Оснастка | Почти отсутствует или отсутствует | Комплект штампов для каждой детали |
| Типичное применение | Единичные тяжёлые детали | Корпуса и крышки клапанов, зубчатые колёса, фланцы, детали гидравлики и машиностроения |
Для каждой новой детали требуется оснастка, поэтому объёмная штамповка (в закрытых штампах) подходит для деталей, которые вы будете заказывать повторно, а не для единичных. Для деталей, превышающих наш диапазон объёмной штамповки, свободную ковку вместо этого поставляет другое предприятие нашей группы (см. Возможности).
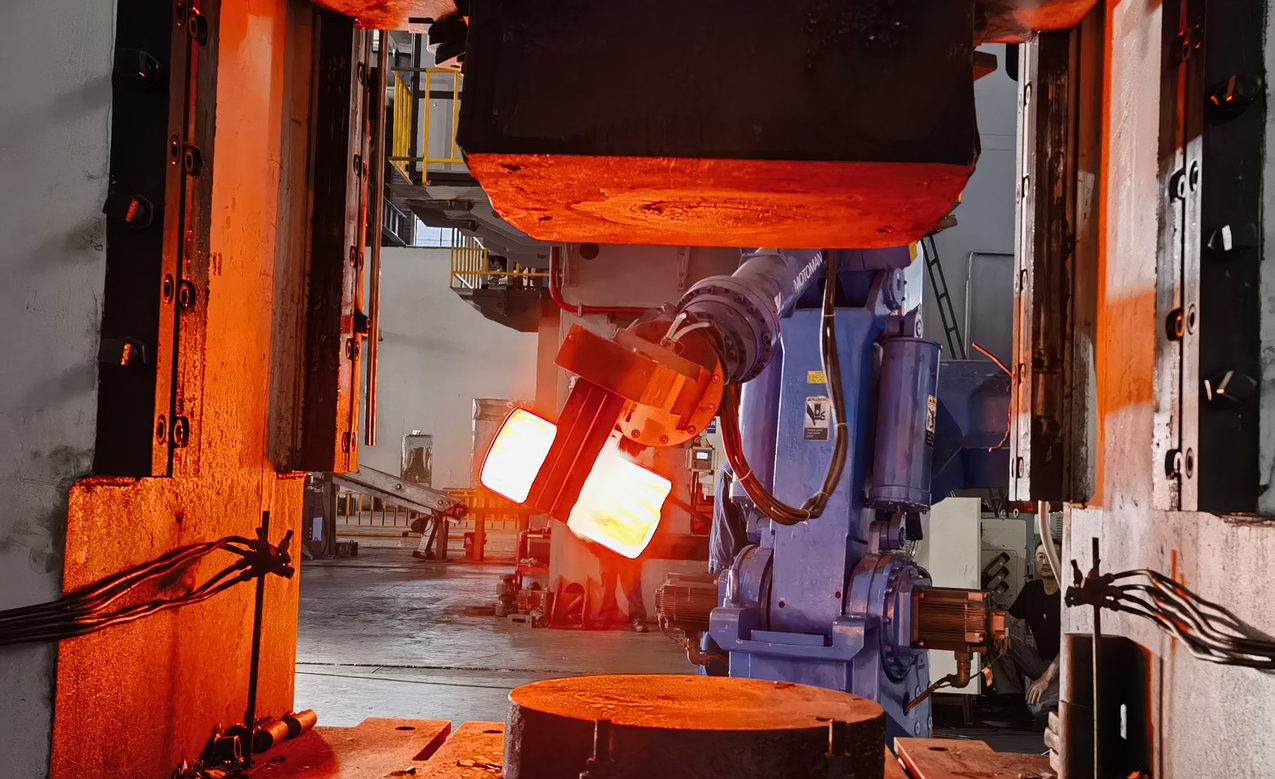
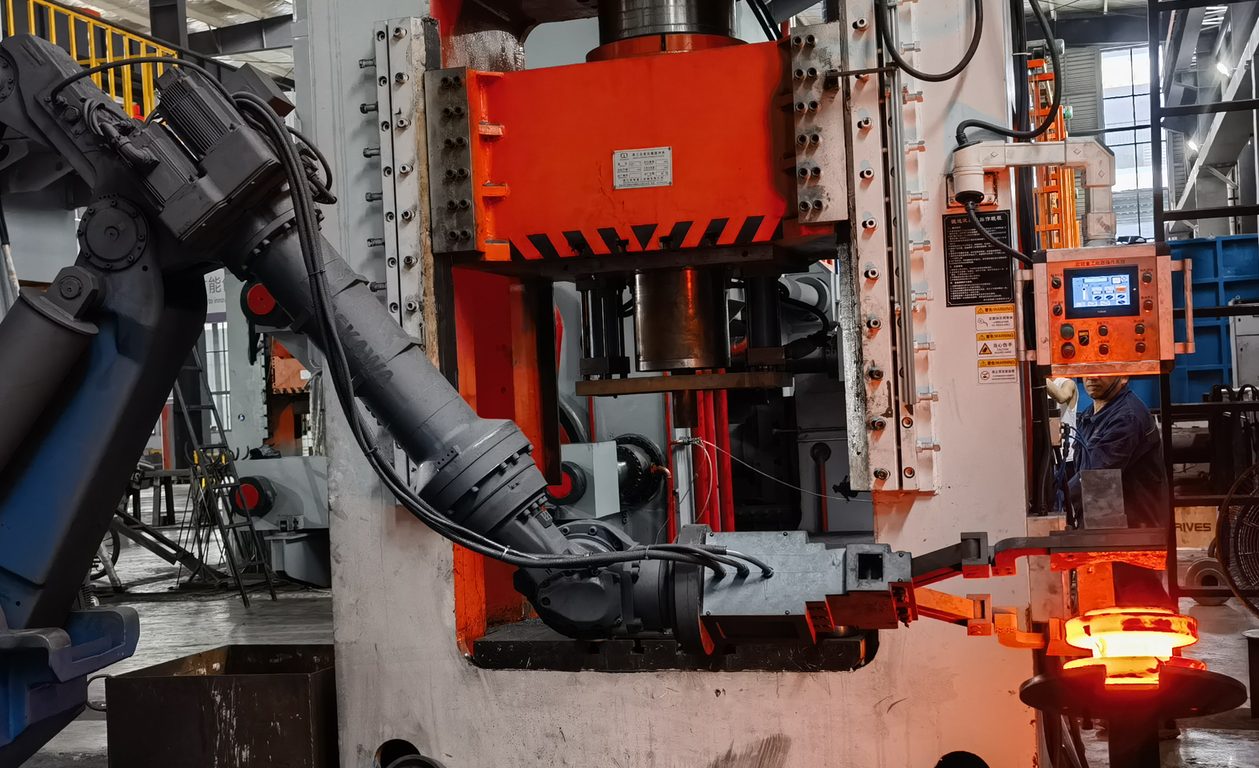
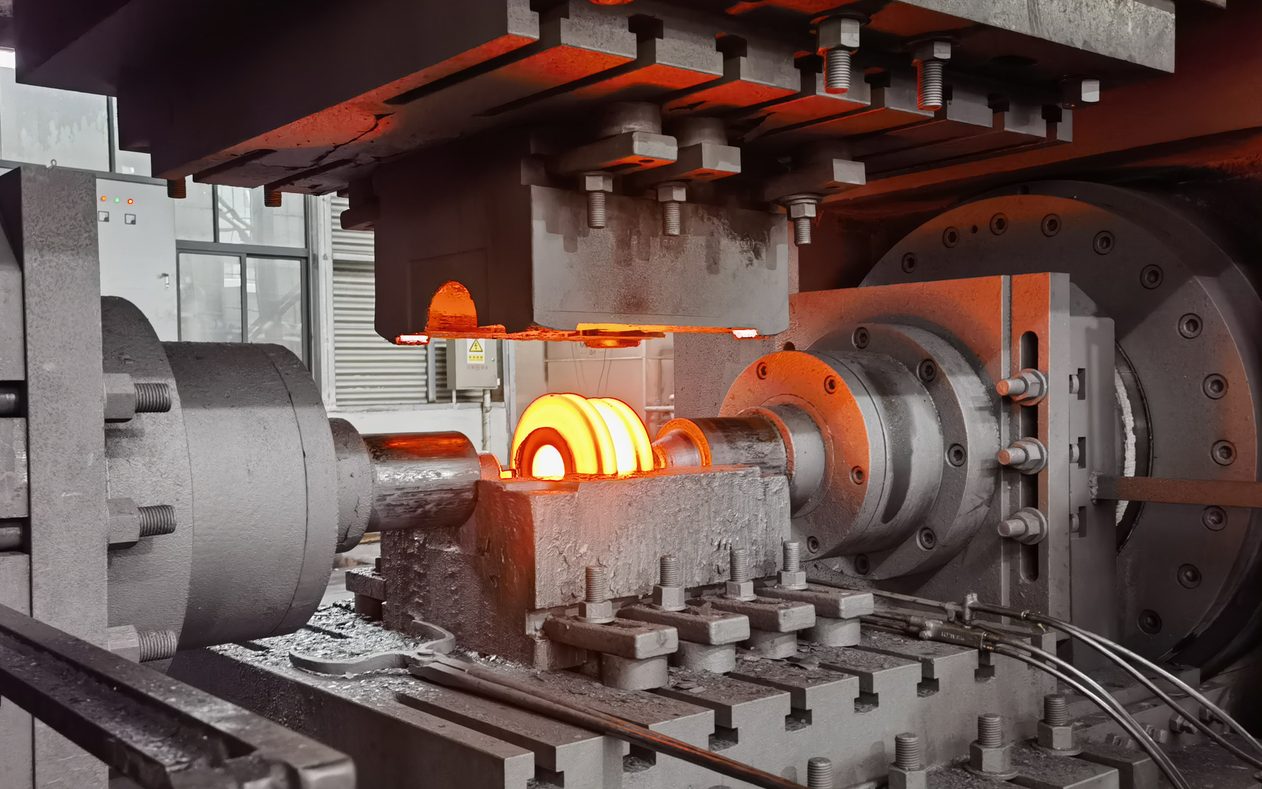
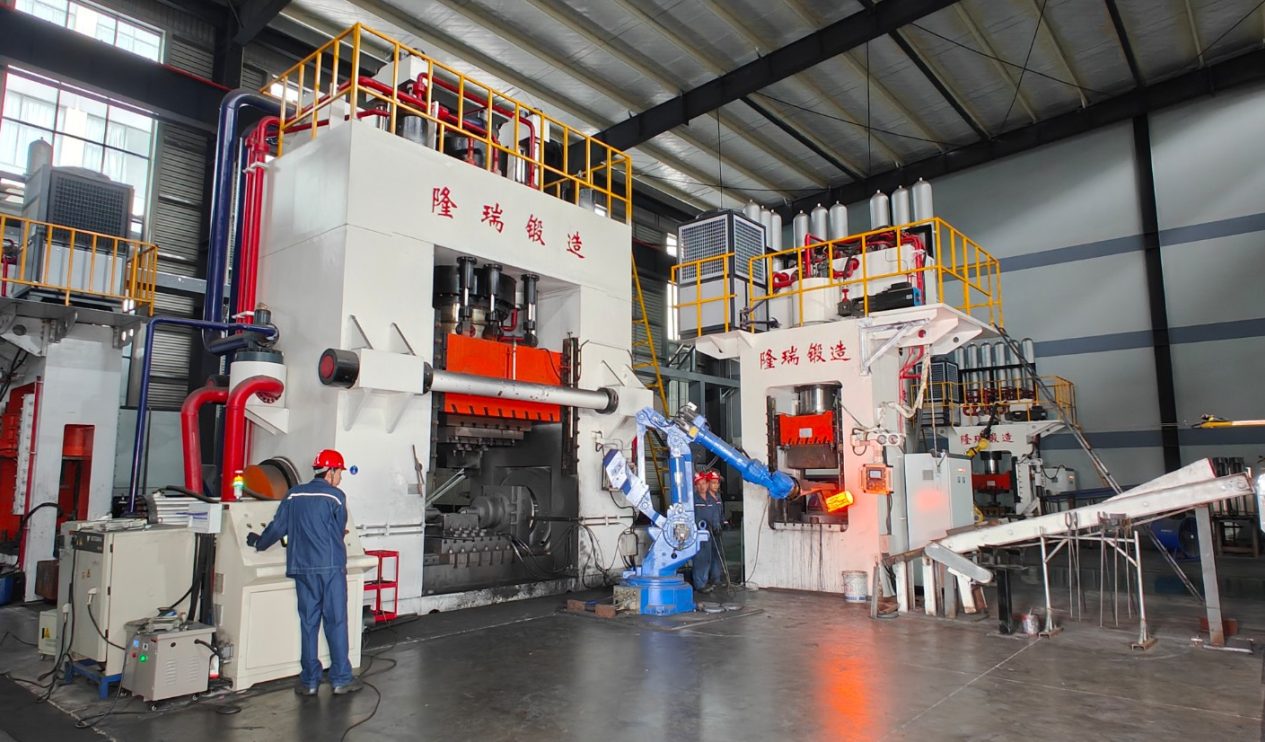
Что мы куём
- Корпуса и крышки шаровых кранов от 1/2″ до 12″, Class 150–2500; см. страницу корпусов клапанов
- Компоненты клапанов, фланцы и кольца
- Заготовки зубчатых колёс и детали зубчатых колёс, см. страницу заготовок зубчатых колёс
- Компоненты гидроцилиндров и фитинги
- Детали клапанов для электростанций (F91, F92, WB36)
- Детали строительной и горнодобывающей техники, ступицы колёс, элементы мостовых конструкций
- Ваши собственные детали: пришлите чертёж в формате PDF, DWG или STEP
Наши прессы и диапазон размеров
| Пресс | Усилие | Диапазон массы поковки |
|---|---|---|
| Многонаправленный пресс №1 | 6 000 т (60 МН) | 150 – 520 кг |
| Многонаправленный пресс №2 | 3 000 т | 30 – 150 кг |
| Многонаправленный пресс №3 | 2 000 т | 5 – 30 кг |
- Самая крупная единичная поковка: 520 кг (прессы способны до 800 кг, при условии проверки конструкции детали)
- Максимальный размер механической обработки: Ø600 × 1000 мм
- Годовая мощность штамповки: 15 000 тонн
Прессы являются многонаправленными, поэтому они обрабатывают сталь более чем в одном направлении за один ход. Именно это позволяет нам формовать детали с глубокими полостями, такие как корпуса клапанов, без сварки их из частей. Когда сравнивают объёмную штамповку в Китае, эти два числа стоит уточнять в первую очередь: тоннаж и количество направлений, а затем уже, кто изготавливает штампы: наши проектируются и изготавливаются собственными силами.
Штампы и оснастка
Проектирование штампов выполняется собственными силами. Мы владеем 5 выданными патентами на оснастку для объёмной штамповки в закрытых штампах и многонаправленную оснастку, включая патент на изобретение для многонаправленного кузнечного штампа для крышек клапанов с быстросменной вставной конструкцией, а также полезные модели, охватывающие быстросъёмный комбинированный штамп для крышек клапанов и заменяемый пуансон заднего цилиндра для корпусов клапанов.
Конструкция быстросменных штампов сокращает время переналадки при изменении детали, и это одна из причин, по которой наши корпуса и крышки клапанов сохраняют стабильность размеров от партии к партии.
Как изготавливается деталь
Процесс объёмной штамповки в закрытых штампах здесь одинаков для каждой детали, и пресс является лишь одним из его этапов, а не всем процессом. Каждая поковка проходит через одни и те же 11 контролируемых этапов: входной контроль материала на спектрометре, резка пилой до массы поковки, нагрев в печи с контролем, предварительная штамповка с помощью роботизированного манипулятора, объёмная штамповка в закрытых штампах на кузнечном прессе с инфракрасным контролем температуры, шлифовка и визуальный контроль поверхности, термическая обработка, механические испытания, неразрушающий контроль, механическая обработка и контроль размеров, затем финальная проверка методом XRF и отправка. Подробности и фотографии на странице производственного процесса.
Материалы
Мы куём углеродистые и низкотемпературные, легированные, нержавеющие, дуплексные и супердуплексные, никелевые сплавы и конструкционные стали. На странице материалов перечислены марки и условия эксплуатации, для которых выбирается каждая из них.
Качество, стоящее за поковкой
Ковка составляет лишь половину того, что приобретает покупатель; вторая половина это документация. Мы сертифицированы по API Spec 20C на объёмную штамповку и имеем квалификацию производителя материалов по NORSOK M-650, а также PED 2014/68/EU и AD2000-W0 от TÜV NORD, BV Mode II и ISO 9001/14001/45001. UT, MT и PT выполняются собственными силами, механические испытания проводятся в нашей собственной лаборатории; каждая поставка сопровождается сертификатами на материал и протоколами испытаний. Подробнее на странице сертификатов и о том, что охватывают API 20C и NORSOK M-650.
Смежные разделы
Часто задаваемые вопросы
В чём разница между объёмной штамповкой и литьём?
При объёмной штамповке твёрдая сталь деформируется под давлением, поэтому деталь имеет непрерывное направление волокон, не содержит внутренней пористости и обладает более высокой вязкостью. Отливки заливают в форму, и в них могут оставаться усадочные раковины и газовые поры. Для деталей, работающих под давлением, и критически важных для безопасности деталей ковка обычно является предписанным способом. Конечные свойства и внутреннее качество зависят от марки, от назначенной для этой марки и по вашим требованиям термической обработки, а также от согласованного объёма неразрушающего контроля; подтверждаются они по требованиям приёмки в заказе.
Детали какой массы вы можете ковать?
От 5 кг до 520 кг на трёх наших прессах. Пресс 6 000 т охватывает 150–520 кг, пресс 3 000 т охватывает 30–150 кг, а пресс 2 000 т охватывает 5–30 кг. Наше оборудование может достигать 800 кг при условии анализа структуры детали.
Вы сами изготавливаете штампы?
Да. Проектирование и изготовление штампов выполняются на собственном производстве, откуда и происходят наши 5 патентов на оснастку. Для новой детали мы сначала проверяем чертёж на технологичность штамповки, затем разрабатываем оснастку и готовим коммерческое предложение.
Какие материалы вы можете ковать?
Углеродистые, низкотемпературные, легированные, нержавеющие, дуплексные и супердуплексные стали и никелевые сплавы, включая A105, A350 LF2, 4130, 4140, F91, F92, F304, F316, 420, 17-4 PH, F51, F53, F55, 625, 718 и 825. См. страницу материалов.
Вы поставляете детали после штамповки или после механической обработки?
И то, и другое. Мы можем отгрузить поковку сразу после штамповки или обработать её по вашему чертежу до Ø600 × 1000 мм с протоколами размеров и NDT.
Как разместить заказ?
Пришлите чертёж (PDF, DWG или STEP), и мы сообщим, подходит ли деталь для объёмной штамповки, какая оснастка потребуется и сколько это будет стоить; форма RFQ и адрес электронной почты находятся на странице контактов.
В чём разница между свободной ковкой и объёмной штамповкой?
Свободная ковка формирует деталь между плоскими или простыми бойками и создаёт форму последовательными ударами, что подходит для очень крупных деталей в малых объёмах. Объёмная штамповка использует штамп, который несёт в себе форму детали, поэтому форма повторяется от детали к детали, и меньше материала остаётся на механическую обработку. Таблица выше сравнивает эти два метода; мы выполняем объёмную штамповку на собственных прессах, а свободную ковку поставляет другое предприятие нашей группы, когда деталь выходит за пределы диапазона штамповки.
Является ли молотовая штамповка тем же самым, что и объёмная штамповка в закрытых штампах?
Молотовая штамповка представляет собой более старое название той же идеи, штамповки в штампах с ручьями, и оно происходит от падающего молота, который формировал деталь за счёт падающего груза. На Longrui работа идёт на гидравлических прессах, а не на молотах, и с более чем одного направления, что позволяет формировать глубокие полости, такие как корпуса клапанов, а не сваривать их из частей.
Что такое облой при объёмной штамповке?
Облой это тонкий выступ излишней стали, выдавленный из полости штампа по линии разъёма. Он показывает, что полость заполнена полностью, и после формообразования его обрезают. Штамп имеет облойную канавку вокруг полости, которая регулирует выход излишков, а удержание детали под нагрузкой в этот момент продвигает сталь в последние углы формы.
Запросить коммерческое предложение на объёмную штамповку в закрытых штампах