O controle de qualidade em uma peça forjada é um conjunto de verificações em pontos fixos do processo, cada uma deixando um registro: análise química por corrida, ciclos de tratamento térmico por carga, ensaio por ultrassom por peça e verificações dimensionais nas superfícies que serão usinadas. Em um pedido de forjamento, as verificações e os registros são acordados antecipadamente no plano de inspeção e ensaio. A Longrui Forging os executa em sua própria planta no Condado de Yunhe, Zhejiang, China, sob ISO 9001 e nossa licença API Spec 20C.
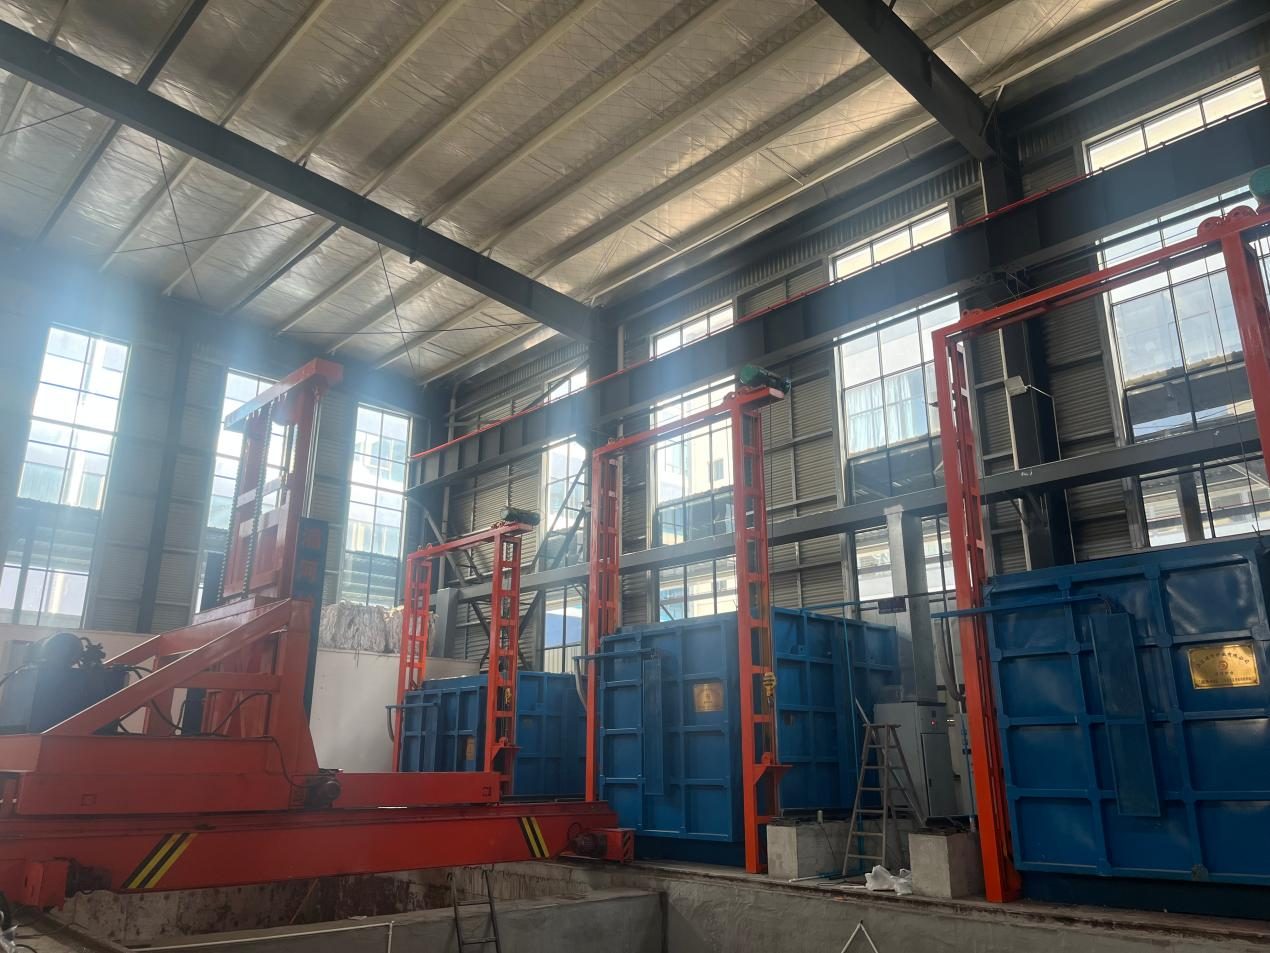
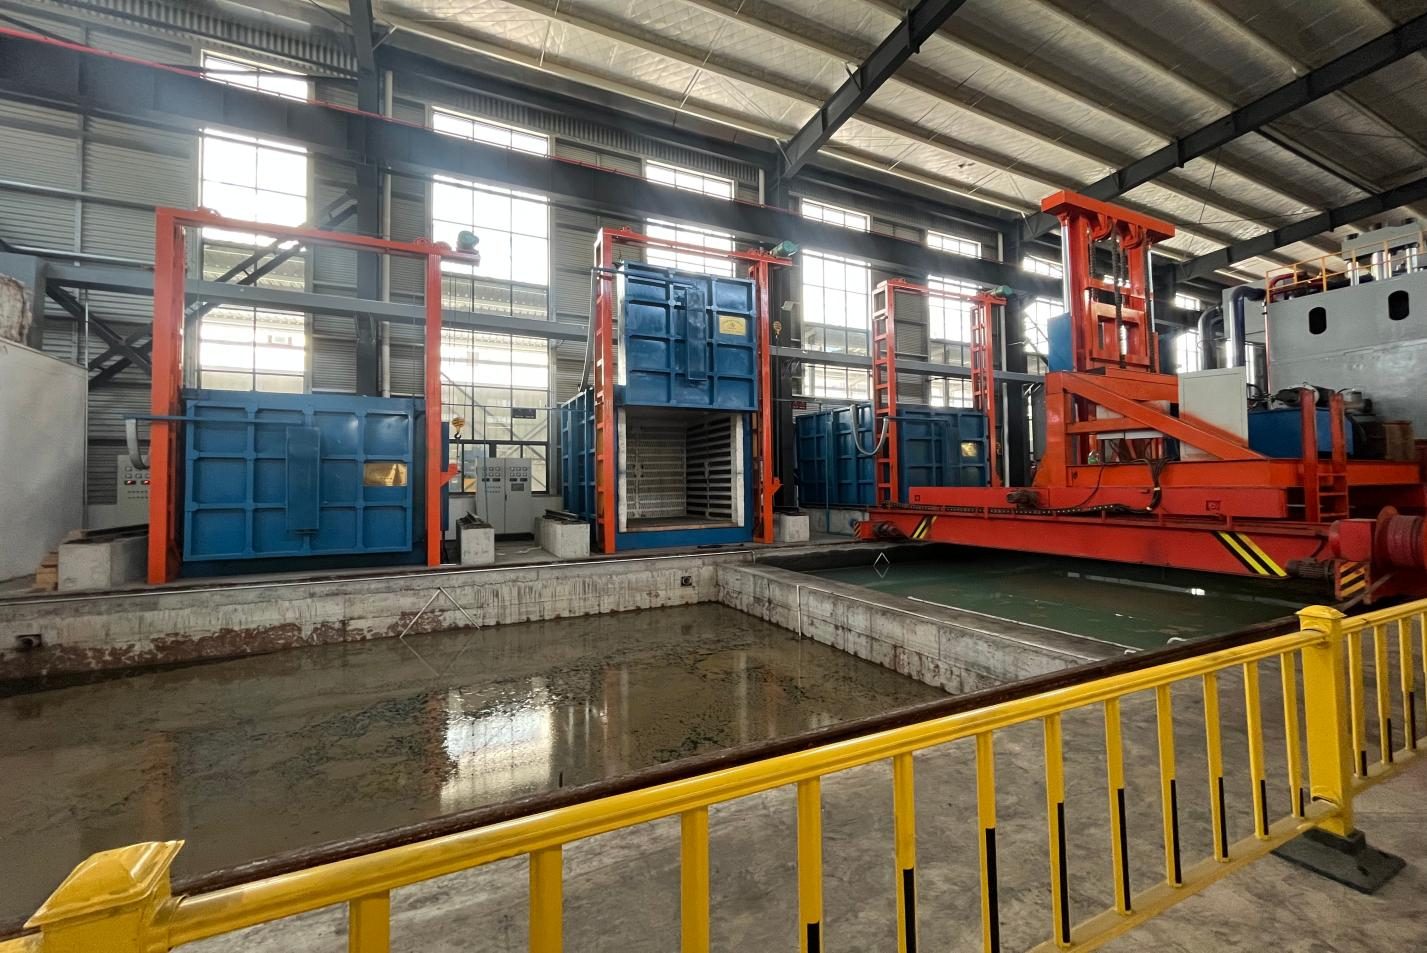
As etapas físicas estão na página processo de fabricação, os certificados e equipamentos de laboratório estão na página de certificações, e os equipamentos em si estão listados em Capacidade.
O Plano de Inspeção e Ensaio por Trás de um Forjamento
| Verificação | Onde acontece | Com o quê | O que deixa |
|---|---|---|---|
| Identidade de grau e corrida | Antes do corte | Espectrômetro de emissão óptica por faísca GNR (Itália) | Análise de composição da corrida, e o número da corrida marcado na barra |
| Peso do corte | Corte com serra | Balanças de plataforma e de ponte | Peça marcada com número de corrida e de lote |
| Temperatura do tarugo e do forjamento | Aquecimento e forjamento | Termopares e controladores do forno, pirômetro infravermelho na prensa | Registro do forno e o diário de forjamento |
| Condição superficial | Após forjamento e esmerilhamento | Inspeção visual na prensa | Rebarba aparada, defeitos superficiais removidos |
| Tratamento térmico | Linha de tratamento térmico | Controladores de temperatura e registradores gráficos em cada forno | Gráfico de tratamento térmico com o ciclo registrado |
| Propriedades mecânicas | Laboratório interno | Máquina universal de ensaios servo-hidráulica, máquina de impacto automática com banho de baixa temperatura, durômetro Brinell | Relatórios de composição e de ensaios mecânicos |
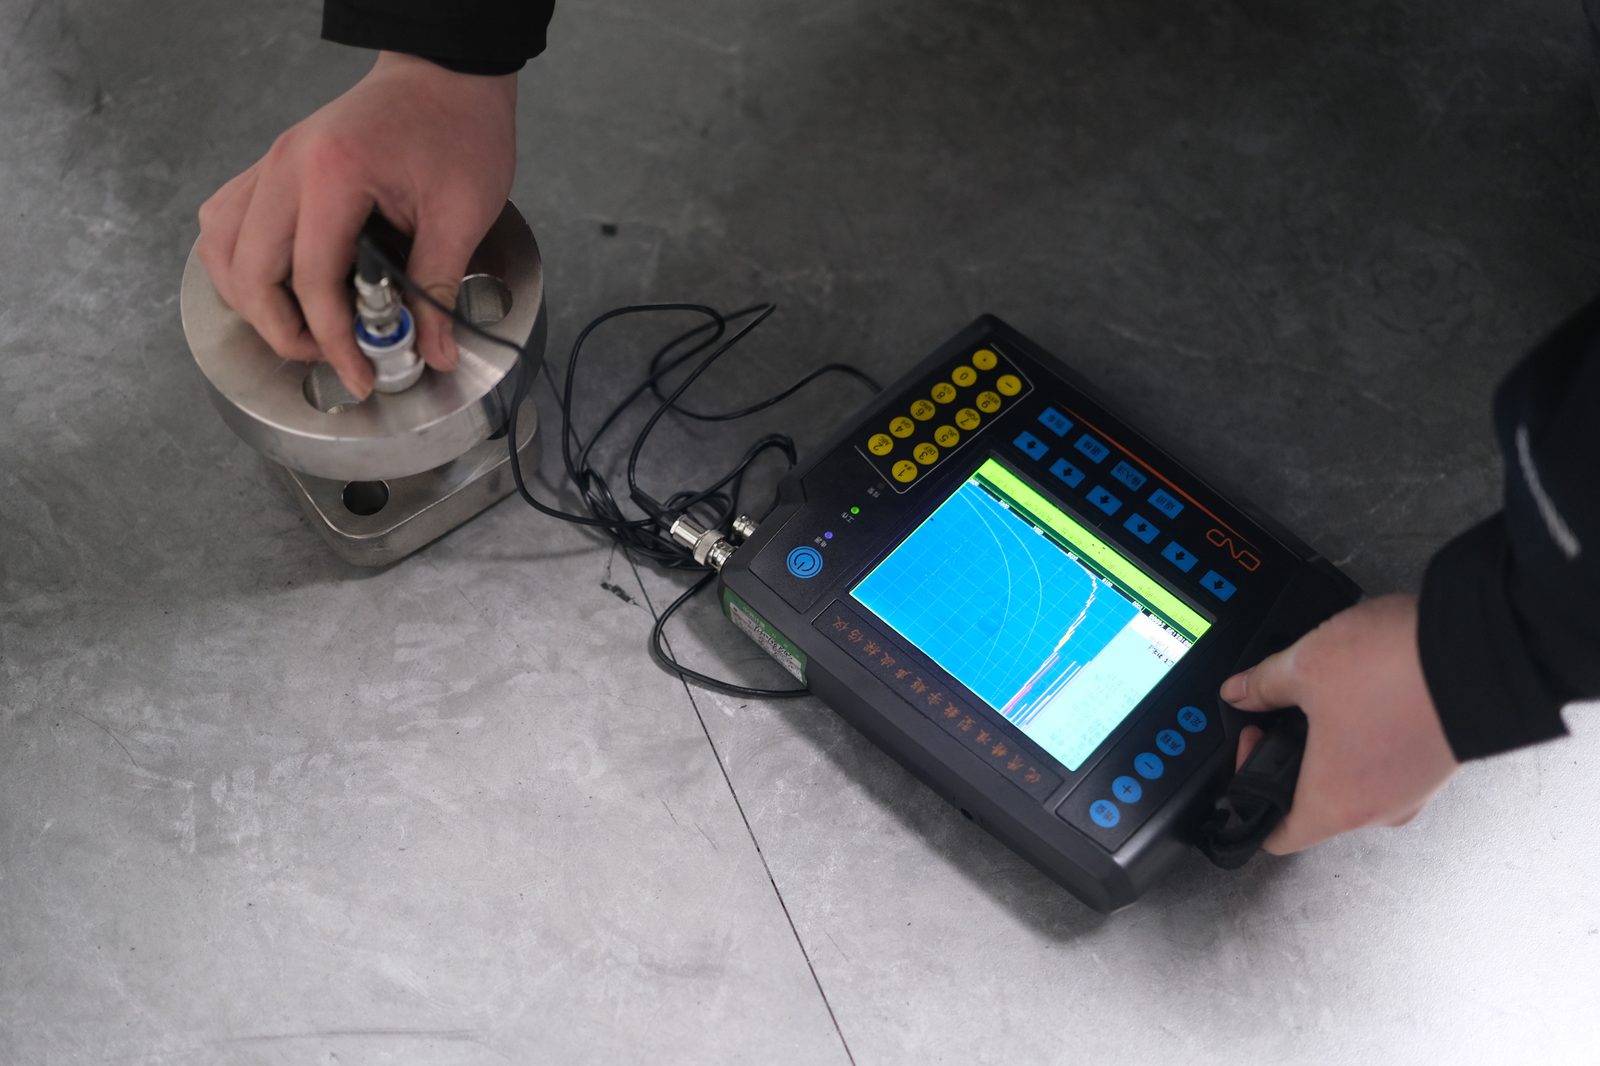
| Sanidade interna | Ensaios não destrutivos | Detector digital de falhas por ultrassom, com ensaios por partículas magnéticas e líquido penetrante sob solicitação | Relatório NDT para o lote |
| Dimensões | Após usinagem | Paquímetros e medidores de profundidade até 600 mm, gabaritos de raio, conferidos contra o desenho | Relatório dimensional das peças usinadas |
| Identidade antes do despacho | Embalagem | Espectrômetro XRF portátil | Identidade do material confirmada contra o certificado |
Ensaios por Amostragem e Ensaios por Peça
Vale a pena saber o que é o quê, porque isso decide o que o certificado pode comprovar.
Análise química, tração, impacto e dureza são destrutivos ou exigem um corpo de prova, por isso são realizados em amostras retiradas da corrida ou do lote. O ensaio por ultrassom é feito nas próprias peças, e a inspeção dimensional é feita nas peças que são usinadas. Essa é a disposição normal em toda a indústria, e é a razão pela qual um documento 3.1 traz resultados rastreáveis por corrida em vez de um certificado por peça.
Quantos corpos de prova uma corrida necessita é definido pela norma do material no seu desenho, não por nós. A105, A182, A350 e os aços duplex têm cada um o seu próprio plano de ensaios. Envie a norma junto com o desenho e o plano de inspeção será elaborado com base nela.
O que a sua equipe de garantia da qualidade recebe
- Relatórios de análise de composição e ensaios mecânicos
- Resultados de ensaios de impacto quando exigidos pelo grau
- Gráficos de tratamento térmico com o ciclo registrado
- Relatórios de UT, com MT e PT sob solicitação
- Relatórios dimensionais de peças usinadas
- Certificados de material e uma lista de embalagem com cada remessa
A lista completa de documentos está na página de certificações, e a classificação dos documentos de inspeção está descrita onde as normas são explicadas.
Quem verifica e quem audita
A inspeção é realizada pelo nosso próprio departamento de qualidade, que é organizacionalmente separado da produção, e é o departamento de qualidade que assina os documentos. Além disso:
- Auditorias de terceiros. A nossa licença API Spec 20C e a qualificação NORSOK M-650 foram obtidas através de auditorias da API e do organismo qualificador, e as aprovações da TÜV NORD e do Bureau Veritas são auditadas nos seus próprios ciclos.
- Auditorias de clientes. As visitas de auditoria de compradores fazem parte da nossa forma de trabalhar, e a maioria dos nossos clientes de petróleo, gás e offshore já passou pela fábrica pelo menos uma vez.
- Verificações internas de disciplina. O departamento de qualidade audita o próprio chão de fábrica, abrangendo instruções de trabalho, ferramentas e medidores, registros e identificação, e o tratamento de produtos não conformes.
Se a sua especificação exigir um ensaio que não realizamos internamente, informe-nos na fase de consulta, para que possa ser resolvido antes do pedido e não quando as peças estiverem prontas para embarque.
Por que estas verificações se sustentam
Há uma segunda razão pela qual as verificações por peça valem o investimento. Uma peça forjada é trabalhada em toda a sua seção, de modo que um ensaio ultrassônico atravessa material que foi deformado, em vez de olhar para a superfície de uma fundição ou para a barra do laminador. É isso que faz o ensaio ter significado numa peça de pressão, e é por isso que os instrumentos, os registros e o histórico de auditorias estão todos numa única fábrica.
Leituras relacionadas
Perguntas frequentes
Vocês podem trabalhar com o nosso próprio plano de inspeção e ensaios?
As nossas verificações e registros estão descritos acima. Se o seu departamento de qualidade trabalha com o seu próprio plano de inspeção e ensaios, envie-o junto com o desenho para que os dois estejam alinhados antes de o pedido ser feito, e diga-nos quais pontos deseja testemunhar.
Podemos vir auditar a fábrica?
Sim. As visitas de auditoria de clientes fazem parte da nossa forma de trabalhar, e as qualificações que possuímos foram obtidas por meio de auditorias. Diga-nos quais processos deseja ver, e a visita é agendada através dos detalhes de contato na página de contato.
Como são verificadas as dimensões em peças usinadas?
Com paquímetros, medidores de profundidade e medidores de raio, verificados em relação às dimensões do desenho. Os resultados são incluídos num relatório dimensional que acompanha as peças.
Vocês testam todas as peças?
Os ensaios destrutivos são amostrados da corrida ou do lote, e os ensaios ultrassônicos são realizados nas próprias peças. As peças usinadas passam por inspeção dimensional. Um certificado não é uma prova por peça de ensaio de tração, e nenhuma forjaria pode oferecer isso.
E se você não puder realizar um ensaio exigido pela nossa especificação?
Informamos isso na fase de consulta, e não depois de as peças serem fabricadas. O ensaio é então realizado por um laboratório terceirizado acordado por ambas as partes, e esse laboratório emite o relatório. Como o laboratório é acordado com você, e não escolhido apenas por nós, o resultado é aceitável para o seu departamento de qualidade. Envie a especificação junto com o desenho e confirmaremos quais ensaios realizamos internamente e quais precisam de um laboratório externo.