O forjamento em matriz fechada de corpos de válvula de esfera e outros componentes críticos para segurança não deixa espaço para atalhos. É por isso que cada peça forjada da Longrui passa pela mesma cadeia rigorosamente controlada de etapas de produção e controle de qualidade, desde o momento em que o aço bruto chega ao nosso pátio até o dia em que as peças acabadas são carregadas para embarque.
Cada etapa abaixo é executada por operadores dedicados, registrada em cartões de lote e totalmente rastreável até o certificado de material. Se você está qualificando um novo fornecedor de forjamento, é exatamente assim que suas peças serão fabricadas. As prensas e os limites de tamanho por trás dessas etapas estão na página Capacidade; os padrões por trás dos certificados estão em API 20C e NORSOK M-650.
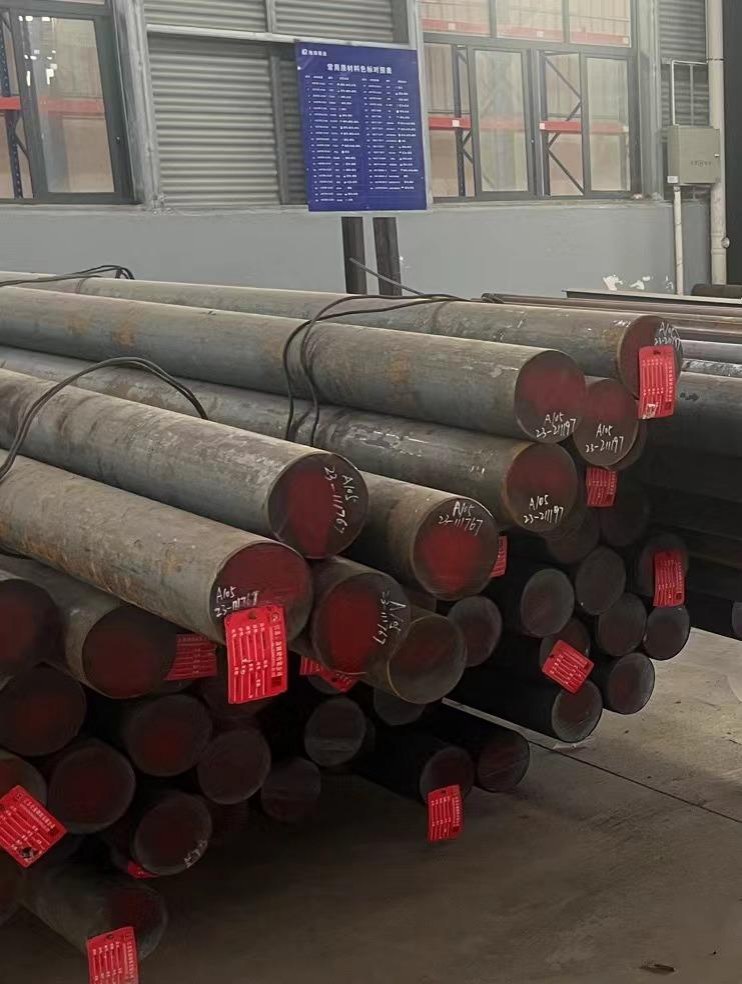
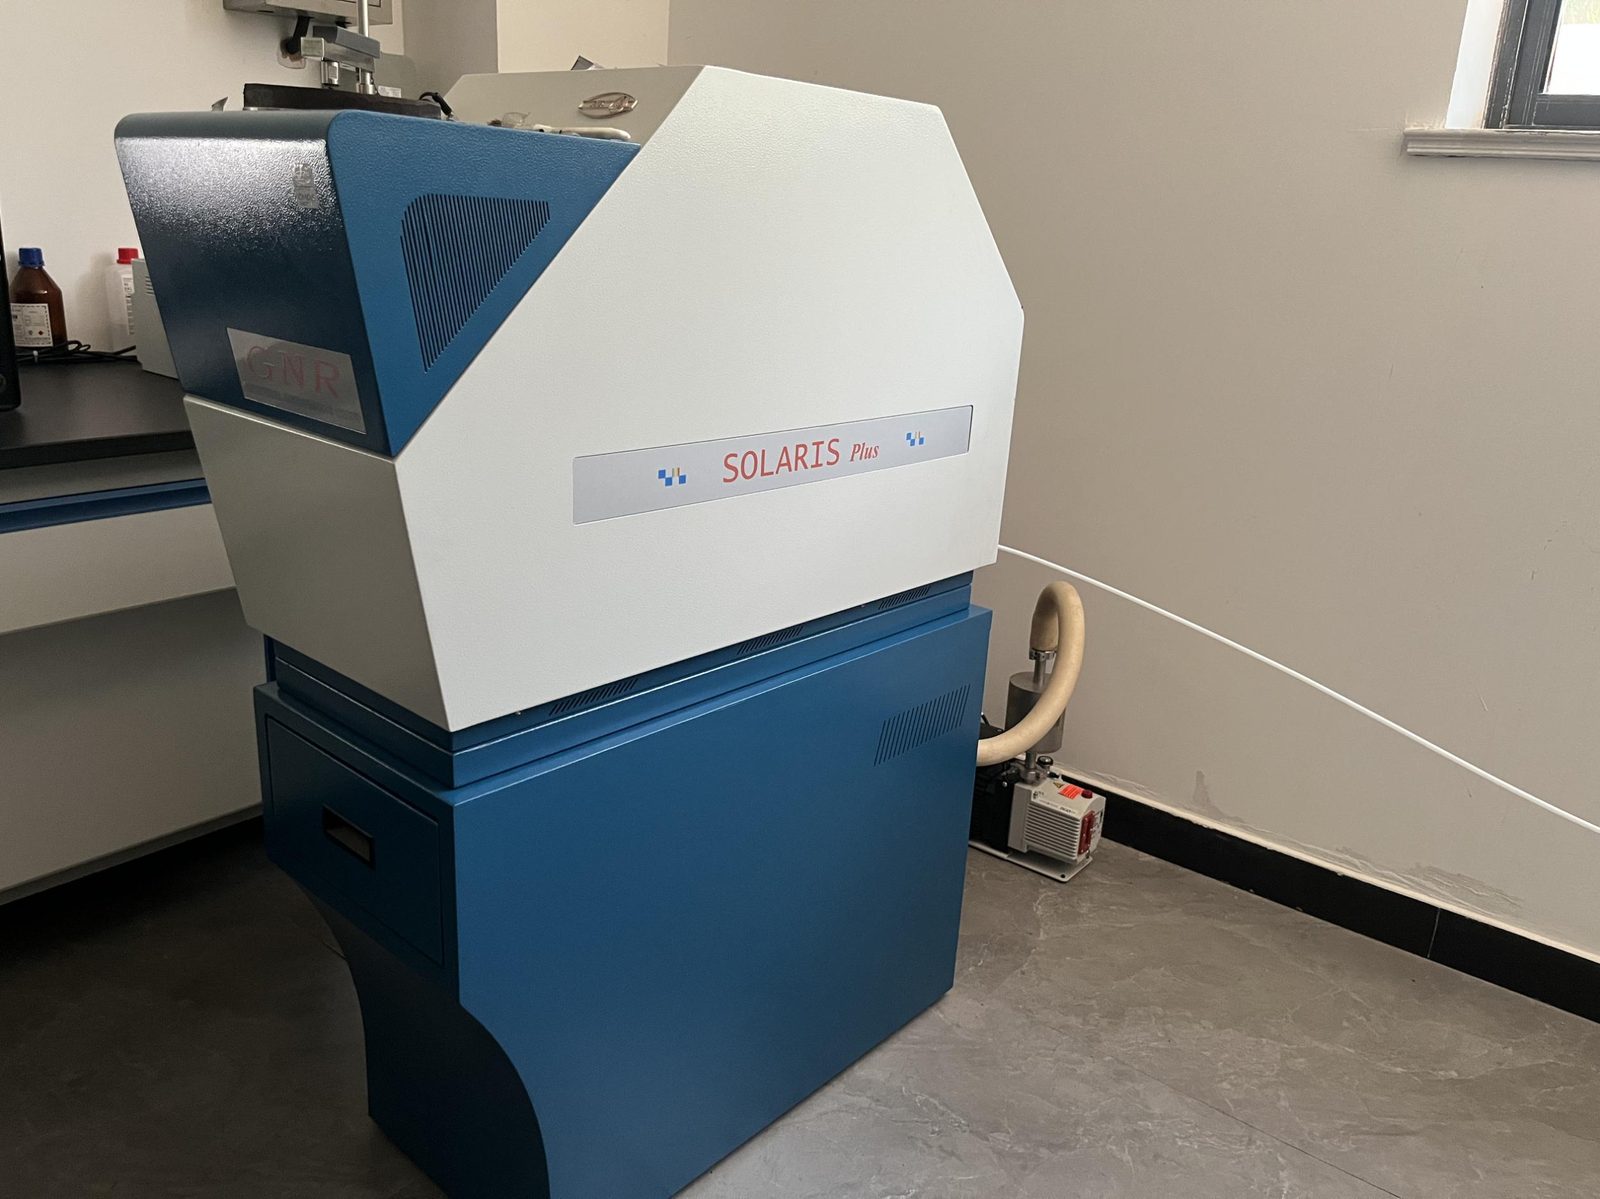
Inspeção de Matéria-Prima
As barras de aço recebidas são colocadas em uma área de quarentena designada e etiquetadas com grau e número de corrida antes da liberação. A composição química de cada corrida é verificada com nosso espectrômetro de emissão óptica por centelha GNR (Itália); somente o material confirmado segue para o corte.
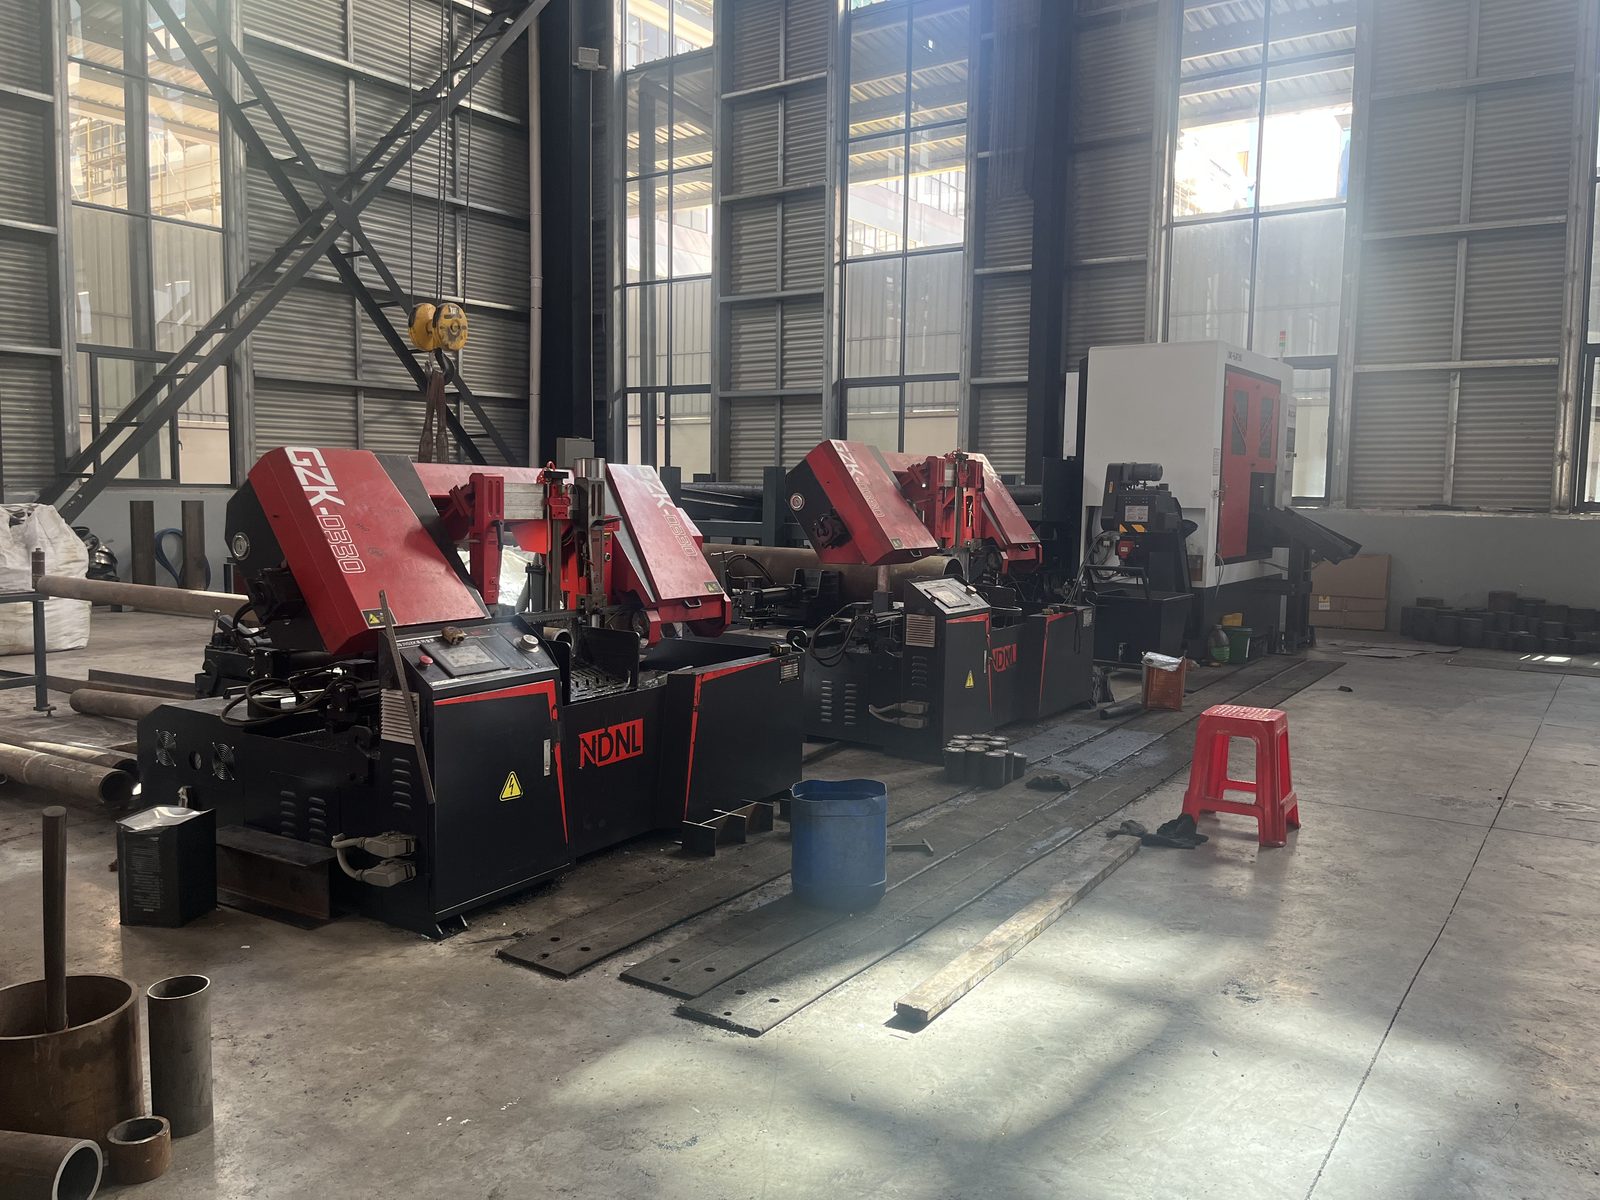
Corte com Serra
As barras são cortadas no peso de forjamento calculado em serras de fita. Cada tarugo é pesado após o corte e marcado com seu número de corrida e de lote, para que o lote permaneça rastreável desde a primeira operação.
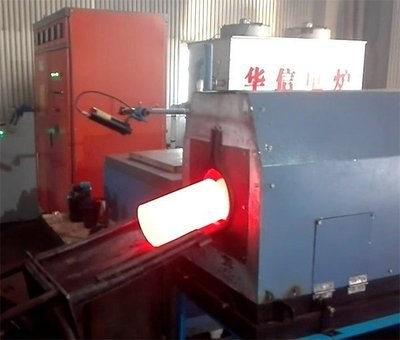
Aquecimento
Os tarugos são aquecidos à temperatura de forjamento em fornos elétricos de resistência com controle de temperatura. Os parâmetros de aquecimento são definidos para cada grau de material, mantendo cada tarugo dentro da janela de temperatura correta antes da conformação.
Pré-forjamento
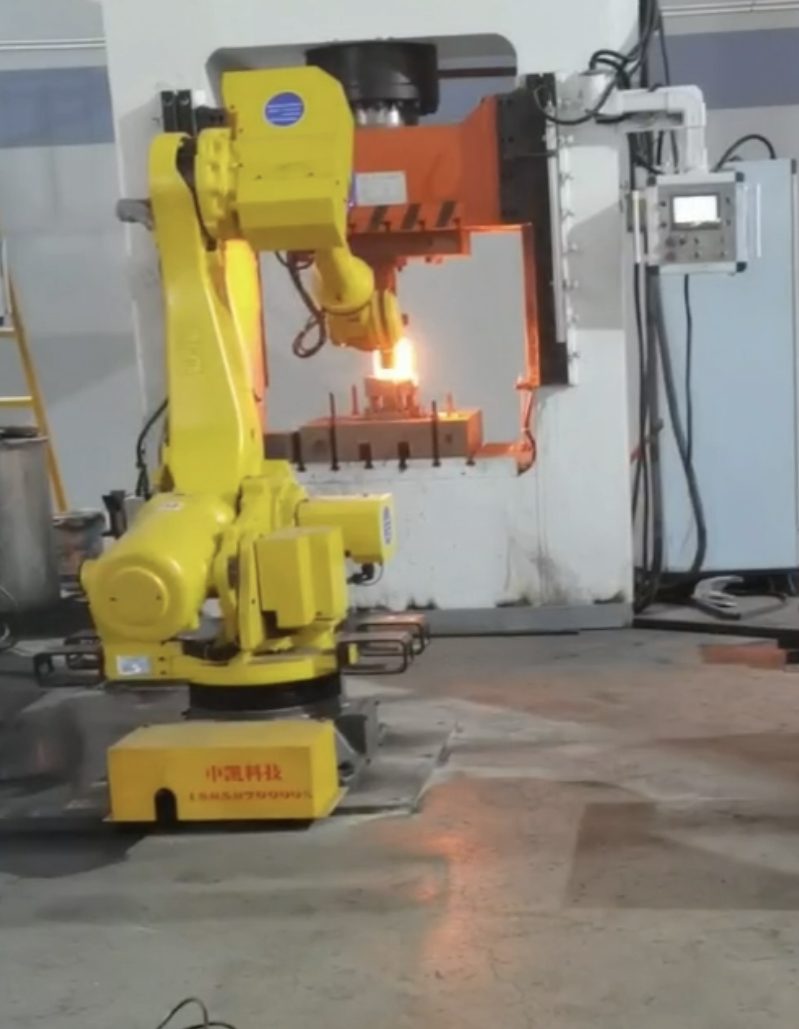
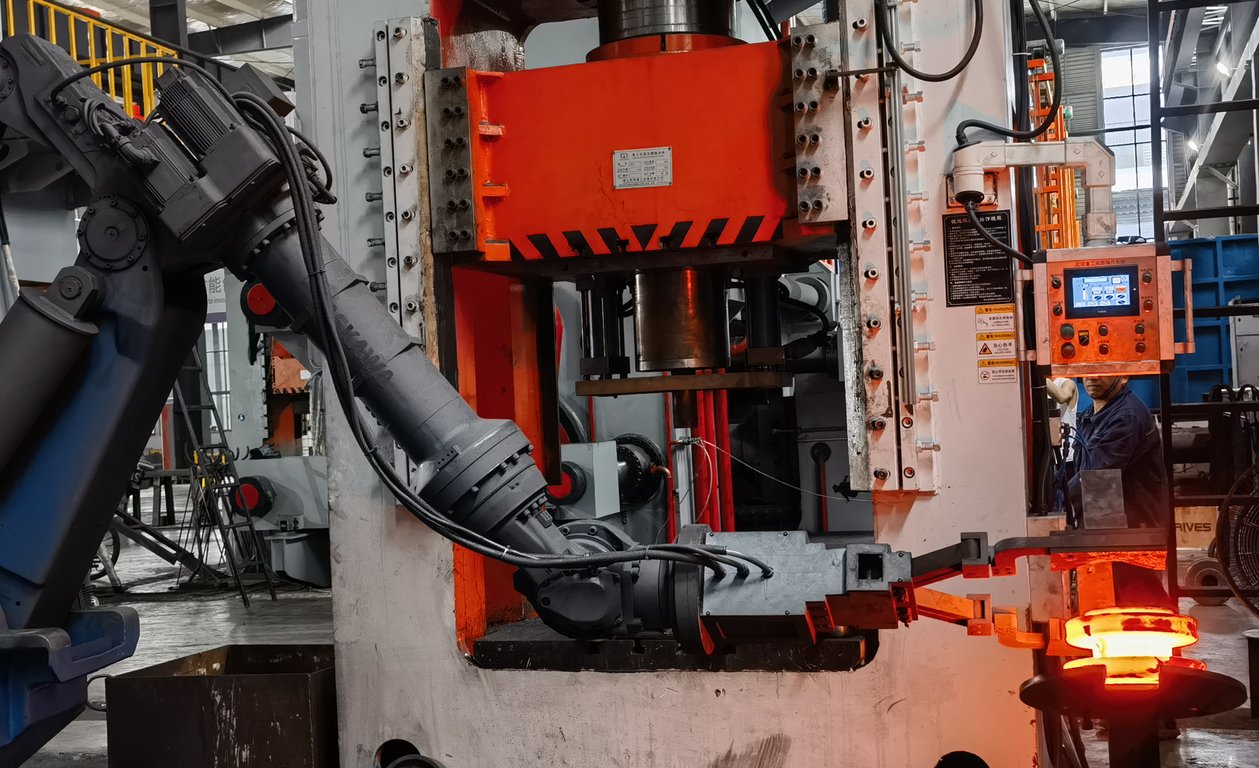
Um manipulador robótico retira o tarugo quente da linha do forno, transfere-o para a matriz da nossa prensa de forjamento multidirecional e posiciona-o com precisão para a conformação: rápido, repetível e seguro, com o operador mantido afastado do calor.
Forjamento em matriz fechada
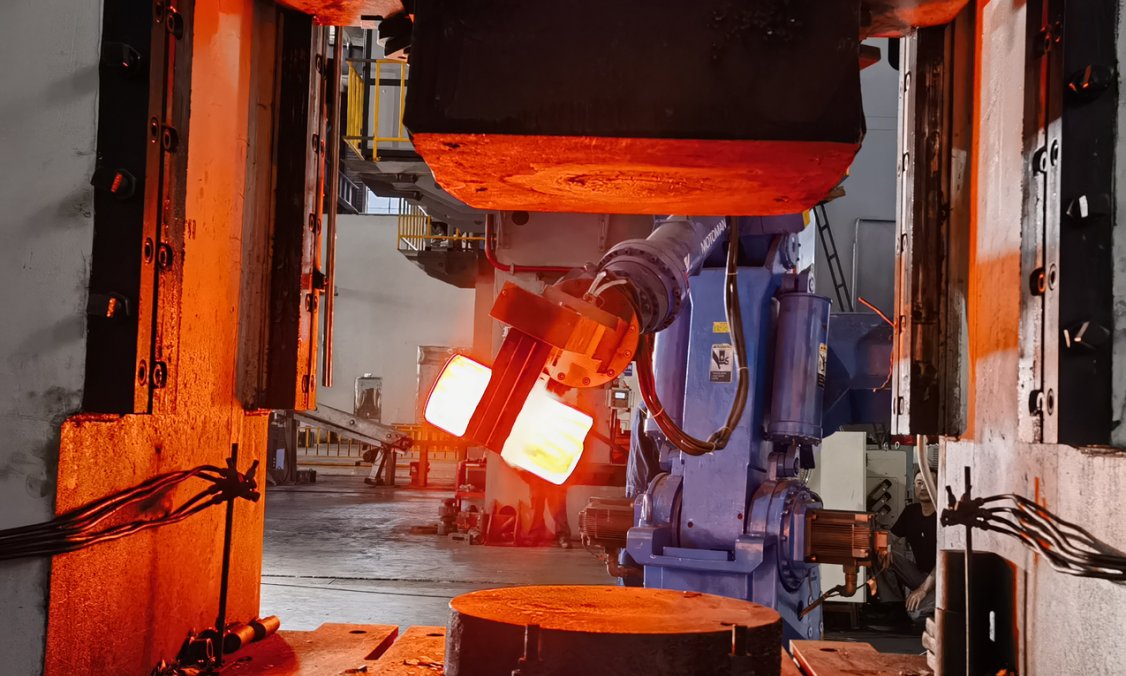
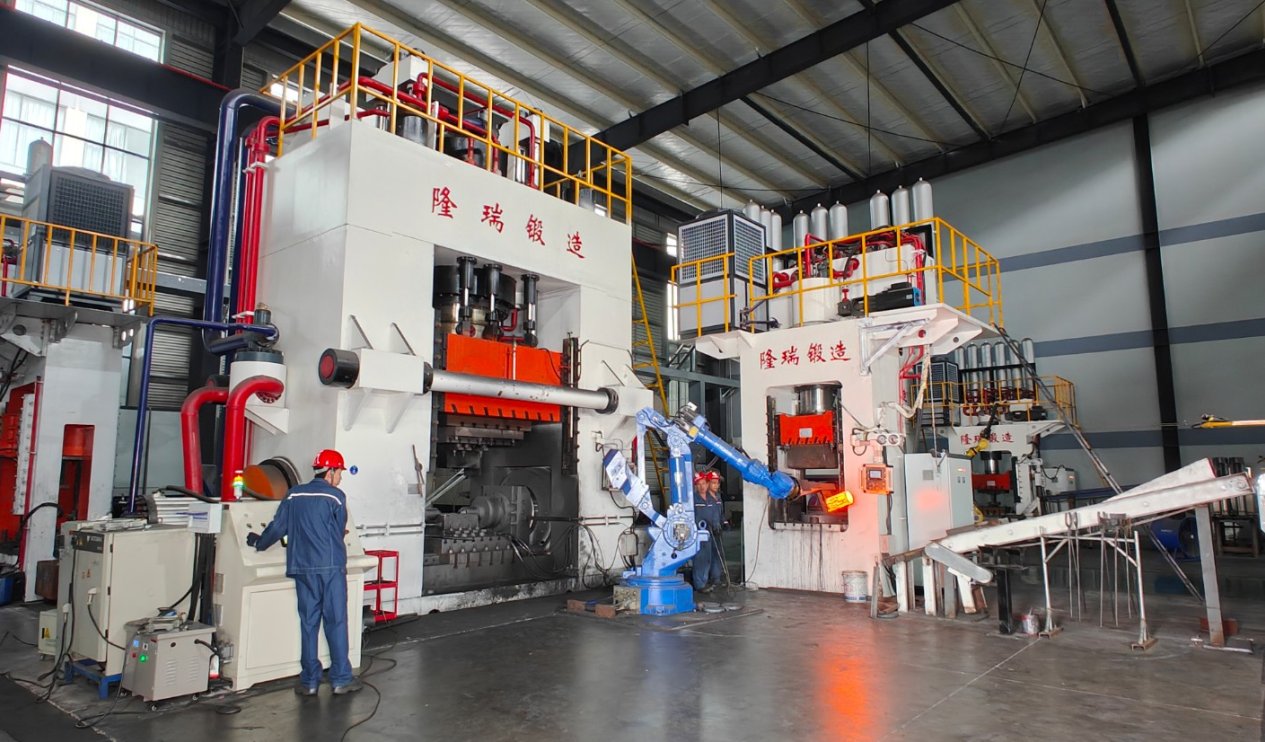
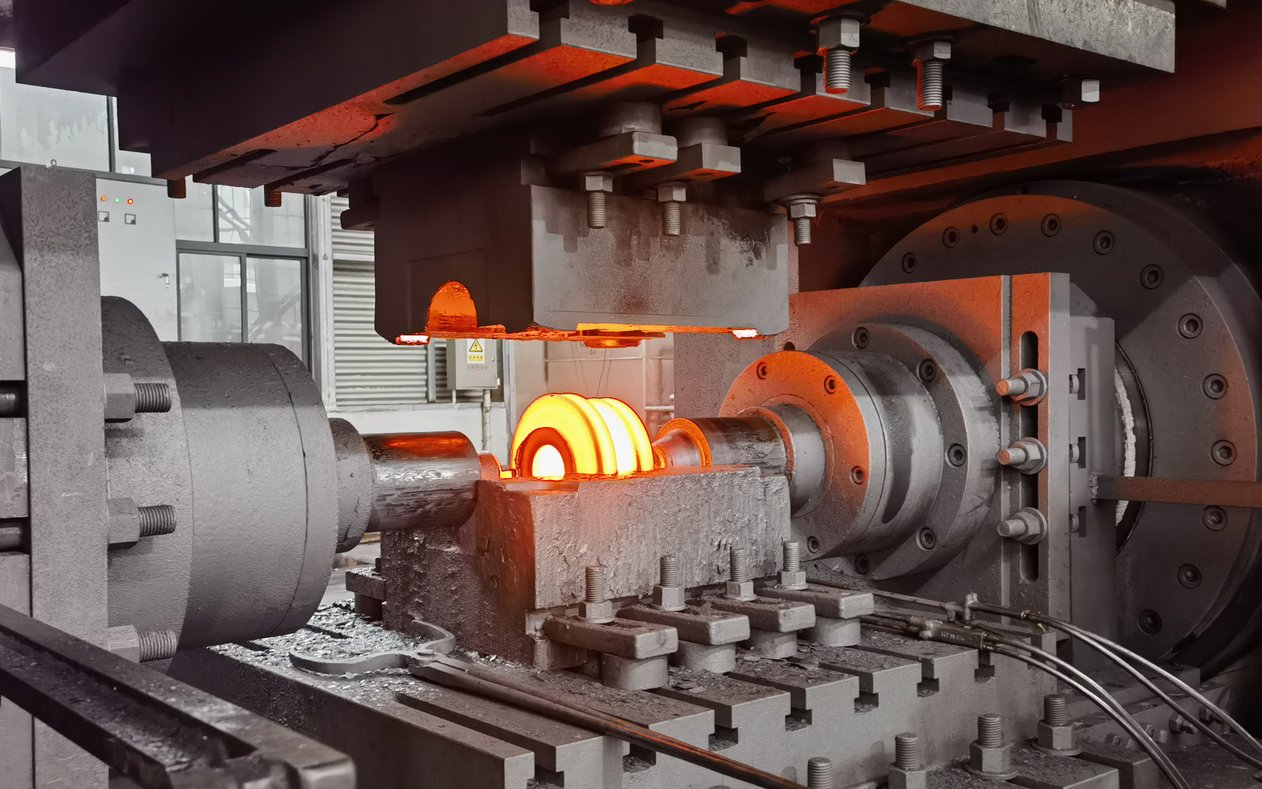
As peças são forjadas em forma próxima da final, em matrizes fechadas, nas nossas prensas hidráulicas multidirecionais de 6.000 T / 3.000 T / 2.000 T. A temperatura de forjamento é monitorada durante a operação com pirômetros de infravermelho, para que a deformação e a microestrutura se mantenham consistentes de peça para peça.
Esmerilhamento e inspeção de superfície
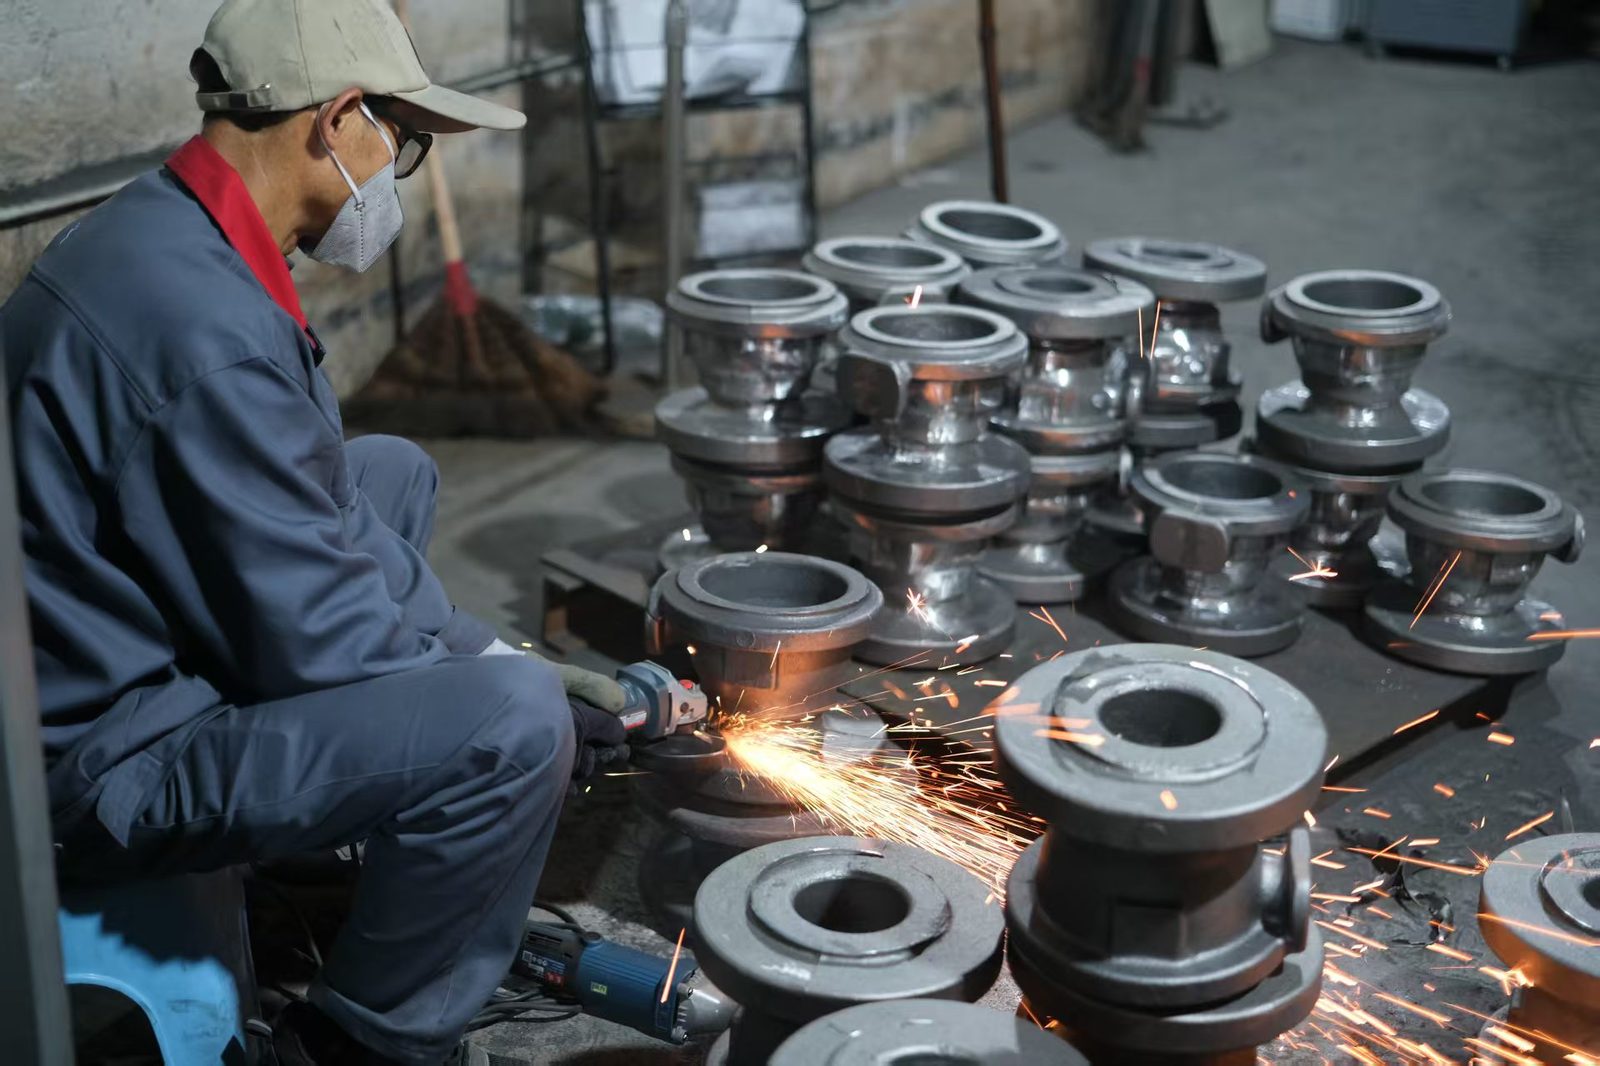
Rebarbas e defeitos superficiais são removidos por operadores experientes com esmerilhadeiras. Cada peça é inspecionada visualmente quanto à qualidade superficial antes de seguir para o tratamento térmico.
Tratamento térmico
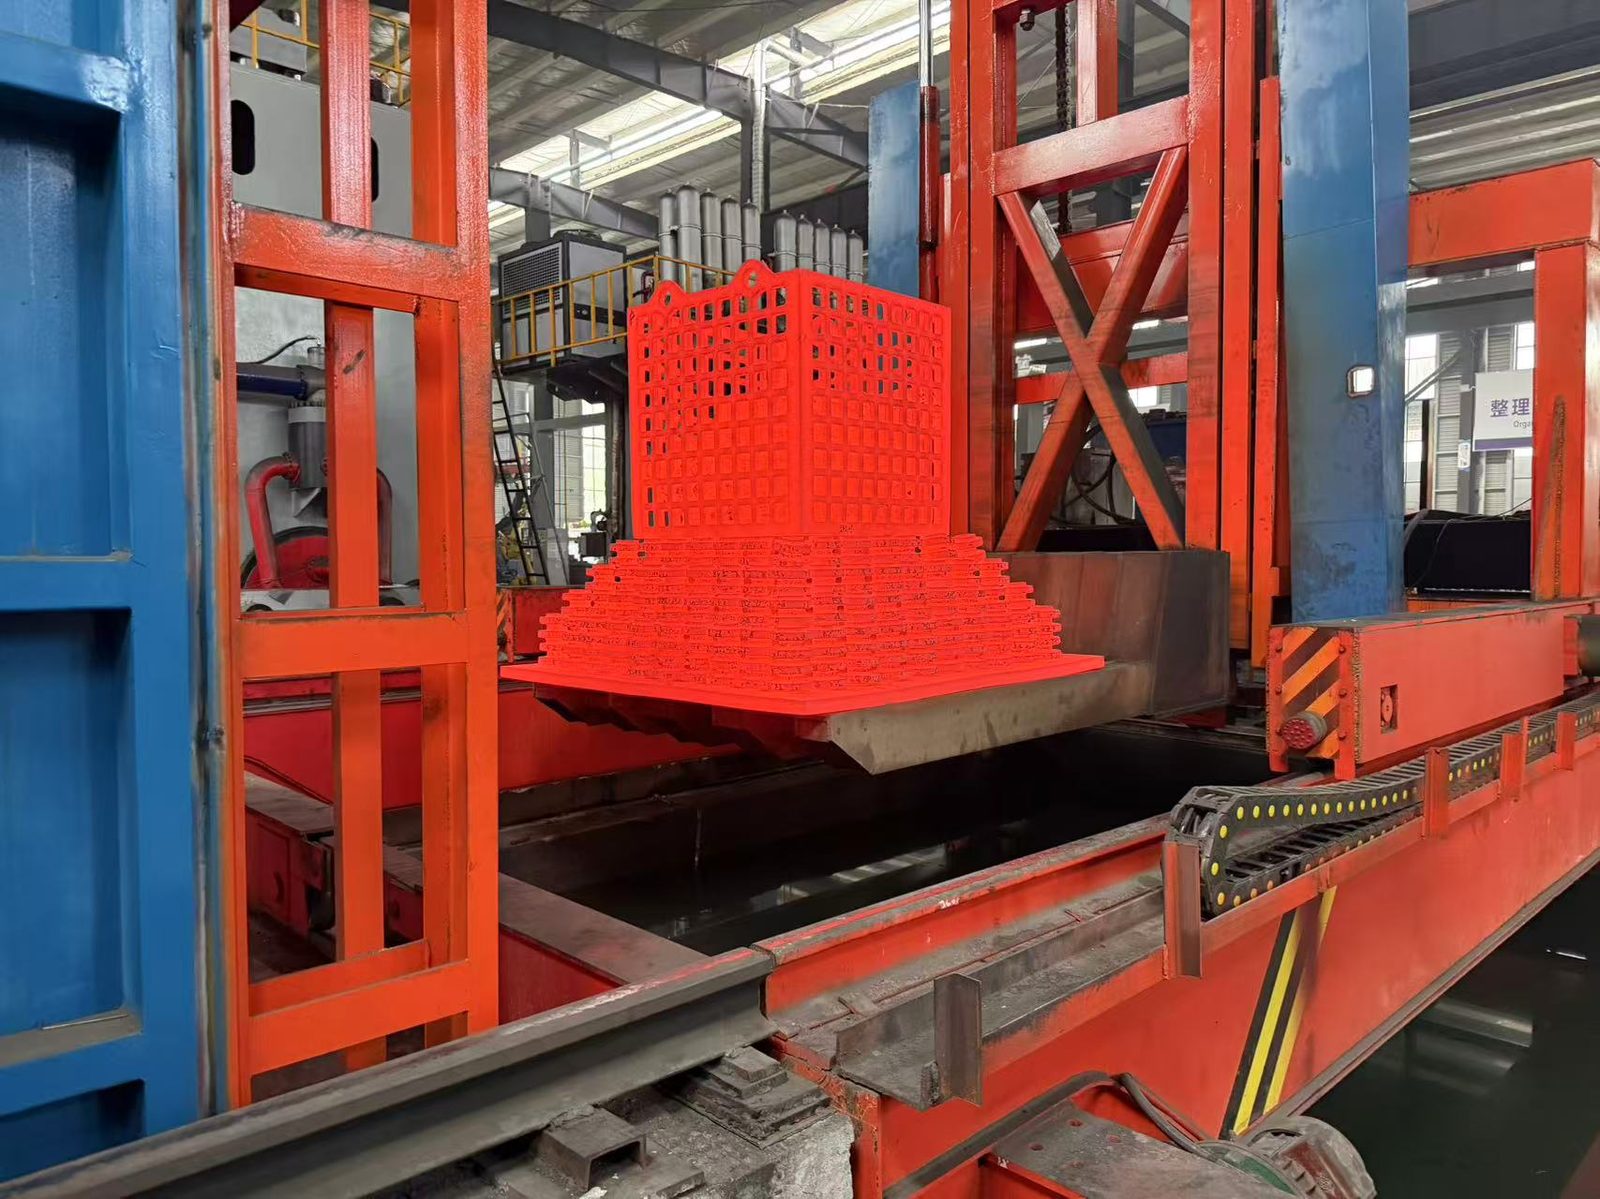
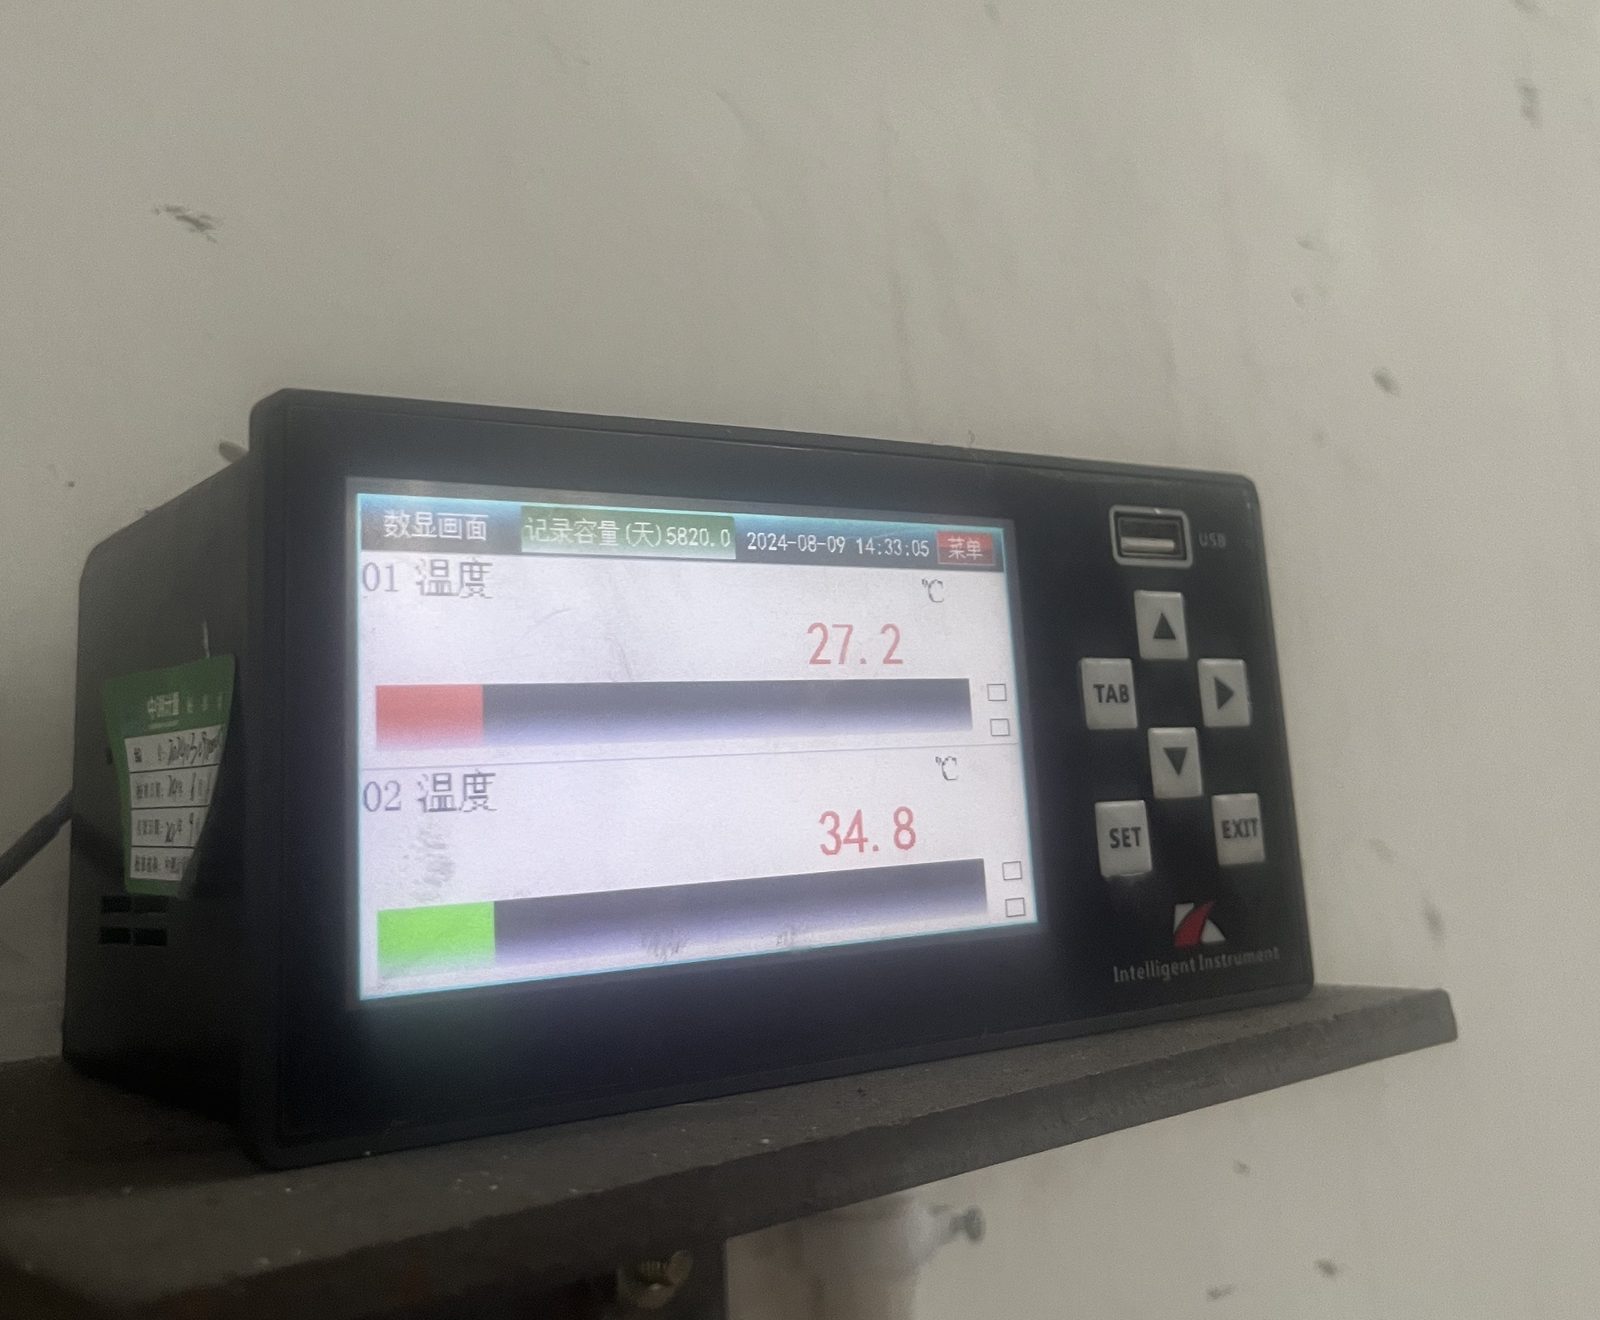
As peças forjadas passam por têmpera e revenido em fornos de resistência tipo caixa com temperatura controlada. A temperatura do forno e a temperatura do meio de resfriamento são monitoradas e registradas continuamente para garantir as propriedades mecânicas especificadas.
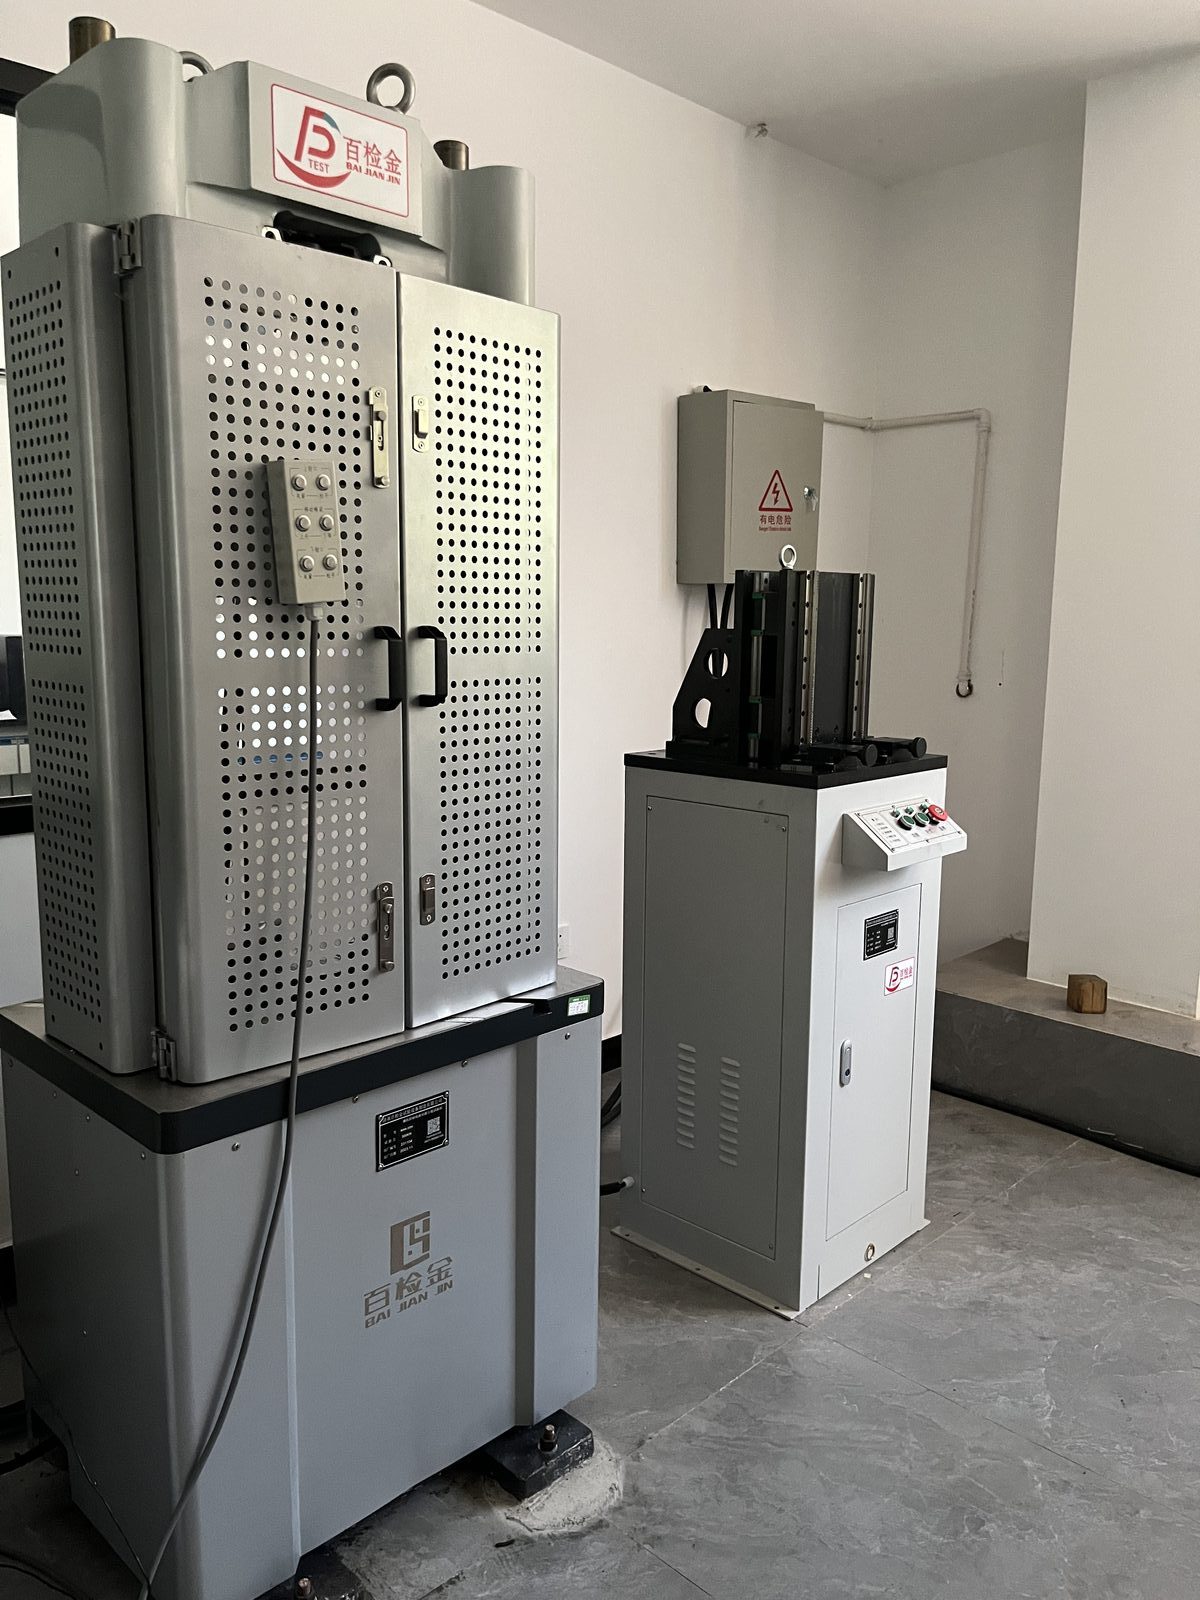
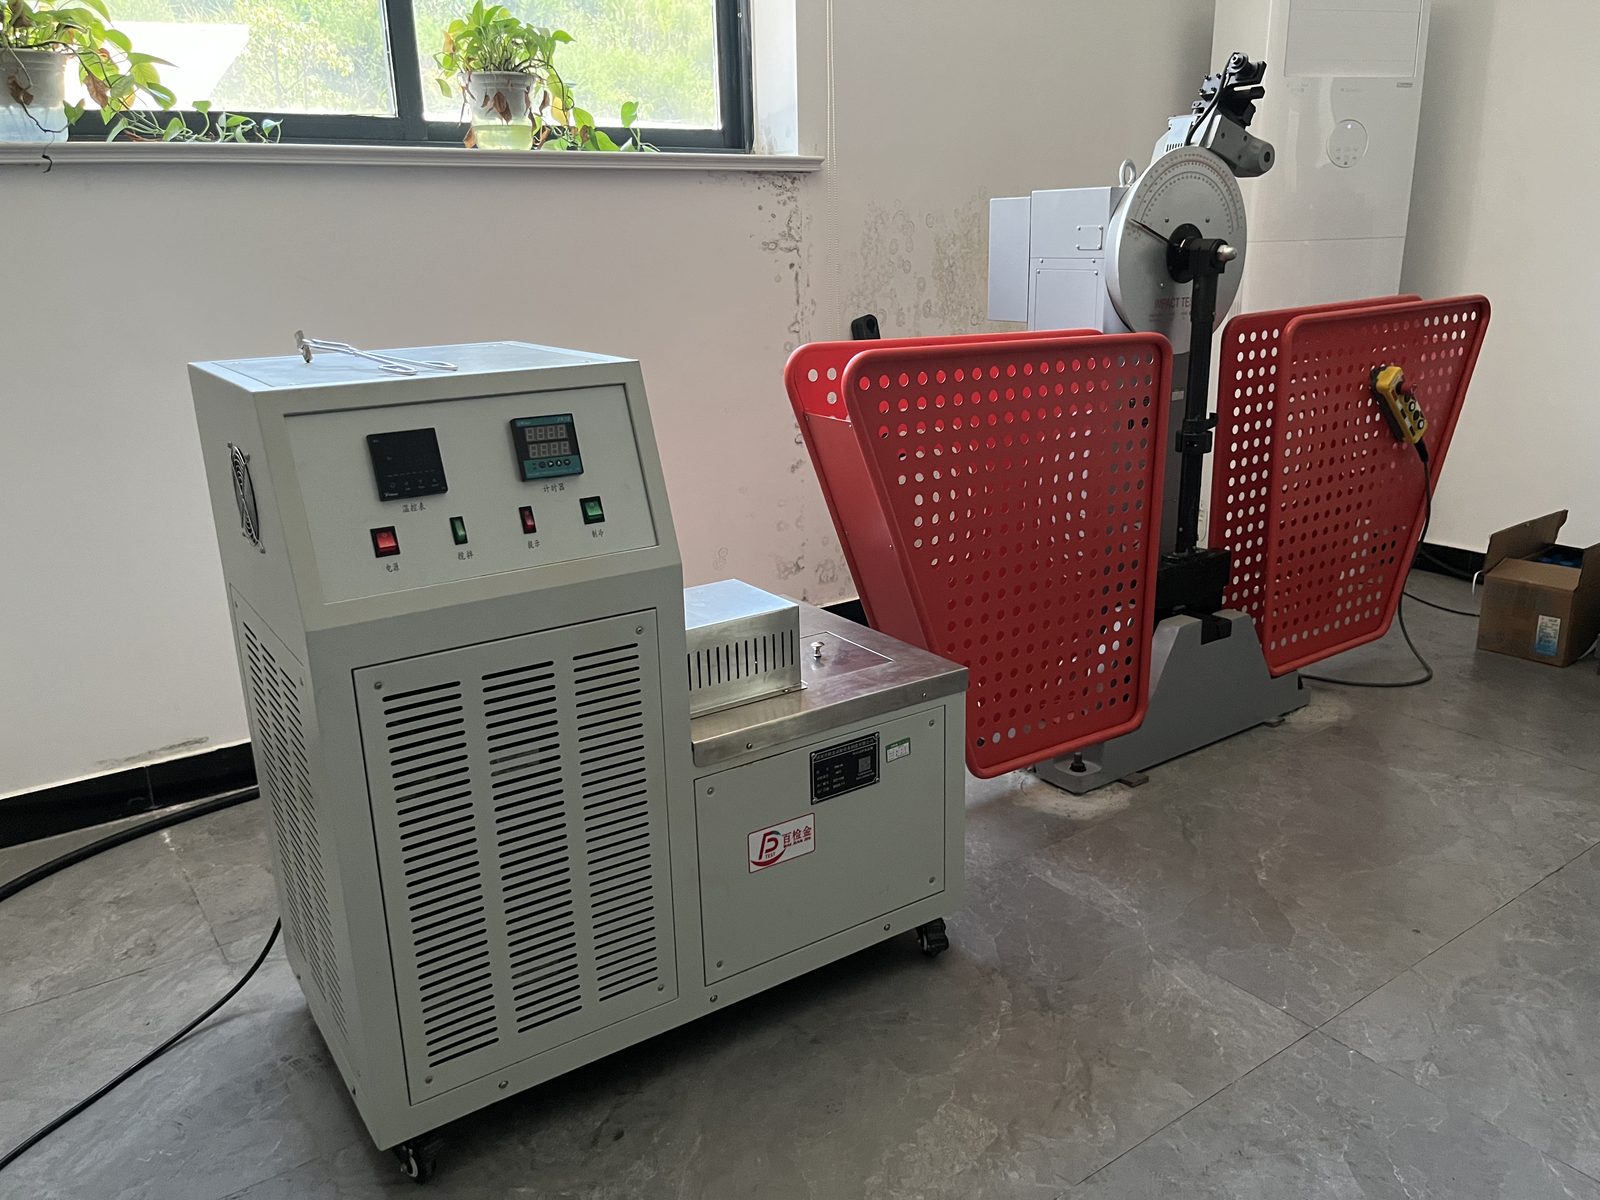
Ensaios de propriedades mecânicas
Os corpos de prova de cada lote são preparados e ensaiados no nosso laboratório interno: resistência à tração, limite de escoamento e alongamento em máquina universal de ensaios servo-hidráulica; energia de impacto Charpy, incluindo ensaios a baixa temperatura, em máquinas automáticas de impacto; dureza com durômetro Brinell portátil.
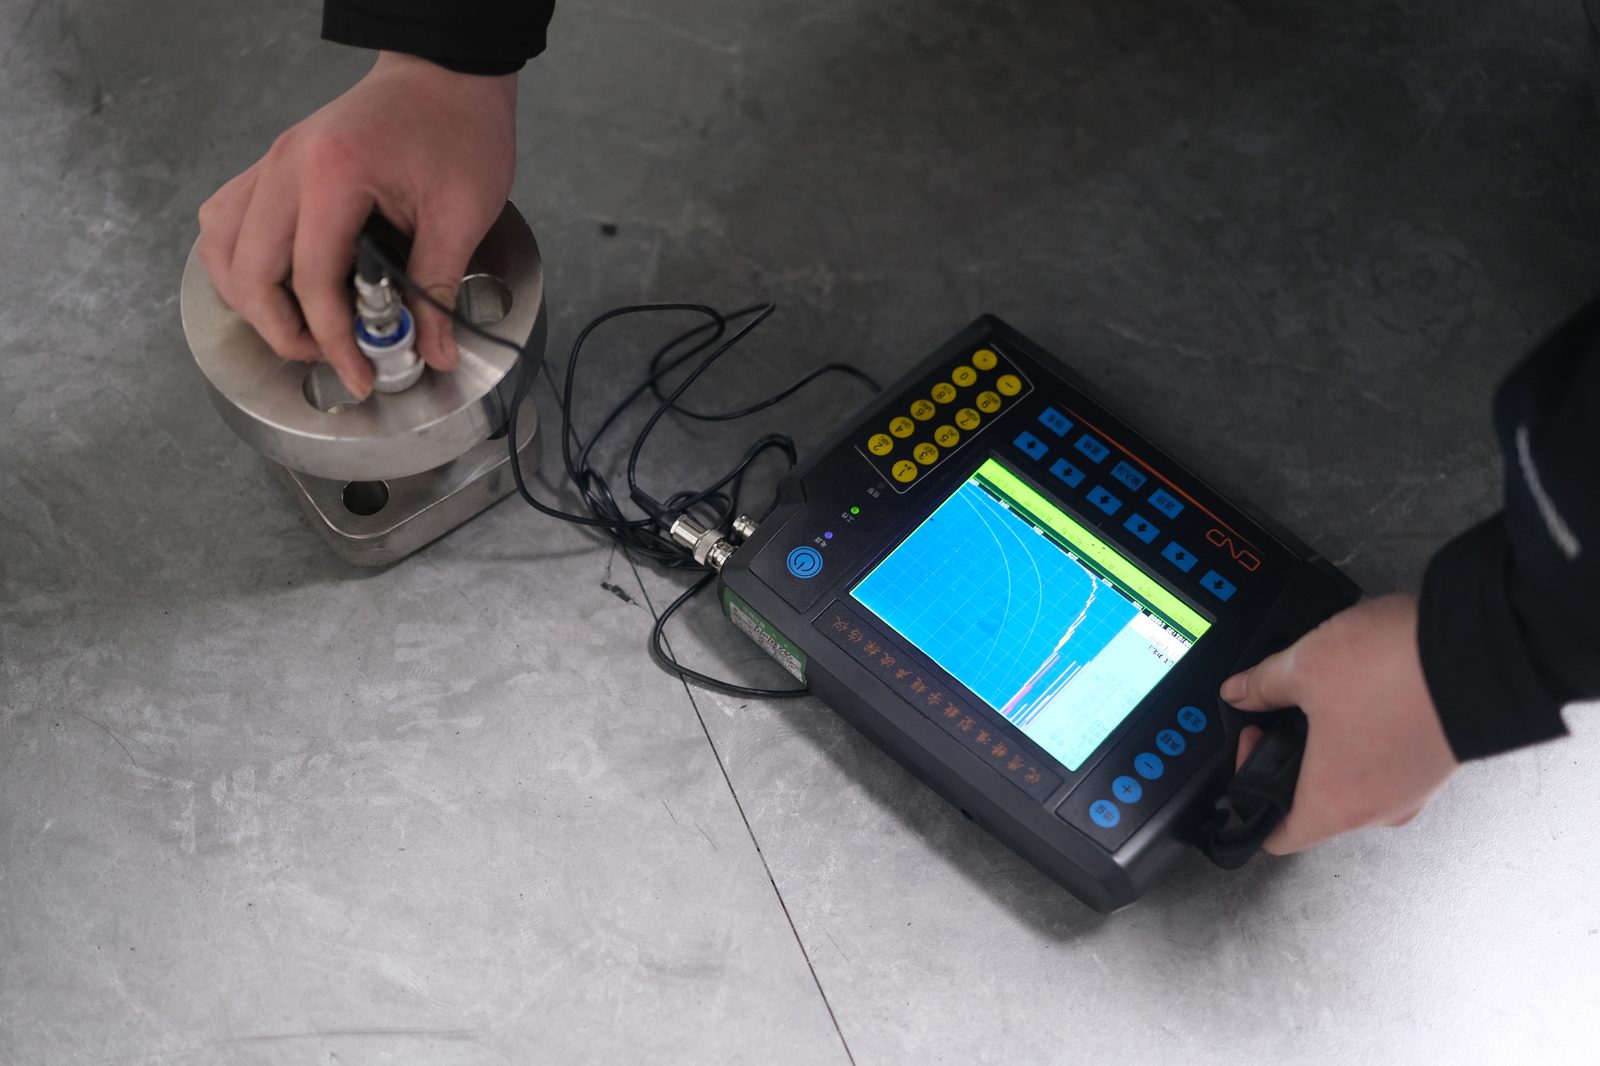
Ensaios não destrutivos (NDT)
As peças forjadas são examinadas por ensaios ultrassônicos (UT), que detectam descontinuidades internas; os ensaios por partículas magnéticas (MT) e por líquido penetrante (PT) estão disponíveis sob consulta. Relatórios de ensaio são emitidos para cada lote.
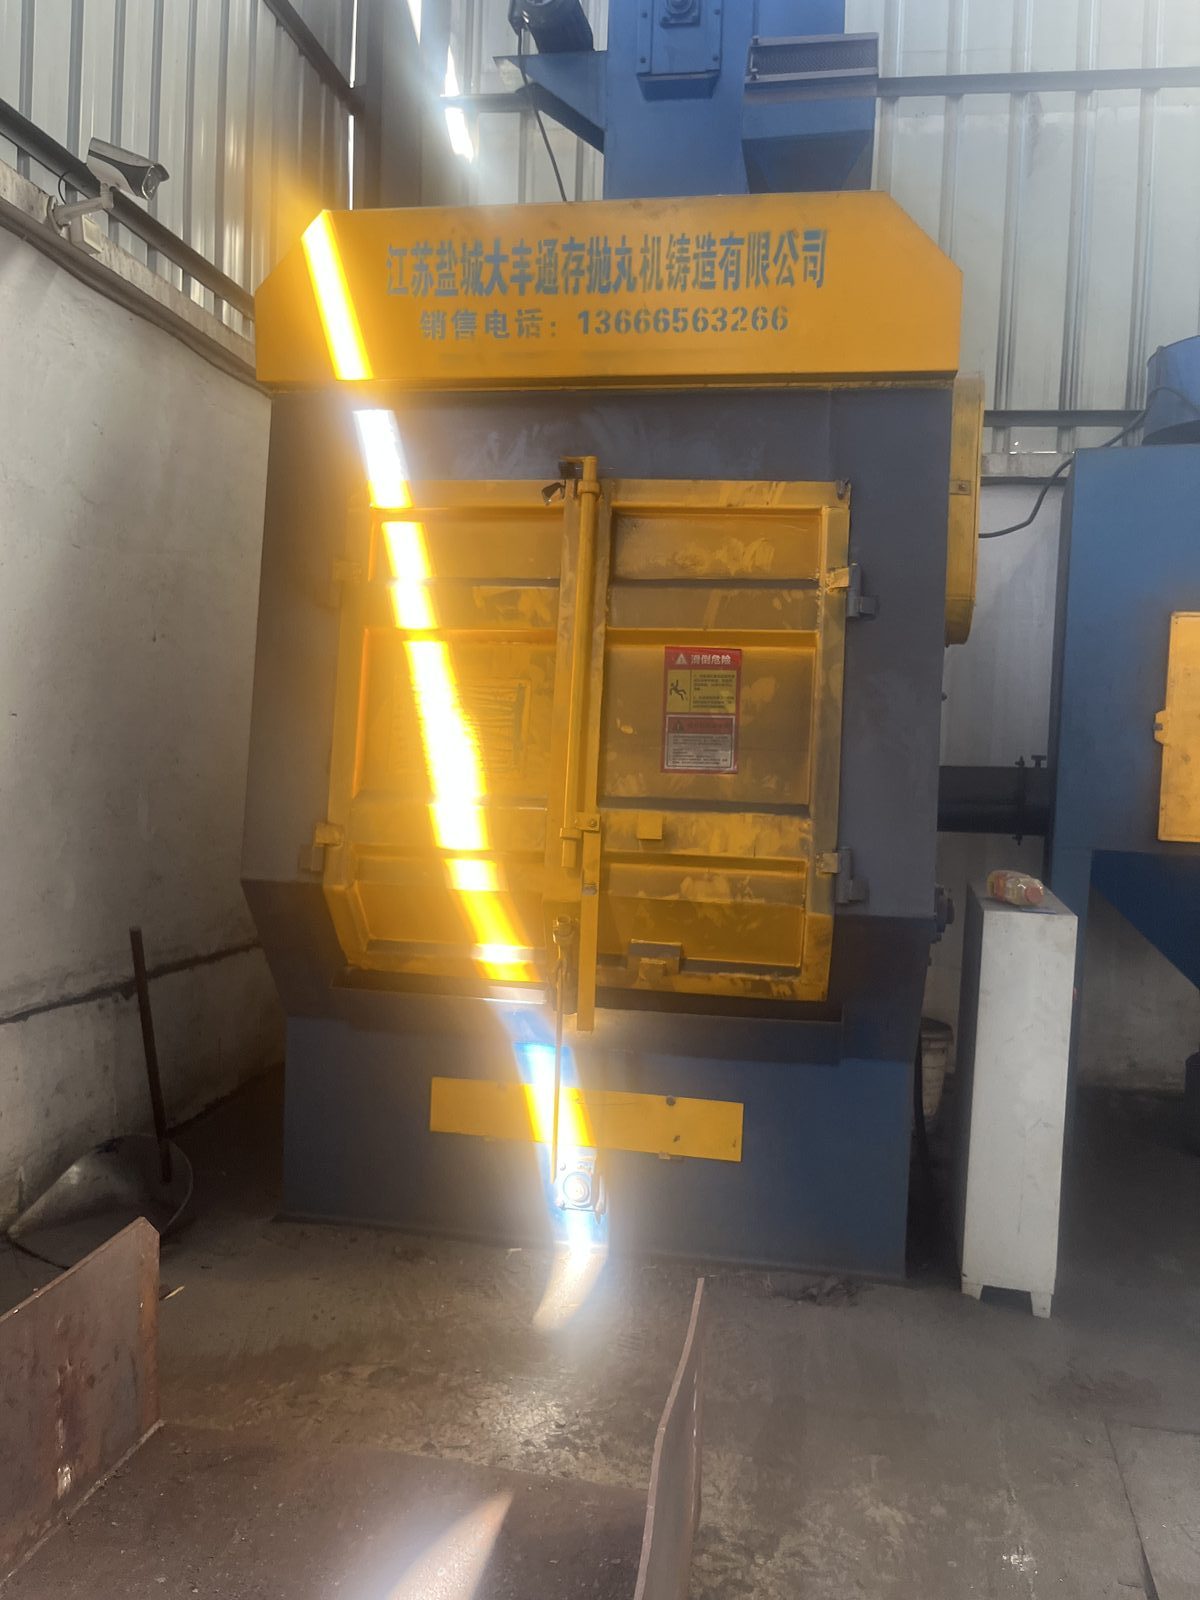
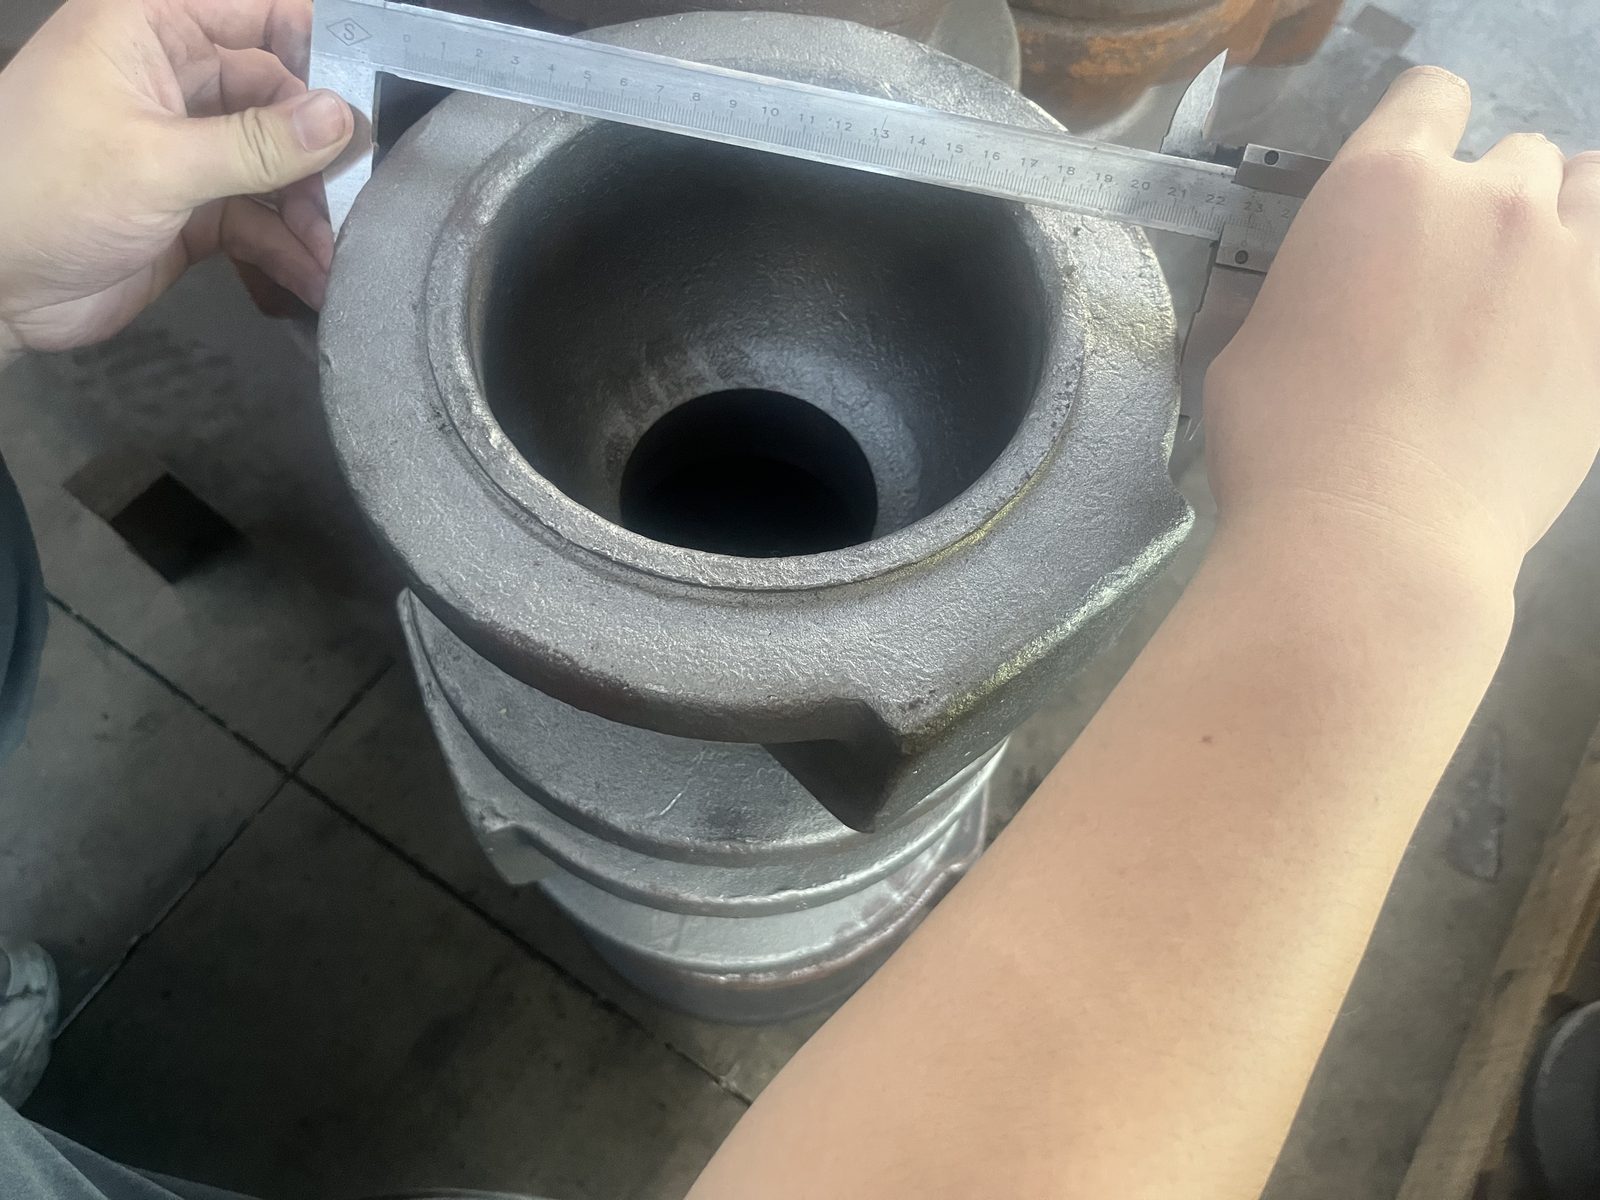
Usinagem e Inspeção Dimensional
Após o tratamento térmico, as peças são submetidas a jateamento de granalha para limpar a superfície e depois usinadas conforme o desenho do cliente. As dimensões críticas são verificadas com instrumentos de medição de precisão antes que as peças deixem a oficina de usinagem.
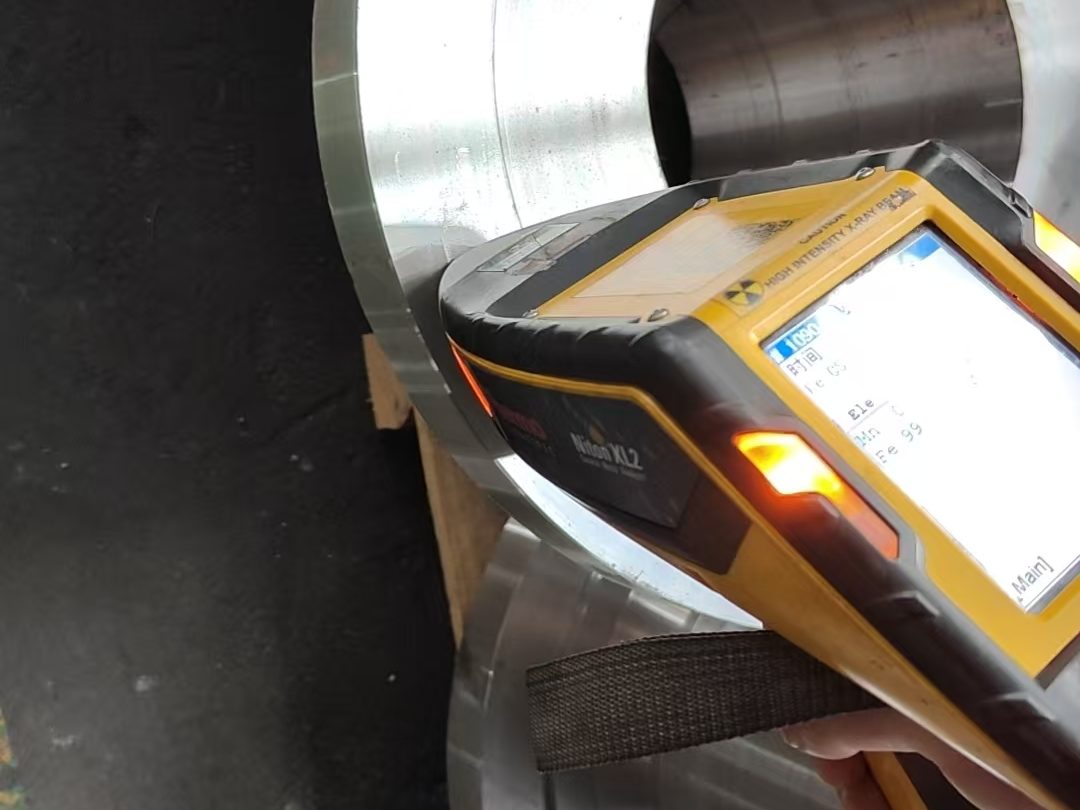
Verificação Final e Expedição
Antes da embalagem, a identidade do material de cada peça acabada é reverificada em relação ao certificado original com um espectrômetro XRF portátil (Thermo Scientific Niton). As peças são então embaladas e enviadas juntamente com certificados de material, relatórios de ensaio e a lista de embalagem.
Cada forjamento sai da nossa fábrica com rastreabilidade e documentação completas. Envie-nos o seu desenho e iremos analisá-lo quanto à viabilidade de forjamento em matriz fechada e retornaremos com a nossa proposta de processo.
Solicitar Cotação