볼 밸브 바디 및 기타 안전 필수 부품의 밀폐형 단조(형단조)는 지름길을 허용하지 않습니다. 그래서 모든 Longrui 단조품은 원자재 강재가 당사 야드에 도착하는 순간부터 완성 부품이 출하 적재되는 날까지 동일한 엄격하게 관리되는 생산 및 품질 관리 단계 체인을 거칩니다.
아래 각 단계는 전담 작업자가 수행하고, 배치 카드에 기록되며, 재료 인증서까지 완전히 추적 가능합니다. 새로운 단조 공급업체를 심사하는 경우, 이것이 바로 귀하의 부품이 제조될 방식입니다. 이 단계들을 뒷받침하는 프레스와 크기 한도는 생산 능력 페이지에 있고, 인증서의 근거가 되는 표준은 API 20C 및 NORSOK M-650에 있습니다.
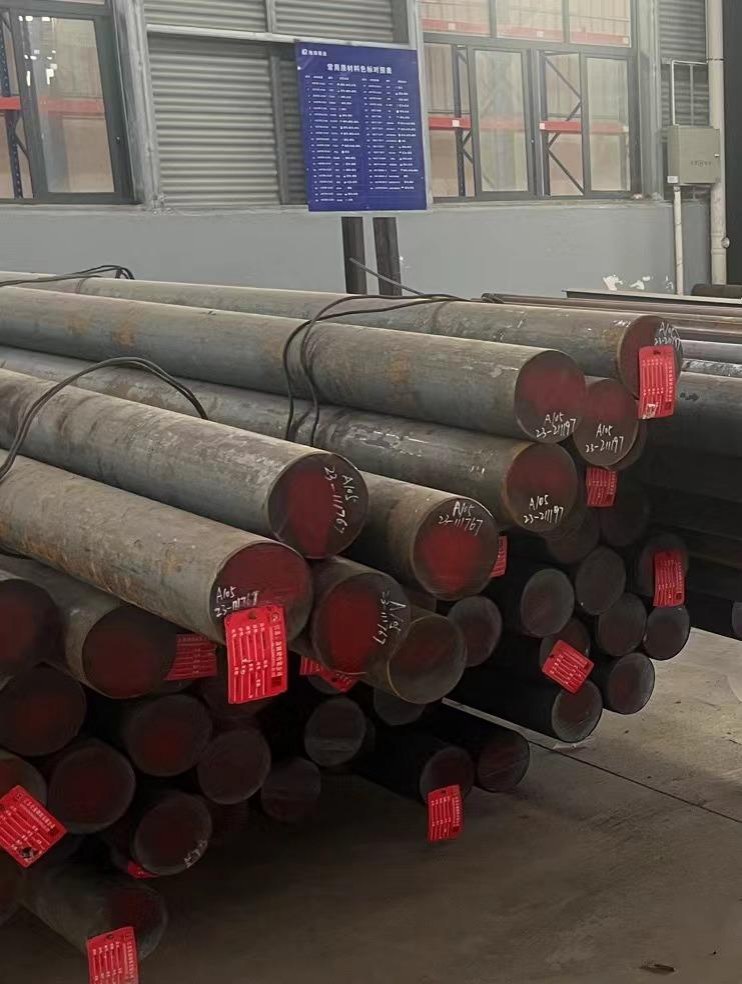
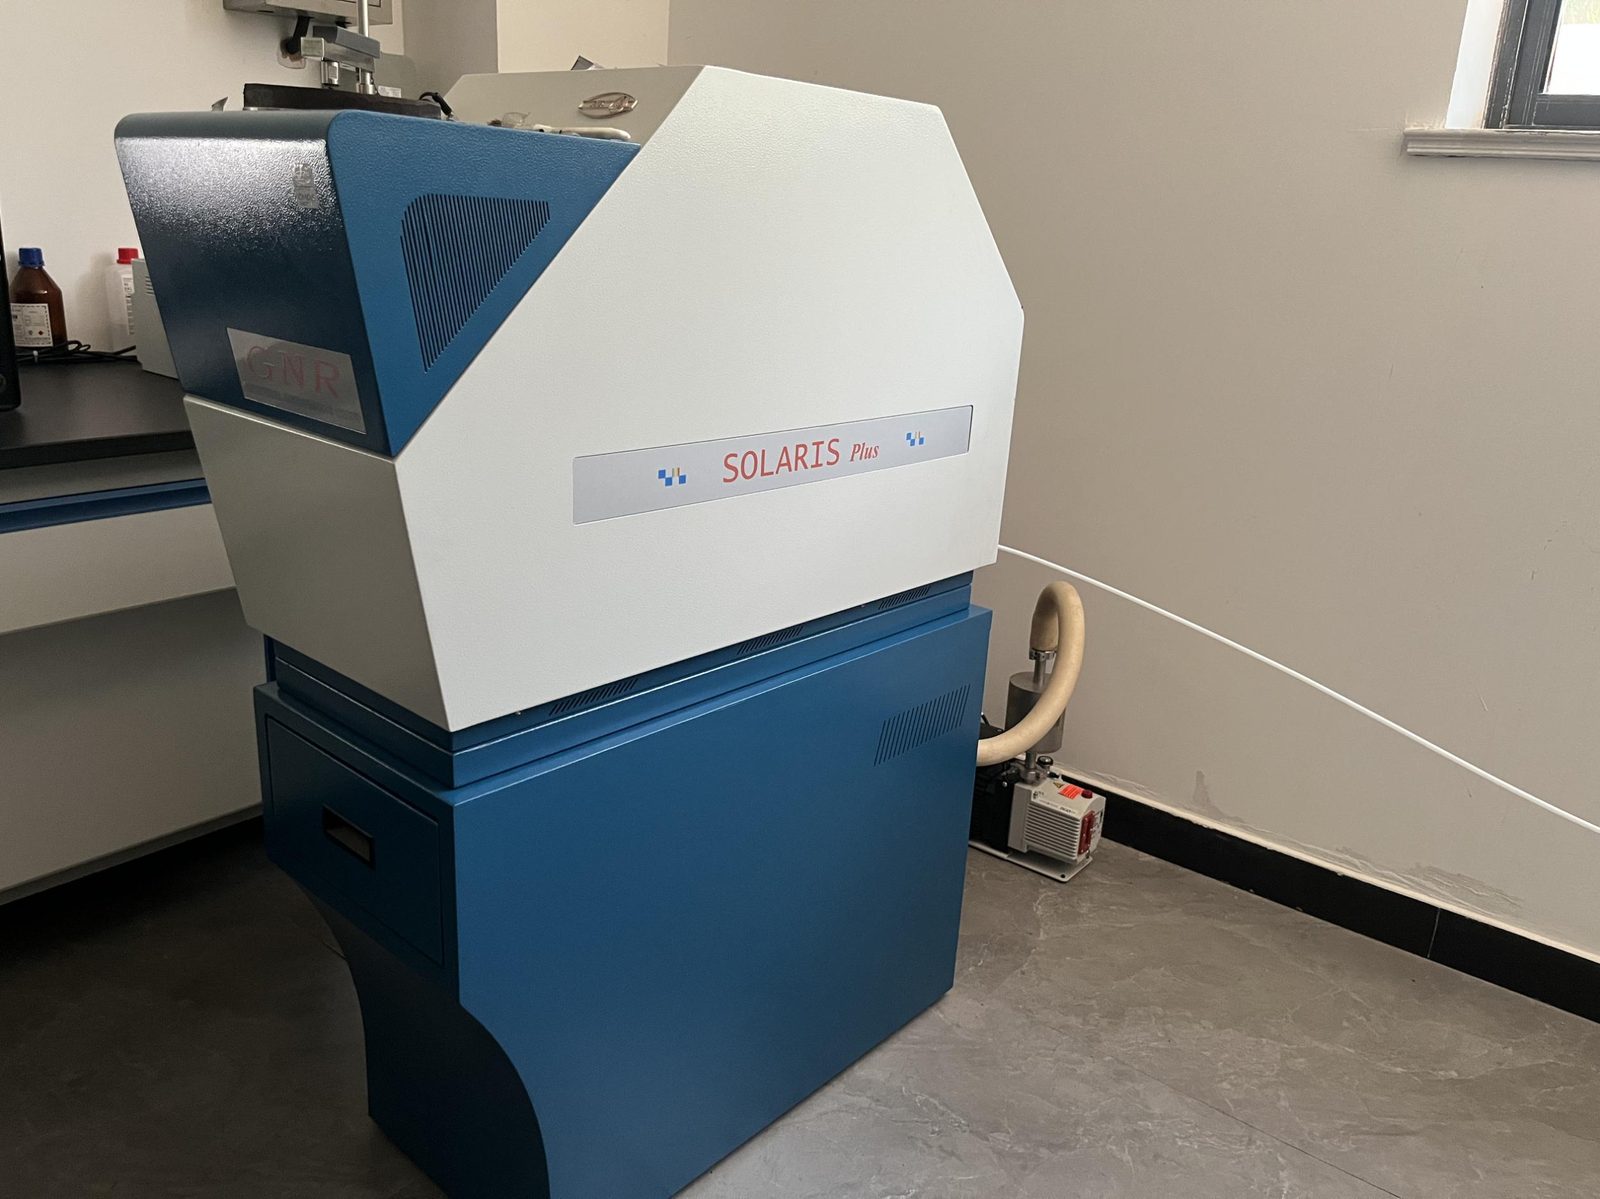
원자재 입고 검사
입고된 강봉은 지정된 격리 구역에 보관하며, 투입 전에 강종과 히트 번호를 태그로 부착합니다. 모든 히트의 화학 성분은 당사의 GNR 스파크 광방출 분광기(이탈리아)로 검증하며, 성분이 확인된 소재만 절단 공정으로 이동합니다.
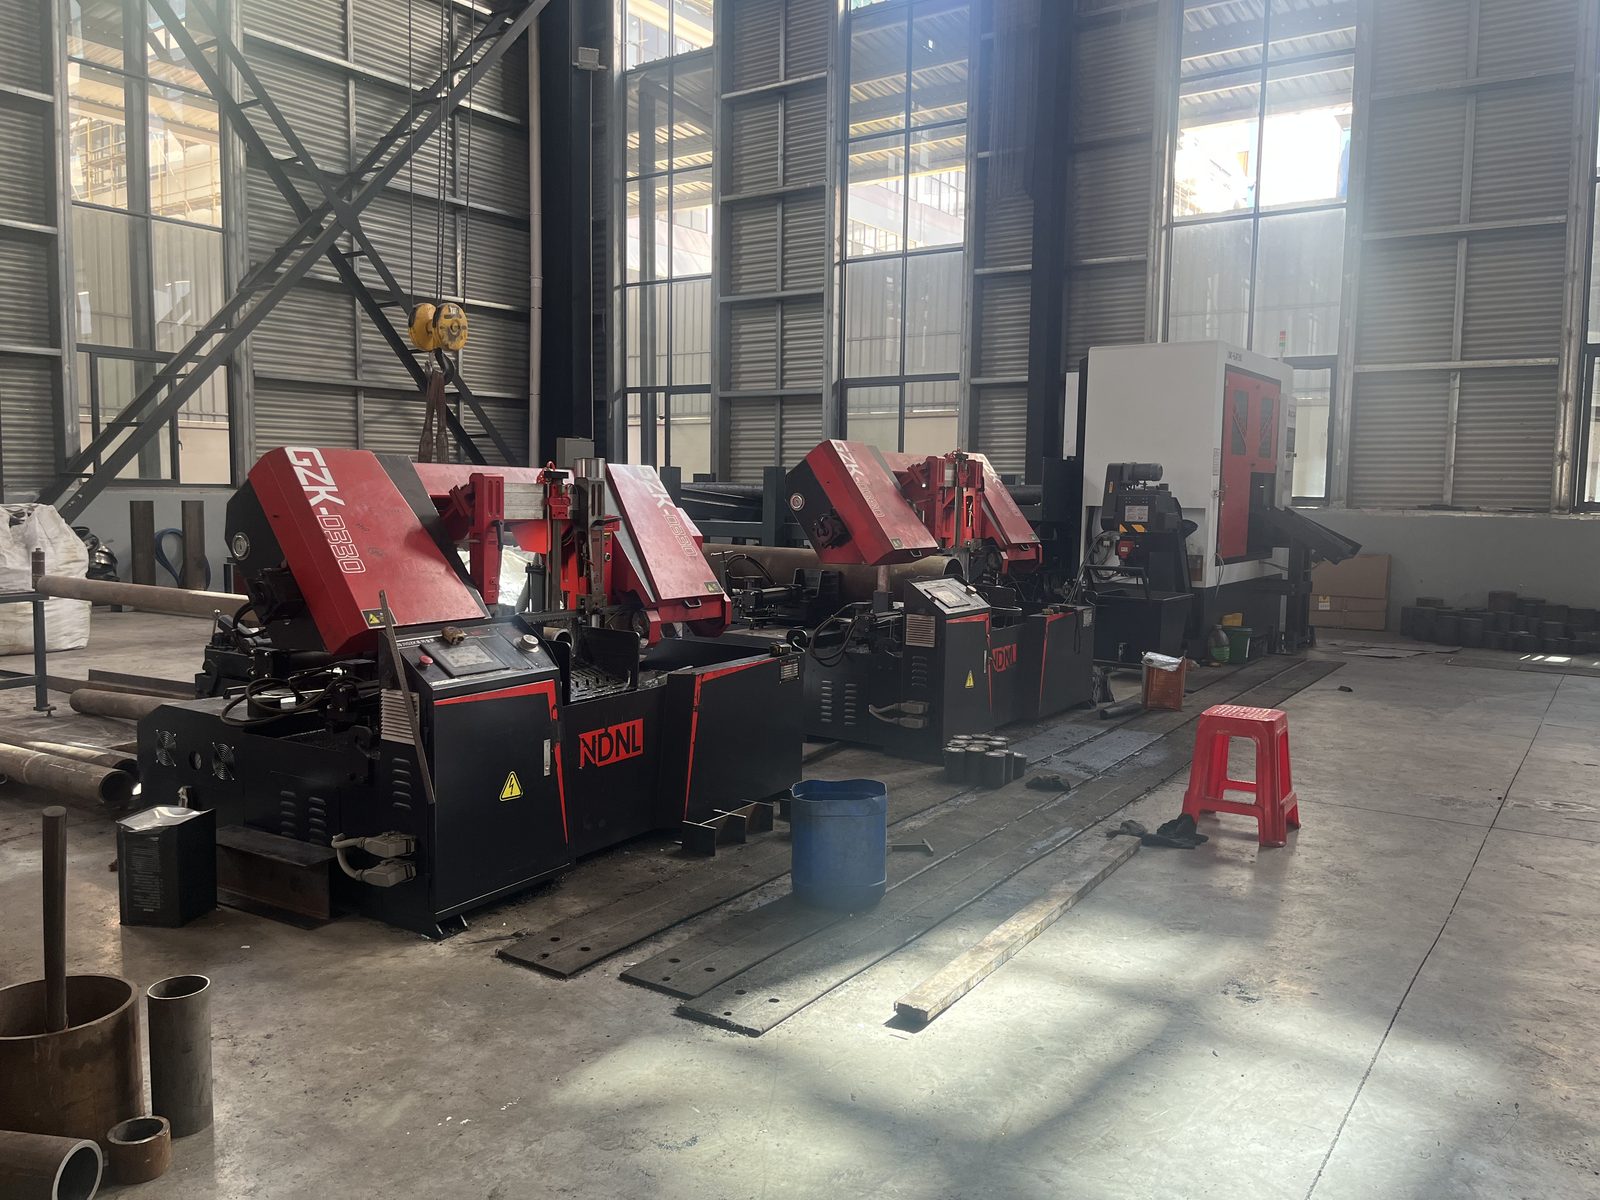
톱 절단
강봉은 밴드 톱에서 계산된 단조 중량에 맞게 절단됩니다. 각 빌릿은 절단 후 계량되고 히트 및 로트 번호가 표시되어, 첫 작업부터 배치 추적이 가능합니다.
가열
빌릿은 온도 제어되는 전기 저항로에서 단조 온도까지 가열됩니다. 가열 파라미터는 각 재료 등급에 맞게 설정되어, 성형 전 모든 빌릿이 올바른 온도 범위 내에 유지됩니다.
예비 단조
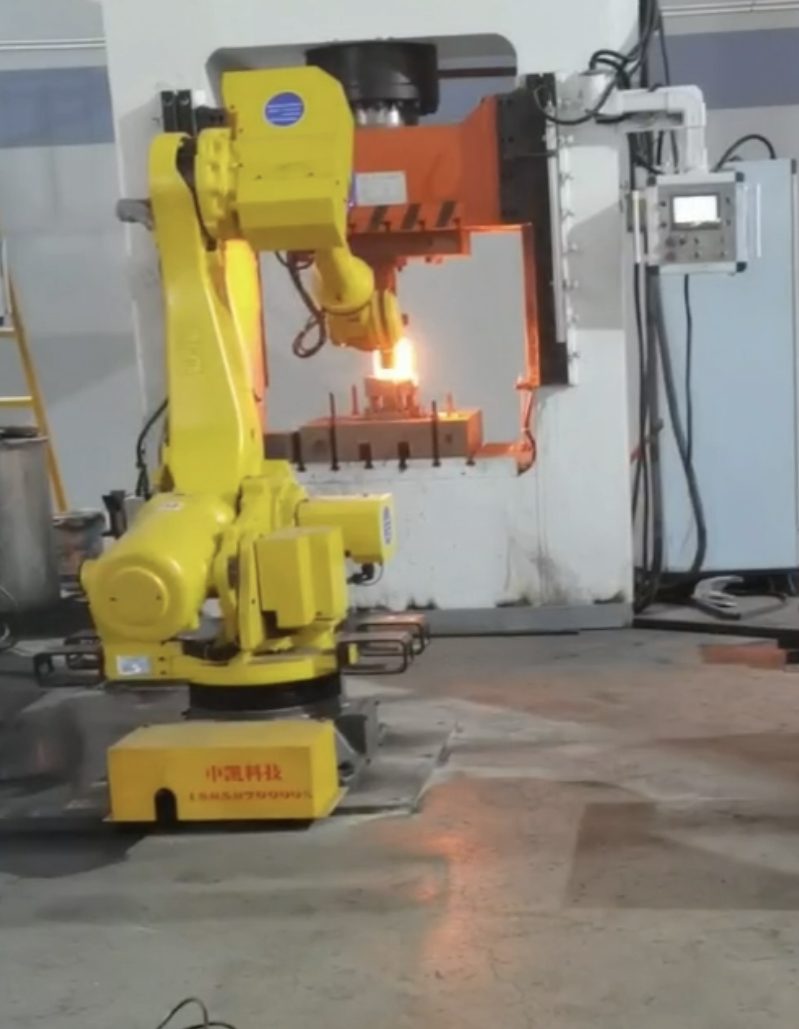
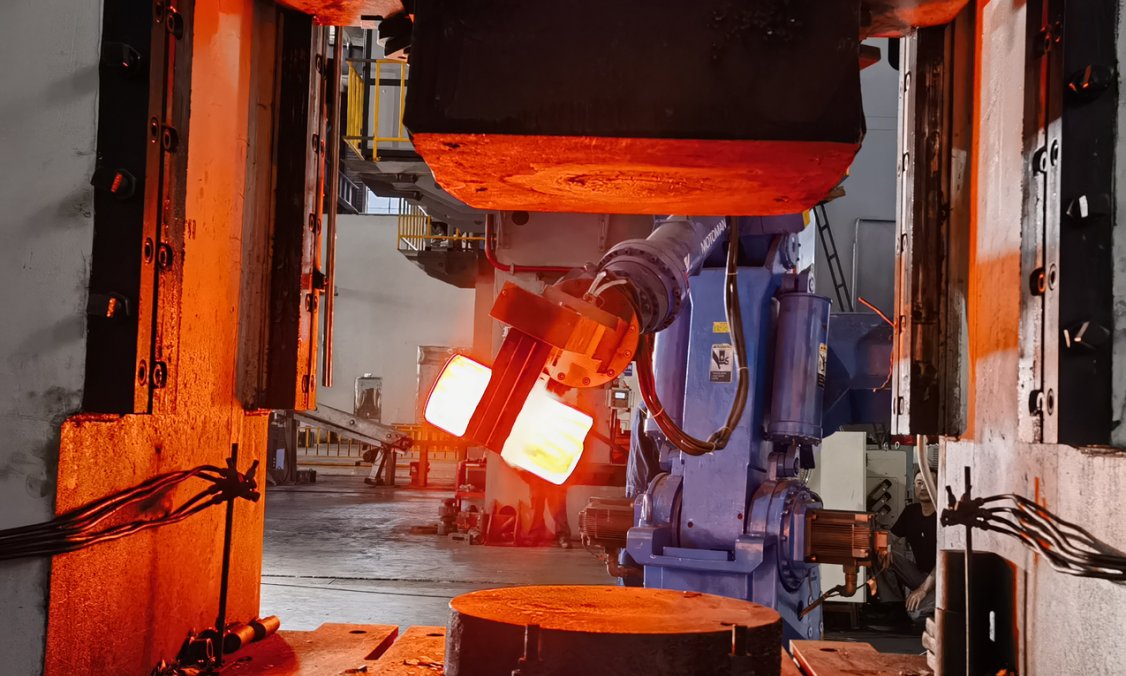
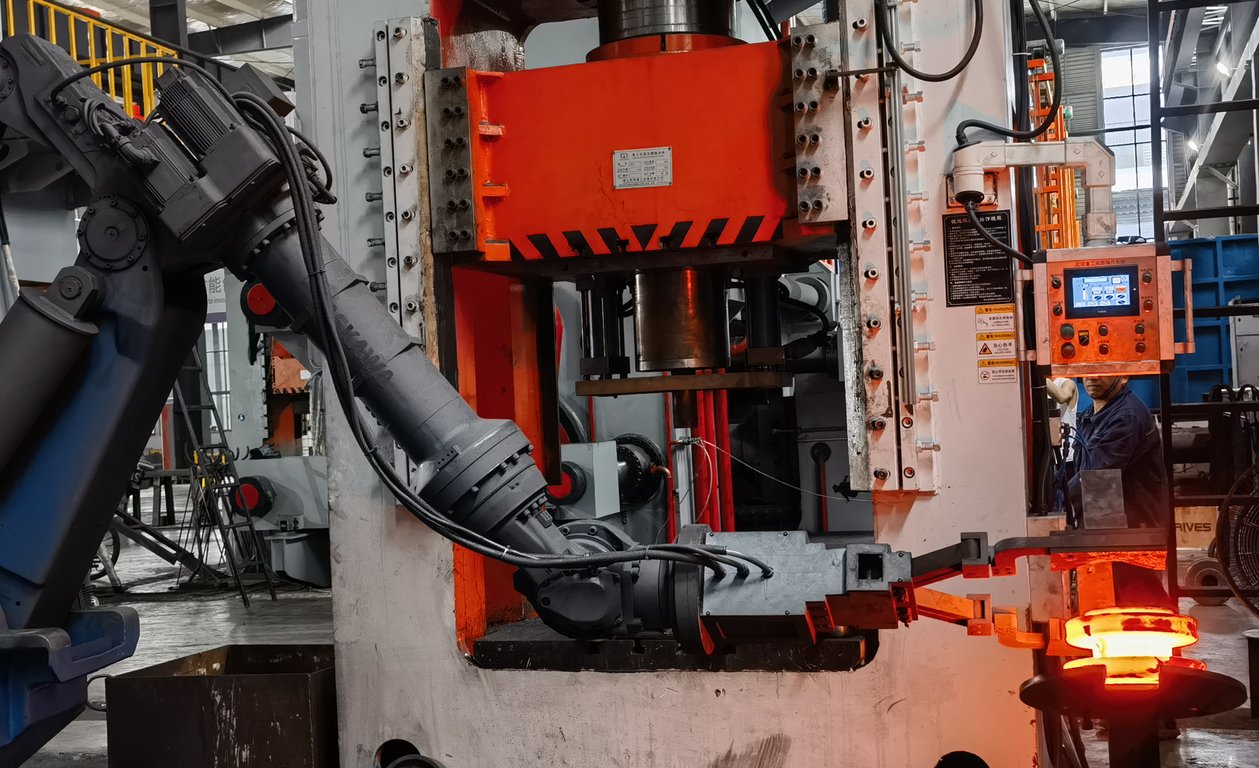
로봇 매니퓰레이터가 가열로 라인에서 고온 빌레트를 집어 당사 다방향 단조 프레스의 금형으로 이송하고 성형 위치에 정확히 배치합니다. 빠르고 반복 가능하며 안전하고, 작업자는 열원에서 떨어져 있습니다.
밀폐형 단조(형단조)
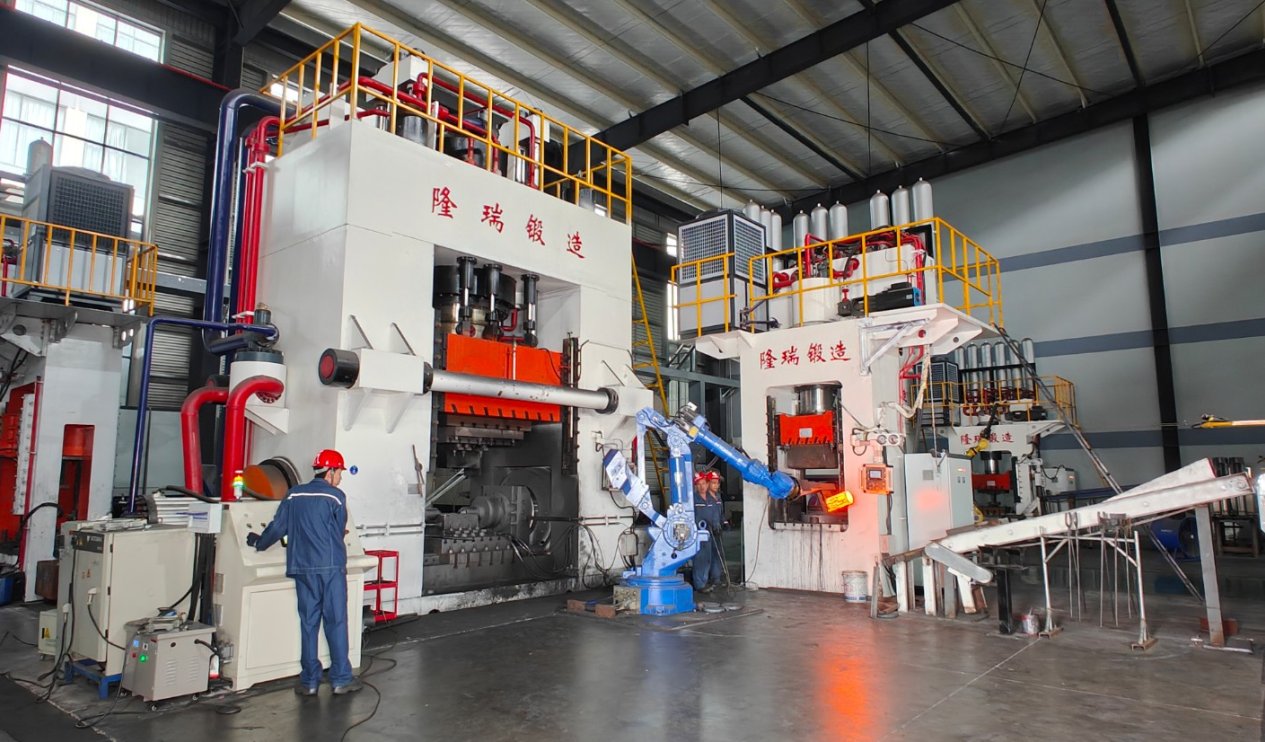
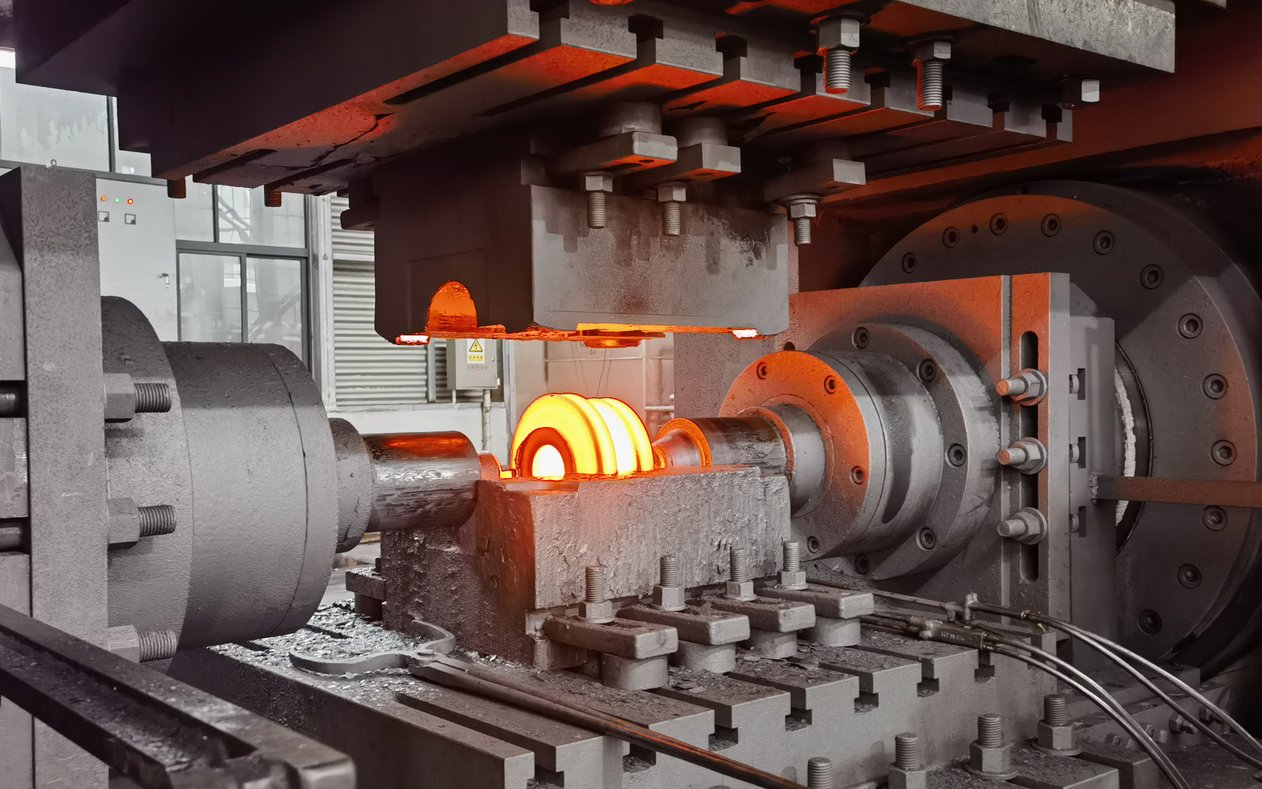
부품은 6000 T / 3000 T / 2000 T 다방향 유압 프레스의 밀폐형 금형에서 근접 정형 형상으로 단조됩니다. 단조 온도는 작업 중 적외선 파이로미터로 모니터링하여, 부품마다 변형과 미세조직이 일정하게 유지됩니다.
연삭 및 표면 검사
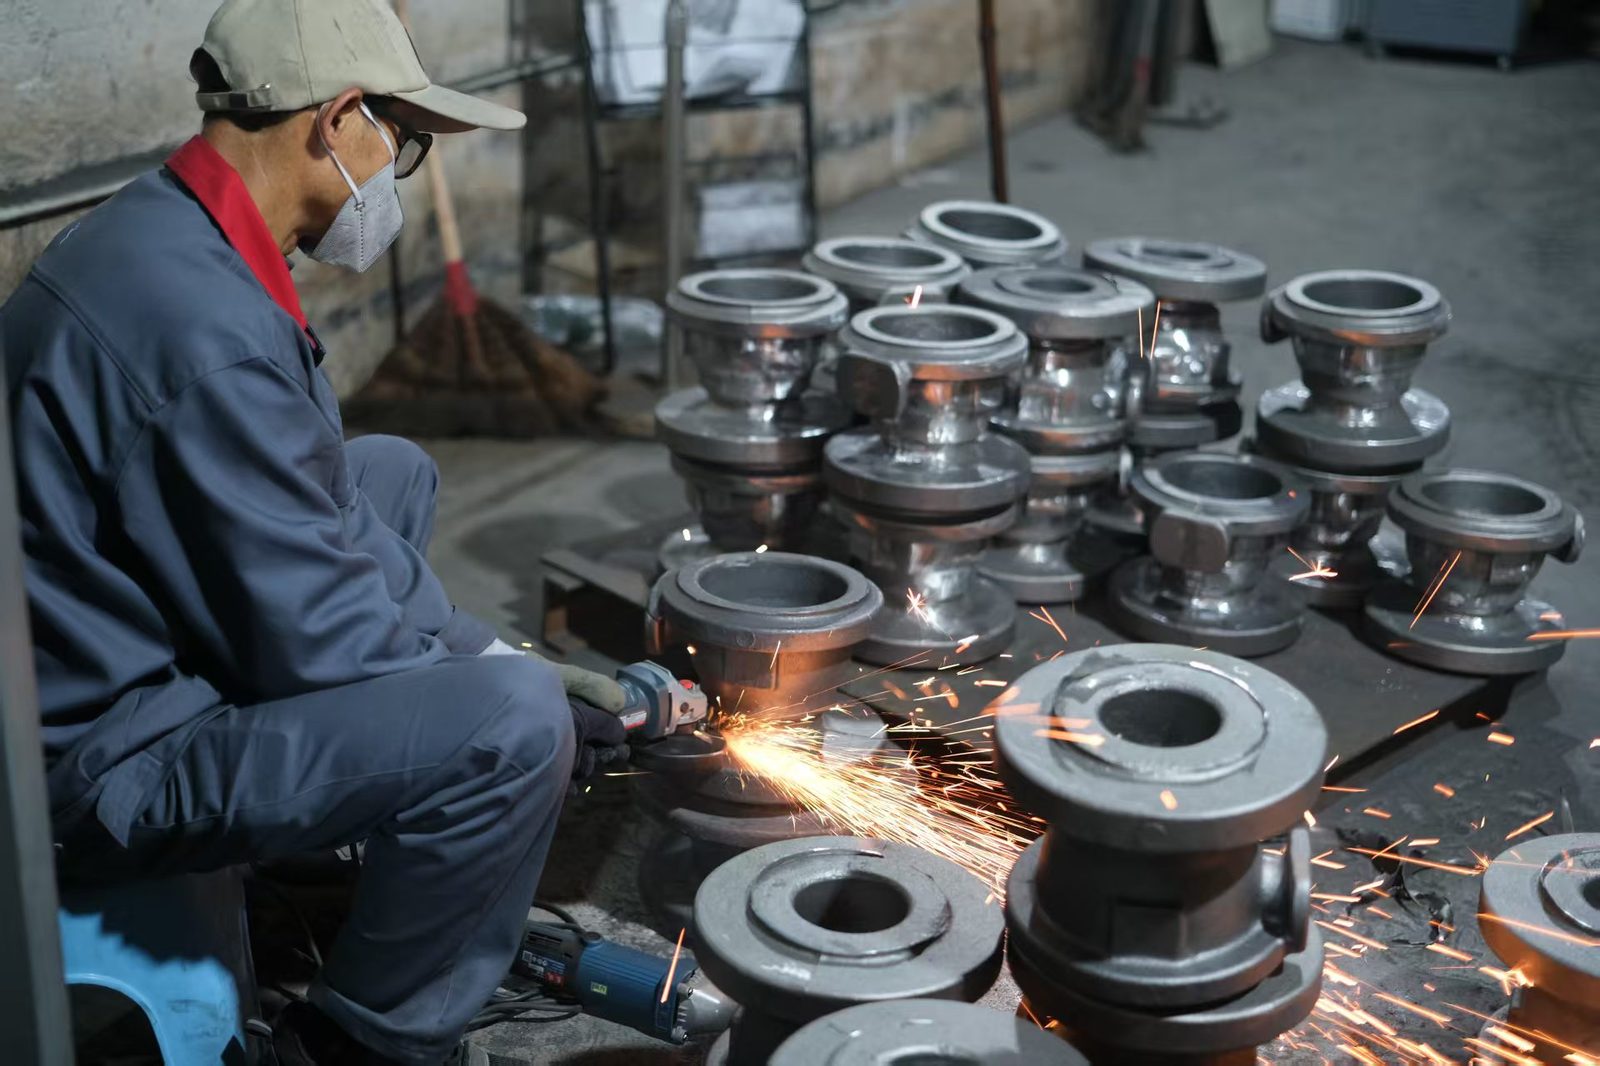
플래시와 표면 결함은 숙련된 작업자가 앵글 그라인더로 제거합니다. 모든 부품은 열처리로 넘어가기 전에 표면 품질을 육안 검사합니다.
열처리
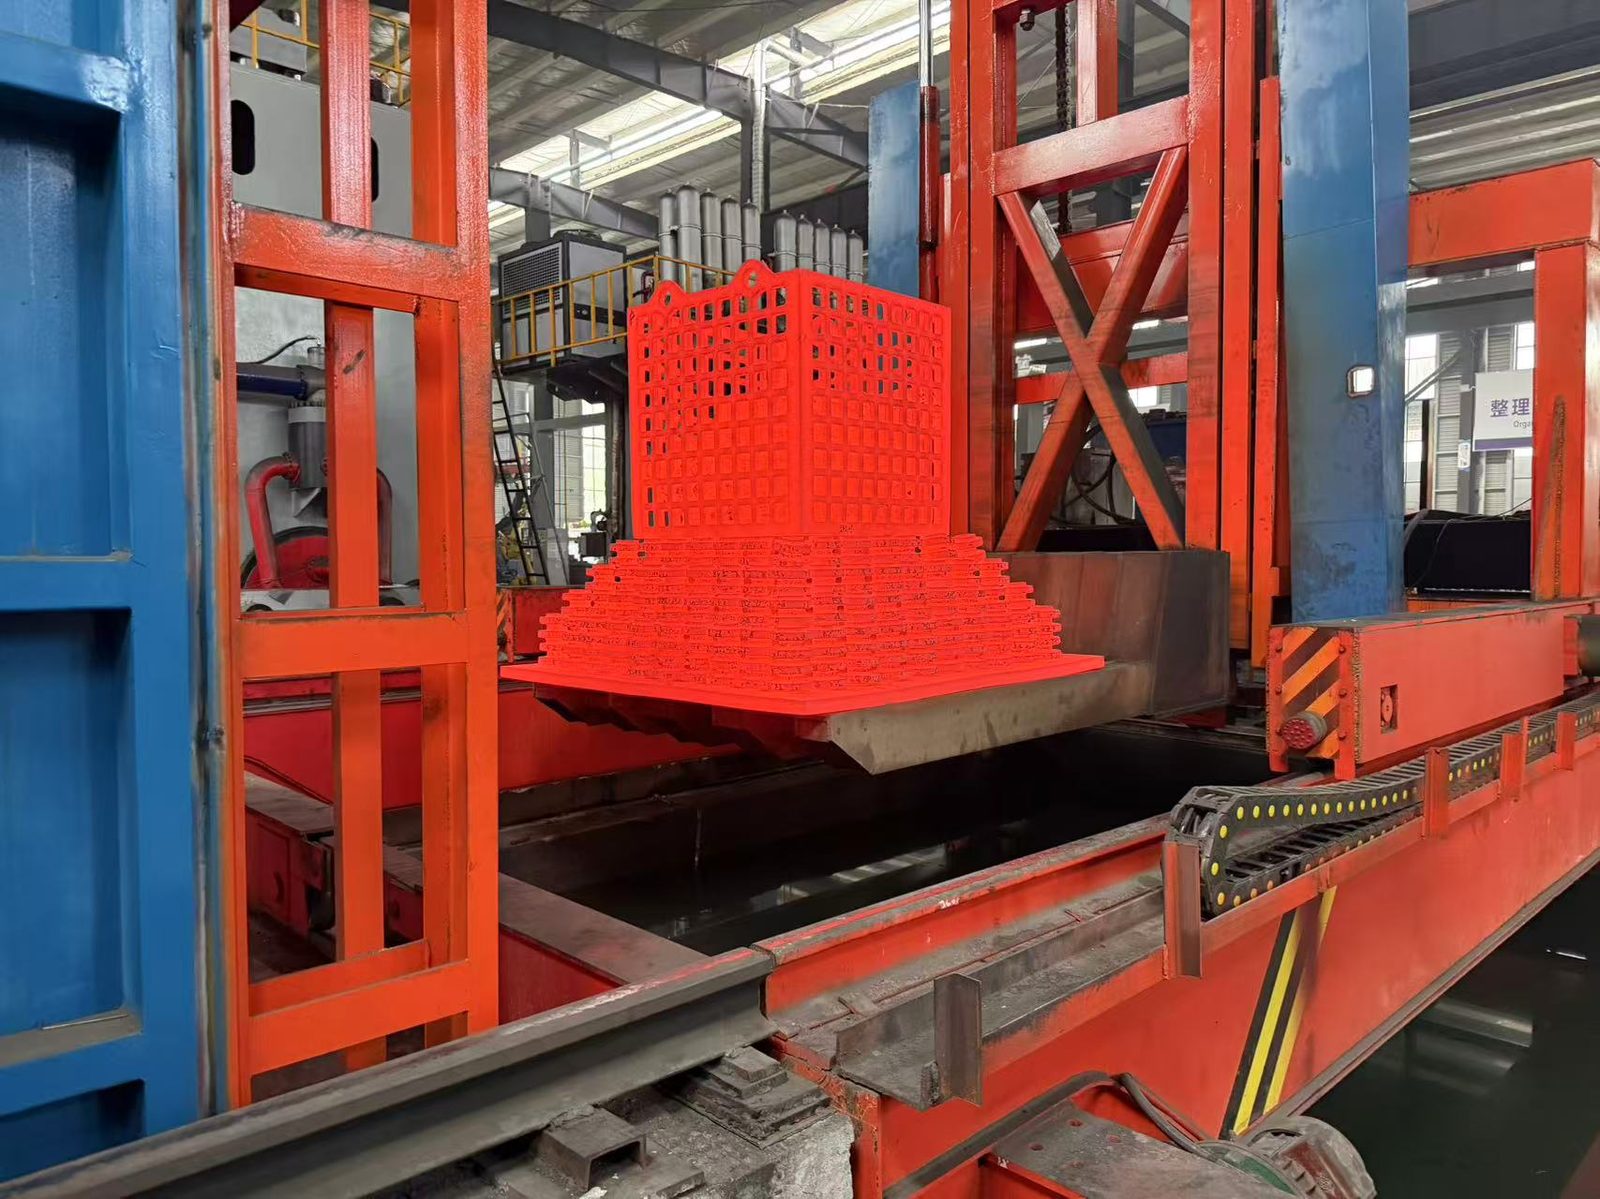
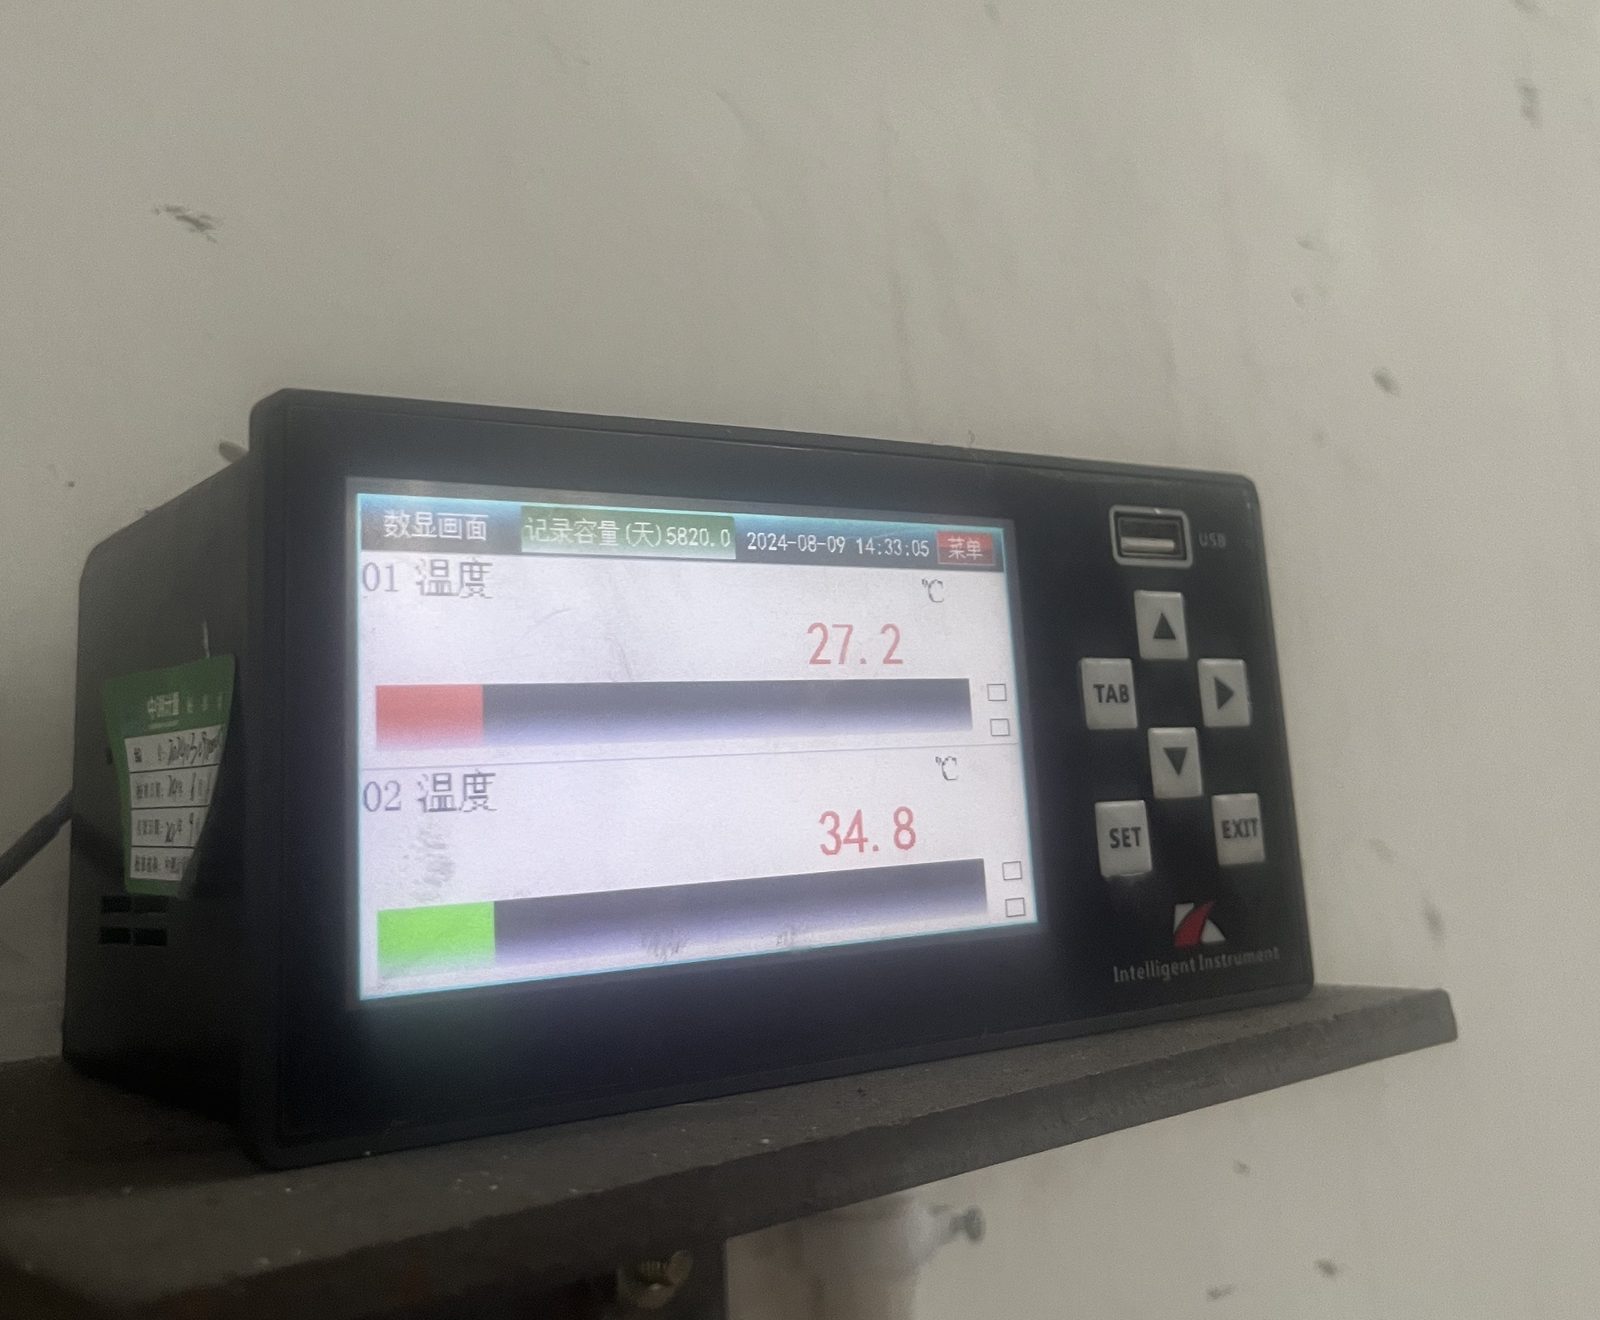
단조품은 온도 제어가 가능한 상자형 저항로에서 담금질 및 뜨임을 실시합니다. 로 내 온도와 냉각 매체 온도를 지속적으로 모니터링하고 기록하여 규정된 기계적 물성을 보장합니다.
기계적 물성 시험
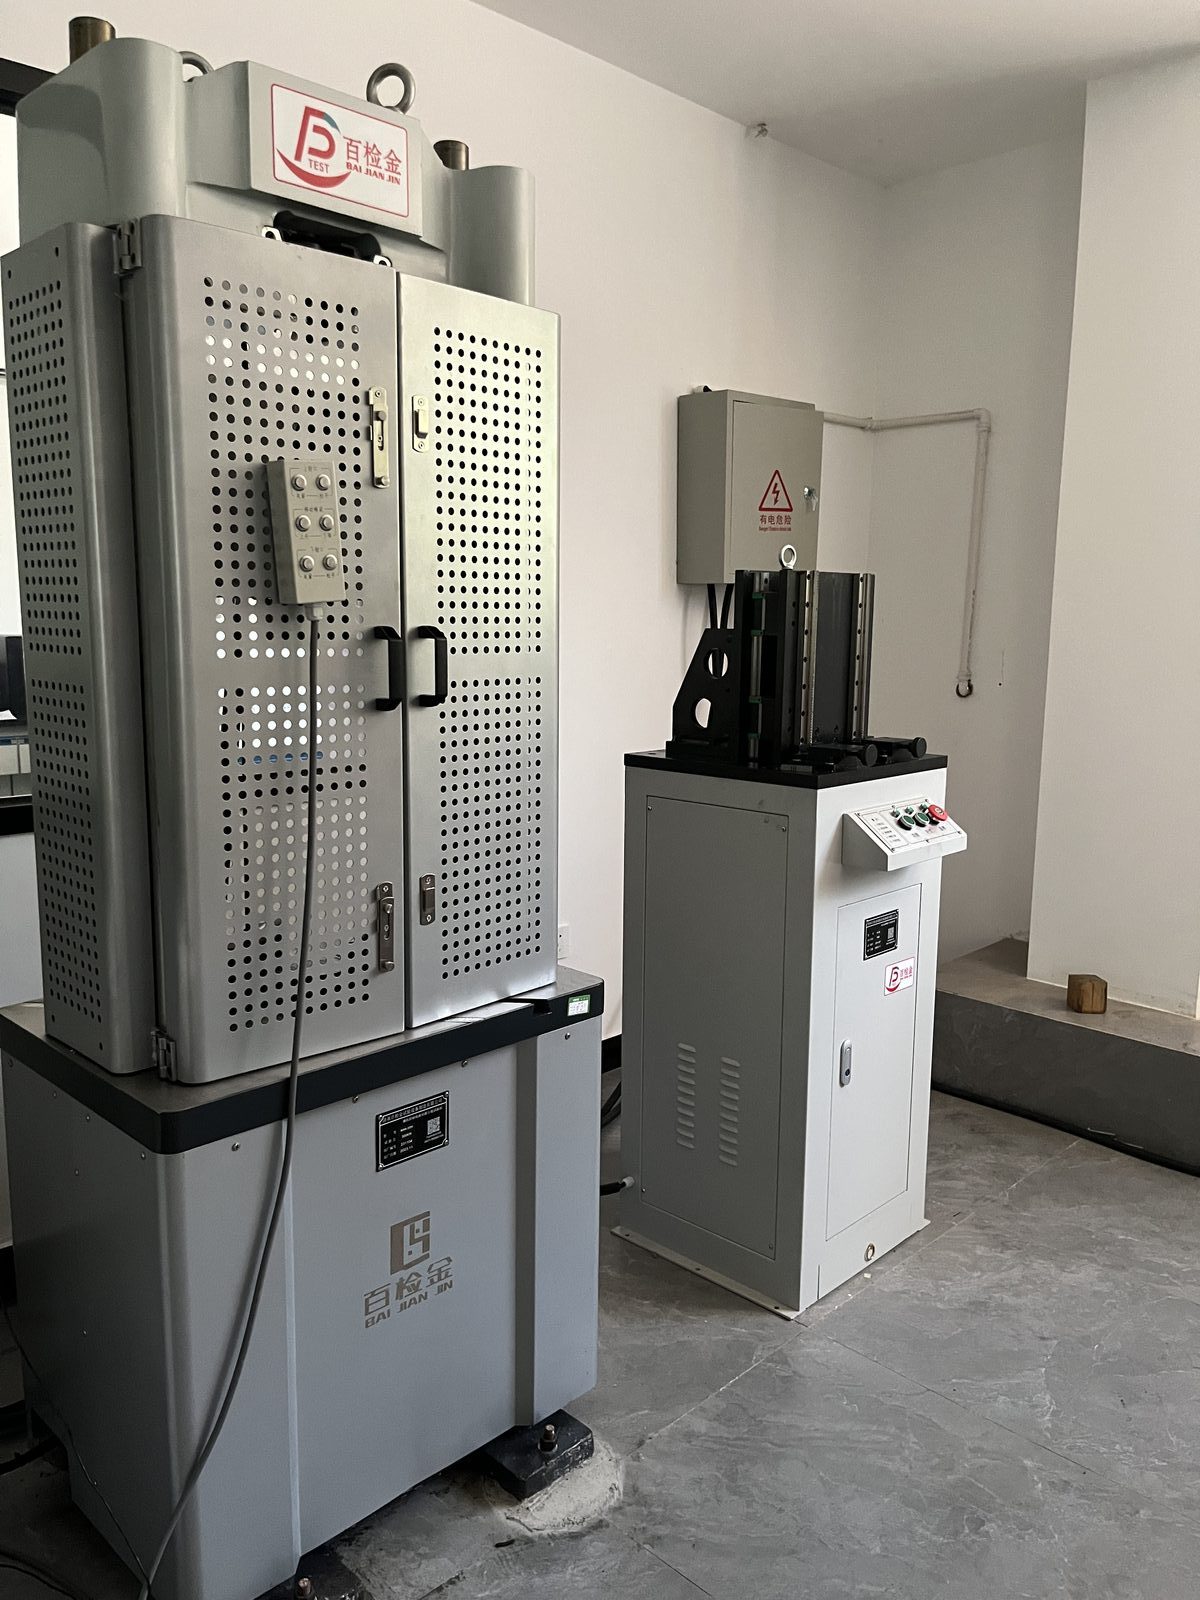
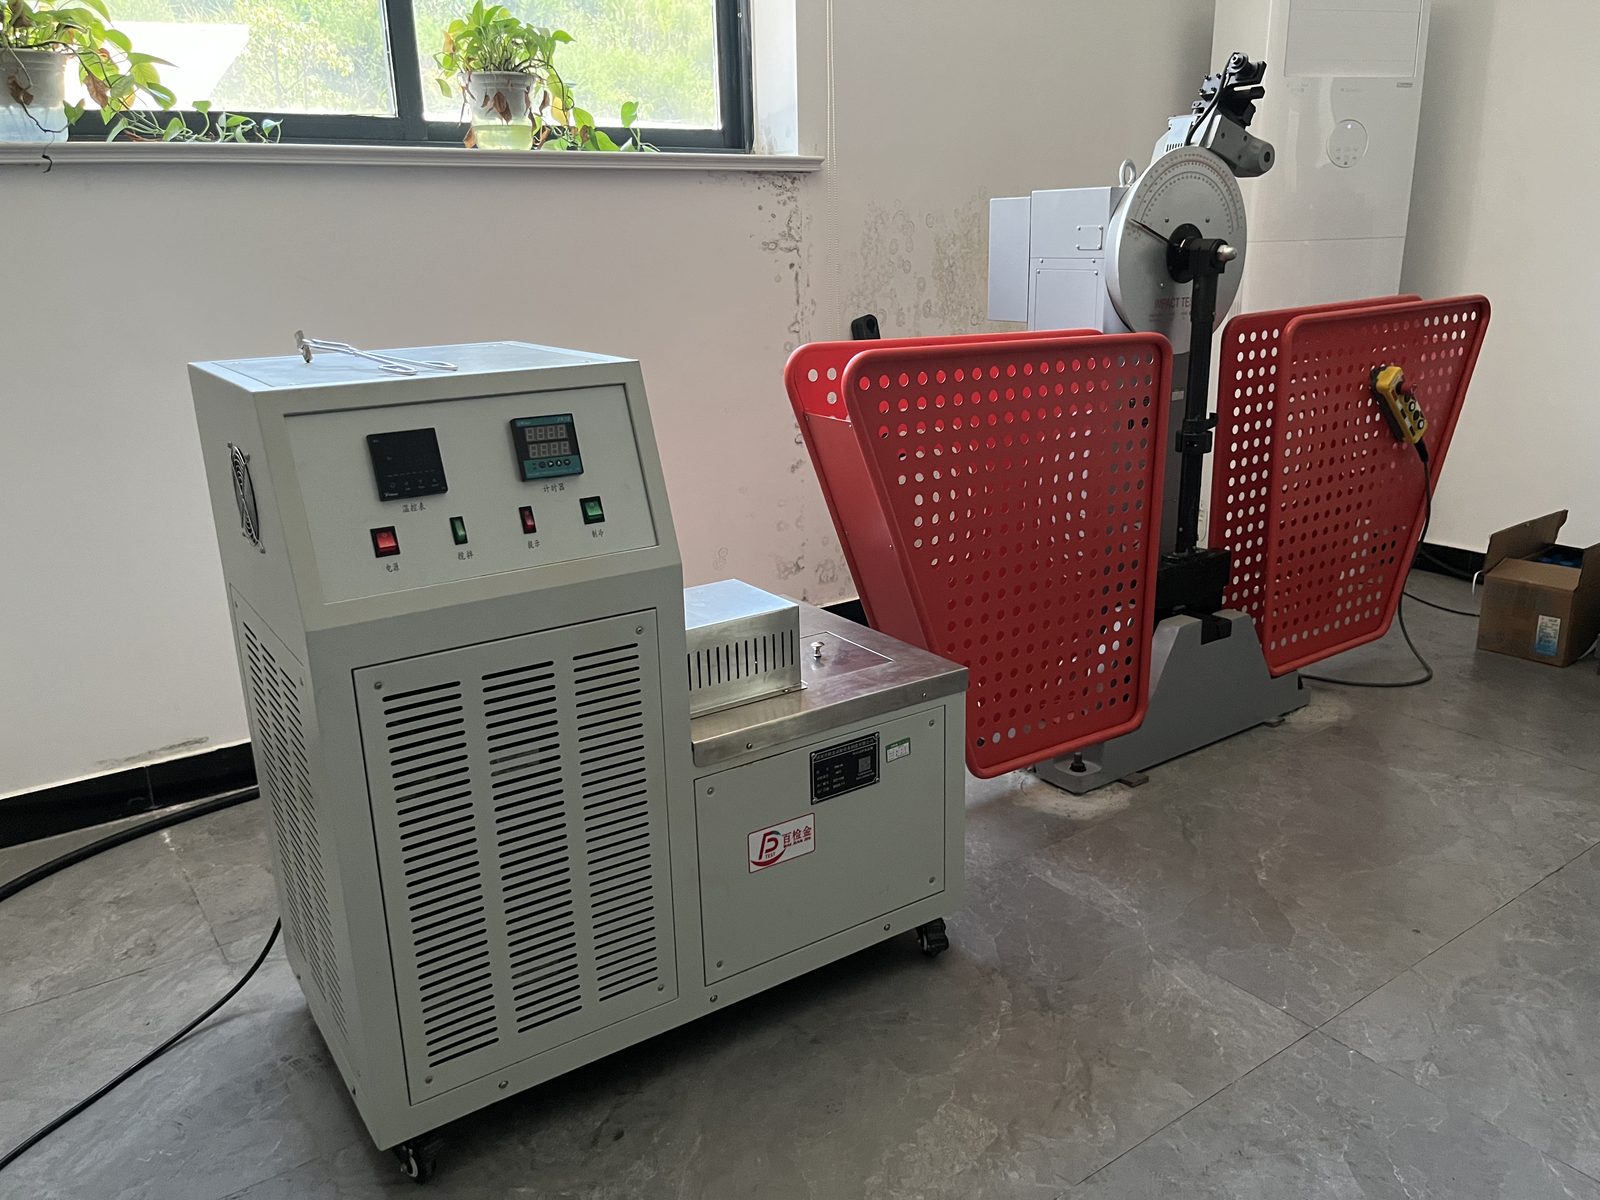
모든 배치의 시험편을 자체 실험실에서 준비하고 시험합니다. 인장 강도, 항복 강도 및 연신율은 서보 유압식 만능 시험기에서, 샤르피 충격 에너지는 저온 시험을 포함하여 자동 충격 시험기에서, 경도는 휴대용 브리넬 경도계로 측정합니다.
비파괴검사(NDT)
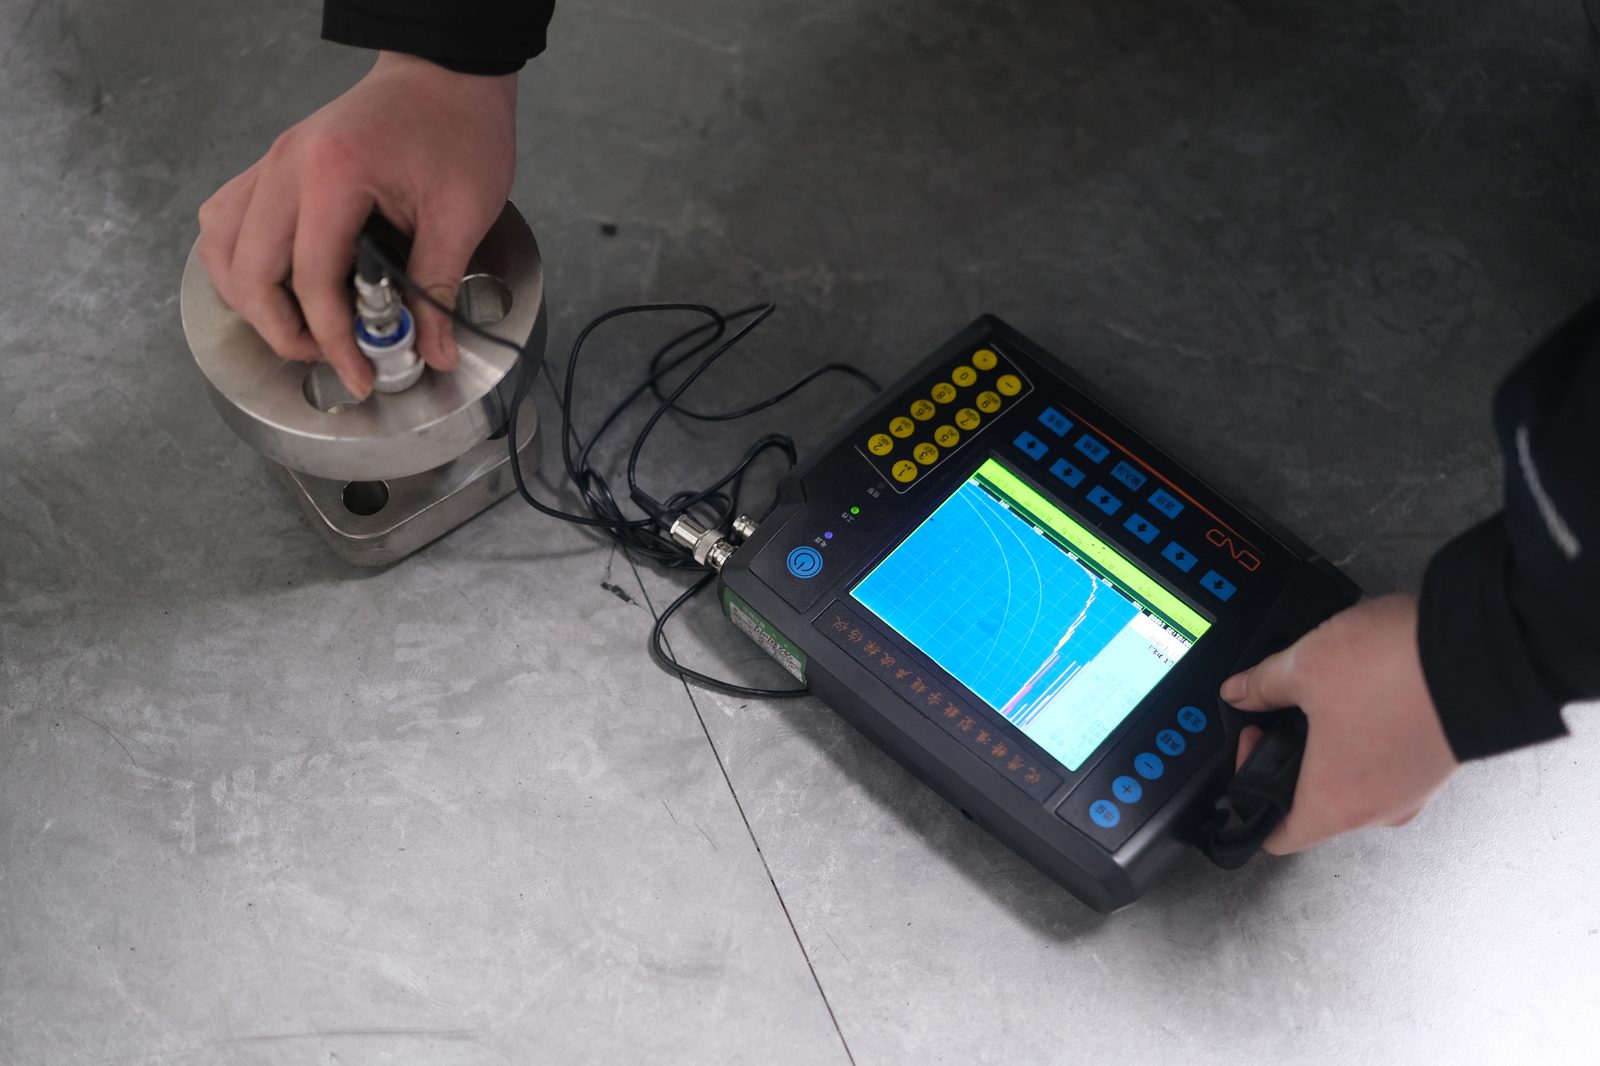
단조품은 내부 불연속부를 검출하는 초음파 검사(UT)로 검사하며, 자분 탐상검사(MT)와 액체 침투 탐상검사(PT)는 요청 시 제공합니다. 모든 배치에 대해 시험 성적서를 발급합니다.
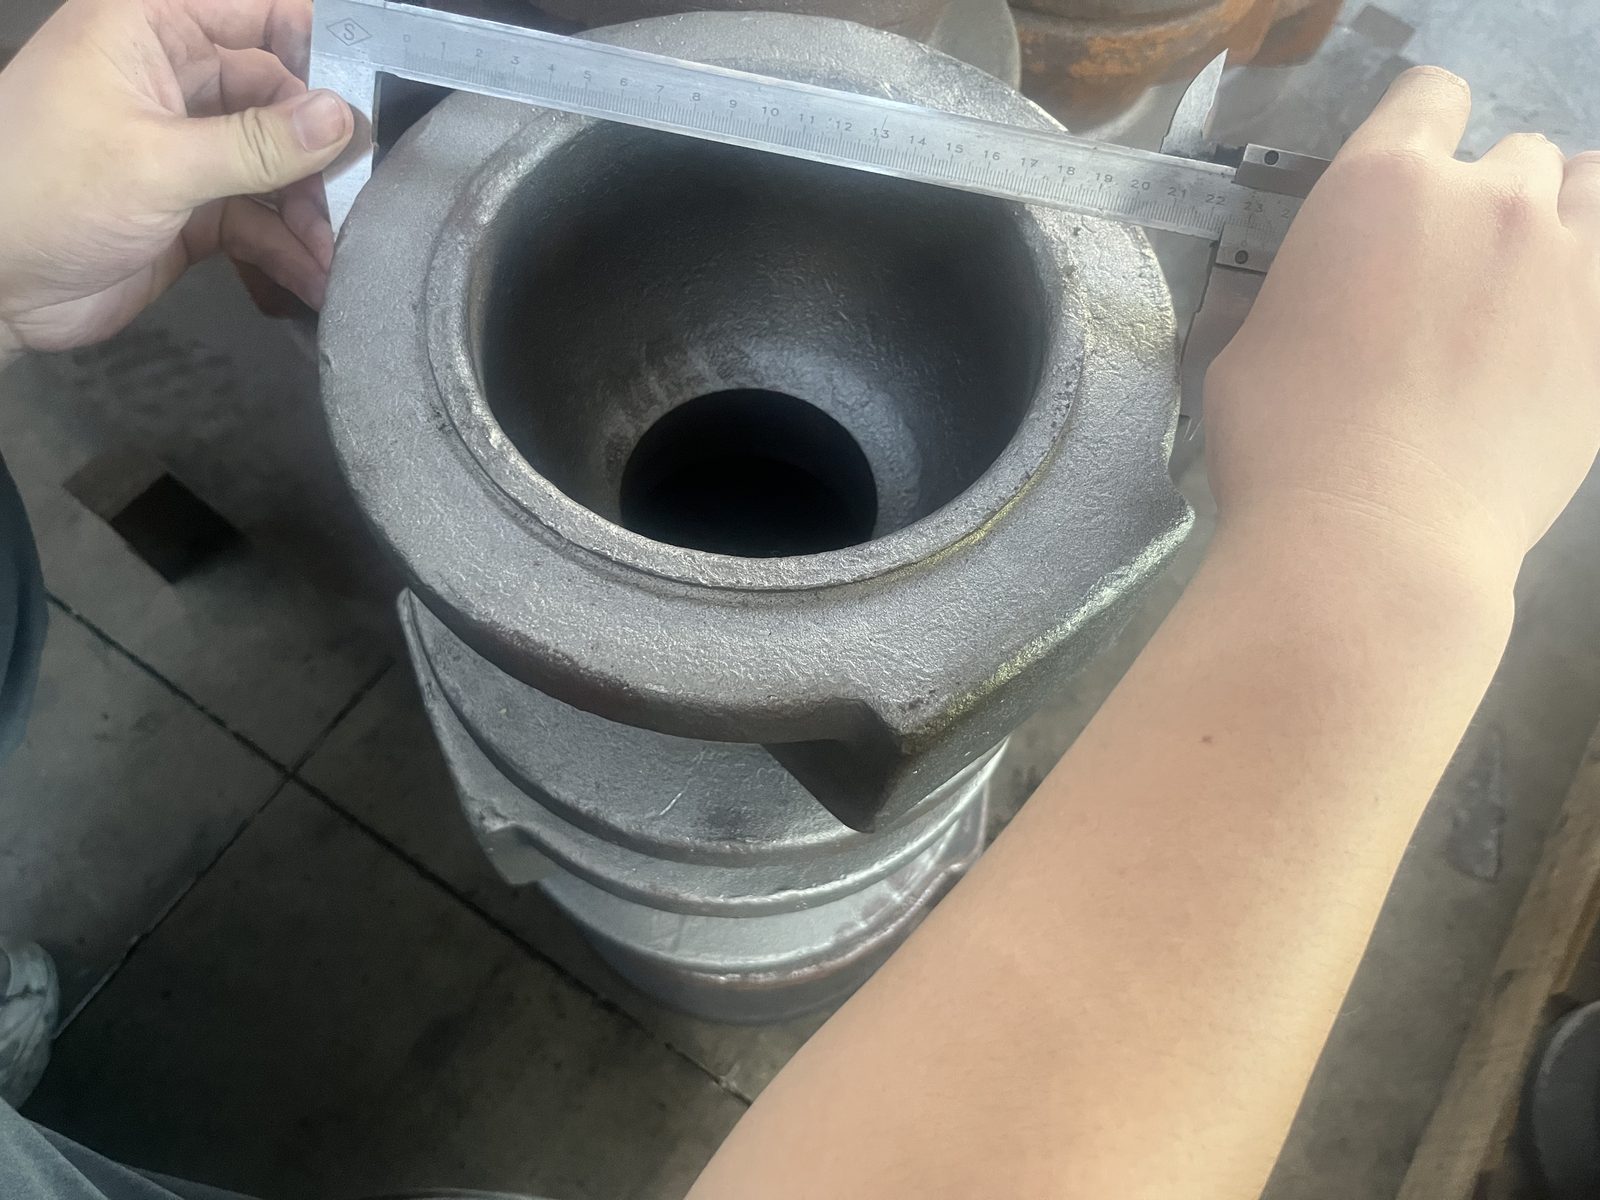
기계가공 및 치수 검사
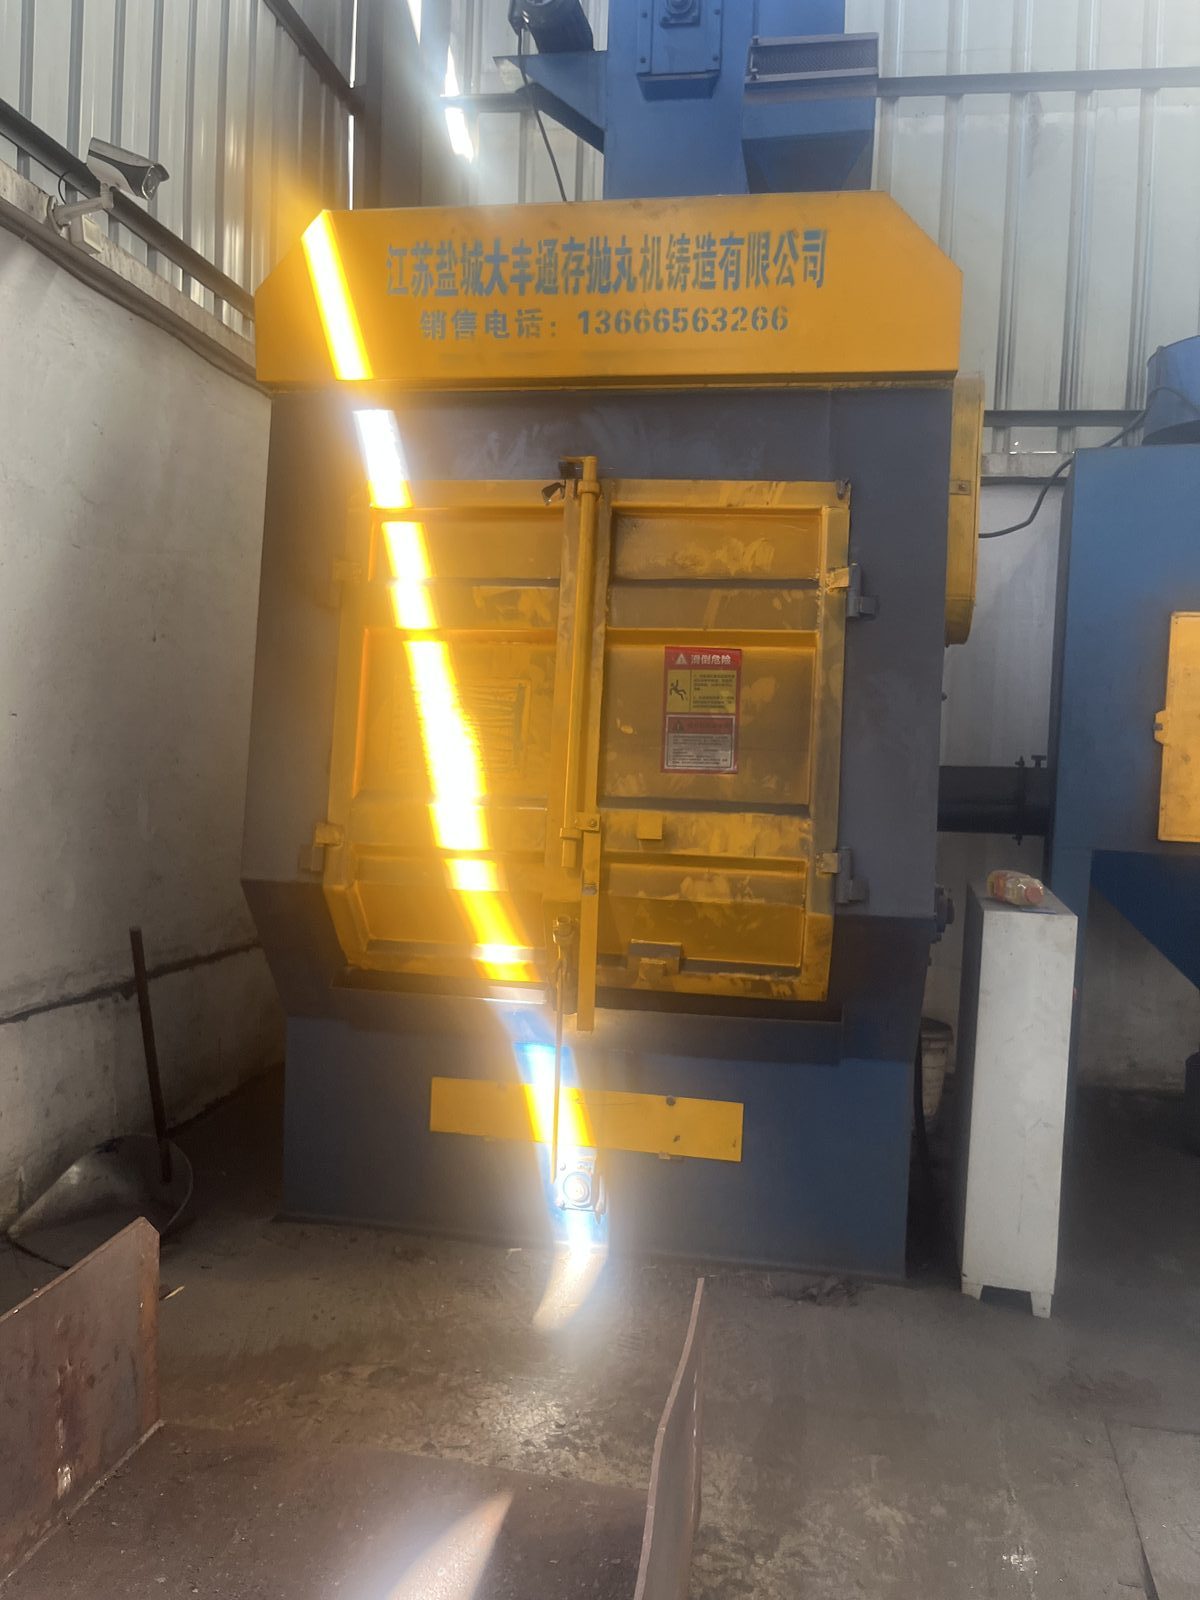
열처리 후 부품은 쇼트 블라스팅으로 표면을 세정한 다음 고객 도면에 따라 기계가공됩니다. 주요 치수는 부품이 기계가공 공장을 떠나기 전에 정밀 측정기로 검증됩니다.
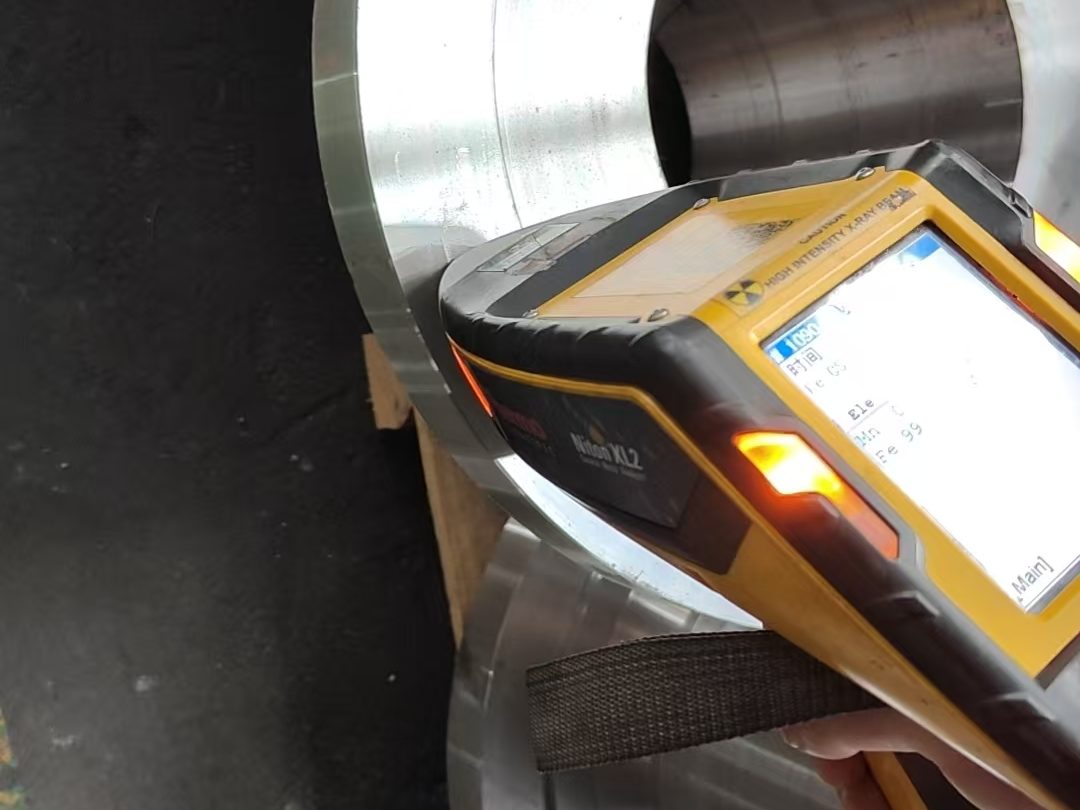
최종 검증 및 출하
포장 전에 모든 완성 부품의 재질 동일성을 휴대용 XRF 분광기(Thermo Scientific Niton)로 원본 인증서와 대조하여 다시 확인합니다. 이후 부품은 재질 인증서, 시험 성적서, 포장 명세서와 함께 포장되어 출하됩니다.
모든 단조품은 완전한 추적성과 문서를 갖추어 공장을 떠납니다. 도면을 보내주시면 형단조 가능성을 검토하고 공정 제안서를 회신해 드립니다.
견적 받기