鍛造品の品質管理は、工程内の定められたポイントで行う一連の検査であり、それぞれが記録を残す。ヒートごとの化学成分、装入ごとの熱処理サイクル、部品ごとの超音波探傷試験、および機械加工される表面の寸法検査。鍛造の受注では、検査と記録は検査・試験計画で事前に合意される。Longrui Forging は、ISO 9001 および当社の API Spec 20C ライセンスの下、中国浙江省雲和県にある自社工場でこれらを実施している。
実際の工程は製造プロセスページに、証明書と実験室設備は認証ページに、設備自体は生産能力に記載されています。
鍛造における検査・試験計画
| 検査 | 実施場所 | 使用装置 | 残される記録 |
|---|---|---|---|
| 鋼種およびヒート識別 | 切断前 | GNR スパーク放電光発光分光分析装置(イタリア) | ヒートの化学成分分析、および棒材にマーキングされたヒート番号 |
| 切断重量 | 鋸切断 | 台秤およびクレーン秤 | ヒート番号とロット番号をマーキングした個片 |
| ビレットおよび鍛造温度 | 加熱および鍛造 | 炉の熱電対と制御器、プレス横の赤外線放射温度計 | 炉記録および鍛造ログ |
| 表面状態 | 鍛造および研削後 | プレスでの目視検査 | ばり切除、表面欠陥除去 |
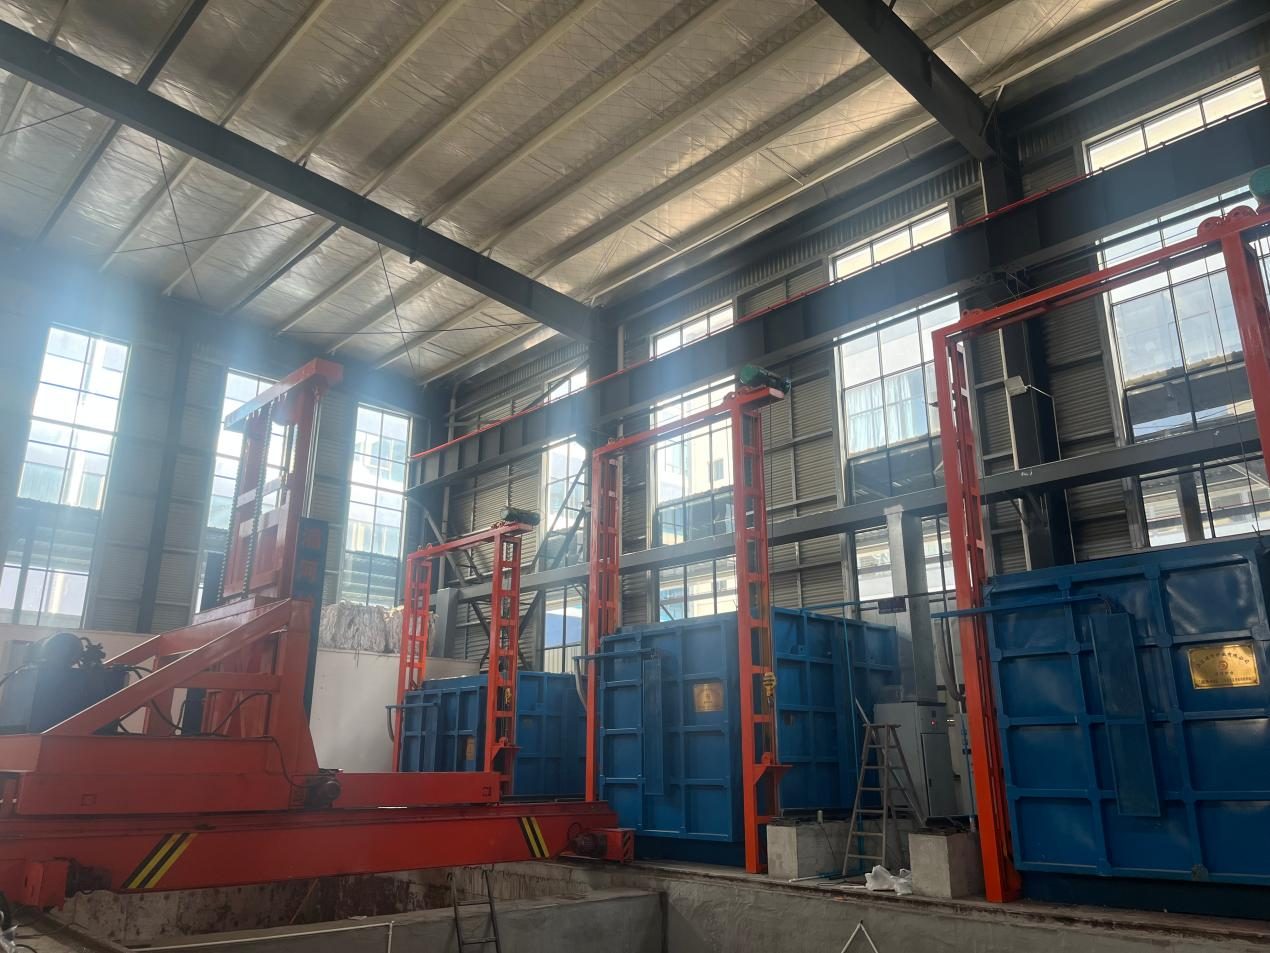
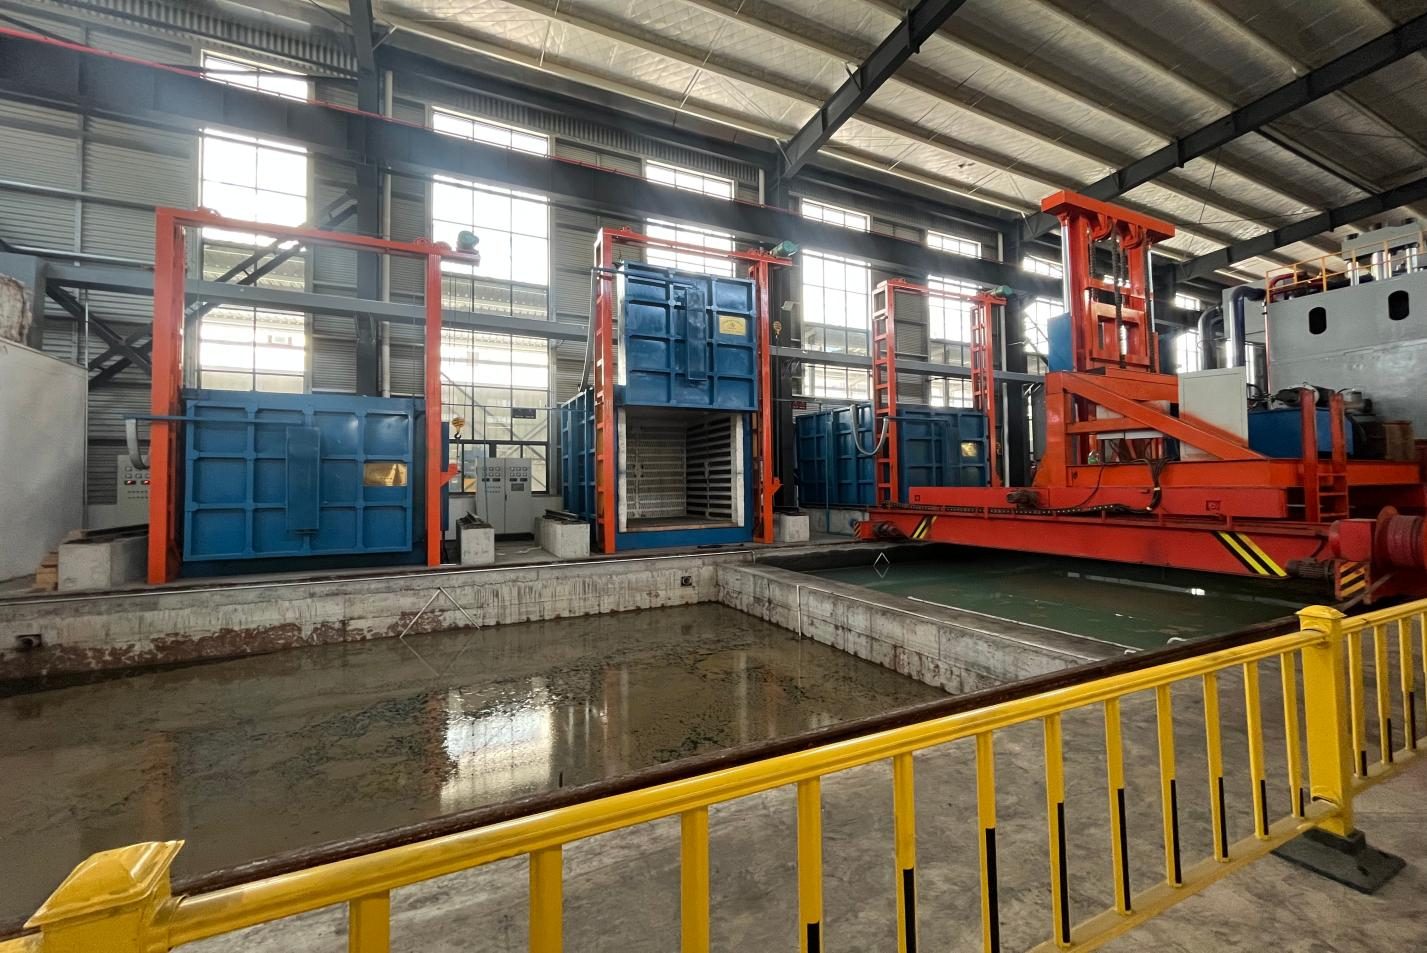
| 熱処理 | 熱処理ライン | 各炉の温度制御器およびチャート記録計 | 記録されたサイクルを含む熱処理チャート |
| 機械的性質 | 社内試験室 | サーボ油圧式万能試験機、低温槽付き自動衝撃試験機、ブリネル硬さ試験機 | 化学成分および機械試験報告書 |
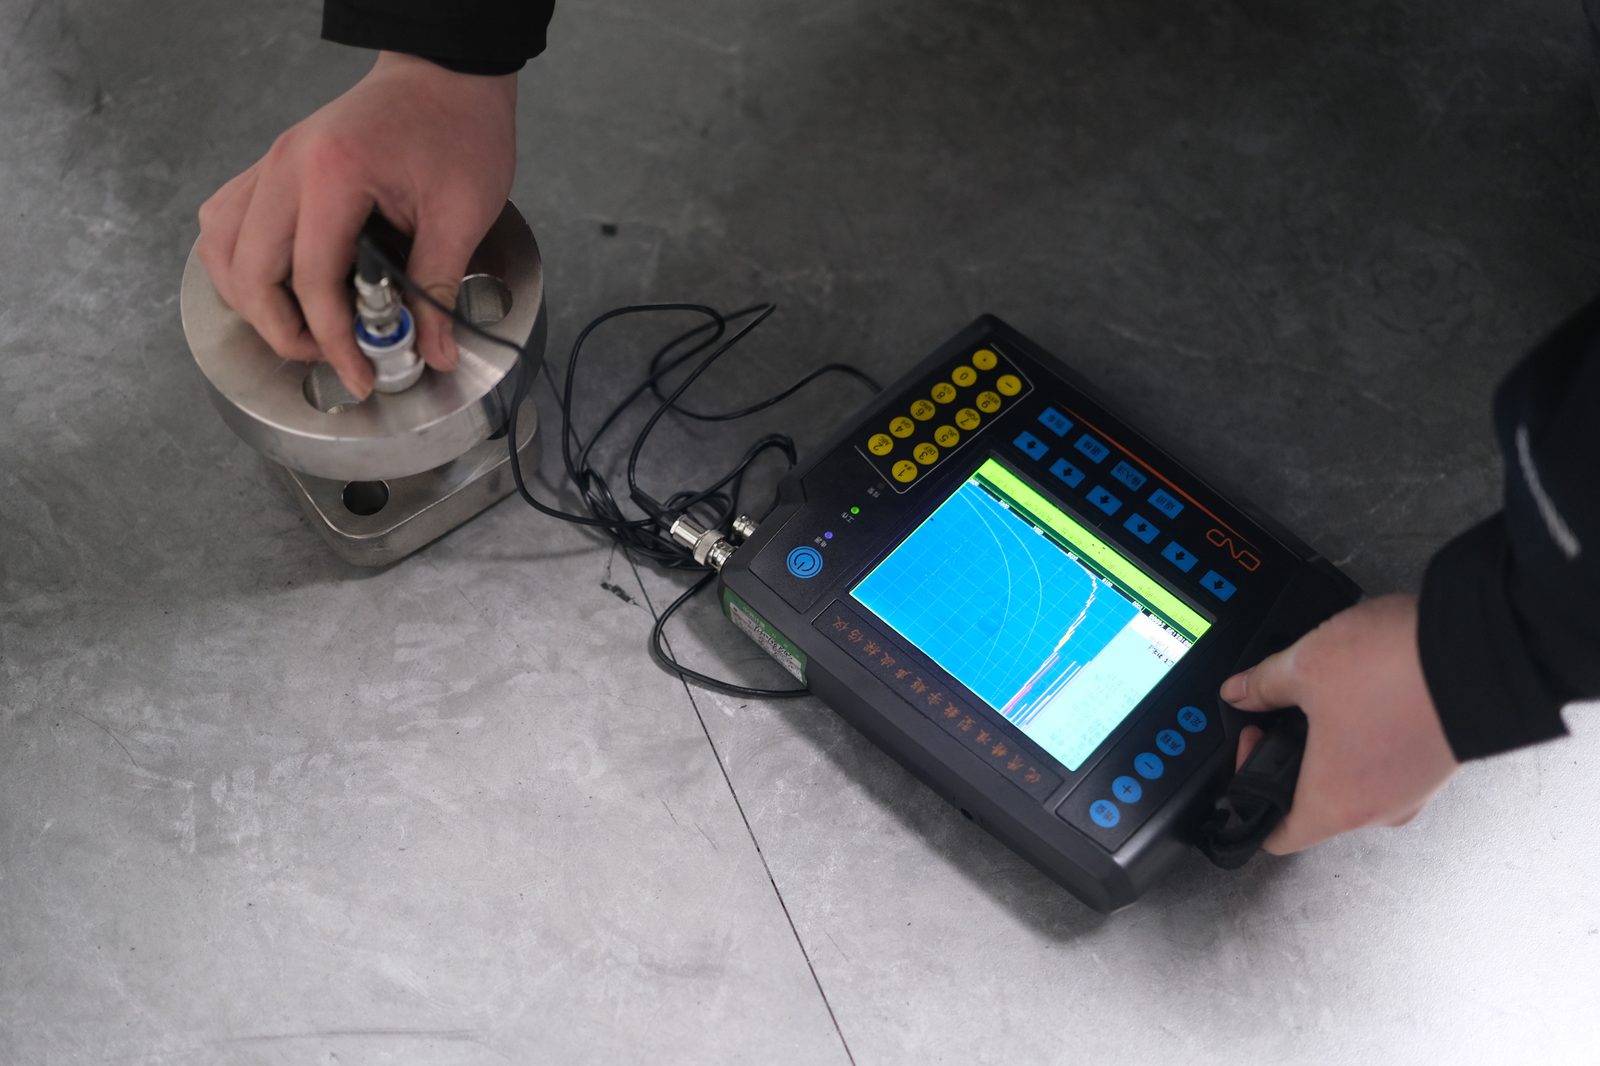
| 内部健全性 | 非破壊検査 | デジタル超音波探傷器、依頼に応じて磁粉探傷試験および浸透探傷試験 | バッチの NDT 報告書 |
| 寸法 | 機械加工後 | 最大 600 mm のノギスおよび深さゲージ、半径ゲージ、図面と照合 | 機械加工部品の寸法報告書 |
| 出荷前の材質確認 | 梱包 | ハンドヘルド XRF 分光分析装置 | 証明書と照合して確認された材料同一性 |
サンプリング試験と部品ごとの試験
どちらがどちらかを知っておくことは重要です。証明書で何を証明できるかを決めるからです。
化学成分、引張、衝撃、硬さは破壊試験であるか、試験片を採取するため、ヒートまたはバッチから採取したサンプルに対して実施されます。超音波探傷試験は部品自体に対して行われ、寸法検査は機械加工された部品に対して行われます。これは業界全体で一般的な取り決めであり、3.1 文書が、部品ごとの証明書ではなく、ヒートトレーサブルな結果を記載している理由です。
1つのヒートに必要な試験片の数は、当社ではなく、図面に記載された材料規格によって決まります。A105、A182、A350、および二相系鋼種はそれぞれ独自の試験スケジュールを要求します。図面と一緒に規格を送付いただければ、それに基づいて検査計画を組み立てます。
品質保証チームが受け取るもの
- 化学成分分析および機械試験報告書
- 鋼種が要求する場合の衝撃試験結果
- 記録されたサイクルを伴う熱処理チャート
- UT報告書、必要に応じてMTおよびPT
- 機械加工部品の寸法報告書
- 材料証明書および毎回の出荷に添付する梱包明細
文書の完全な一覧は認証ページにあり、検査文書の等級は規格の説明箇所に記載されています。
誰が検査し、誰が監査するか
検査は、生産部門から組織上独立した当社自身の品質部門が実施し、文書に署名するのも品質部門です。さらに、以下があります:
- 第三者監査。 当社のAPI Spec 20CライセンスおよびNORSOK M-650認定は、APIおよび認定機関による監査を通じて取得しており、TÜV NORDおよびBureau Veritasの承認はそれぞれのサイクルで監査されています。
- 顧客監査。 顧客による監査訪問は当社の業務の一部であり、石油、ガス、オフショアのお客様のほとんどが少なくとも一度は工場を視察されています。
- 内部規律チェック。 品質部門は現場自体を監査し、作業指示書、治具およびゲージ、記録と識別、ならびに不適合品の取り扱いを対象とします。
お客様の仕様が当社内で実施しない試験を要求する場合は、お問い合わせ段階でお知らせください。部品の出荷準備が整った時点ではなく、注文前に解決できるようにするためです。
これらの検査が信頼される理由
部品ごとの検査にコストをかける価値がある理由はもう一つあります。鍛造品は断面全体にわたって鍛えられるため、超音波検査は、鋳造品の表面や圧延ままの棒鋼を調べるのではなく、変形された材料の内部を透過して調べることになります。これにより、圧力部品における検査が意味を持ち、計測器、記録、監査履歴がすべて一つの工場に揃っている理由でもあります。
関連ページ
よくある質問
お客様独自の検査・試験計画に従って対応できますか。
当社の検査および記録は上記のとおりです。お客様の品質部門が独自の検査・試験計画で業務を行っている場合は、注文前に両者が整合するよう、図面と一緒にお送りください。また、どの項目を立会い対象としたいかをお知らせください。
工場監査に来ることはできますか。
はい。顧客監査訪問は当社の業務の一部であり、当社が保有する認定は監査を受けることによって取得したものです。ご覧になりたい工程をお知らせください。訪問はお問い合わせページの連絡先を通じて調整します。
機械加工部品の寸法はどのように検査しますか。
ノギス、深さゲージ、半径ゲージを使用し、図面寸法と照合して検査します。結果は寸法報告書に記録され、部品とともに出荷されます。
すべての部品を試験しますか。
破壊試験はヒートまたはバッチからサンプリングし、超音波探傷試験は部品そのものに対して実施します。機械加工部品は寸法検査を行います。証明書は引張試験の1個ごとの証明ではありません。そのような証明を提供できる鍛造工場はありません。
当社の仕様が要求する試験をお客様が実施できない場合はどうしますか?
当社は、部品を製作した後ではなく、引き合い段階でその旨を伝えます。試験は、双方が合意した第三者試験機関によって実施され、その試験機関が報告書を発行します。試験機関は当社だけで選定するのではなく、お客様と合意した機関であるため、その結果はお客様の品質部門にも受け入れられます。仕様を図面とともに送付いただければ、当社で実施する試験と外部試験機関が必要な試験を確認します。