バルブボディ(弁箱)やその他の安全上重要な部品の型鍛造には、手抜きの余地はありません。だからこそ、Longrui Forgingのすべての鍛造品は、製造および品質管理工程という同じ厳格に管理された一連の工程を通ります。原料鋼が当社のヤードに到着した瞬間から、完成品を出荷のために積み込む日まで。
以下の各工程は専任のオペレーターが実行し、バッチカードに記録され、材料証明書まで完全にトレースできます。新しい鍛造サプライヤーを認定する場合、お客様の部品はまさにこの方法で製造されます。これらの工程を支えるプレスとサイズ限界については製造能力ページを、証明書を支える規格についてはAPI 20C・NORSOK M-650をご覧ください。
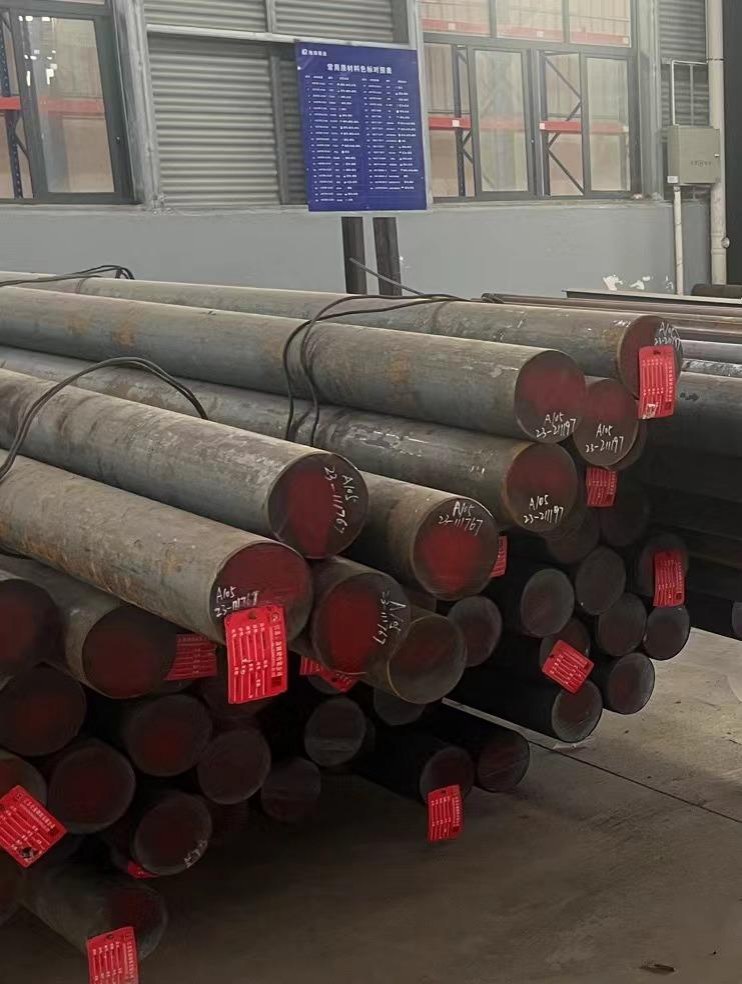
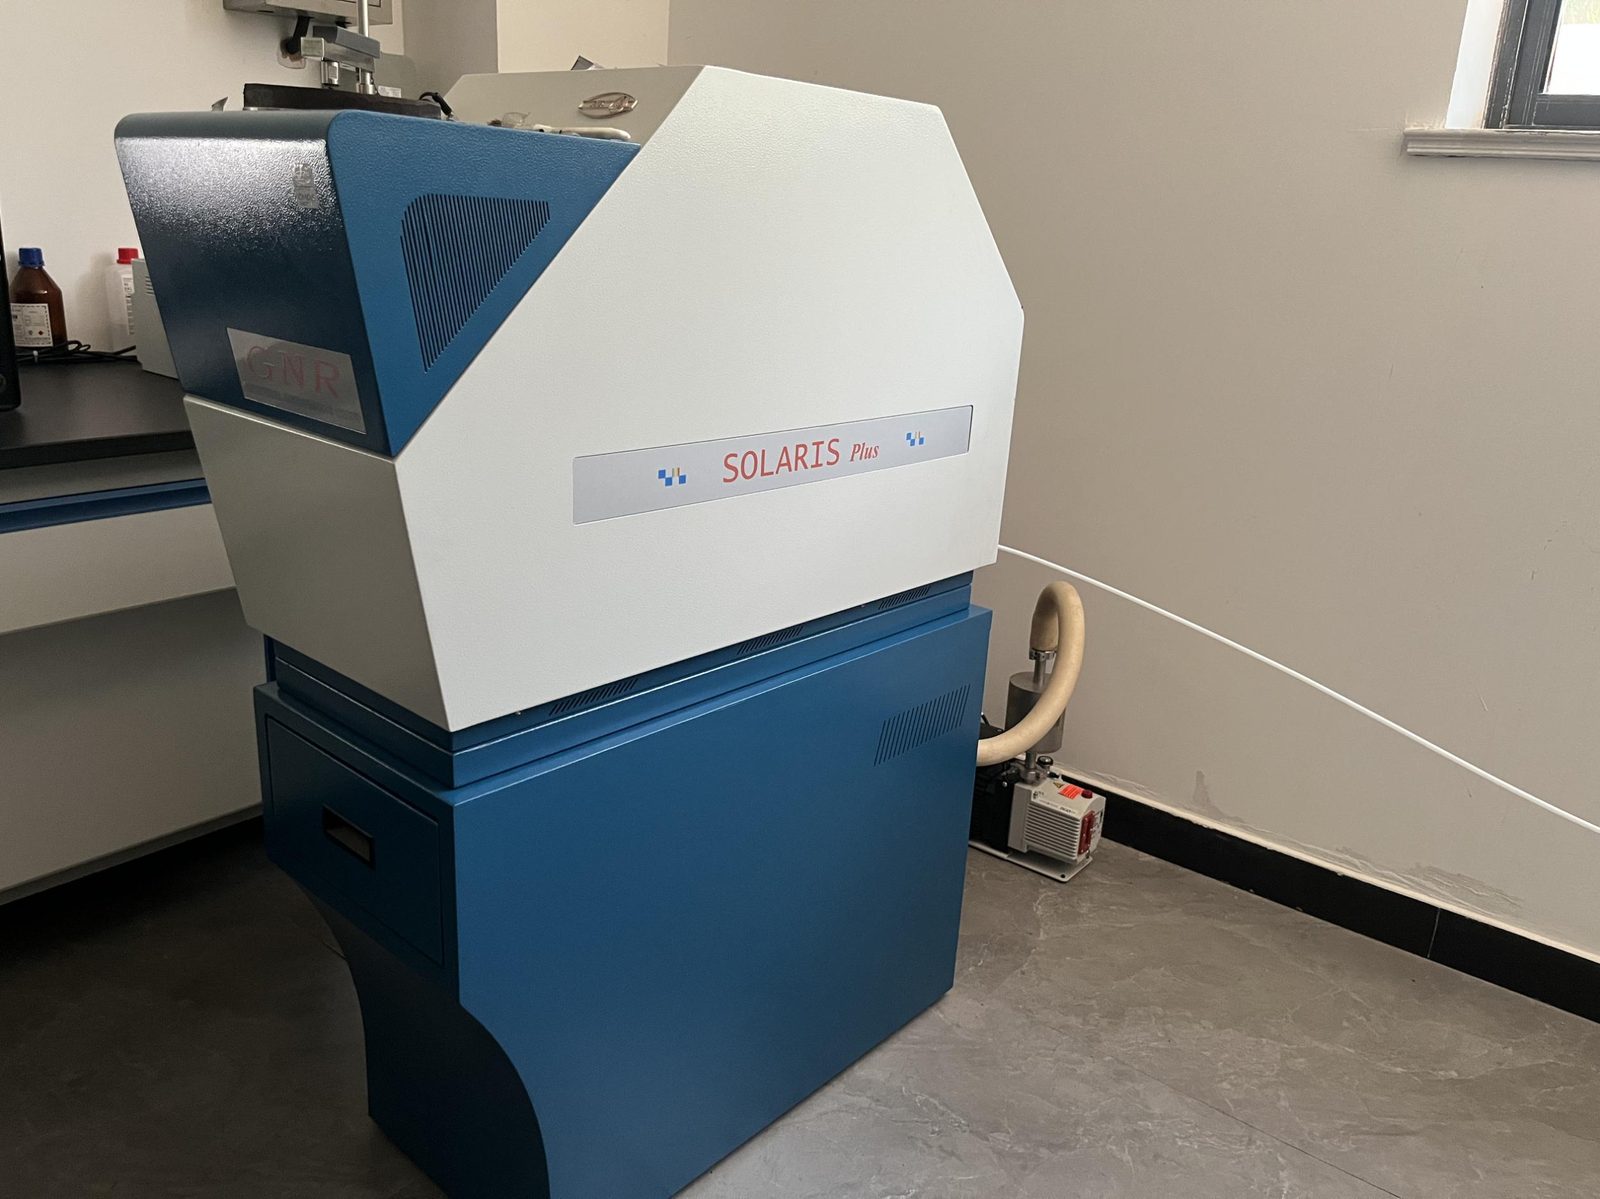
原材料の受入検査
入荷した鋼棒は指定の隔離エリアに置き、払い出し前に鋼種とヒート番号をタグ付けします。すべてのヒートの化学成分は当社の GNR スパーク放電発光分析装置(イタリア製)で検証し、確認済みの材料のみを切断工程へ回します。
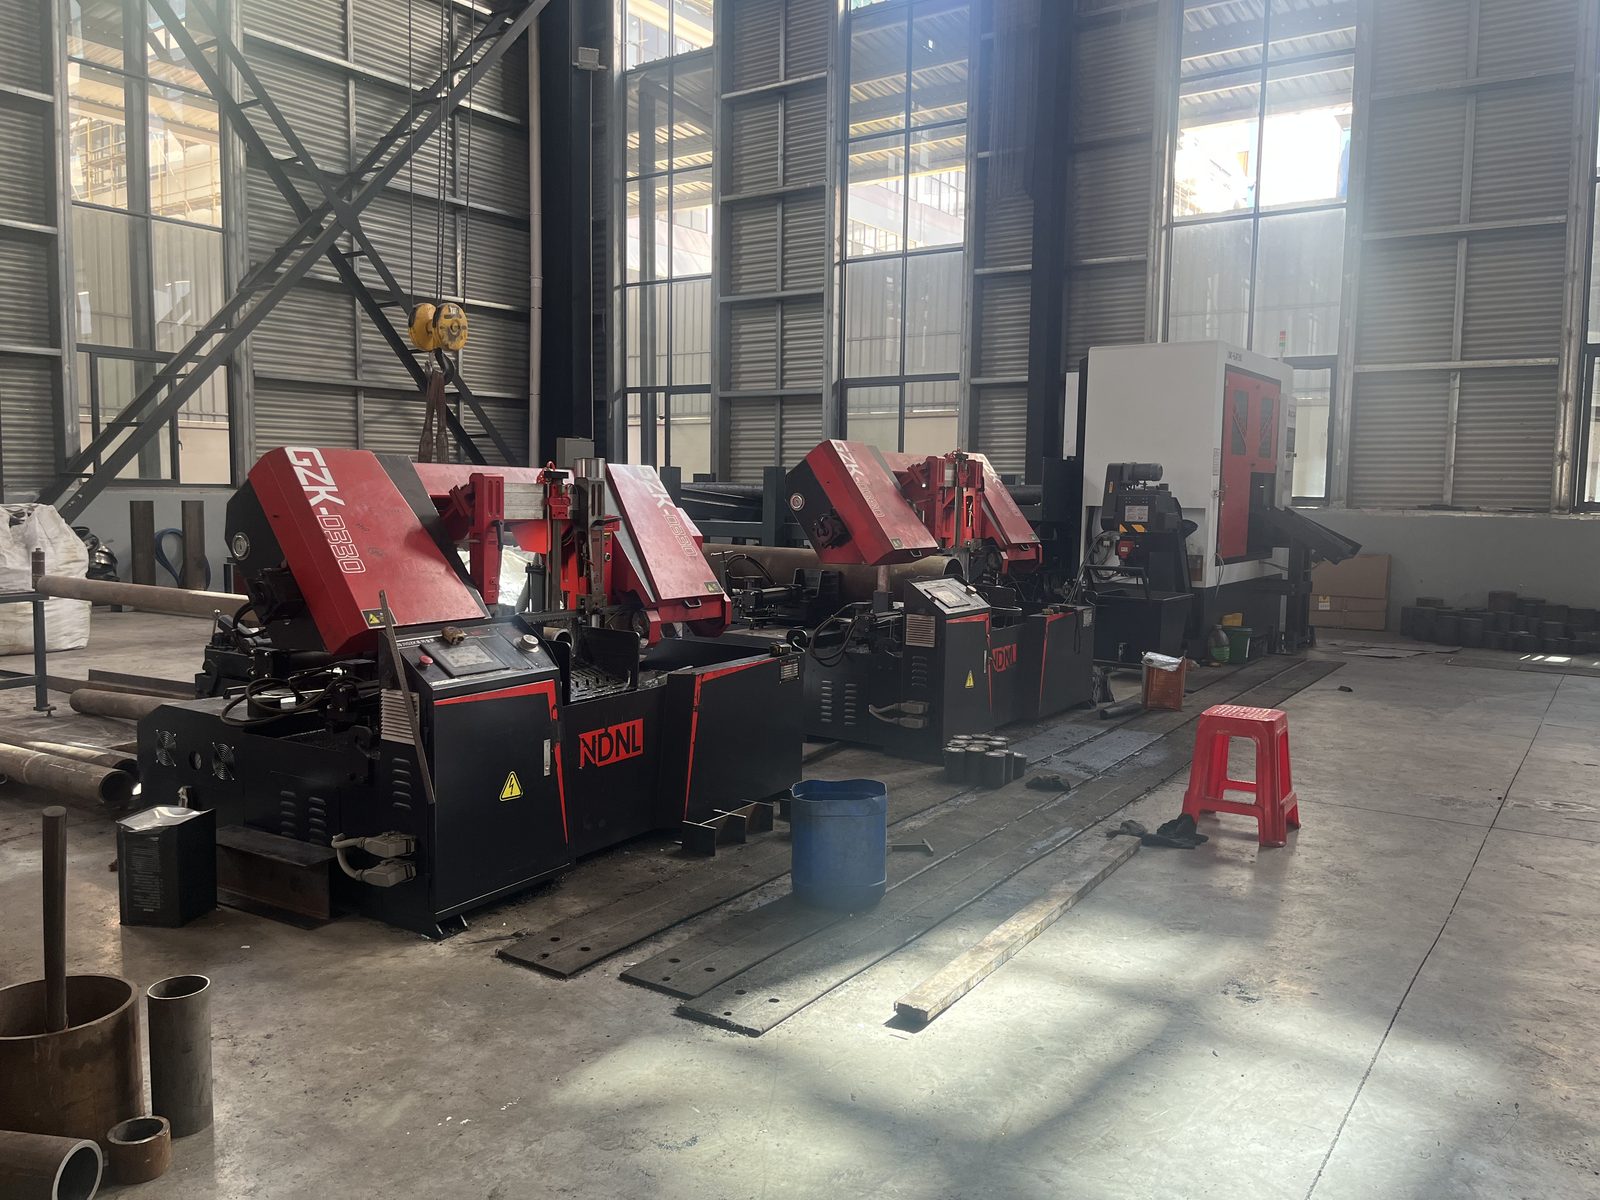
のこ切断
鋼棒は帯鋸盤で計算された鍛造重量に切断されます。各ビレットは切断後に計量され、ヒート番号とロット番号がマーキングされるため、バッチは最初の工程からトレーサブルな状態を保ちます。
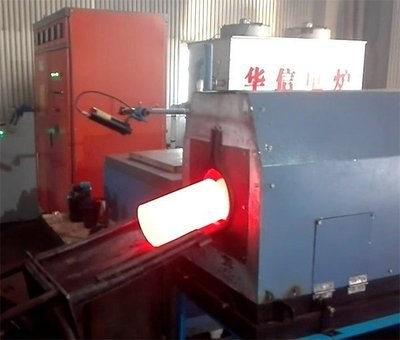
加熱
ビレットは温度管理された電気抵抗炉で鍛造温度まで加熱されます。加熱パラメータは材料グレードごとに設定され、成形前にすべてのビレットを正しい温度ウィンドウ内に保ちます。
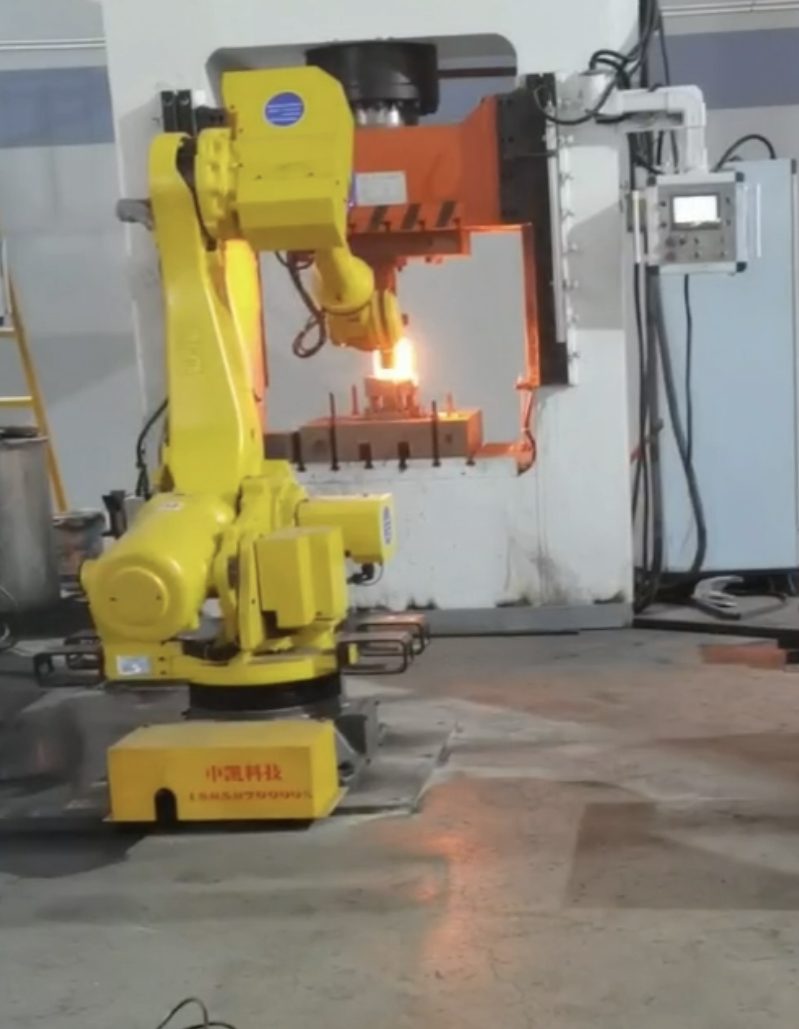
予備鍛造
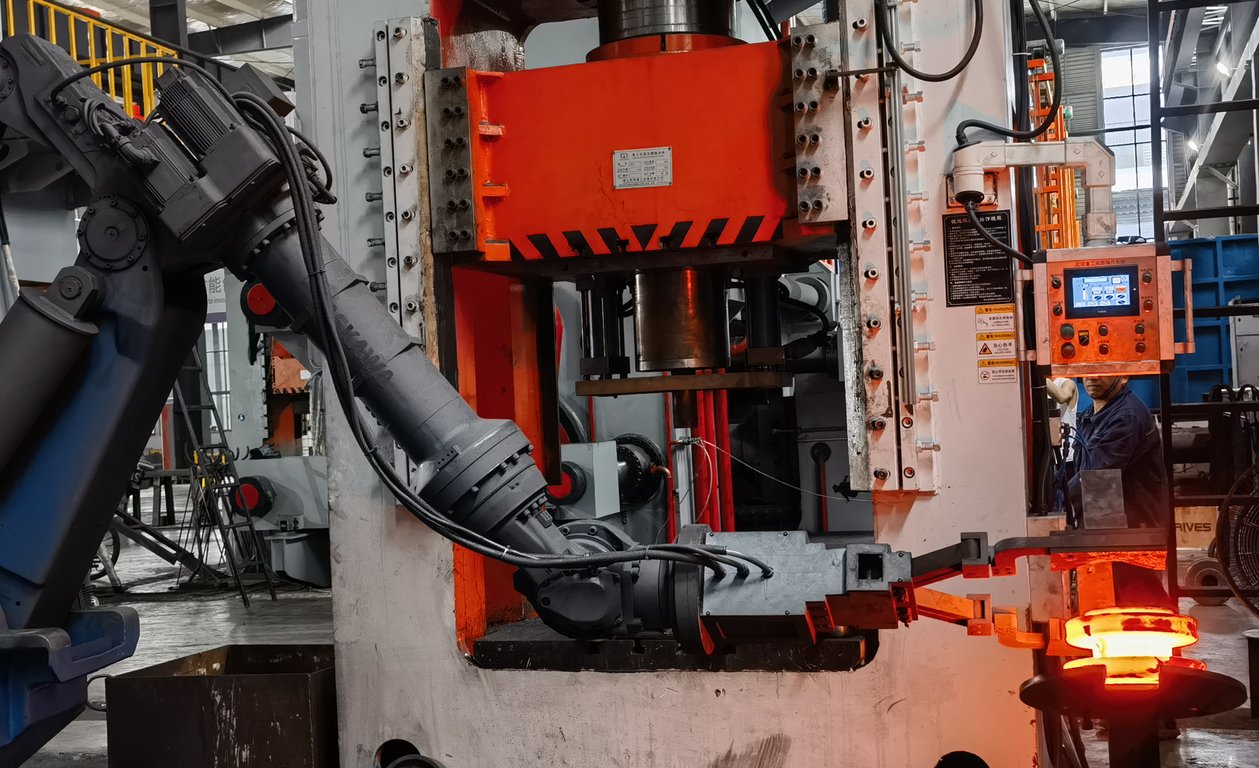
ロボットマニピュレータが加熱炉ラインから高温ビレットを取り出し、当社の多方向鍛造プレスの金型へ搬送し、成形のために正確に位置決めします。速く、再現性があり、安全で、作業者は熱から離れた位置で作業します。
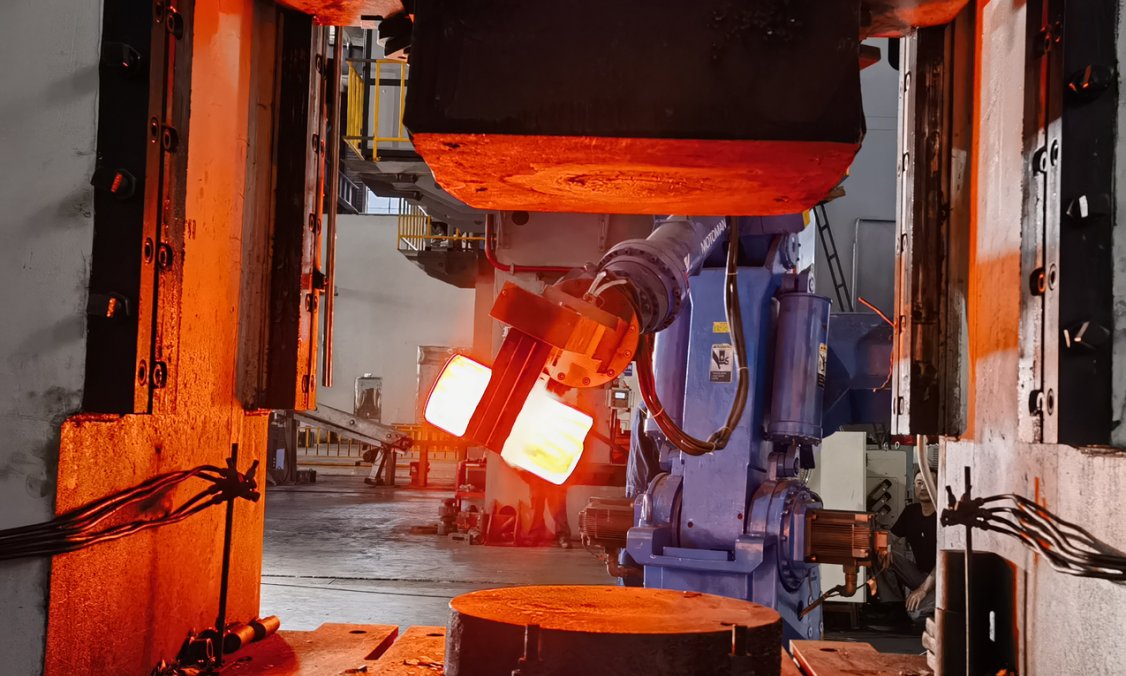
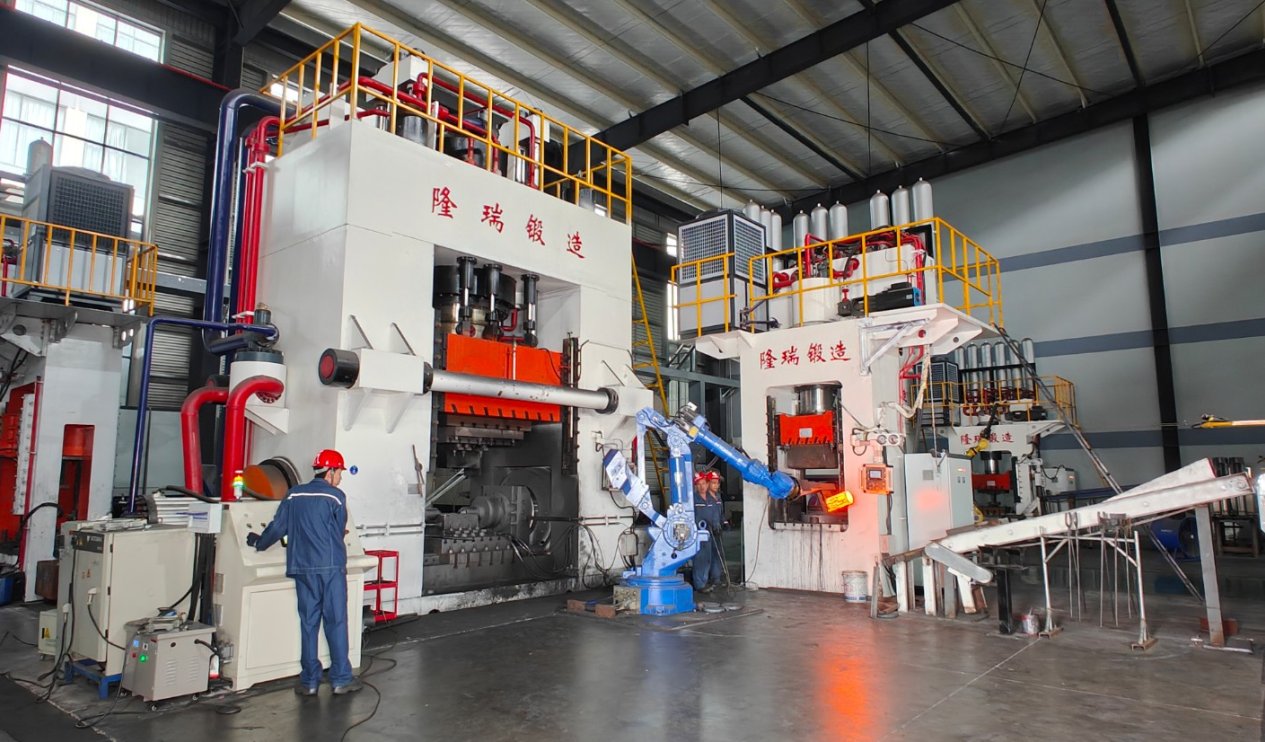
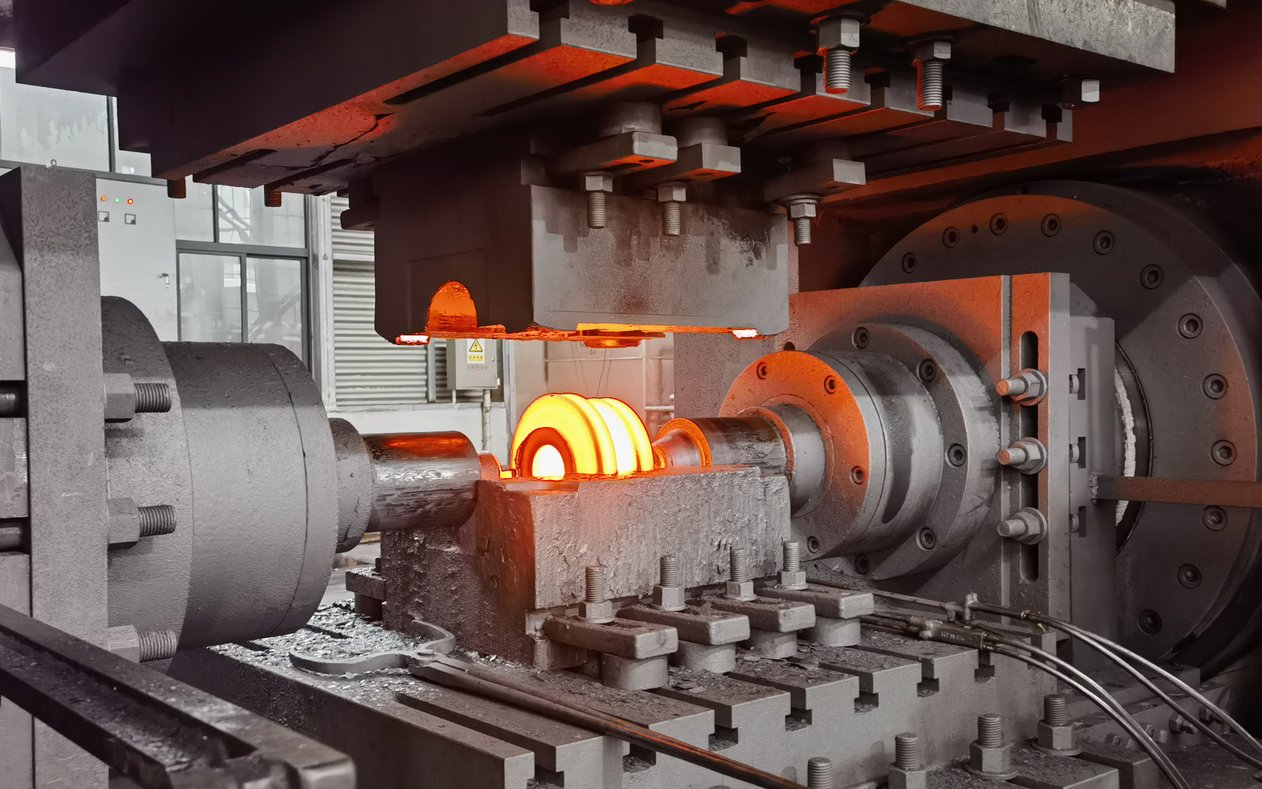
型鍛造
部品は、当社の6000 T / 3000 T / 2000 T多方向油圧プレスの密閉金型により、ニアネットシェイプに鍛造されます。鍛造温度は工程中に赤外線パイロメータで監視されるため、変形とミクロ組織が部品ごとに安定します。
研削・表面検査
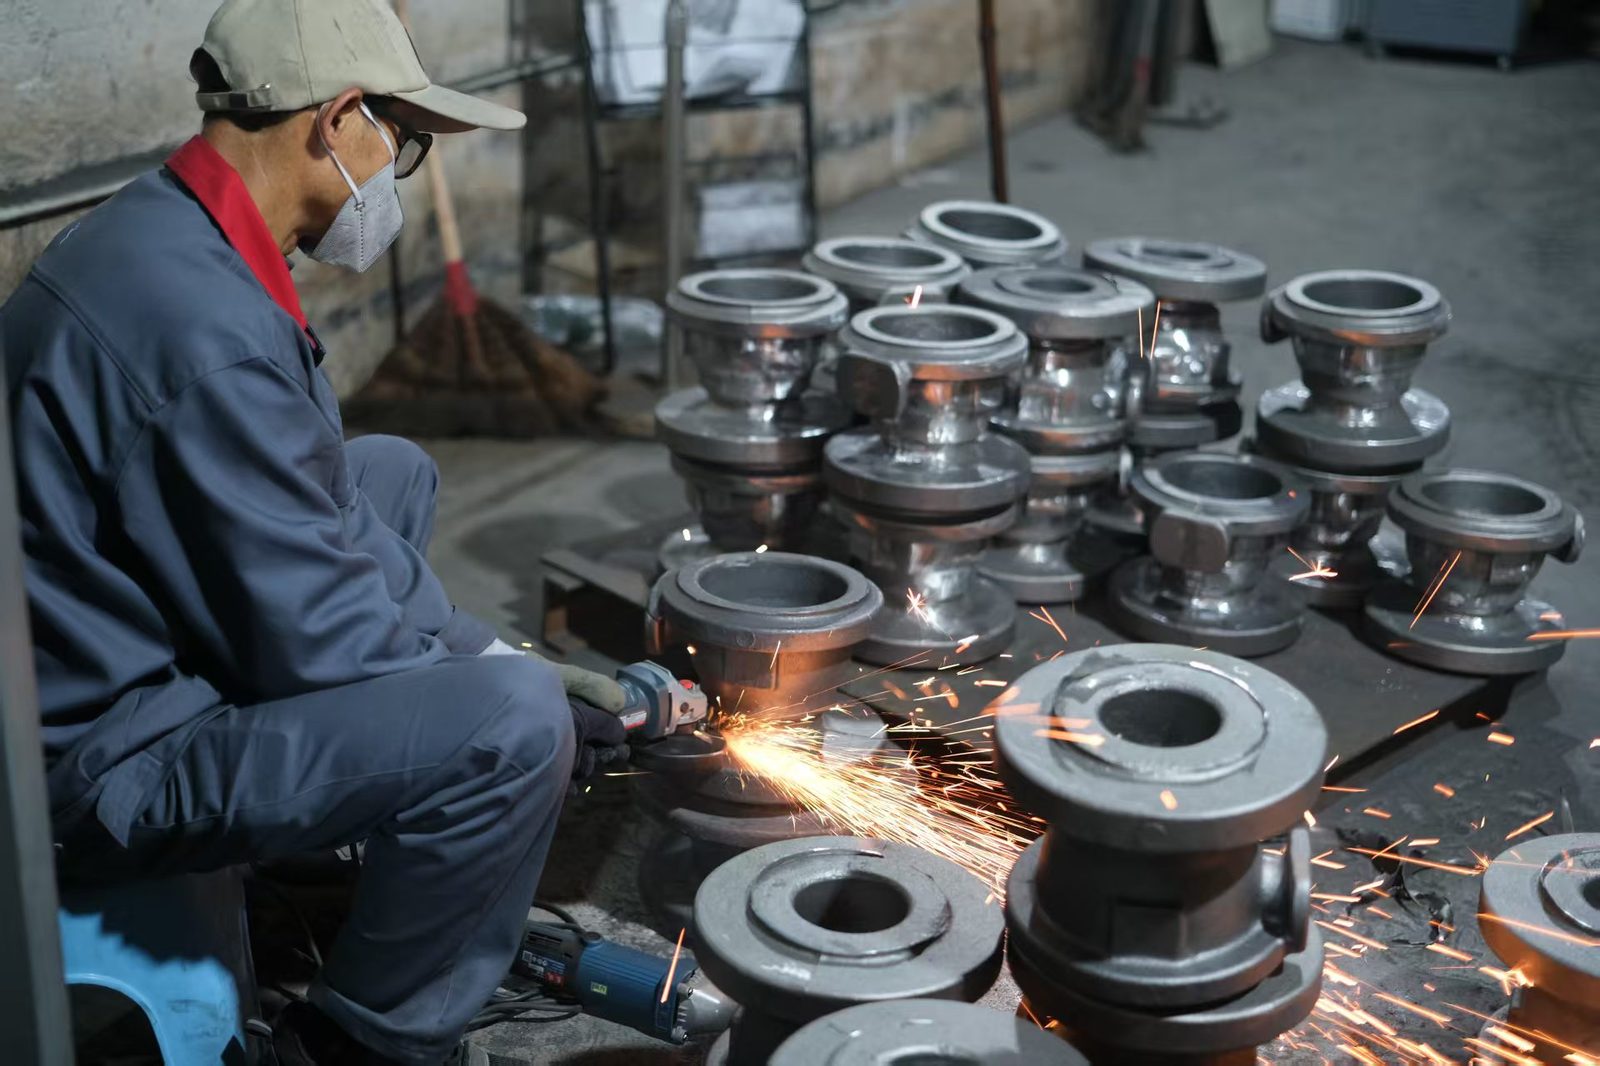
ばりと表面欠陥は、経験豊富な作業者がアングルグラインダーで除去します。各部品は、熱処理へ進む前に表面品質の目視検査を受けます。
熱処理
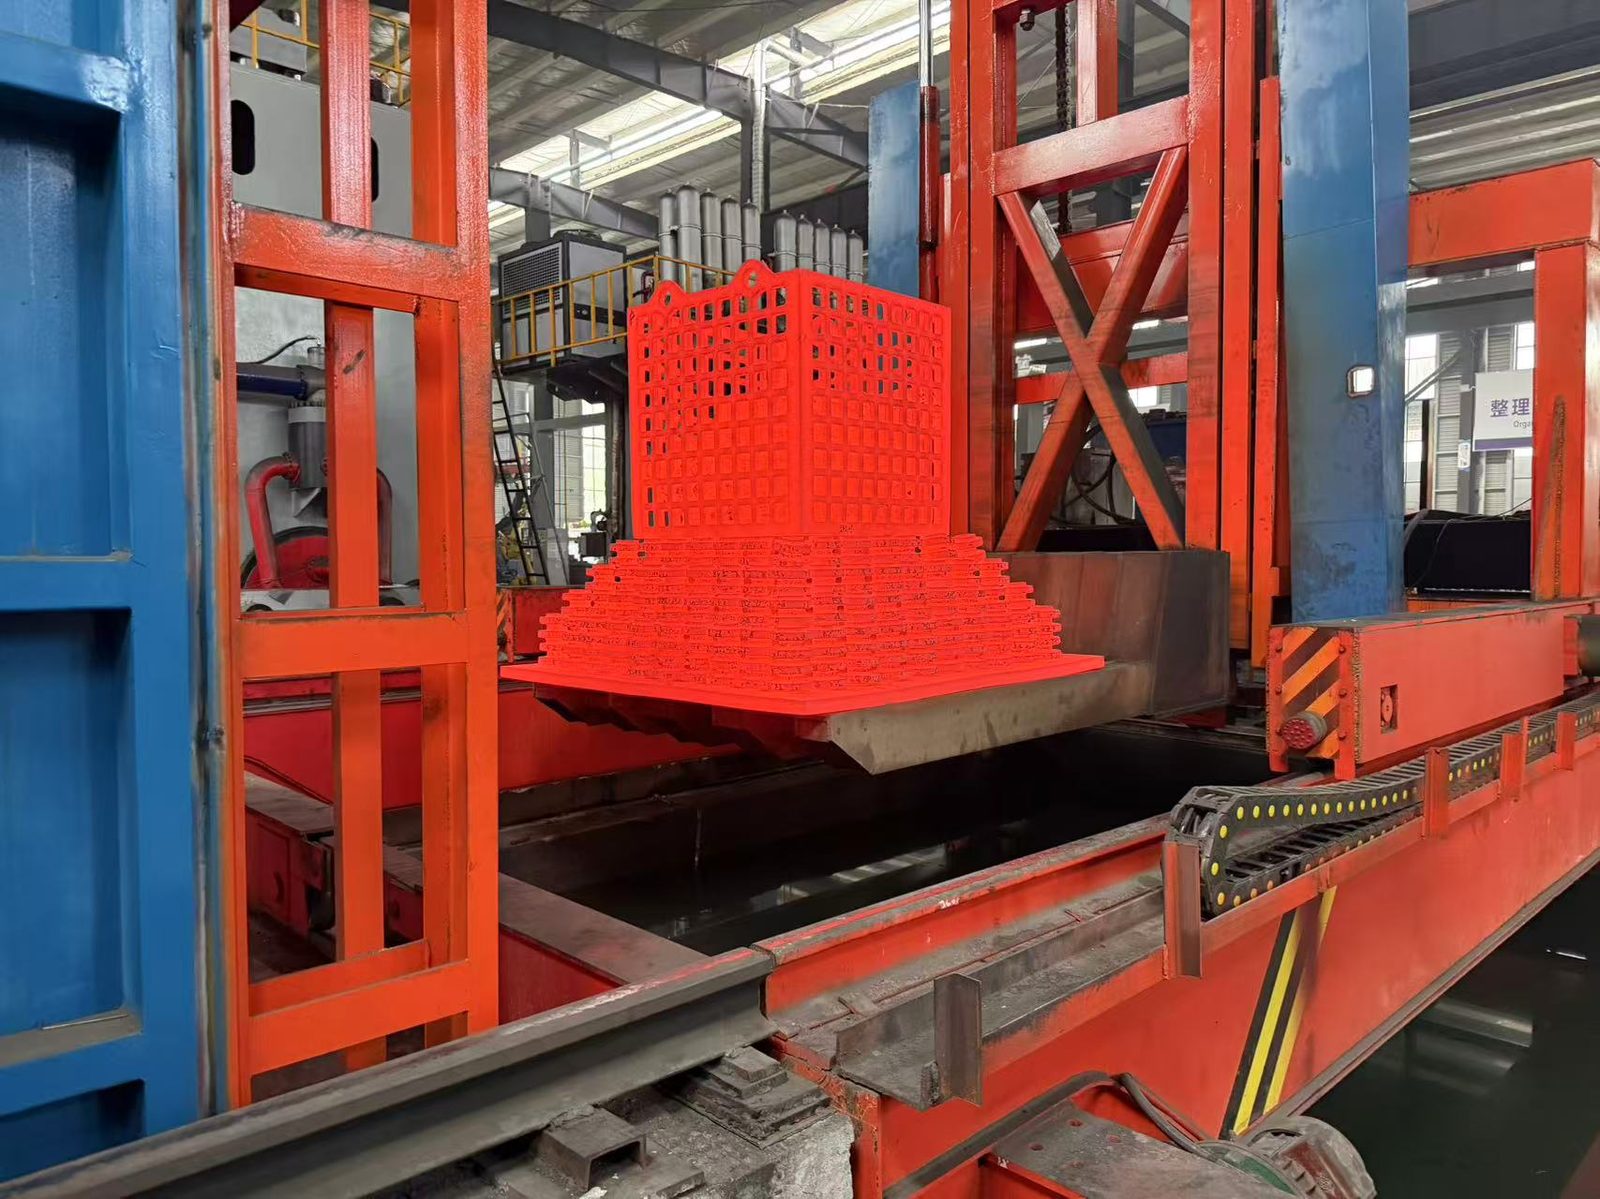
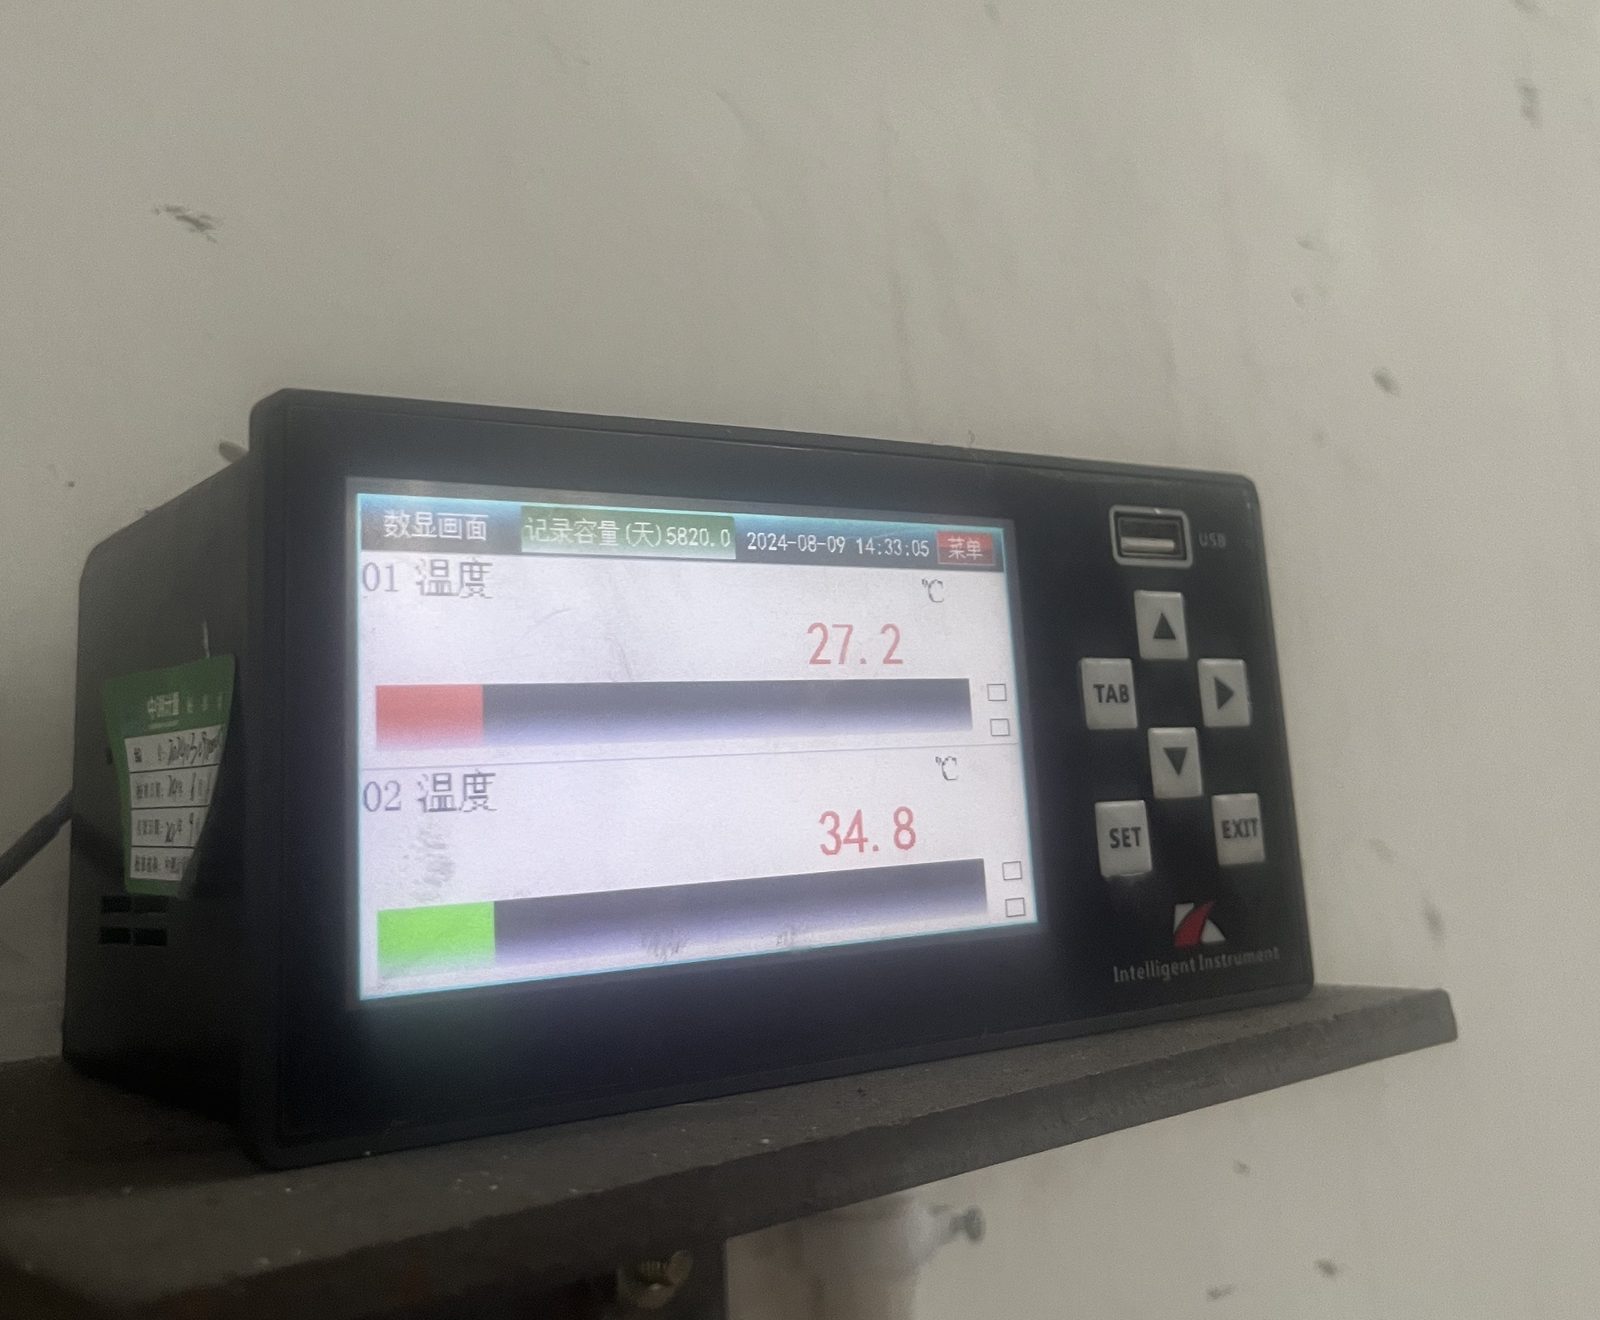
鍛造品は、温度管理された箱型抵抗炉で焼入れ焼戻しを行います。炉内温度と冷却媒体の温度は連続的に監視・記録し、規定の機械的性質を保証します。
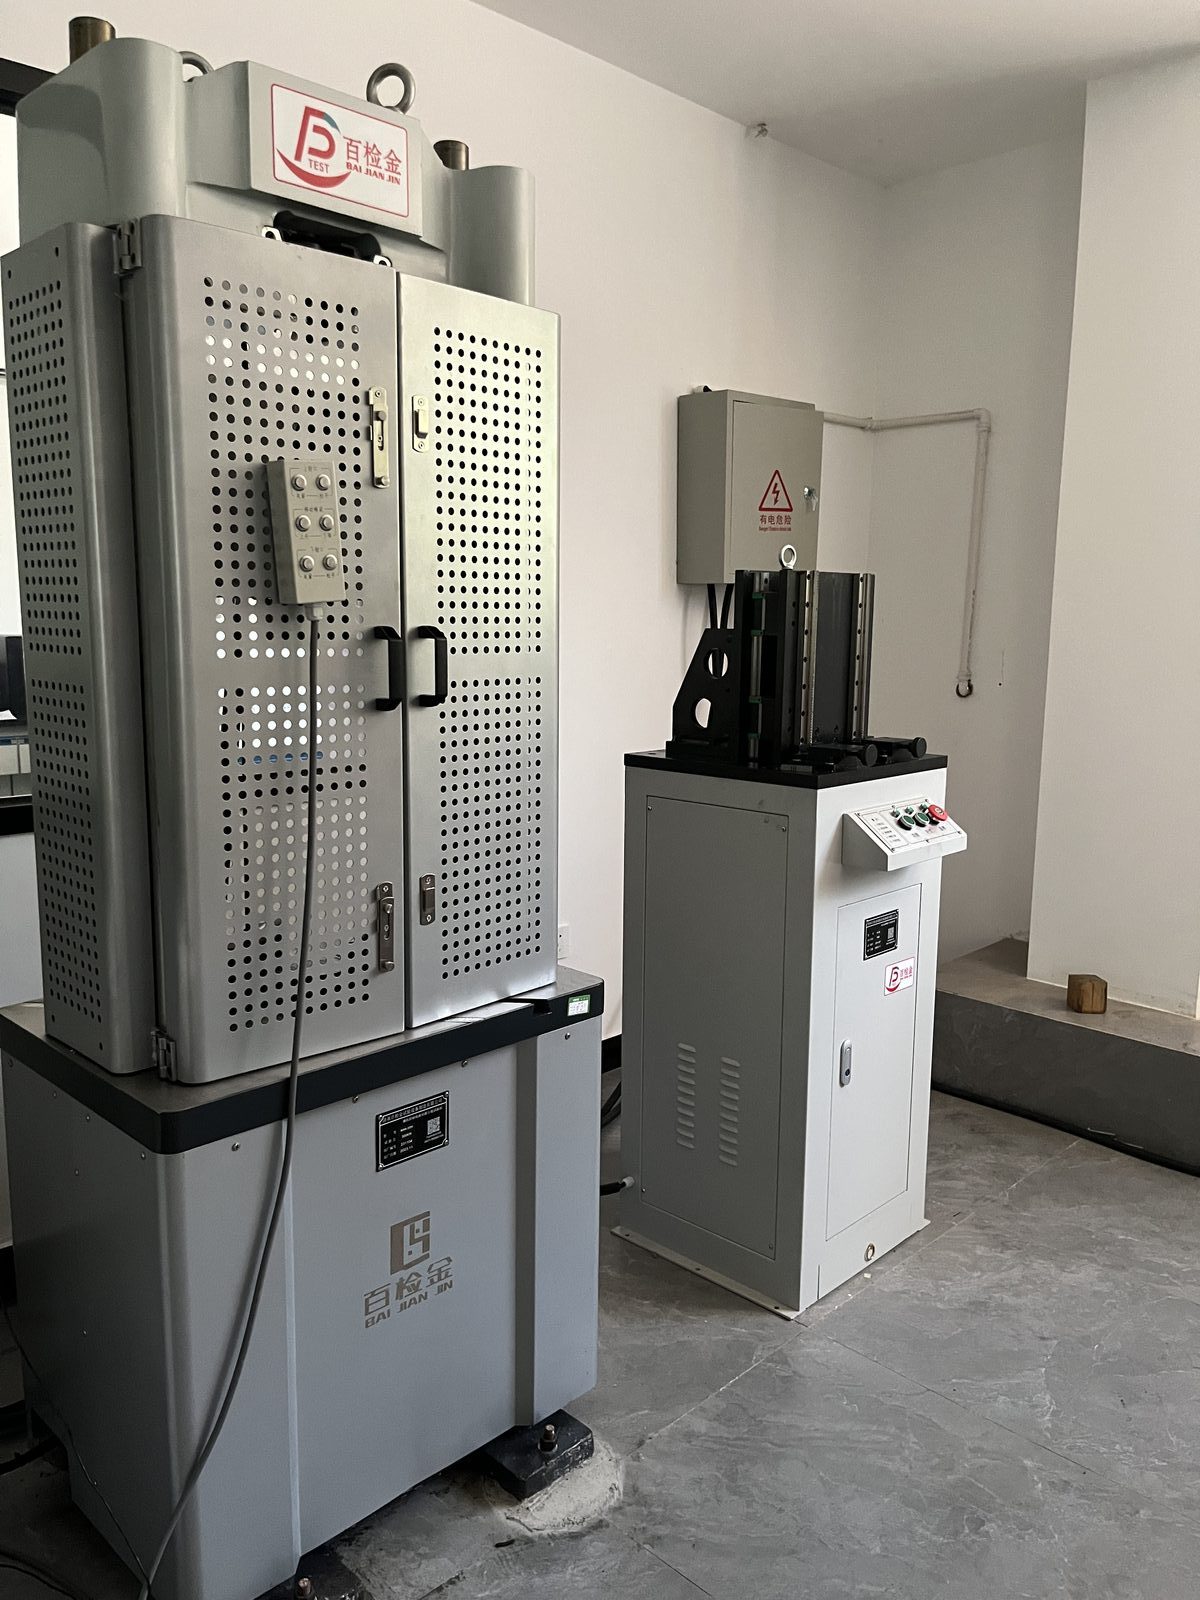
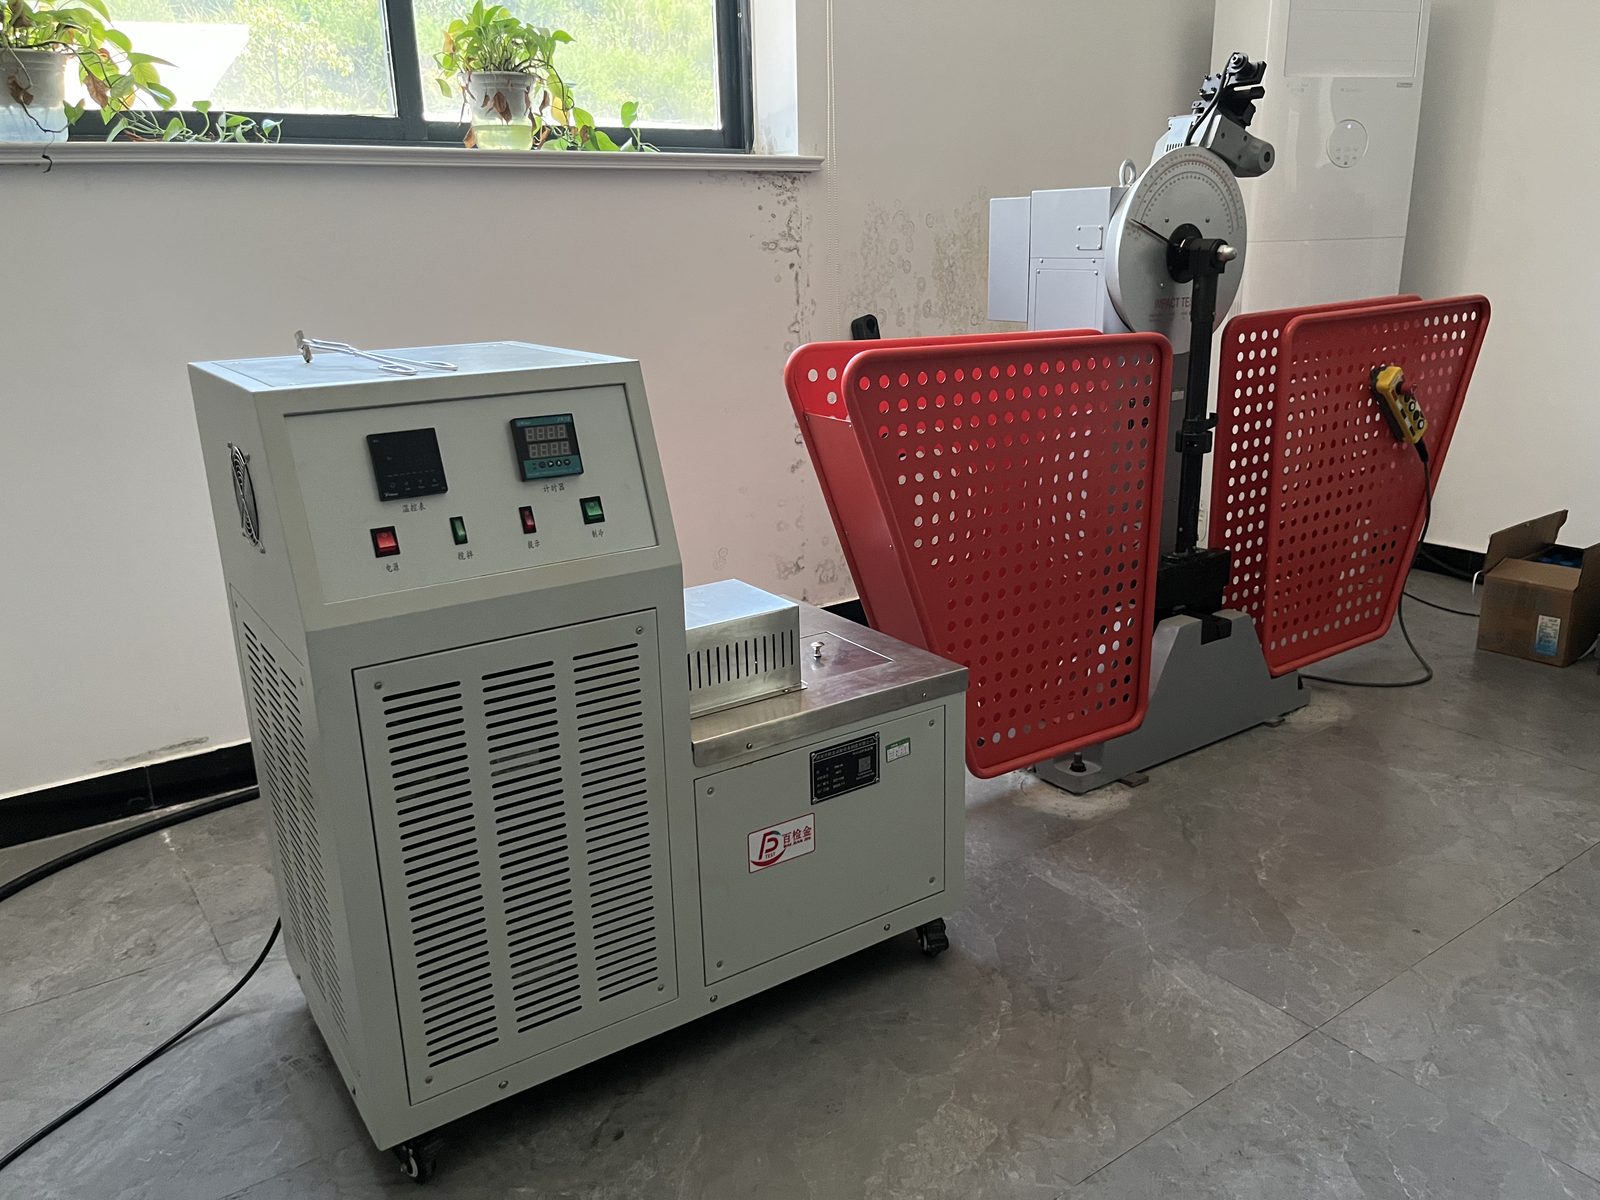
機械的性質試験
各ロットの試験片を社内試験室で準備し、試験します:引張強さ、降伏、伸びはサーボ油圧式万能試験機で、シャルピー衝撃エネルギーは低温試験を含め自動衝撃試験機で、硬度はポータブルブリネル硬度計で測定します。
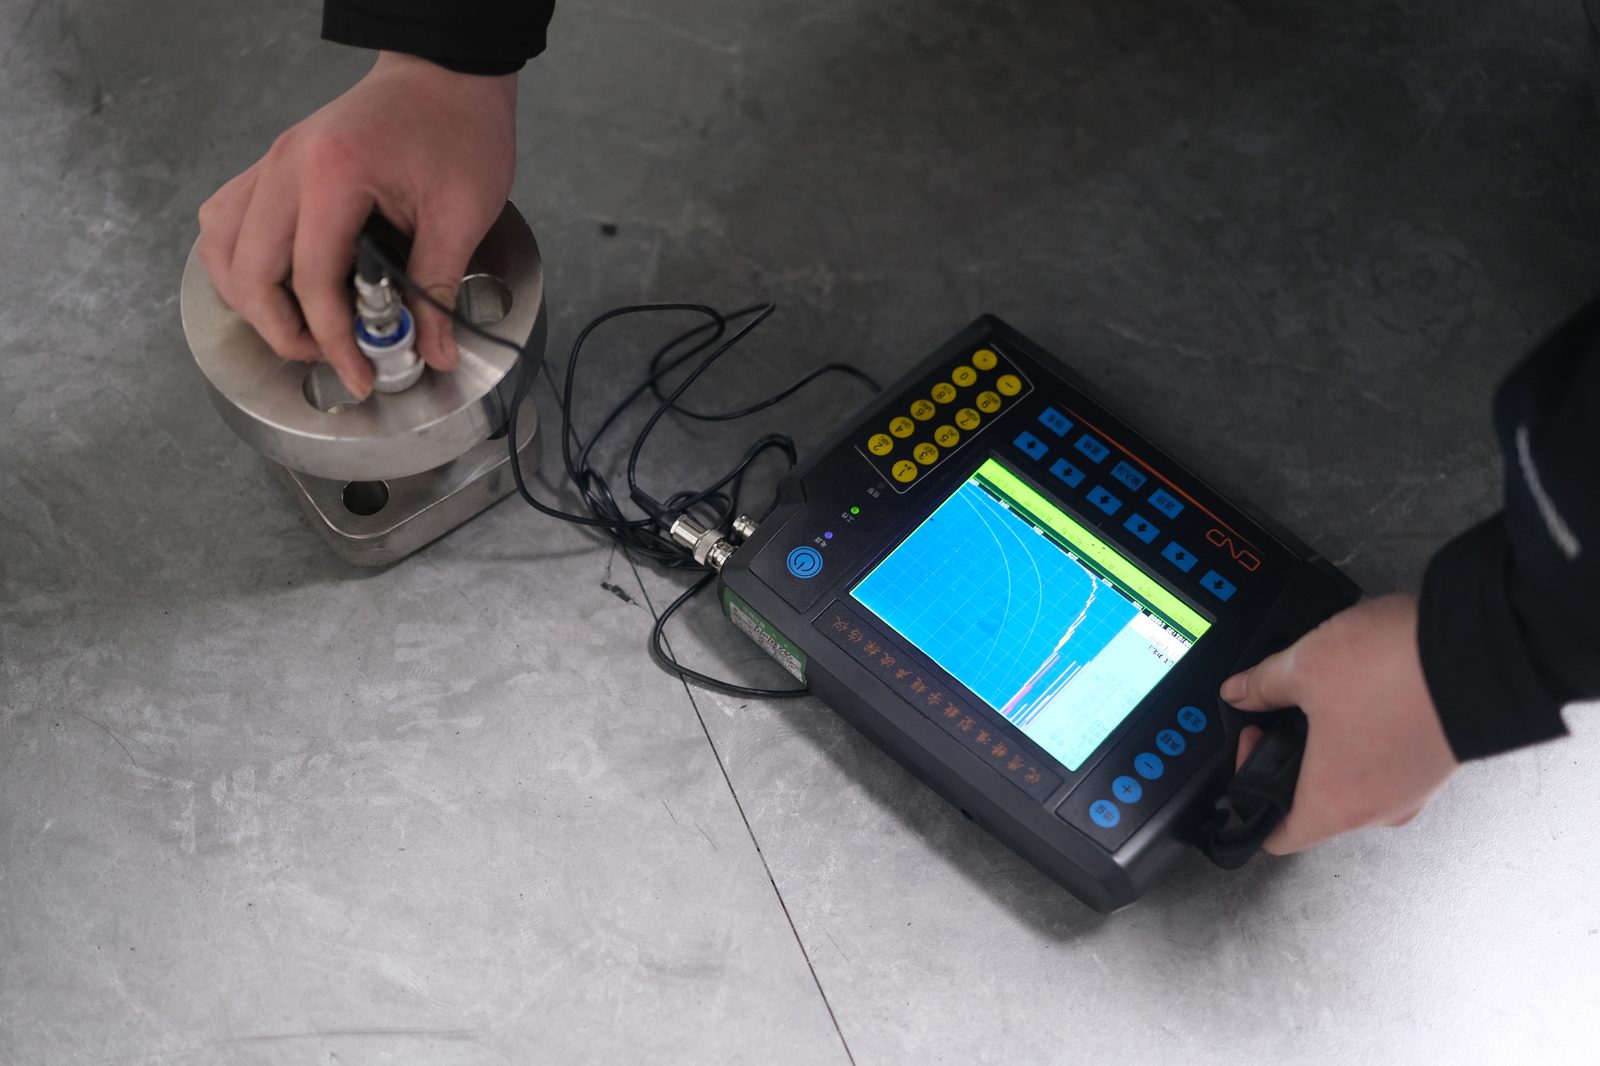
非破壊検査 (NDT)
鍛造品は超音波探傷試験 (UT) により検査し、内部の不連続部を検出します。磁粉探傷試験 (MT) および液体浸透探傷試験 (PT) は要望に応じて実施可能です。試験報告書は各ロットについて発行します。
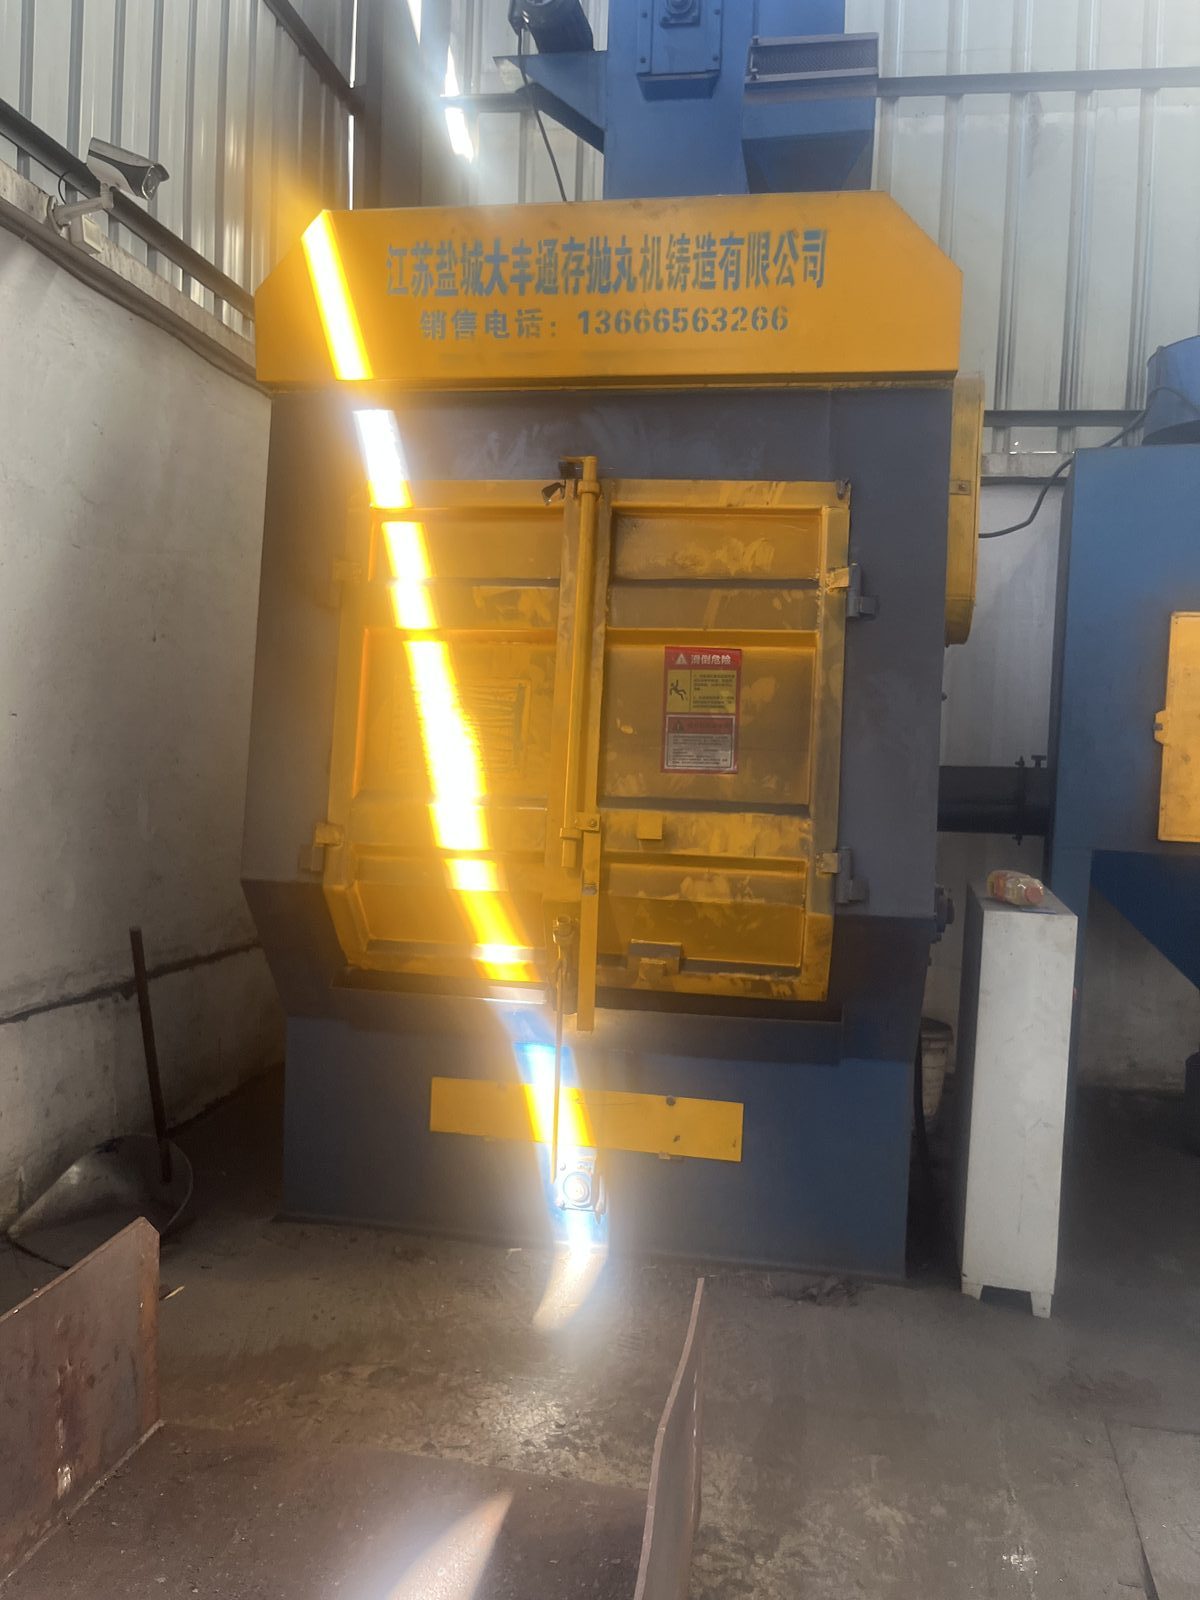
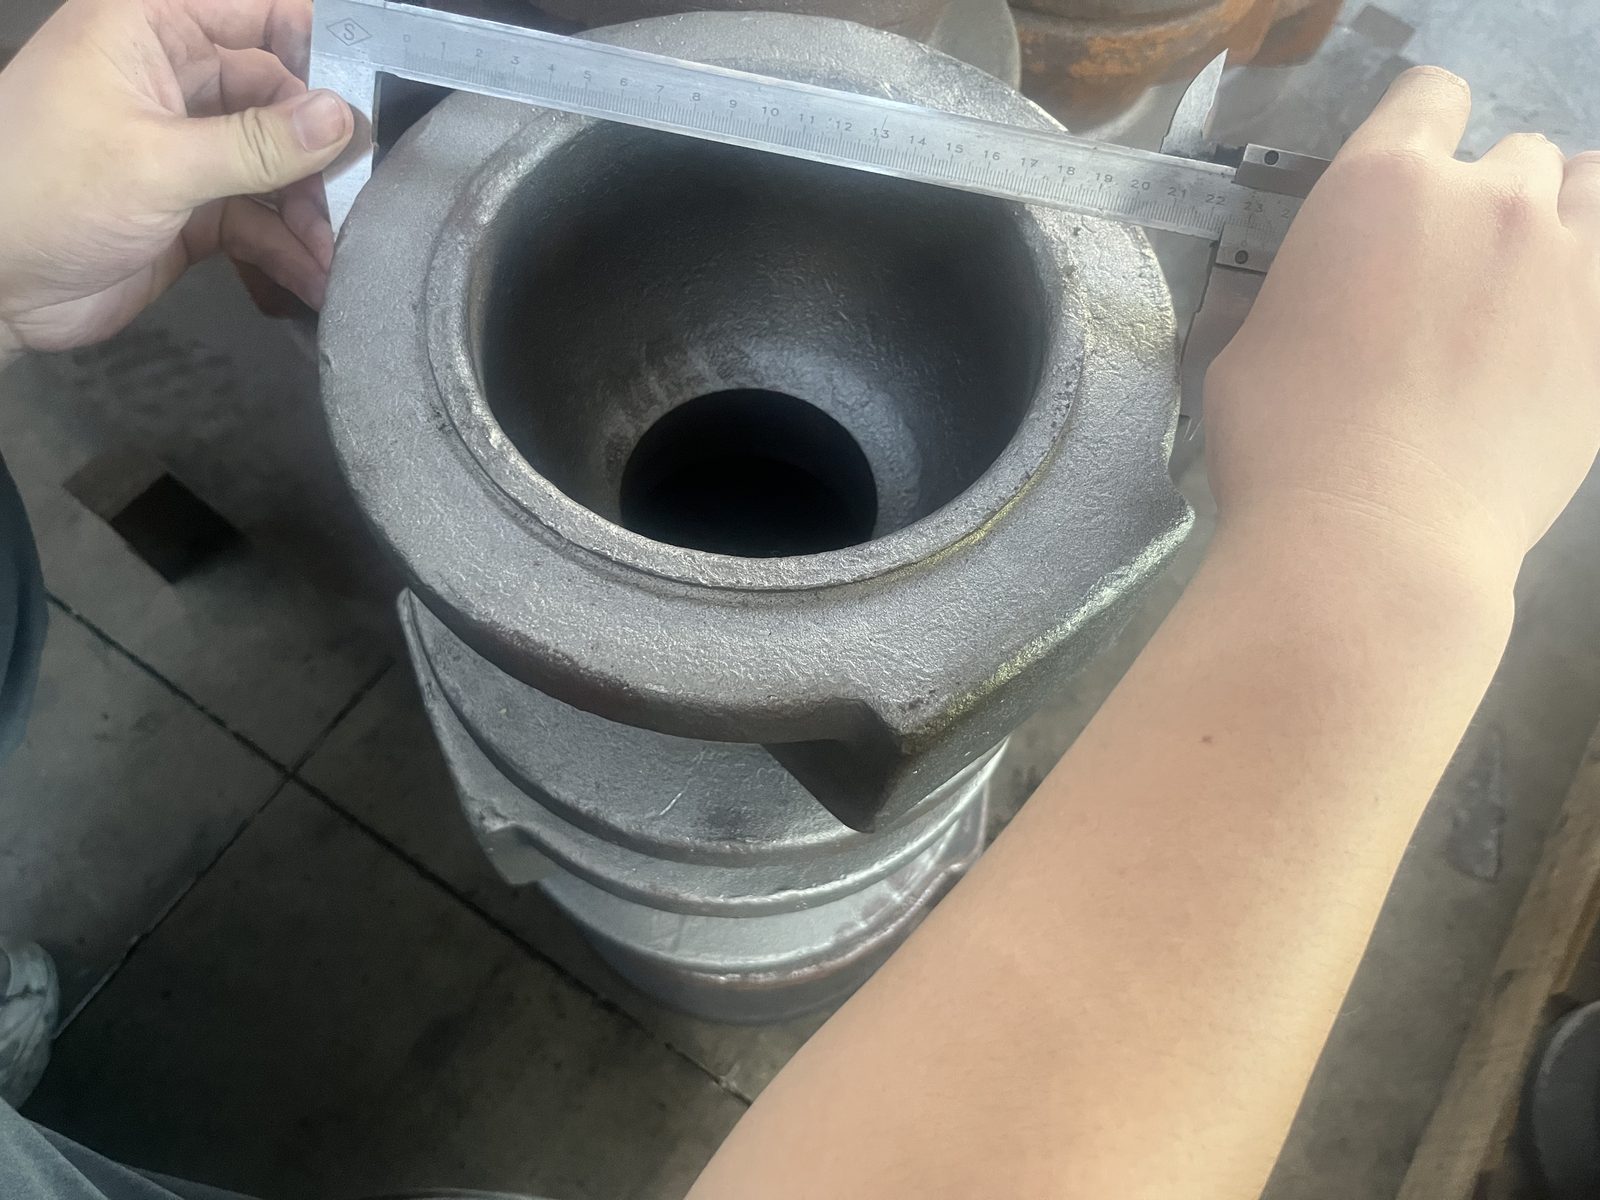
機械加工・寸法検査
熱処理後、部品はショットブラストで表面を清浄し、その後、顧客図面に基づいて機械加工を行います。重要寸法は、部品が機械加工工場から出る前に、精密測定器で検証します。
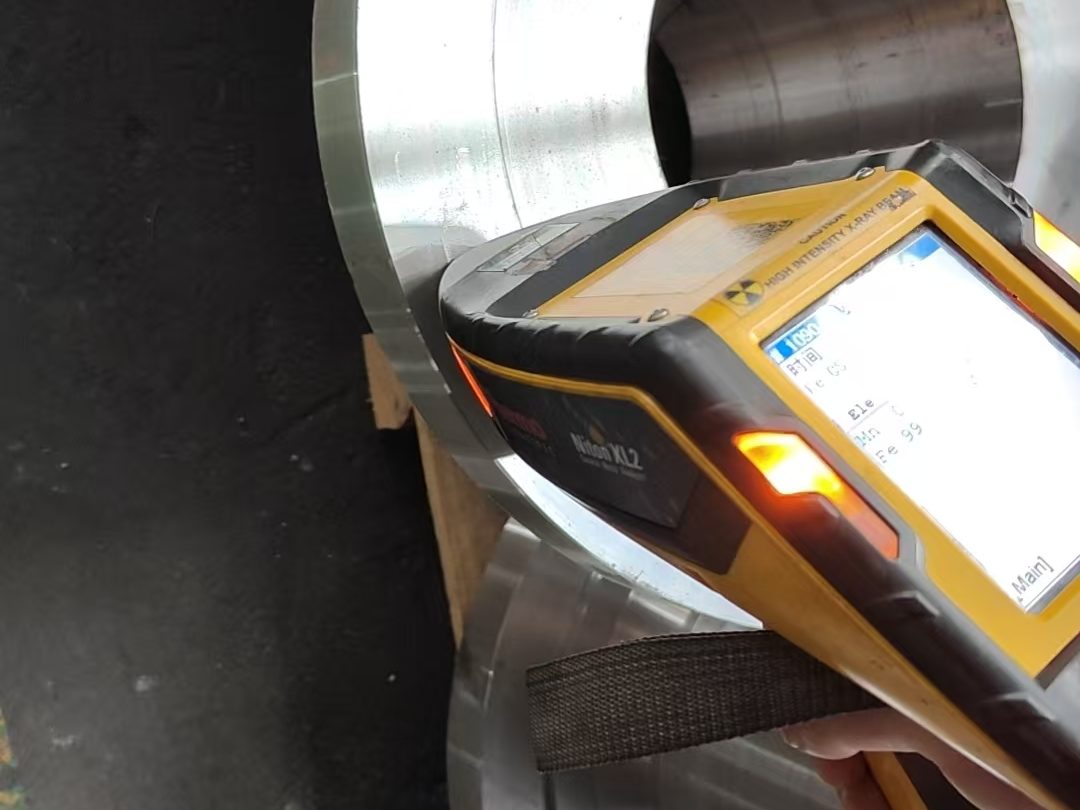
最終検証・出荷
梱包の前に、完成したすべての部品について素材同一性を、ハンドヘルド蛍光X線分析装置(Thermo Scientific Niton)を用いて元の証明書と照合し、再確認します。その後、部品は素材証明書、試験報告書、梱包明細書とともに梱包し、出荷します。
すべての鍛造品は、完全なトレーサビリティと書類を伴って当社工場から出荷されます。図面をお送りいただければ、型鍛造の実現可能性を検討し、工程提案をご連絡いたします。
見積もりを依頼する