Longrui Forgingは中国の型鍛造メーカーで、ニッケル合金625、718、825、二相系およびスーパー二相ステンレス鋼F51、F53、F55、その他のステンレス鋼、合金鋼、炭素鋼、構造用鋼の部品を1個あたり5 kgから520 kgまで製造しています。熱処理、試験、機械加工はすべて社内で行い、NORSOK M-650の材料製造者資格に基づいています。
ニッケル合金鍛造品: 625、718、825
Longrui Forgingは、石油、ガス、化学、海洋用途で最も頻繁に登場する3つのニッケル合金、合金625、合金718、合金825を鍛造しています。これらは商標名ではなくUNS番号で見積もられるため、図面と証明書の鋼種が混同されることはありません(InconelとIncoloyはメーカーの商標です)。
| 合金 | UNS | 鍛造規格 | 代表的な用途 |
|---|---|---|---|
| 合金625 | N06625 | ASTM B564 | 海水および海底機器、化学プロセス装置、高温部品。固溶強化型で、強度を得るための熱処理は不要。 |
| 合金718 | N07718 | ASTM B564 | ダウンホールおよびウェルヘッド部品、高温バルブ部品、締結部品。析出硬化型で、約650 °Cまで高い強度。 |
| 合金825 | N08825 | ASTM B564 | 酸および海水用途: プロセス配管部品、タンク、海洋機器。 |
ニッケル合金は炭素鋼やステンレス鋼よりも鍛造が難しい材料です。鍛造温度でも強度を保持するため、より大きなプレスのトン数と、微細な結晶粒組織を保つための温度および圧下量のより厳密な管理が必要です。当社では6,000 Tの多方向鍛造プレスで鍛造し、記録されたサイクルで社内熱処理(固溶化焼なまし、および鋼種が要求する場合は時効処理)を行い、自社ラボで試験します。各ヒートの化学成分、引張強さと降伏強さ、低温を含む衝撃エネルギー、硬さ。
ニッケル合金のご注文では、書類は部品と同じくらい重要です。化学成分および機械試験成績書、UT / MT / PT報告書、熱処理チャートはご要望に応じて提供します。梱包前に、ハンドヘルド蛍光X線分析計で材料同一性を再確認します。設備は設備能力に、海洋および石油・ガスプロジェクトが求める証明書はAPI 20C・NORSOK M-650に掲載しています。
二相系およびスーパー二相ステンレス鋼鍛造品
二相ステンレス鋼はフェライトとオーステナイトの混合組織を持ち、その割合はほぼ半分ずつです。これにより、316Lなどの標準的なオーステナイト系鋼種の約2倍の降伏強さを持ち、塩化物応力腐食割れに対する耐性が大幅に向上します。そのため、海水、海洋、化学用途で選ばれています。
| 鋼種 | UNS | ASTM呼称 | PREN(最小) |
|---|---|---|---|
| F51 (2205) | S31803 / S32205 | A182 F51 | ≥ 34 |
| F53 (2507) | S32750 | A182 F53 | ≥ 40 |
| F55 (Zeron 100) | S32760 | A182 F55 | ≥ 40 |
PRENは耐孔食性指数で、クロム、モリブデン、窒素含有量から計算されます。値が高いほど、塩化物環境での孔食に対する鋼の耐性が高くなります。海水用途は通常34前後から始まり、スーパー二相鋼グレードは40以上です。
これらのグレードの用途: 海底および海上トップサイドの石油・ガス部品、バルブボディ(弁箱)とバルブカバー、フランジ、ポンプおよびマニホールド部品、海水淡水化設備、化学プロセスプラント。
二相鋼が鍛造サプライヤーに求めるもの:
- フェライトとオーステナイトのバランスを回復させる管理された鍛造と熱処理。記録されたサイクルを備えた温度管理炉で実施
- 社内の低温衝撃試験槽による腐食試験と機械試験、およびオフショア監査に耐える文書: M-650とAPI 20Cが対象とする範囲
Longrui Forgingは、石油・ガスおよび一般産業のお客様向けに、F51/F53/F55部品を定期的に鍛造しています。お客様の部品が二相鋼のバルブボディ(弁箱)または海底部品である場合、図面をお送りください。当社が評価します。
これらのグレードの詳細と、鍛造がそれらに付加するものについては、二相・スーパー二相鍛造品をご覧ください。
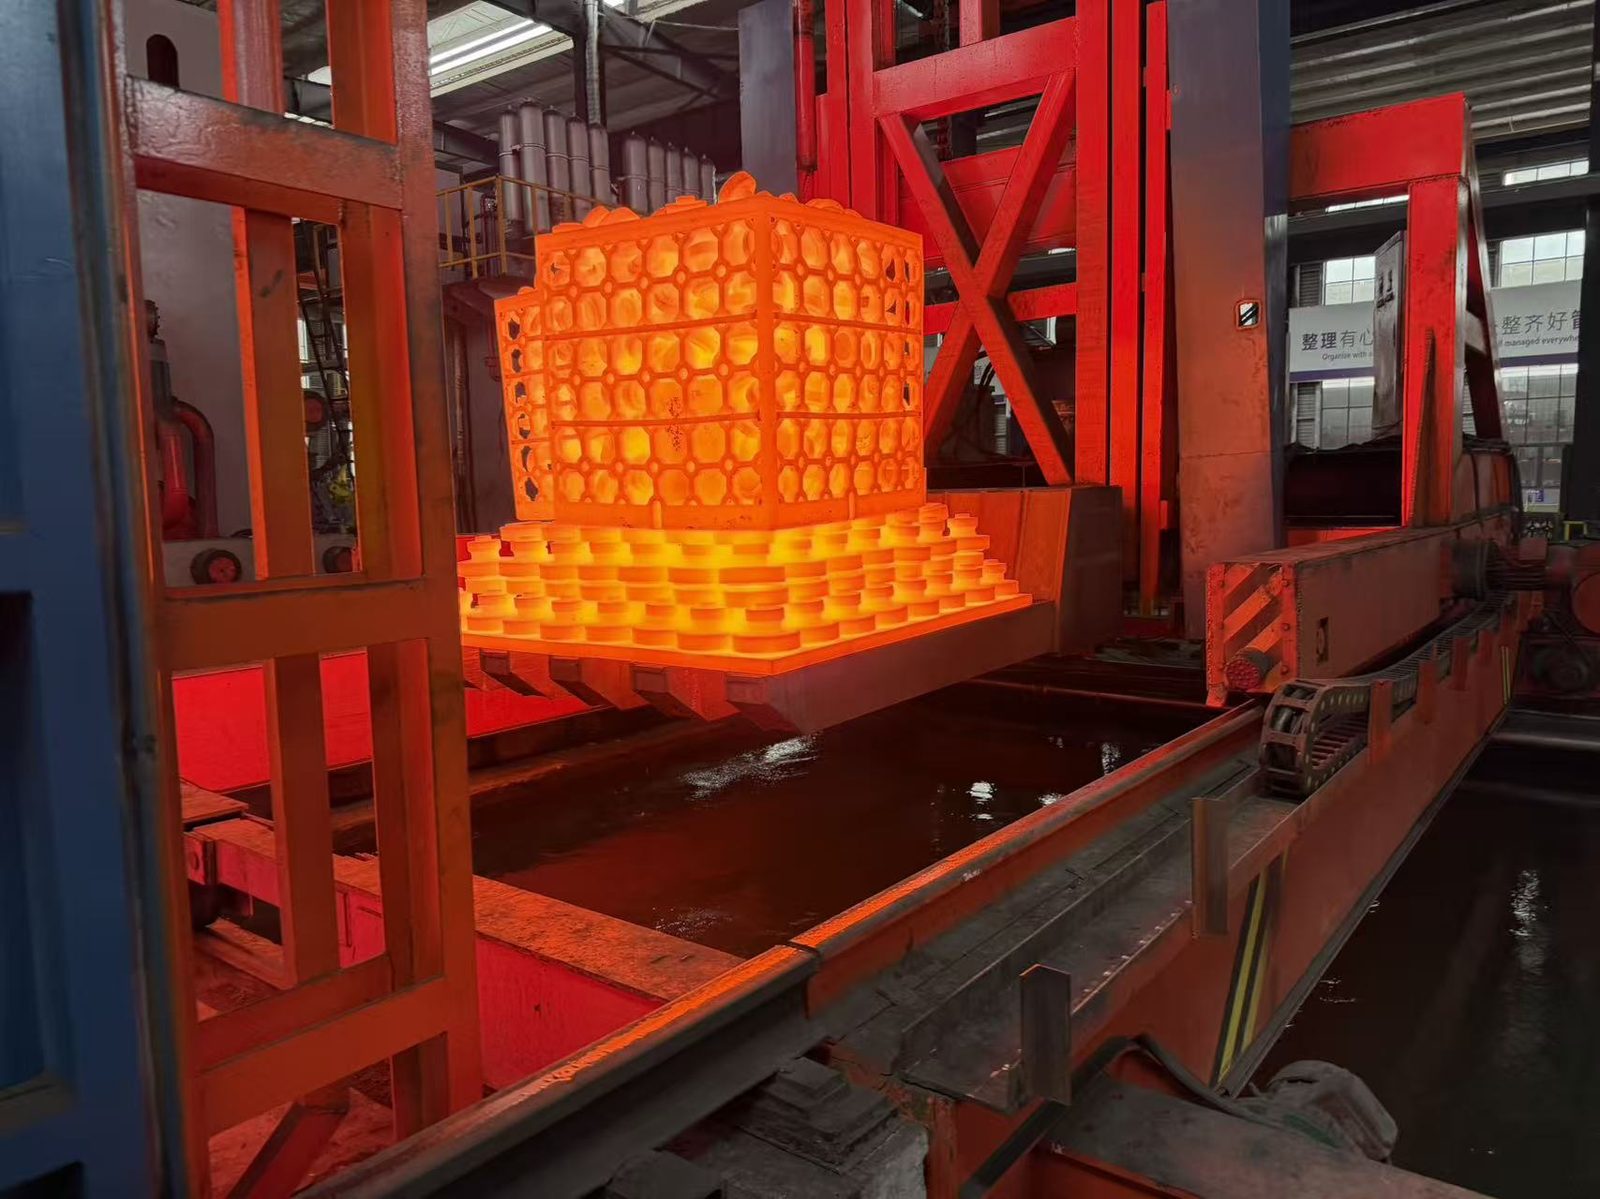
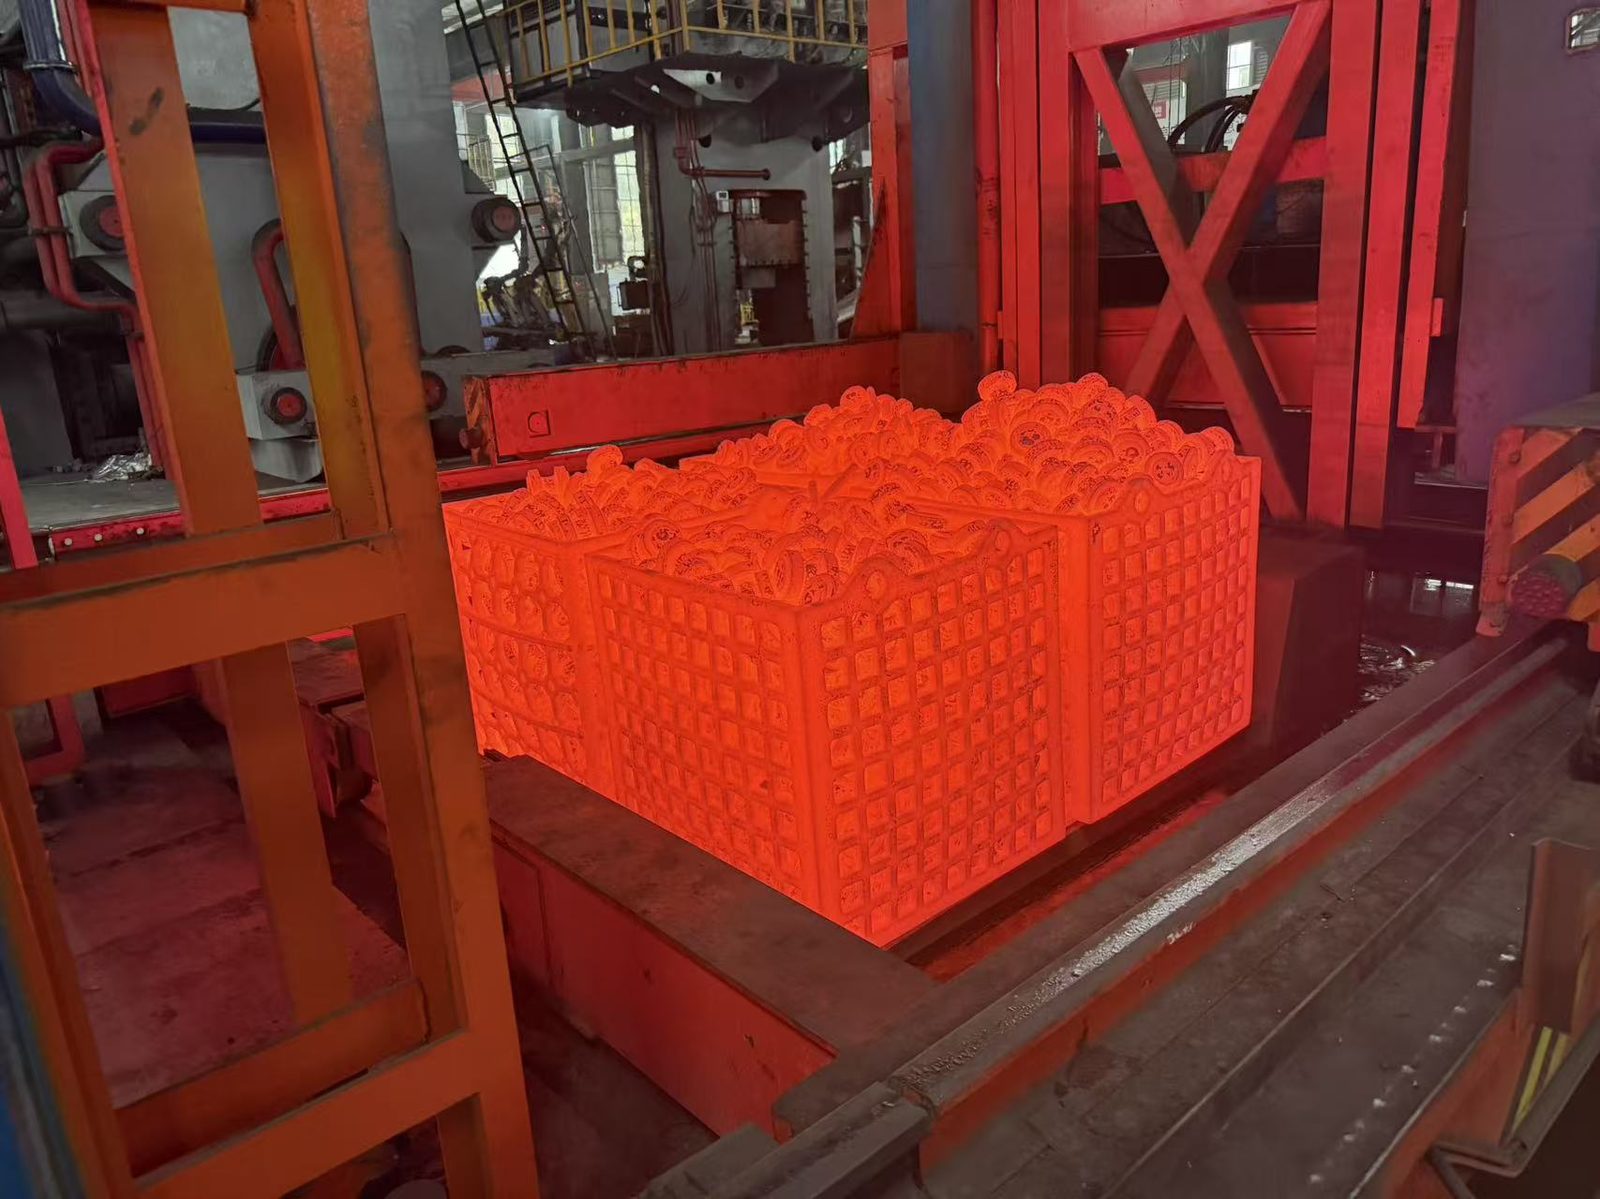
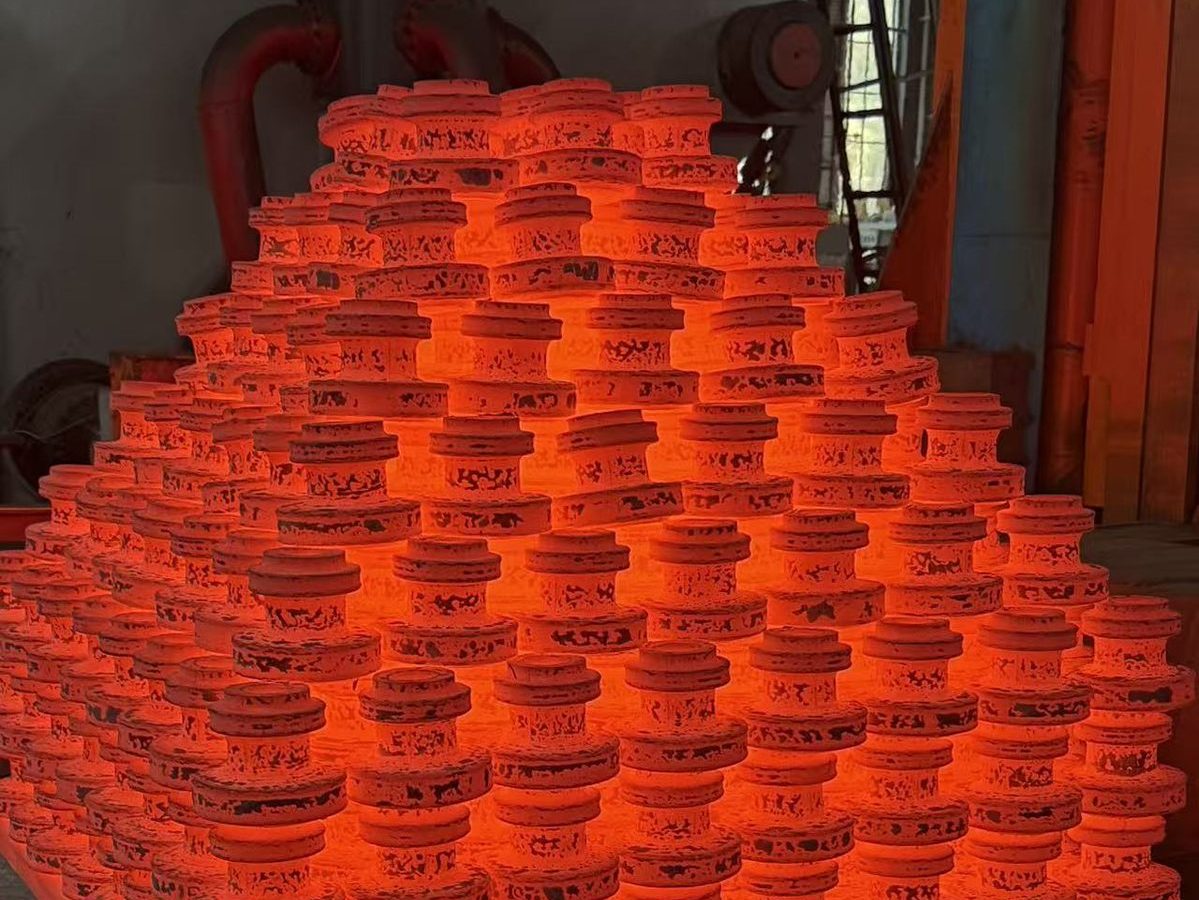
材料一覧
| 系統 | ASTM / ASMEグレード | 代表的な用途 |
|---|---|---|
| 炭素鋼 | ASTM A105, AISI 1045 (45#) | バルブボディ(弁箱)とバルブカバー、フランジ、一般機械部品 |
| 低温鋼 | ASTM A350 LF2 | 低温用途向けのバルブと継手、−46 °Cまで |
| 合金鋼 | AISI 4130, 4135 (35CrMo), 4140 (42CrMo), 5140 (40Cr); ASTM A182 F91, F92 | 高強度シャフトおよびバルブ部品; F91/F92は発電所および高温用途向け |
| ステンレス鋼 | ASTM A182 F304, F316; AISI 420 (2Cr13); ASTM A564 17-4 PH | 耐食性のバルブおよびポンプ部品; 420はワイヤリールなどの耐摩耗部品; 17-4 PHは高強度と耐食性の両方が必要な場合 |
| 二相鋼 / スーパー二相鋼 | ASTM A182 F51, F53, F55 | オフショア、海底、海水淡水化、化学用途 |
| ニッケル合金 | UNS N06625 (Alloy 625), N07718 (Alloy 718), N08825 (Alloy 825) | 高温および高腐食性用途、ウェルヘッドおよびプロセス設備 |
| 構造用鋼 | Q355D (≈ EN S355 / ASTM A572 Gr.50) | 構造部品および機械部品 |
当社が定期的に鍛造するグレードです。お客様のグレードが一覧にない場合は、お問い合わせください。当社のプロセスに適合するかどうかを正直にお伝えします。
グレード別熱処理(参考)
鍛造品に対する単一の熱処理はありません。サイクルはグレードに従い、規格は同一グレードに対して複数の経路を認めているため、以下の表は固定されたレシピではなく、各ファミリーのASTM仕様から引用した参考です。お客様の注文に適用されるのは、図面、材料仕様、および購買注文が要求する内容であり、当社は見積もり段階でそれを確認します。
| 鋼種系統 | 参考熱処理 | 根拠 |
|---|---|---|
| A105 炭素鋼 | 次のいずれか: 鍛造まま+制御冷却、焼なまし、焼ならし、焼ならしおよび焼戻し、または焼入れ焼戻し。仕様ではいずれを選ぶかは規定されておらず、証明書に実施内容が示される(A105N は焼ならしを意味する)。 | ASTM A105 |
| A350 LF2 低温用鋼 | 焼ならし、焼ならしおよび焼戻し、または焼入れ焼戻しのいずれか(製造業者の選択による)。−46 °C でのシャルピー衝撃試験を伴う。 | ASTM A350 |
| A182 F11 / F12 | 1650 °F [900 °C] で焼ならしおよび焼戻し、空冷、1150 °F [620 °C] 以上で焼戻し。 | ASTM A182 表1 |
| A182 F22 | 1650 °F [900 °C] で焼ならしおよび焼戻し、空冷、1250 °F [675 °C] 以上で焼戻し。同じ表では完全焼なましが代替である。 | ASTM A182 表1 |
| A182 F91 / F92 | 1900–1975 °F [1040–1080 °C] で焼ならし、空冷、1350–1470 °F [730–800 °C] で焼戻し。断面が 3 in. を超える継手では、焼ならしおよび焼戻し、または焼入れ焼戻しがメーカーの選択による。 | ASTM A182 表1および7.2.3 |
| 4130, 4135, 4140, 5140 合金鋼 | 焼ならし、または図面に指定された強度クラスもしくは硬さ範囲に合わせた焼入れ焼戻し。 | 材料仕様 / 図面 |
| A182 F304 / F316 ステンレス鋼 | 1900 °F [1040 °C] 以上で溶体化処理および焼入れ、液体焼入れ、500 °F [260 °C] 未満に冷却。 | ASTM A182 表1 |
| A182 F51 (2205) 二相ステンレス鋼 | 1870 °F [1020 °C] 以上で溶体化処理および焼入れ、液体焼入れ、500 °F 未満に冷却。 | ASTM A182 表1 |
| A182 F53 (2507) スーパー二相ステンレス鋼 | 1880 °F [1025 °C] 以上で溶体化処理および焼入れ、液体焼入れ、500 °F 未満に冷却。 | ASTM A182 表1 |
| A182 F55 (Zeron 100) | 2010–2085 °F [1100–1140 °C] で溶体化処理および焼入れ、液体焼入れ、500 °F 未満に冷却。 | ASTM A182 表1 |
| 17-4 PH (A564 630) | 1900 °F ± 25 °F [1040 °C ± 15 °C] で溶体化処理、必要に応じて 90 °F [32 °C] 未満まで冷却、次に図面に指定された H 条件(H900 から H1150 まで)まで時効処理。時効温度が強度を決定する。 | ASTM A564 表2および表3 |
| 合金 625 (N06625) | 溶体化焼なまし。通常は 1700–1900 °F [925–1035 °C] で急速空冷またはそれより速い冷却;耐クリープ性が引張特性より重要な場合は 2000–2200 °F。 | ASTM B564 / 合金データシート |
| 合金718 (N07718) | 1700–1850 °F [925–1010 °C] で溶体化焼なまし、急速冷却。次に 1325 °F で 8 時間時効、1150 °F まで炉冷し、合計 18 時間保持。 | ASTM B564 / 合金データシート |
| 合金 825 (N08825) | 1700–1800 °F [930–980 °C] で焼なまし、急速空冷または水焼入れ。 | ASTM B564 / 合金データシート |
これらの行のいずれについても、念頭に置くべき点が二つある。第一に、規格の数値は通常、下限値か、その範囲内で作業するための幅であり、単一の設定値ではない。そのため証明書には処理名だけでなく実際のサイクルが記載される。第二に、溶体化処理後の冷却速度は温度と同じくらい重要であるため、バッチごとに急冷温度と冷却媒体温度を記録する。プロジェクトが独自のサイクルを指定する場合(ASTM A182の補足要求S8がまさにそれである)、当社は図面に従って作業する。
炉の温度と冷却媒体の温度はバッチごとに監視・記録し、その記録は注文に同梱して出荷できます。
自社ラボでの試験:
- 各ヒートの化学成分分析(GNR 火花放電発光分光分析装置)
- 引張、降伏、伸び(サーボ油圧式万能試験機)
- シャルピー衝撃エネルギー(低温浴を含む)
- ブリネル硬さ
- UT、MT、PT、VT
- 金属顕微鏡によるミクロ組織検査
梱包前に、ハンドヘルド XRF 分析計で材料の同一性を再確認します。設備の全リストは生産能力をご覧ください。
これらの鋼種を鍛造する理由
本ページの鋼種は、圧力境界、腐食環境、温度負荷のいずれかを目的に選定されます。そして、これらの用途はいずれも、鍛造が除去を得意とする欠陥を厳しく突きつけます。型鍛造のページでは冶金を扱っていますが、実務上の帰結はもっと単純です。金属は試験の前に断面全体にわたって加工され、部品は寸法に近い状態で機械加工工程に届きます。これは、1 キロ当たりのコストが高く、切削に時間のかかる鋼種にとって大きな意味を持ちます。熱処理はその後、一つのレシピで通すのではなく鋼種ファミリーに合わせて、自社の炉で行い、サイクルを記録します。
特殊鋼鍛造品:材料が求めるものと、その鍛造方法
特殊鋼の引き合いも、始まりは他の案件と同じです。バルブプロジェクトで 2205 二相鋼、スーパー二相鋼、またはニッケル合金が指定され、図面にはボア、フランジ、肉厚が示されます。どれも見慣れた要素です。ところが、部品がプレスに掛かると、材料が独自のルールを課し始めます。
こうした鋼種が指定される理由は一つです。使用環境が炭素鋼には過酷すぎるからです。二相鋼とスーパー二相鋼は塩化物と海水用途、625、718、825 などのニッケル合金はサワーガスと化学プロセス用途、耐クリープ鋼は高温蒸気用途です。鋼種の決定は腐食チャートと使用温度に基づいて行われ、後から上手な調達で覆せるものではありません。
これらの鋼種では、鍛造がサプライヤーの優劣を分けます。しかも材料は警告を出しません。特殊鋼鍛造品が健全に仕上がるかどうかは 4 つの点で決まり、いずれも、誰かが部品を検査するよりずっと前に、工場内で確定します:
温度ウィンドウ。 二相鋼とスーパー二相鋼は、狭い範囲内でしか良好に鍛造できません。範囲を上回ると、その鋼種が依存するフェライト・オーステナイトのバランスがずれ始めます。下回ると、炭素鋼なら単に変形するだけのエッジ部に割れが生じます。
必要な加圧力。 625 合金は典型的な例です。金型内での流動が悪く、高温でもプレスに抵抗します。多くの鍛造工場では、625 部品に割れが発生します。当社の部品は、日常的な作業として、割れなくプレスから出てきます。
その後の冷却。 最終ストロークの後、二相鋼部品は溶体化処理され、制御された速度で冷却されるため、フェライトとオーステナイトが意図したバランスに戻ります。冷却が遅すぎると金属間化合物相が形成され始めます。冷却速度は温度と同じくらい重要です。
熱処理。 これは部品を二度目に決定づけます。718では、管理された時効処理サイクルが最終強度を形成します。F91級の鋼では、焼ならしと焼戻しを狭い範囲内に収めなければならず、冷却速度も併せて記録します。証明書には、部品が合格したことだけでなく、実際に実施されたサイクルが示されているべきです。
だからこそ、当社は全工程を一貫体制で維持しています。Longrui Forgingは、6,000 T、3,000 T、2,000 Tの3台の多方向鍛造プレスで特殊鋼を鍛造し、5 kgから520 kgまでの部品を手がけ、金型製作、熱処理、試験、機械加工を同じ工場内で行います。二相系およびスーパー二相系のバルブボディ(弁箱)とバルブカバーは当社の標準的な事業であり、品質システムもこれらの材料向けに構築されています。特殊材料メーカーとしてのNORSOK M650認定、耐食合金と二相ステンレス鋼を対象とするAPI Spec 20Cライセンス No. 20C-0051、TÜV NORDによるPED 2014/68/EU認証です。
書類は部品に同行します。化学成分は鍛造前にすべてのヒートで検証し、完成部品は当社自社ラボで試験します。引張、低温浴による衝撃、硬さ、超音波検査を実施し、出荷前にハンドヘルドXRFで材料の同一性を再確認します。EN 10204 3.1検査証明書は二相系のご注文に標準で付属し、ヒート番号はすべての結果を通じて追跡できます。
次のプロジェクトで特殊鋼種を指定される場合は、図面を早めにお送りください。当社は鍛造プレスに対する型鍛造の実現可能性を確認し、金型、熱処理、試験を検討し、通常24〜48時間以内に見積もりで回答します。また、型鍛造に適さない部品であれば、お客様が時間を費やす前にその旨をお伝えします。
よくあるご質問
625、718、825などのニッケル合金を鍛造していますか。
はい。Alloy 625 (UNS N06625)、Alloy 718 (N07718)、Alloy 825 (N08825)は、ASTM B564の要求に従って鍛造し、当社の他の鍛造品と同じ重量範囲、5 kgから520 kgに対応します。ニッケル合金は炭素鋼やステンレス鋼よりも大きなプレス力と厳密な温度管理を必要とするため、6,000 Tの多方向鍛造プレスで加工し、社内で熱処理します。
どの二相ステンレス鋼種を鍛造していますか。
F51 (UNS S31803/S32205、2205)、F53 (UNS S32750、2507)、F55 (UNS S32760、Zeron 100)を、ASTM A182の要求に従って鍛造します。同じプロジェクト向けに、対応するステンレス鋼種とニッケル合金も鍛造します。
PRENとは何で、なぜ重要ですか。
PREN(耐孔食性指数)は、鋼のクロム、モリブデン、窒素含有量から計算される値です。塩化物環境で鋼種が孔食腐食にどの程度耐えるかを示します。標準的な二相系F51は34以上、スーパー二相系F53とF55は40以上です。
材料証明書と試験報告書を提供していますか。
はい。化学成分および機械試験報告書、UT / NDT報告書、熱処理チャートを要望に応じて提供します。書類は出荷に同行し、入札パッケージ用のコピーも用意できます。各書類の種類の意味と、ミル証明書の読み方は、材料証明書ページに記載しています。
リストにない材料を鍛造できますか。
多くの場合、対応可能です。図面とともに鋼種と仕様をお送りいただければ、見積もり前に鋼材の製造可否と入手可否を確認します。
鍛造できる最小部品と最大部品は何ですか?
2,000 Tプレスでは5 kgから、6,000 Tプレスでは520 kgまでの部品に対応し、機械加工はØ600 × 1000 mmまで可能です。
見積もりはどのくらい早く取得できますか?
通常、RFQフォームまたはsales@longruiforging.comで図面または仕様を受領後、24〜48時間以内です。
鋼種と図面をお送りください。製造可否と価格をご連絡します。