歯車ブランクとは、後に歯車を切削加工する基となる鍛造品です。歯は切削するものであり、鍛造するものではありません。歯車鍛造が決めるのは、その下にあるすべて、つまり結晶粒の流れ、密度、そして完成した歯元に負荷に沿う繊維方向が走るか、それを横切るかです。
Longrui Forgingは、歯車ブランク、リング、歯車シャフトを型鍛造で鍛造し、1045、35CrMo、42CrMo、40Crを使用して1個あたり最大520 kgまで対応、鍛造まま、粗機械加工、またはお客様の図面に基づき歯切り・研削した状態で供給します。
当社が鍛造するもの
- 平歯車、はすば歯車、かさ歯車用の歯車ブランク。穴なし、または仕上げ穴付き
- より大径の歯車リングおよびリングブランク
- 歯車シャフトおよびピニオンブランク。シャフトと歯車本体を一体で鍛造
- 風力タービン用歯車シャフト鍛造品
- バリ取り、焼ならし、図面に基づく旋削・穴あけを施した鍛造まま、または歯切り・研削を施して供給
- ブランクはØ600 × 1000 mmの範囲内で旋削、端面加工、穴あけ。これまでで最も重い品は520 kg
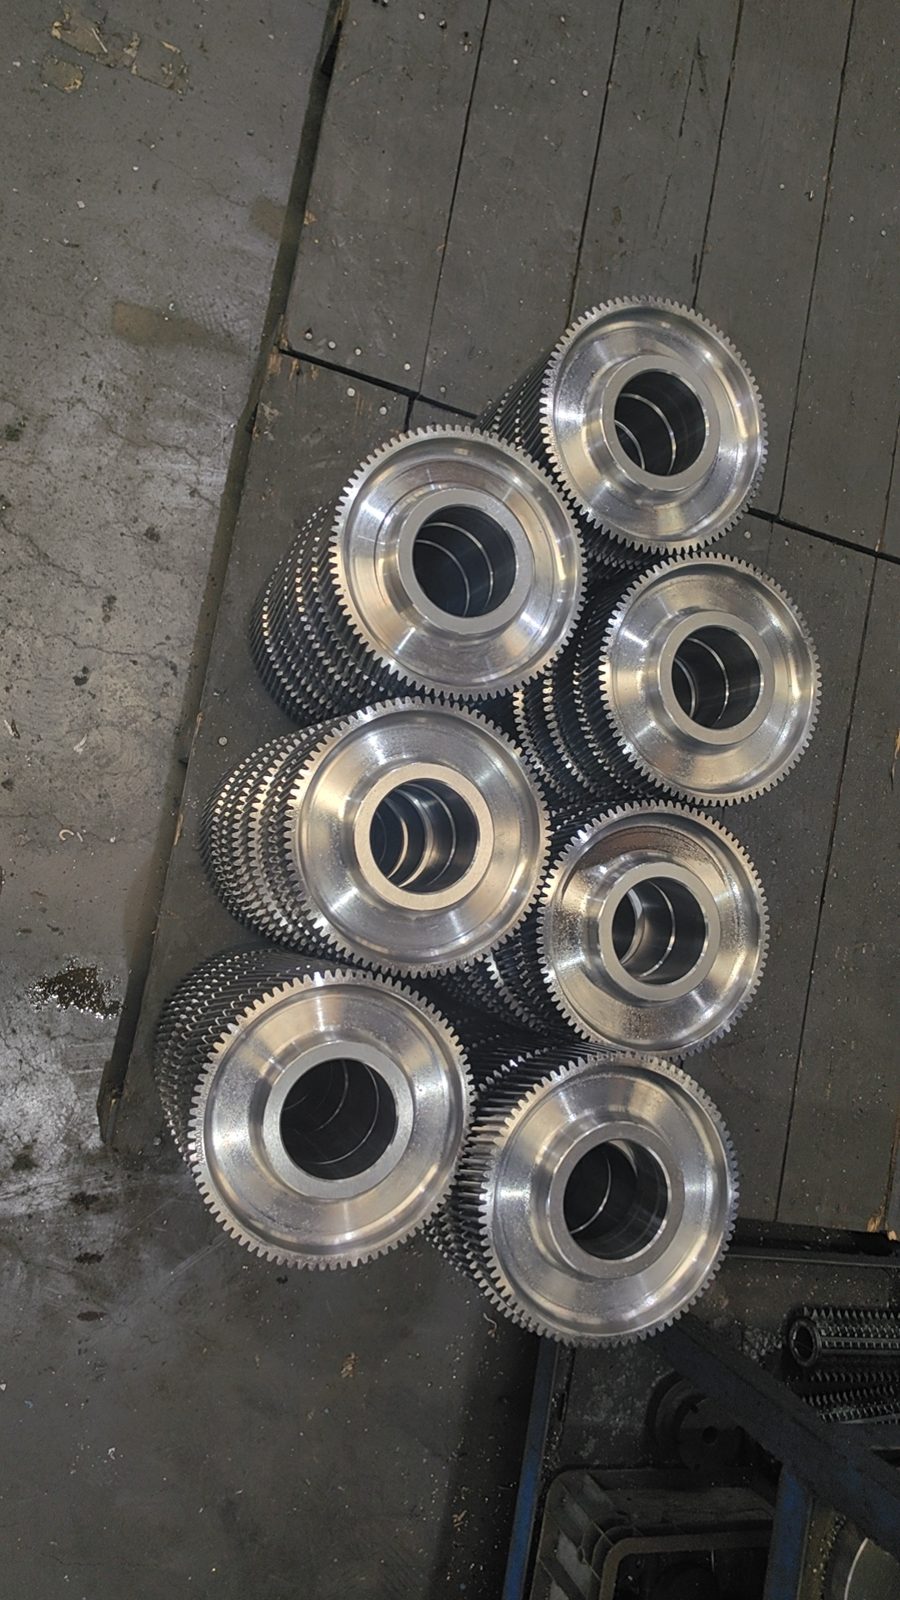
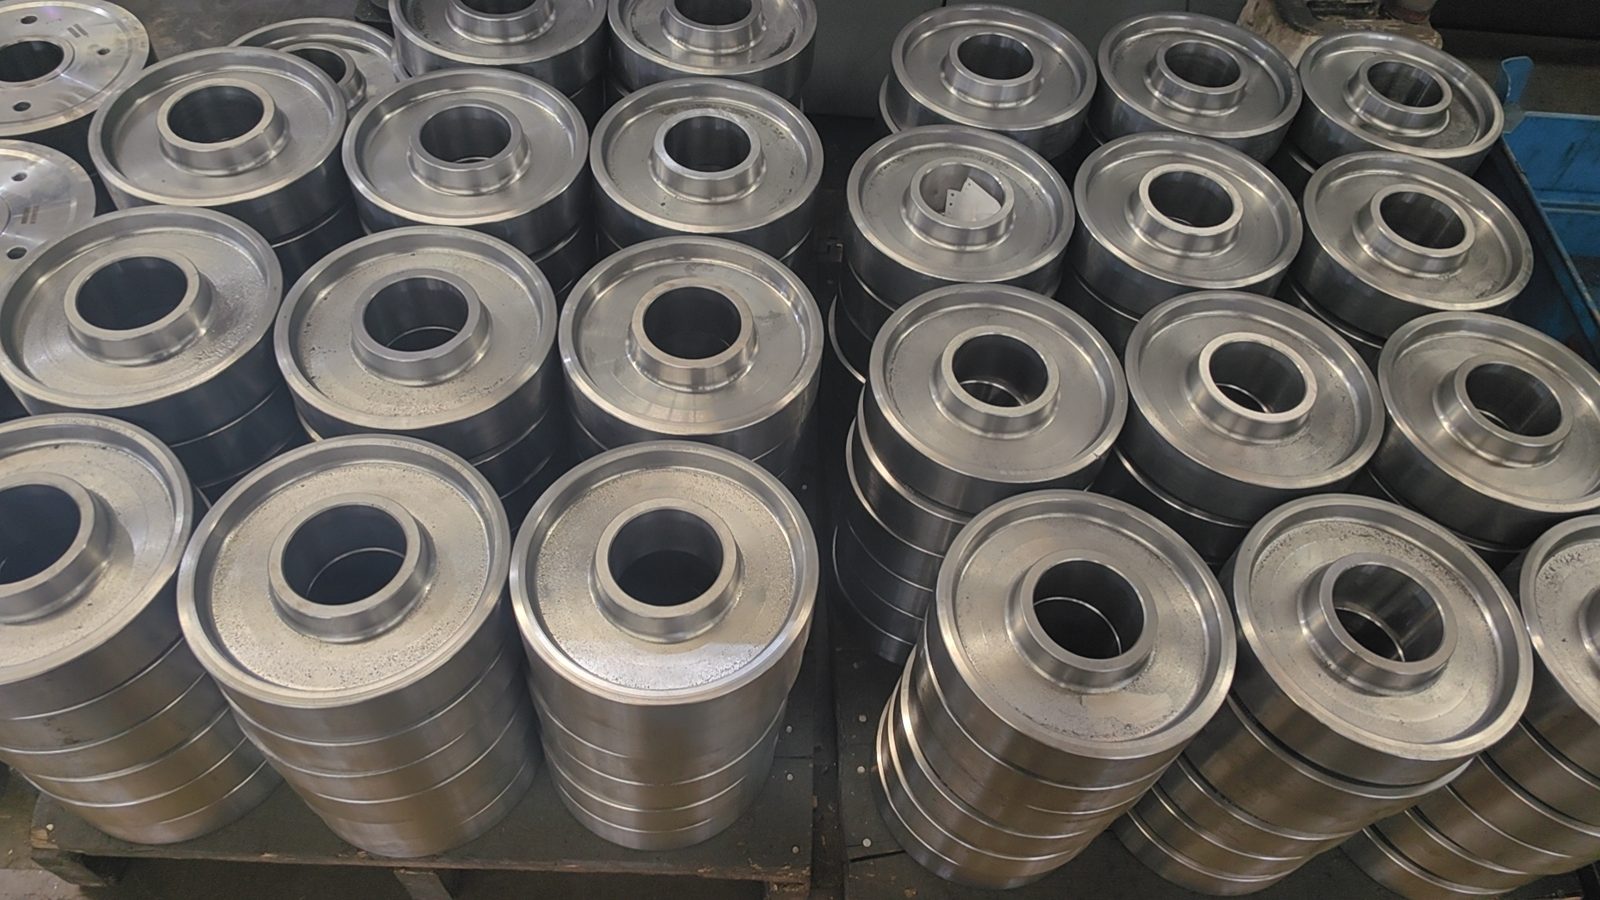
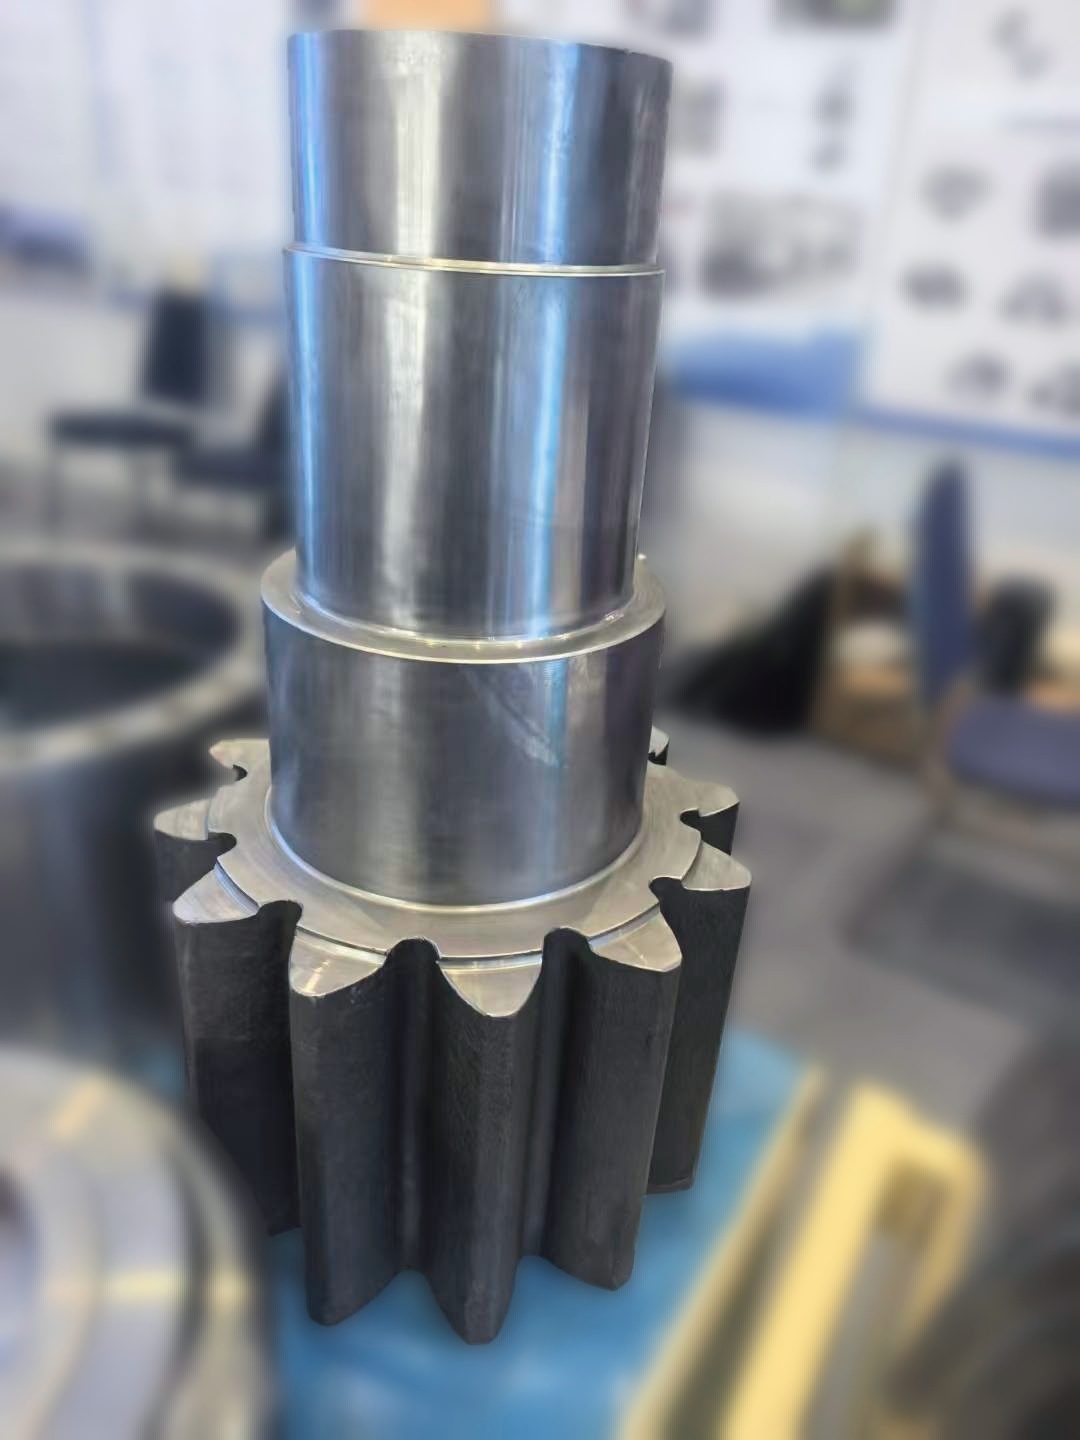
ブランクか、完成歯車か?
購買担当者は最初のメールでこれを尋ねるため、率直に回答する価値があります。当社はブランクを鍛造し、お客様の図面に基づくホブ切り、形削り、研削による歯切り歯車まで対応できます。自社で歯切りを行う顧客はブランクを受け取り、それも同様に問題なく機能します。
| 工程 | 担当 |
|---|---|
| 重量に合わせたビレット切断、鍛造、バリ取り | Longrui |
| 焼ならしまたは焼入れ焼戻し | Longrui |
| 粗機械加工、穴あけ、端面および外径の旋削 | Longrui |
| 歯切り、ホブ切り、形削り、または研削 | Longrui |
| 浸炭焼入れ、窒化、歯面研削 | Longrui |
歯をどこで切削するかは、鍛造歯車がその利点を活かせるか失うかを決める点です。当社は、取り代、硬さ、内部健全性を管理したブランクから歯を切削するため、工具は清浄な金属に到達し、繊維は歯元の下で正しい方向に配置されます。自社工場で歯切りを希望される場合は、お客様の切削工具に必要な取り代を付けてブランクを供給します。
なぜ切削棒鋼ではなく鍛造ブランクなのか
丸棒から切削した歯車では、棒材の結晶粒が部品をまっすぐ縦に走ります。鍛造ブランクでは、結晶粒が形状に沿います。金属が金型内に流れるにつれて、繊維線は穴の周りとウェブに沿って曲がり、熱処理を経てもその状態を保ちます。
使用中、歯元の荷重は数百万回にわたって反転します。亀裂は、繊維がその長さ方向に対して横切って切断されている箇所から発生します。ニアネット形状に鍛造されたブランクでは、代わりに繊維が断面に沿って配置されるため、同じ鋼材、同じ硬さ、同じ歯形でも、鍛造品から始めた場合の方が長い疲労寿命を得られます。
知っておく価値のある2つ目の効果があります。鍛造はインゴット由来の内部ポロシティを圧着するため、超音波探傷が意味を持ちます。鋸切断した棒鋼では圧延メーカーの製品を検査しているのに対し、鍛造品では断面全体に加工が及んだ部品を検査しています。
図面で必要な情報
歯車の図面は完成品図なので、加工に必要な情報は歯の部分を除いたところに残ります。以下をお送りください:
- ブランクの外形: 外径、歯幅、全長
- ボア径、および当社で仕上げ機械加工を行うか、鍛造ままとしてお客様側で仕上げるか
- ブランクが単純な円板でない場合のウェブとハブの比率
- 歯車データまたは完成品図(ブランクの取り代を逆算するため)
- 材料グレードと熱処理条件
- NDT や硬さの要求があれば
歯車データがまだ確定していない場合は、完成品の外形から検討してブランクをお見積もりします。確定している場合は、歯元から取り代を逆算し、切削工具が健全な金属を削れるようにします。
グレード
歯車ブランクで一般的なグレードは、当社が他の部品向けにすでに鍛造しているものと同じです。一般用途には AISI 1045、より高い芯部強度が必要な場合には 4135(35CrMo)と 5140(40Cr)、高負荷の歯車や大型断面には 4140(42CrMo)です。完成した歯車に浸炭焼入れを施す場合は、お問い合わせの段階でお知らせください。ブランクに施す熱処理が変わるためです。海水やプロセス流体に接する鍛造品は、F304、F316、F51、F53、F55 で製作できます。使用条件を含む全リストは材料ページにあります。
ご注文
図面形式は問いません。PDF、DWG、STEP のいずれでも結構です。数量と、ブランクに求める状態を併せてお知らせください。実現可能性、金型、価格は通常、図面到着から 24〜48 時間以内にご回答します。型鍛造に適さない部品の場合は、早い段階でその旨をお伝えします。カスタム形状は特別な案件ではなく、当社の通常業務です。あらゆる部品について当社が必要とする情報はお問い合わせページにあります。
全工程を一つの工場で
歯車ブランクは、最初の歯を切削する前に、ブランク、熱処理、機械加工の取り代がすべて整合して初めて役立ちます。その工程は当社の一つの工場に揃っています。重量に合わせて切断したビレット、2,000–6,000 トンのプレスによる鍛造、焼ならしまたは焼入れ焼戻し、お客様の切削工具が必要とする外形までの粗機械加工、そしてそれを文書化する試験。これらを当社の ISO 9001 システムの下、石油・ガス向けの認定と併せて提供しています。完成品図をお送りいただければ、歯車からブランクを逆算します。
よくあるご質問
歯車の歯は切削していますか。
はい。鍛造ブランクと上記の粗機械加工に加えて、お客様の図面に従って歯の切削、成形、研削を行います。加工可能な範囲を超える歯車の場合は、お見積もりの段階でその旨をお伝えします。自社で歯を切削したいお客様はブランクのみをご注文いただいており、その範囲も同じようにお見積もりします。
歯車ブランクとは具体的に何ですか。
歯を切削する対象となる鍛造品です。円板、リング、または歯車本体が鍛造されたシャフトなどがあります。適切な取り代を付けて納入するため、切削工具が清浄で健全な金属を削ることができます。
歯車ブランクはどのグレードで鍛造できますか。
1045、4135(35CrMo)、5140(40Cr)、4140(42CrMo)でほとんどの歯車に対応します。腐食環境向けには、F304、F316、F51、F53、F55 もご用意できます。
鍛造できる最大の歯車ブランクはどのくらいですか。
単品鍛造品は最大520 kg、Ø600 × 1000 mm以内で機械加工可能です。リングブランクは同じ重量の中実ブランクより外径を大きくできるため、寸法をお送りいただければプレスで確認します。
鍛造まま、それとも粗機械加工?
どちらも対応可能で、第三の選択肢もあります。多くの歯車工場は鍛造ままのブランクを受け取り、機械加工をすべて自社で行います。外径旋削、端面加工、中ぐりを当社に依頼するケースもあれば、歯切りと歯研削まで求めるケースもあります。どれを希望されるかお知らせいただければ、その範囲で見積もります。
歯車シャフトとピニオンを一体で鍛造できますか?
はい、通常は別々の歯車をシャフトに圧入するより良い解決策です。シャフトと歯車本体を一体で鍛造すると、そうでなければ全トルクを伝達しなければならない継ぎ手を排除できます。
価格を左右する要因は?
材質とサイズ、熱処理状態、当社に依頼する機械加工の範囲、NDT範囲、数量です。図面はRFQフォームまたはsales@longruiforging.comまでお送りください。見積もりは通常24〜48時間以内に送付します。
図面到着後24〜48時間以内に、実現可能性、金型、価格をご提示します。