二相ステンレス鋼は二相材料です。約半分がフェライト、半分がオーステナイトです。その結果、316L の約2倍の耐力を持ち、塩化物応力腐食割れに対する耐性がはるかに高い鋼種群となります。これにより、二相ステンレスは海水、海底、海水淡水化、化学用途で採用されます。
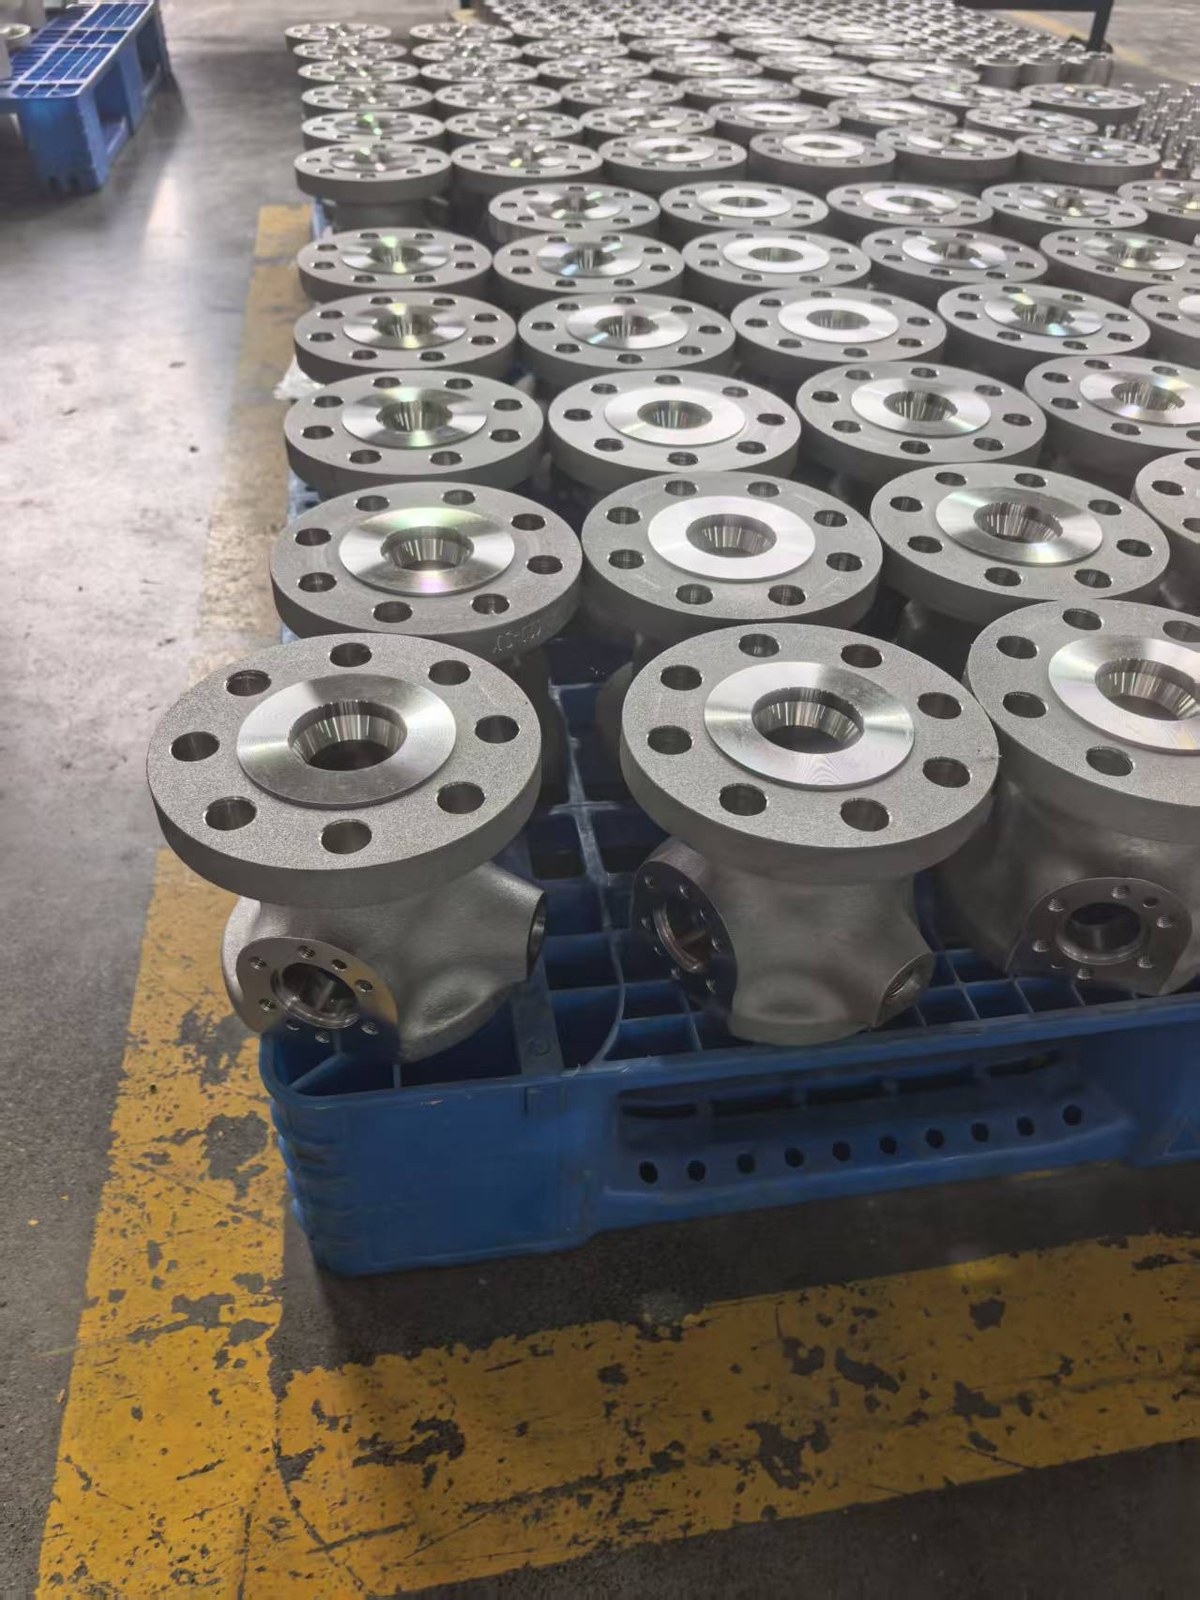
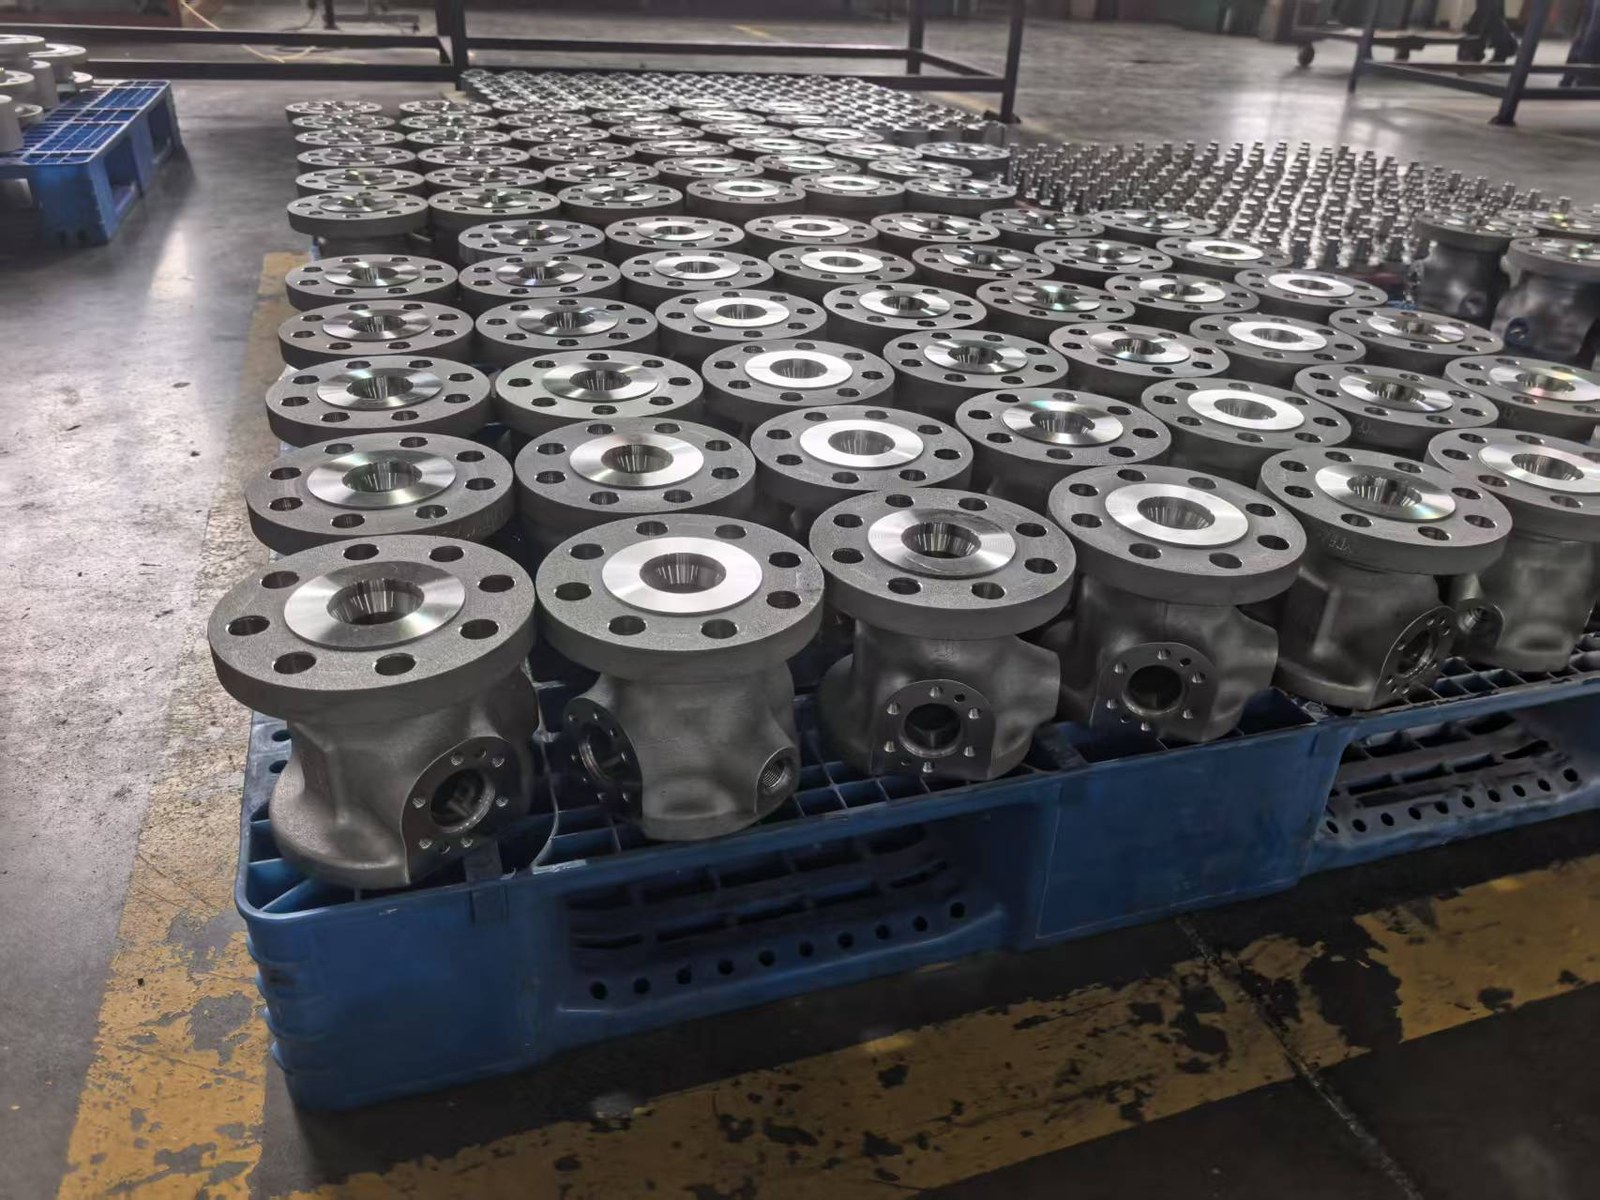
Longrui Forging は F51、F53、F55 の二相ステンレス製バルブボディ、バルブカバー、フランジ、ハブ、一般部品を、6,000 T 多方向プレスで1個あたり 5 kg から 520 kg の範囲で鍛造しています。鍛造、溶体化処理、試験を一貫して社内で行い、当社の NORSOK M-650 素材メーカー認定のもとで実施しています。
二相ステンレス鋼種の見分け方
以下の鋼種呼称は ASTM A182 の呼び名で、ほとんどの二相ステンレス図面に記載されています。括弧内の商用品名は、購買担当者が会話で使う名称です。
| ASTM 鋼種 | UNS | 商用品名 | 最小 PREN |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
最初の行について2点あります。ほぼすべての二相ステンレスの問い合わせで出てくる内容です:
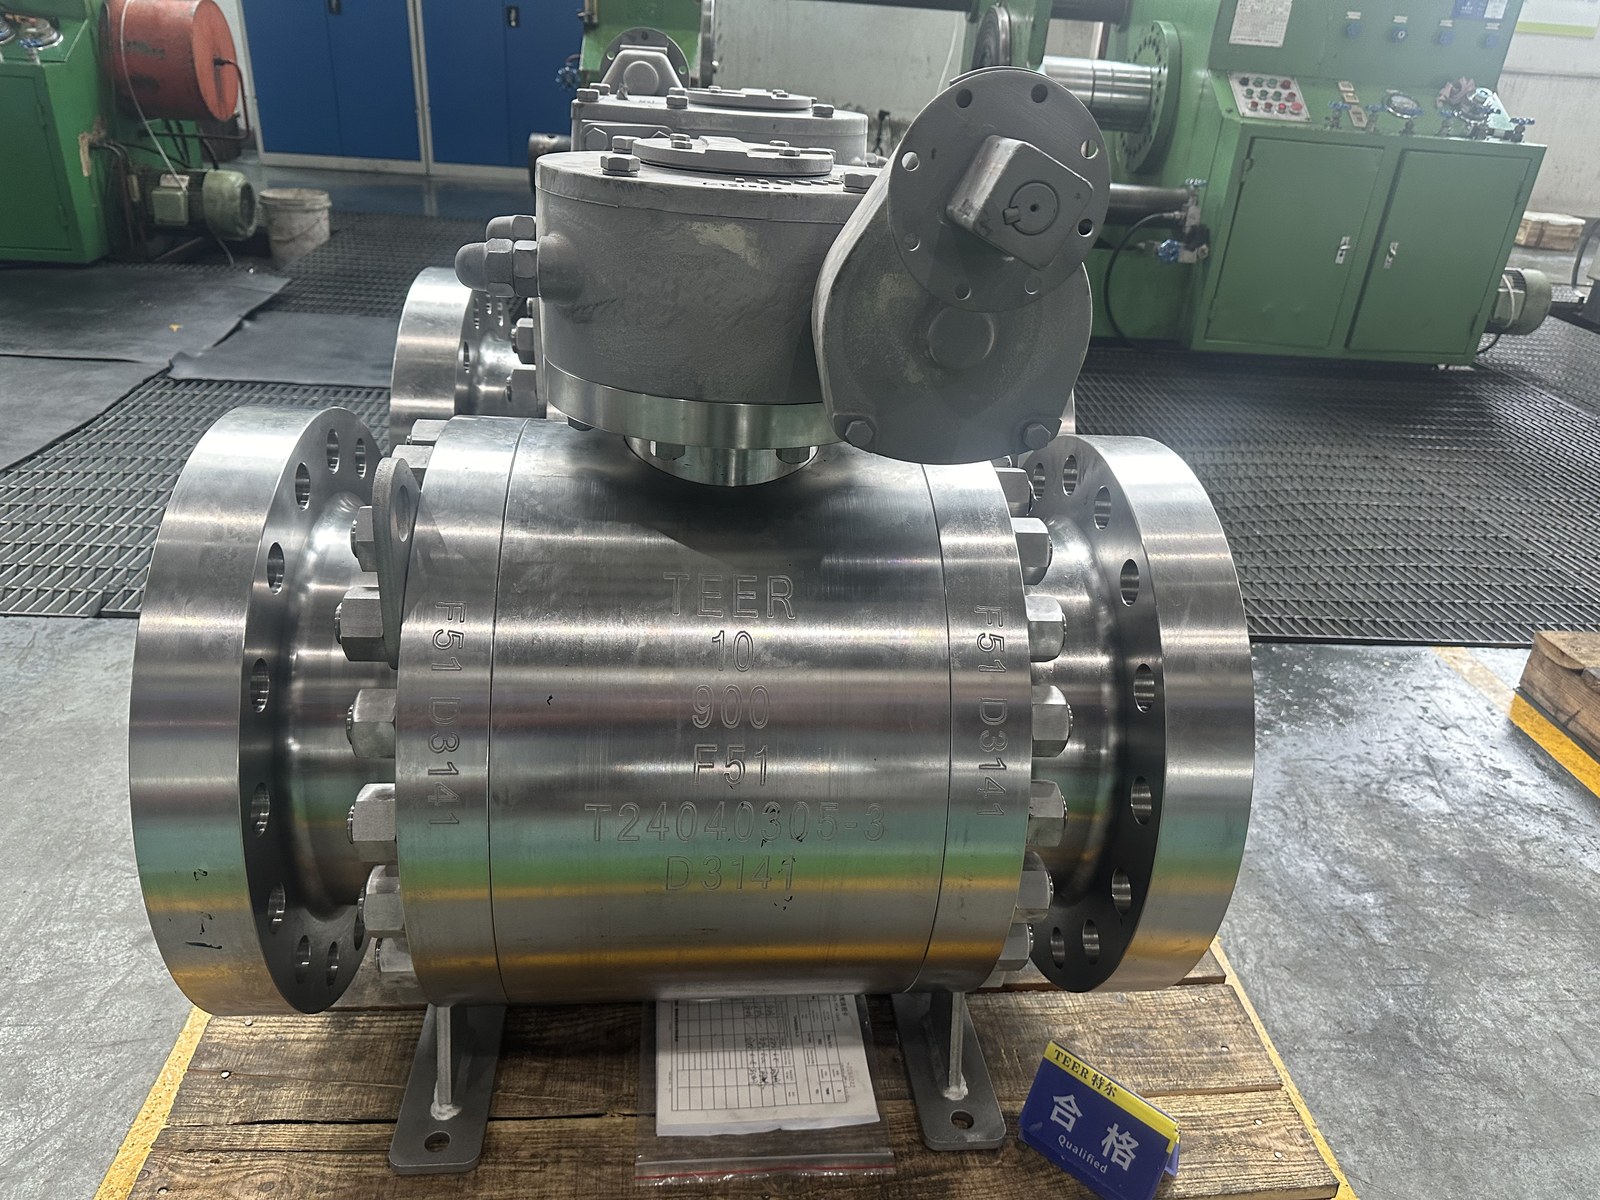
- F51 は当初の 22% クロム二相ステンレスです。 組成は後に耐孔食性を高めるため、範囲の上限側で厳格化され、その厳格化版が F60(UNS S32205)です。S32205 は S31803 として二重認定できますが、逆はできません。図面が F51 で、ミルシートが S32205 の場合、その材料は代替ではなく、より厳しい仕様に適合しています。
- PREN は最後の列で、クロム、モリブデン、窒素含有量から算出され、塩化物環境での耐孔食性の程度を表します。海水用途では通常 34 から始まり、スーパー二相ステンレス鋼種は 40 以上で指定されます。
二相ステンレスが適する用途と適さない用途
二相ステンレスは、塩化物が多く、湿潤で、適度に温暖な用途に適しています。海底およびトップサイドの石油・ガス部品、海水淡水化プラント、化学プロセス装置、海水や随伴水に接するバルブボディなどです。
一定温度を超えると適しません。鋼種を確定する前に知っておく価値があります:
- 475 °C 脆性。 おおよそ 300 °C を超えるとフェライト相の分離が始まり、約 475 °C で最も顕著になります。生成範囲は一般に 300 ~ 525 °C とされており、二相ステンレスには使用温度の上限があります。
- 上限はひとつの数値ではありません。 供給元が公表する 2205 の最高使用温度は、メーカーと設計コードによって約 250 ~ 315 °C の幅があります。適用される圧力容器コードが優先します。使用温度が限界に近い場合はお知らせください。プロジェクトで指定されたコードに従って対応します。
- シグマ相。 おおよそ 700 ~ 950 °C の間で、徐冷すると鋼中に金属間化合物が生成します。じん性と耐食性の両方を低下させ、スーパー二相グレードが最も敏感です。これは使用時のリスクであると同時に製造上のリスクでもあり、溶体化処理後の冷却速度がこれほど重要になる理由でもあります。
- 低温。 二相ステンレスはオーステナイト系ステンレスと異なり、延性から脆性への遷移を起こします。海洋分野の仕様では通常、−46 °C での衝撃試験が要求され、−80 °C が一般に用いられる最低温度の目安です。
二相ステンレスが鍛造現場で求めるもの
二相ステンレスは炭素鋼やオーステナイト系鋼よりも狭い温度帯で鍛造され、二相ステンレスの鍛造品が健全かどうかを決める 2 つの要素は、鍛造プレスの前後の工程にあります。
- 加熱と加工温度。 ビレットは金属間化合物の生成域を避けた温度範囲内で保持・加工し、温度は推測ではなく、バッチごとに監視します。
- 溶体化処理と冷却。 鍛造後、部品は溶体化処理を行い、制御された速度で冷却することで、フェライトとオーステナイトが一部変態することなく、意図したバランスに戻ります。
- 検証。 全ヒートの化学組成、引張・降伏、低温浴を含む衝撃エネルギー、ブリネル硬さ、超音波探傷を、すべて当社自社ラボで実施します。炉および冷却の記録は、注文に添えて提出できます。
- 書類。 海洋および石油・ガスプロジェクトでは、部品と同程度に厳しく書類も監査されます。当社の API Spec 20C ライセンスと NORSOK M-650 認定は、こうした監査で確認される項目です。両方とも認証ページに記載しています。
2205 と 2507:どちらを選ぶか
二相ステンレスに関するお引き合いの多くは、この比較に行き着きます。下表は判断の要点をまとめたものです。材料の全ラインナップは材料ページに掲載しています。
| 項目 | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 以上 | 40 以上 |
| 降伏強さ | 316L の約 2 倍 | さらに高く、上位グレードを選ぶ理由になる |
| 塩化物環境 | 海水、随伴水、一般化学環境 | ブライン、高塩化物、より高温または厳しい環境 |
| 鍛造と機械加工 | 比較的容易 | 加工が難しく、処理ウィンドウも狭い |
| 主に指定される用途 | バルブボディ、バルブカバー、フランジ、ポンプ部品 | サブシーおよびトップサイド機器、海水システム、化学プラント |
| 相対コスト | 二相ステンレスの基準 | 合金含有量の分、2205 より高い |
2205では余裕がない塩化物濃度や温度で使用する場合、通常は316L部品を厚肉化するのではなく、2507へ移行する選択になります。耐食性の違いは設計上の判断ではなく、グレードの判断だからです。使用温度が余裕のない要因である場合、答えはまったく別の材料ファミリーになる可能性があり、その場合はそのようにお伝えします。
二相ステンレス鋼のご注文に伴う書類
二相ステンレス鋼のご注文では、EN 10204 3.1検査証明書が標準で発行され、ヒート番号は試験結果を通じて追跡できます。プロジェクト仕様で立会試験が要求される場合、当社外の検査員による副署がされたEN 10204 3.2証明書をご要望に応じて発行できます。これは部品価格には含めず、別途見積もりとなります。出荷前に、ハンドヘルドXRF分光分析装置で、部品が証明書に記載されたグレードであることを再確認します。品質管理ページでは、各工程で何を検査し、どの記録が残るかを示しています。
鍛造が二相ステンレス部品に加えるもの
鋳造品と棒材はどちらも二相ステンレス部品に使用され、形状によってはそれらが適した選択です。鍛造が加えるのは、凝固ではなく変形によって整えられた組織です。ファイバーは鋳型に沿うのではなく、断面に沿って走ります。内部ポロシティは超音波試験で見つけられるままにされるのではなく、圧着されて閉じられます。また、部品は最終形状に近い状態で得られ、これは機械加工がこれほど難しいグレードでは意味があります。その後、フェライトとオーステナイトのバランスは自社炉での溶体化処理で回復され、そのサイクルは記録されます。
それを支える生産体制は一貫しています。重量に合わせて切断したビレット、6,000 T多方向鍛造プレスでの鍛造、熱処理、機械加工、試験を同一拠点で行い、当社のNORSOK M-650認定およびAPI Spec 20Cライセンスの下で管理しています。両工法の一般的な比較は鍛造と鋳造の比較ページにあります。
関連ページ
よくあるご質問
二相ステンレス鋼は316よりも鍛造が難しいですか。
はい。二相ステンレス鋼は鍛造温度でより高い強度を保持するため、オーステナイト系ステンレス鋼よりも大きなプレス力と厳しい温度範囲を必要とし、相バランスを保つために溶体化処理後の冷却速度を制御する必要があります。それは別工程ではなく工程管理です。同じラインで両方を鍛造しています。
F51バルブボディを鍛造できますか。
はい、これは当社の定常的な二相ステンレス鋼案件の一つです。F51の二ピースおよび三ピースボールバルブのボディとバルブカバーを、1/2″から12″、Class 150から2500まで対応しています。寸法と重量はバルブボディページに記載しています。
F51とF60の違いは何ですか。
F51はUNS S31803で、元々の22%クロム二相ステンレス鋼です。F60はUNS S32205で、耐孔食性を高めるために組成を規格範囲の上限側に寄せた同じグレードです。S32205はS31803として二重証明が可能なため、1枚の証明書に両方の番号が記載されることがよくあります。
二相ステンレス鋼の材料証明書と試験報告書を提供していますか。
はい。化学成分および機械試験結果、UT報告書、炉チャートはすべてご注文に添付して提供できます。3.1証明書は標準で付属します。お客様の仕様で外部副署が必要な場合、3.2は別途見積もりとなります。
鍛造可能な最も重い二相ステンレス部品は何ですか?
単品の鍛造品は520 kgに達し、当社の機械加工範囲はØ600 × 1000 mmです。二相ステンレス部品は通常それ未満であるため、重量が制限になることはほとんどなく、形状と断面厚さが実現可否を決めるのが通常です。図面をお送りいただければ確認します。
鋼種と使用条件を明記のうえ、図面をお送りください。実現可否と価格を、通常1日以内にご返信いたします。