Longrui Forgingは中国の型鍛造メーカーです。6,000 T、3,000 T、2,000 Tの多方向油圧プレスを使い、加熱した鋼を成形金型の間で成形し、5 kgから520 kgまでの部品を製造しています。金型は自社で設計・製作し、熱処理、検査、機械加工も同じ工場内で行っています。
型鍛造とは
多方向型鍛造はバリレスを目標としています。原理上はオープンダイ鍛造の大きな横方向のバリをなくしますが、実際の生産では、素材重量の公差や複雑形状での金属流動制御の難しさから、小さな縦方向のバリが残り、条件によっては管理が必要な局部バリが生じます。
型鍛造(インプレッション・ダイ鍛造とも呼ばれます)では、加熱した鋼のビレットを、完成品の形状を刻んだ2つの金型の間で成形します。鋼は圧力を受けて金型キャビティを満たし、余肉はパーティングラインの周囲にフラッシュとして排出されます。
これは熱間鍛造の一種です。まずビレットを鍛造温度まで加熱し、形状を少しずつ積み上げるのではなく、数ストロークで部品を成形します。
同じ工程にはいくつかの呼び方があります。型鍛造、ダイ鍛造、インプレッション・ダイ鍛造はいずれもこの製法を指します。古い図面では、かつてこの作業を行っていたハンマーにちなんでドロップハンマー鍛造と記されています。工具ではなく材料で呼ぶ場合、購買担当者は金属鍛造や鋼鍛造と言いますが、これは異なる鋼種で同じ成形を行うことを意味します。どのような表現であっても、求められているのは成形金型、管理された温度、そして成形後にトリミングされるフラッシュです。
そこから3つのことが導かれ、これが購買担当者がこの工法を指定する理由です。
- 結晶粒の流れは部品の輪郭に沿います。 金属繊維は切断されるのではなく形状に沿って曲がり、これが鍛造品の疲労特性と衝撃特性を生み出します。
- ニアネットシェイプ。 部品は最終形状に近い状態で仕上がるため、仕上げに必要な鋼材と機械加工を減らせます。
- 鋳造特有の気孔がありません。 素材は緻密で加工されており、内部にガス穴や引け巣がありません。
| オープンダイ鍛造 | 型鍛造 | |
|---|---|---|
| 成形 | 平らな金型または単純な金型の間で、繰り返しの打撃により形状を積み上げる | 2つの成形金型の間で、数ストロークで部品を成形する |
| サイズ | 非常に大型の部品、少量生産 | 繰り返し発注される部品、約5 kgから520 kg |
| 工具 | ほとんど不要、または不要 | 部品ごとに金型セット |
| 主な用途 | 一品物の重量部品 | バルブボディとバルブカバー、歯車、フランジ、油圧・機械部品 |
新しい部品ごとに金型が必要なため、型鍛造は一品物よりも、繰り返し発注する部品に適しています。当社の型鍛造の範囲を超える部品については、代わりにオープンダイ鍛造はグループ内の別工場で供給します(設備能力をご覧ください)。
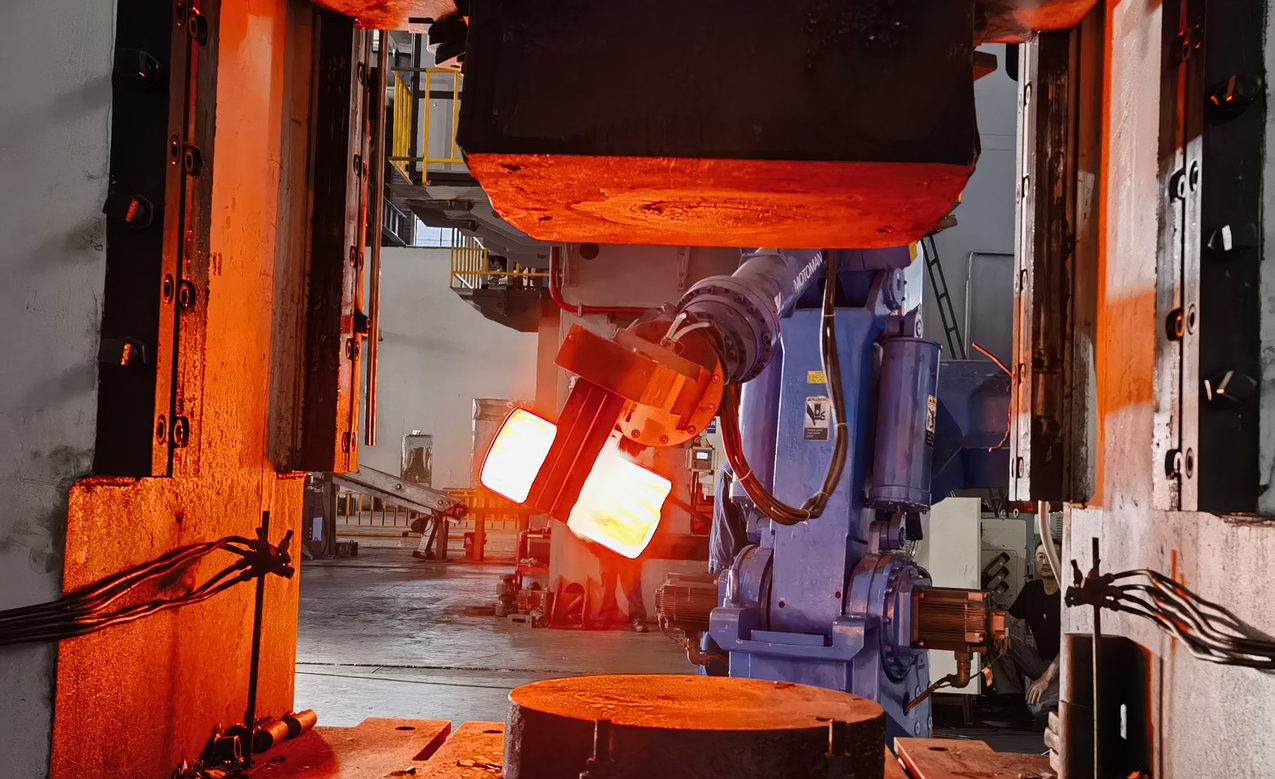
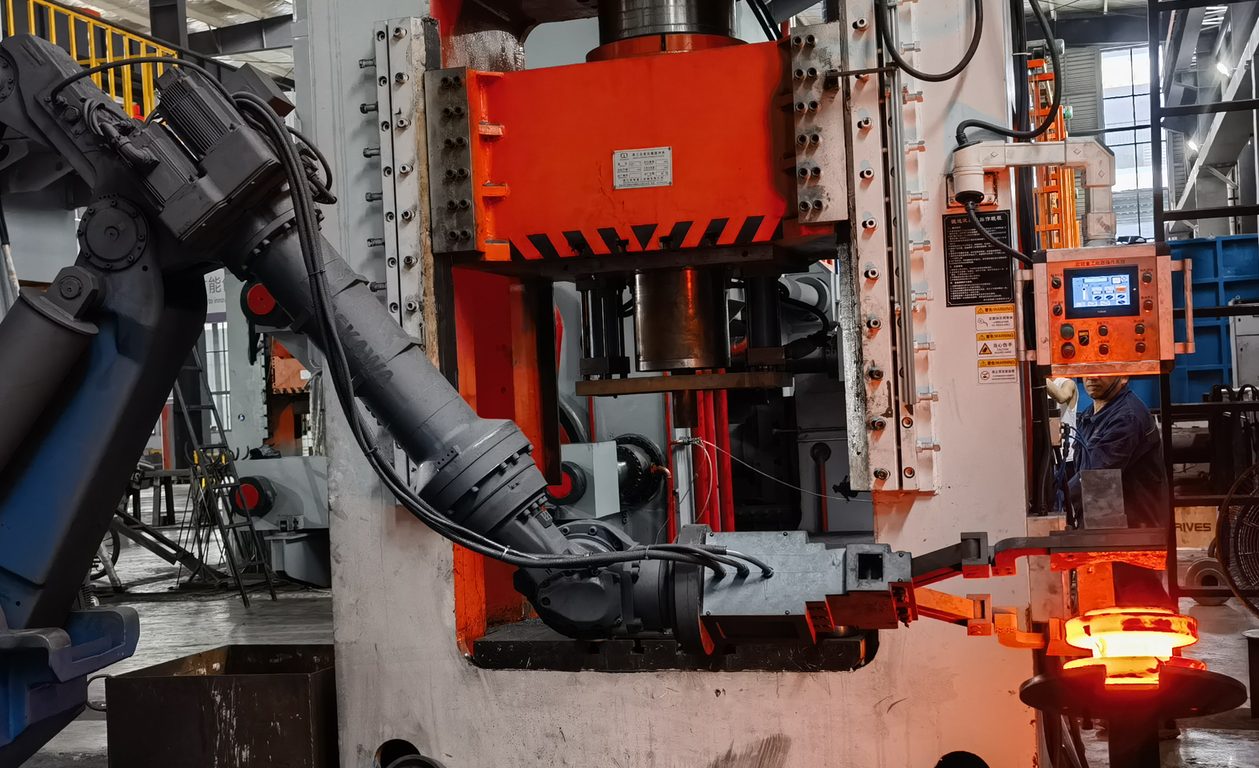
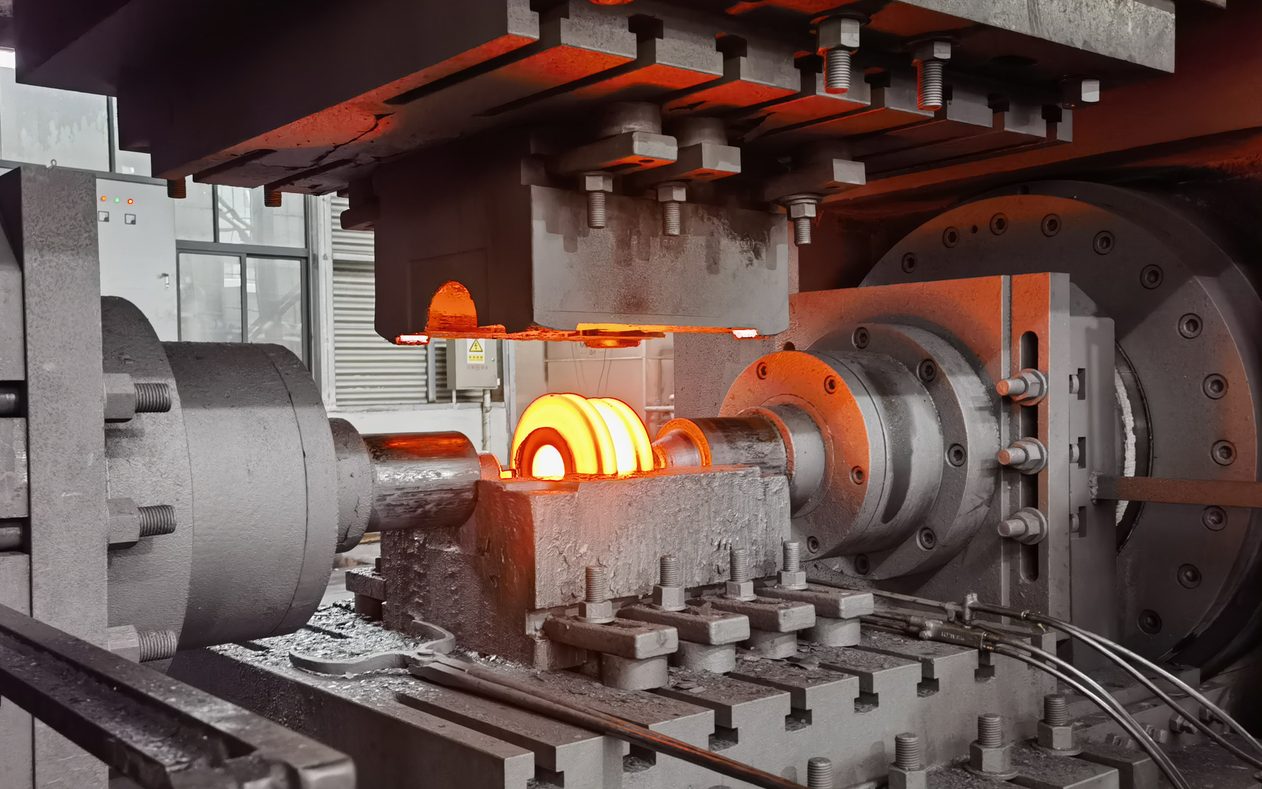
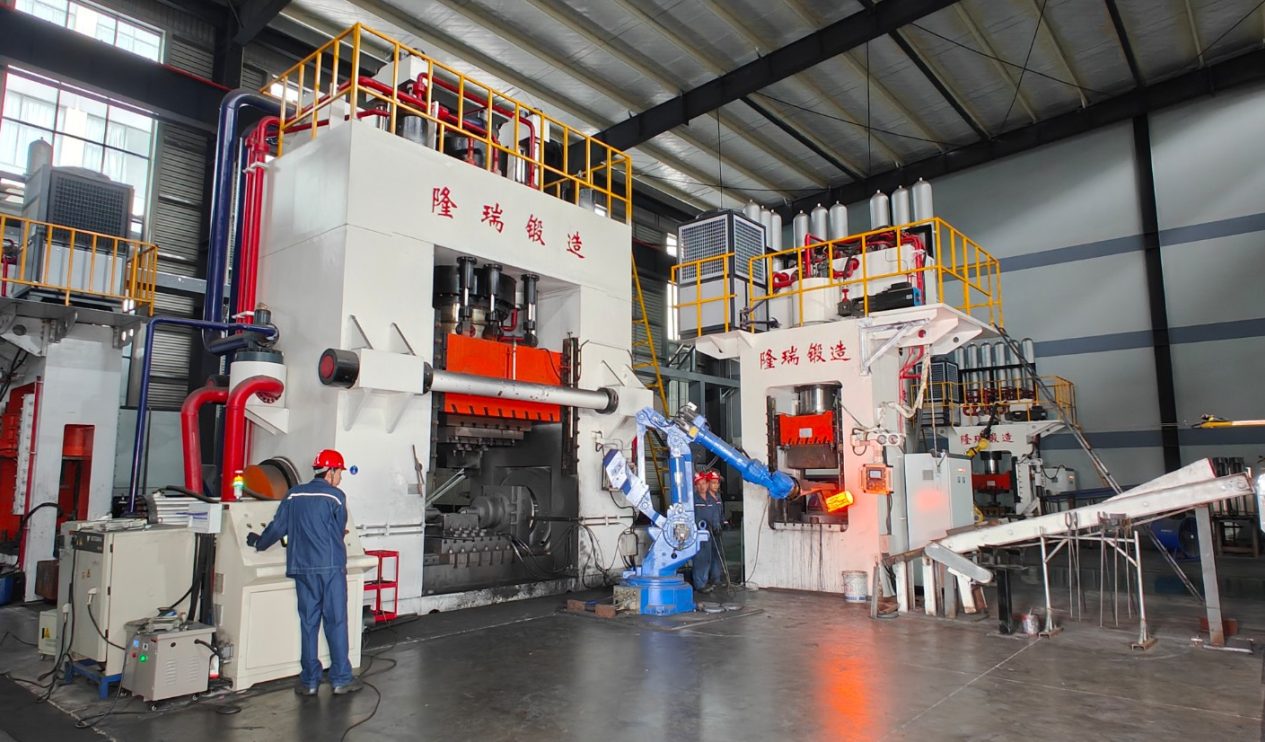
鍛造できる部品
- バルブボディとバルブカバー(ボンネット):1/2″ – 12″、Class 150 – 2500。詳細はバルブボディのページ
- バルブ部品、フランジ、リング
- 歯車ブランクと歯車部品。詳細は歯車ブランクのページ
- 油圧シリンダ部品と管継手
- 発電所向けバルブ部品(F91、F92、WB36)
- 建設・鉱山機械部品、ホイールハブ、橋梁部材
- お客様独自の部品:PDF、DWG、STEP のいずれかで図面をお送りください
当社のプレスとサイズ範囲
| プレス | 加圧力 | 鍛造重量範囲 |
|---|---|---|
| 多方向プレス No.1 | 6,000 T (60 MN) | 150 – 520 kg |
| 多方向プレス No.2 | 3,000 T | 30 – 150 kg |
| 多方向プレス No.3 | 2,000 T | 5 – 30 kg |
- 最大単一鍛造品:520 kg(プレスは最大 800 kg まで対応可能、部品構造の確認による)
- 最大機械加工サイズ:Ø600 × 1000 mm
- 年間型鍛造能力:15,000 トン
当社のプレスは多方向式で、同一ストローク内で鋼材を複数方向から加工します。これにより、バルブボディのように深い空洞を持つ部品を、複数の部品を溶接して組み立てることなく成形できます。中国での型鍛造を比較検討する際、まず確認すべきはこの 2 つの数値、すなわちトン数と方向数です。次に確認すべきは金型を誰が作るかであり、当社の金型は社内で設計・加工しています。
金型と工具
金型設計は社内で行っています。当社は型鍛造および多方向工具に関する5 件の特許を保有しており、その中には、クイックチェンジ式インサート構造を備えたバルブカバー用多方向鍛造金型の発明特許、およびクイックリリース式の複合バルブカバー金型とバルブボディ用交換式リアシリンダパンチに関する実用新案が含まれます。
クイックチェンジ式の金型設計により、部品改訂時の段取り替え時間を短く保てます。これが、当社のバルブボディとバルブカバーがロット間で寸法の安定性を維持できる理由の一つです。
部品の製造工程
ここでの型鍛造プロセスはどの部品でも同じで、プレスはその一部の工程にすぎません。すべての鍛造品は同じ 11 の管理工程を経ます。分光分析による材料検査、鍛造重量への鋸切断、管理炉での加熱、ロボットマニピュレータによる予備鍛造、赤外線温度監視下での鍛造プレスによる型鍛造、研削と表面検査、熱処理、機械試験、非破壊検査、機械加工と寸法検査、そして最終の XRF 検証と出荷です。詳細と写真は製造工程のページにあります。
材料
当社は炭素鋼・低温用鋼、合金鋼、ステンレス鋼、二相鋼・スーパー二相鋼、ニッケル合金、構造用鋼を鍛造しています。材料のページには鋼種と、それぞれがどの用途のために選定されるかを掲載しています。
鍛造品を支える品質
鍛造は購入者が買うものの半分にすぎず、残りの半分は書類です。当社は型鍛造に関して API Spec 20C の認証を取得し、NORSOK M-650 の材料メーカー資格、さらに TÜV NORD による PED 2014/68/EU と AD2000-W0、BV Mode II、ISO 9001/14001/45001 を保有しています。UT、MT、PT は社内で実施し、機械試験は自社ラボで行います。すべての出荷には材料証明書と試験報告書が付属します。詳細は認証ページとAPI 20C および NORSOK M-650 の対象範囲をご覧ください。
関連ページ
よくある質問
型鍛造と鋳造の違いは何ですか?
型鍛造は圧力下で中実の鋼を成形するため、部品には連続した金属流れがあり、内部ポロシティがなく、靭性も高くなります。鋳造品は鋳型に注湯されるため、収縮巣やガス穴が残ることがあります。耐圧部品や安全上重要な部品では、通常、鍛造が指定される製法です。 最終的な性質と内部品質は、材料グレード、そのグレードとお客様のご要求に基づいて定める熱処理、および合意した非破壊検査の範囲によって決まり、ご注文の検査要求に従って検証します。
鍛造できる部品は最大どのくらいの重量ですか?
当社の3台のプレスでは、5 kg から 520 kg まで対応します。6,000 T プレスは 150–520 kg、3,000 T は 30–150 kg、2,000 T は 5–30 kg をカバーします。部品構造の検討を条件に、当社設備では 800 kg まで対応可能です。
金型は自社で製作していますか?
はい。金型の設計と製作は自社で行っており、当社の5件の金型・治具特許もそこから生まれています。新規部品については、まず図面を型鍛造の実現性の観点から検討し、その後、金型・工具を設計して見積もりを提示します。
どのような材料を鍛造できますか?
炭素鋼、低温用鋼、合金鋼、ステンレス鋼、二相系ステンレス鋼、スーパー二相系ステンレス鋼、ニッケル合金に対応し、A105、A350 LF2、4130、4140、F91、F92、F304、F316、420、17-4 PH、F51、F53、F55、625、718、825 などを鍛造できます。詳しくは材料ページをご覧ください。
鍛造ままの部品と機械加工済み部品のどちらを供給しますか?
どちらも対応します。鍛造品はラインから下りた状態で出荷することも、お客様の図面に基づき最大 Ø600 × 1000 mm まで機械加工し、寸法検査報告書と NDT 報告書を付けて出荷することもできます。
注文を開始するにはどうすればよいですか?
図面(PDF、DWG、STEP)をお送りください。その部品が型鍛造に適しているか、どのような金型・工具が必要か、費用がいくらになるかをご案内します。RFQ フォームとメールアドレスはお問い合わせページにあります。
オープンダイ鍛造と型鍛造の違いは何ですか?
オープンダイ鍛造は、平らな金型または単純な金型の間で部品を成形し、連続する打撃で形状を形成するため、低生産量の非常に大きな部品に適しています。型鍛造は部品形状を刻んだ金型セットを使用するため、形状が製品ごとに安定して再現され、機械加工代を少なくできます。上の表で両者を比較しています。当社は自社プレスで型鍛造を行い、部品が型鍛造の範囲を超える場合はオープンダイ鍛造品をグループ内の別工場で供給します。
ドロップハンマー鍛造は型鍛造と同じですか?
ドロップハンマー鍛造は、同じ考え方であるインプレッション型鍛造の古い呼び名で、落下重量で部品を成形するドロップハンマーに由来します。当社はドロップハンマーではなく油圧プレスで、複数方向から加圧するため、バルブボディのような深いキャビティを複数部品の溶接ではなく一体で成形できます。
型鍛造におけるばりとは何ですか?
フラッシュとは、型割り線部でキャビティから押し出された余剰鋼による薄いひれである。これはキャビティが完全に充填されたことを示しており、成形後にトリミングで除去される。金型はキャビティの周囲にフラッシュランドを備え、余剰鋼の逃げ方を制御する。その間に荷重をかけたまま部品を保持することが、鋼を形状の最後の隅々まで押し込む力になる。