Il controllo qualità su un pezzo forgiato è un insieme di verifiche effettuate in punti fissi del processo, ognuna delle quali lascia un registro: analisi chimica per colata, cicli di trattamento termico per carica, controlli a ultrasuoni per pezzo e controlli dimensionali sulle superfici che vengono lavorate meccanicamente. Su un ordine di forgiatura le verifiche e i registri vengono concordati in anticipo nel piano di ispezione e collaudo. Longrui Forging li esegue nel proprio stabilimento nella Contea di Yunhe, Zhejiang, Cina, in conformità alle norme ISO 9001 e alla nostra licenza API Spec 20C.
I passaggi fisici sono descritti nella pagina del processo produttivo; i certificati e le attrezzature di laboratorio sono nella pagina delle certificazioni; le apparecchiature stesse sono elencate nella sezione Capacità.
Il piano di ispezione e collaudo dietro una forgiatura
| Verifica | Dove avviene | Con cosa | Cosa lascia |
|---|---|---|---|
| Identità di grado e colata | Prima del taglio | Spettrometro ottico a emissione con scintilla GNR (Italia) | Analisi della composizione per la colata e numero di colata marcato sulla barra |
| Peso del taglio | Taglio con sega | Bilance a piattaforma e a ponte | Pezzo marcato con numero di colata e di lotto |
| Temperatura della billetta e di forgiatura | Riscaldamento e forgiatura | Termocoppie e regolatori del forno, pirometro a infrarossi alla pressa | Registro del forno e registro di forgiatura |
| Condizione superficiale | Dopo forgiatura e molatura | Ispezione visiva alla pressa | Bava rifilata, difetti superficiali rimossi |
| Trattamento termico | Linea di trattamento termico | Regolatori di temperatura e registratori a grafico su ogni forno | Grafico del trattamento termico con il ciclo registrato |
| Proprietà meccaniche | Laboratorio interno | Macchina universale di prova servo-idraulica, macchina automatica per prove di resilienza con bagno a bassa temperatura, durometro Brinell | Rapporti di prova di composizione e meccanici |
| Integrità interna | Controlli non distruttivi | Rilevatore digitale di difetti a ultrasuoni, con controlli con particelle magnetiche e liquidi penetranti su richiesta | Rapporto NDT per il lotto |
| Dimensioni | Dopo la lavorazione meccanica | Calibri e calibri di profondità fino a 600 mm, calibri per raggi, verificati rispetto al disegno | Rapporto dimensionale sui pezzi lavorati |
| Identità prima della spedizione | Imballaggio | Spettrometro XRF portatile | Identità del materiale confermata rispetto al certificato |
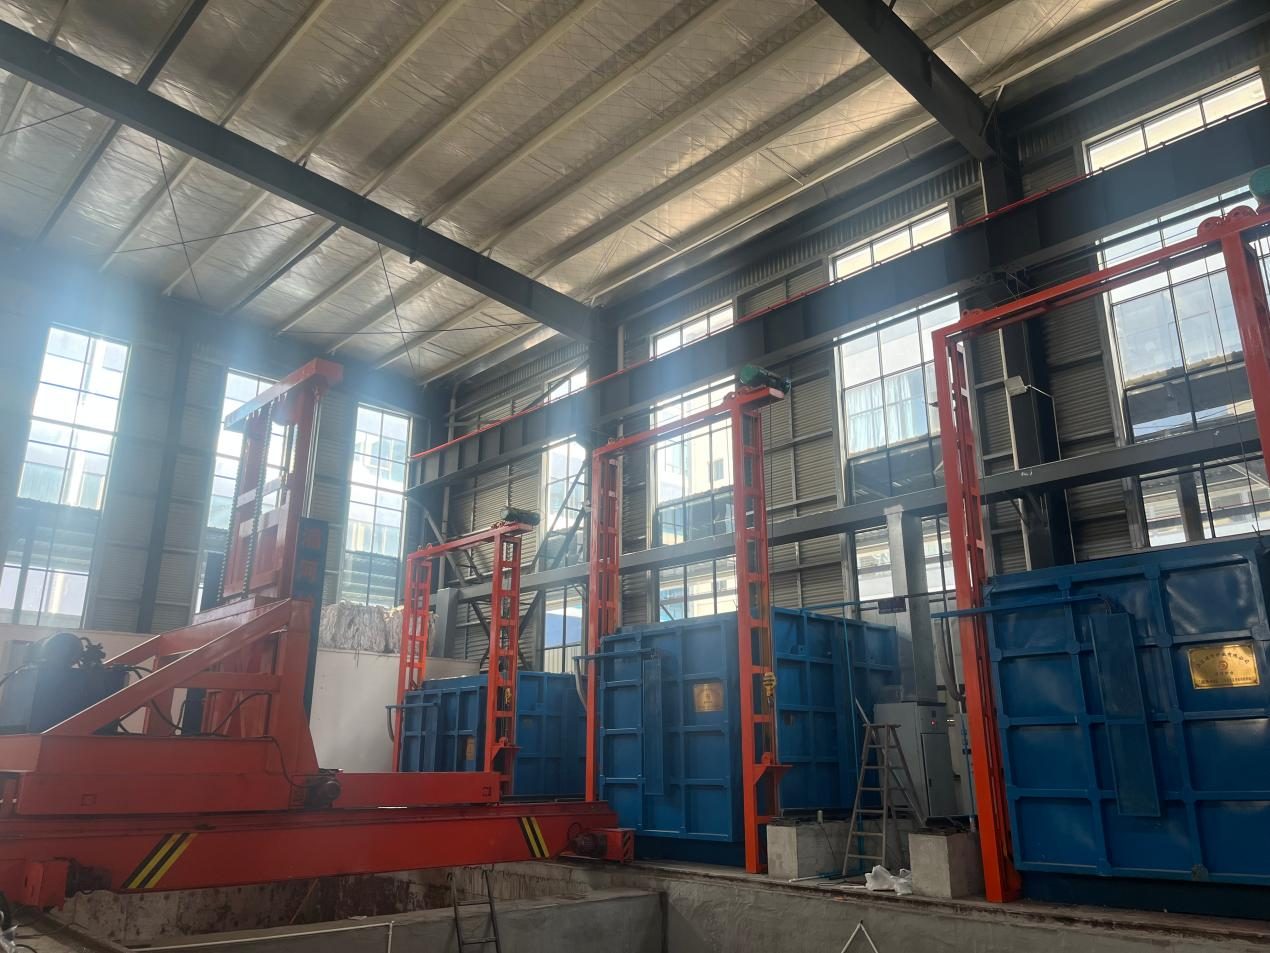
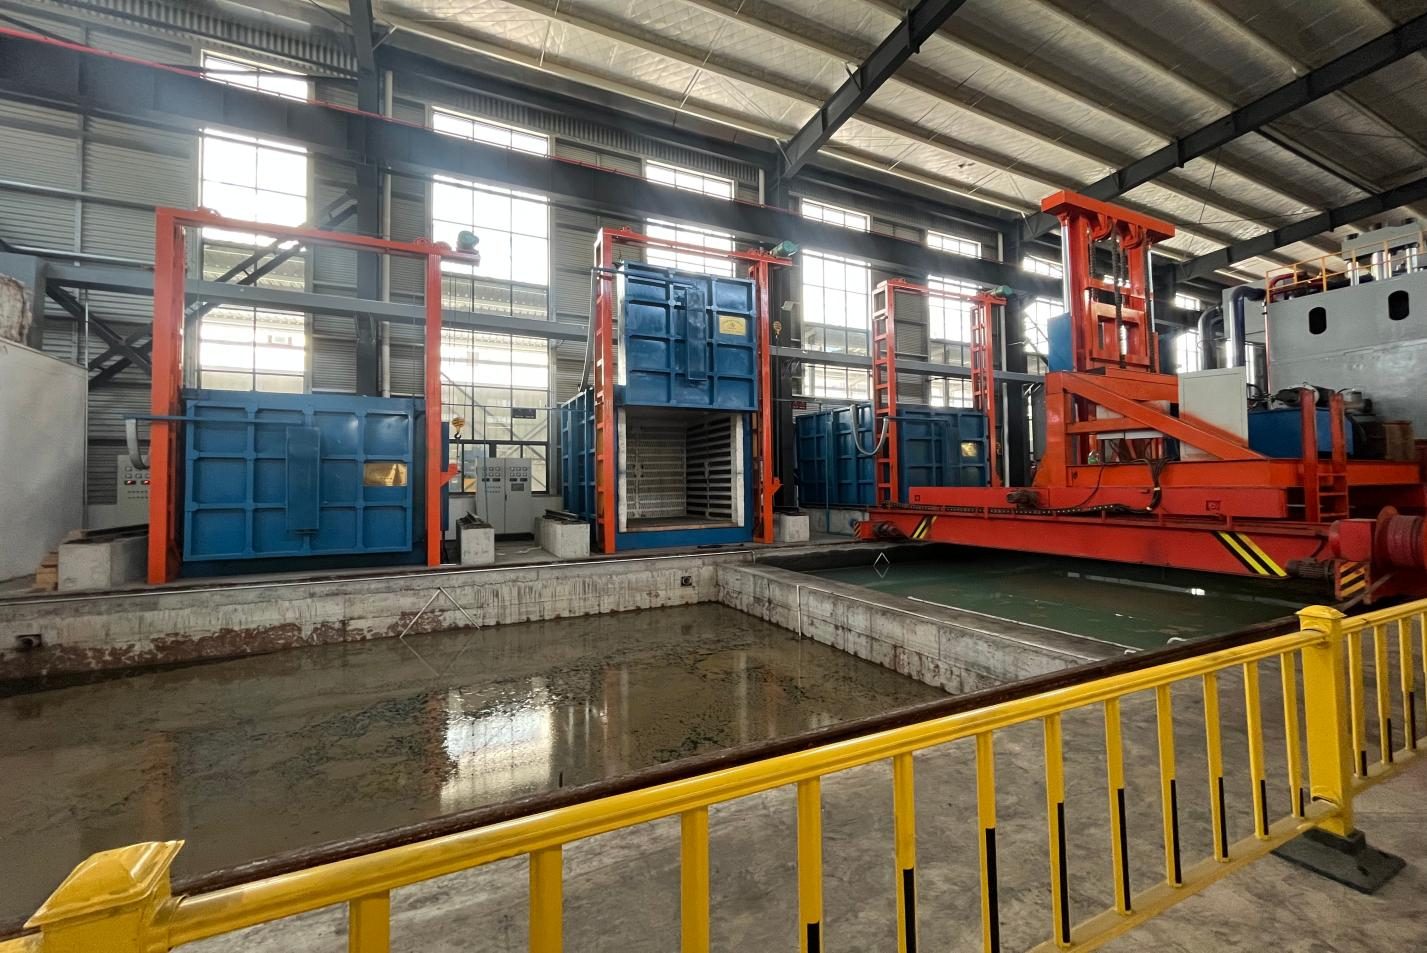
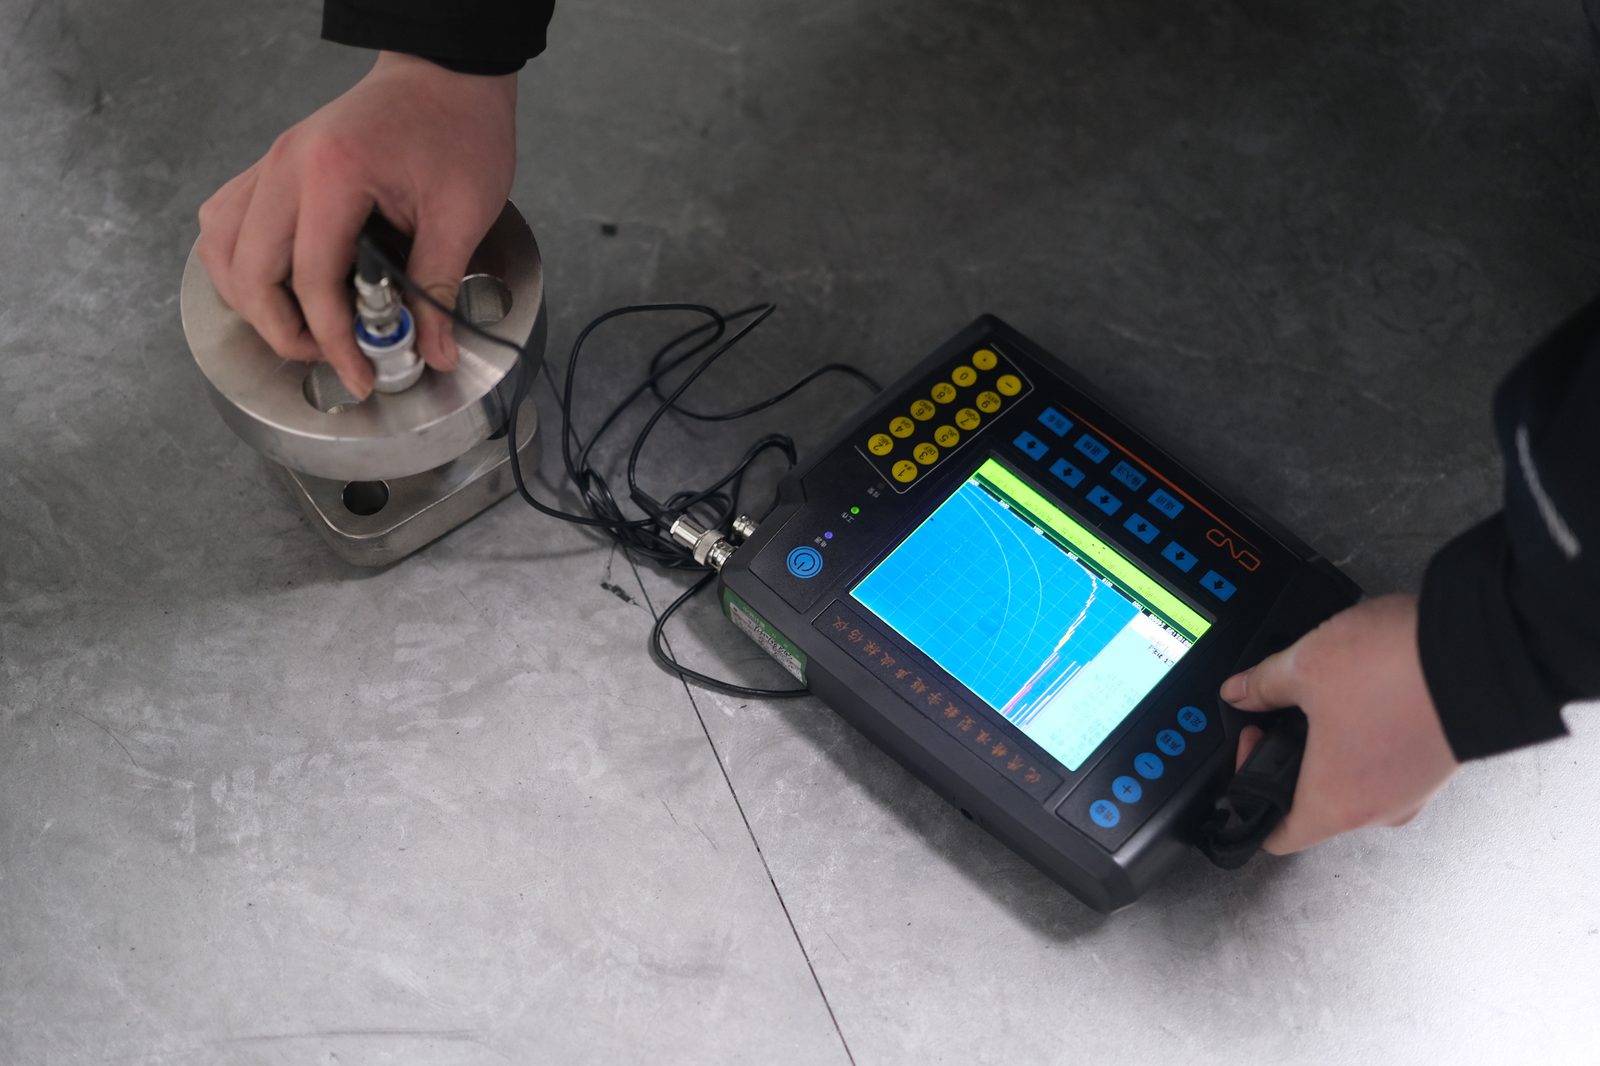
Prove su campione e prove per pezzo
Vale la pena sapere quale sia quale, perché questo determina ciò che il certificato può attestare.
Le analisi chimiche, le prove di trazione, di resilienza e di durezza sono distruttive o richiedono un provino, quindi vengono eseguite su campioni prelevati dalla colata o dal lotto. I controlli a ultrasuoni vengono eseguiti sui pezzi stessi, e l’ispezione dimensionale viene eseguita sui pezzi che sono lavorati meccanicamente. Questa è la prassi normale nel settore, ed è il motivo per cui un documento 3.1 riporta risultati tracciabili rispetto alla colata anziché un certificato per pezzo.
Quanti provini servono per una colata è stabilito dalla norma del materiale riportata sul vostro disegno, non da noi. A105, A182, A350 e i gradi duplex prevedono ciascuno il proprio programma di prove. Inviate la norma insieme al disegno e il piano di ispezione verrà costruito su di essa.
Cosa riceve il vostro reparto di controllo qualità
- Rapporti di analisi della composizione e delle prove meccaniche
- Risultati delle prove d’urto dove il grado li richiede
- Diagrammi del trattamento termico con il ciclo registrato
- Rapporti UT, con MT e PT su richiesta
- Rapporti dimensionali sui particolari lavorati meccanicamente
- Certificati dei materiali e una lista di imballaggio con ogni spedizione
L’elenco completo dei documenti è nella pagina delle certificazioni, e la classificazione dei documenti di ispezione è descritta dove vengono spiegate le norme.
Chi controlla e chi esegue le verifiche ispettive
L’ispezione è eseguita dal nostro reparto qualità, che è separato dalla produzione a livello organizzativo, ed è il reparto qualità a firmare i documenti. In aggiunta a ciò:
- Verifiche ispettive di terze parti. La nostra licenza API Spec 20C e la qualifica NORSOK M-650 sono state ottenute tramite verifiche ispettive da parte di API e dell’organismo di qualifica, e le approvazioni TÜV NORD e Bureau Veritas sono sottoposte a verifica secondo i loro cicli.
- Verifiche ispettive dei clienti. Le visite di verifica ispettiva da parte degli acquirenti fanno parte del nostro modo di lavorare, e la maggior parte dei nostri clienti nei settori petrolio, gas e offshore ha visitato lo stabilimento almeno una volta.
- Controlli interni di disciplina. Il reparto qualità esegue verifiche ispettive direttamente in officina, coprendo istruzioni di lavoro, attrezzature e strumenti di misura, registrazioni e identificazione, e la gestione dei prodotti non conformi.
Se la vostra specifica richiede una prova che non eseguiamo internamente, segnalatelo in fase di richiesta, così può essere definita prima dell’ordine anziché quando i particolari sono pronti per la spedizione.
Perché questi controlli sono affidabili
C’è una seconda ragione per cui vale la pena pagare i controlli su ogni particolare. Un pezzo fucinato viene lavorato in tutta la sua sezione, quindi un controllo a ultrasuoni esamina materiale che è stato deformato, non la superficie di una fusione o di una barra del laminatoio. È questo che rende significativa la prova su un componente in pressione, ed è il motivo per cui gli strumenti, le registrazioni e lo storico delle verifiche ispettive si trovano tutti in un unico stabilimento.
Approfondimenti
Domande frequenti
Potete lavorare secondo il nostro piano di ispezione e prova?
I nostri controlli e le nostre registrazioni sono descritti sopra. Se il vostro reparto qualità lavora secondo un proprio piano di ispezione e prova, inviatelo insieme al disegno in modo che i due coincidano prima che l’ordine venga effettuato, e indicateci quali punti volete far verificare in presenza.
Possiamo venire a eseguire una verifica ispettiva dello stabilimento?
Sì. Le visite di verifica ispettiva dei clienti fanno parte del nostro modo di lavorare, e le qualifiche che possediamo sono state ottenute sottoponendoci a verifica. Indicateci quali processi volete vedere, e la visita viene organizzata tramite i recapiti nella pagina dei contatti.
Come vengono controllate le dimensioni sui particolari lavorati meccanicamente?
Con calibri, calibri di profondità e calibri per raggi, confrontati con le dimensioni del disegno. I risultati confluiscono in un rapporto dimensionale che viene spedito insieme ai particolari.
Eseguite prove su ogni particolare?
I campioni per le prove distruttive vengono prelevati dalla colata o dal lotto, e i controlli a ultrasuoni vengono eseguiti sui particolari stessi. I particolari lavorati meccanicamente vengono ispezionati dimensionalmente. Un certificato non è una prova di trazione pezzo per pezzo, e nessuna officina di fucinatura può offrire questo.
Cosa succede se non potete eseguire una prova richiesta dalla nostra specifica?
Lo dichiariamo in fase di richiesta, non dopo la produzione dei particolari. La prova viene quindi eseguita da un laboratorio di parte terza concordato da entrambe le parti, e tale laboratorio emette il rapporto. Poiché il laboratorio è concordato con voi e non scelto unicamente da noi, il risultato è accettabile per il vostro ufficio qualità. Inviate la specifica insieme al disegno e confermeremo quali prove eseguiamo internamente e quali necessitano di un laboratorio esterno.