Lo stampaggio a matrice chiusa dei corpi valvola a sfera e di altri componenti critici per la sicurezza non lascia spazio a scorciatoie. Ecco perché ogni forgiatura Longrui segue la stessa catena strettamente controllata di fasi di produzione e controllo qualità, dal momento in cui l’acciaio grezzo arriva nel nostro stabilimento fino al giorno in cui i pezzi finiti vengono caricati per la spedizione.
Ogni fase descritta di seguito è eseguita da operatori dedicati, registrata su schede di lotto e completamente tracciabile fino al certificato del materiale. Se state qualificando un nuovo fornitore di forgiatura, ecco esattamente come verranno realizzati i vostri pezzi. Le presse e i limiti dimensionali alla base di queste fasi sono nella pagina Capacità; gli standard alla base dei certificati sono nella pagina API 20C e NORSOK M-650.
Ispezione del materiale in arrivo
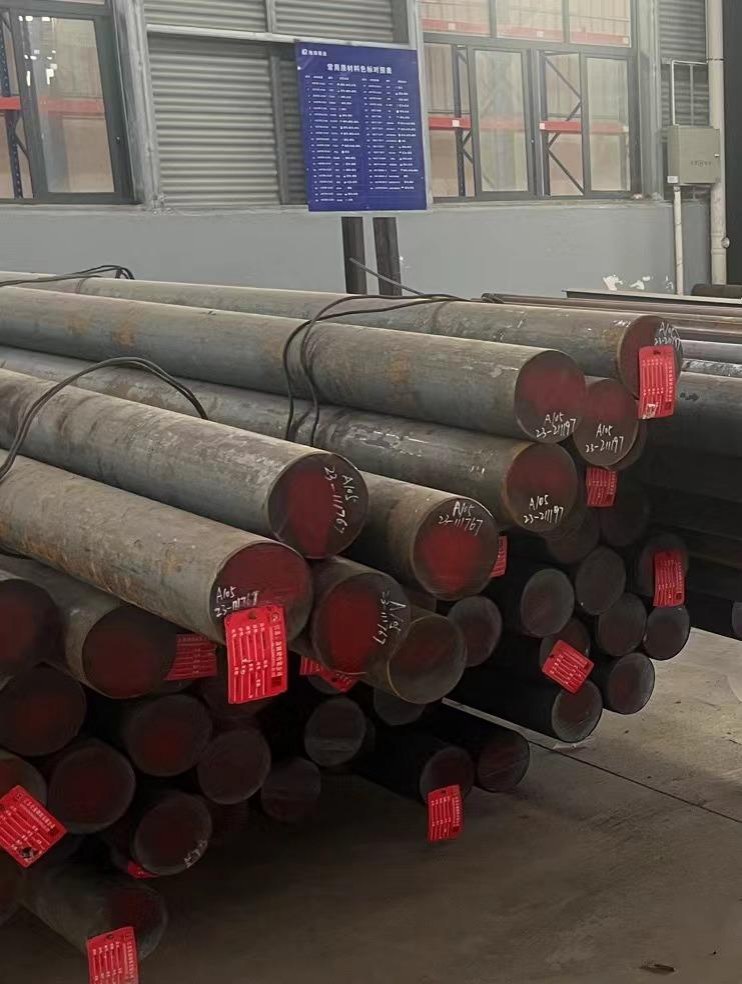
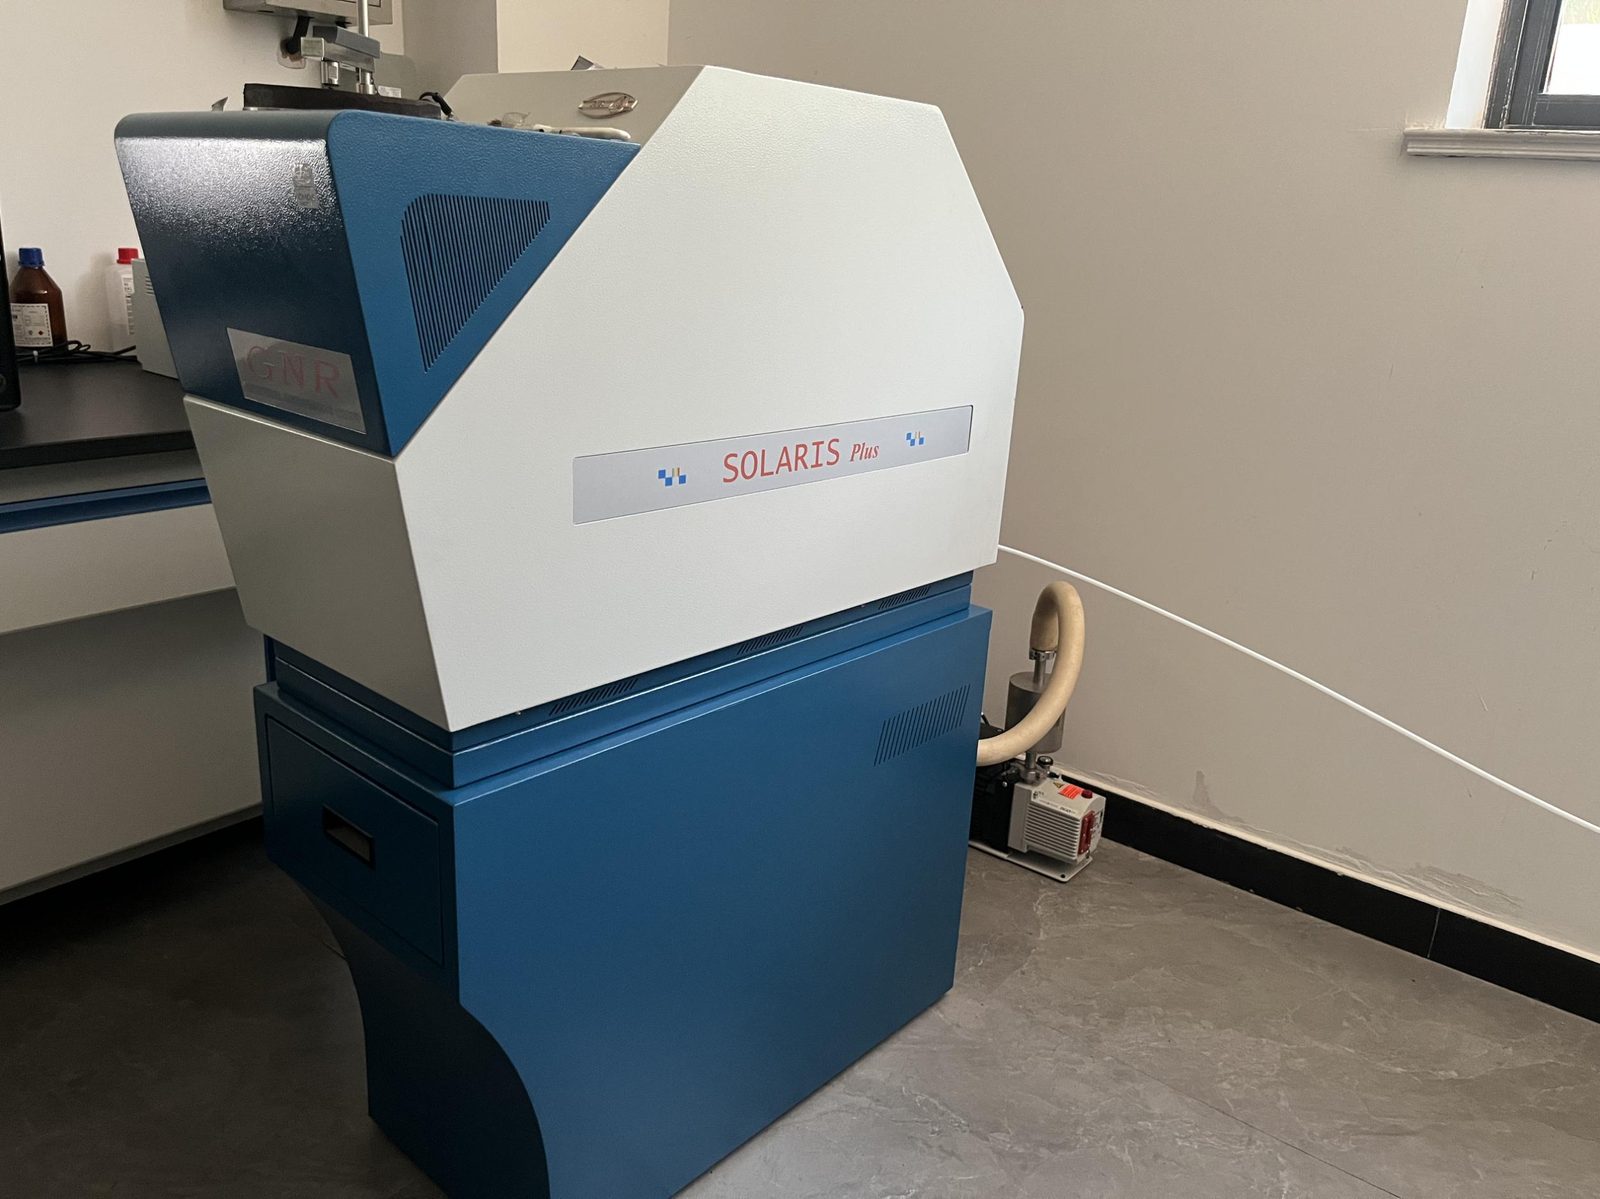
Le barre d'acciaio in arrivo vengono collocate in un'area di quarantena designata ed etichettate con grado e numero di colata prima del rilascio. La composizione chimica di ogni colata viene verificata con il nostro spettrometro a emissione ottica a scintilla GNR (Italia); solo il materiale confermato passa al taglio.
Taglio con sega
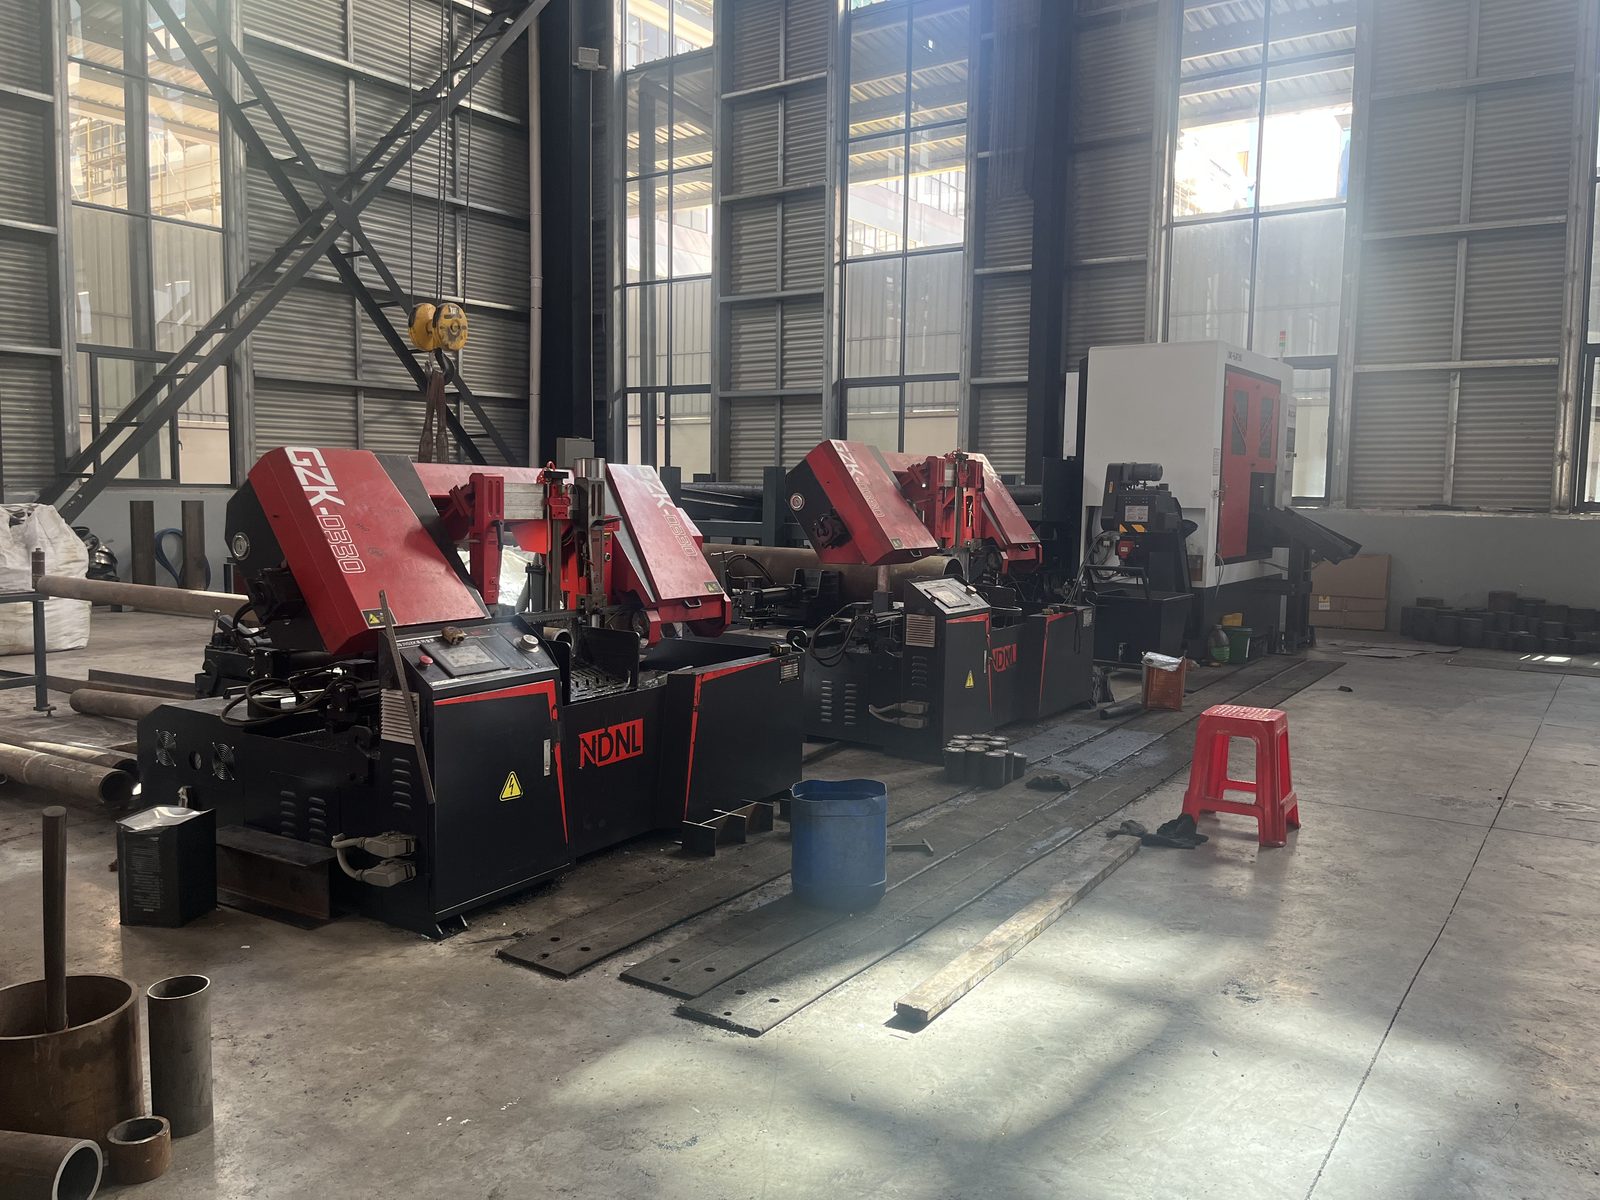
Le barre vengono tagliate al peso di forgiatura calcolato su seghe a nastro. Ogni billetta viene pesata dopo il taglio e marcata con il numero di colata e di lotto, così il lotto rimane tracciabile fin dalla prima operazione.
Riscaldamento
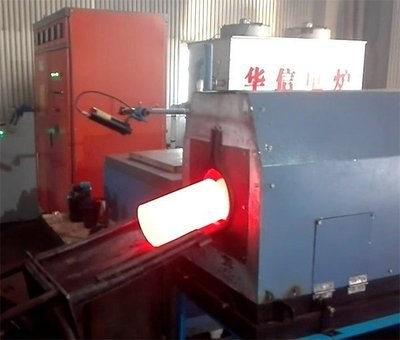
Le billette vengono riscaldate alla temperatura di forgiatura in forni elettrici a resistenza a temperatura controllata. I parametri di riscaldamento vengono impostati per ogni grado di materiale, mantenendo ogni billetta all'interno della corretta finestra di temperatura prima della formatura.
Pre-forgiatura
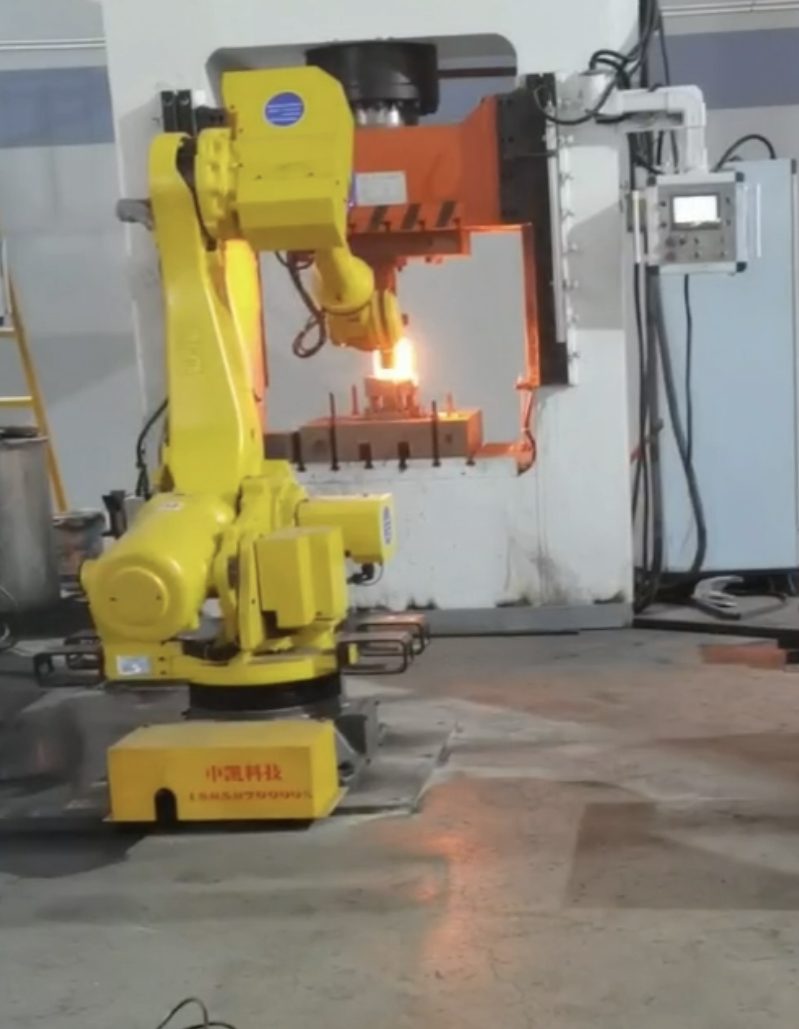
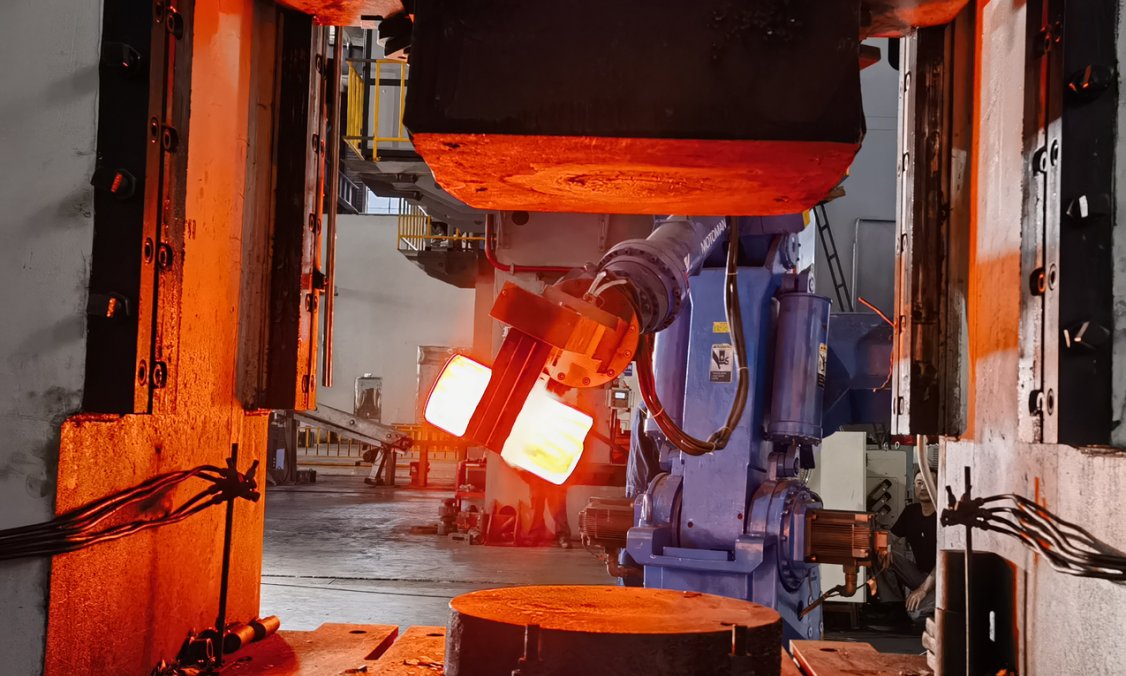
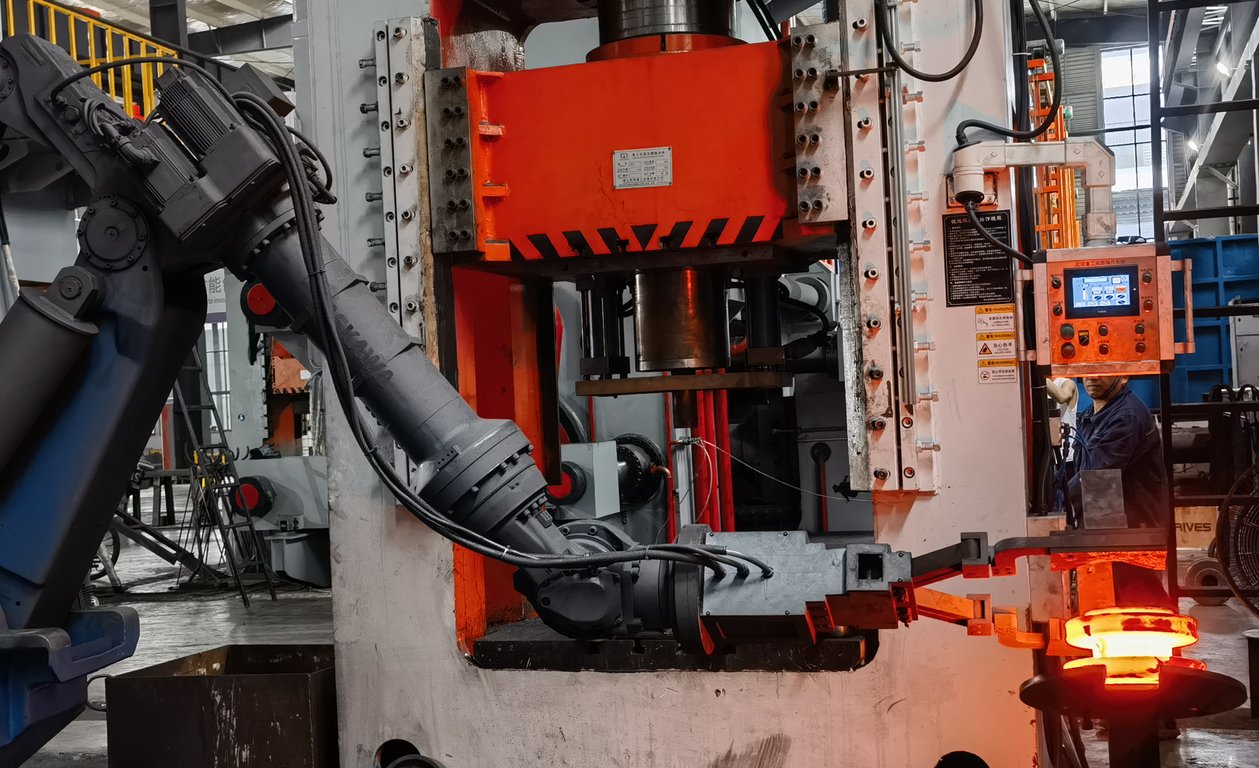
Un manipolatore robotizzato preleva il billet caldo dalla linea del forno, lo trasferisce nella matrice della nostra pressa di forgiatura multidirezionale e lo posiziona con precisione per la formatura: rapido, ripetibile e sicuro, con l'operatore tenuto lontano dal calore.
Stampaggio a matrice chiusa
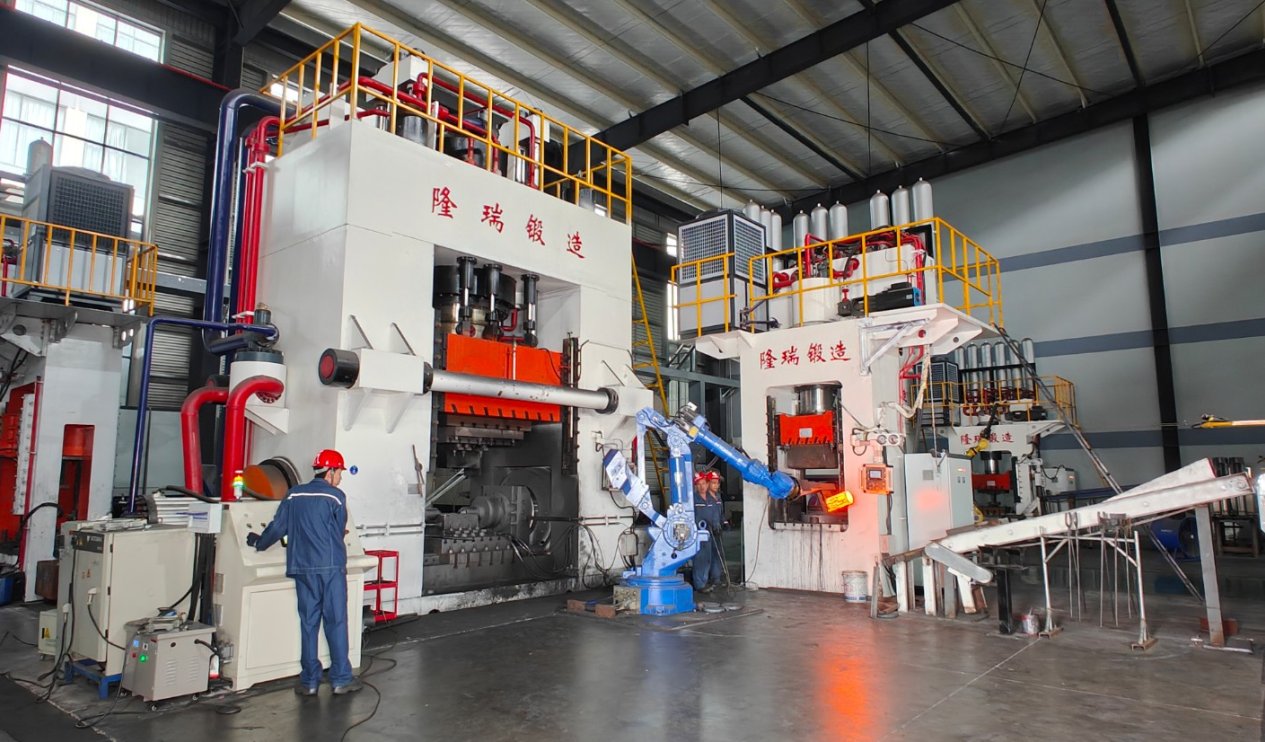
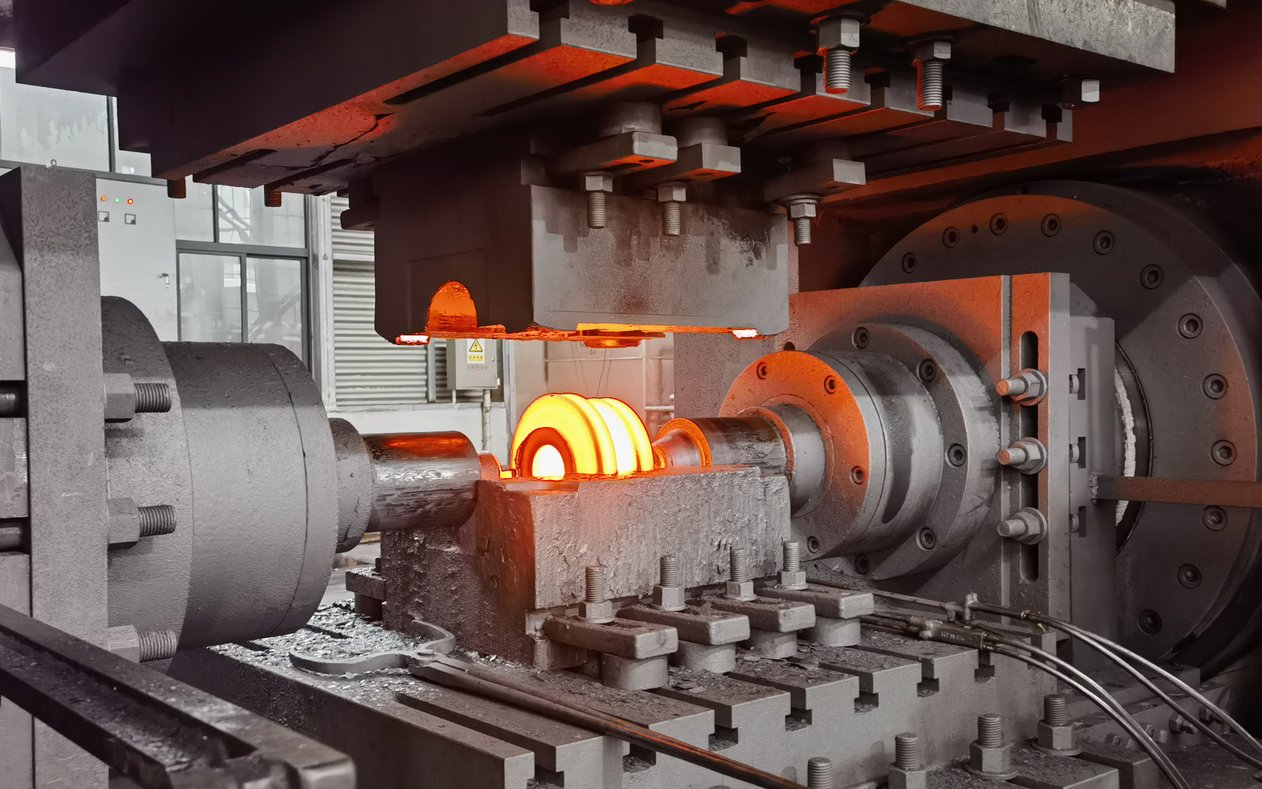
I pezzi vengono forgiati a forma quasi finita in matrici chiuse sulle nostre presse idrauliche multidirezionali da 6000 T / 3000 T / 2000 T. La temperatura di forgiatura viene monitorata durante l'operazione con pirometri a infrarossi, così la deformazione e la microstruttura restano costanti da un pezzo all'altro.
Sgrossatura e ispezione superficiale
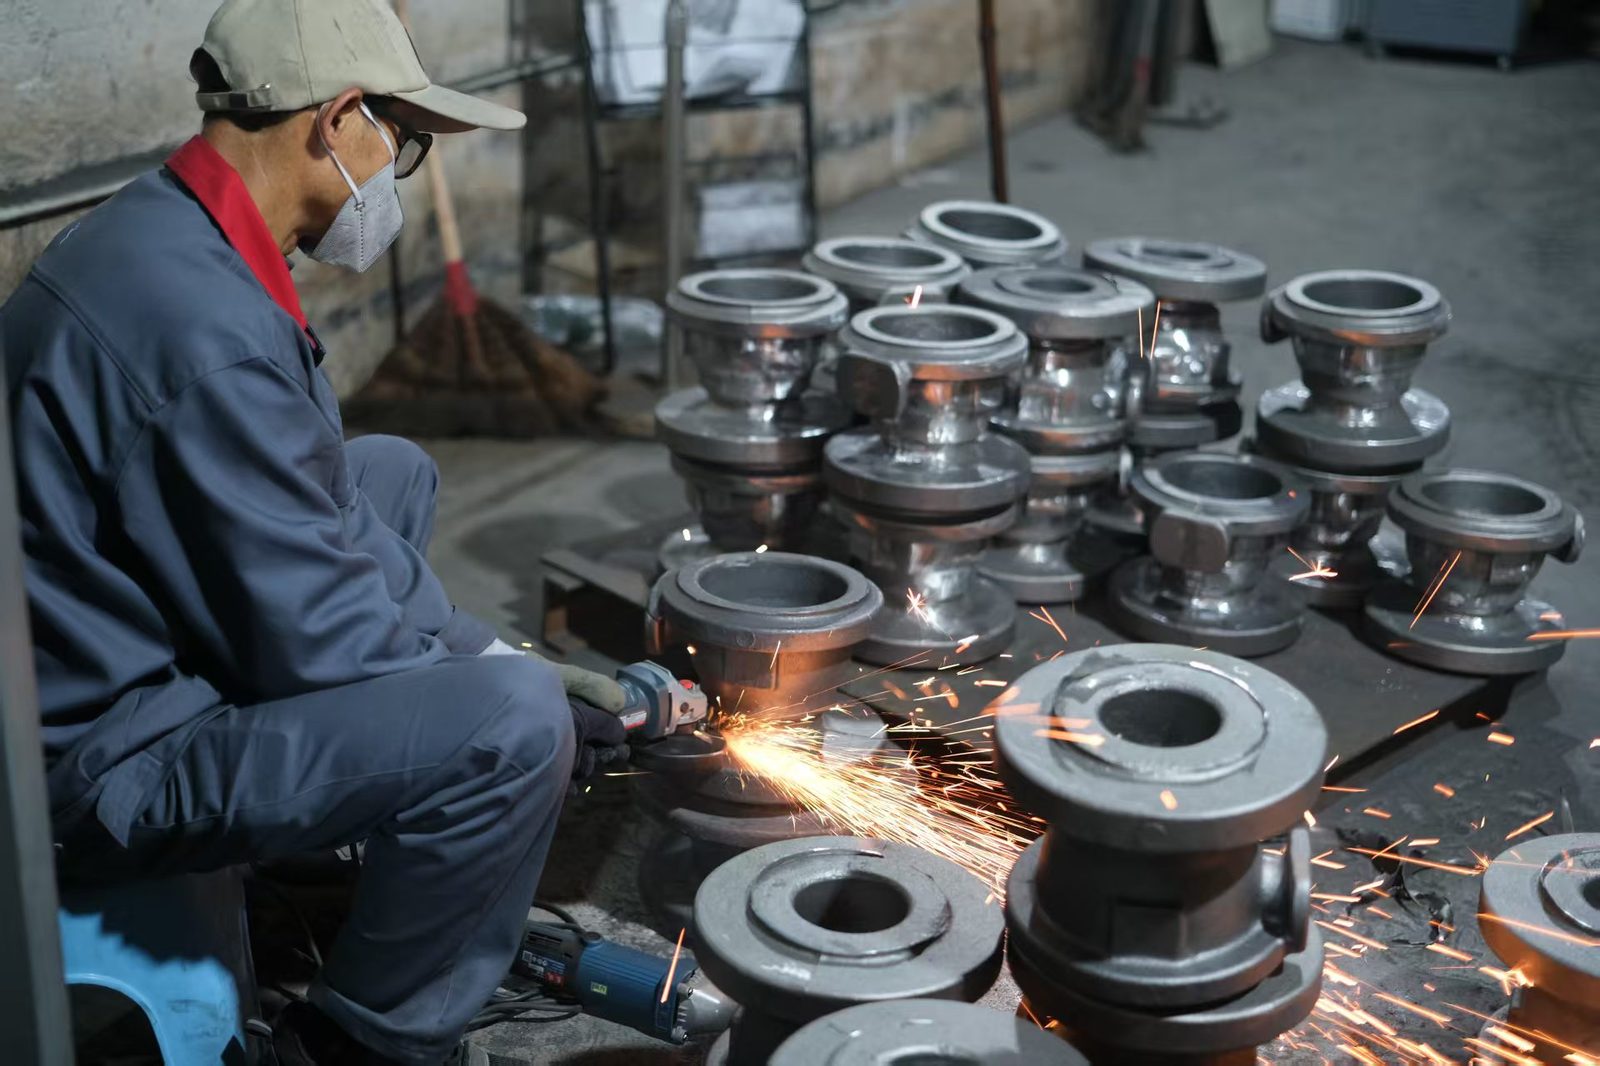
Bava e difetti superficiali vengono rimossi da operatori esperti con mole angolari. Ogni pezzo viene ispezionato visivamente per la qualità superficiale prima di passare al trattamento termico.
Trattamento termico
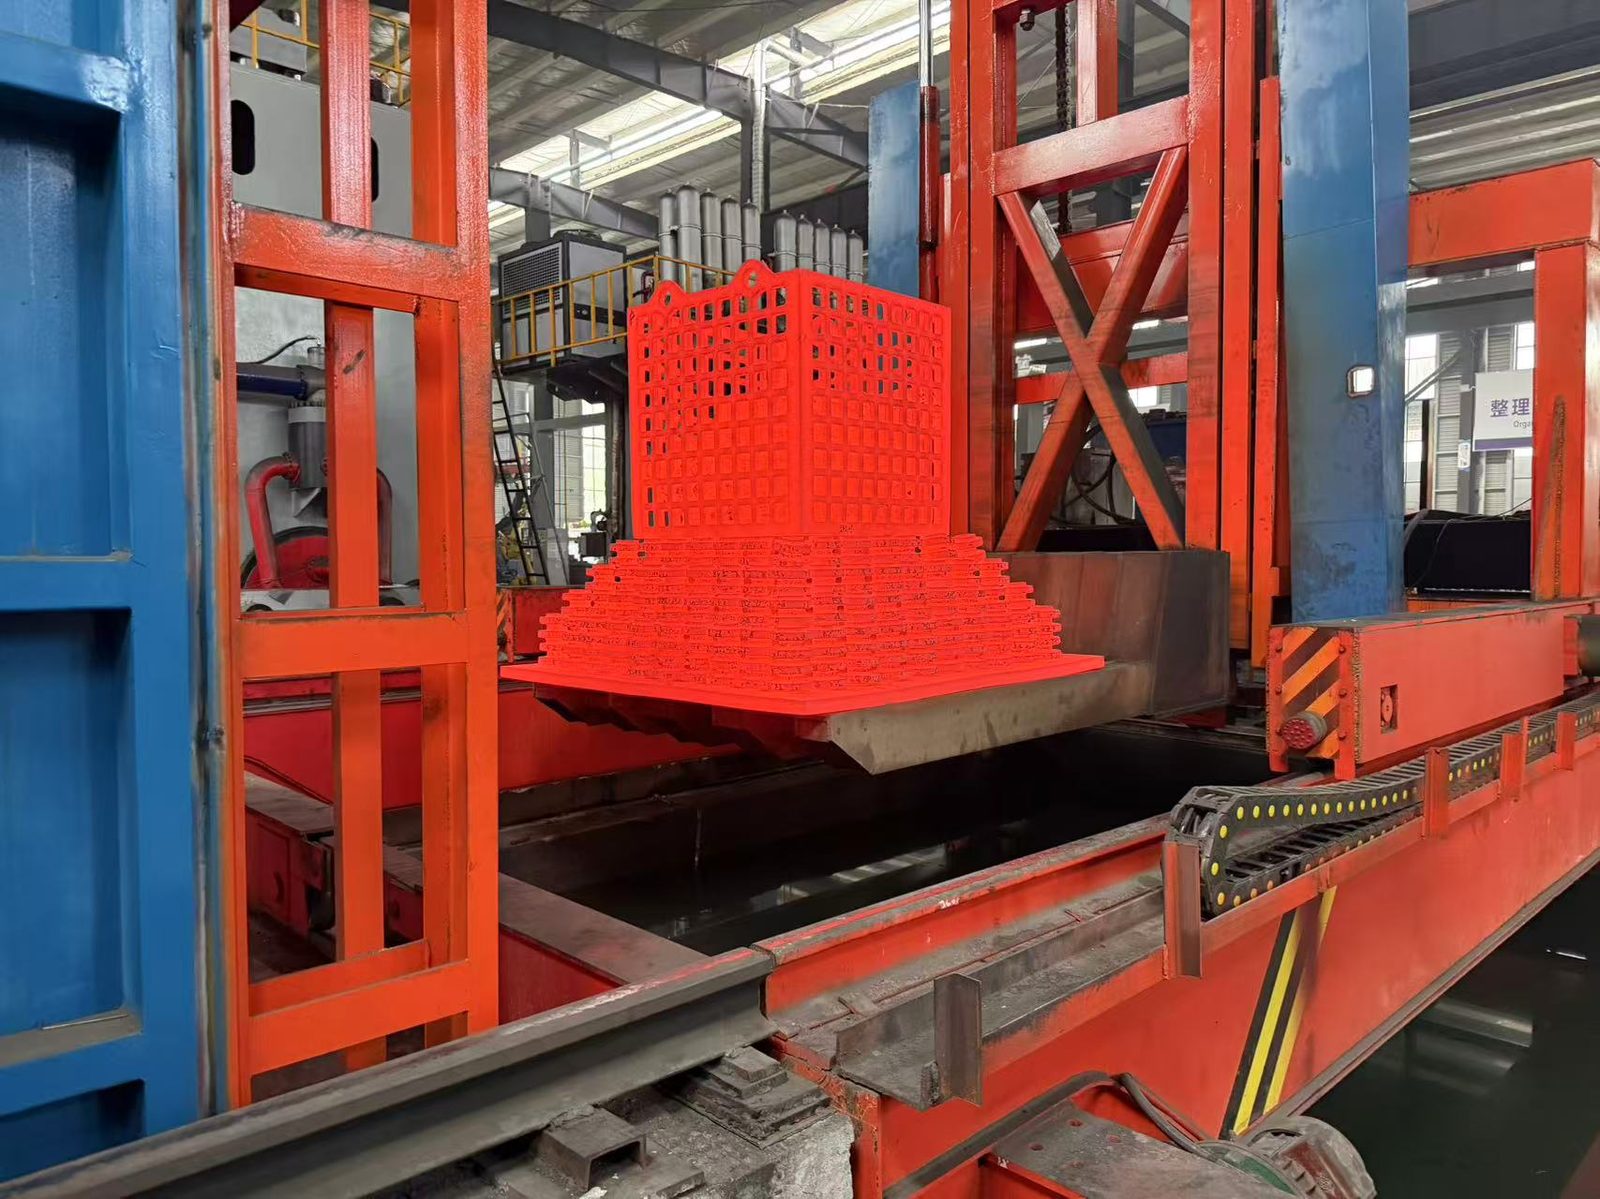
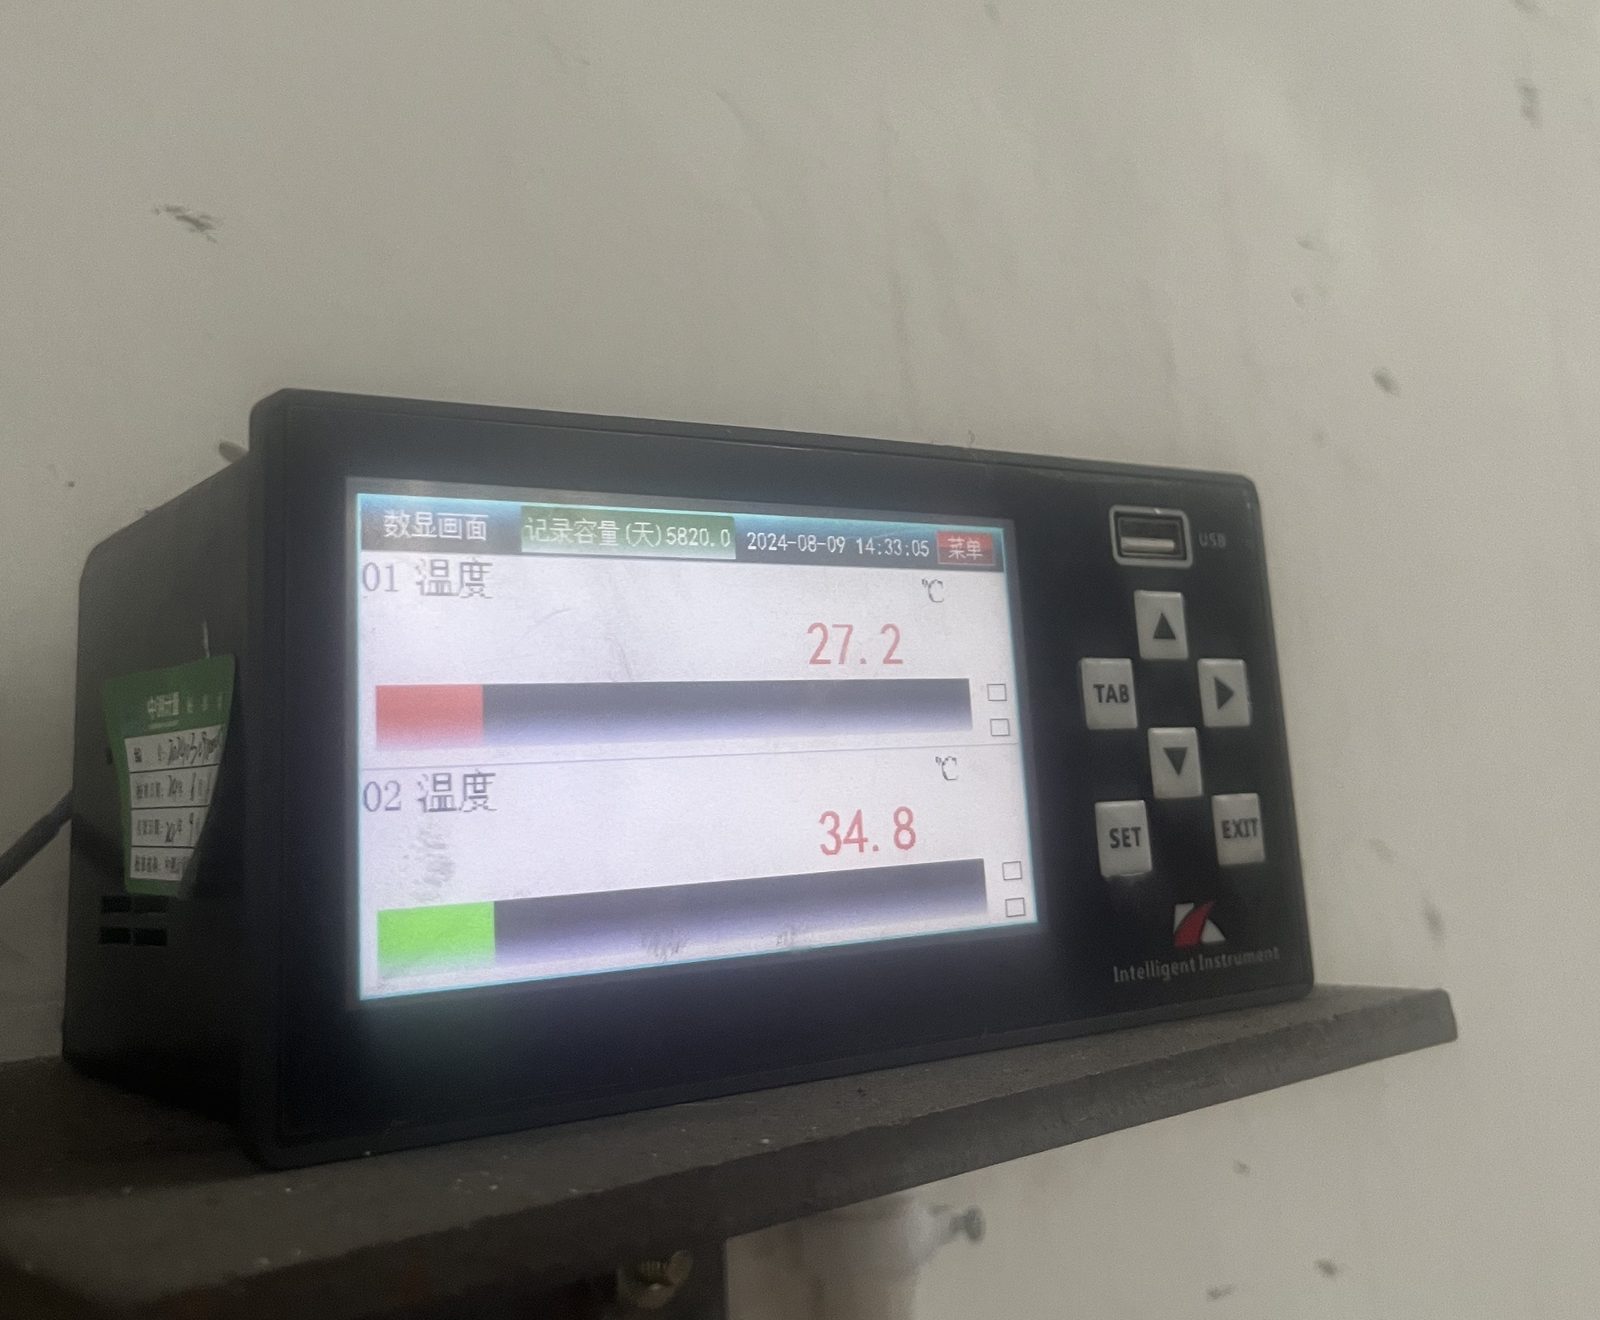
I pezzi forgiati vengono sottoposti a tempra e rinvenimento in forni a resistenza di tipo a camera con temperatura controllata. La temperatura del forno e quella del mezzo di raffreddamento sono monitorate e registrate di continuo per garantire le proprietà meccaniche specificate.
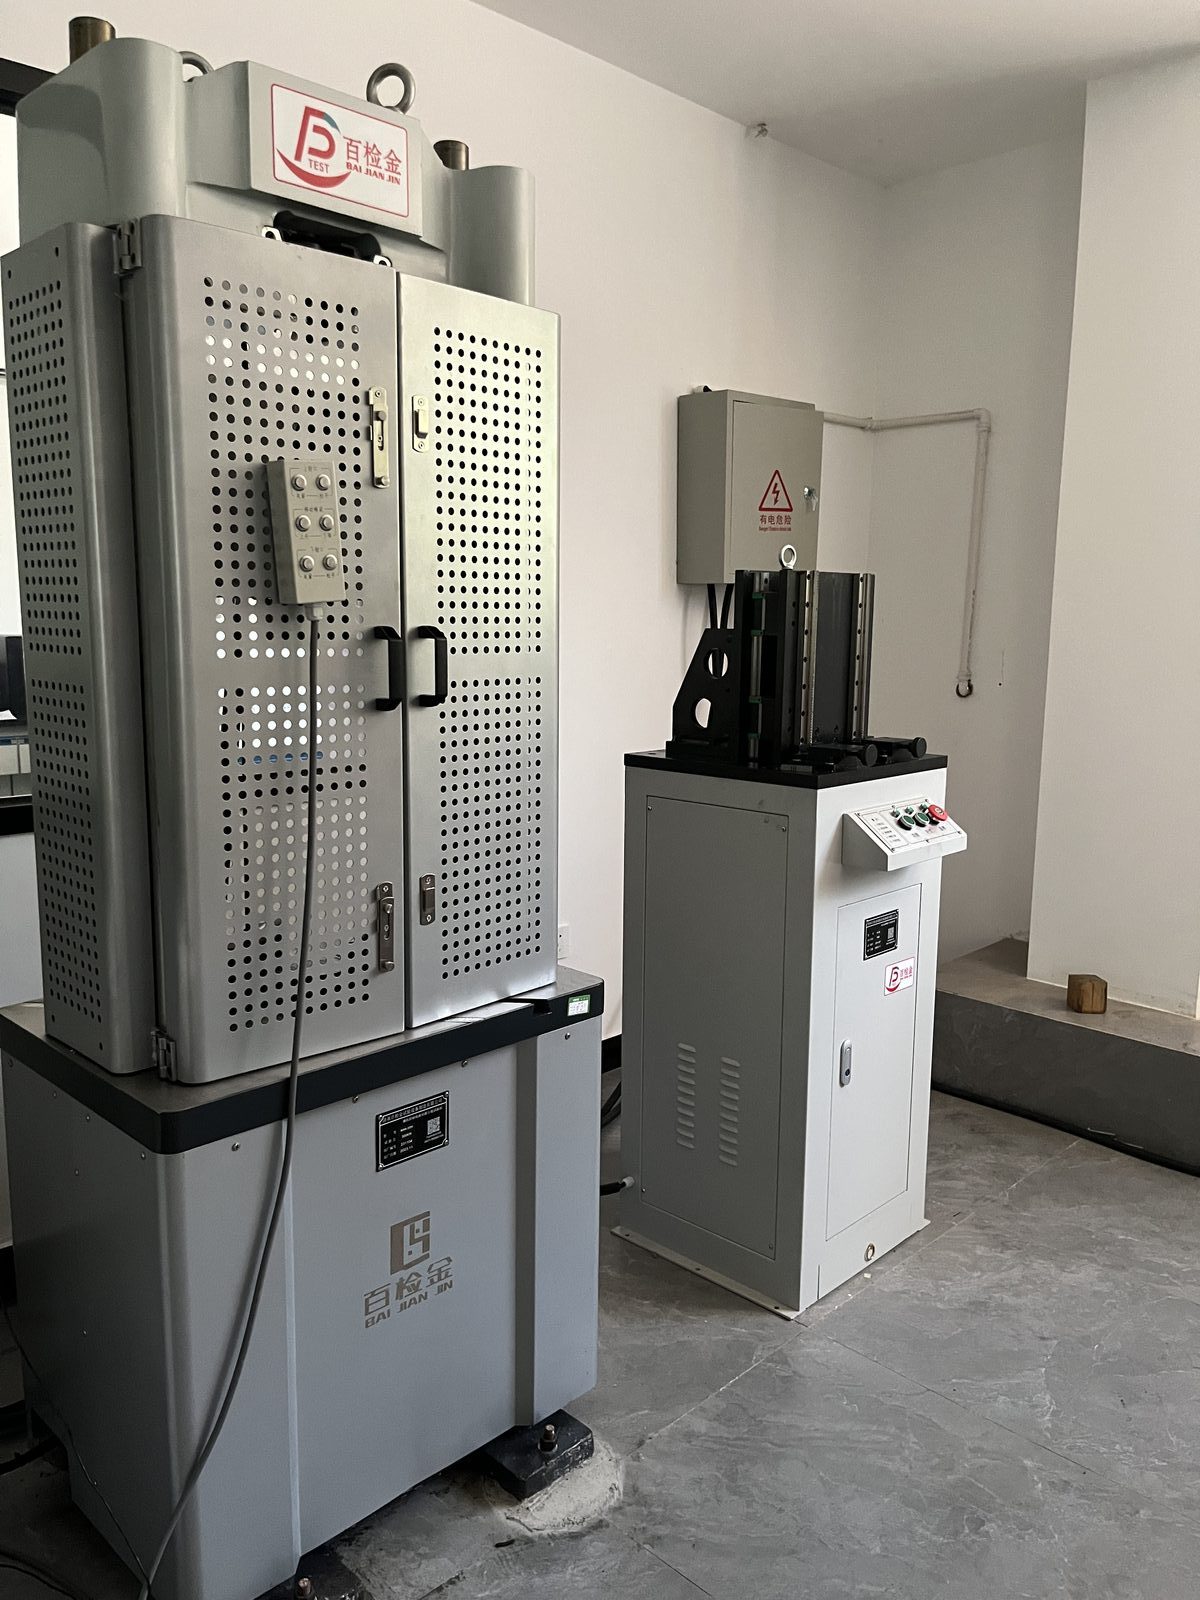
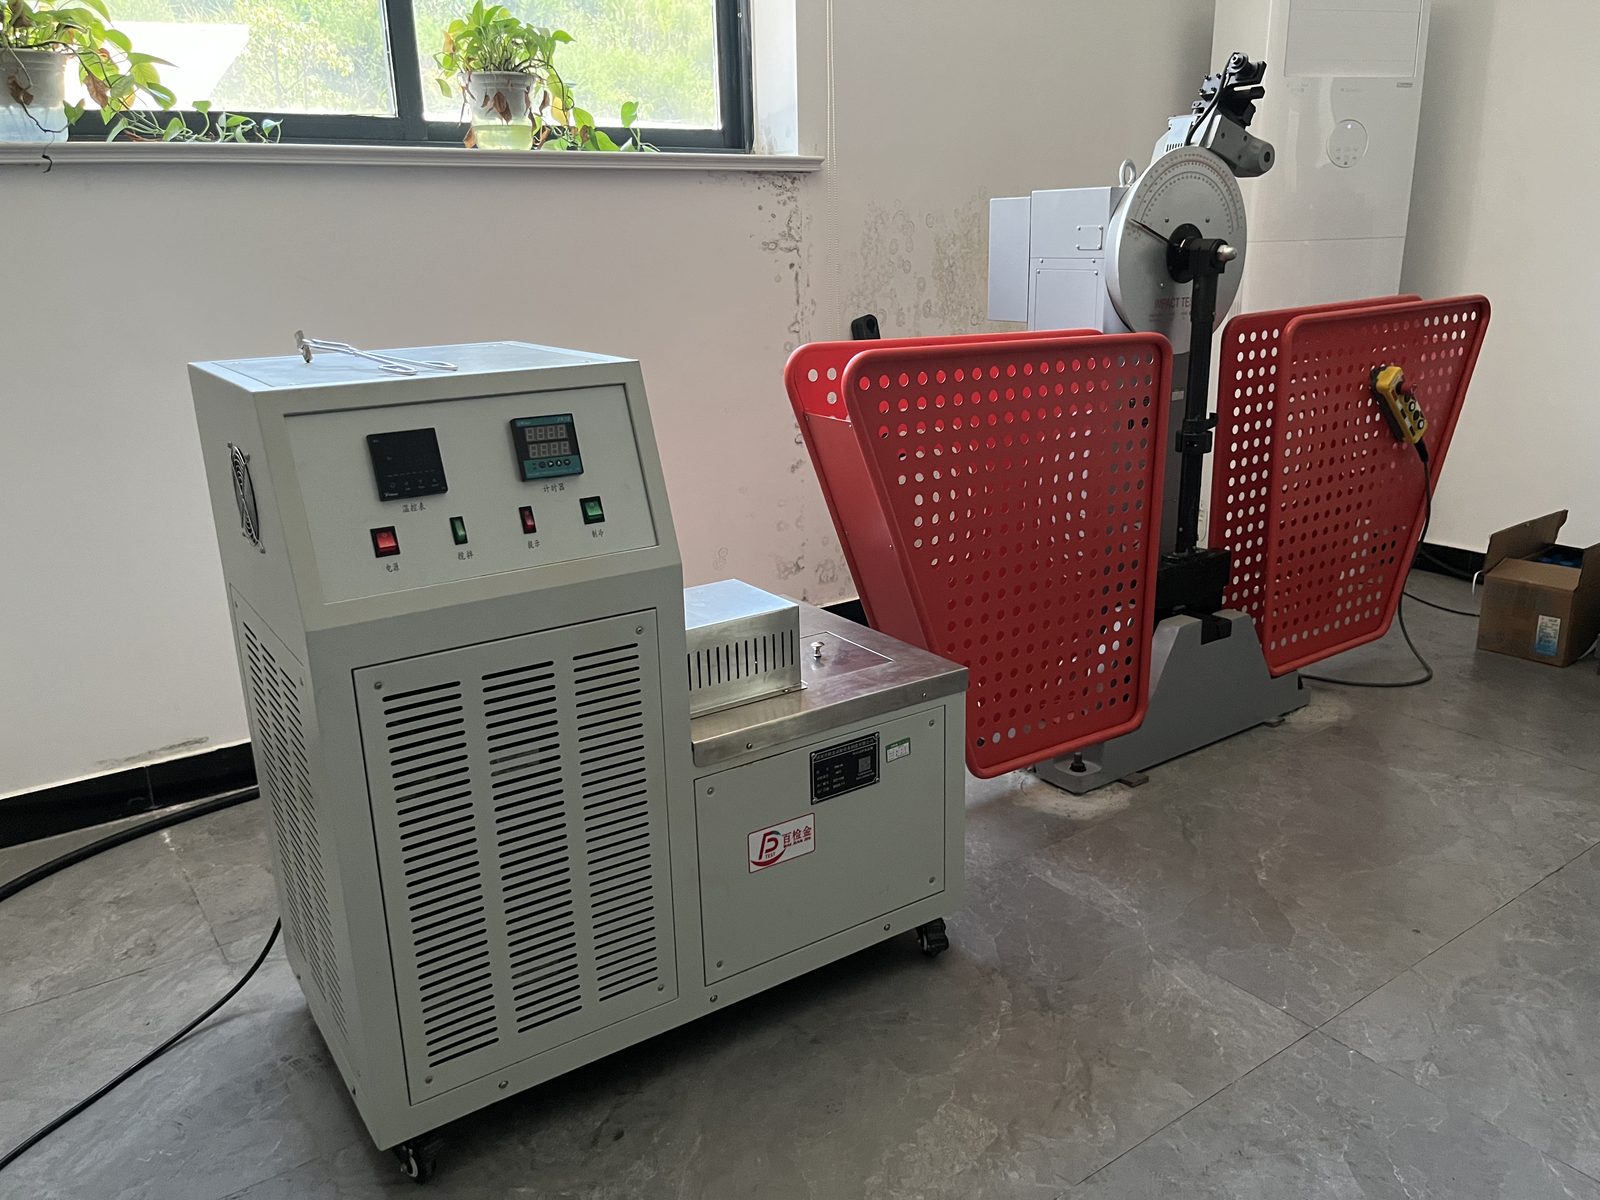
Prove delle proprietà meccaniche
I provini prelevati da ogni lotto vengono preparati e provati nel nostro laboratorio interno: resistenza a trazione, snervamento e allungamento su una macchina di prova universale servo-idraulica; energia di impatto Charpy, comprese le prove a bassa temperatura, su macchine automatiche per prove di impatto; durezza con un durometro Brinell portatile.
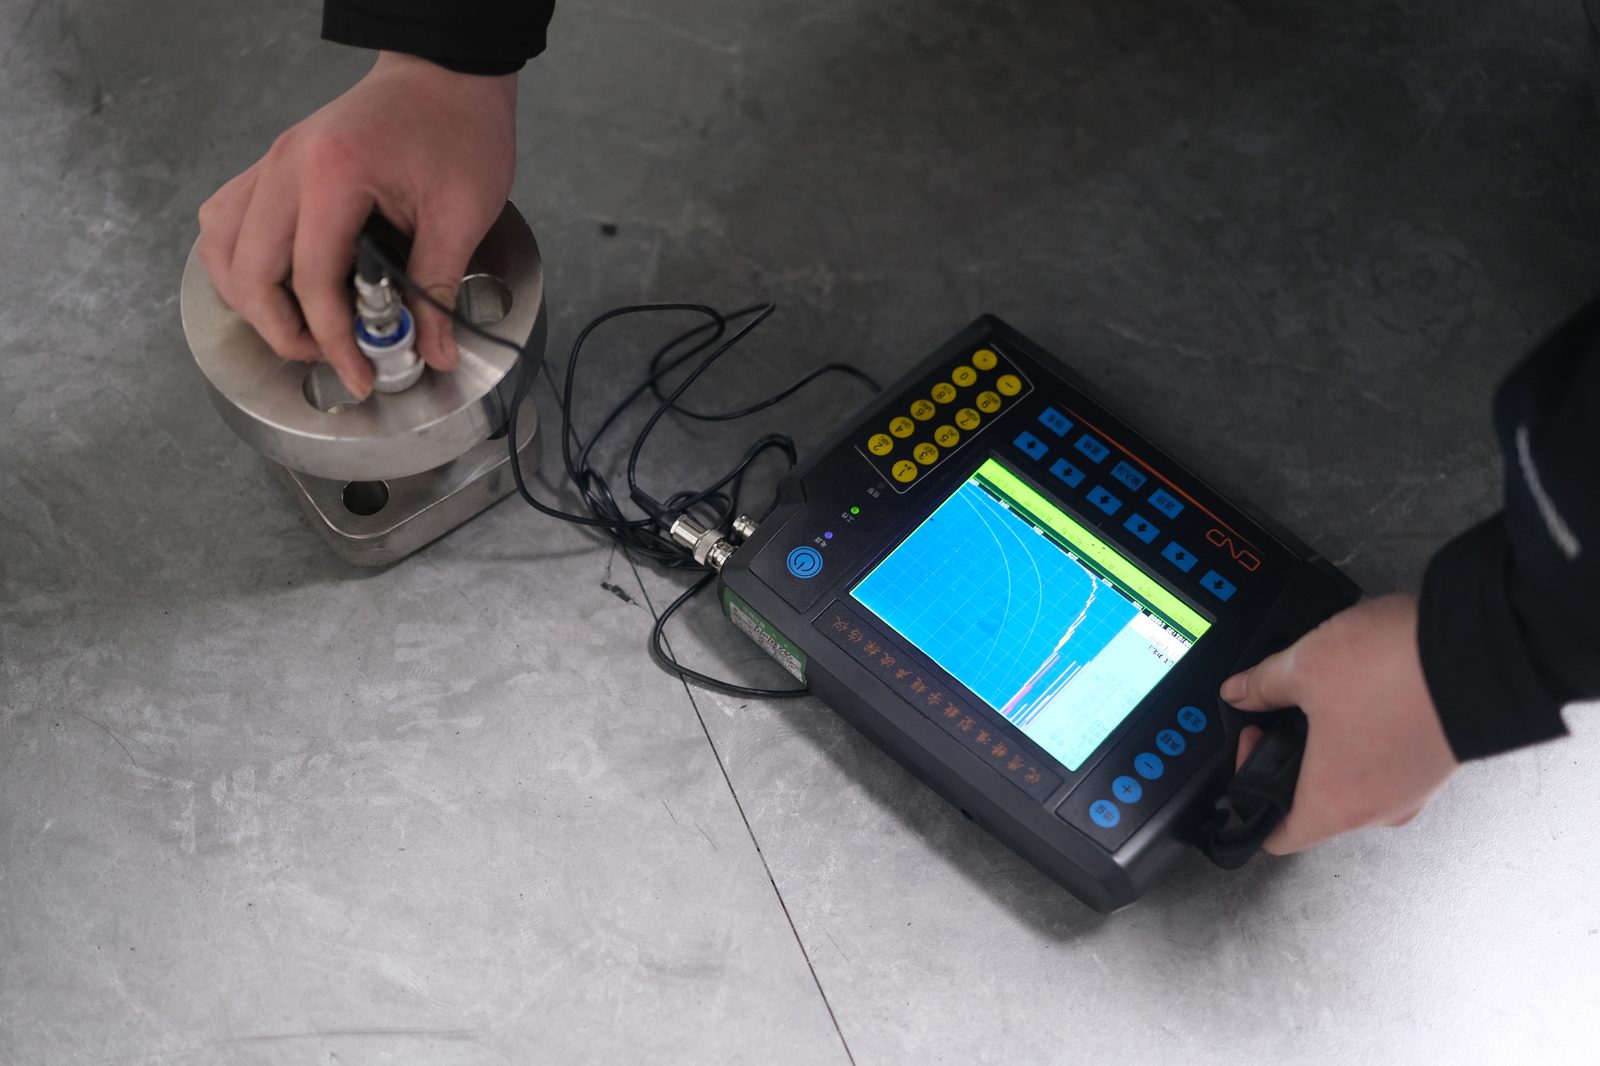
Controlli non distruttivi (NDT)
I pezzi forgiati vengono esaminati mediante controllo ultrasonoro (UT), che rileva le discontinuità interne; il controllo con particelle magnetiche (MT) e il controllo con liquidi penetranti (PT) sono disponibili su richiesta. Per ogni lotto vengono emessi i rapporti di prova.
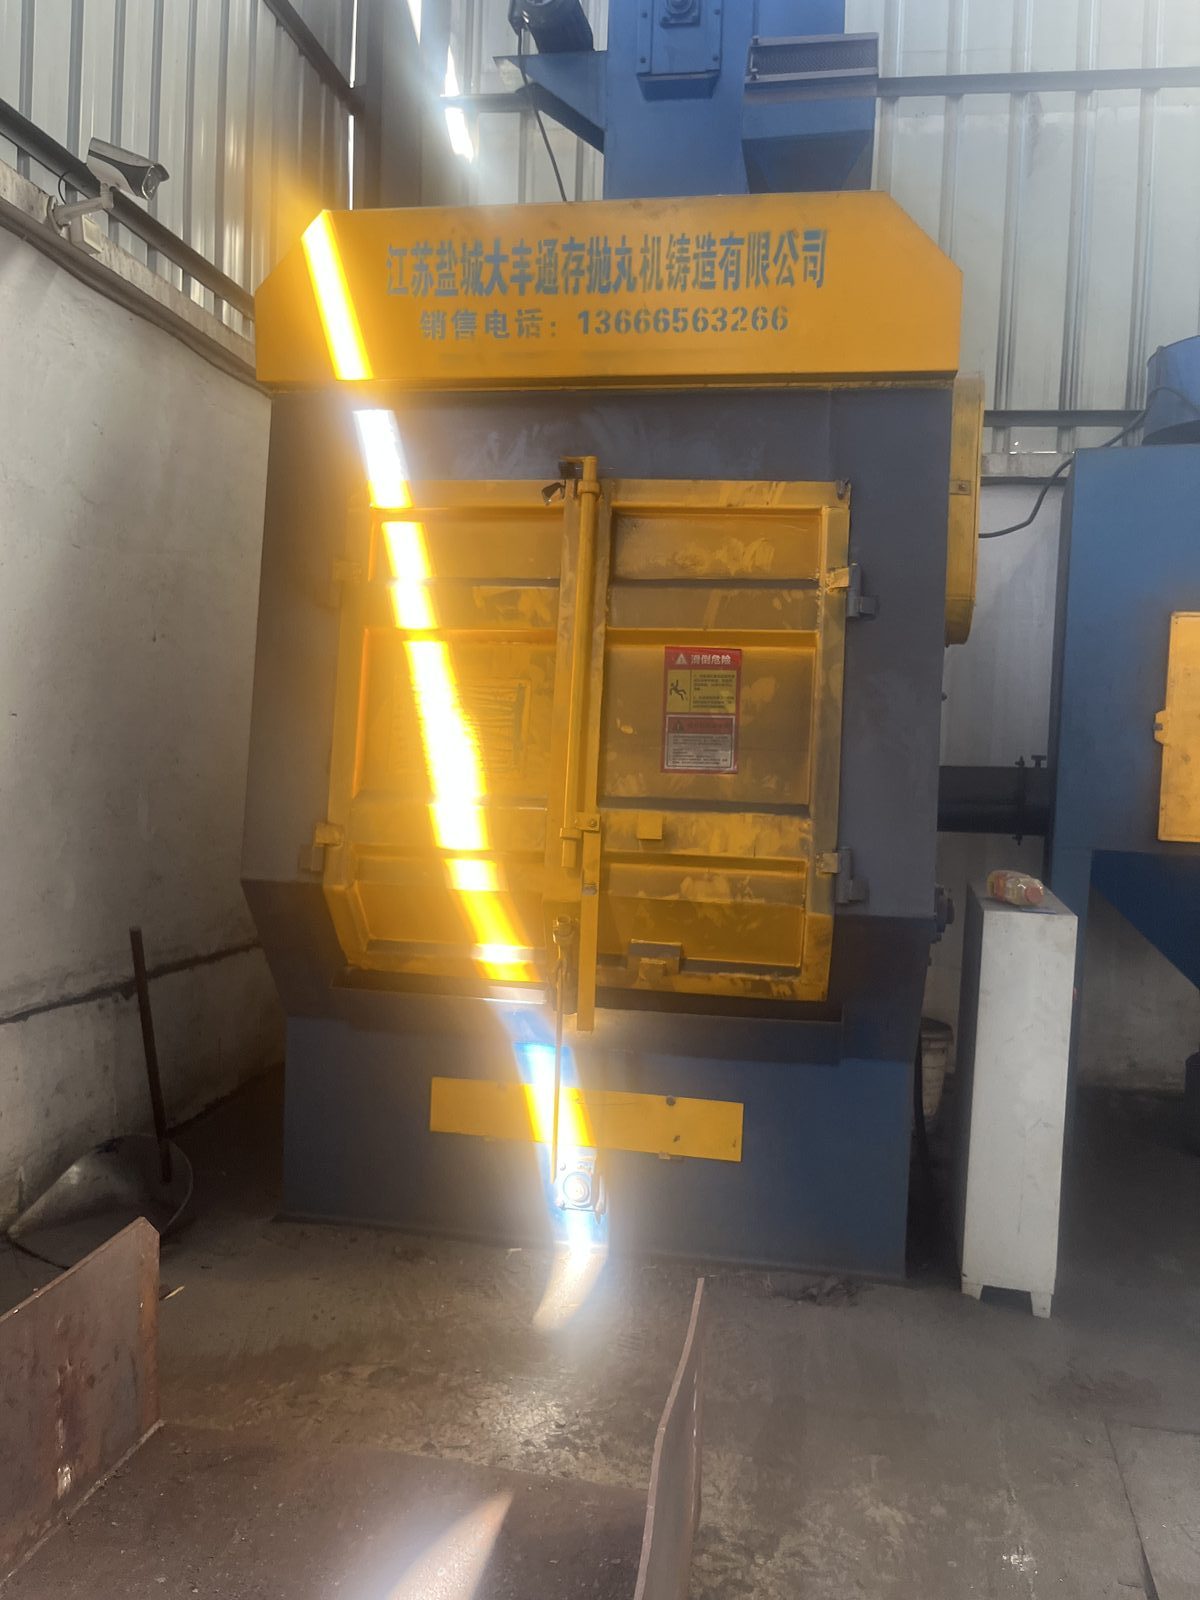
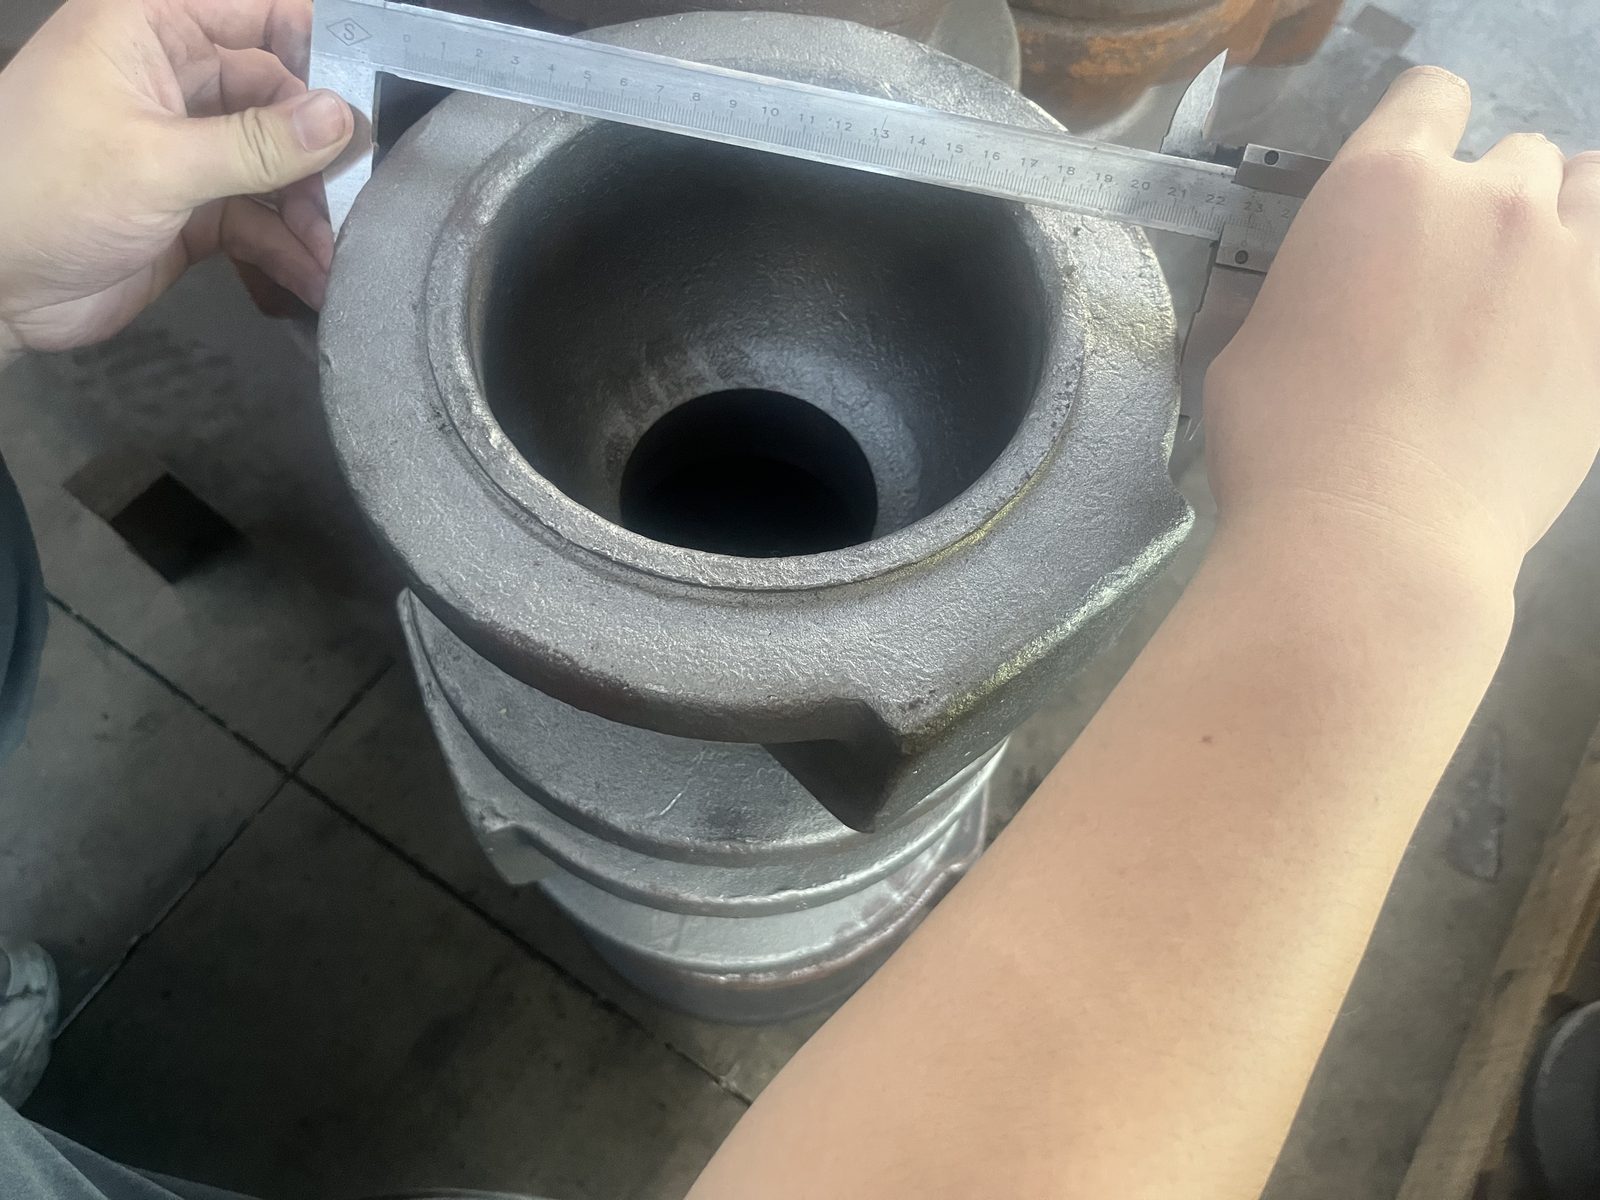
Lavorazione meccanica e controllo dimensionale
Dopo il trattamento termico, i pezzi vengono sottoposti a granigliatura per pulire la superficie e poi lavorati meccanicamente secondo il disegno del cliente. Le dimensioni critiche vengono verificate con strumenti di misura di precisione prima che i pezzi lascino l'officina di lavorazione meccanica.
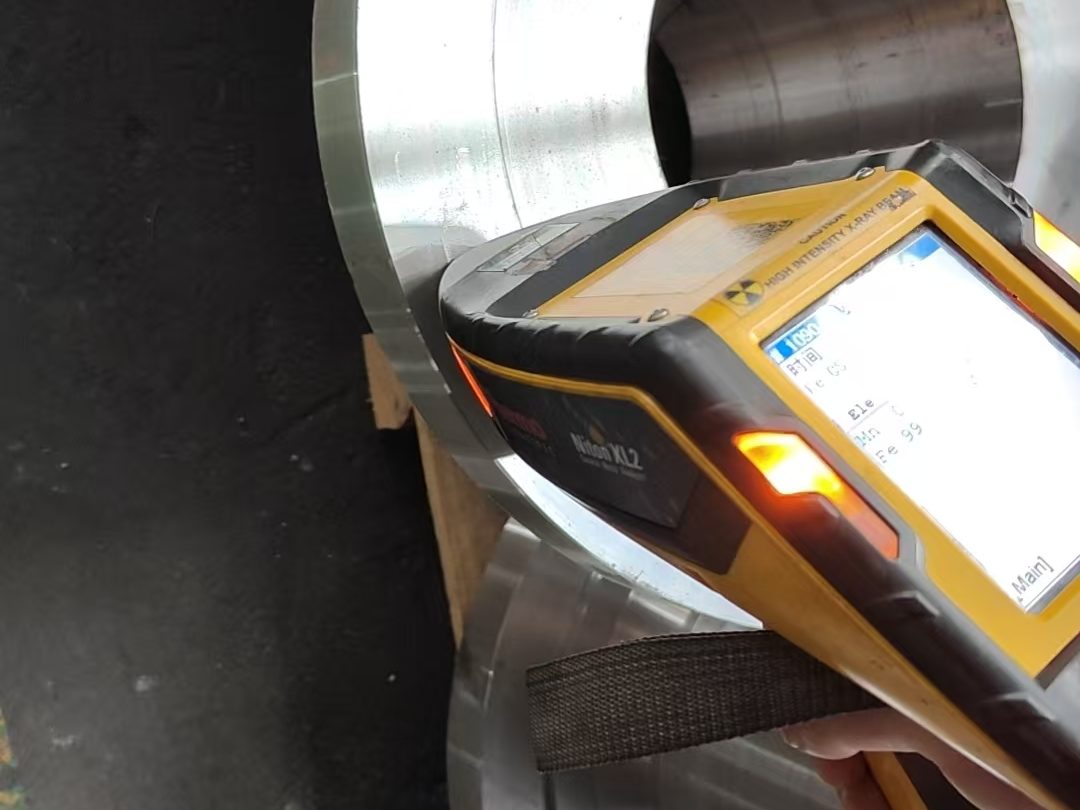
Verifica finale e spedizione
Prima dell'imballaggio, l'identità del materiale di ogni pezzo finito viene ricontrollata rispetto al certificato originale con uno spettrometro XRF portatile (Thermo Scientific Niton). I pezzi vengono poi imballati e spediti insieme ai certificati del materiale, ai rapporti di prova e alla lista di imballaggio.
Ogni forgiatura lascia il nostro stabilimento con tracciabilità e documentazione complete. Inviateci il vostro disegno: ne valuteremo la fattibilità per la fucinatura per stampaggio e vi risponderemo con la nostra proposta di processo.
Richiedi un'offerta