Il confronto tra fucinatura e fusione si riduce a ciò che accade dopo che l’acciaio è stato fuso: un getto viene colato in uno stampo e si solidifica nella forma, mentre un pezzo fucinato viene lavorato tra le matrici, il che chiude la porosità interna e orienta il flusso delle fibre lungo il pezzo invece di lasciarlo allo stato di fusione. Fucinato o fuso è la prima domanda dietro molti disegni: decide la specifica del materiale, lo spessore di parete, il piano di controllo e il prezzo.
Questa pagina illustra che cosa cambia realmente all’interno del metallo, quali norme ASTM indicano quale percorso segue un pezzo e dove ciascun percorso si guadagna il suo posto. È scritta dal punto di vista della fucinatura, quindi la colonna della fusione è volutamente imparziale: ci sono pezzi per i quali un getto è semplicemente la risposta migliore.
Fucinatura e fusione: entrambi i percorsi partono dalla stessa colata
La fusione è la strada più breve. L’acciaio liquido viene colato in uno stampo sagomato come il pezzo e si solidifica sul posto.
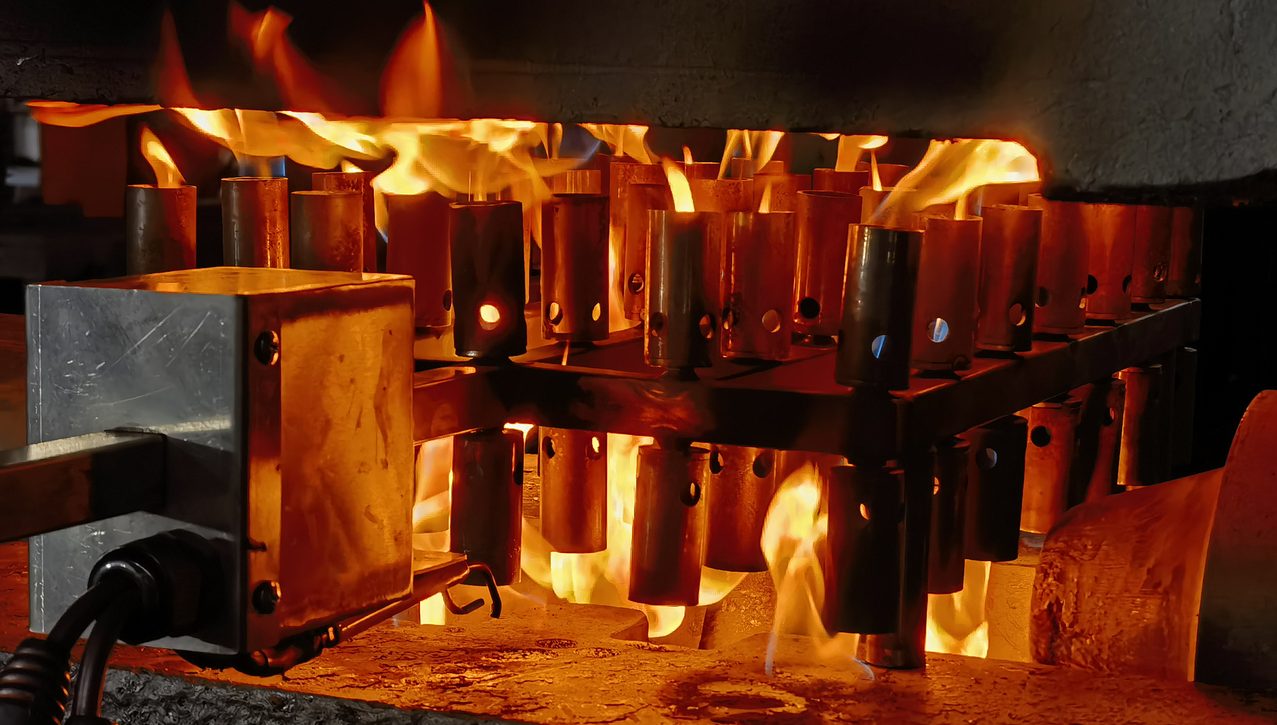
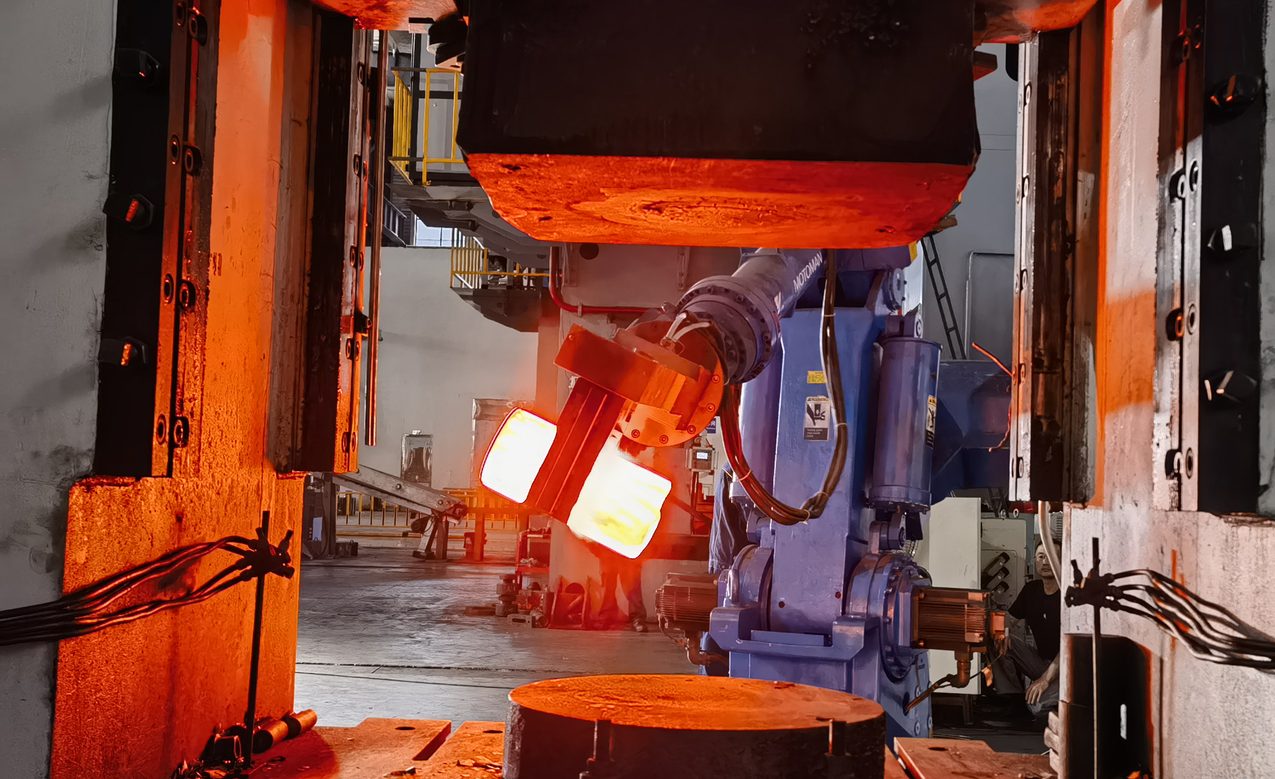
La fucinatura inizia un passo più tardi. L’acciaio viene comunque fuso prima, come lingotto o bramma di colata continua, e solo dopo viene riscaldato e lavorato sotto pressione tra le matrici finché non assume la forma del pezzo.
Vale la pena dirlo chiaramente, perché è la differenza che conta: la fucinatura non è l’opposto della fusione. È fusione più deformazione, e la deformazione è ciò che cambia il metallo.
Che cosa fa la deformazione al metallo
Quando l’acciaio si solidifica in uno stampo, i grani crescono come dendriti e colonne nella direzione in cui il calore esce, e tutto ciò che non solidifica in modo corretto resta dove si è fermato: porosità da ritiro nell’ultimo metallo a solidificare, porosità gassosa da gas disciolto, segregazione degli elementi di lega e inclusioni non metalliche.
La lavorazione a caldo dell’acciaio rompe quella struttura allo stato di fusione. La deformazione chiude i vuoti interni e li salda, la ricristallizzazione affina il grano e le inclusioni vengono stirate in brevi allineamenti secondo la direzione di lavorazione. Nella fucinatura a matrice il risultato è un flusso delle fibre che segue il pezzo: le fibre si piegano attorno a un foro o a una nervatura invece di essere tagliate trasversalmente.
| Fusione | Fucinatura | |
|---|---|---|
| Sanità interna | La porosità da ritiro e quella gassosa sono possibili; la fonderia le controlla con alimentazione, sistema di colata e ispezione | I vuoti sono chiusi dalla lavorazione; la sanità deriva dal processo |
| Struttura dei grani | Allo stato di fusione, dendritica, con segregazione | Rotta e affinata; inclusioni allineate con la direzione di lavorazione |
| Comportamento a fatica e all’impatto | Inferiore, con maggiore dispersione tra i getti | Superiore, e il flusso delle fibre può essere orientato per seguire il percorso del carico |
| Libertà di forma | Cavità interne, pareti sottili, forme singole | Deve poter essere estratto da una matrice, quindi geometria più semplice e angolo di spoglia |
| Attrezzature | Un modello e uno stampo; più economico all’avvio | Una serie di matrici per pezzo; ammortizzata sull’ordine |
| Esempi di gradi | A216 WCB, A352 LCC, A351 CF8M | A105, A350 LF2, A182 F316 |
La designazione sul disegno indica il percorso
Ognuno di questi materiali nasce come prodotto colato, ma la specifica sul disegno indica la forma di prodotto che vi arriva. Le designazioni per forgiatura e le loro controparti per colata vanno in coppia:
| Specifica per colata | Equivalente per forgiatura | Materiale |
|---|---|---|
| A216 WCB (anche WCC) | A105 | Acciaio al carbonio |
| A352 LCC / LCB | A350 LF2 | Acciaio al carbonio per basse temperature |
| A217 WC6 | A182 F11 | Acciaio legato 1¼ Cr |
| A217 WC9 | A182 F22 | Acciaio legato 2¼ Cr |
| A351 CF8 | A182 F304 | Acciaio inossidabile 304 |
| A351 CF8M | A182 F316 | Acciaio inossidabile 316 |
| A890 CD3MN | A182 F51 | Duplex 2205 |
| A494 CW6MC | B564 N06625 | Lega 625 |
A105, A182, A350, A182 F51 e B564 sono specifiche per forgiatura. A216, A217, A351, A352, A890 e A494 sono specifiche per colata. Se il disegno indica una designazione per colata e il servizio richiede un pezzo lavorato per deformazione plastica, il materiale deve essere ri-specificato al suo equivalente per forgiatura, e questo cambia gli spessori di parete e il disegno, non solo il certificato. Inviate il disegno con le condizioni di servizio e vi diremo a quale percorso appartiene il pezzo.
Dove la forgiatura si guadagna il suo posto
- Componenti in pressione, dove un difetto passante attraverso la parete è una perdita
- Componenti sollecitati a fatica: un corpo valvola o un coperchio valvola vede cicli di pressione per decenni
- Servizio a bassa temperatura e con impatto, dove la tenacità è la proprietà limitante
- Servizio acido (sour), dove i limiti di durezza fanno parte della specifica
- Componenti in cui il flusso dei grani può essere orientato per correre con la sollecitazione invece che trasversalmente
- Componenti che verranno comunque lavorati meccanicamente su tutta la superficie, quindi la forma quasi netta conviene comunque
Dove la fusione è la risposta migliore
- Geometrie con cavità o passaggi interni che uno stampo non può formare e sformare
- Componenti molto grandi o pezzi unici, dove un set di stampi non verrebbe mai ammortizzato
- Lotti brevi di un componente non critico, dove il costo del modello decide il prezzo
- Alloggiamenti e staffe in cui il codice di progettazione consente una fusione e lo spessore di parete può sopportare il carico di esercizio
Costo e quantità
L’attrezzatura è il fattore determinante. Un modello e una forma costano meno di un set di stampi, quindi la colata vince sul primo pezzo e su lotti brevi. Una volta che uno stampo è ammortizzato su un ordine ripetuto, il pezzo forgiato è di solito competitivo sul prezzo e lascia all’acquirente il materiale migliore. La resa del materiale e il sovrametallo di lavorazione vanno nella direzione opposta: una colata può essere più vicina alla forma finale in alcune direzioni, mentre un pezzo forgiato è abbastanza denso da essere lavorato con sicurezza.
Cosa facciamo e cosa non facciamo
Noi forgiamo. Non coliamo. Su una questione colata contro forgiatura diamo la parte della forgiatura dell’argomento, e poi la risposta onesta: se un componente è uno in cui la colata è la via migliore, un alloggiamento complesso o un pezzo unico che non si ripeterà mai, lo diremo invece di quotarlo come forgiatura. Quello che produciamo sono corpi valvola e coperchi, abbozzi di ingranaggio, flange e anelli, e forgiati personalizzati a matrice chiusa da 5 kg a 520 kg, nelle designazioni elencate nella pagina dei materiali. Come vengono realizzati i pezzi è descritto nella pagina della forgiatura a matrice chiusa.
A cosa possiamo essere tenuti
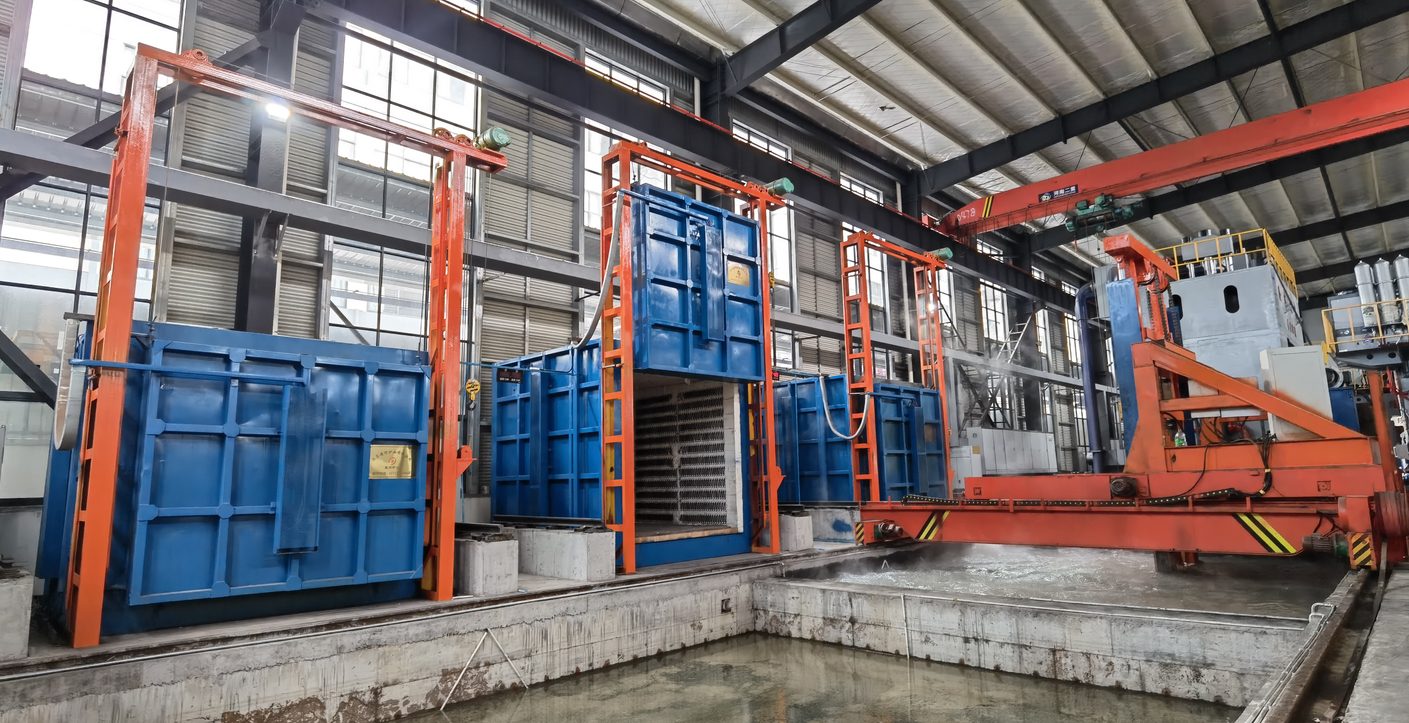
La capacità che sta dietro a queste due frasi è ciò che un acquirente può effettivamente verificare: una pressa multidirezionale da 6.000 T con presse da 2.000 tonnellate in su, linee di forgiatura robotizzate, trattamento termico, lavorazione meccanica e collaudo tutti in un unico sito, pesi del singolo pezzo da 5 kg a 520 kg, e qualifiche che si estendono fino alla documentazione: API Spec 20C, PED 2014/68/EU, AD2000-W0 e NORSOK M-650. Se un pezzo ricade in un caso in cui la fusione è la strada migliore, lo diremo; un disegno è sufficiente perché possiamo dirvi quale strada dovrebbe seguire.
Approfondimenti
Domande frequenti
L’acciaio forgiato è più resistente dell’acciaio fuso?
Sulla carta i gradi abbinati sono vicini: A105 e A216 WCB hanno entrambi una resistenza a trazione minima di circa 485 MPa. La differenza si manifesta nel pezzo più che nel certificato. Un forgiato è più denso, le sue proprietà variano meno da pezzo a pezzo e sopporta meglio i carichi di fatica e di urto, motivo per cui i componenti in pressione e quelli legati alla sicurezza vengono di solito specificati come forgiati.
Un pezzo forgiato inizia come getto?
Sì. Il materiale di partenza per la forgiatura è un lingotto o una bramma colata in continuo, quindi un pezzo forgiato è stato colato e poi lavorato. La lavorazione è ciò che chiude la porosità, affina il grano e conferisce al pezzo la sua venatura.
Quali norme ASTM corrispondono a forgiati e quali a getti?
Forgiati: A105, A182, A350, A182 F51 per duplex, B564 per leghe di nichel. Getti: A216, A217, A351, A352, A890, A494. La specifica del materiale sul disegno indica la forma del prodotto, quindi dice anche quale strada segue il pezzo.
Un getto può essere convertito in un forgiato?
Spesso sì, se la geometria può essere realizzata in modo da essere estratta dallo stampo. Non è un semplice cambio di documenti: il materiale viene rispecificato con l’equivalente forgiato, gli spessori di parete vengono riesaminati e il disegno viene aggiornato. Inviateci sia il disegno del getto sia le condizioni di servizio e vi diremo se può essere forgiato e cosa comporta il cambiamento.
Quando la fusione è la via più economica?
Quando il costo dello stampo non può essere ripartito su un numero sufficiente di pezzi, quando la geometria è troppo complessa per essere estratta da uno stampo, oppure quando il pezzo non è in pressione né soggetto a fatica. Su un ordine ripetuto di un pezzo impegnativo, la versione forgiata è di solito competitiva una volta ammortizzato lo stampo.
Realizzate anche getti?
No. Siamo un’azienda di stampaggio a matrice chiusa. Se per il vostro pezzo la fusione è la via migliore, ve lo diremo e sarete serviti meglio da una fonderia.