Un acciaio inossidabile duplex è un materiale bifase: circa metà ferrite, metà austenite. Il risultato è una famiglia di gradi con una resistenza allo snervamento circa doppia rispetto al 316L e una resistenza molto maggiore alla corrosione sotto tensione da cloruri, ed è questo che destina il duplex a impieghi in acqua di mare, subsea, dissalazione e chimico.
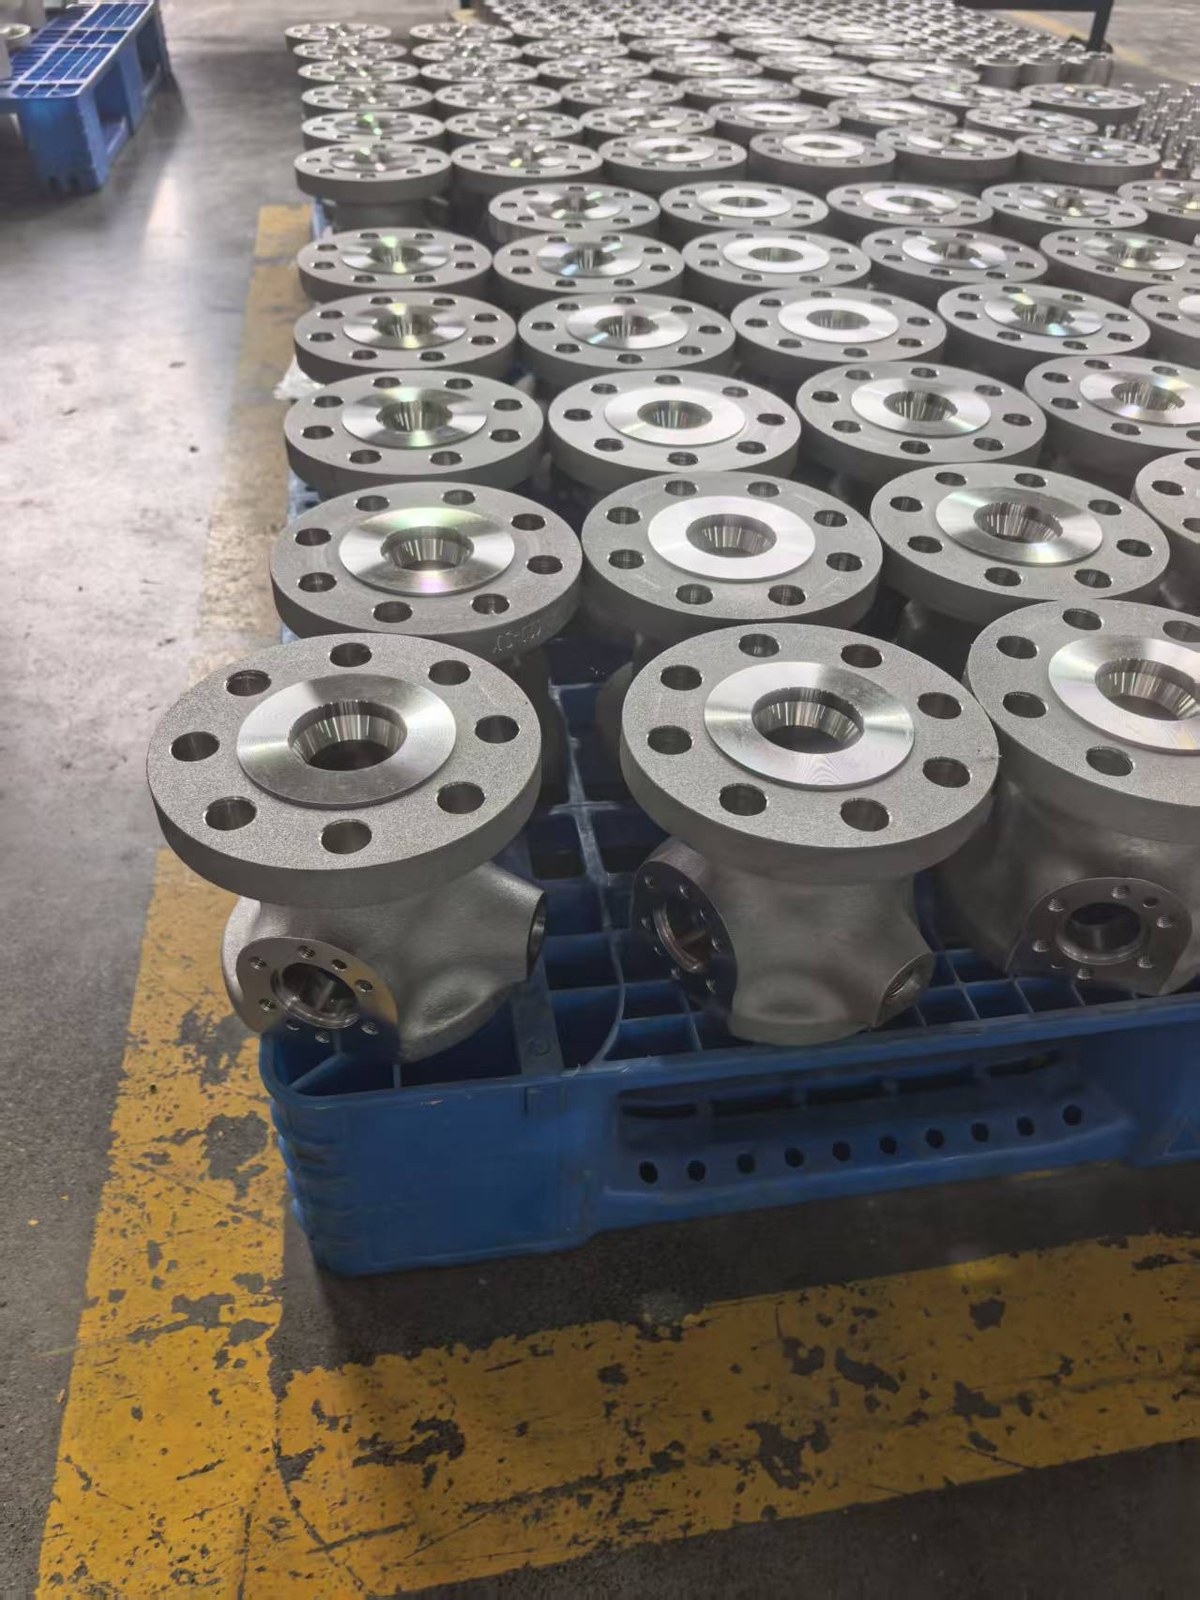
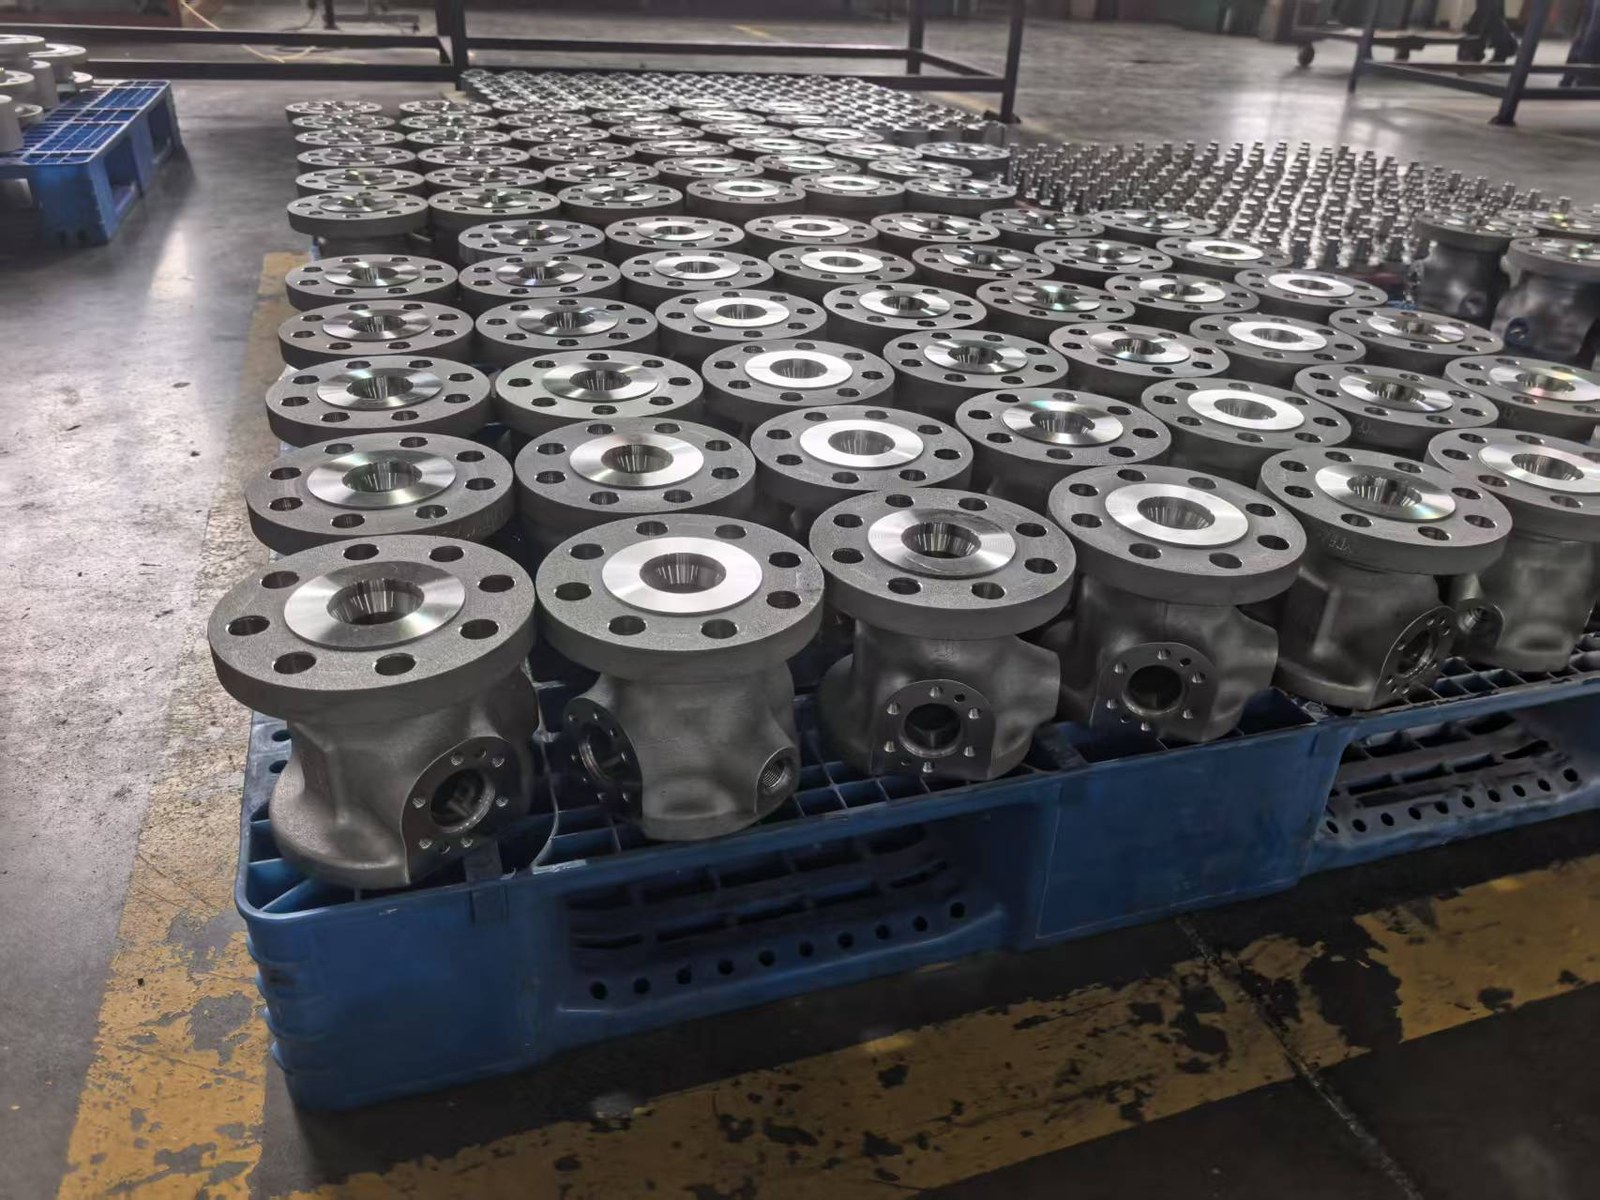
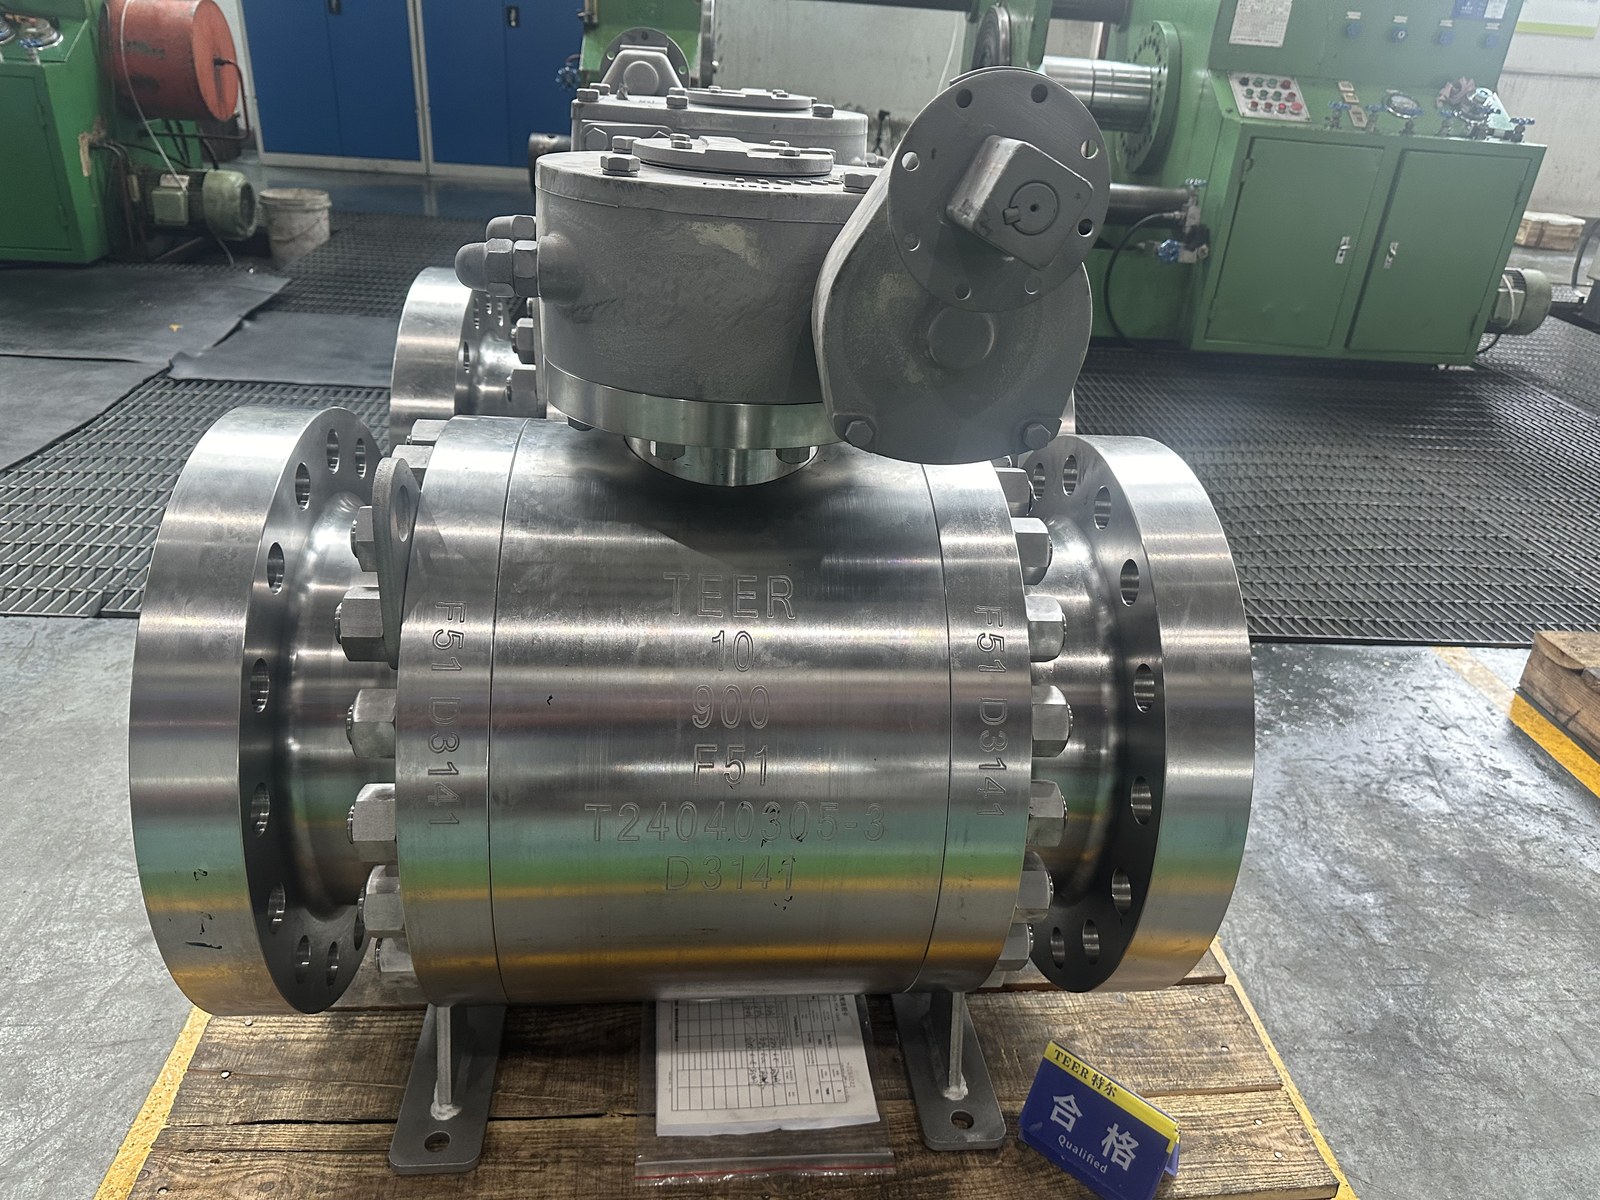
Longrui Forging fucina corpi valvola, coperchi, flange, mozzi e parti generiche in duplex F51, F53 e F55, da 5 kg a 520 kg per pezzo, sulla pressa multidirezionale da 6.000 T. Fucinatura, trattamento di solubilizzazione e collaudo sono riuniti sotto un unico tetto, nell’ambito della nostra qualifica di produttore di materiale NORSOK M-650.
Quale grado duplex è quale
Le denominazioni di grado riportate sotto sono le designazioni ASTM A182, ossia quelle che compaiono sulla maggior parte dei disegni duplex. I nomi commerciali tra parentesi sono quelli che gli acquirenti usano nella conversazione.
| Grado ASTM | UNS | Nome commerciale | PREN minimo |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
Due punti sulla prima riga, perché emergono in quasi ogni richiesta sul duplex:
- F51 è il duplex originale al 22% di cromo. La composizione è stata in seguito ristretta verso la parte alta dell’intervallo per migliorare la resistenza alla vaiolatura, e quella versione più ristretta è F60 (UNS S32205). S32205 può essere certificato doppio come S31803, ma non viceversa. Se il disegno riporta F51 e il certificato di acciaieria riporta S32205, il materiale è conforme alla specifica più restrittiva, non è una sostituzione.
- PREN, l’ultima colonna, è calcolato dal contenuto di cromo, molibdeno e azoto e classifica quanto bene un grado resiste alla vaiolatura in servizio con cloruri. L’impiego in acqua di mare parte solitamente da 34; i gradi super duplex sono specificati da 40 in su.
Dove il duplex è adatto e dove no
Il duplex è la risposta giusta per servizio ricco di cloruri, umido e moderatamente caldo: parti subsea e topside per petrolio e gas, impianti di dissalazione, apparecchiature di processo chimico e corpi valvola che vedono acqua di mare o acqua di produzione.
È la risposta sbagliata al di sopra di una certa temperatura, e questo vale la pena saperlo prima di fissare il grado:
- Infragilimento a 475 °C. Al di sopra di circa 300 °C, la fase ferritica inizia a separarsi, e l’effetto è peggiore a circa 475 °C. L’intervallo di formazione è generalmente indicato da 300 a 525 °C, quindi il duplex ha un limite massimo sulla temperatura di esercizio.
- Il limite non è un solo numero. I fornitori pubblicano temperature massime di esercizio per 2205 tra circa 250 °C e 315 °C, a seconda dello stabilimento e del codice di progettazione. Il codice applicabile per recipienti a pressione prevale; dove la temperatura di esercizio è vicina al limite, comunicacelo e lavoreremo secondo il codice indicato dal vostro progetto.
- Fase sigma. Tra circa 700 °C e 950 °C, un raffreddamento lento consente la formazione di fasi intermetalliche all’interno dell’acciaio. Riducono sia la tenacità sia la resistenza alla corrosione, e i gradi super duplex sono i più sensibili. È un rischio di lavorazione oltre che di esercizio, ed è il motivo per cui la velocità di raffreddamento dopo la solubilizzazione è così importante.
- Bassa temperatura. Il duplex attraversa una transizione duttile-fragile, a differenza degli acciai inossidabili austenitici. Le specifiche per impianti in mare richiedono tipicamente prove di resilienza a −46 °C, e −80 °C è all’incirca il valore più basso a cui si scende normalmente.
Cosa richiede il duplex in forgiatura
Il duplex viene forgiato in un intervallo più ristretto rispetto all’acciaio al carbonio o austenitico, e le due cose che determinano se una forgiatura in duplex è integra avvengono prima e dopo la pressa:
- Temperatura di riscaldamento e lavorazione. La billetta viene mantenuta e lavorata all’interno di una finestra che evita l’intervallo intermetallico, con la temperatura monitorata anziché stimata, lotto per lotto.
- Trattamento di solubilizzazione e raffreddamento. Dopo la forgiatura, il pezzo viene sottoposto a solubilizzazione e raffreddato a una velocità controllata, così che ferrite e austenite ritornino al loro equilibrio previsto invece di trasformarsi parzialmente.
- Verifica. Composizione chimica su ogni colata, resistenza a trazione e carico di snervamento, energia di resilienza, incluso bagno a bassa temperatura, durezza Brinell e controlli ultrasonici, tutto nel nostro laboratorio. I registri del forno e del raffreddamento possono accompagnare l’ordine.
- Documentazione. I progetti in mare e del settore petrolifero e del gas verificano i documenti con lo stesso rigore del pezzo. La nostra licenza API Spec 20C e la qualifica NORSOK M-650 sono ciò che tali verifiche cercano; entrambe sono indicate nella pagina delle certificazioni.
2205 o 2507: come scegliere
La maggior parte delle richieste relative al duplex si riduce a questo confronto. La tabella è la versione sintetica della decisione; la gamma completa di materiali è nella pagina dei materiali.
| Domanda | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 e oltre | 40 e oltre |
| Carico di snervamento | Circa il doppio del 316L | Ancora più alto, ed è il motivo per salire di grado |
| Servizio con cloruri | Acqua di mare, acqua di produzione, chimica generale | Salamoia, alto contenuto di cloruri, servizio più caldo o più aggressivo |
| Forgiatura e lavorazione meccanica | Più tollerante | Più difficile da lavorare, finestra di processo più stretta |
| Dove viene solitamente specificato | Corpi valvola, coperchi, flange, componenti per pompe | Componenti sottomarini e di superficie, sistemi per acqua di mare, impianti chimici |
| Costo relativo | Base di riferimento per il duplex | Superiore a 2205, in base al contenuto di lega |
Se si lavora a un livello di cloruri o a una temperatura in cui il 2205 è al limite, la scelta è di solito passare al 2507 invece di aumentare lo spessore di un componente in 316L, perché la differenza di resistenza alla corrosione è una decisione di grado, non di progetto. Se il fattore al limite è la temperatura di esercizio, la risposta può essere una famiglia di materiali del tutto diversa, e lo diremo apertamente.
Documenti che accompagnano gli ordini in duplex
Un certificato di ispezione EN 10204 3.1 viene emesso come standard con gli ordini in duplex, con il numero di colata tracciabile nei risultati delle prove. Quando la specifica di progetto richiede prove con testimone, su richiesta si può fornire un certificato EN 10204 3.2 controfirmato da un ispettore esterno alla nostra organizzazione, e viene offerto separatamente, non incluso nel prezzo del componente. Prima della spedizione uno spettrometro XRF portatile ricontrolla che il componente sia del grado indicato nel certificato. La pagina del controllo qualità illustra che cosa viene verificato in ogni fase e quale registrazione ne deriva.
Che cosa aggiunge la fucinatura a un componente in duplex
Sia i getti sia le barre vengono usati per componenti in duplex, e per alcune forme sono la risposta giusta. Ciò che aggiunge un pezzo fucinato è una struttura ordinata dalla deformazione anziché dalla solidificazione: la fibra scorre lungo la sezione invece di seguire lo stampo, e la porosità interna viene chiusa invece di essere lasciata lì perché un esame a ultrasuoni la trovi. Il componente arriva anche vicino alla forma finita, il che vale qualcosa su un grado così difficile da lavorare, e l’equilibrio tra ferrite e austenite viene poi ripristinato nel trattamento di solubilizzazione nei nostri forni, con il ciclo registrato.
Lo stabilimento alle spalle è un’unica catena: billette tagliate a peso, fucinatura sulla pressa multidirezionale da 6.000 T, trattamento termico, lavorazione meccanica e collaudo sotto lo stesso tetto, sotto la nostra qualifica NORSOK M-650 e la licenza API Spec 20C. Il confronto generale tra le due vie è nella pagina fucinatura contro fusione.
Approfondimenti
- Fucinati in Incoloy 825 (Alloy 825)
- Fucinati Inconel 625 (Alloy 625)
- Certificati di collaudo dei materiali
Domande frequenti
Il duplex è più difficile da fucinare del 316?
Sì. Il duplex mantiene una resistenza maggiore alla temperatura di fucinatura, quindi richiede più forza di pressa e una finestra di temperatura più stretta rispetto all’acciaio inossidabile austenitico, e la velocità di raffreddamento dopo il trattamento di solubilizzazione deve essere controllata per mantenere l’equilibrio delle fasi. Si tratta di controllo di processo, non di un processo diverso: le stesse linee fucinano entrambi i materiali.
Potete fucinare corpi valvola in F51?
Sì, ed è uno dei nostri lavori duplex abituali: corpi valvola a sfera a due e tre pezzi e coperchi in F51, da 1/2″ a 12″ e da Class 150 a 2500. Dimensioni e pesi sono nella pagina dei corpi valvola.
Qual è la differenza tra F51 e F60?
F51 è UNS S31803, il duplex originale al 22% di cromo. F60 è UNS S32205, lo stesso grado con la composizione portata al limite superiore dell’intervallo per una migliore resistenza alla vaiolatura. Lo S32205 può essere certificato con doppia certificazione come S31803, ed è per questo che un solo certificato riporta spesso entrambi i numeri.
Fornite certificati di materiale e rapporti di prova per il duplex?
Sì. I risultati delle prove di composizione e delle prove meccaniche, i rapporti UT e le curve di forno possono essere tutti forniti con l’ordine. Un certificato 3.1 è standard; quando la vostra specifica richiede una controfirma esterna, un 3.2 viene offerto separatamente.
Qual è il pezzo in duplex più pesante che potete forgiare?
Singoli pezzi forgiati arrivano a 520 kg, e il nostro inviluppo di lavorazione meccanica è Ø600 × 1000 mm. I pezzi in duplex tendono a restare al di sotto di questi valori, quindi il peso raramente è il limite; sono la forma e lo spessore della sezione a decidere di norma la fattibilità. Inviate il disegno e ve lo confermiamo.
Inviate il disegno con il grado e le condizioni di servizio, e vi risponderemo con fattibilità e prezzo, di solito entro un giorno.