Longrui Forging è un produttore di stampaggio a matrice chiusa in Cina. Formiamo acciaio riscaldato tra stampi sagomati su presse idrauliche multidirezionali da 6.000 T, 3.000 T e 2.000 T, producendo pezzi da 5 kg a 520 kg. Progettiamo e realizziamo i nostri stampi, ed eseguiamo trattamento termico, controlli e lavorazione meccanica dei pezzi nello stesso stabilimento.
Cos’è lo stampaggio a matrice chiusa
La fucinatura multidirezionale punta all’assenza di bava: in linea di principio elimina la bava laterale di grandi dimensioni della fucinatura a stampo aperto. In produzione, le tolleranze di peso del grezzo e la difficoltà di controllare il flusso del metallo nei pezzi complessi lasciano comunque piccole bave longitudinali e, in talune condizioni, bava locale da tenere sotto controllo.
Nello stampaggio a matrice chiusa, detto anche stampaggio a impronta, una billetta di acciaio riscaldata viene formata tra due stampi che riproducono la forma del pezzo finito. L’acciaio riempie la cavità dello stampo sotto pressione, e l’eccesso fuoriesce come bava lungo la linea di divisione.
È uno dei processi di fucinatura a caldo: la billetta viene portata prima alla temperatura di forgiatura, e il pezzo viene formato in poche battute invece di essere costruito forma dopo forma.
Lo stesso processo viene indicato in diversi modi. Stampaggio a matrice chiusa, stampaggio a matrice e stampaggio a impronta indicano tutti questa via; i disegni più vecchi parlano di fucinatura a maglio, dal nome del maglio che un tempo eseguiva il lavoro. Quando si nomina il materiale invece dell’attrezzatura, gli acquirenti parlano di fucinatura dei metalli o fucinatura dell’acciaio, che è la stessa operazione di formatura su un grado diverso. Comunque sia formulata la richiesta, ciò che viene richiesto è uno stampo sagomato, una temperatura controllata e bava che viene rifilata dopo la formatura.
Da ciò derivano tre cose, e sono il motivo per cui gli acquirenti lo specificano:
- Il flusso delle fibre segue il contorno del pezzo. Le fibre del metallo si incurvano lungo la forma invece di essere tagliate, ed è questo che conferisce ai pezzi forgiati il loro comportamento a fatica e agli urti.
- Forma quasi finita. Il pezzo esce vicino alla forma finale, quindi servono meno acciaio e meno lavorazione meccanica per finirlo.
- Nessuna porosità di fusione. Il materiale è compatto e lavorato, senza soffiature o cavità di ritiro all’interno.
| Stampaggio a matrice aperta | Stampaggio a matrice chiusa | |
|---|---|---|
| Formatura | Tra stampi piatti o semplici, forma ottenuta con colpi successivi | Tra due stampi sagomati, pezzo formato in poche battute |
| Dimensioni | Pezzi molto grandi, bassi volumi | Pezzi ripetuti, da circa 5 kg a 520 kg |
| Attrezzatura | Poca o nessuna | Un corredo di stampi per ogni pezzo |
| Uso tipico | Pezzi pesanti una tantum | Corpi valvola e coperchi valvola, ingranaggi, flange, parti idrauliche e per macchinari |
L’attrezzatura è necessaria per ogni nuovo pezzo, quindi lo stampaggio a matrice chiusa è adatto a pezzi che ordinerai di nuovo, non a pezzi singoli. Per pezzi al di sopra della nostra gamma di stampaggio a matrice, uno stampaggio a matrice aperta è fornito da un altro stabilimento del nostro gruppo (vedi Capacità).
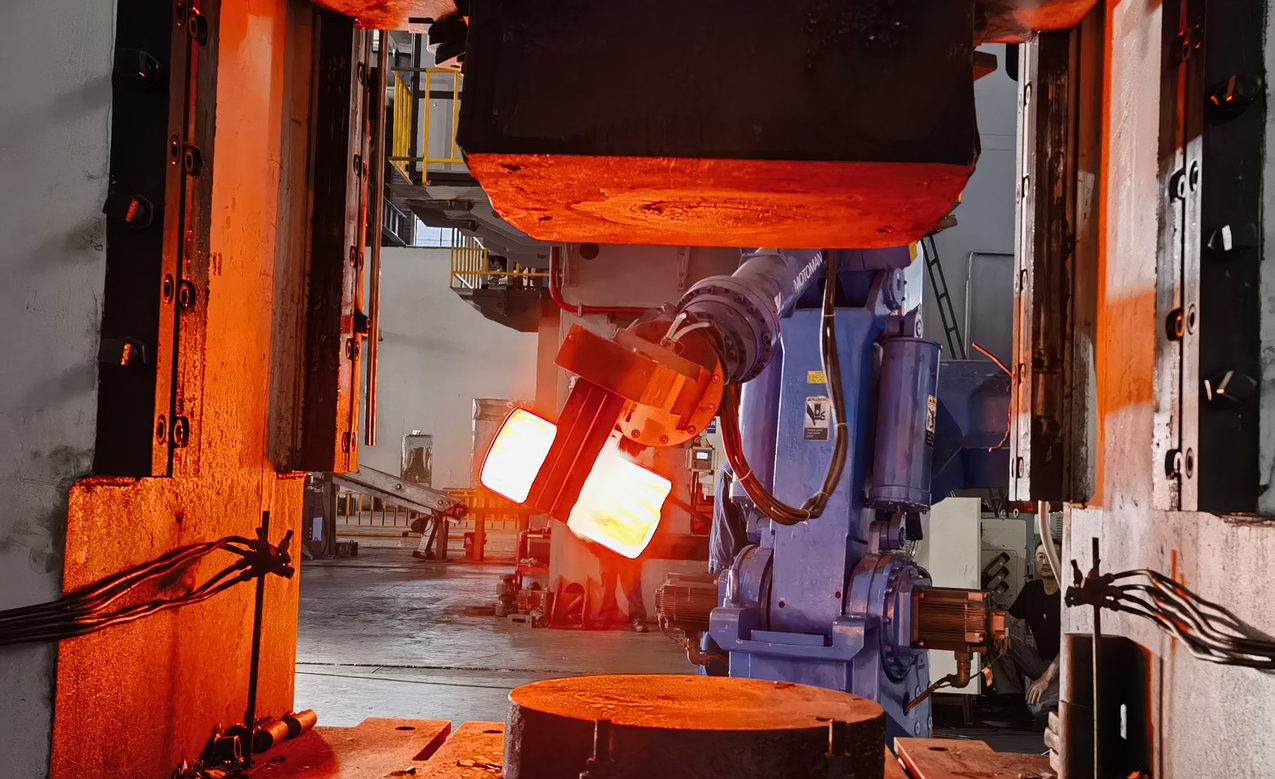
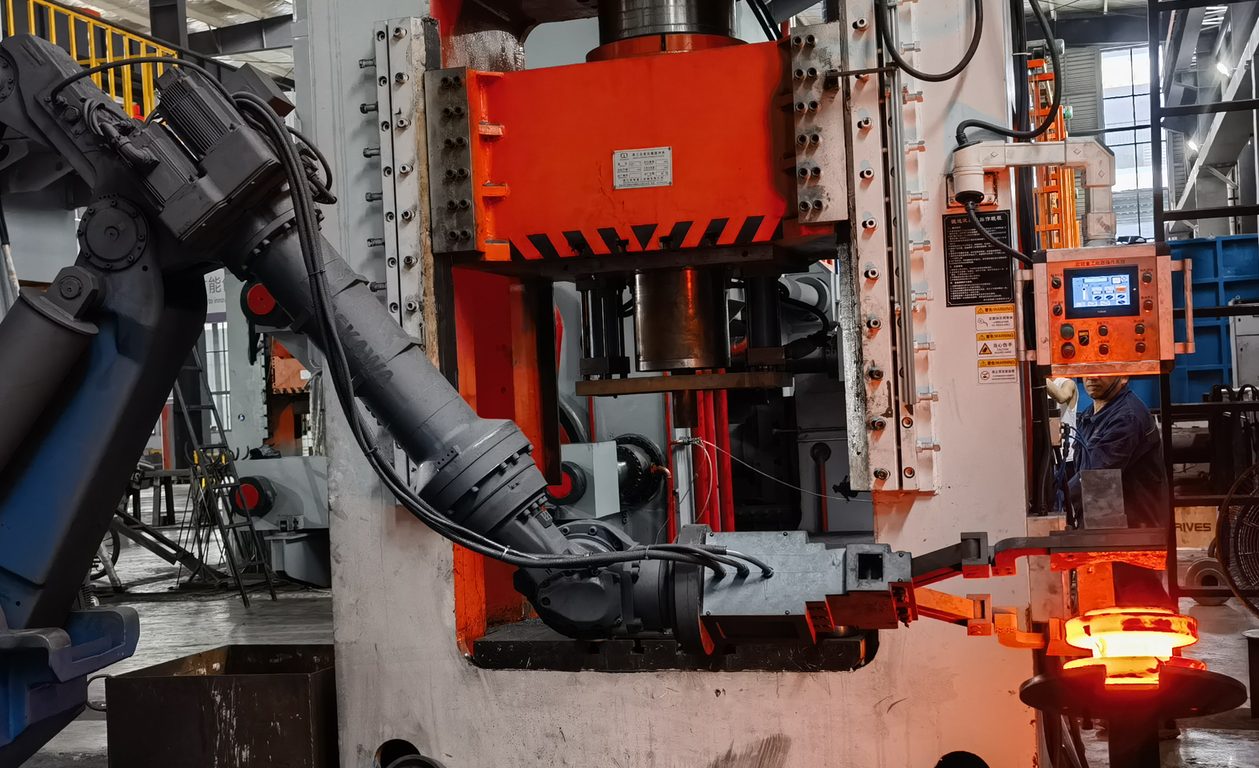
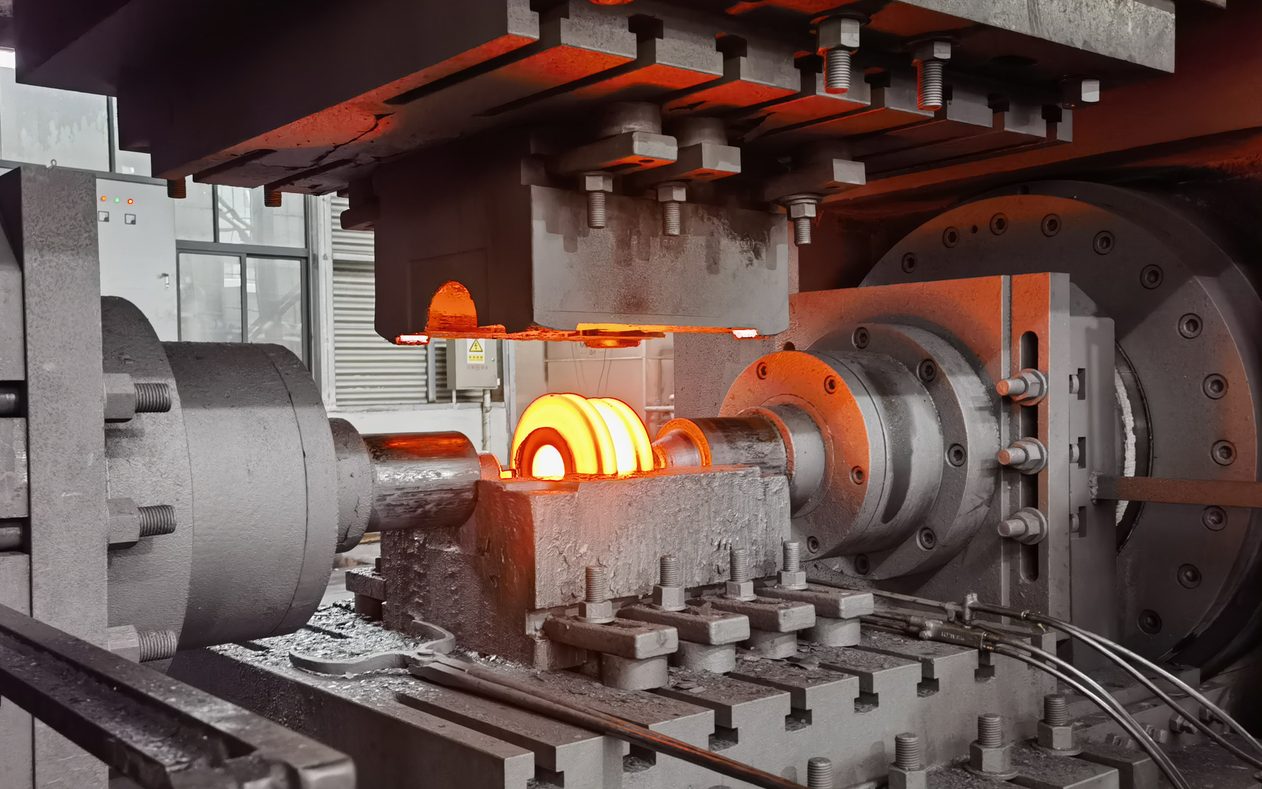
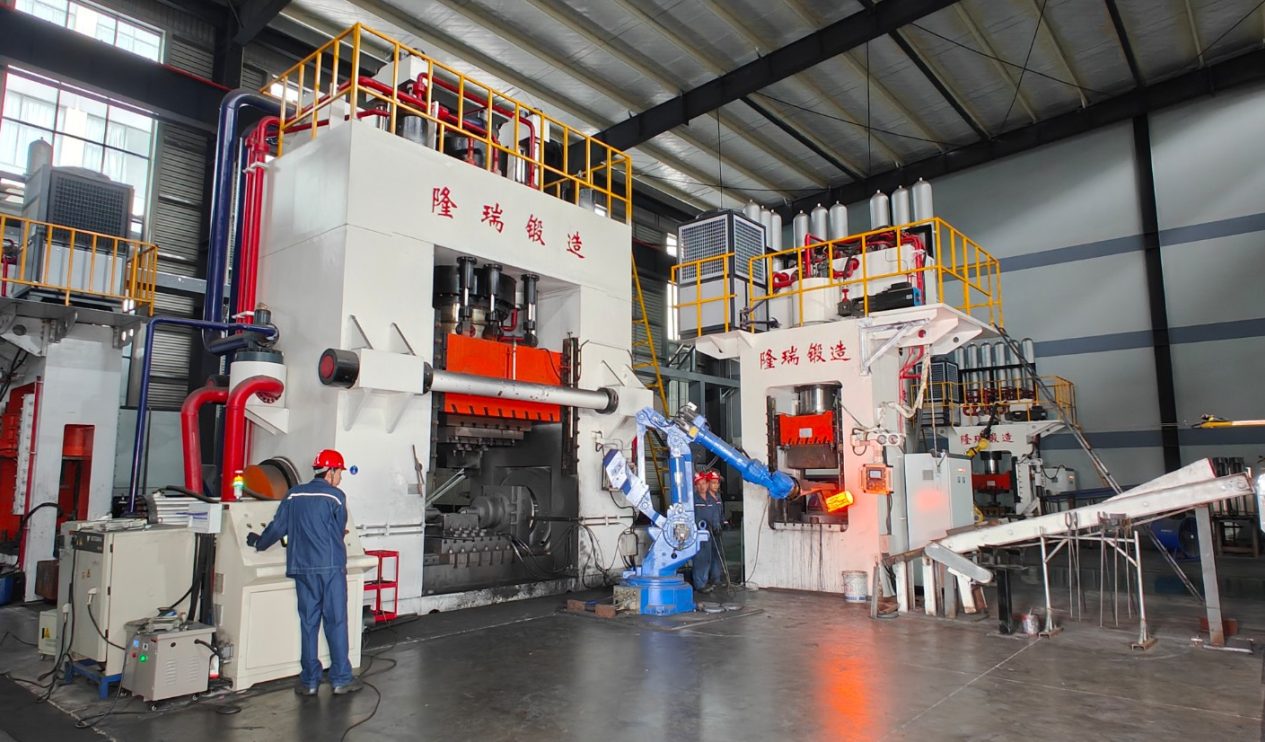
Cosa Forgiamo
- Corpi e coperchi di valvole a sfera (coperchi superiori) da 1/2″ a 12″, Class 150 a 2500; vedi la pagina del corpo valvola
- Componenti valvola, flange e anelli
- Abbozzi di ingranaggi e parti di ingranaggi, vedi la pagina degli abbozzi di ingranaggi
- Componenti per cilindri idraulici e raccordi per tubi
- Parti di valvole per centrali elettriche (F91, F92, WB36)
- Parti per macchinari da costruzione e minerari, mozzi ruota, componenti per ponti
- Le vostre parti: inviate un disegno in PDF, DWG o STEP
Le nostre presse e la gamma di dimensioni
| Pressa | Forza | Gamma di peso dei pezzi fucinati |
|---|---|---|
| Pressa multidirezionale n.1 | 6.000 T (60 MN) | 150 – 520 kg |
| Pressa multidirezionale n.2 | 3.000 T | 30 – 150 kg |
| Pressa multidirezionale n.3 | 2.000 T | 5 – 30 kg |
- Pezzo singolo più grande: 520 kg (presse in grado di arrivare fino a 800 kg, previa verifica della struttura del pezzo)
- Dimensione massima di lavorazione meccanica: Ø600 × 1000 mm
- Capacità annuale di fucinatura a stampo: 15.000 tonnellate
Le presse sono multidirezionali, quindi lavorano l’acciaio da più di una direzione nella stessa corsa. È ciò che ci permette di formare pezzi con cavità profonde, come i corpi valvola, senza saldarli insieme partendo da più pezzi. Quando si confronta lo stampaggio a matrice chiusa in Cina, questi due numeri sono quelli da chiedere per primi, il tonnellaggio e il numero di direzioni, seguiti da chi produce le matrici: le nostre sono progettate e tagliate internamente.
Matrici e attrezzature
La progettazione delle matrici è eseguita internamente. Deteniamo 5 brevetti concessi su attrezzature per stampaggio a matrice chiusa e multidirezionale, tra cui un brevetto per invenzione per una matrice di fucinatura multidirezionale per coperchi valvola con struttura ad inserto a cambio rapido, e modelli di utilità che coprono una matrice combinata a sblocco rapido per coperchi valvola e un punzone posteriore sostituibile per corpi valvola.
La progettazione delle matrici a cambio rapido riduce i tempi di riattrezzaggio quando un pezzo viene modificato, ed è una delle ragioni per cui i nostri corpi valvola e coperchi mantengono la coerenza dimensionale tra i lotti.
Come viene realizzato il pezzo
Il processo di stampaggio a matrice chiusa qui è lo stesso per ogni pezzo, e la pressa è una fase del processo, non l’intero processo. Ogni fucinatura passa attraverso le stesse 11 fasi controllate: ispezione del materiale tramite spettrometro, taglio con sega al peso di fucinatura, riscaldamento in un forno controllato, pre-forgiatura tramite manipolatore robotizzato, stampaggio a matrice chiusa sulla pressa di forgiatura con monitoraggio della temperatura a infrarossi, rettifica e ispezione superficiale, trattamento termico, prove meccaniche, controlli non distruttivi, lavorazione meccanica e controllo dimensionale, quindi verifica XRF finale e spedizione. I dettagli e le foto sono nella pagina del processo di produzione.
Materiali
Fuciniamo acciai al carbonio e per basse temperature, legati, inossidabili, duplex e super duplex, al nichel e da costruzione. La pagina dei materiali elenca i gradi e il servizio per cui ciascuno viene scelto.
La qualità alla base della forgiatura
La fucinatura è solo la metà di ciò che acquista un compratore; la documentazione è l’altra metà. Siamo certificati secondo API Spec 20C per lo stampaggio a matrice chiusa e deteniamo la qualifica di produttore di materiale NORSOK M-650, oltre a PED 2014/68/EU e AD2000-W0 da TÜV NORD, BV Mode II e ISO 9001/14001/45001. UT, MT e PT sono eseguiti internamente e le prove meccaniche si svolgono nel nostro laboratorio; ogni spedizione parte con certificati di materiale e rapporti di prova. Maggiori dettagli nella pagina delle certificazioni e su cosa coprono API 20C e NORSOK M-650.
Approfondimenti
- Forgiatura vs fusione
- Forgiati in acciaio Grade 91 (ASTM A182 F91)
- Certificati di collaudo dei materiali
Domande frequenti
Qual è la differenza tra stampaggio a matrice chiusa e fusione?
Lo stampaggio a matrice chiusa lavora acciaio solido sotto pressione, quindi il pezzo ha un flusso di grano continuo, nessuna porosità interna e una tenacità superiore. I getti vengono colati in uno stampo e possono presentare cavità di ritiro e soffiature. Per i componenti in pressione e critici per la sicurezza, la fucinatura è normalmente la via specificata. Le proprietà finali e la qualità interna dipendono dal grado, dal trattamento termico definito per quel grado e secondo le vostre esigenze, e dall’ambito delle prove non distruttive concordato con voi; sono verificate secondo i requisiti di collaudo dell’ordine.
Qual è il peso massimo di un pezzo che potete fucinare?
Da 5 kg a 520 kg sulle nostre tre presse. La pressa da 6.000 T copre 150–520 kg, quella da 3.000 T copre 30–150 kg e quella da 2.000 T copre 5–30 kg. Il nostro equipaggiamento può raggiungere 800 kg previa valutazione della struttura del pezzo.
Producete voi stessi gli stampi?
Sì. La progettazione e la produzione degli stampi sono eseguite internamente, ed è anche da qui che derivano i nostri 5 brevetti su attrezzature. Per un nuovo pezzo esaminiamo prima il disegno per la fattibilità dello stampaggio a matrice chiusa, poi definiamo l’attrezzatura e l’offerta.
Quali materiali potete fucinare?
Acciai al carbonio, per basse temperature, legati, inossidabili, duplex e super duplex e leghe di nichel, tra cui A105, A350 LF2, 4130, 4140, F91, F92, F304, F316, 420, 17-4 PH, F51, F53, F55, 625, 718 e 825. Vedi la pagina dei materiali.
Fornite pezzi come fucinati o lavorati meccanicamente?
Entrambi. Possiamo spedire il pezzo fucinato così come esce dalla linea, oppure lavorarlo meccanicamente secondo il vostro disegno fino a Ø600 × 1000 mm con rapporti dimensionali e NDT.
Come si avvia un ordine?
Inviate un disegno (PDF, DWG o STEP) e vi diremo se il pezzo è idoneo allo stampaggio a matrice chiusa, quale attrezzatura richiede e quanto costerebbe; il modulo RFQ e l’indirizzo di posta elettronica sono sulla pagina dei contatti.
Qual è la differenza tra fucinatura a stampo aperto e stampaggio a matrice chiusa?
La fucinatura a stampo aperto sagoma il pezzo tra stampi piatti o semplici e costruisce la forma con colpi successivi, il che si adatta a pezzi molto grandi in bassi volumi. Lo stampaggio a matrice chiusa utilizza un insieme di stampi che riporta la forma del pezzo, quindi la forma si ripete da pezzo a pezzo e rimane meno materiale da asportare per la lavorazione meccanica. La tabella sopra confronta i due; noi eseguiamo lo stampaggio a matrice chiusa sulle nostre presse e un altro stabilimento del nostro gruppo fornisce una fucinatura a stampo aperto quando un pezzo è al di sopra del campo dello stampaggio a matrice.
La fucinatura a maglio è la stessa cosa dello stampaggio a matrice chiusa?
La fucinatura a maglio è il nome più vecchio per la stessa idea, la fucinatura a stampo d’impronta, e deriva dal maglio a caduta che formava il pezzo con il peso in caduta. In Longrui il lavoro si svolge su presse idrauliche e non su magli, e da più di una direzione, ed è questo che permette di formare cavità profonde come i corpi valvola invece di saldarli da più pezzi.
Che cos’è la bava nello stampaggio a matrice chiusa?
La bava è la sottile aletta di acciaio in eccesso spinta fuori dalla cavità dello stampo in corrispondenza della linea di divisione. Indica che la cavità è stata riempita completamente e viene rifilata dopo la formatura. Lo stampo presenta una landa di bava attorno alla cavità che controlla la fuoriuscita del materiale in eccesso, e mantenere il pezzo sotto carico mentre ciò avviene è ciò che spinge l’acciaio negli ultimi angoli della forma.