Le contrôle qualité sur une pièce forgée est un ensemble de vérifications à des points fixes du processus, chacune laissant un enregistrement : analyse chimique par coulée, cycles de traitement thermique par charge, contrôle par ultrasons par pièce, et contrôles dimensionnels sur les surfaces usinées. Sur une commande de forgeage, les contrôles et les enregistrements sont convenus à l’avance dans le plan d’inspection et d’essai. Longrui Forging les réalise dans son usine du comté de Yunhe, Zhejiang, Chine, sous ISO 9001 et notre licence API Spec 20C.
Les étapes physiques sont sur la page processus de fabrication, les certificats et l’équipement de laboratoire sont sur la page des certifications, et l’équipement lui-même est listé sur Capacité.
Le plan d’inspection et d’essai d’une pièce forgée
| Contrôle | Où cela a lieu | Avec quoi | Ce que cela laisse |
|---|---|---|---|
| Nuance et identité de coulée | Avant découpe | Spectromètre à émission optique à étincelles GNR (Italie) | Analyse de composition de la coulée, et numéro de coulée marqué sur la barre |
| Poids de découpe | Découpe à la scie | Balances de plateforme et de grue | Pièce marquée avec le numéro de coulée et de lot |
| Température de billette et de forgeage | Chauffage et forgeage | Thermocouples et régulateurs de four, pyromètre infrarouge à la presse | Relevé de four et journal de forgeage |
| État de surface | Après forgeage et meulage | Contrôle visuel à la presse | Bavures ébavurées, défauts de surface éliminés |
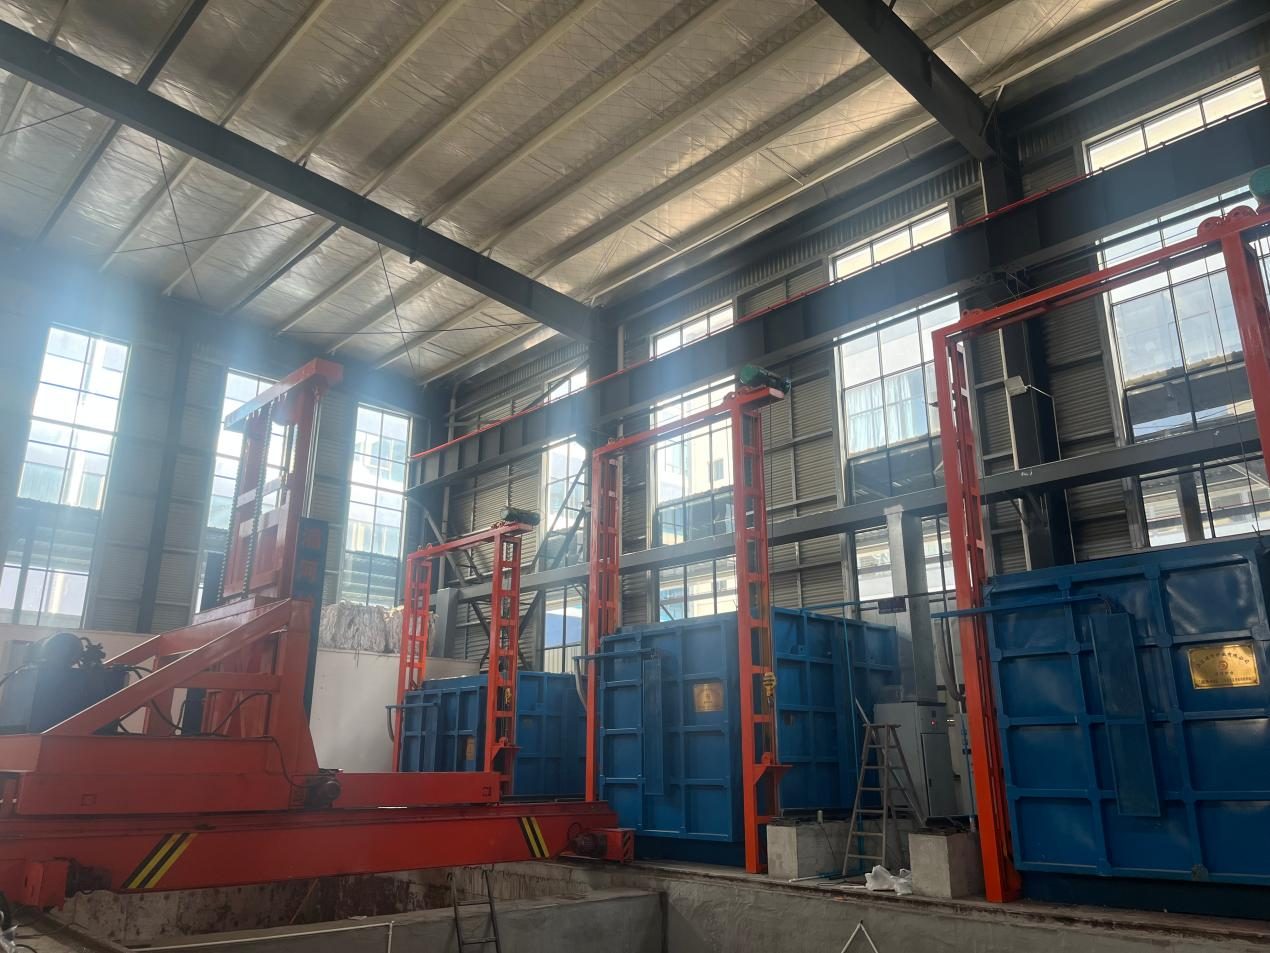
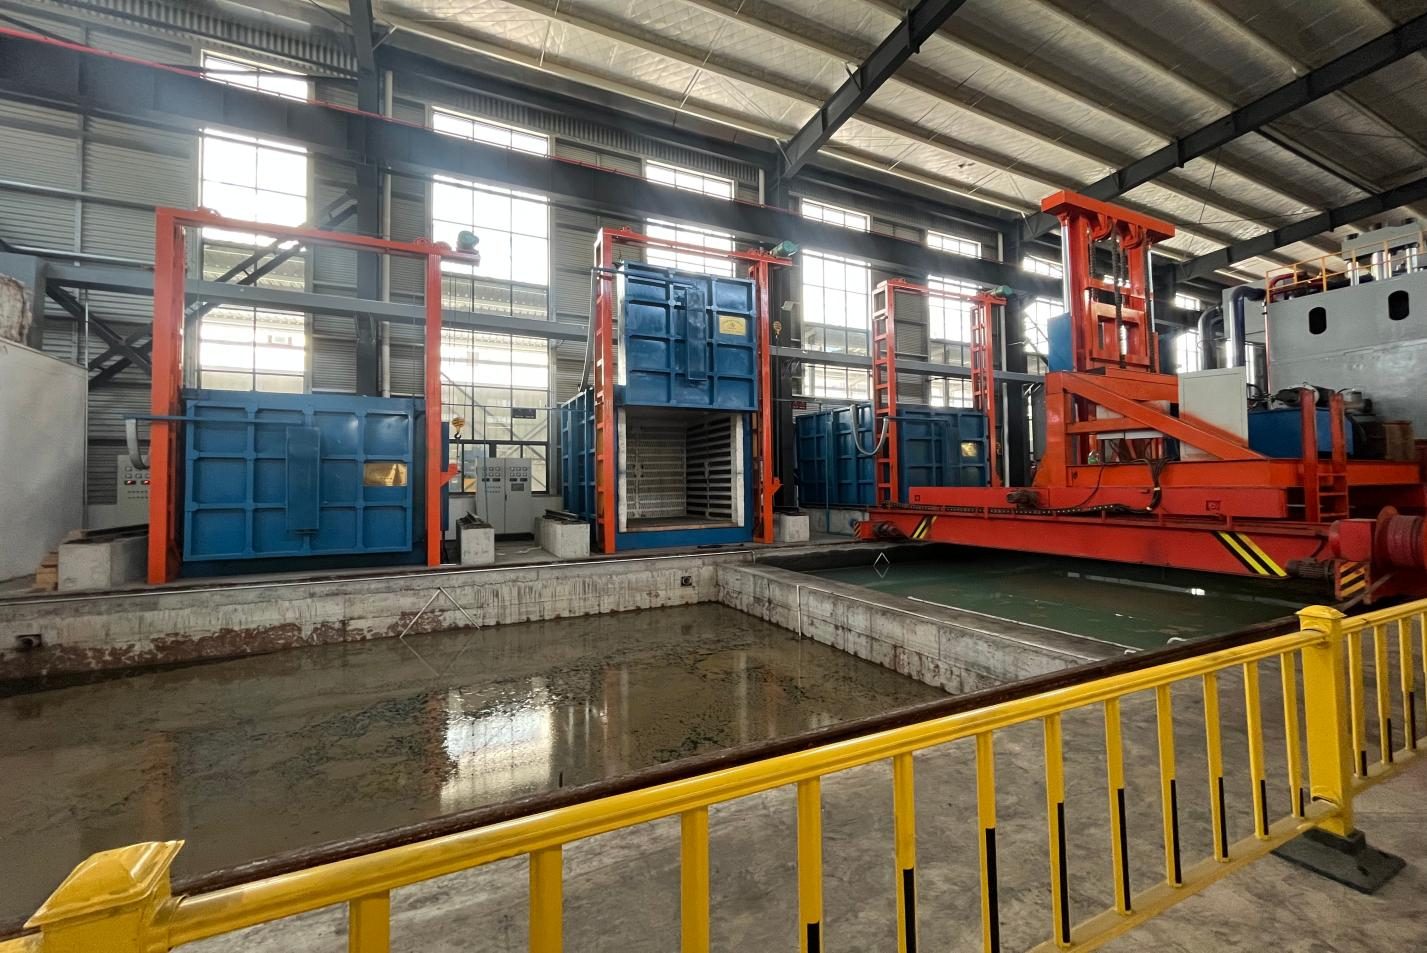
| Traitement thermique | Ligne de traitement thermique | Régulateurs de température et enregistreurs graphiques sur chaque four | Courbe de traitement thermique avec le cycle enregistré |
| Propriétés mécaniques | Laboratoire interne | Machine d’essai universelle servo-hydraulique, appareil d’essai de choc automatique avec bain à basse température, duromètre Brinell | Rapports de composition et d’essais mécaniques |
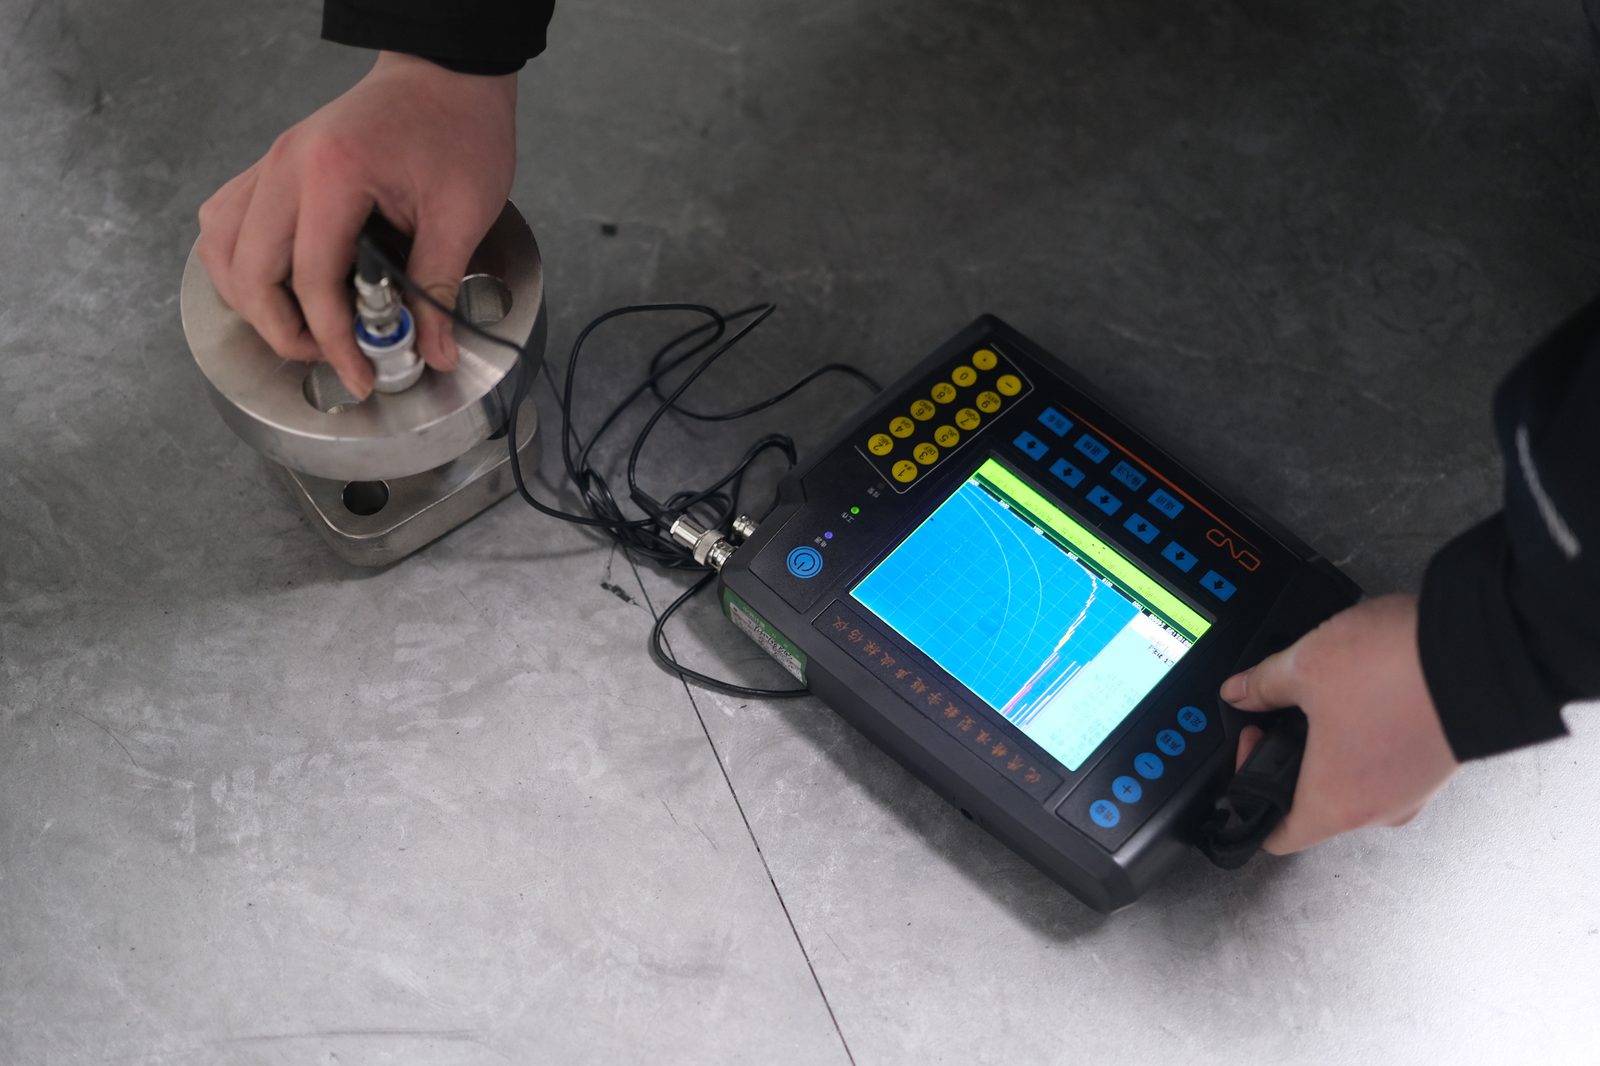
| Intégrité interne | Contrôle non destructif | Détecteur de défauts à ultrasons numérique, avec magnétoscopie et ressuage sur demande | Rapport NDT pour le lot |
| Dimensions | Après usinage | Pieds à coulisse et jauges de profondeur jusqu’à 600 mm, jauges de rayon, vérifiés par rapport au plan | Rapport dimensionnel sur les pièces usinées |
| Identité avant expédition | Emballage | Spectromètre XRF portable | Identité du matériau confirmée par rapport au certificat |
Essais sur prélèvements et essais pièce par pièce
Il est utile de savoir distinguer les deux, car cela détermine ce que le certificat peut prouver.
L’analyse chimique, la traction, la résilience et la dureté sont destructives ou nécessitent un prélèvement, elles sont donc réalisées sur des échantillons prélevés sur la coulée ou le lot. Le contrôle par ultrasons est effectué sur les pièces elles-mêmes, et l’inspection dimensionnelle est effectuée sur les pièces qui sont usinées. C’est la disposition normale dans l’industrie, et c’est la raison pour laquelle un document 3.1 porte des résultats traçables à la coulée plutôt qu’un certificat par pièce.
Le nombre d’éprouvettes nécessaires par coulée est fixé par la norme matériau figurant sur votre plan, pas par nous. A105, A182, A350 et les nuances duplex ont chacun leur propre programme d’essais. Envoyez la norme avec le plan et le plan de contrôle sera bâti autour d’elle.
Ce que votre équipe qualité reçoit
- Analyse de composition et rapports d’essais mécaniques
- Résultats d’essais de résilience lorsque la nuance l’exige
- Courbes de traitement thermique avec le cycle enregistré
- Rapports UT, avec MT et PT sur demande
- Rapports dimensionnels sur les pièces usinées
- Certificats matière et liste de colisage à chaque expédition
La liste complète des documents figure sur la page des certifications, et la classification des documents de contrôle est précisée là où les normes sont expliquées.
Qui contrôle et qui audite
Le contrôle est assuré par notre propre service qualité, distinct de la production sur le plan organisationnel, et c’est le service qualité qui signe les documents. À cela s’ajoutent :
- Audits par des tiers. Notre licence API Spec 20C et notre qualification NORSOK M-650 ont été obtenues à l’issue d’audits menés par l’API et par l’organisme de qualification, et les agréments TÜV NORD et Bureau Veritas sont audités selon leurs propres cycles.
- Audits clients. Les visites d’audit des acheteurs font partie de notre fonctionnement, et la plupart de nos clients pétrole, gaz et offshore sont passés au moins une fois par l’usine.
- Contrôles internes de discipline. Le service qualité audite l’atelier lui-même, sur les instructions de travail, l’outillage et les instruments de mesure, les enregistrements et l’identification, ainsi que le traitement des produits non conformes.
Si votre spécification exige un essai que nous ne réalisons pas en interne, signalez-le dès le stade de la demande, afin qu’il soit réglé avant la commande plutôt qu’au moment où les pièces sont prêtes à être expédiées.
Pourquoi ces contrôles tiennent la route
Il existe une seconde raison pour laquelle les contrôles pièce par pièce valent leur coût. Une pièce forgée est travaillée sur toute sa section, de sorte qu’un contrôle par ultrasons traverse une matière qui a été déformée, et non la surface d’une pièce coulée ou d’une barre de laminoir. C’est ce qui donne du sens à l’essai sur une pièce sous pression, et c’est pourquoi les instruments, les enregistrements et l’historique d’audit se trouvent dans une seule usine.
À lire également
Questions fréquentes
Pouvez-vous travailler selon notre propre plan de contrôle et d’essais ?
Nos contrôles et nos enregistrements sont décrits ci-dessus. Si votre service qualité travaille selon son propre plan de contrôle et d’essais, envoyez-le avec le plan afin que les deux concordent avant la passation de la commande, et indiquez-nous les points auxquels vous souhaitez assister.
Pouvons-nous venir auditer l’usine ?
Oui. Les visites d’audit clients font partie de notre fonctionnement, et les qualifications que nous détenons ont été obtenues par voie d’audit. Indiquez-nous les processus que vous souhaitez voir, et la visite s’organise via les coordonnées de la page contact.
Comment les dimensions sont-elles contrôlées sur les pièces usinées ?
Avec des pieds à coulisse, des jauges de profondeur et des jauges de rayon, comparés aux dimensions du plan. Les résultats sont consignés dans un rapport dimensionnel expédié avec les pièces.
Contrôlez-vous chaque pièce ?
Les essais destructifs sont prélevés sur la coulée ou le lot, et le contrôle par ultrasons est effectué sur les pièces elles-mêmes. Les pièces usinées font l’objet d’un contrôle dimensionnel. Un certificat ne constitue pas une preuve pièce par pièce d’un essai de traction, et aucun atelier de forge ne peut le proposer.
Que faire si vous ne pouvez pas réaliser un essai exigé par notre spécification ?
Nous le signalons dès le stade de la demande plutôt qu’après la fabrication des pièces. L’essai est alors réalisé par un laboratoire tiers accepté par les deux parties, et ce laboratoire émet le rapport. Comme le laboratoire est accepté conjointement avec vous, et non choisi par nous seuls, le résultat est acceptable pour votre service qualité. Envoyez la spécification avec le plan et nous confirmerons quels essais nous réalisons en interne et ceux qui nécessitent un laboratoire externe.