Le forgeage en matrice fermée des corps de vanne à boisseau sphérique et d’autres composants critiques pour la sécurité ne laisse aucune place aux raccourcis. C’est pourquoi chaque pièce forgée Longrui suit la même chaîne strictement contrôlée d’étapes de production et de contrôle qualité, depuis l’arrivée de l’acier brut dans notre parc jusqu’au jour où les pièces finies sont chargées pour expédition.
Chaque étape ci-dessous est réalisée par des opérateurs dédiés, enregistrée sur des fiches de lot et entièrement traçable jusqu’au certificat matière. Si vous qualifiez un nouveau fournisseur de pièces forgées, c’est exactement ainsi que vos pièces seront fabriquées. Les presses et les limites dimensionnelles associées à ces étapes se trouvent sur la page Capacité ; les normes derrière les certificats se trouvent sur API 20C et NORSOK M-650.
Contrôle des matières premières
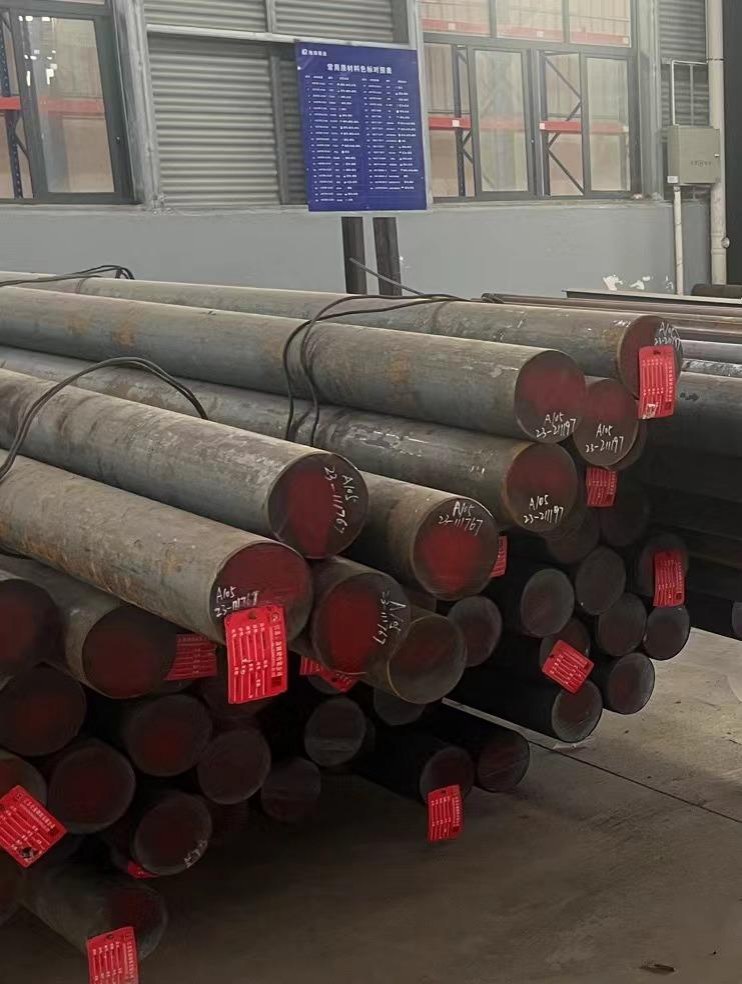
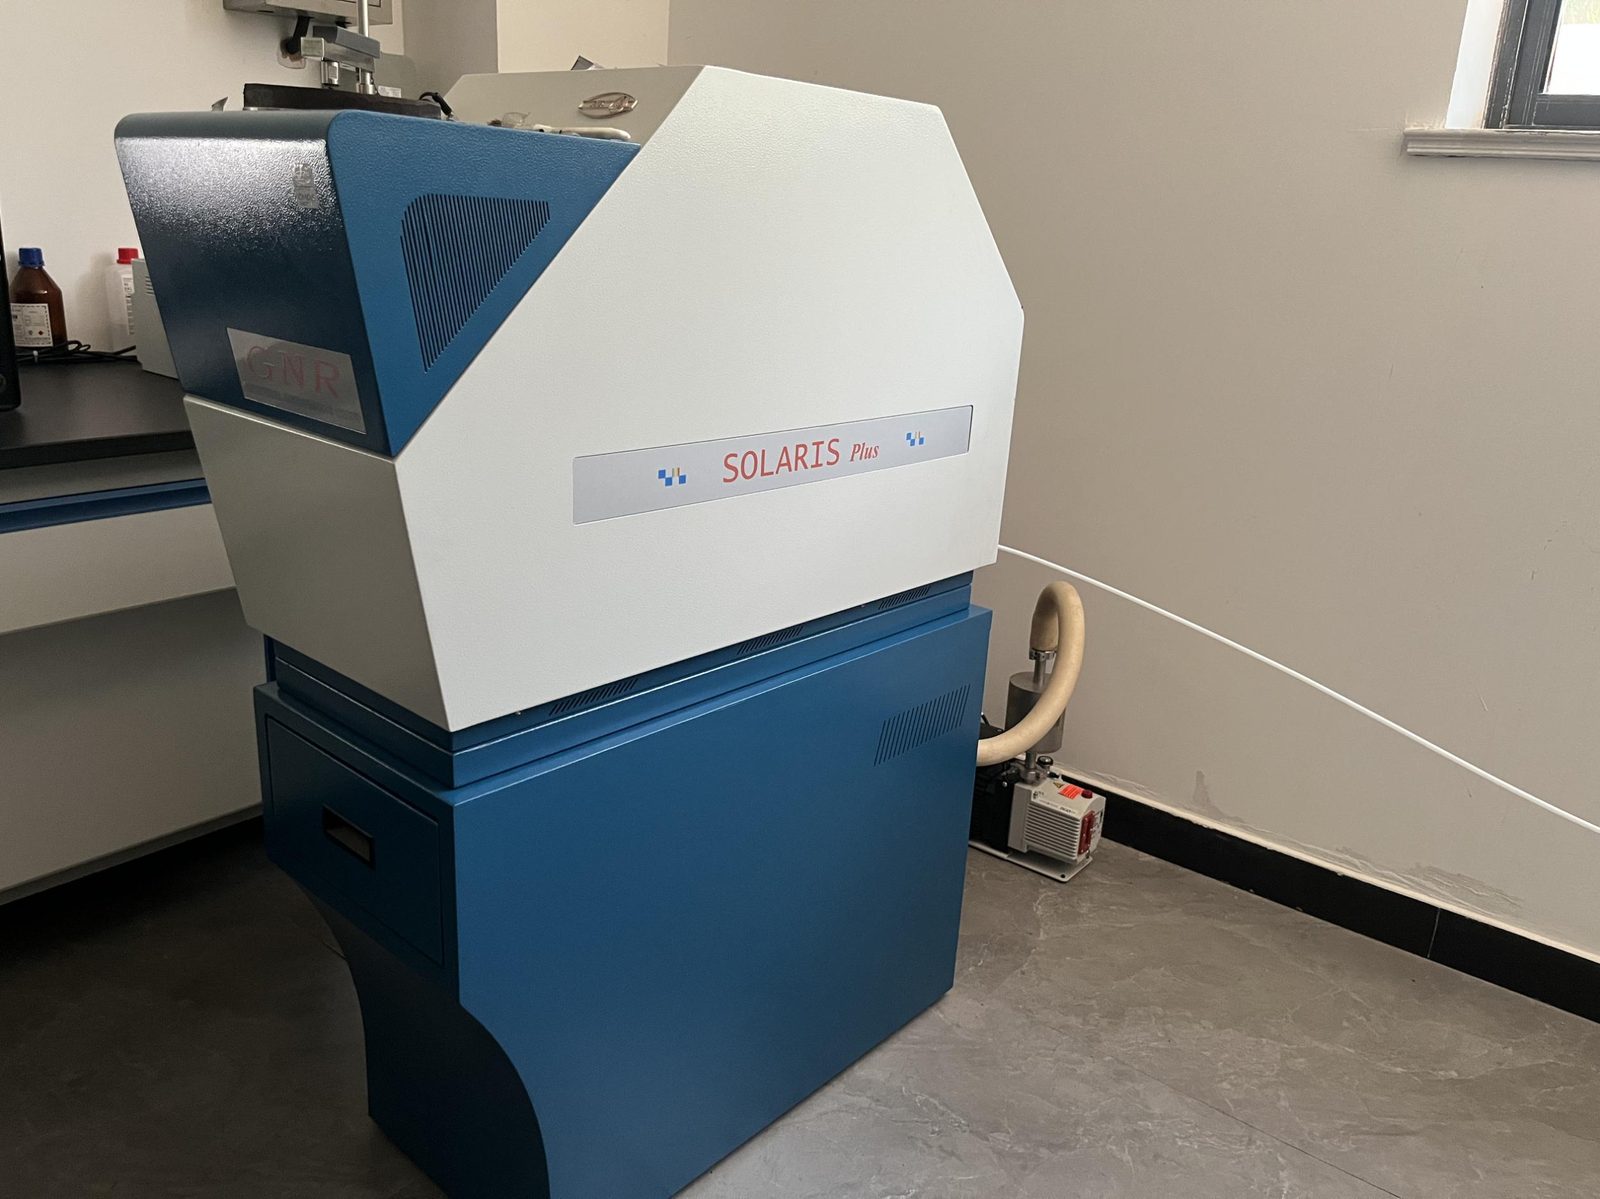
Les barres d'acier à réception sont placées dans une zone de quarantaine dédiée et étiquetées avec la nuance et le numéro de coulée avant leur libération. La composition chimique de chaque coulée est vérifiée avec notre spectromètre à émission optique à étincelle GNR (Italie) : seul le matériau confirmé passe à la découpe.
Découpe à la scie
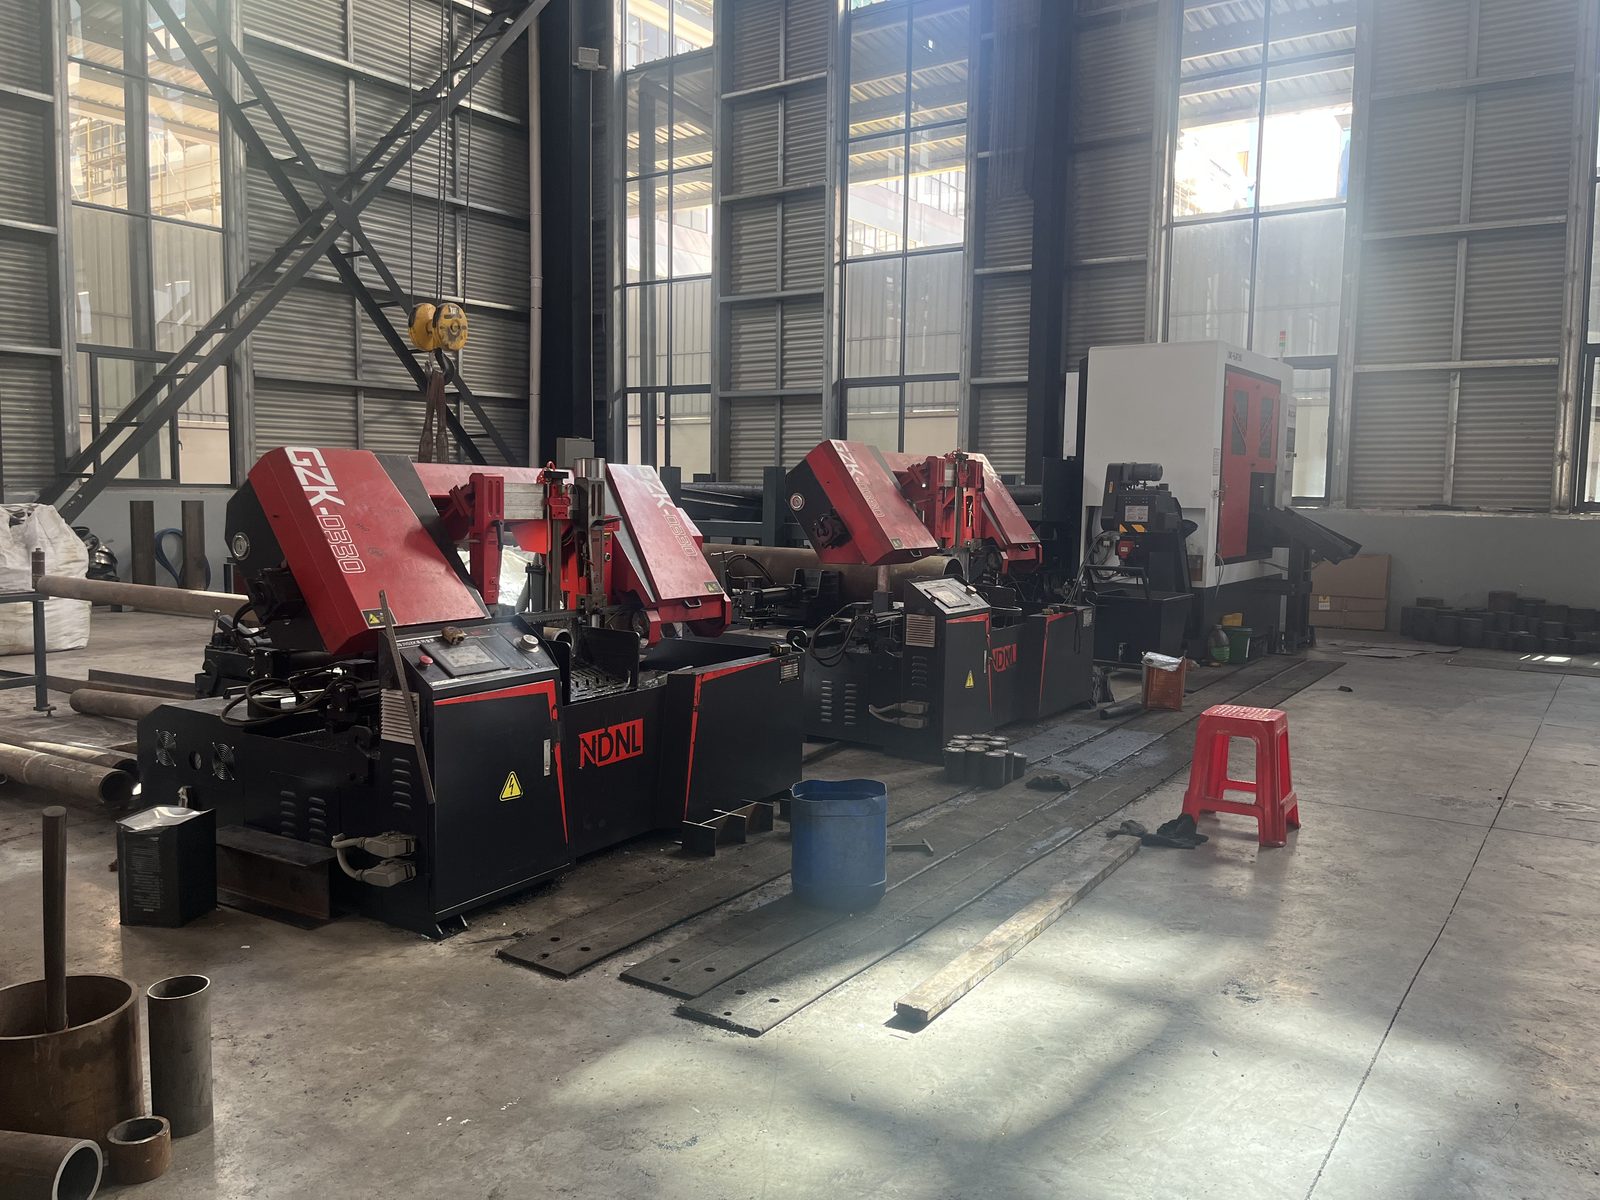
Les barres sont coupées au poids de forgeage calculé sur des scies à ruban. Chaque billette est pesée après découpe et marquée avec son numéro de coulée et de lot, afin que le lot reste traçable dès la toute première opération.
Chauffage
Les billettes sont chauffées à la température de forgeage dans des fours électriques à résistance à température contrôlée. Les paramètres de chauffage sont définis pour chaque nuance de matériau, en maintenant chaque billette dans la fenêtre de température correcte avant formage.
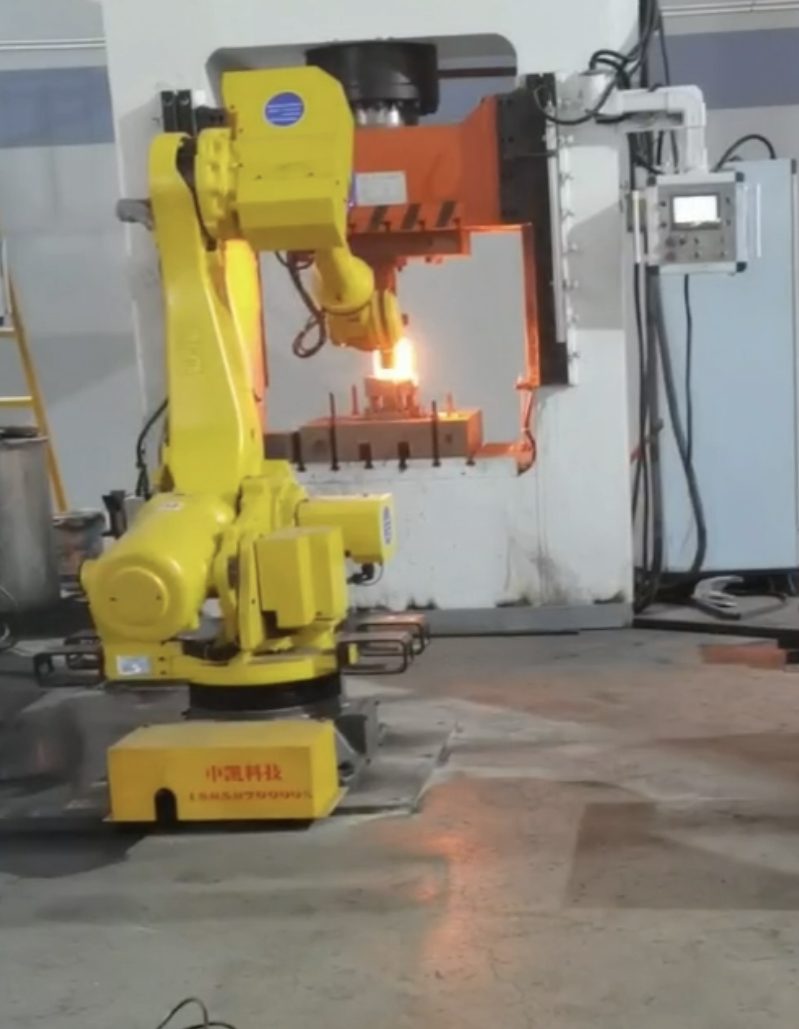
Pré-forgeage
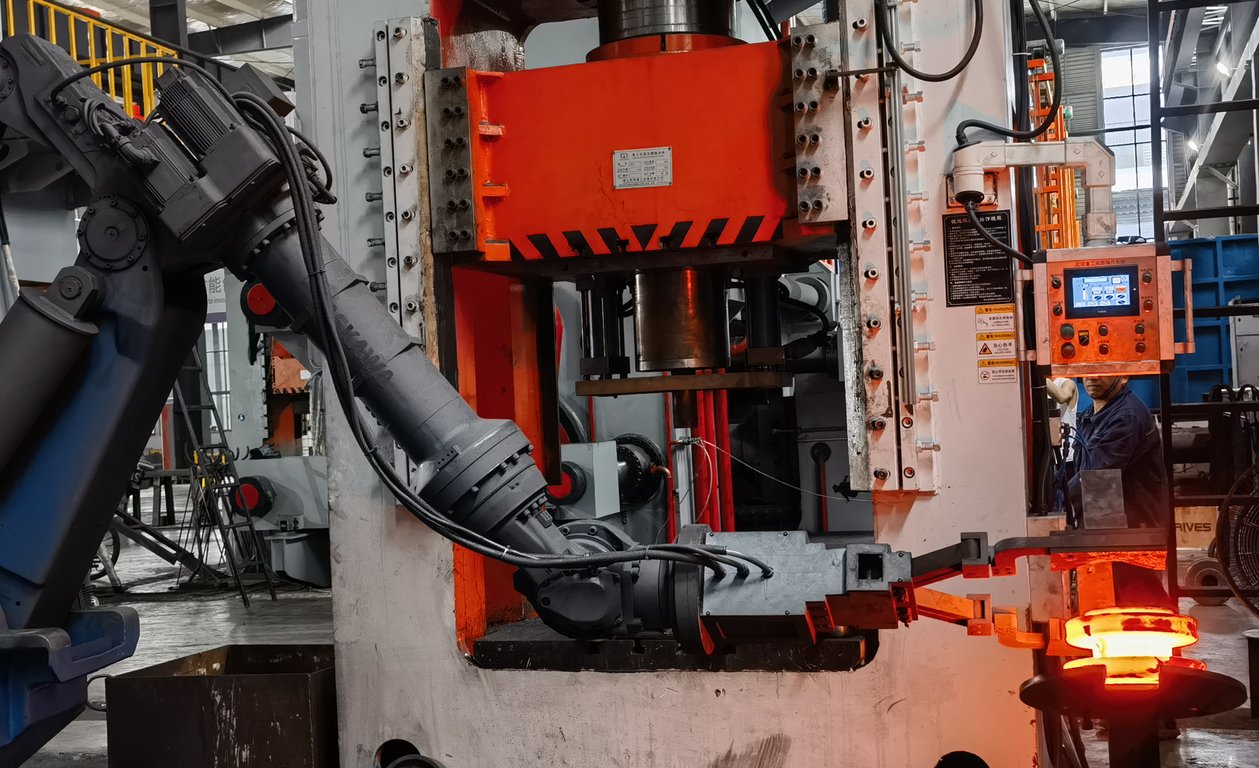
Un manipulateur robotisé prend la billette chaude sur la ligne de four, la transfère dans la matrice de notre presse de forgeage multidirectionnelle et la positionne précisément pour le formage : rapide, répétable et sûr, l’opérateur restant à l’écart de la chaleur.
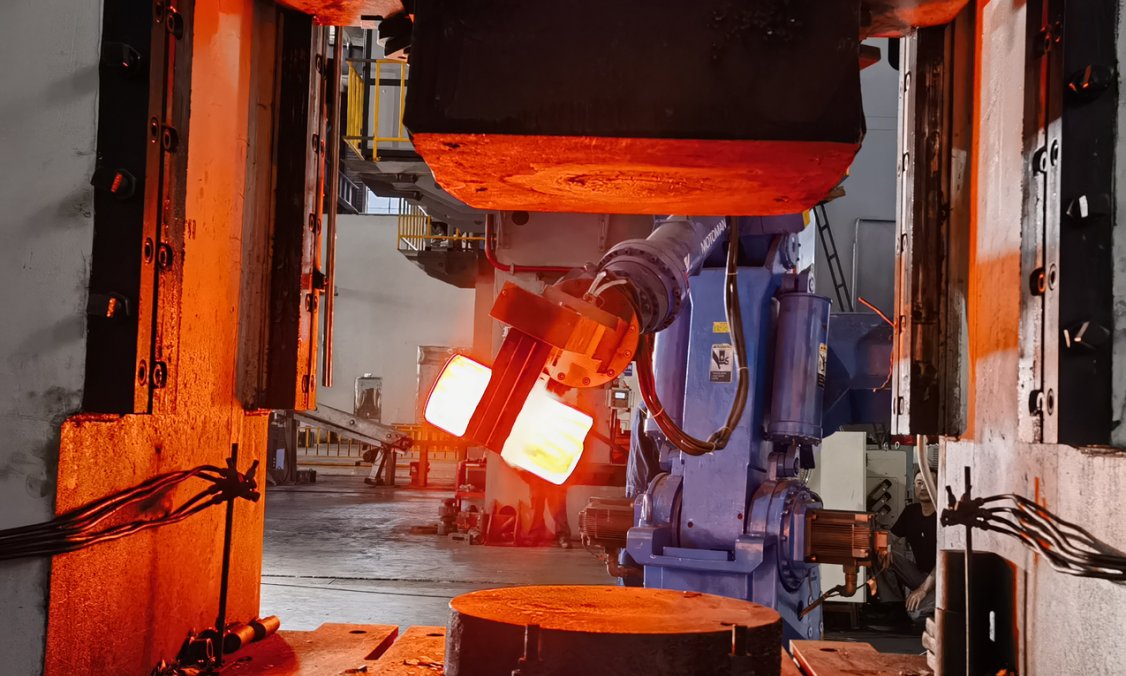
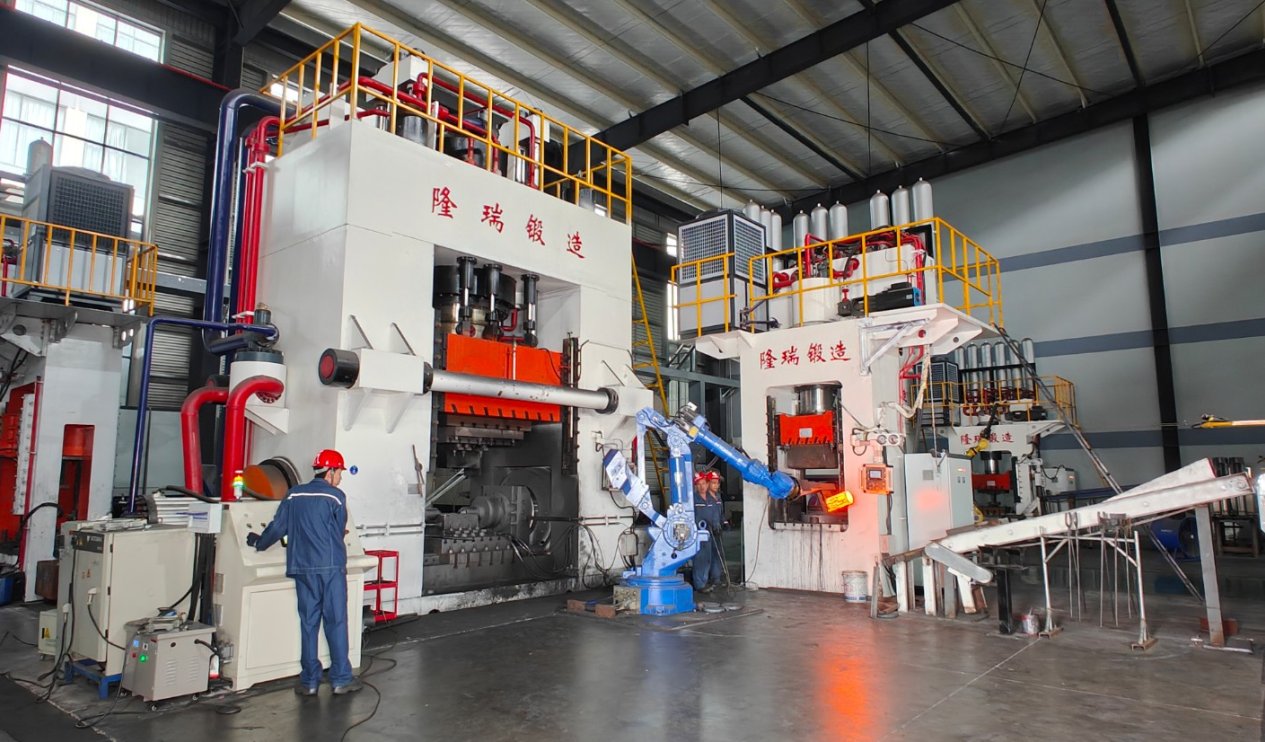
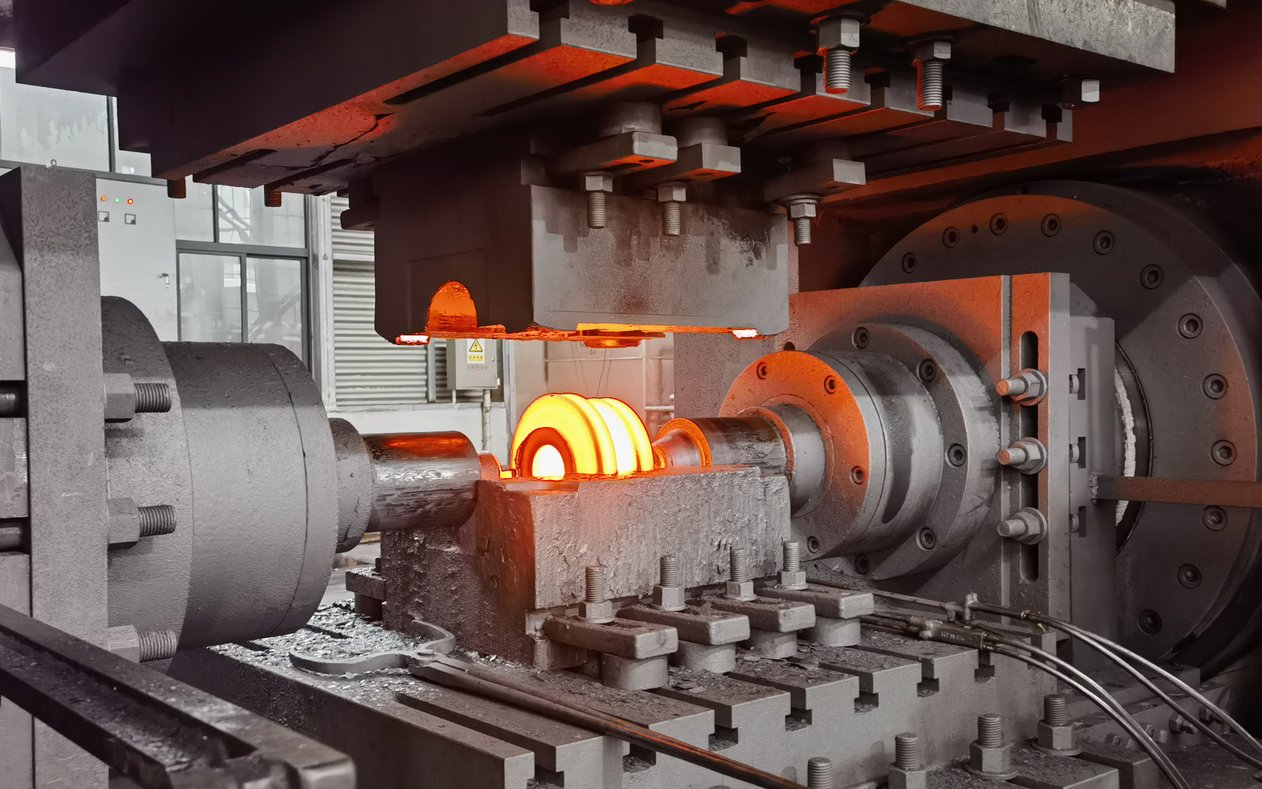
Forgeage en matrice fermée
Les pièces sont forgées à une forme quasi définitive dans des matrices fermées sur nos presses hydrauliques multidirectionnelles de 6 000 T / 3 000 T / 2 000 T. La température de forgeage est contrôlée pendant l’opération par des pyromètres infrarouges, afin que la déformation et la microstructure restent constantes d’une pièce à l’autre.
Meulage et contrôle de surface
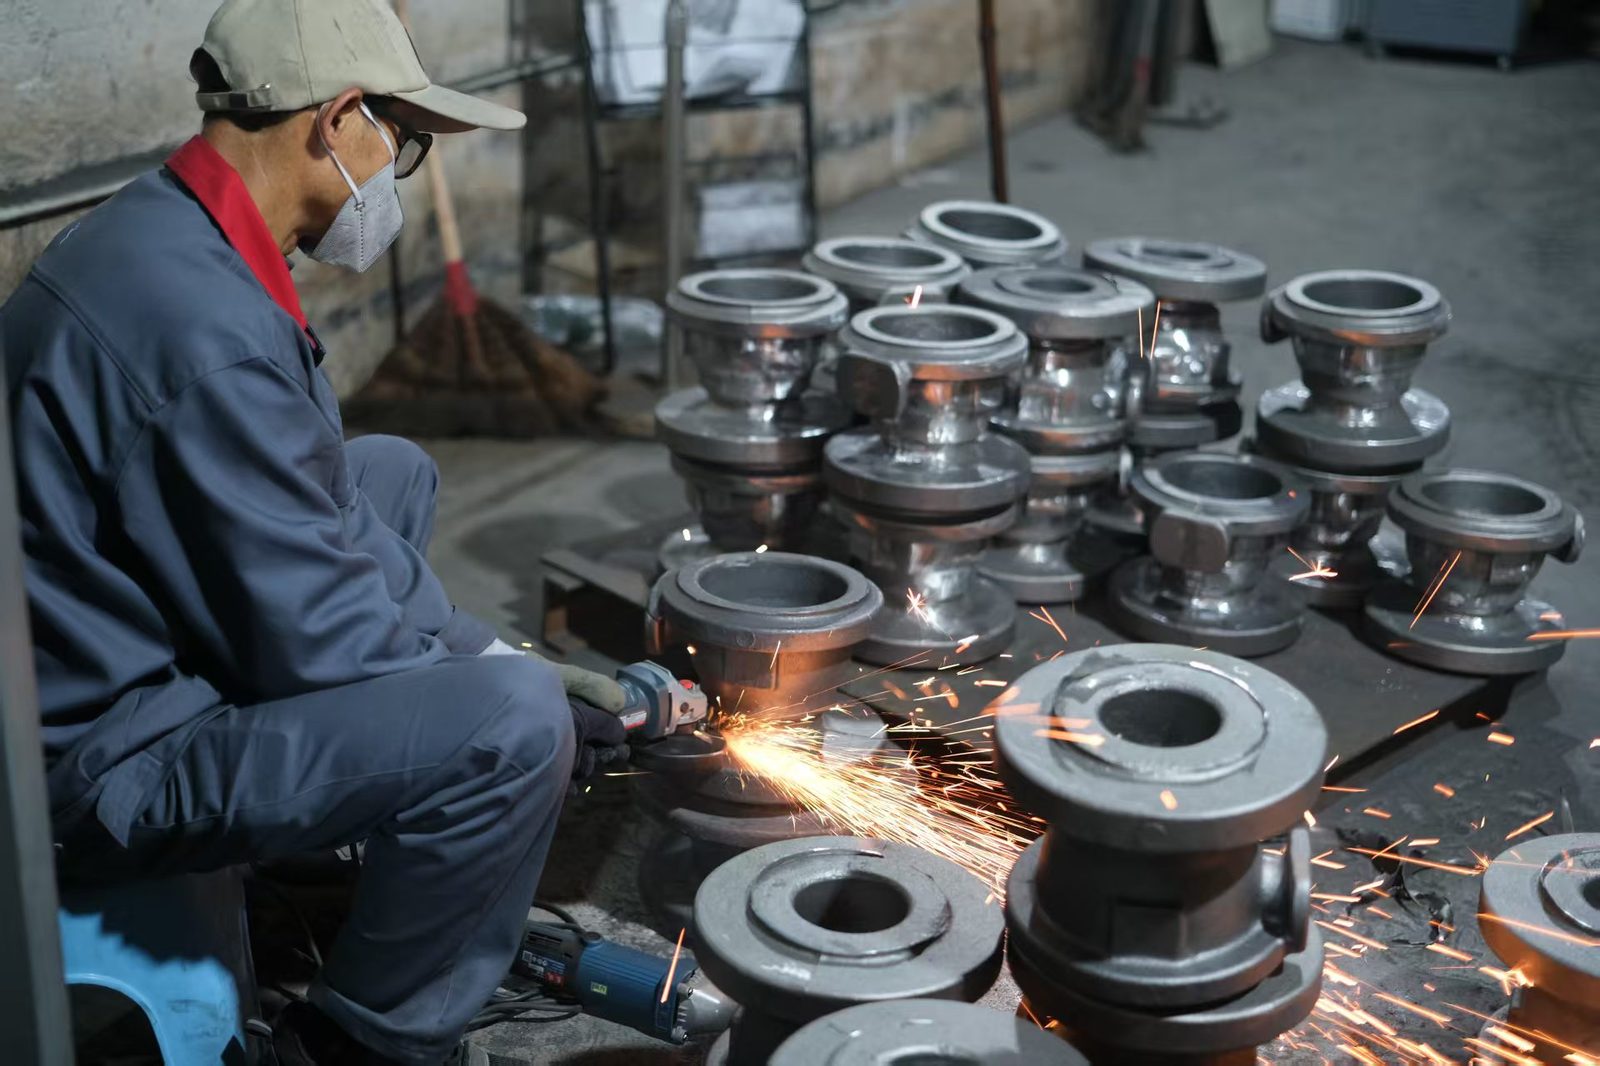
Les bavures et les défauts de surface sont éliminés par des opérateurs expérimentés à l’aide de meuleuses d’angle. Chaque pièce est contrôlée visuellement pour sa qualité de surface avant de passer au traitement thermique.
Traitement thermique
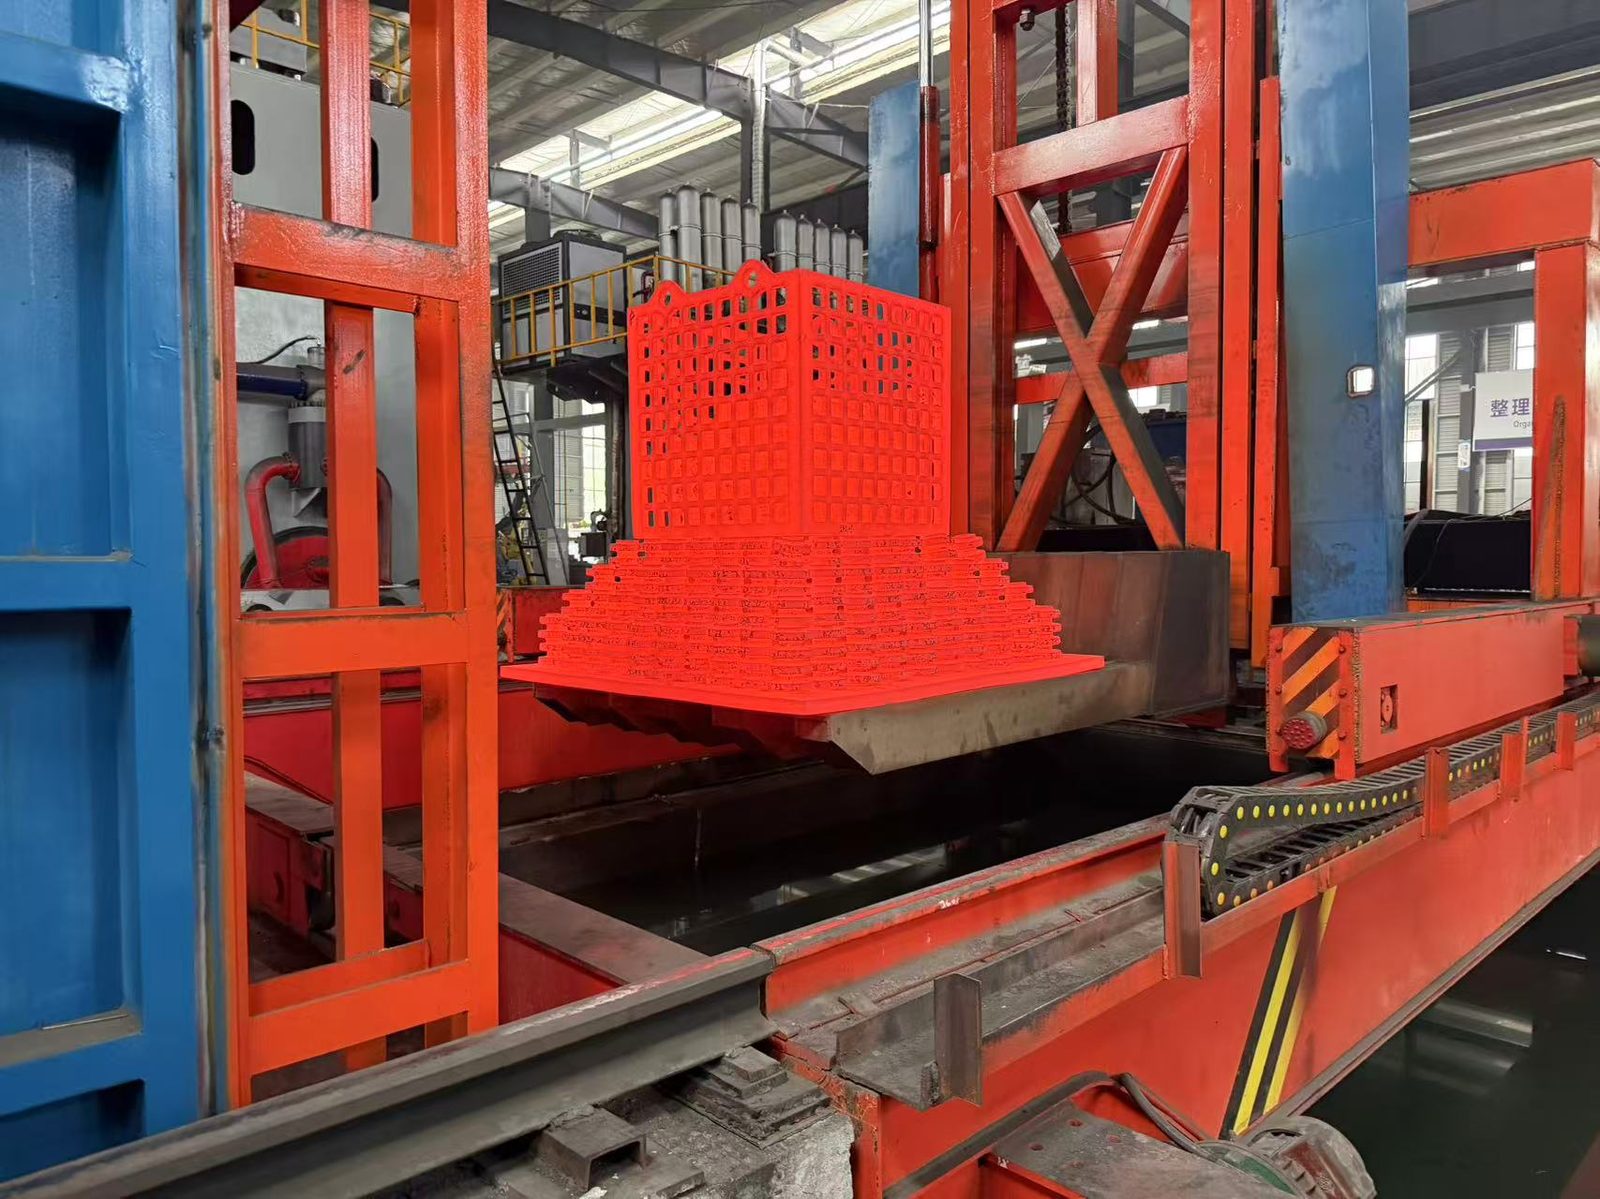
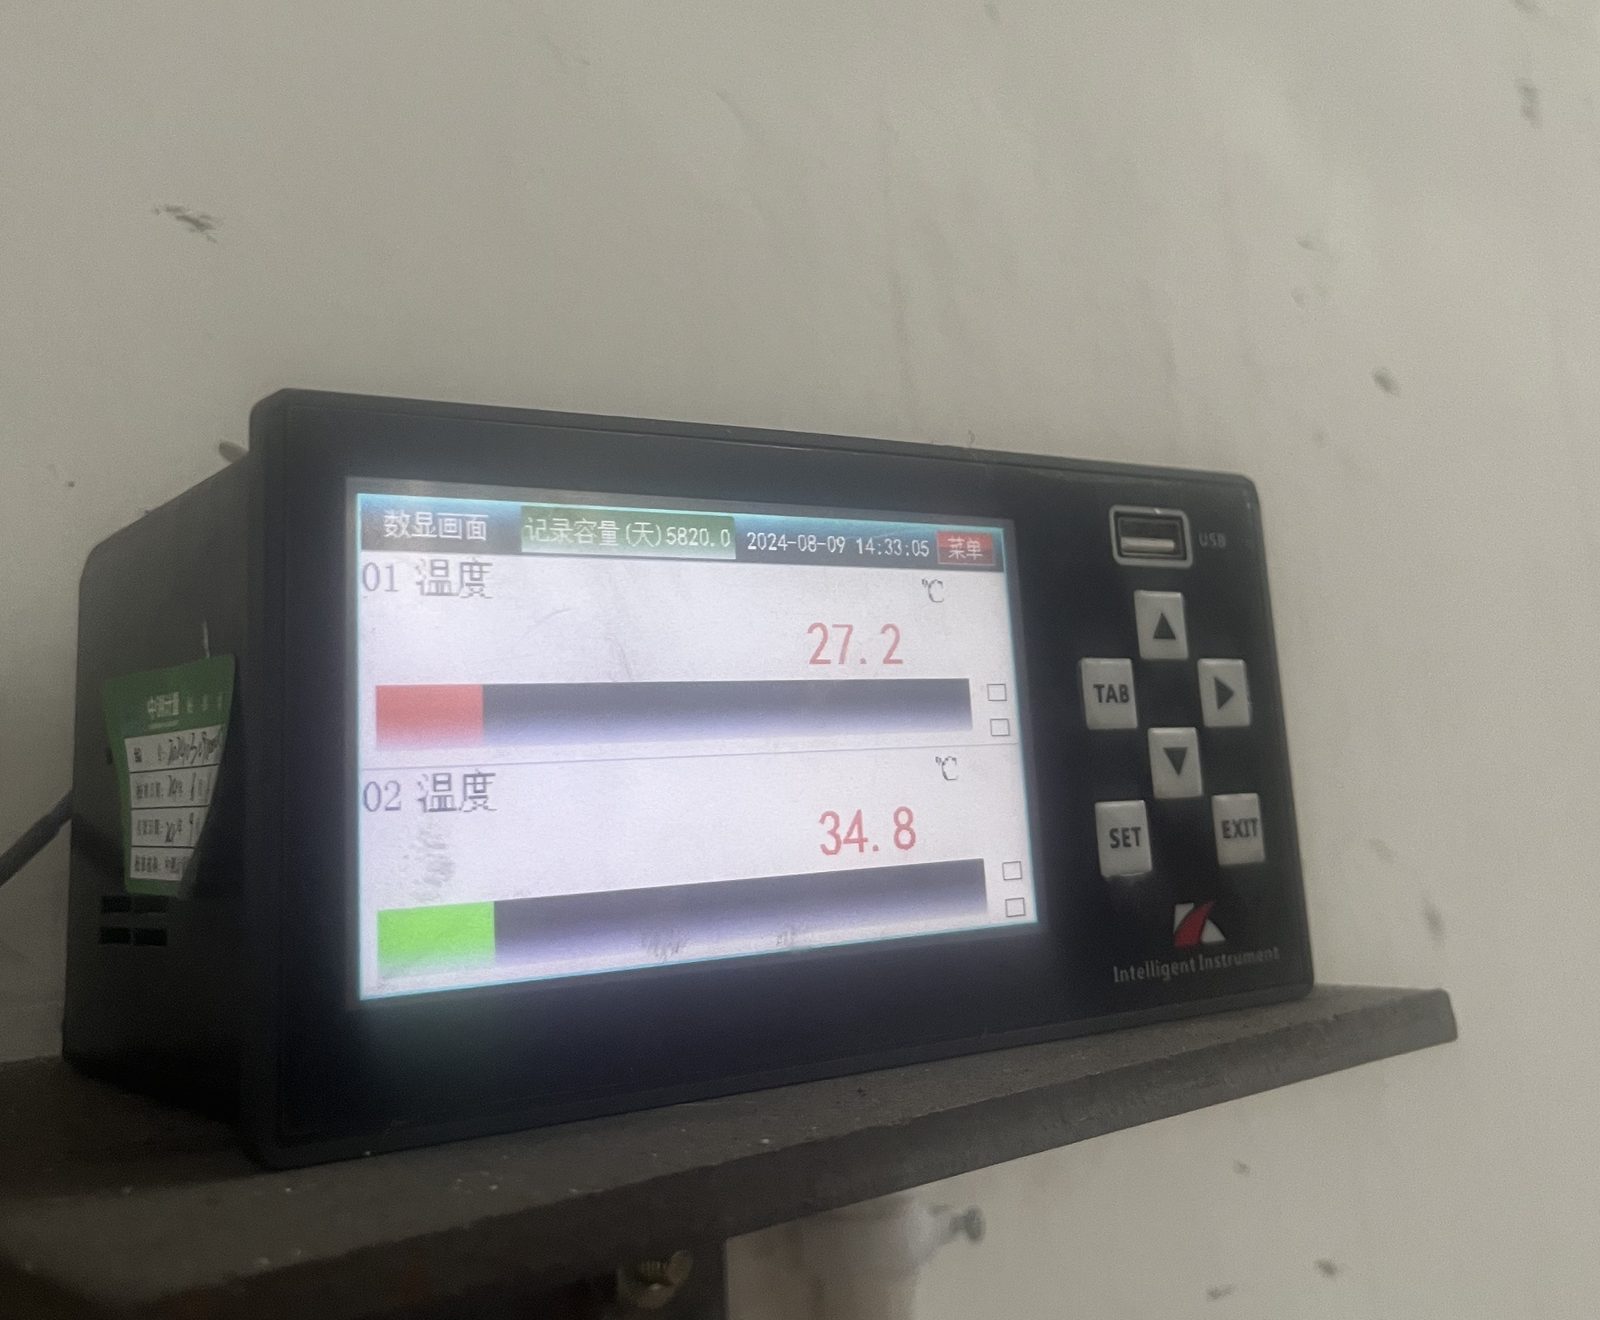
Les pièces forgées sont trempées et revenues dans des fours à résistance à chambre, à température contrôlée. La température du four et celle du milieu de refroidissement sont surveillées et enregistrées en continu afin de garantir les propriétés mécaniques spécifiées.
Essais des propriétés mécaniques
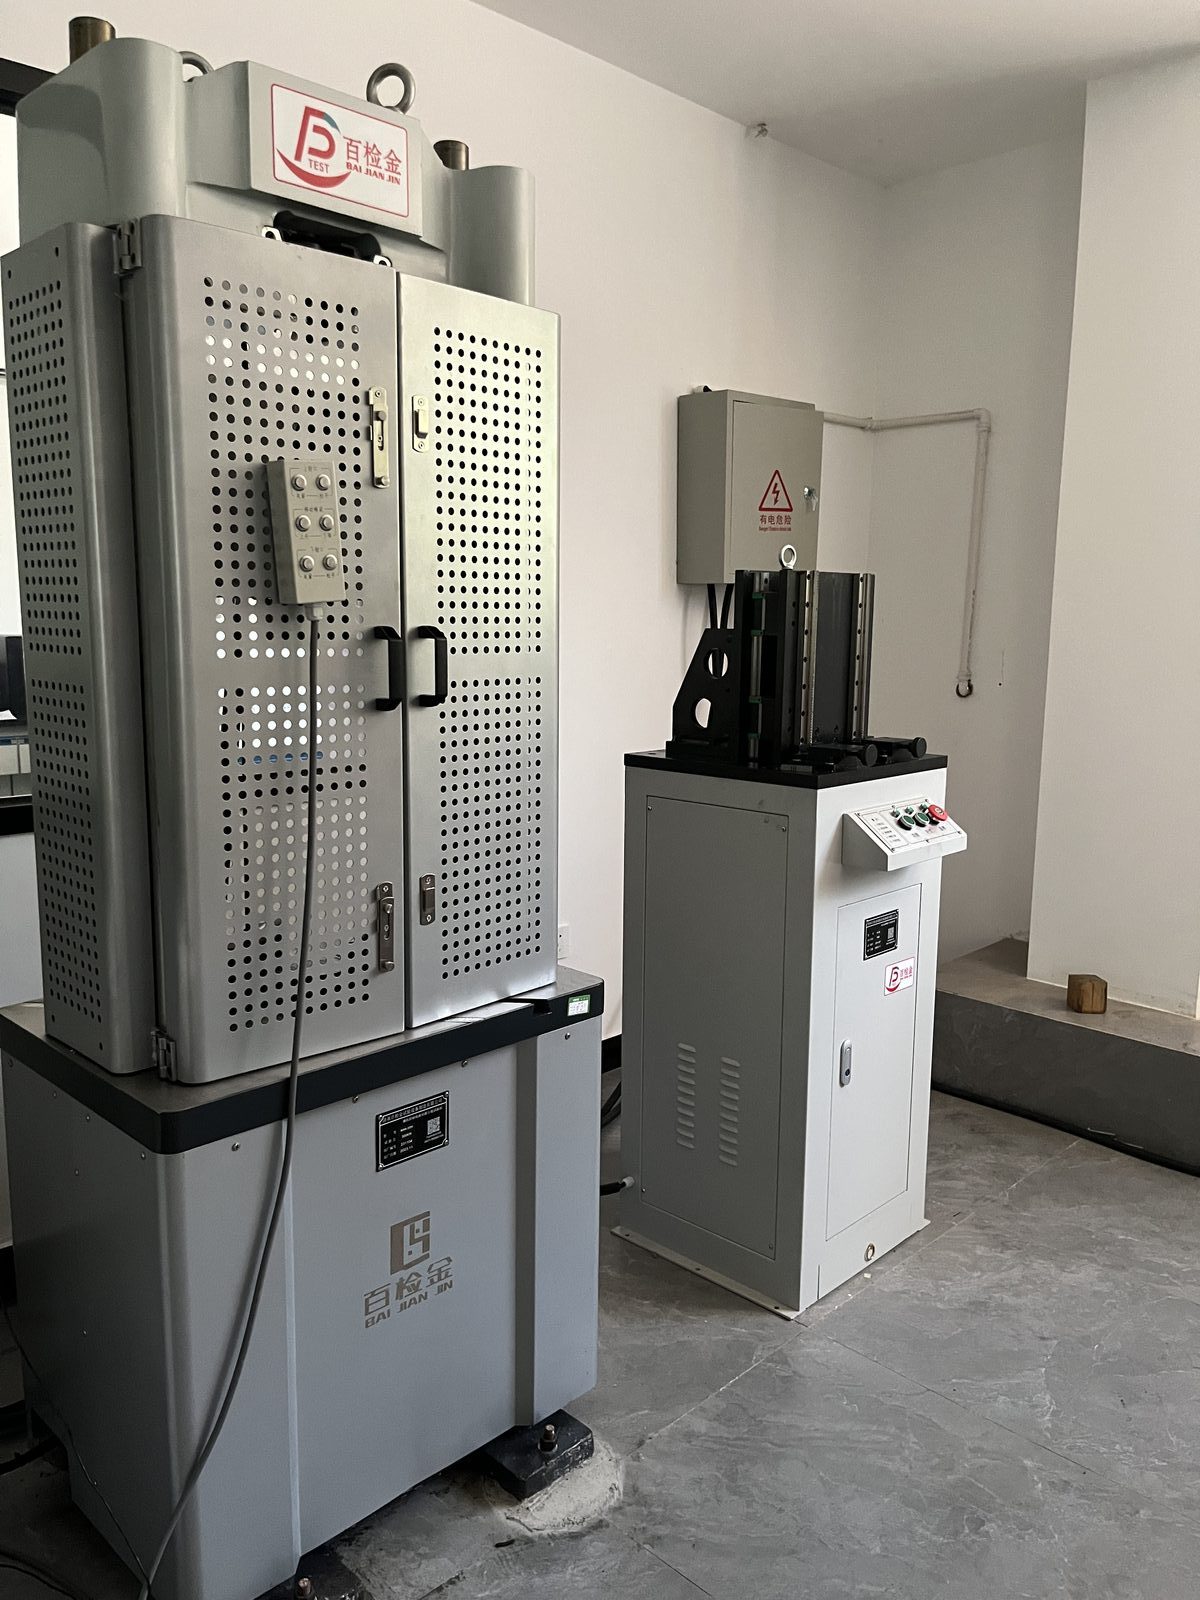
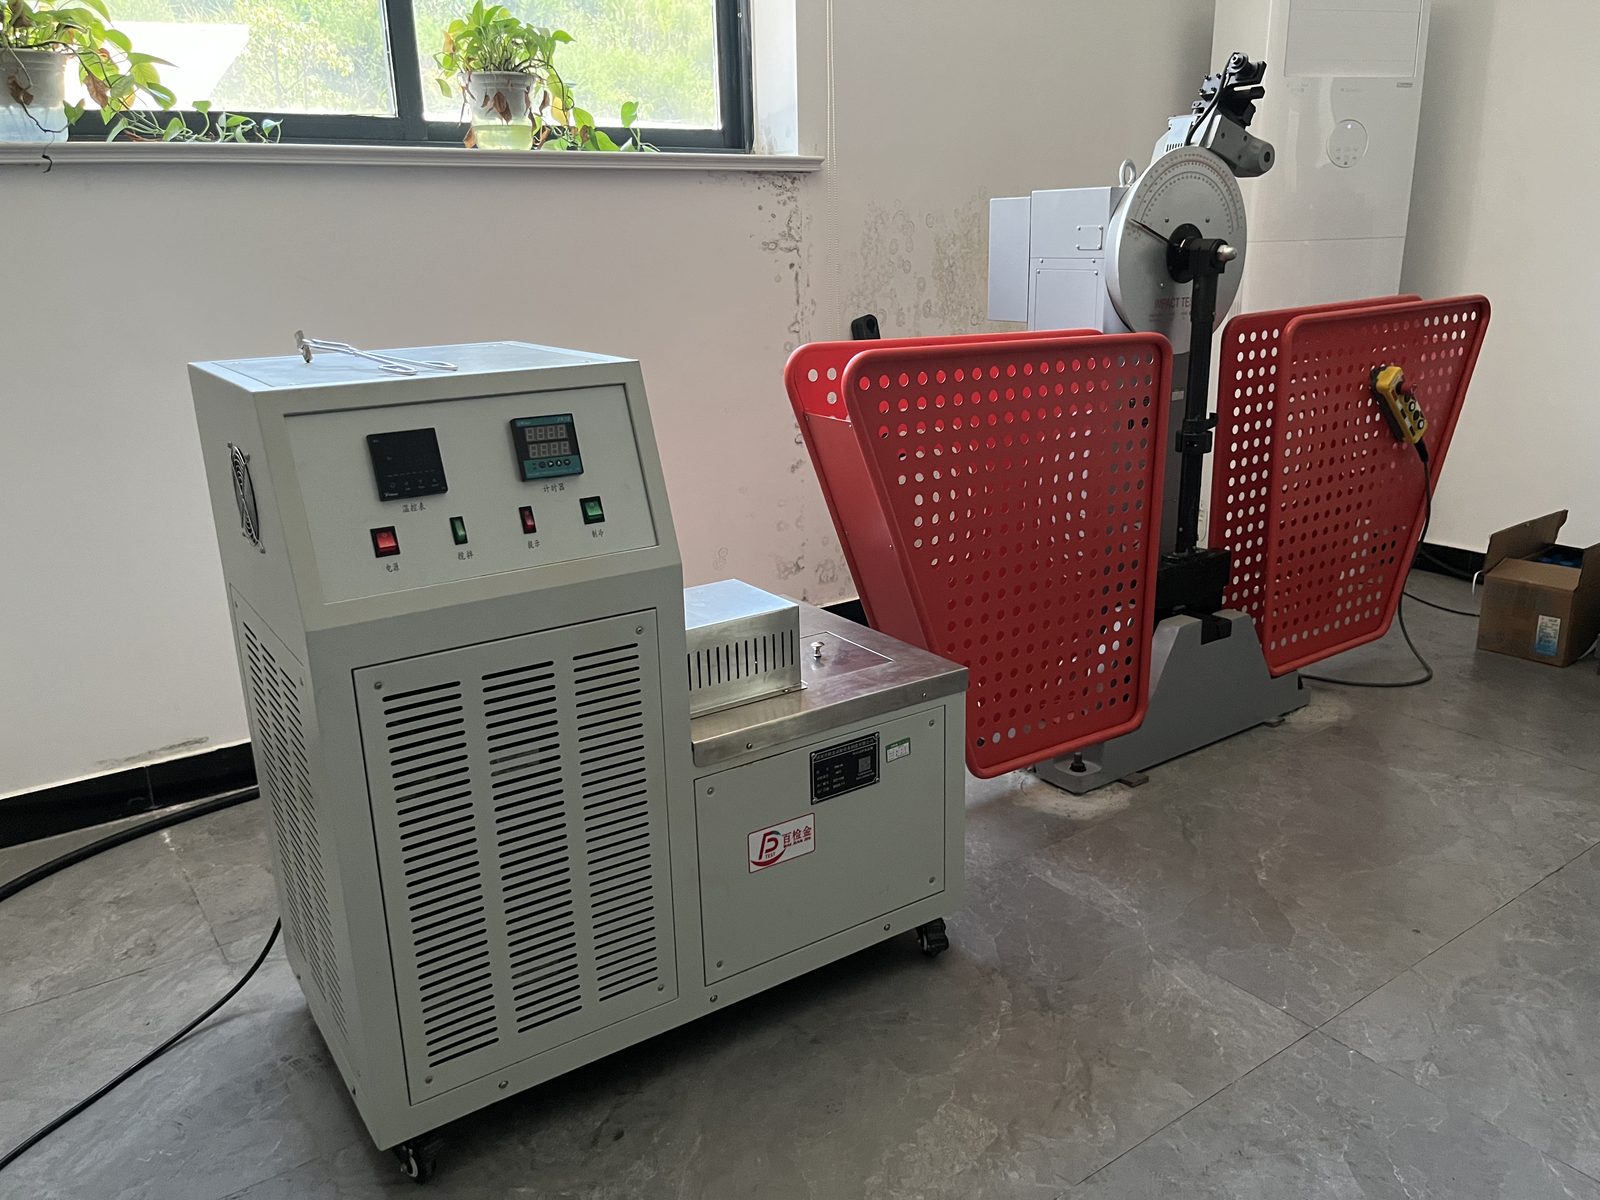
Les éprouvettes de chaque lot sont préparées et testées dans notre laboratoire interne: résistance à la traction, limite d'élasticité et allongement sur une machine d'essai universelle servo-hydraulique; énergie de rupture Charpy, y compris les essais à basse température, sur des machines d'essai de choc automatiques; dureté avec un duromètre Brinell portable.
Contrôle non destructif (NDT)
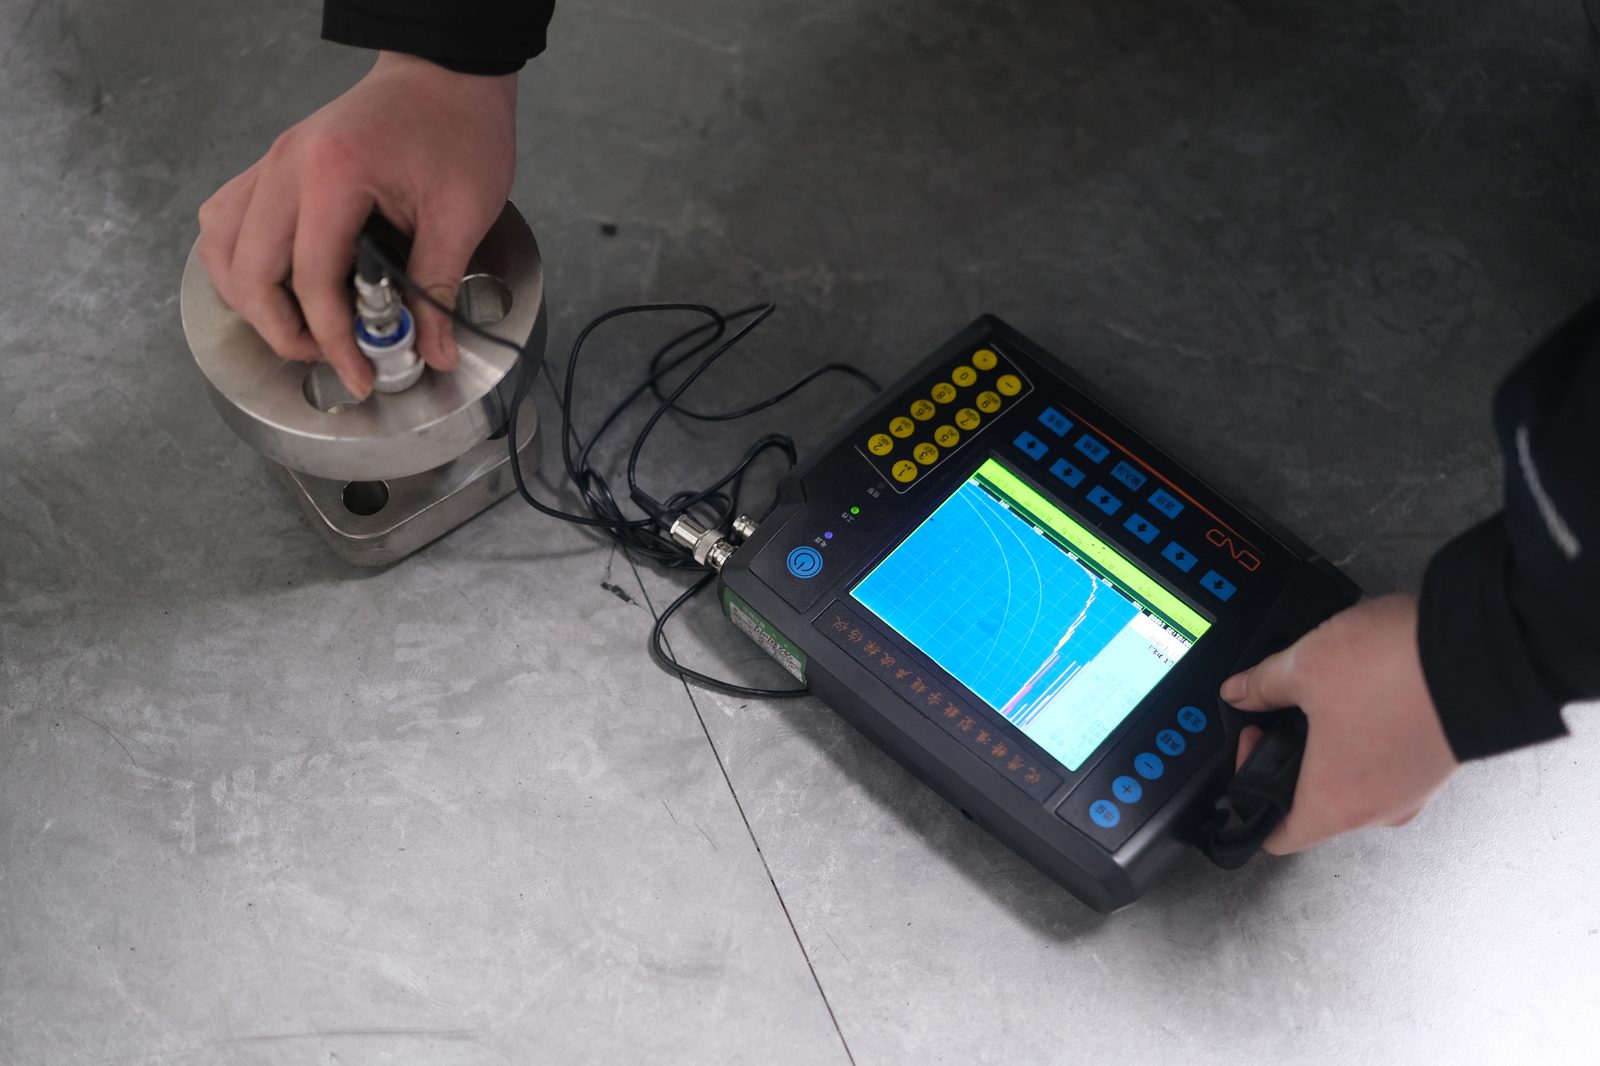
Les pièces forgées sont examinées par contrôle ultrasonore (UT), qui détecte les discontinuités internes; le contrôle par magnétoscopie (MT) et par ressuage (PT) sont disponibles sur demande. Des rapports d'essai sont émis pour chaque lot.
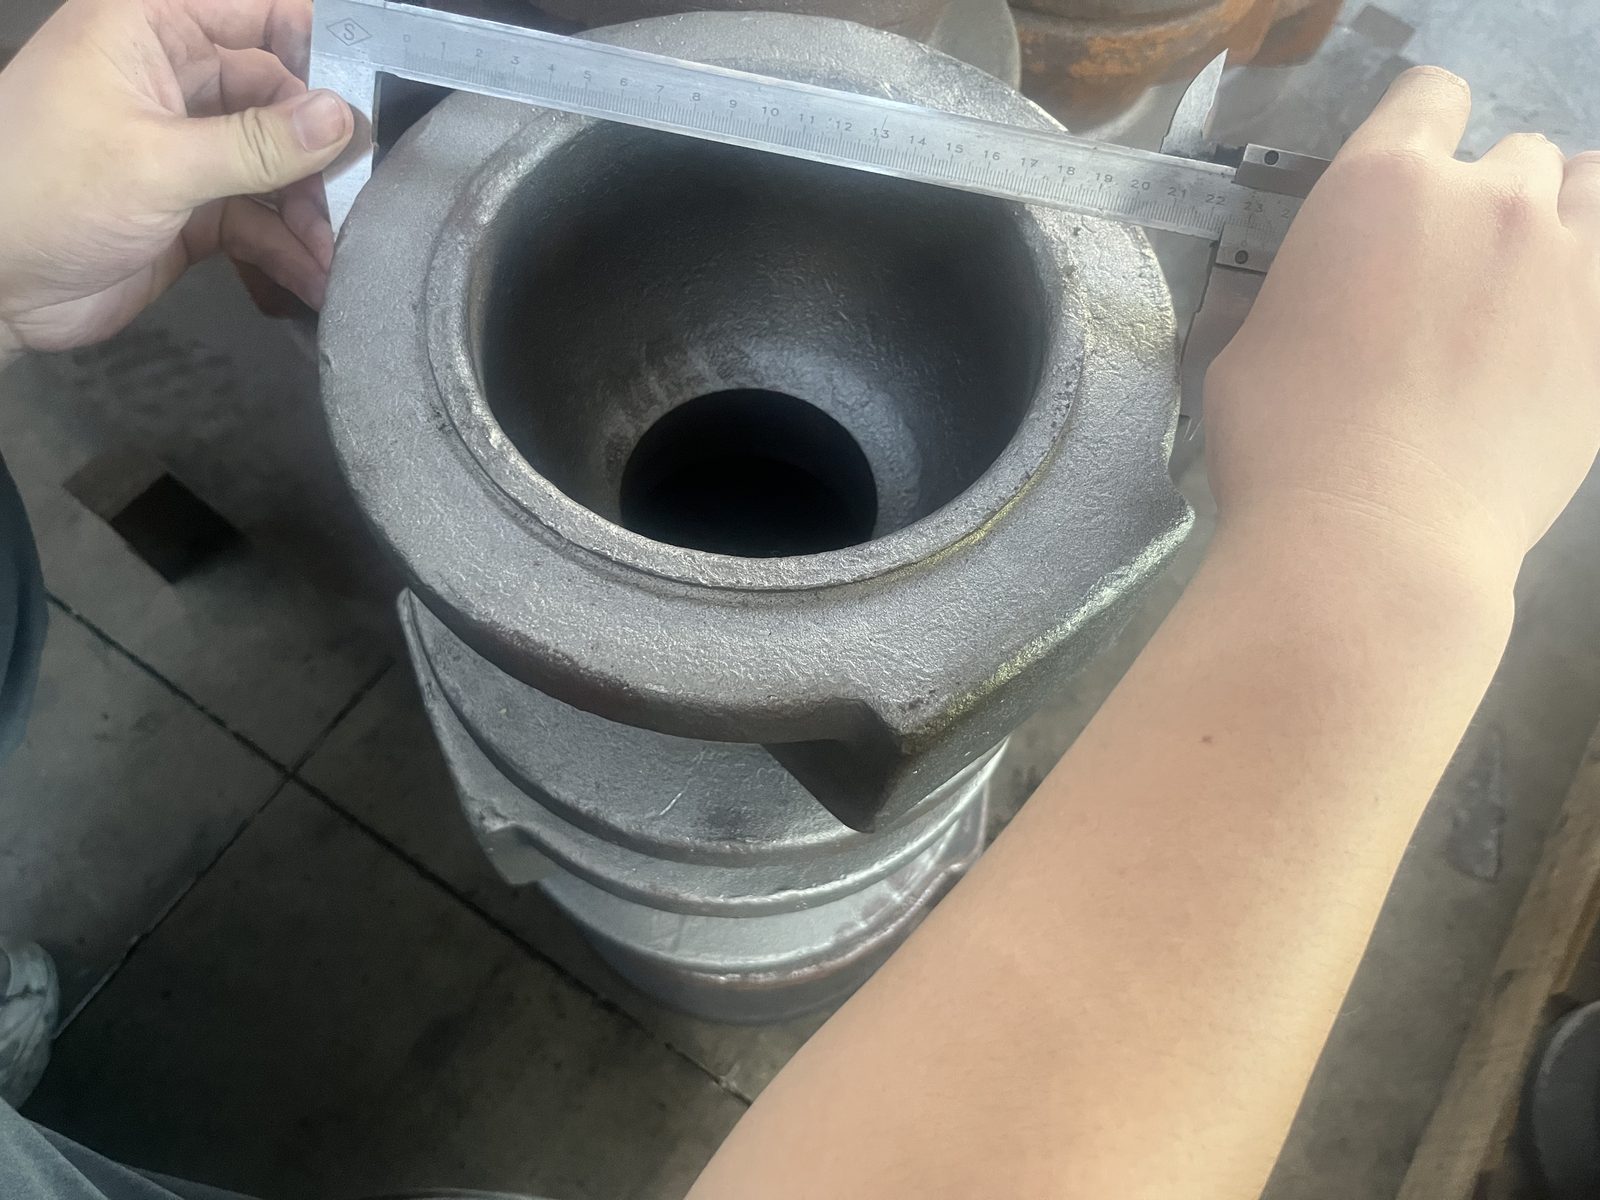
Usinage et contrôle dimensionnel
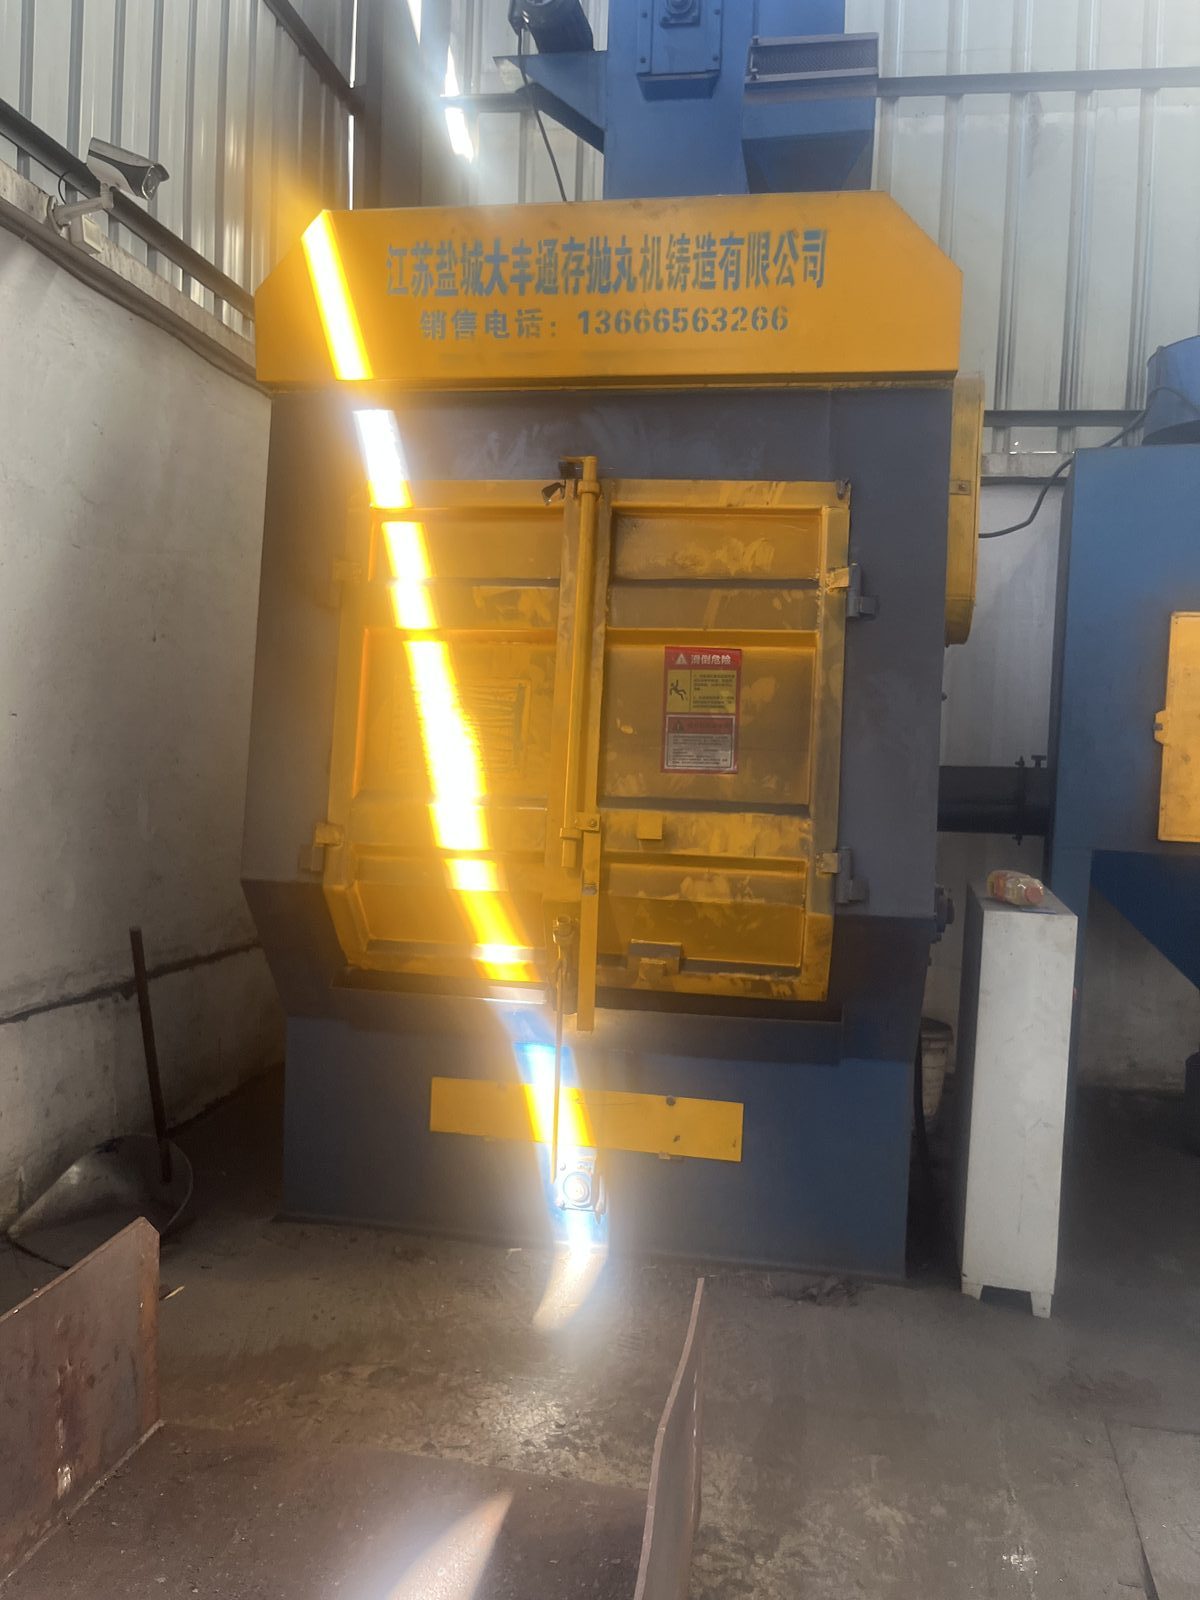
Après le traitement thermique, les pièces sont grenaillées pour nettoyer la surface, puis usinées selon le plan du client. Les dimensions critiques sont vérifiées avec des instruments de mesure de précision avant que les pièces ne quittent l'atelier d'usinage.
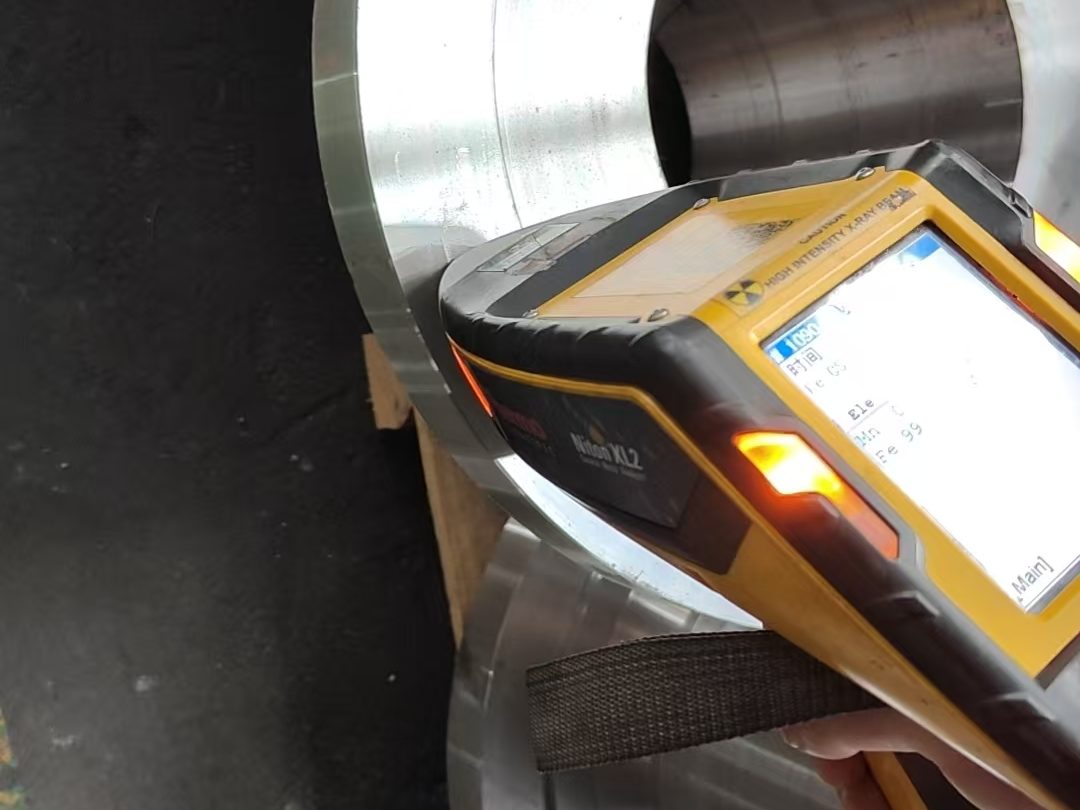
Vérification finale et expédition
Avant l'emballage, l'identité matière de chaque pièce finie est revérifiée par rapport au certificat d'origine à l'aide d'un spectromètre XRF portatif (Thermo Scientific Niton). Les pièces sont ensuite emballées et expédiées avec les certificats matière, les rapports d'essai et la liste de colisage.
Chaque pièce forgée quitte notre usine avec une traçabilité et une documentation complètes. Envoyez-nous votre plan : nous l'étudierons sous l'angle de la faisabilité en forgeage par estampage et reviendrons vers vous avec notre proposition de process.
Demander un devis