Longrui Forging est un fabricant de pièces forgées en matrice fermée en Chine, produisant des pièces en alliages de nickel 625, 718 et 825, en acier inoxydable duplex et super duplex de nuances F51, F53 et F55, ainsi que d’autres aciers inoxydables, alliés, au carbone et de construction, de 5 kg à 520 kg par pièce. Le traitement thermique, les essais et l’usinage sont tous réalisés en interne, selon notre qualification de fabricant de matériaux NORSOK M-650.
Pièces forgées en alliages de nickel : 625, 718, 825
Longrui Forging forge les trois alliages de nickel les plus fréquents dans les applications pétrolières, gazières, chimiques et marines : l’alliage 625, l’alliage 718 et l’alliage 825. Ils sont cités par numéro UNS plutôt que par nom commercial, afin que la nuance indiquée sur le plan et sur le certificat ne puisse pas être confondue (Inconel et Incoloy sont des marques de fabricants).
| Alliage | UNS | Norme de forgeage | Utilisation typique |
|---|---|---|---|
| Alliage 625 | N06625 | ASTM B564 | Matériel pour eau de mer et sous-marin, équipements de procédés chimiques, pièces haute température. Renforcé par solution solide, aucun traitement thermique nécessaire pour la résistance. |
| Alliage 718 | N07718 | ASTM B564 | Pièces de fond de puits et de tête de puits, pièces de vanne haute température et éléments de fixation. Durcissement par précipitation, haute résistance jusqu’à environ 650 °C. |
| Alliage 825 | N08825 | ASTM B564 | Service en milieu acide et en eau de mer : pièces de tuyauterie de procédé, réservoirs, équipements marins. |
Les alliages de nickel sont plus difficiles à forger que l’acier au carbone ou inoxydable. Ils conservent leur résistance à la température de forgeage, ce qui exige un tonnage de presse plus élevé et un contrôle plus strict de la température et de la réduction pour obtenir une structure à grain fin. Nous les forgeons sur la presse de forgeage multidirectionnelle de 6 000 T, réalisons le traitement thermique en interne (recuit de mise en solution, et vieillissement lorsque la nuance l’exige) avec des cycles enregistrés, et les testons dans notre propre laboratoire : composition chimique sur chaque coulée, résistance à la traction et limite d’élasticité, énergie de rupture par choc, y compris à basse température, et dureté.
Pour les commandes d’alliages de nickel, la documentation compte autant que la pièce. Rapports de composition et d’essais mécaniques, rapports UT / MT / PT, et courbes de traitement thermique sur demande ; l’identité du matériau est revérifiée avec un spectromètre XRF portable avant emballage. L’équipement est listé sur Capacités, et les certificats demandés par les projets offshore et pétroliers et gaziers sont sur API 20C et NORSOK M-650.
Nuance par nuance : alliage 625, alliage 718 et alliage 825.
Pièces forgées en acier inoxydable duplex et super duplex
Les aciers inoxydables duplex présentent une structure mixte de ferrite et d’austénite, à peu près à parts égales. Cela leur confère une limite d’élasticité environ deux fois supérieure à celle des nuances austénitiques standard telles que 316L, avec une bien meilleure résistance à la corrosion sous contrainte par les chlorures, raison pour laquelle ils sont choisis pour les applications en eau de mer, offshore et chimiques.
| Nuance | UNS | Désignation ASTM | PREN (min.) |
|---|---|---|---|
| F51 (2205) | S31803 / S32205 | A182 F51 | ≥ 34 |
| F53 (2507) | S32750 | A182 F53 | ≥ 40 |
| F55 (Zeron 100) | S32760 | A182 F55 | ≥ 40 |
Le PREN est l’indice équivalent de résistance à la piqûration, calculé à partir de la teneur en chrome, en molybdène et en azote. Plus il est élevé, plus l’acier résiste à la piqûration en milieu chloruré : en service en eau de mer, on part généralement de 34, et les nuances super duplex se situent à 40 et au-delà.
Où ces nuances sont utilisées : composants pétroliers et gaziers sous-marins et en surface, corps et couvercles de vanne, brides, pièces de pompes et de collecteurs, équipements de dessalement et installations de procédés chimiques.
Ce que le duplex exige d’un fournisseur de pièces forgées :
- Un forgeage et un traitement thermique maîtrisés qui rétablissent l’équilibre ferrite / austénite, dans des fours à température régulée avec cycles enregistrés
- Des essais de corrosion et de mécanique avec un bain d’impact à basse température en interne, et une documentation qui tient face à un audit offshore : ce que couvrent M-650 et API 20C
Longrui Forging forge régulièrement des pièces en F51/F53/F55, pour des clients du secteur pétrolier et gazier et de l’industrie générale. Si votre pièce est un corps de vanne duplex ou un composant sous-marin, envoyez le plan et nous l’évaluerons.
Pour en savoir plus sur ces nuances et sur ce que le forgeage leur apporte : Pièces forgées en duplex et super duplex.
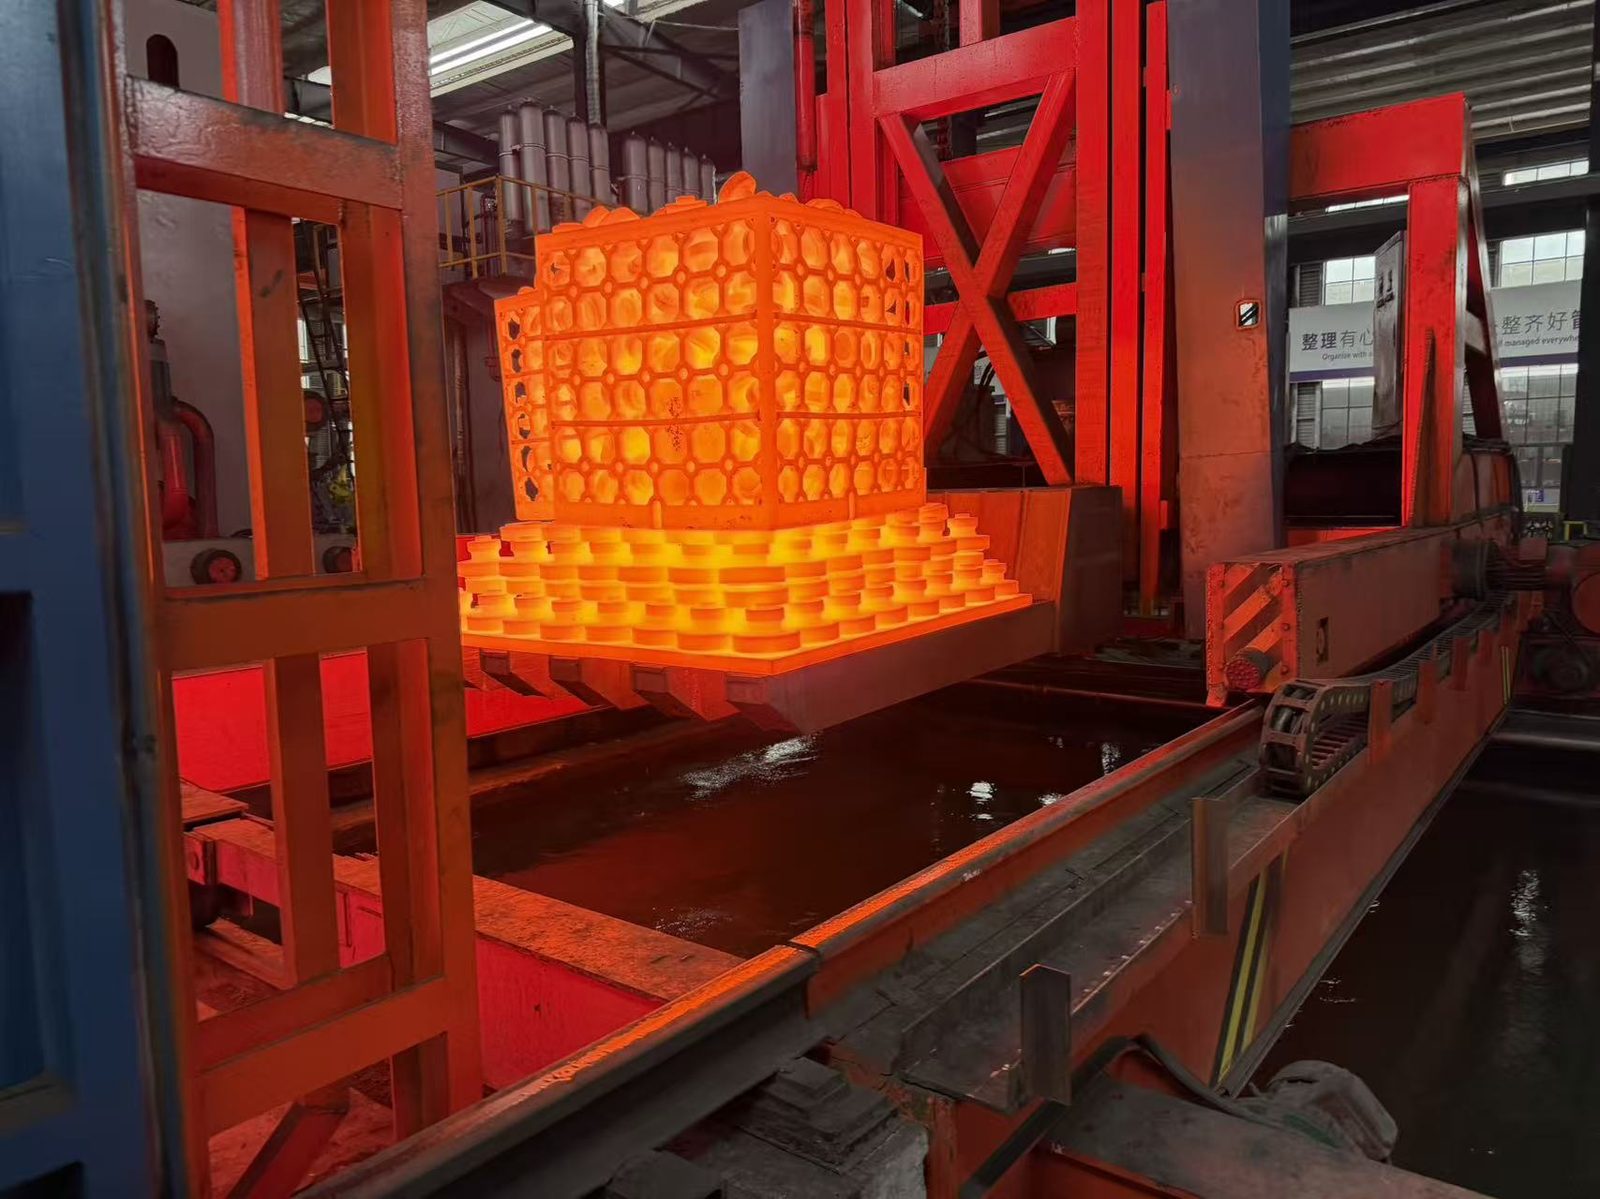
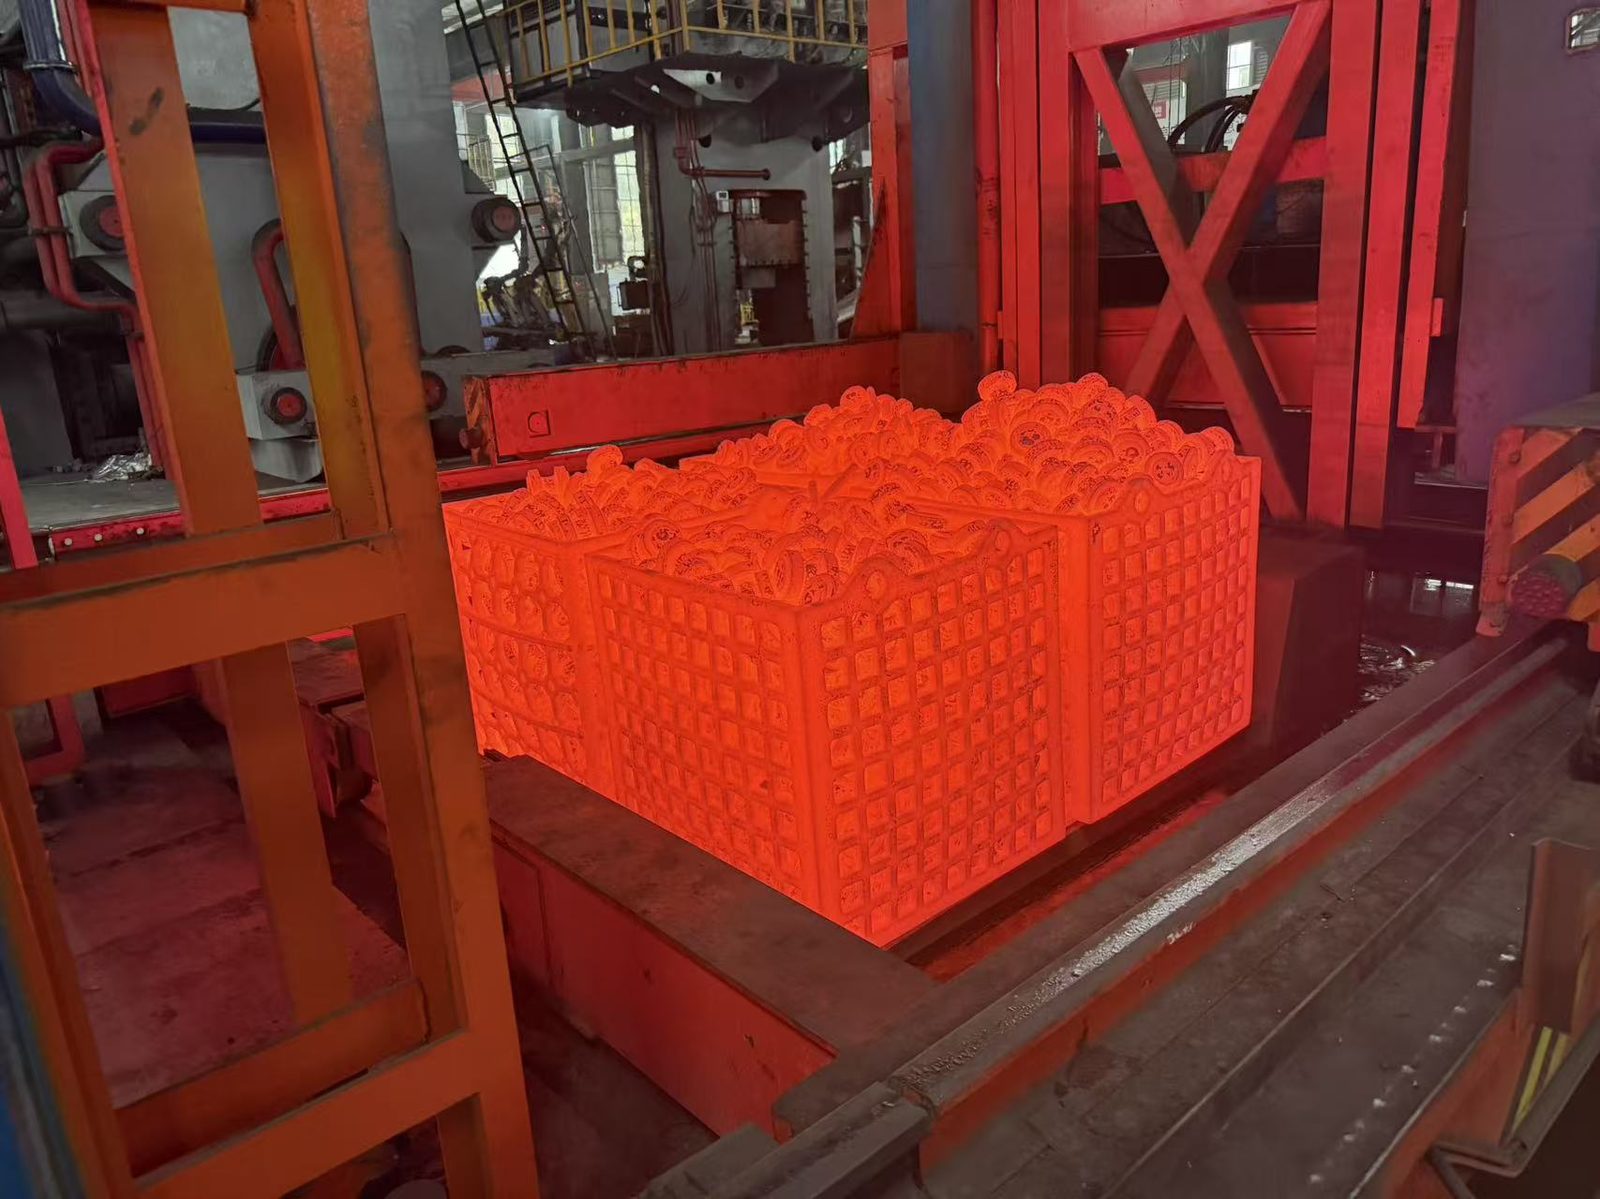
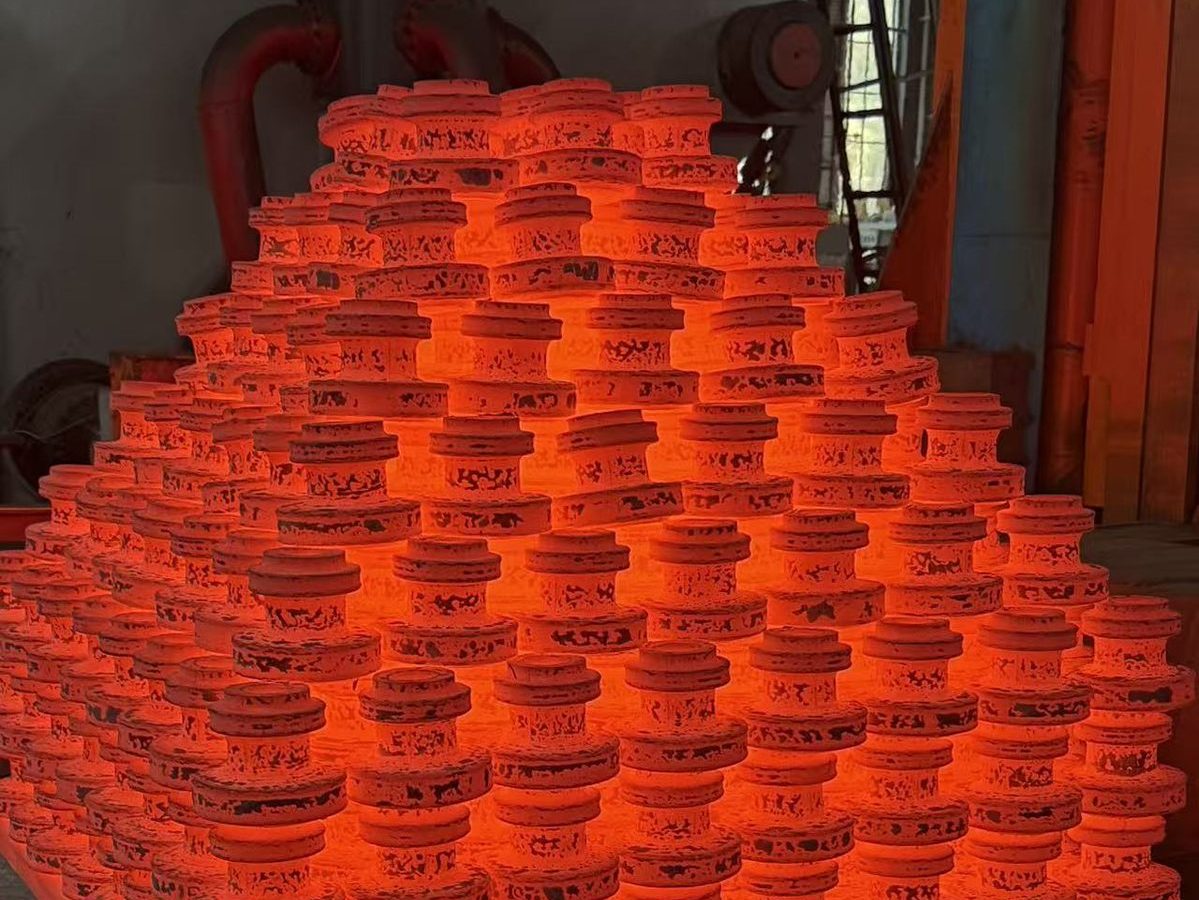
Liste complète des matériaux
| Famille | Nuances ASTM / ASME | Utilisation typique |
|---|---|---|
| Acier au carbone | ASTM A105, AISI 1045 (45#) | Corps et couvercles de vanne, brides, pièces mécaniques générales |
| Acier pour basse température | ASTM A350 LF2 | Vannes et raccords pour service à basse température, jusqu’à −46 °C |
| Acier allié | AISI 4130, 4135 (35CrMo), 4140 (42CrMo), 5140 (40Cr) ; ASTM A182 F91, F92 | Arbres et pièces de vanne à haute résistance ; F91/F92 pour les centrales électriques et le service à haute température |
| Acier inoxydable | ASTM A182 F304, F316 ; AISI 420 (2Cr13) ; ASTM A564 17-4 PH | Pièces de vanne et de pompe résistantes à la corrosion ; 420 pour les pièces résistant à l’usure comme les tourets de fil ; 17-4 PH lorsque haute résistance et résistance à la corrosion sont toutes deux nécessaires |
| Duplex / super duplex | ASTM A182 F51, F53, F55 | Service offshore, sous-marin, dessalement et chimie |
| Alliages de nickel | UNS N06625 (Alliage 625), N07718 (Alliage 718), N08825 (Alliage 825) | Service à haute température et fortement corrosif, têtes de puits et équipements de procédés |
| Acier de construction | Q355D (≈ EN S355 / ASTM A572 Gr.50) | Composants de structure et de machines |
Nuances que nous forgeons régulièrement. Si la vôtre ne figure pas dans la liste, demandez : nous vous dirons honnêtement si elle convient à notre procédé.
Traitement thermique par nuance (référence)
Il n’existe pas de traitement thermique unique pour une pièce forgée. Le cycle suit la nuance, et les normes autorisent plusieurs voies pour une même nuance : le tableau ci-dessous est donc une référence issue de la spécification ASTM de chaque famille, et non une recette figée. Ce qui s’applique à votre commande est ce que demandent le plan, la spécification matière et le bon de commande, et nous le confirmons au stade du devis.
| Famille de nuance | Traitement thermique de référence | Base |
|---|---|---|
| Acier au carbone A105 | Au choix : brut de forgeage avec refroidissement contrôlé, recuit, normalisation, normalisation et revenu, ou trempe et revenu. La spécification n’impose pas lequel de ces cycles, et le certificat indique ce qui a été réalisé (A105N signifie normalisé). | ASTM A105 |
| Acier basse température A350 LF2 | Normalisé, normalisé et revenu, ou trempé et revenu, au choix du fabricant, avec essai de résilience Charpy à −46 °C. | ASTM A350 |
| A182 F11 / F12 | Normaliser et revenir à 1 650 °F [900 °C], refroidir à l’air, revenir à 1 150 °F [620 °C] minimum. | ASTM A182 Tableau 1 |
| A182 F22 | Normaliser et revenir à 1 650 °F [900 °C], refroidir à l’air, revenir à 1 250 °F [675 °C] minimum ; le recuit complet est la variante proposée dans le même tableau. | ASTM A182 Tableau 1 |
| A182 F91 / F92 | Normaliser 1 900–1 975 °F [1 040–1 080 °C], refroidir à l’air, revenir 1 350–1 470 °F [730–800 °C]. Sur les raccords dont la section dépasse 3 pouces (75 mm), la normalisation et revenu ou la trempe et revenu est au choix du fabricant. | ASTM A182 Tableau 1 et 7.2.3 |
| Aciers alliés 4130, 4135, 4140, 5140 | Normalisés, ou trempés et revenus selon la classe de résistance ou la plage de dureté indiquée sur le plan. | Spécification matière / plan |
| Acier inoxydable A182 F304 / F316 | Mise en solution et trempe, 1 900 °F [1 040 °C] minimum, trempe liquide, refroidissement en dessous de 500 °F [260 °C]. | ASTM A182 Tableau 1 |
| A182 F51 (2205) duplex | Mise en solution et trempe, 1 870 °F [1 020 °C] minimum, trempe liquide, refroidissement en dessous de 500 °F [260 °C]. | ASTM A182 Tableau 1 |
| A182 F53 (2507) super duplex | Mise en solution et trempe, 1 880 °F [1 025 °C] minimum, trempe liquide, refroidissement en dessous de 500 °F [260 °C]. | ASTM A182 Tableau 1 |
| A182 F55 (Zeron 100) | Mise en solution et trempe, 2 010–2 085 °F [1 100–1 140 °C], trempe liquide, refroidissement en dessous de 500 °F [260 °C]. | ASTM A182 Tableau 1 |
| 17-4 PH (A564 630) | Mise en solution à 1 900 °F ± 25 °F [1 040 °C ± 15 °C], refroidir selon le besoin en dessous de 90 °F [32 °C], puis vieillir jusqu’à l’état H indiqué sur le plan (H900 à H1150) : c’est la température de vieillissement qui fixe la résistance. | ASTM A564 Tableau 2 et Tableau 3 |
| Alliage 625 (N06625) | Mis en solution, normalement 1 700–1 900 °F [925–1 035 °C] avec refroidissement à l’air ou plus rapide ; 2 000–2 200 °F [1 095–1 205 °C] lorsque la résistance au fluage compte plus que les caractéristiques de traction. | ASTM B564 / fiche technique de l’alliage |
| Alliage 718 (N07718) | Mise en solution 1 700–1 850 °F [925–1 010 °C] avec refroidissement rapide, puis vieillissement à 1 325 °F [720 °C] pendant 8 h, refroidissement au four jusqu’à 1 150 °F [620 °C] et maintien jusqu’à 18 h au total. | ASTM B564 / fiche technique de l’alliage |
| Alliage 825 (N08825) | Recuit à 1 700–1 800 °F [930–980 °C], refroidissement rapide à l’air ou trempe à l’eau. | ASTM B564 / fiche technique de l’alliage |
Deux points à garder en vue sur chacune de ces lignes. D’abord, la valeur donnée par une norme est généralement un minimum ou une plage à respecter, pas un point de consigne unique, ce qui explique que le certificat présente le cycle réel plutôt que le seul nom du traitement. Ensuite, la vitesse de refroidissement après mise en solution compte autant que la température, aussi les températures de trempe et du milieu de refroidissement sont enregistrées pour le lot. Lorsqu’un projet impose son propre cycle (l’exigence supplémentaire S8 de l’ASTM A182 correspond exactement à cela), nous travaillons selon le plan.
La température du four et celle du milieu de refroidissement sont surveillées et enregistrées pour chaque lot, et les enregistrements peuvent être livrés avec la commande.
Essais dans notre propre laboratoire :
- Composition chimique sur chaque coulée, par spectromètre d’émission optique à étincelle GNR
- Résistance à la traction, limite d’élasticité et allongement sur une machine universelle servo-hydraulique
- Énergie de rupture Charpy, y compris un bain à basse température
- Dureté Brinell
- UT, MT, PT et VT
- Examen de la microstructure au microscope métallographique
L’identité du matériau est revérifiée avec un spectromètre XRF portatif avant l’emballage. Voir Capacités pour la liste complète des équipements.
Pourquoi ces nuances sont forgées
Les nuances présentées sur cette page sont choisies pour une enveloppe sous pression, un service corrosif ou une tenue en température, et chacune de ces contraintes sanctionne précisément les défauts qu’une pièce forgée excelle à éliminer. La page sur le forgeage en matrice fermée traite de la métallurgie ; la conséquence pratique est plus simple : le métal est travaillé sur toute sa section avant que quiconque ne le teste, et la pièce arrive à l’atelier d’usinage proche des cotes, ce qui compte pour des nuances qui coûtent cher au kilo et s’usinent lentement. Le traitement thermique est ensuite adapté à la famille plutôt que conduit selon une recette unique, dans nos propres fours, avec le cycle enregistré.
Pièces forgées en acier spécial : ce que le matériau exige, et comment nous le forgeons
Une demande d’acier spécial commence comme n’importe quelle autre. Un projet de vanne spécifie du duplex 2205, du super duplex ou un alliage de nickel ; le plan montre un alésage, une bride et une épaisseur de paroi, tous familiers. Puis la pièce rencontre la presse, et le matériau commence à imposer ses propres règles.
Ces nuances sont spécifiées pour une raison : le service est trop sévère pour l’acier au carbone. Duplex et super duplex pour les chlorures et l’eau de mer, alliages de nickel tels que 625, 718 et 825 pour le gaz acide et les procédés chimiques, nuances résistantes au fluage pour la vapeur à haute température. Le choix de la nuance se fait sur des abaques de corrosion et des températures de service, et il ne peut pas être annulé plus tard par un approvisionnement astucieux.
Le forgeage est ce qui départage les fournisseurs pour ces nuances, et le matériau ne prévient pas. Quatre éléments déterminent si une pièce forgée en acier spécial sort saine, et chacun d’eux se règle à l’usine, bien avant que quiconque n’inspecte la pièce :
La fenêtre de température. Le duplex et le super duplex ne se forgent bien que dans une bande étroite. Au-dessus, l’équilibre ferrite-austénite dont dépend la nuance commence à dériver ; en dessous, des fissures s’ouvrent sur les bords, là où l’acier au carbone se déformerait simplement.
La force nécessaire. L’alliage 625 est le cas classique : il s’écoule mal dans la matrice et résiste à la presse même à chaud. Beaucoup de forges produisent des pièces en 625 fissurées. Nos pièces sortent de la presse sans fissures, en travail de routine.
Le refroidissement qui suit. Après le dernier coup de presse, les pièces en duplex sont mises en solution puis refroidies à une vitesse contrôlée, de sorte que la ferrite et l’austénite retrouvent leur équilibre prévu. Un refroidissement trop lent laisse apparaître des phases intermétalliques ; la vitesse compte autant que la température.
Le traitement thermique. Il détermine la pièce une seconde fois. Dans le 718, le cycle de vieillissement contrôlé confère la résistance finale ; dans les aciers de la classe F91, la normalisation et le revenu doivent se situer dans une plage étroite, avec la vitesse de refroidissement enregistrée en parallèle. Le certificat doit indiquer le cycle réel appliqué, pas seulement que la pièce a réussi les contrôles.
C’est pourquoi nous gardons toute la chaîne sous un même toit. Longrui forge l’acier spécial sur trois presses multidirectionnelles de 6 000 T, 3 000 T et 2 000 T, pour des pièces de 5 kg à 520 kg, et nous fabriquons nos propres matrices, réalisons le traitement thermique, les essais et l’usinage dans la même usine. Les corps de vanne et couvercles de vanne en duplex et super duplex sont notre activité courante, et le système qualité est conçu pour ces matériaux : qualification NORSOK M650 comme fabricant de matériaux spéciaux, licence API Spec 20C, n° 20C-0051, couvrant les alliages résistant à la corrosion et l’acier inoxydable duplex, et certification PED 2014/68/EU par TÜV NORD.
La documentation suit la pièce. La composition chimique est vérifiée sur chaque coulée avant forgeage, et les pièces finies sont testées dans notre propre laboratoire : essai de traction, résilience avec bain à basse température, dureté et contrôle par ultrasons, avec un XRF portable qui revérifie l’identité matière avant expédition. Un certificat de contrôle EN 10204 3,1 est fourni en standard avec les commandes duplex, le numéro de coulée étant traçable dans chaque résultat.
Si votre prochain projet spécifie une nuance spéciale, envoyez le plan tôt. Nous vérifions la faisabilité du forgeage en matrice fermée par rapport aux presses, définissons l’outillage, le traitement thermique et les essais, et répondons généralement par un devis sous 24–48 heures. Et si une pièce ne convient pas au forgeage en matrice fermée, nous vous le dirons avant que vous n’y consacriez du temps.
Questions fréquentes
Forgez-vous des alliages de nickel tels que les 625, 718 et 825 ?
Oui. L’alliage 625 (UNS N06625), l’alliage 718 (N07718) et l’alliage 825 (N08825) sont forgés selon les exigences ASTM B564, dans la même plage de poids que nos autres pièces forgées, de 5 kg à 520 kg. Les alliages de nickel nécessitent une force de presse plus élevée et un contrôle de température plus strict que l’acier au carbone ou l’acier inoxydable, c’est pourquoi nous les gardons sur la presse multidirectionnelle de 6 000 T et les traitons thermiquement en interne.
Quelles nuances duplex forgez-vous ?
F51 (UNS S31803/S32205, 2205), F53 (UNS S32750, 2507) et F55 (UNS S32760, Zeron 100), forgés selon les exigences ASTM A182. Nous forgeons également les nuances inoxydables et de nickel correspondantes pour les mêmes projets.
Qu’est-ce que le PREN et pourquoi est-ce important ?
Le PREN (indice de résistance à la piqûration équivalent) est une valeur calculée à partir de la teneur en chrome, molybdène et azote de l’acier. Il classe la capacité d’une nuance à résister à la corrosion par piqûres en service chloruré. Le duplex standard F51 se situe à 34 et plus ; le super duplex F53 et F55 à 40 et plus.
Fournissez-vous des certificats matière et des rapports d’essais ?
Oui. Les rapports de composition chimique et d’essais mécaniques, les rapports UT / NDT et les courbes de traitement thermique sont disponibles sur demande. Les documents accompagnent l’expédition, et des copies sont disponibles pour les dossiers d’appel d’offres. La signification de chaque type de document, et la façon de lire un certificat de coulée, sont expliquées sur la page des certificats matière.
Pouvez-vous forger un matériau qui ne figure pas sur votre liste ?
Souvent oui. Envoyez la nuance et la spécification avec votre dessin et nous confirmerons la faisabilité et la disponibilité de l’acier avant d’établir le devis.
Quelle est la plus petite et la plus grande pièce que vous pouvez forger ?
Pièces de 5 kg sur la presse de 2 000 T jusqu’à 520 kg sur la presse de 6 000 T, avec une capacité d’usinage jusqu’à Ø600 × 1000 mm.
Sous quel délai puis-je obtenir un devis ?
Généralement dans les 24–48 heures suivant la réception d’un dessin ou d’une spécification via le formulaire RFQ ou à sales@longruiforging.com.
Envoyez la nuance et le dessin, et nous reviendrons vers vous avec la faisabilité et le prix.