L’acier inoxydable duplex est un matériau biphasé : environ moitié ferrite, moitié austénite. Il en résulte une famille de nuances dont la limite d’élasticité vaut à peu près le double de celle du 316L, avec une résistance bien supérieure à la corrosion sous contrainte par les chlorures, ce qui place le duplex dans les applications en eau de mer, sous-marines, de dessalement et de procédés chimiques.
Longrui Forging forge des corps de vanne, couvercles, brides, moyeux et pièces courantes en duplex F51, F53 et F55, de 5 kg à 520 kg par pièce, sur la presse multidirectionnelle de 6 000 T. Le forgeage, le traitement de mise en solution et les essais sont réalisés sur un même site, dans le cadre de notre qualification de fabricant de matériaux NORSOK M-650.
Quelle nuance duplex correspond à quoi
Les désignations de nuances ci-dessous sont celles de l’ASTM A182, que l’on retrouve sur la plupart des plans en duplex. Les noms commerciaux entre parenthèses sont ceux que les acheteurs emploient à l’oral.
| Nuance ASTM | UNS | Nom commercial | PREN minimum |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
Deux points sur la première ligne, car ils reviennent dans presque chaque demande de duplex :
- F51 est le duplex d’origine à 22 % de chrome. La composition a ensuite été resserrée en haut de la plage pour améliorer la résistance à la piqûration, et cette version resserrée est le F60 (UNS S32205). Le S32205 peut être certifié double comme S31803, mais pas l’inverse. Si votre plan indique F51 et que le certificat de coulée indique S32205, le matériau répond à la spécification plus stricte, ce n’est pas une substitution.
- Le PREN, dernière colonne, se calcule à partir de la teneur en chrome, en molybdène et en azote, et classe la résistance d’une nuance à la piqûration en milieu chloruré. En eau de mer, on part généralement de 34 ; les nuances super duplex sont spécifiées à partir de 40.
Où le duplex convient, et où il ne convient pas
Le duplex est la bonne réponse pour les services riches en chlorures, humides et modérément chauds : pièces sous-marines et de surface pour le pétrole et le gaz, usines de dessalement, équipements de procédés chimiques, et corps de vanne exposés à l’eau de mer ou à l’eau de production.
C’est la mauvaise réponse au-dessus d’une certaine température, et cela vaut la peine de le savoir avant de figer la nuance :
- Fragilisation à 475 °C. Au-dessus d’environ 300 °C, la phase ferritique commence à se séparer, et l’effet est maximal vers 475 °C. La plage de formation est généralement donnée entre 300 et 525 °C, ce qui plafonne la température de service du duplex.
- Le plafond n’est pas un seul chiffre. Les fournisseurs publient, pour le 2205, des températures maximales de service comprises entre environ 250 °C et 315 °C, selon l’usine productrice et le code de conception. C’est le code applicable aux appareils à pression qui fait foi ; lorsque la température de service est proche de la limite, indiquez-le nous et nous travaillerons selon le code nommé par votre projet.
- Phase sigma. Entre environ 700 °C et 950 °C, un refroidissement lent laisse des phases intermétalliques se former dans l’acier. Elles réduisent à la fois la ténacité et la résistance à la corrosion, et les nuances super duplex y sont les plus sensibles. C’est un risque de transformation autant qu’un risque en service, et c’est la raison pour laquelle la vitesse de refroidissement après mise en solution compte autant.
- Basse température. Le duplex subit une transition ductile fragile, contrairement à l’inox austénitique. Les spécifications offshore exigent typiquement des essais d’impact à −46 °C, et −80 °C est à peu près la limite basse habituellement retenue.
Ce que le duplex exige à la forge
Le duplex se forge dans une fenêtre plus étroite que l’acier au carbone ou l’acier austénitique, et les deux facteurs qui décident si une pièce forgée en duplex est saine interviennent de part et d’autre de la presse :
- Température de chauffage et de travail. La billette est maintenue et travaillée à l’intérieur d’une fenêtre qui évite le domaine des intermétalliques, la température étant surveillée plutôt qu’estimée, lot par lot.
- Mise en solution et refroidissement. Après forgeage, la pièce subit un traitement de mise en solution et un refroidissement à vitesse contrôlée, afin que la ferrite et l’austénite retrouvent leur équilibre prévu au lieu de se transformer partiellement.
- Vérification. Composition chimique sur chaque coulée, résistance à la traction et limite d’élasticité, énergie d’impact avec essai en bain froid, dureté Brinell et contrôle par ultrasons, le tout dans notre propre laboratoire. Les relevés de four et de refroidissement peuvent accompagner la commande.
- Documents. Les projets offshore et pétroliers et gaziers auditent les documents aussi minutieusement que la pièce. Notre licence API Spec 20C et notre qualification NORSOK M-650 sont précisément ce que ces audits recherchent ; les deux sont détaillées sur la page des certifications.
2205 ou 2507 : comment choisir
La plupart des demandes concernant le duplex se résument à cette comparaison. Le tableau est la version courte de la décision ; la gamme complète de nuances figure sur la page des matériaux.
| Question | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 et plus | 40 et plus |
| Limite d’élasticité | Environ le double du 316L | Encore plus élevée, et c’est la raison du passage à cette nuance |
| Service en milieu chloruré | Eau de mer, eau de production, chimie générale | Saumure, forte teneur en chlorures, service plus chaud ou plus agressif |
| Forgeage et usinage | Plus tolérant | Plus difficile à travailler, fenêtre de transformation plus étroite |
| Où il est habituellement prescrit | Corps de vanne, couvercles, brides, pièces de pompe | Matériel sous-marin et de surface, circuits d’eau de mer, installations chimiques |
| Coût relatif | Référence pour le duplex | Supérieur au 2205, en raison de la teneur en alliage |
Si vous travaillez à un niveau de chlorures ou à une température où le 2205 est limite, le choix consiste généralement à passer au 2507 plutôt qu’à épaissir une pièce en 316L, car la différence de résistance à la corrosion relève d’un choix de nuance et non d’un choix de conception. Si la température de service est le facteur limite, la réponse peut être une famille de matériaux entièrement différente, et nous vous le dirons.
Documents fournis avec les commandes en duplex
Un certificat de contrôle EN 10204 3.1 est délivré en standard avec les commandes en duplex, le numéro de coulée étant traçable dans les résultats d’essais. Lorsque le cahier des charges du projet exige des essais en présence d’un observateur, un certificat EN 10204 3.2 contresigné par un inspecteur extérieur à notre organisme peut être fourni sur demande, et il est chiffré séparément plutôt qu’inclus dans le prix de la pièce. Avant expédition, un spectromètre XRF portatif revérifie que la pièce est bien de la nuance indiquée sur le certificat. La page contrôle qualité détaille ce qui est contrôlé à chaque étape et quel enregistrement en découle.
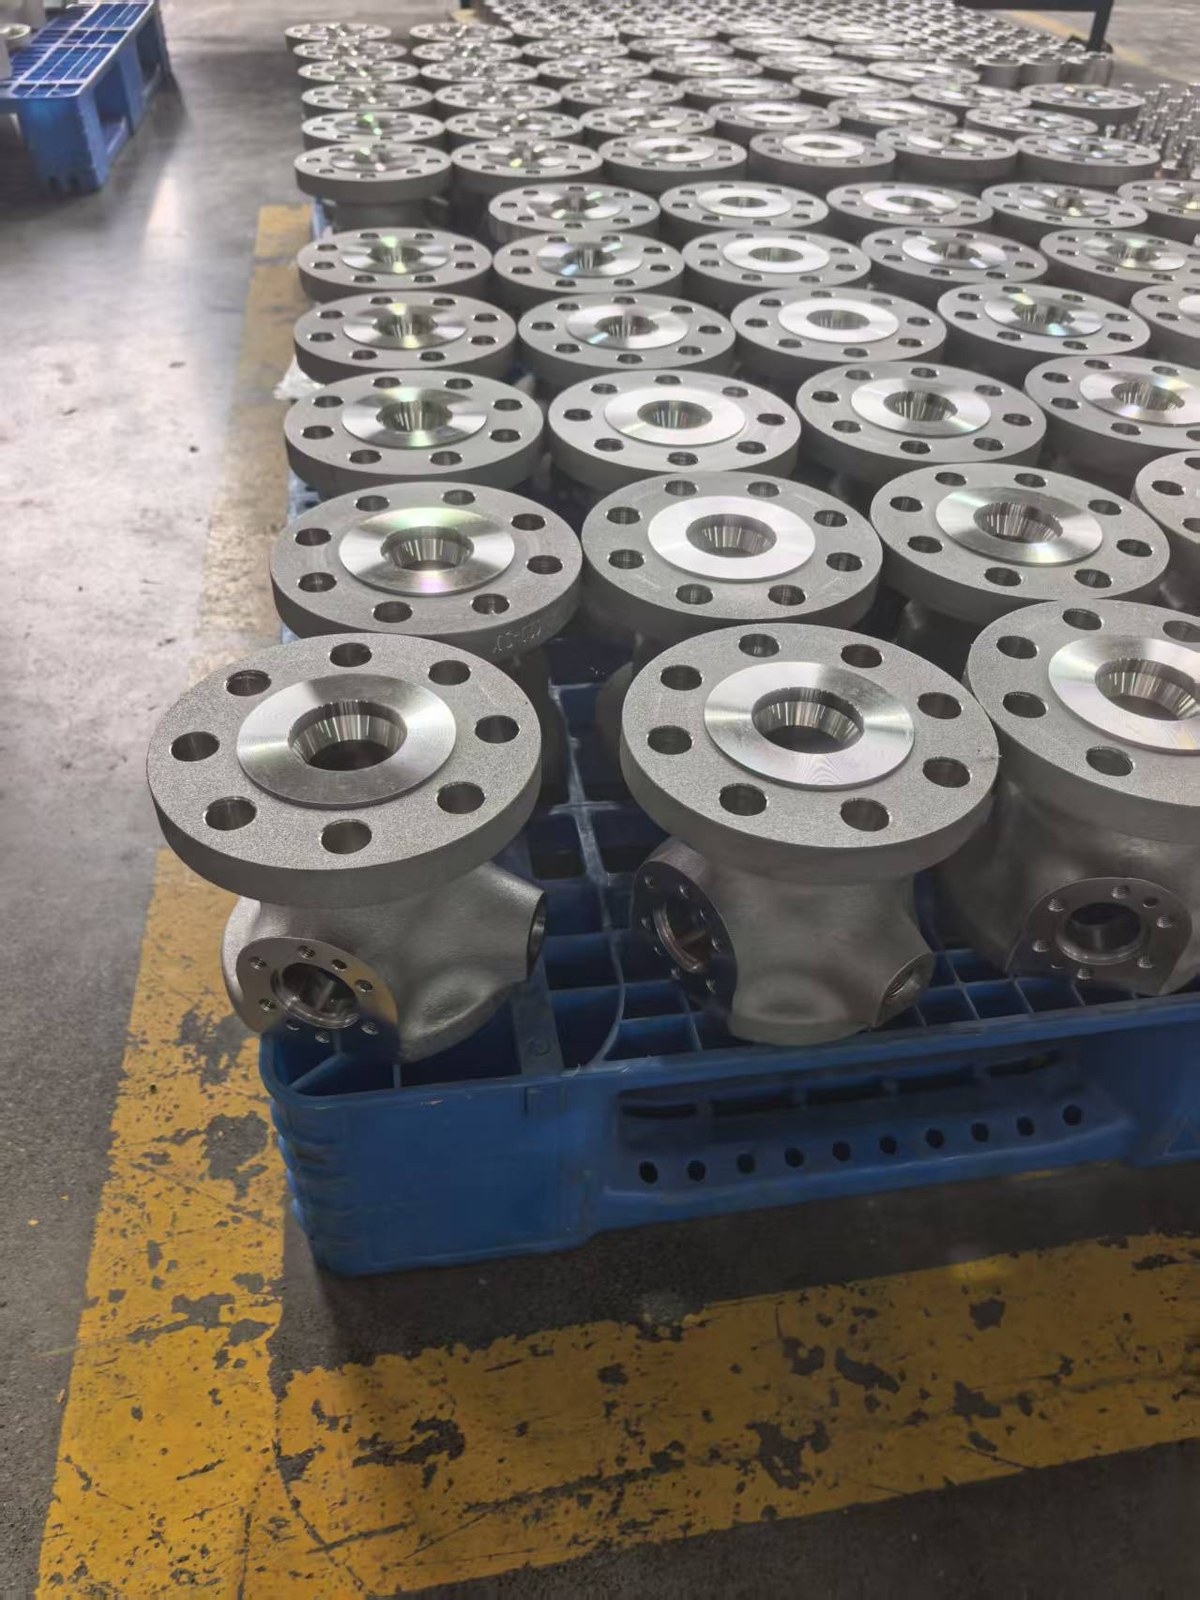
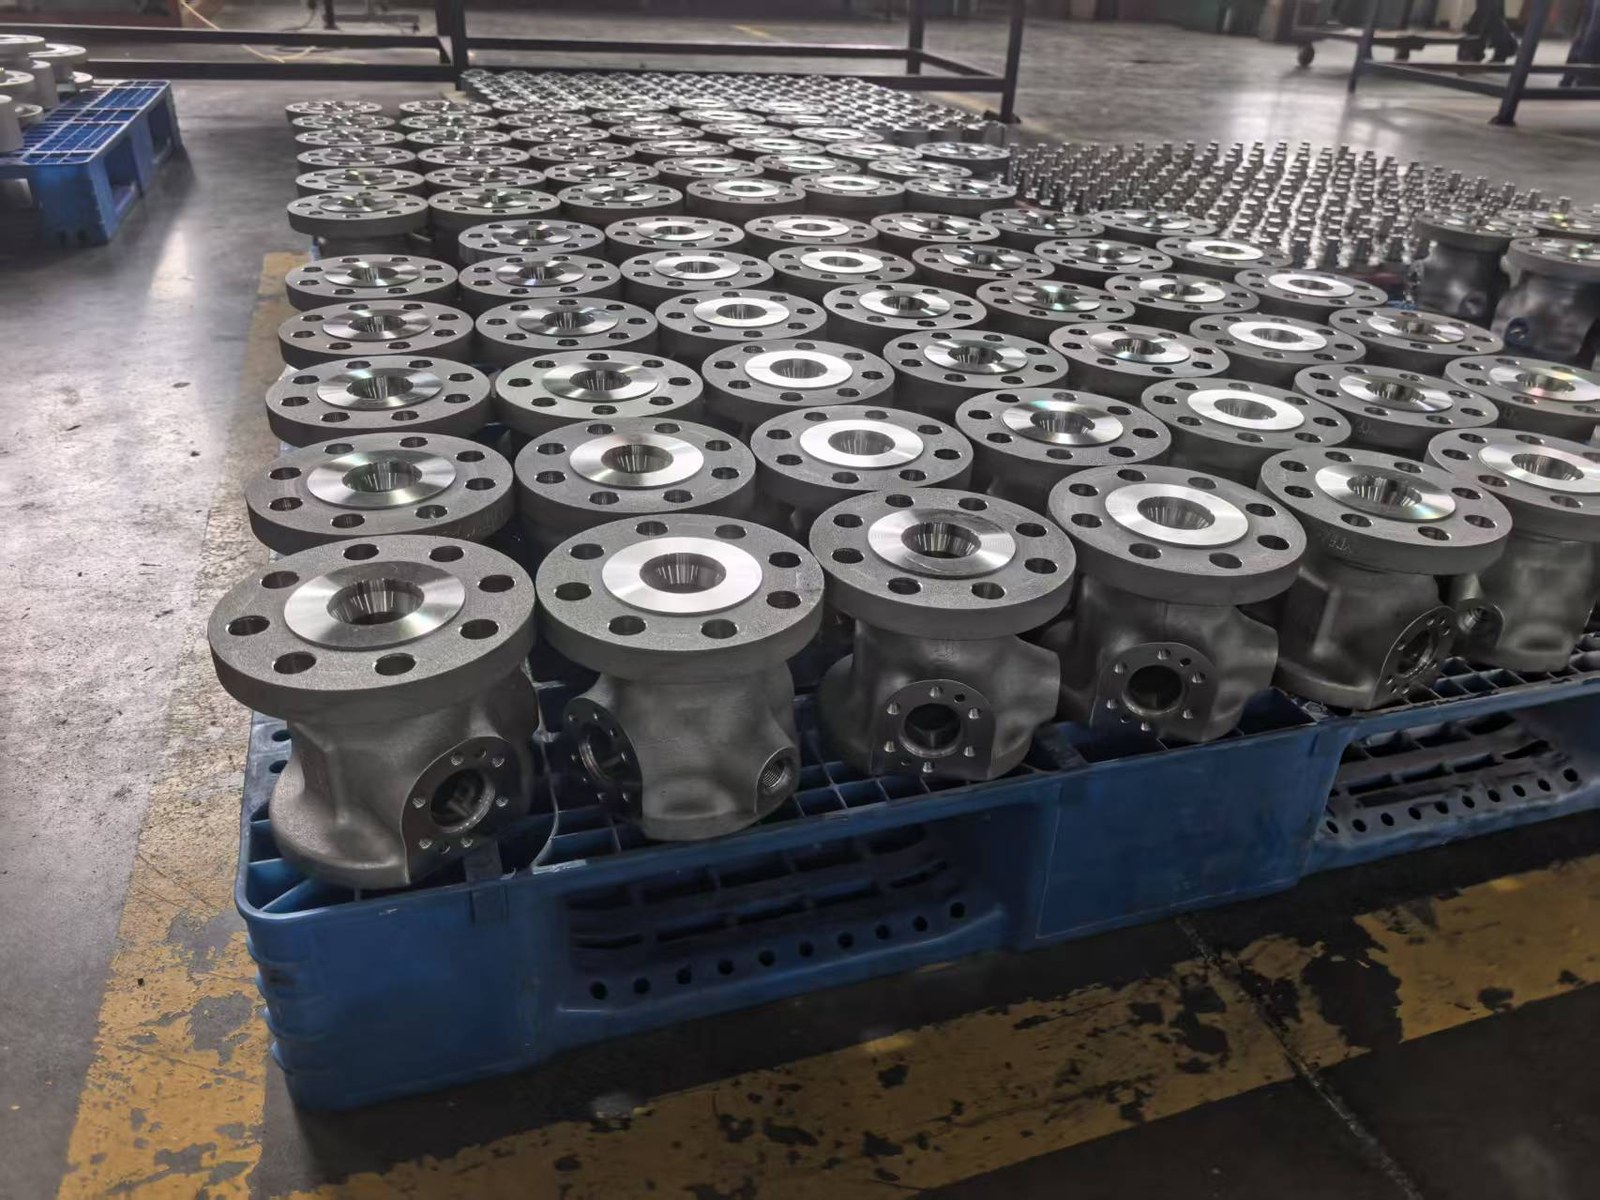
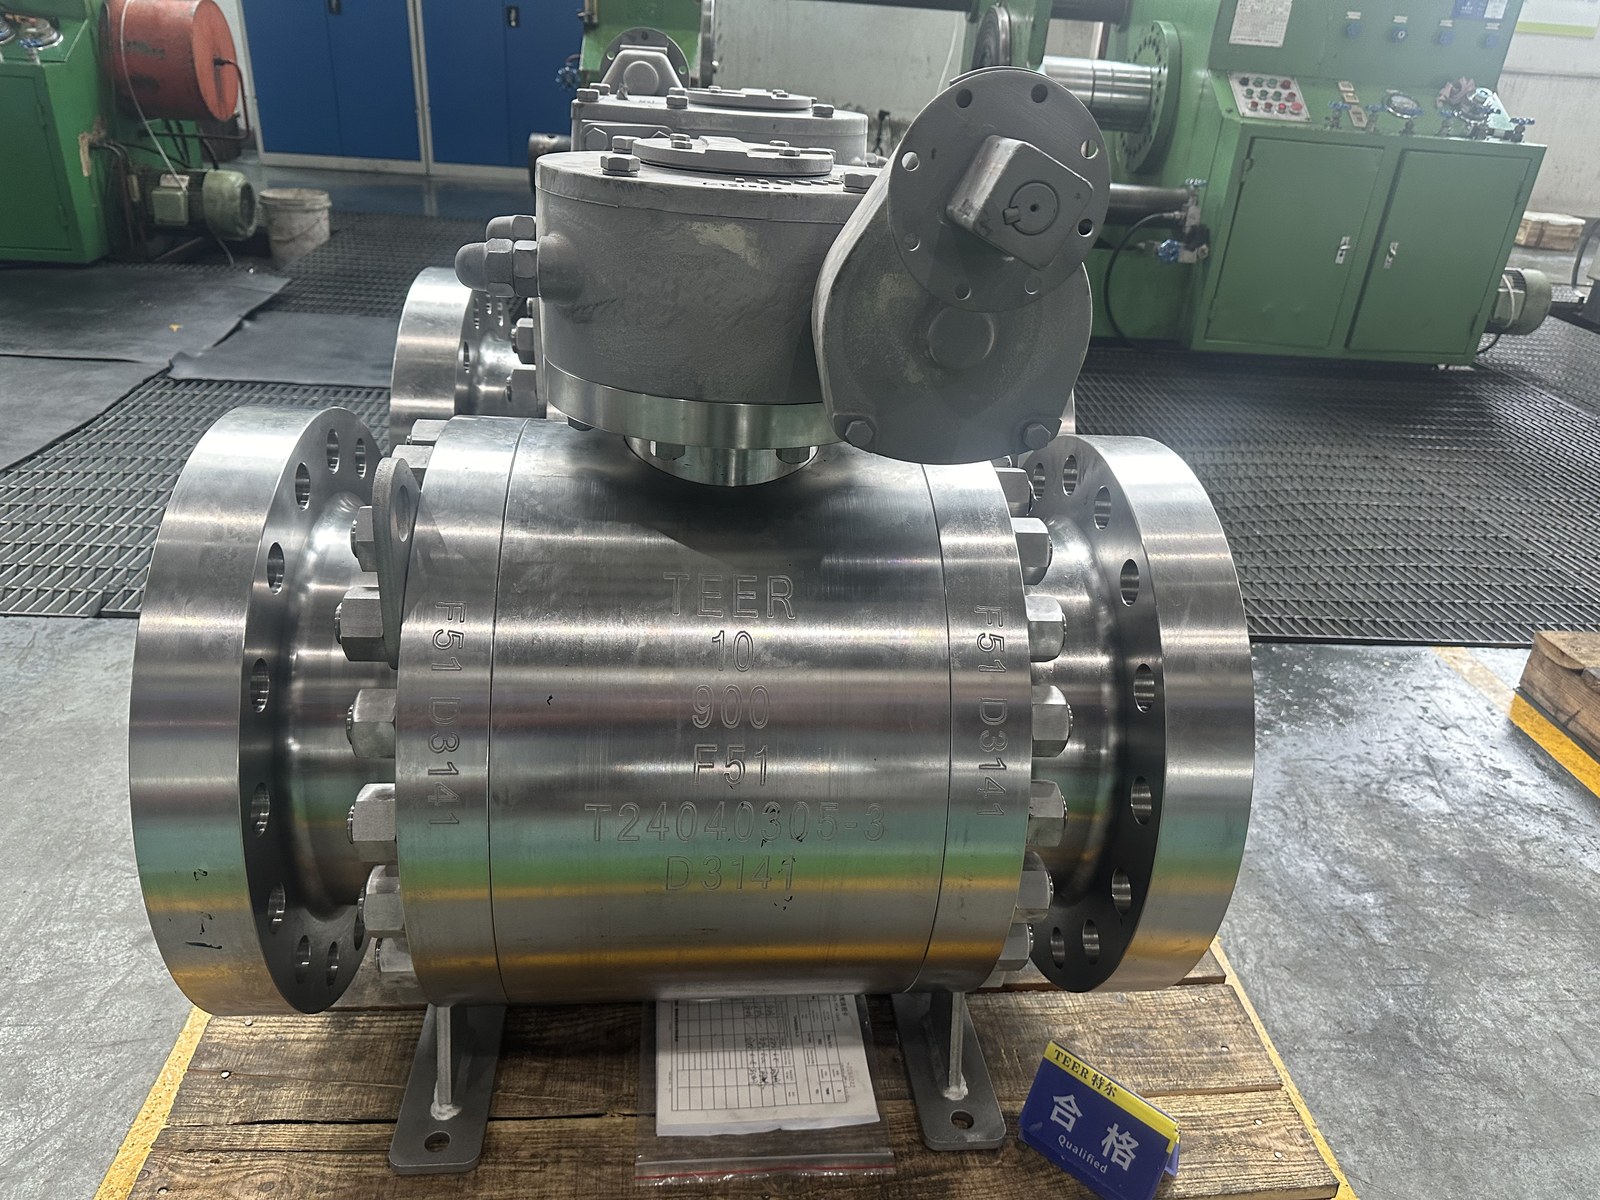
Ce que la forge apporte à une pièce en duplex
Les pièces moulées et les barres sont toutes deux utilisées pour les pièces en duplex, et pour certaines formes, ce sont les bonnes solutions. Ce qu’apporte une pièce forgée, c’est une structure organisée par déformation plutôt que par solidification : la fibre suit la section au lieu de suivre le moule, et la porosité interne est fermée au lieu d’être laissée pour un contrôle par ultrasons. La pièce arrive également proche de la forme finie, ce qui a de la valeur sur une nuance aussi difficile à usiner, et l’équilibre ferrite/austénite est ensuite rétabli lors du traitement de mise en solution dans nos propres fours, avec le cycle enregistré.
L’usine qui se trouve derrière est une seule chaîne : billette coupée au poids, forgeage sur la presse multidirectionnelle de 6 000 T, traitement thermique, usinage et essais sous le même toit, dans le cadre de notre qualification NORSOK M-650 et de notre licence API Spec 20C. La comparaison générale entre les deux filières se trouve sur la page forgeage contre moulage.
À lire également
- Pièces forgées en Incoloy 825 (Alliage 825)
- Pièces forgées en Inconel 625 (Alliage 625)
- Certificats de matière (EN 10204)
Questions fréquentes
Le duplex est-il plus difficile à forger que le 316 ?
Oui. Le duplex conserve davantage de résistance à la température de forgeage, il nécessite donc une force de presse plus élevée et une fenêtre de température plus étroite que l’acier inoxydable austénitique, et la vitesse de refroidissement après traitement de mise en solution doit être contrôlée pour maintenir l’équilibre des phases. Il s’agit de maîtrise du procédé plutôt que d’un procédé différent : les mêmes lignes forgent les deux.
Pouvez-vous forger des corps de vanne en F51 ?
Oui, et c’est l’un de nos travaux réguliers en duplex : corps et couvercles de vannes à boisseau sphérique en deux et trois pièces en F51, de 1/2″ à 12″ et de Class 150 à Class 2500. Les dimensions et les poids se trouvent sur la page corps de vanne.
Quelle est la différence entre le F51 et le F60 ?
Le F51 est l’UNS S31803, le duplex d’origine à 22 % de chrome. Le F60 est l’UNS S32205, la même nuance avec une composition tirée vers le haut de la plage pour une meilleure résistance à la piqûration. Le S32205 peut être doublement certifié comme S31803, c’est pourquoi un même certificat porte souvent les deux numéros.
Fournissez-vous des certificats matière et des rapports d’essais pour le duplex ?
Oui. Les résultats d’analyse de composition et d’essais mécaniques, les rapports UT et les courbes de four peuvent tous être fournis avec la commande. Un certificat 3.1 est fourni en standard ; lorsque votre cahier des charges exige une contresignature extérieure, un 3.2 est chiffré séparément.
Quelle est la pièce en duplex la plus lourde que vous pouvez forger ?
Les pièces forgées unitaires atteignent 520 kg, et notre enveloppe d’usinage est de Ø600 × 1000 mm. Les pièces en duplex restent généralement en dessous, le poids est donc rarement la limite ; la forme et l’épaisseur de section décident généralement de la faisabilité. Envoyez le plan et nous confirmerons.
Envoyez le plan avec la nuance et les conditions de service, et nous vous répondrons avec la faisabilité et le prix, généralement en moins d’un jour.