Longrui Forging est un fabricant de forgeage en matrice fermée en Chine. Nous formons de l’acier chauffé entre des matrices profilées sur des presses hydrauliques multidirectionnelles de 6 000 T, 3 000 T et 2 000 T, pour produire des pièces de 5 kg à 520 kg. Nous concevons et fabriquons nos propres matrices, et nous traitons thermiquement, contrôlons et usinons les pièces dans la même usine.
Ce qu’est le forgeage en matrice fermée
Le forgeage multidirectionnel vise l’absence de bavure : il supprime en principe la bavure latérale importante du forgeage en matrice ouverte. En production, les tolérances de poids des lopins et la difficulté à maîtriser l’écoulement du métal dans les pièces complexes laissent subsister de petites bavures longitudinales, et dans certains cas une bavure locale qu’il faut maîtriser.
Dans le forgeage en matrice fermée, également appelé forgeage en matrice à empreinte, une billette d’acier chauffée est formée entre deux matrices qui portent la forme de la pièce finie. L’acier remplit la cavité de la matrice sous pression, et l’excédent s’évacue sous forme de bavure autour du plan de joint.
C’est l’un des procédés de forgeage à chaud : la billette est d’abord portée à sa température de forgeage, et la pièce est formée en quelques coups au lieu d’être élaborée progressivement, forme après forme.
Le même procédé s’écrit de plusieurs façons. Forgeage en matrice fermée, forgeage à la matrice et forgeage en matrice à empreinte désignent tous cette voie ; les anciens plans parlent de forgeage au marteau-pilon, d’après le marteau qui accomplissait autrefois le travail. Lorsque c’est la matière qui est nommée plutôt que l’outillage, les acheteurs parlent de forgeage du métal ou de forgeage de l’acier, ce qui correspond à la même opération de formage sur une nuance différente. Quelle que soit la formulation de l’exigence, ce qui est demandé, c’est une matrice profilée, une température maîtrisée et une bavure découpée après formage.
Trois conséquences en découlent, et c’est la raison pour laquelle les acheteurs l’imposent :
- Le fibrage suit le contour de la pièce. Les fibres métalliques se courbent le long de la forme au lieu d’être coupées, ce qui donne aux pièces forgées leur comportement en fatigue et à l’impact.
- Forme quasi finale. La pièce sort proche de sa forme définitive, ce qui réduit le besoin d’acier et d’usinage pour la finition.
- Aucune porosité de fonderie. La matière est massive et corroyée, sans trous de gaz ni retassures à l’intérieur.
| Forgeage en matrice ouverte | Forgeage en matrice fermée | |
|---|---|---|
| Mise en forme | Entre des matrices plates ou simples, forme obtenue par coups successifs | Entre deux matrices profilées, pièce formée en quelques coups |
| Taille | Pièces très grandes, faible volume | Pièces répétitives, d’environ 5 kg à 520 kg |
| Outillage | Peu ou pas | Un jeu de matrices par pièce |
| Usage typique | Pièces lourdes unitaires | Corps et couvercles de vanne, engrenages, brides, pièces hydrauliques et de machines |
L’outillage est nécessaire pour chaque nouvelle pièce, c’est pourquoi le forgeage en matrice fermée convient aux pièces que vous commanderez à nouveau plutôt qu’aux pièces unitaires. Pour les pièces qui dépassent notre gamme de forgeage en matrice, un forgeage en matrice ouverte est fourni par une autre usine de notre groupe (voir Capacité).
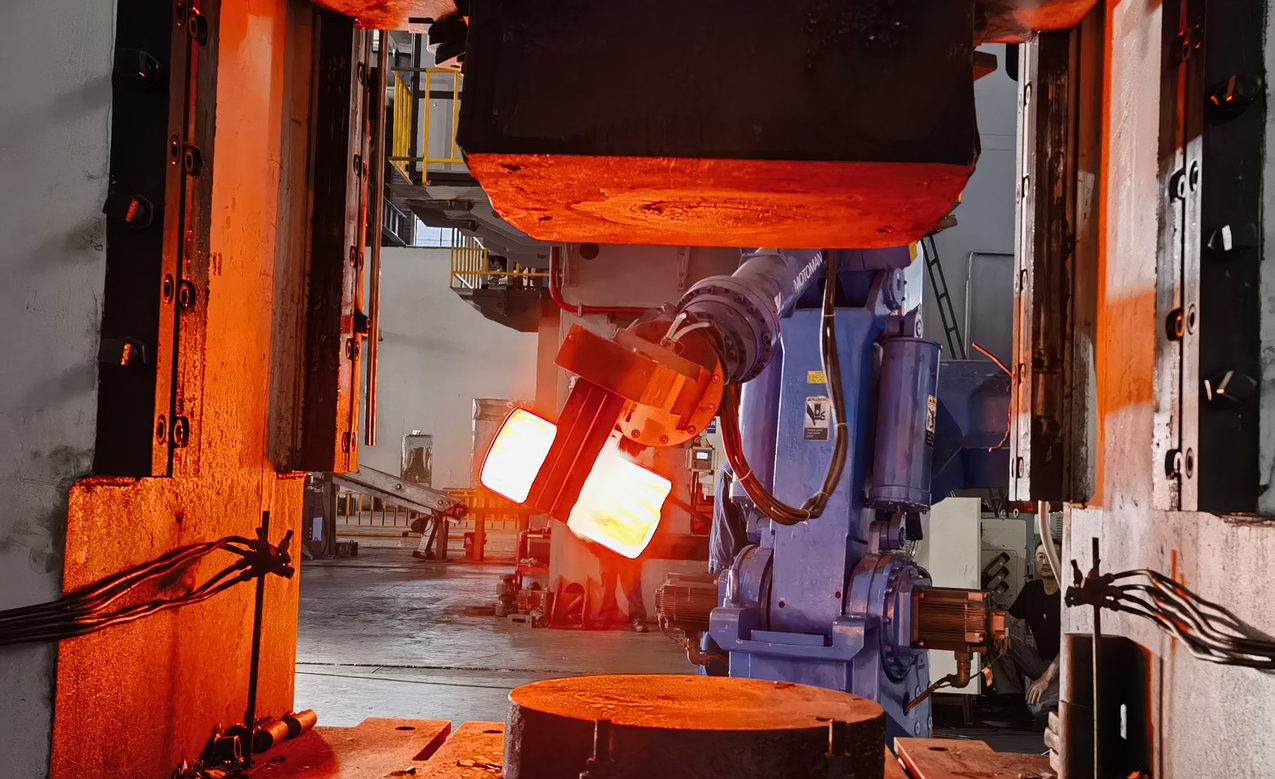
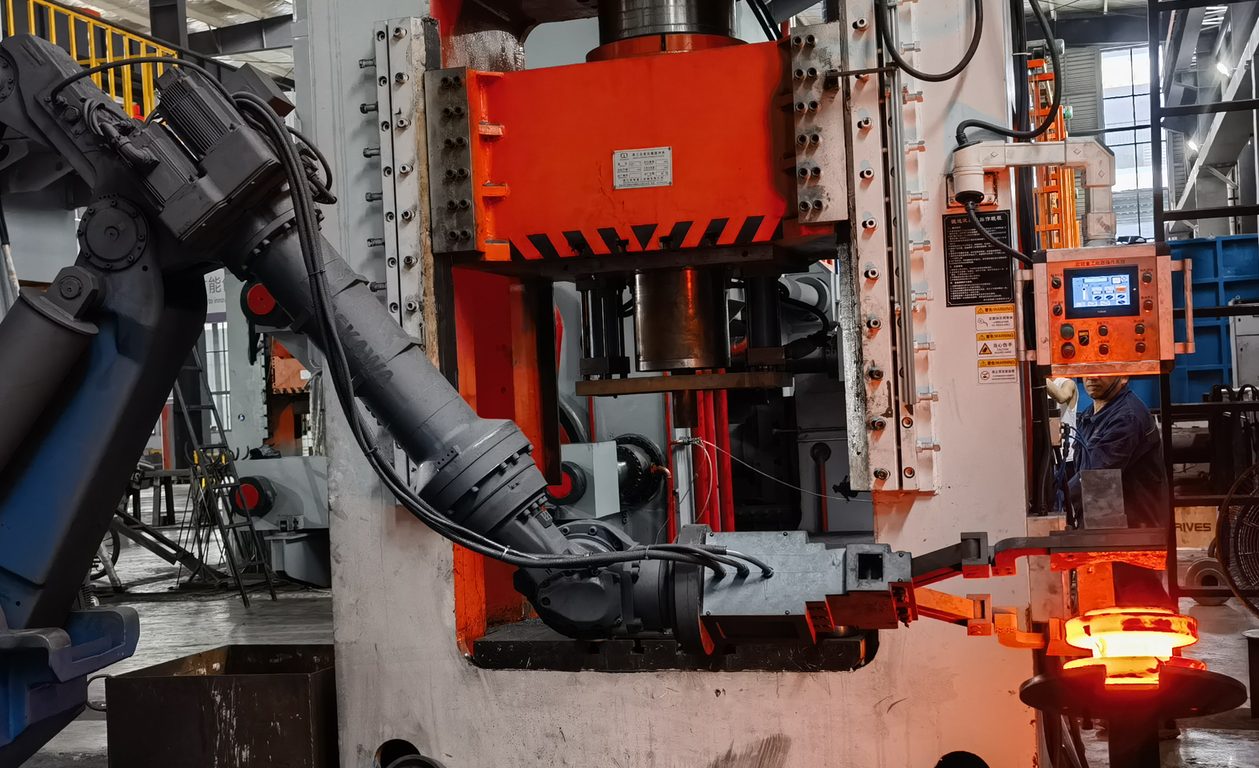
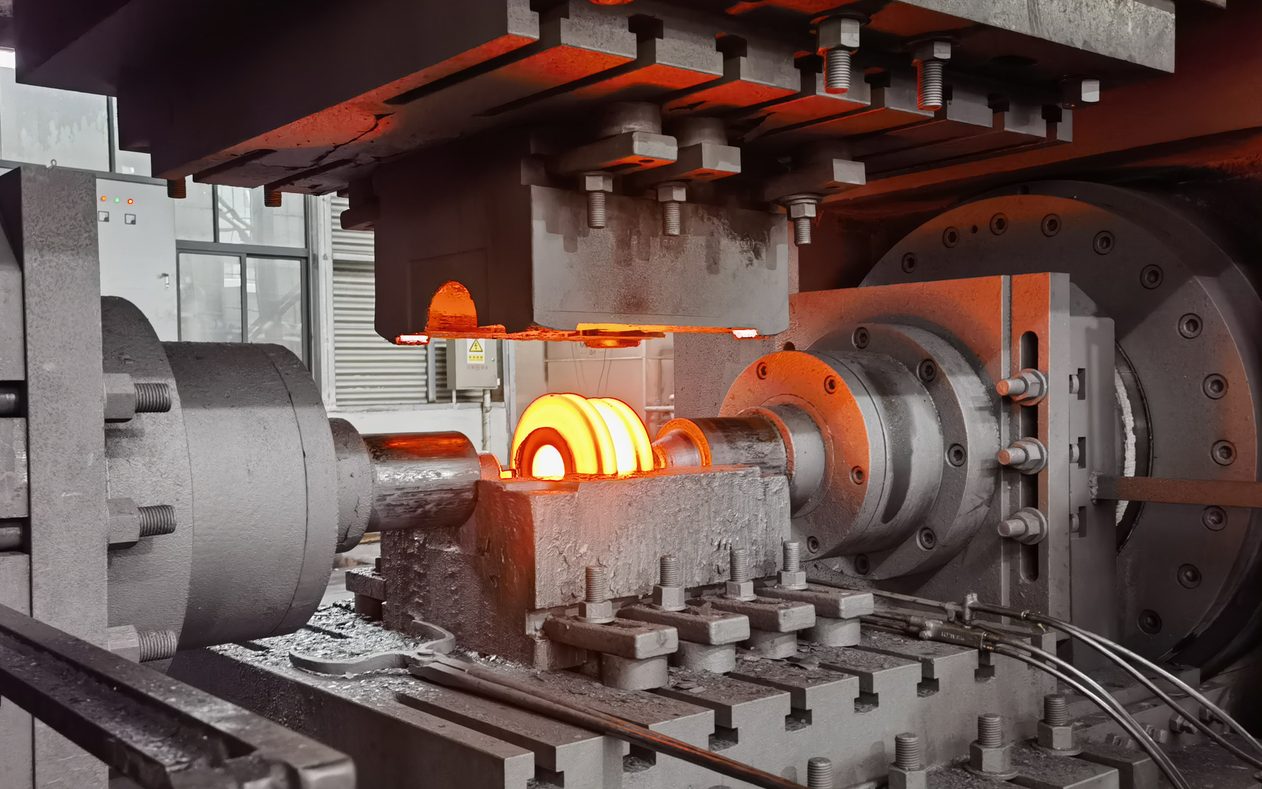
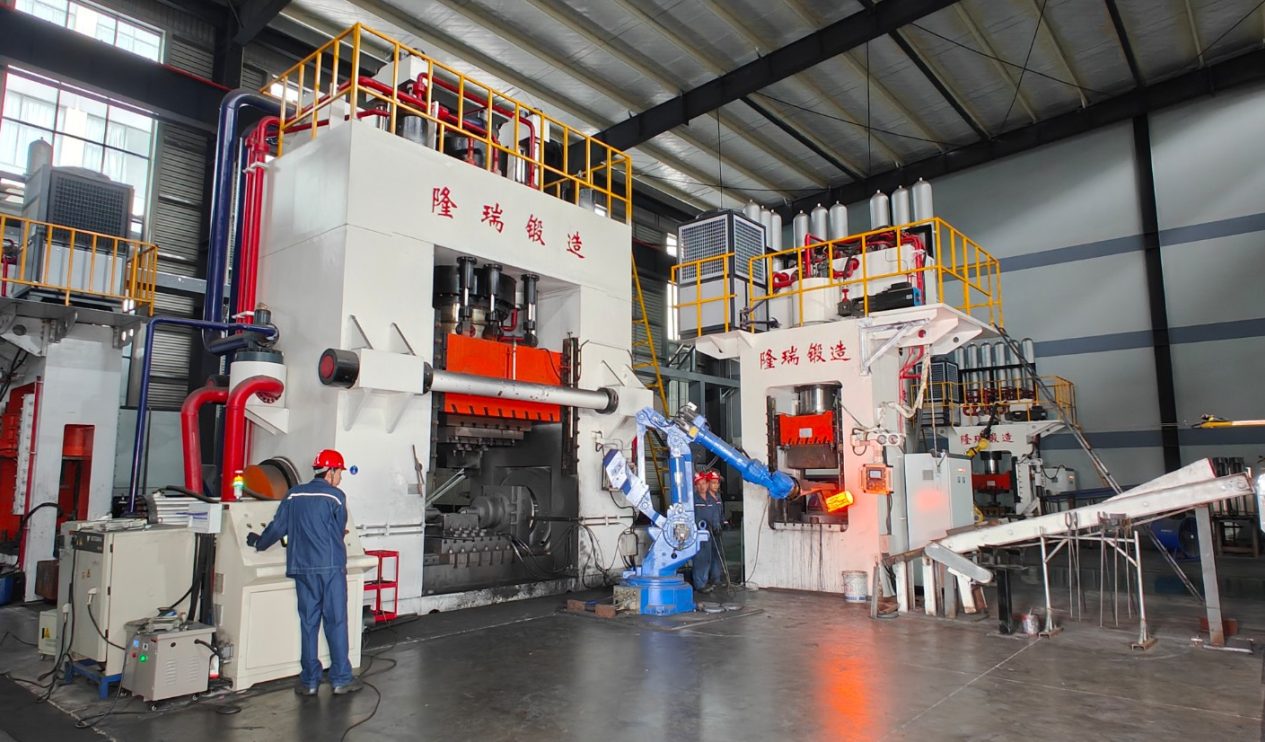
Ce que nous forgeons
- Corps et couvercles (chapeaux) de vannes à boisseau sphérique de 1/2″ à 12″, Class 150 à 2500 ; voir la page des corps de vanne
- Composants de vanne, brides et anneaux
- Ébauches d’engrenage et pièces d’engrenage, voir la page des ébauches d’engrenage
- Composants de vérins hydrauliques et raccords de tuyauterie
- Pièces de vannes pour centrales électriques (F91, F92, WB36)
- Pièces de machines de construction et d’exploitation minière, moyeux de roue, composants de pont
- Vos propres pièces : envoyez un plan en PDF, DWG ou STEP
Nos presses et notre gamme de dimensions
| Presse | Force | Gamme de poids de forgeage |
|---|---|---|
| Presse multidirectionnelle n°1 | 6 000 T (60 MN) | 150 – 520 kg |
| Presse multidirectionnelle n°2 | 3 000 T | 30 – 150 kg |
| Presse multidirectionnelle n°3 | 2 000 T | 5 – 30 kg |
- Plus grande pièce forgée monobloc : 520 kg (presses capables d’atteindre 800 kg, sous réserve d’examen de la structure de la pièce)
- Plus grande dimension d’usinage : Ø600 × 1000 mm
- Capacité annuelle de forgeage en matrice fermée : 15 000 tonnes
Les presses sont multidirectionnelles, elles travaillent donc l’acier dans plusieurs directions au cours de la même course. C’est ce qui nous permet de former des pièces à cavités profondes, telles que les corps de vanne, sans les assembler par soudage à partir de plusieurs éléments. Lorsque l’on compare le forgeage en matrice fermée en Chine, ce sont ces deux chiffres qu’il faut demander en premier, le tonnage et le nombre de directions, puis par qui les matrices sont fabriquées : les nôtres sont conçues et taillées en interne.
Matrices et outillage
La conception des matrices est réalisée en interne. Nous détenons 5 brevets délivrés sur l’outillage de forgeage en matrice fermée et multidirectionnel, dont un brevet d’invention pour une matrice de forgeage multidirectionnelle destinée aux couvercles de vanne avec une structure à insert à changement rapide, et des modèles d’utilité couvrant une matrice combinée à démontage rapide pour couvercles de vanne et un poinçon de cylindre arrière remplaçable pour corps de vanne.
La conception de matrices à changement rapide réduit le temps de réoutillage lorsqu’une pièce est révisée, et c’est l’une des raisons pour lesquelles nos corps et couvercles de vanne conservent leur régularité dimensionnelle d’un lot à l’autre.
Comment la pièce est fabriquée
Le processus de forgeage en matrice fermée est ici le même pour chaque pièce, et la presse n’en constitue qu’une étape, pas la totalité. Chaque pièce forgée passe par les mêmes 11 étapes contrôlées : contrôle de la matière par spectromètre, découpe à la scie au poids de forgeage, chauffage dans un four contrôlé, préforgeage par manipulateur robotisé, forgeage en matrice fermée sur la presse de forgeage avec surveillance de la température par infrarouge, meulage et contrôle de surface, traitement thermique, essais mécaniques, contrôle non destructif, usinage et contrôle dimensionnel, puis vérification XRF finale et expédition. Les détails et les photos se trouvent sur la page processus de fabrication.
Matériaux
Nous forgeons des aciers au carbone et pour basses températures, des aciers alliés, inoxydables, duplex et super duplex, ainsi que des alliages de nickel et des aciers de construction. La page des matériaux répertorie les nuances et l’application pour laquelle chacune est choisie.
La qualité derrière le forgeage
Le forgeage ne représente que la moitié de ce qu’un acheteur achète ; la documentation constitue l’autre moitié. Nous sommes certifiés API Spec 20C pour le forgeage en matrice fermée et détenons la qualification de fabricant de matériaux NORSOK M-650, ainsi que PED 2014/68/EU et AD2000-W0 de TÜV NORD, BV Mode II et ISO 9001/14001/45001. Les contrôles UT, MT et PT sont réalisés en interne et les essais mécaniques dans notre propre laboratoire ; chaque expédition part avec les certificats matière et les rapports d’essais. Plus d’informations sur la page des certifications et sur ce que couvrent API 20C et NORSOK M-650.
À lire également
Foire aux questions
Quelle est la différence entre le forgeage en matrice fermée et la coulée ?
Le forgeage en matrice fermée travaille de l’acier massif sous pression, la pièce présente donc un flux de grain continu, aucune porosité interne et une ténacité plus élevée. Les pièces coulées sont versées dans un moule et peuvent présenter des retassures et des soufflures. Pour les pièces sous pression et critiques pour la sécurité, le forgeage est normalement la voie spécifiée. Les propriétés finales et la qualité interne dépendent de la nuance, du traitement thermique défini pour cette nuance et selon vos exigences, ainsi que de l’étendue des contrôles non destructifs convenue avec vous ; elles sont vérifiées selon les exigences d’inspection de la commande.
Quel poids de pièce pouvez-vous forger ?
De 5 kg à 520 kg sur nos trois presses. La presse de 6 000 T couvre 150–520 kg, celle de 3 000 T couvre 30–150 kg et celle de 2 000 T couvre 5–30 kg. Notre équipement peut atteindre 800 kg sous réserve d’un examen de la structure de la pièce.
Fabriquez-vous les matrices vous-mêmes ?
Oui. La conception et la fabrication des matrices sont réalisées en interne, c’est également de là que viennent nos 5 brevets d’outillage. Pour une nouvelle pièce, nous examinons d’abord le plan pour la faisabilité du forgeage en matrice, puis nous définissons l’outillage et le devis.
Quels matériaux pouvez-vous forger ?
Aciers au carbone, pour basses températures, alliés, inoxydables, duplex et super duplex, ainsi que les alliages de nickel, notamment A105, A350 LF2, 4130, 4140, F91, F92, F304, F316, 420, 17-4 PH, F51, F53, F55, 625, 718 et 825. Voir la page des matériaux.
Fournissez-vous des pièces brutes de forge ou usinées ?
Les deux. Nous pouvons expédier la pièce forgée telle qu’elle sort de la ligne, ou l’usiner selon votre plan jusqu’à Ø600 × 1000 mm avec les rapports dimensionnels et NDT.
Comment lancer une commande ?
Envoyez un plan (PDF, DWG ou STEP) et nous vous dirons si la pièce est éligible au forgeage en matrice fermée, quel outillage elle nécessite et quel en serait le coût ; le formulaire RFQ et l’adresse e-mail se trouvent sur la page de contact.
Quelle est la différence entre le forgeage en matrice ouverte et le forgeage en matrice fermée ?
Le forgeage en matrice ouverte forme la pièce entre des matrices plates ou simples et construit la forme au fil de coups successifs, ce qui convient aux très grandes pièces en faible volume. Le forgeage en matrice fermée utilise un ensemble de matrices qui porte la forme de la pièce, la forme se répète donc d’une pièce à l’autre et moins de matière est laissée pour l’usinage. Le tableau ci-dessus compare les deux ; nous réalisons le forgeage en matrice fermée sur nos propres presses et un forgeage en matrice ouverte est fourni par une autre usine de notre groupe lorsqu’une pièce dépasse la plage du forgeage en matrice.
Le forgeage au marteau-pilon est-il identique au forgeage en matrice fermée ?
Le forgeage au marteau-pilon est l’ancien nom de la même idée, le forgeage en matrice à empreinte, et il vient du marteau-pilon qui formait la pièce par la chute de son poids. Chez Longrui, le travail se fait sur presses hydrauliques et non sur marteaux-pilons, et dans plus d’une direction, ce qui permet de former des cavités profondes telles que les corps de vanne plutôt que de les assembler par soudage à partir de pièces.
Qu’est-ce que la bavure en forgeage en matrice ?
La bavure est la fine ailette d’acier excédentaire chassée de la cavité de la matrice au plan de joint. Elle atteste que la cavité a été remplie complètement, et elle est ébarbée après formage. La matrice comporte un cordon de bavure autour de la cavité, qui contrôle l’échappement de l’excédent, et le maintien de la pièce sous charge pendant cette phase est ce qui pousse l’acier dans les derniers recoins de la forme.