El control de calidad de una pieza forjada es un conjunto de verificaciones en puntos fijos del proceso, cada una de las cuales deja un registro: química por colada, ciclos de tratamiento térmico por carga, ensayos ultrasónicos por pieza y controles dimensionales en las superficies que se mecanizan. En un pedido de forja, las verificaciones y los registros se acuerdan de antemano en el plan de inspección y ensayo. Longrui Forging los ejecuta en su propia planta en el condado de Yunhe, Zhejiang, China, bajo ISO 9001 y nuestra licencia API Spec 20C.
Los pasos físicos están en la página de proceso de fabricación, los certificados y el equipo de laboratorio están en la página de certificaciones, y el equipo en sí se enumera en Capacidad.
El plan de inspección y ensayo detrás de una forja
| Verificación | Dónde ocurre | Con qué | Qué deja |
|---|---|---|---|
| Identidad de grado y colada | Antes del corte | Espectrómetro de emisión óptica de chispa GNR (Italia) | Análisis de composición de la colada y número de colada marcado en la barra |
| Peso del corte | Corte con sierra | Básculas de plataforma y de grúa | Pieza marcada con número de colada y de lote |
| Temperatura del tocho y de forja | Calentamiento y forja | Termopares y controladores del horno, pirómetro de infrarrojos en la prensa | Registro del horno y registro de forja |
| Estado superficial | Después de la forja y el esmerilado | Inspección visual en la prensa | Rebaba recortada, defectos superficiales eliminados |
| Tratamiento térmico | Línea de tratamiento térmico | Controladores de temperatura y registradores gráficos en cada horno | Gráfico de tratamiento térmico con el ciclo registrado |
| Propiedades mecánicas | Laboratorio propio | Máquina de ensayos universal servohidráulica, máquina de ensayos de impacto automática con baño de baja temperatura, durómetro Brinell | Informes de composición y de ensayos mecánicos |
| Integridad interna | Ensayos no destructivos | Detector digital de defectos por ultrasonidos, con partículas magnéticas y líquidos penetrantes bajo pedido | Informe NDT del lote |
| Dimensiones | Después del mecanizado | Calibradores y medidores de profundidad de hasta 600 mm, galgas de radio, verificados contra el plano | Informe dimensional de las piezas mecanizadas |
| Identidad antes del despacho | Embalaje | Espectrómetro XRF portátil | Identidad del material confirmada contra el certificado |
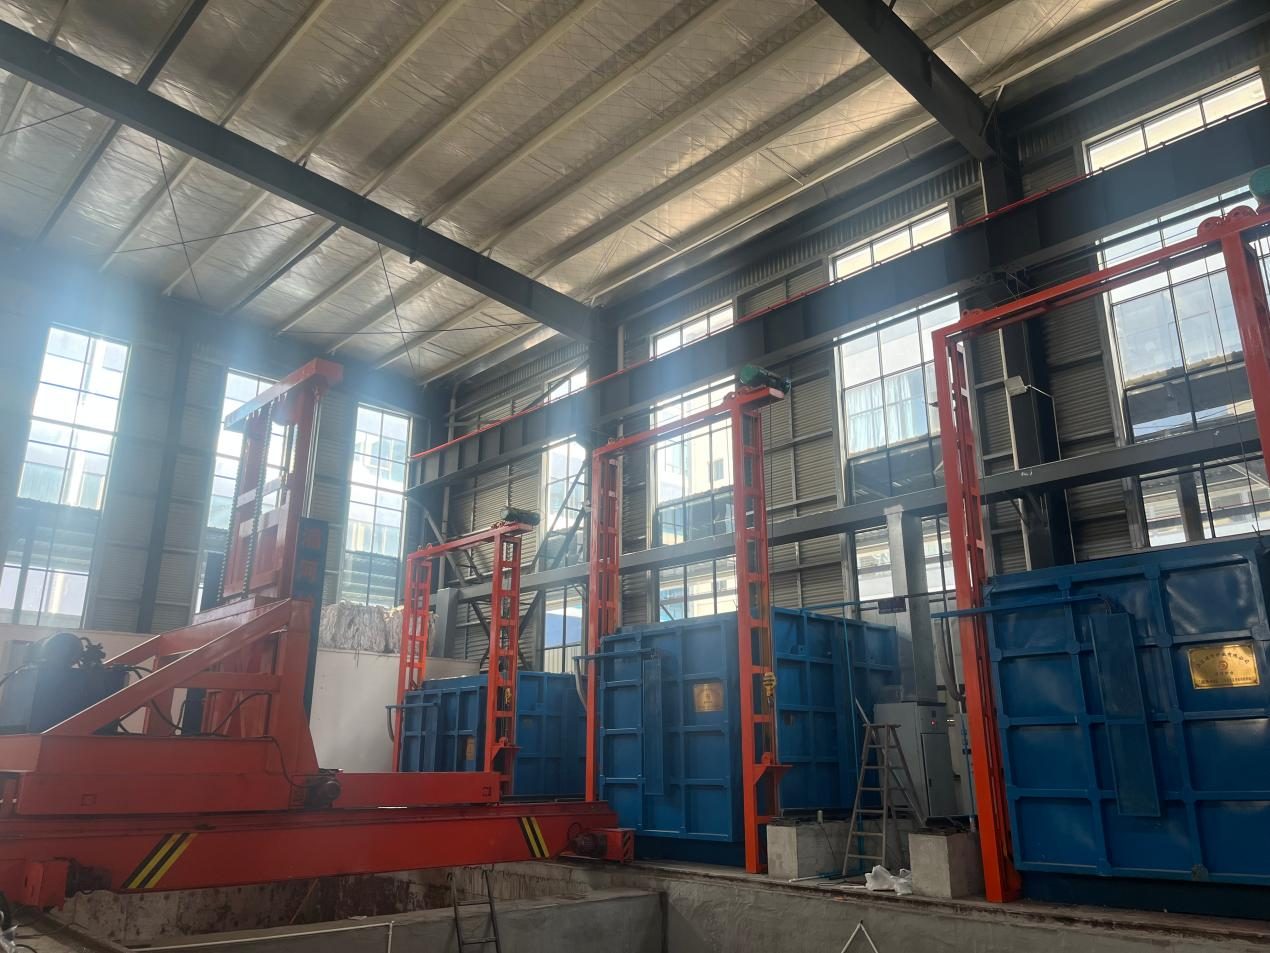
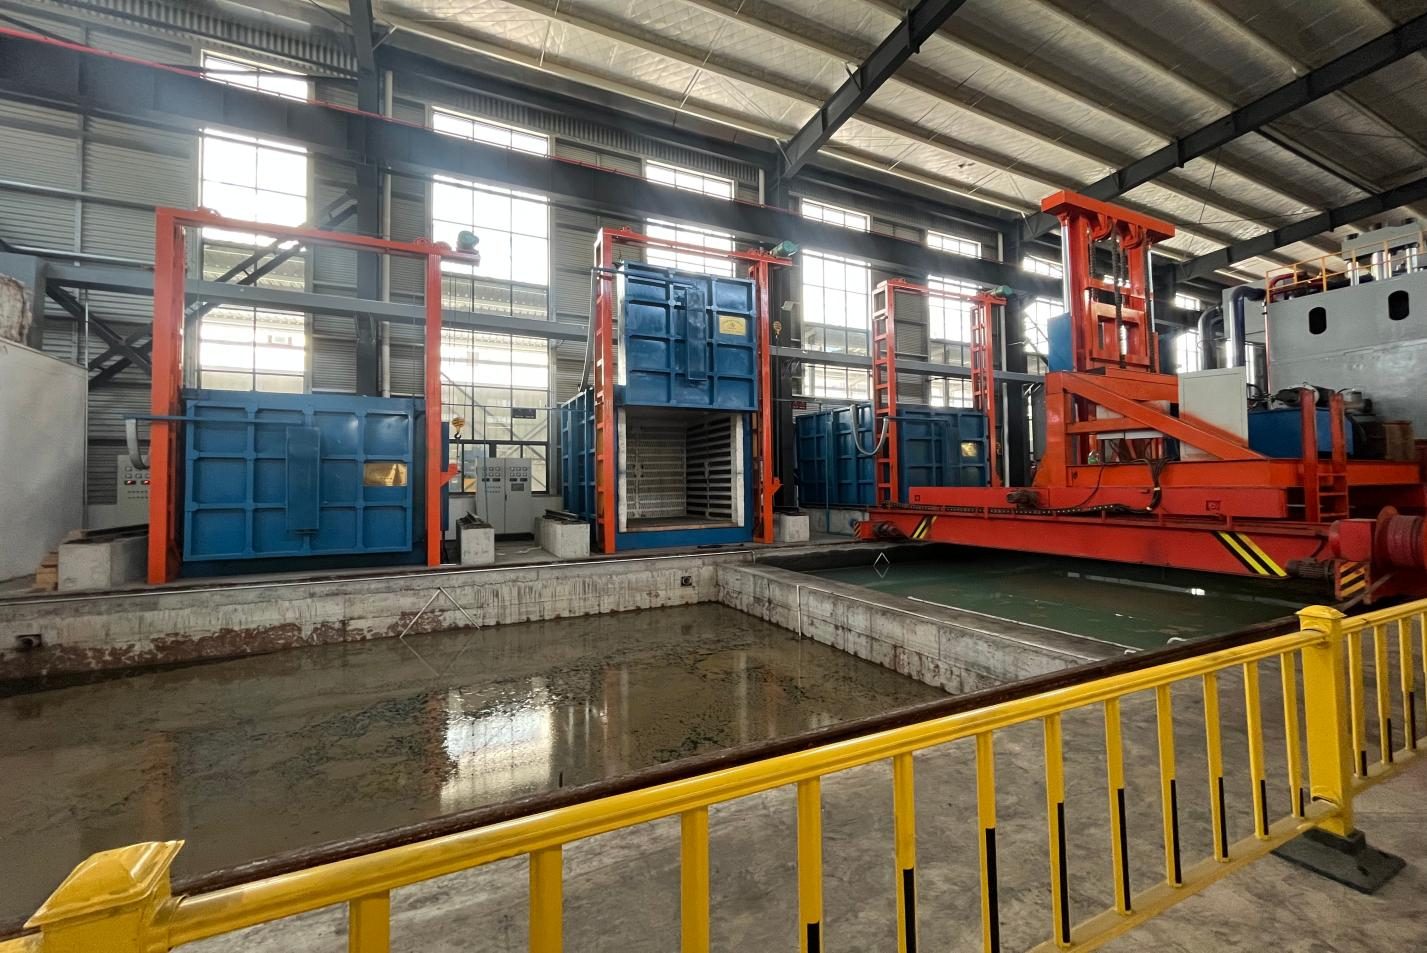
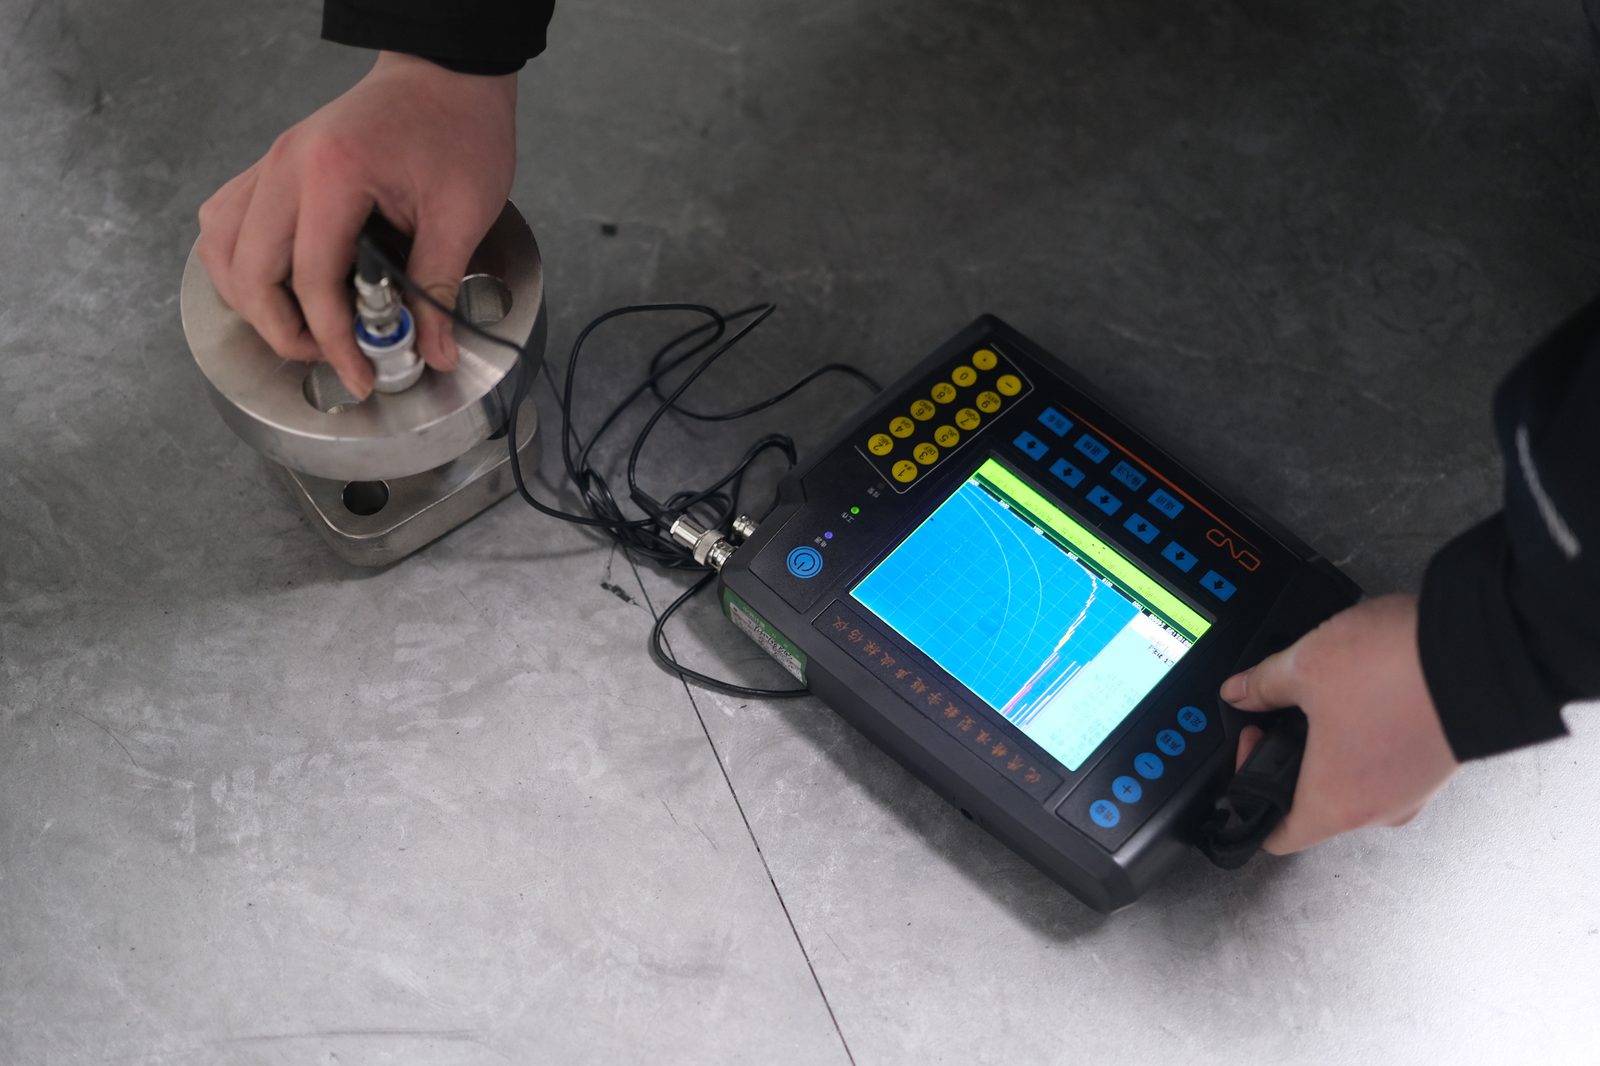
Ensayos por muestreo y ensayos por pieza
Conviene saber cuál es cuál, porque determina qué puede demostrar el certificado.
Los análisis químicos, los ensayos de tracción, de impacto y de dureza son destructivos o requieren una probeta, por lo que se realizan sobre muestras tomadas de la colada o del lote. Los ensayos ultrasónicos se realizan sobre las propias piezas, y la inspección dimensional se realiza sobre las piezas mecanizadas. Es la disposición normal en todo el sector, y es la razón por la que un documento 3.1 incluye resultados trazables a la colada en lugar de un certificado por pieza.
El número de probetas que necesita una colada lo determina la norma del material indicada en su plano, no nosotros. A105, A182, A350 y los grados dúplex tienen cada uno su propio plan de ensayos. Envíe la norma junto con el plano y el plan de inspección se elabora en función de ella.
Qué recibe su equipo de calidad
- Informes de análisis de composición y de ensayos mecánicos
- Resultados de ensayos de impacto cuando el grado los exige
- Gráficas de tratamiento térmico con el ciclo registrado
- Informes de UT, con MT y PT a petición
- Informes dimensionales de las piezas mecanizadas
- Certificados de material y lista de empaque en cada envío
La lista completa de documentos está en la página de certificaciones, y la clasificación de los documentos de inspección se detalla donde se explican las normas.
Quién verifica y quién audita
La inspección la realiza nuestro propio departamento de calidad, que está separado organizativamente de producción, y es el departamento de calidad el que firma los documentos. Además:
- Auditorías de terceros. Nuestra licencia API Spec 20C y la cualificación NORSOK M-650 se obtuvieron mediante auditorías de la API y del organismo de cualificación, y las aprobaciones de TÜV NORD y Bureau Veritas se auditan en sus propios ciclos.
- Auditorías de clientes. Las visitas de auditoría de compradores son parte de nuestra forma de trabajar, y la mayoría de nuestros clientes de petróleo, gas y offshore han pasado por la planta al menos una vez.
- Controles de disciplina interna. El departamento de calidad audita el propio taller, cubriendo instrucciones de trabajo, utillaje y calibres, registros e identificación, y la gestión de producto no conforme.
Si su especificación exige un ensayo que no realizamos en nuestras instalaciones, indíquelo en la fase de consulta, para que pueda resolverse antes del pedido y no cuando las piezas estén listas para enviarse.
Por qué estas verificaciones son sólidas
Hay una segunda razón por la que vale la pena pagar las verificaciones pieza por pieza. Una pieza forjada se trabaja en toda su sección, por lo que un ensayo por ultrasonidos examina material que ha sido deformado, en lugar de la superficie de una pieza fundida o de la barra de acero. Eso es lo que hace que el ensayo sea significativo en una pieza a presión, y es la razón por la que los instrumentos, los registros y el historial de auditorías están todos en una misma planta.
Lecturas relacionadas
Preguntas frecuentes
¿Pueden trabajar con nuestro propio plan de inspección y ensayos?
Nuestras verificaciones y registros se describen arriba. Si su departamento de calidad trabaja con su propio plan de inspección y ensayos, envíelo junto con el plano para que ambos coincidan antes de realizar el pedido, e indíquenos qué puntos desea presenciar.
¿Podemos venir a auditar la planta?
Sí. Las visitas de auditoría de clientes son parte de nuestra forma de trabajar, y las cualificaciones que poseemos se obtuvieron siendo auditados. Indíquenos qué procesos desea ver, y la visita se organiza a través de los datos de contacto de la página de contacto.
¿Cómo se verifican las dimensiones en las piezas mecanizadas?
Con calibres, medidores de profundidad y medidores de radio, verificados contra las dimensiones del plano. Los resultados se incluyen en un informe dimensional que se envía con las piezas.
¿Se ensaya cada pieza?
Los ensayos destructivos se muestrean de la colada o del lote, y los ensayos ultrasónicos se realizan en las propias piezas. Las piezas mecanizadas se inspeccionan dimensionalmente. Un certificado no es una prueba pieza por pieza de un ensayo de tracción, y ningún taller de forja puede ofrecer eso.
¿Qué ocurre si no pueden realizar un ensayo que exige nuestra especificación?
Lo decimos en la fase de consulta en lugar de después de fabricar las piezas. El ensayo lo realiza entonces un laboratorio externo acordado por ambas partes, y ese laboratorio emite el informe. Como el laboratorio se acuerda con ustedes en lugar de elegirlo nosotros solos, el resultado es aceptable para su departamento de calidad. Envíe la especificación junto con el plano y confirmaremos qué ensayos realizamos en nuestras instalaciones y cuáles necesitan un laboratorio externo.