La forja en estampa cerrada de cuerpos de válvula de bola y otros componentes críticos para la seguridad no deja lugar a atajos. Por eso, cada forja de Longrui pasa por la misma cadena estrictamente controlada de etapas de producción y control de calidad, desde el momento en que el acero en bruto llega a nuestro patio hasta el día en que las piezas terminadas se cargan para su envío.
Cada etapa a continuación es realizada por operadores dedicados, registrada en tarjetas de lote y totalmente trazable hasta el certificado de material. Si está calificando a un nuevo proveedor de forja, así es exactamente como se fabricarán sus piezas. Las prensas y los límites de tamaño detrás de estas etapas están en la página Capacidad; los estándares detrás de los certificados están en API 20C y NORSOK M-650.
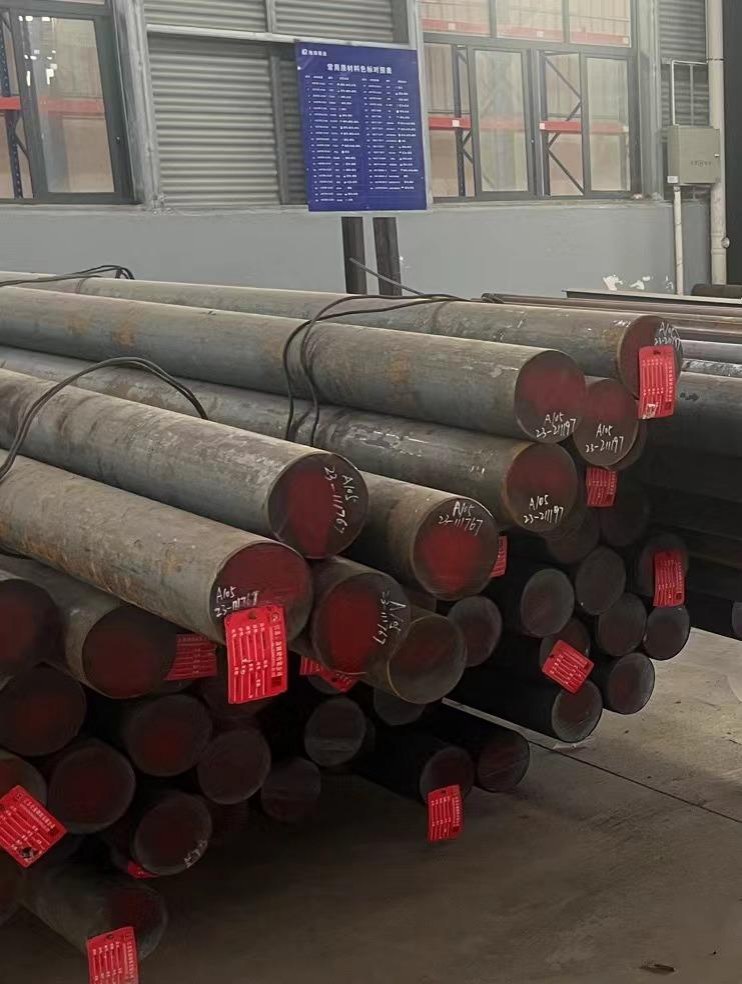
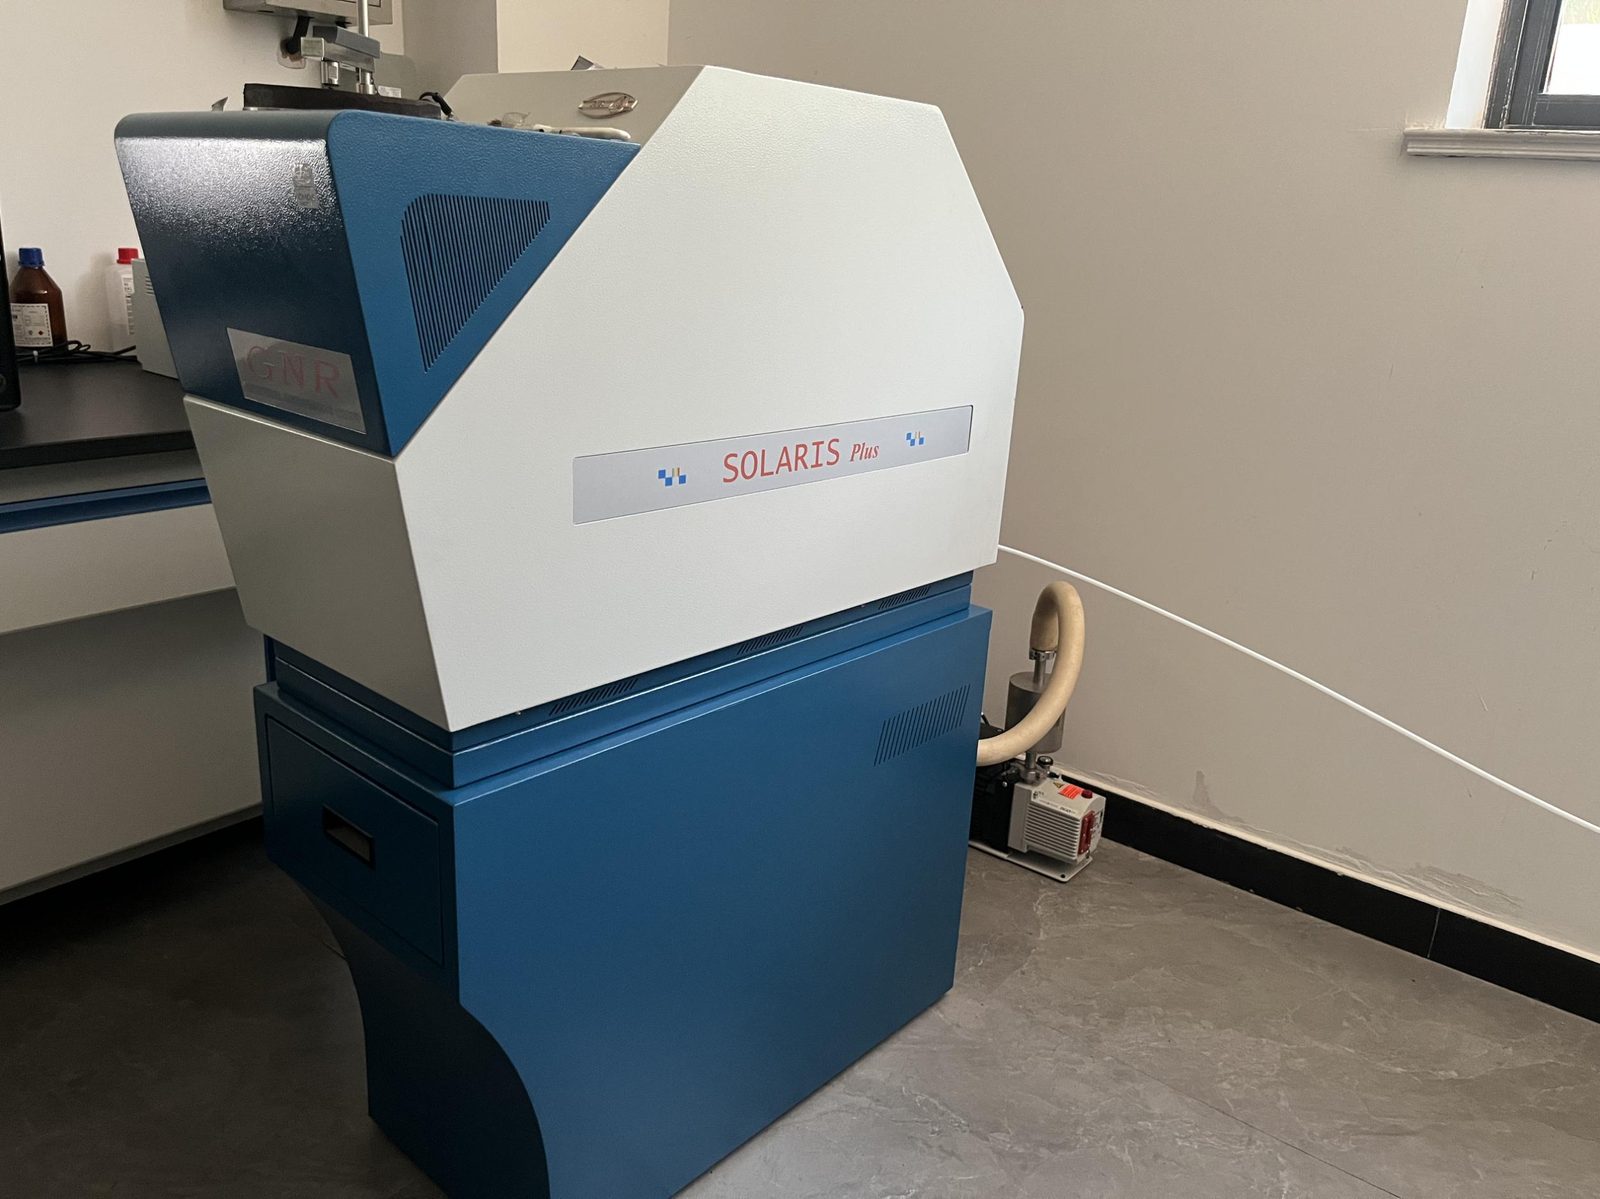
Inspección de materia prima
Las barras de acero entrantes se colocan en una zona de cuarentena designada y se etiquetan con el grado y el número de colada antes de su liberación. La composición química de cada colada se verifica con nuestro espectrómetro de emisión óptica por chispa GNR (Italia); solo el material confirmado pasa al corte.
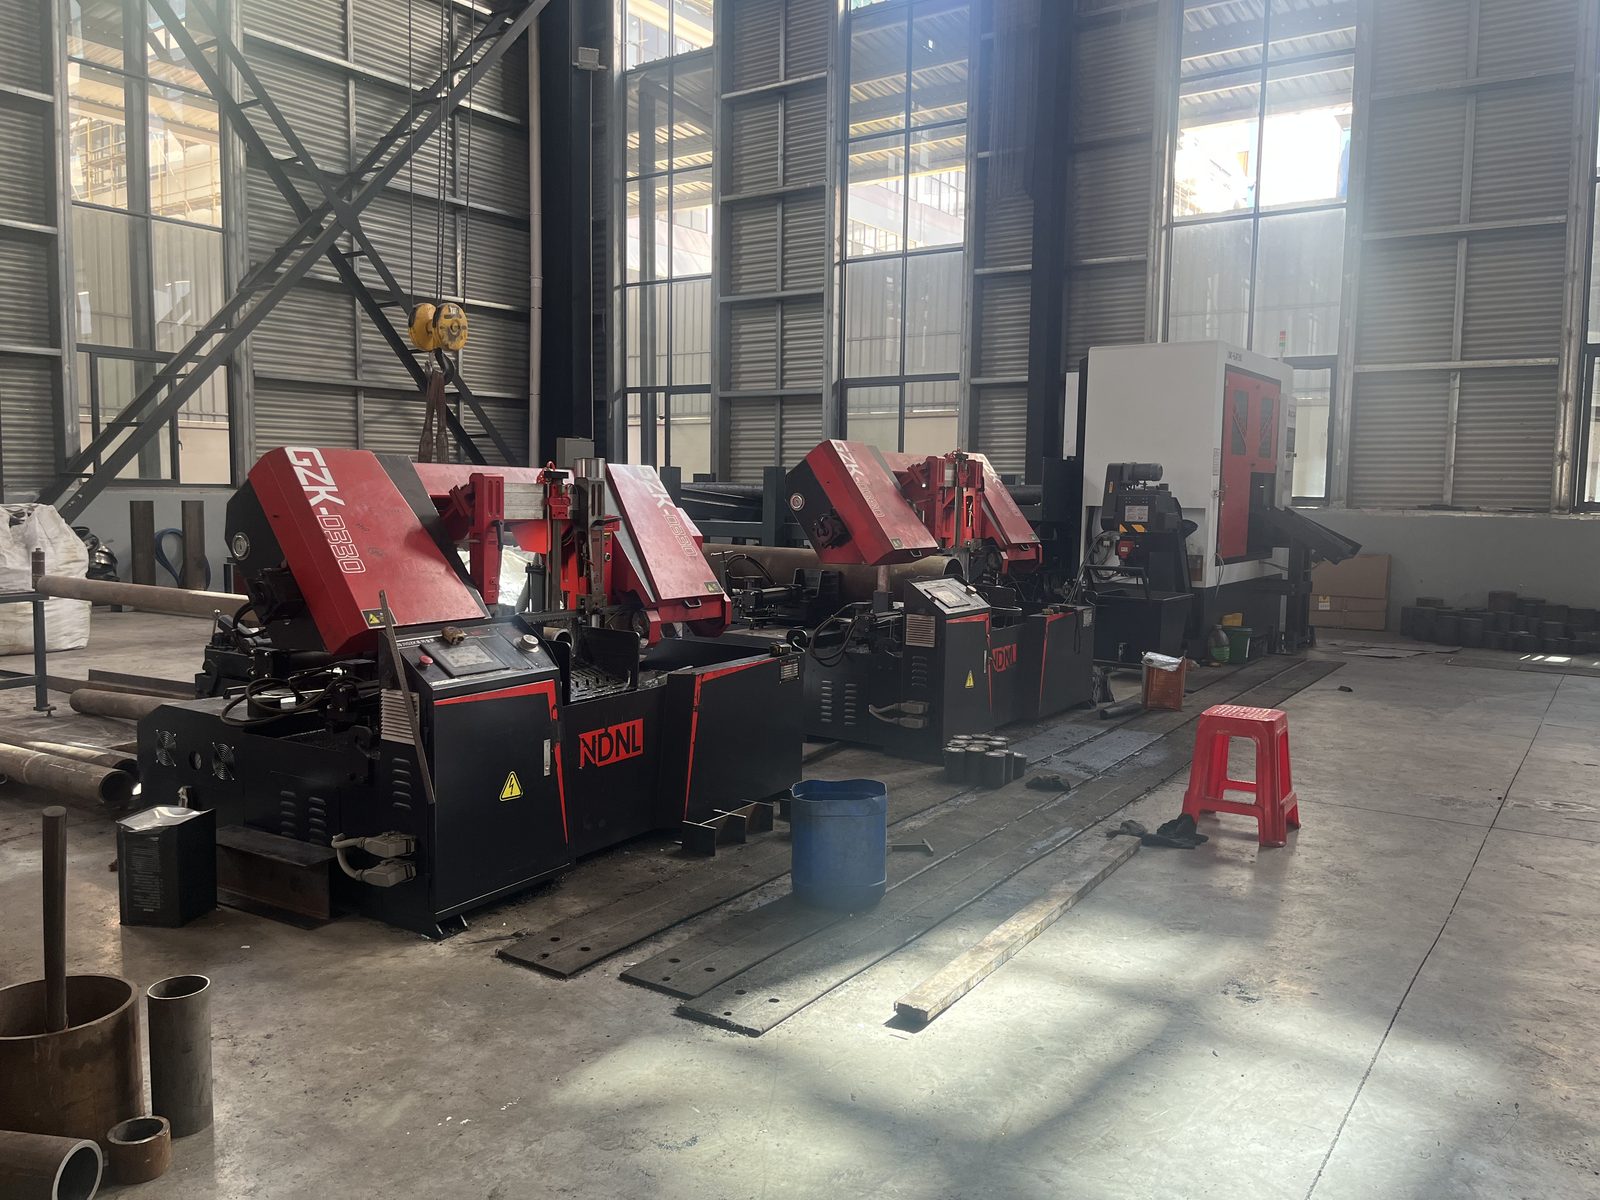
Corte con Sierra
Las barras se cortan al peso de forja calculado en sierras de cinta. Cada palanquilla se pesa después del corte y se marca con su número de colada y de lote, para que el lote permanezca trazable desde la primera operación.
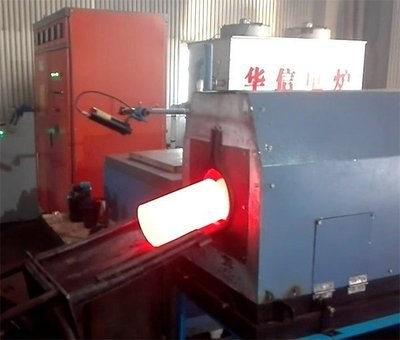
Calentamiento
Las palanquillas se calientan a la temperatura de forja en hornos eléctricos de resistencia con control de temperatura. Los parámetros de calentamiento se establecen para cada grado de material, manteniendo cada palanquilla dentro de la ventana de temperatura correcta antes de la conformación.
Preforja
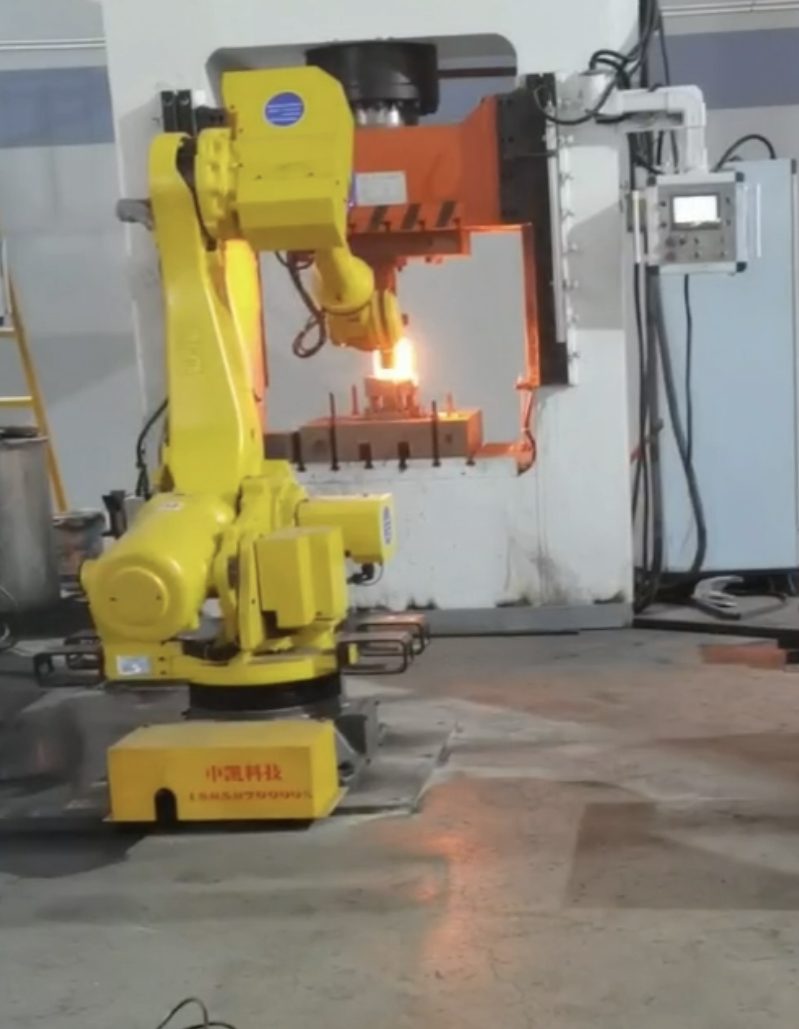
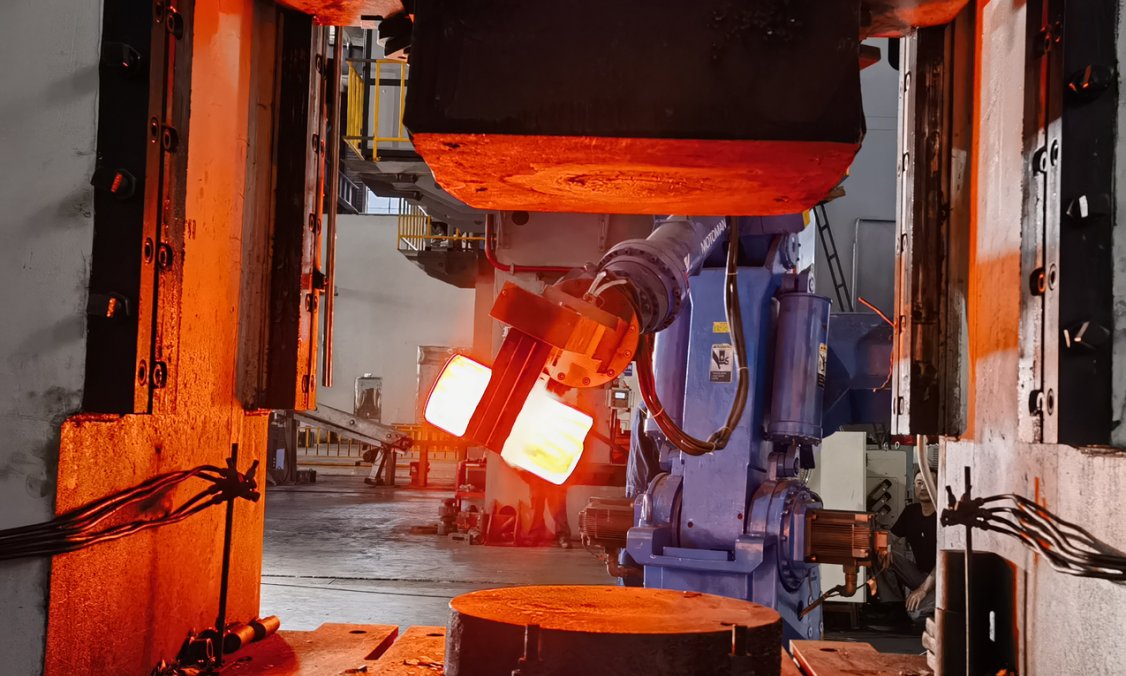
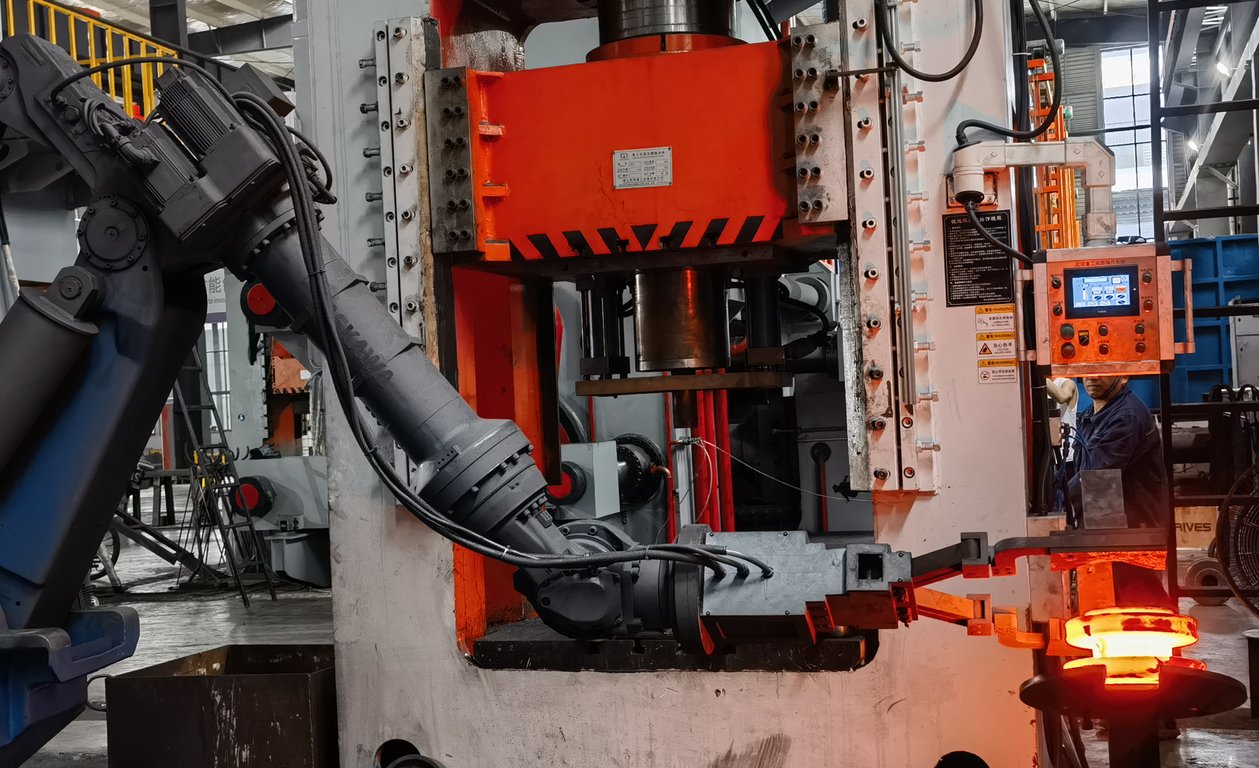
Un manipulador robotizado toma la palanquilla caliente de la línea del horno, la traslada a la estampa de nuestra prensa de forja multidireccional y la posiciona con precisión para la conformación: rápido, repetible y seguro, con el operario alejado del calor.
Forja en estampa cerrada
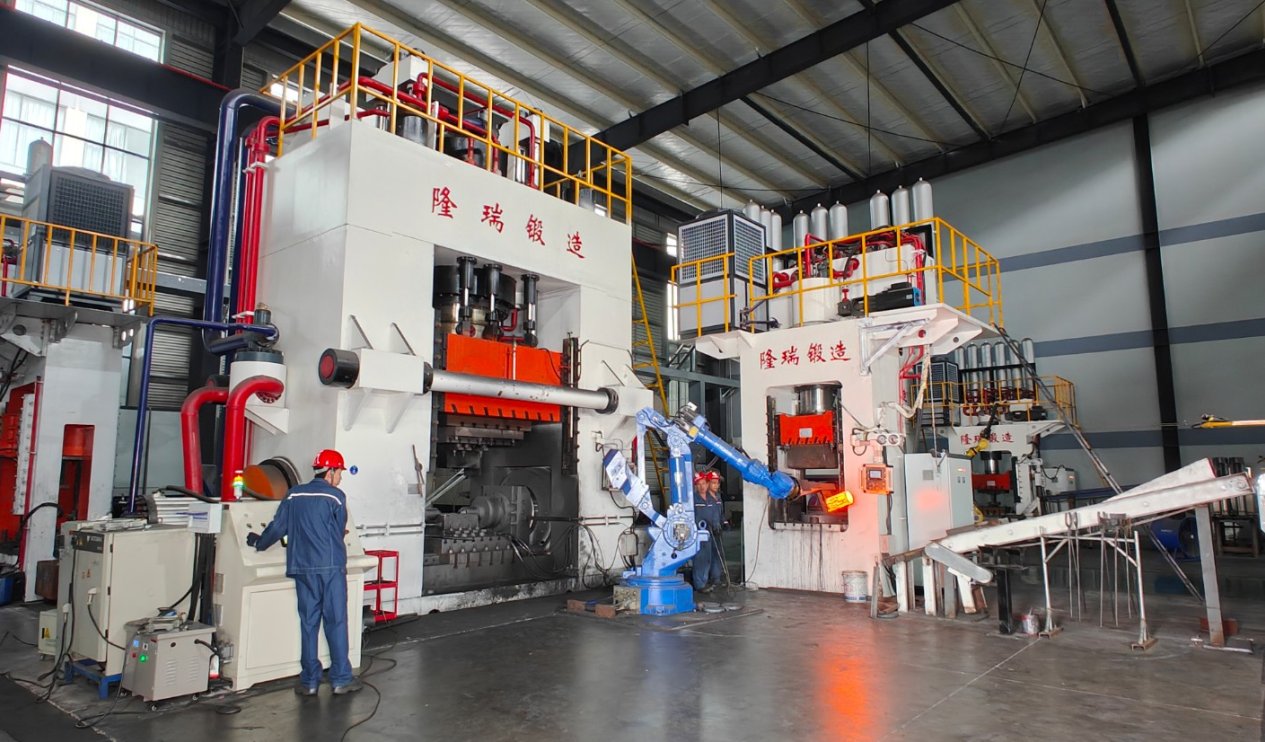
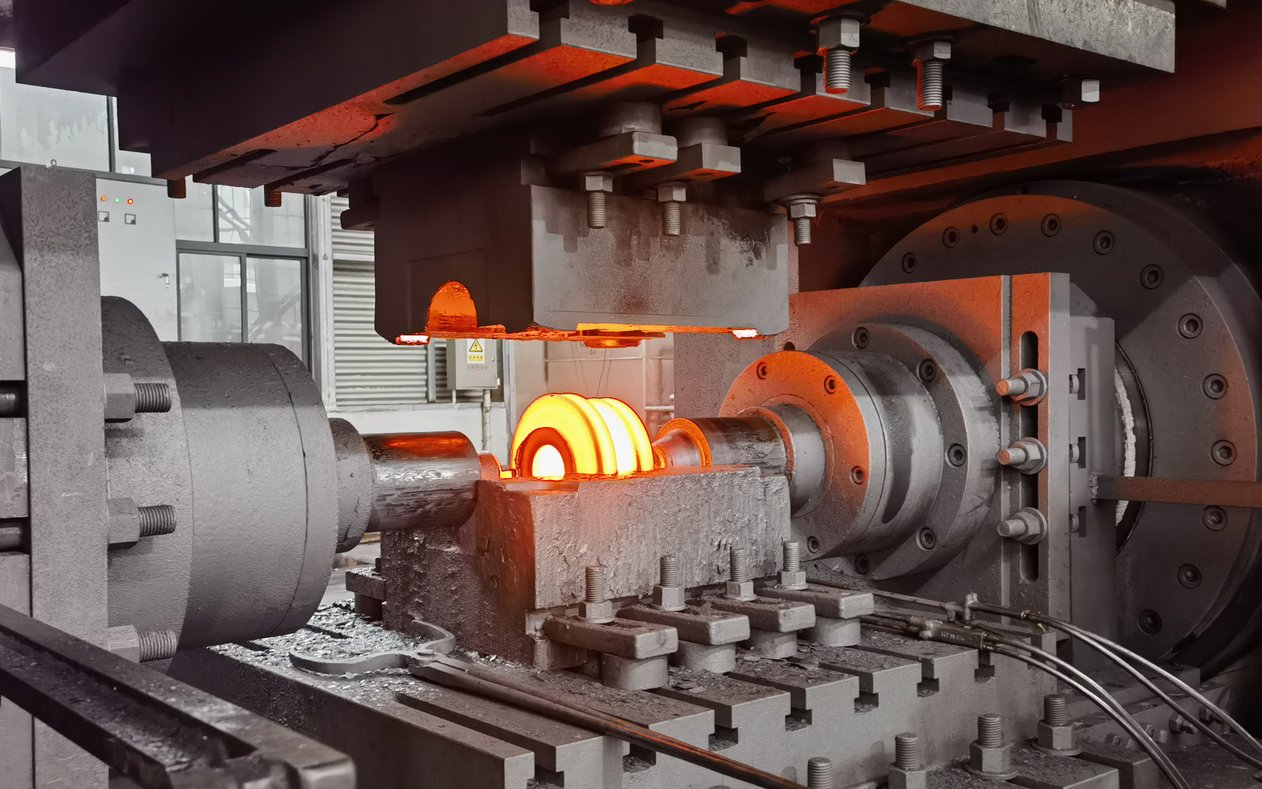
Las piezas se forjan a forma casi neta en estampas cerradas en nuestras prensas hidráulicas multidireccionales de 6.000 T / 3.000 T / 2.000 T. La temperatura de forja se controla durante la operación con pirómetros de infrarrojos, de modo que la deformación y la microestructura se mantienen constantes de una pieza a otra.
Esmerilado y inspección superficial
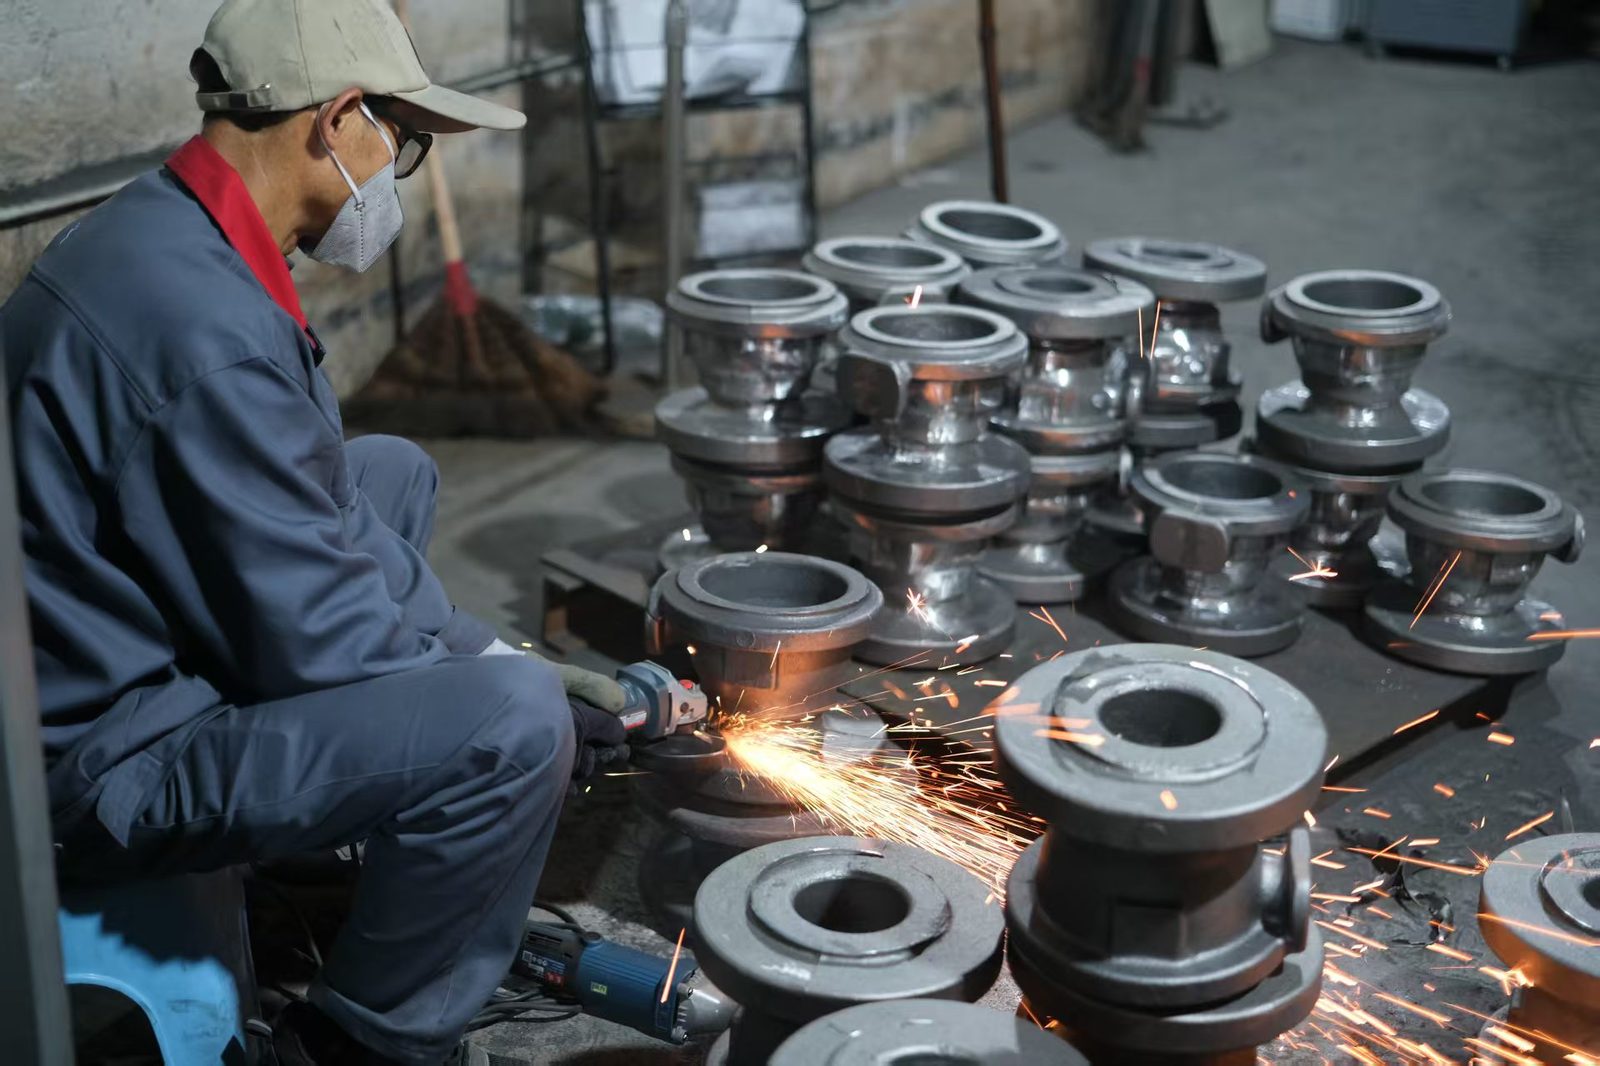
Las rebabas y los defectos superficiales se eliminan con amoladoras angulares por operarios con experiencia. Cada pieza se inspecciona visualmente en cuanto a su calidad superficial antes de pasar al tratamiento térmico.
Tratamiento térmico
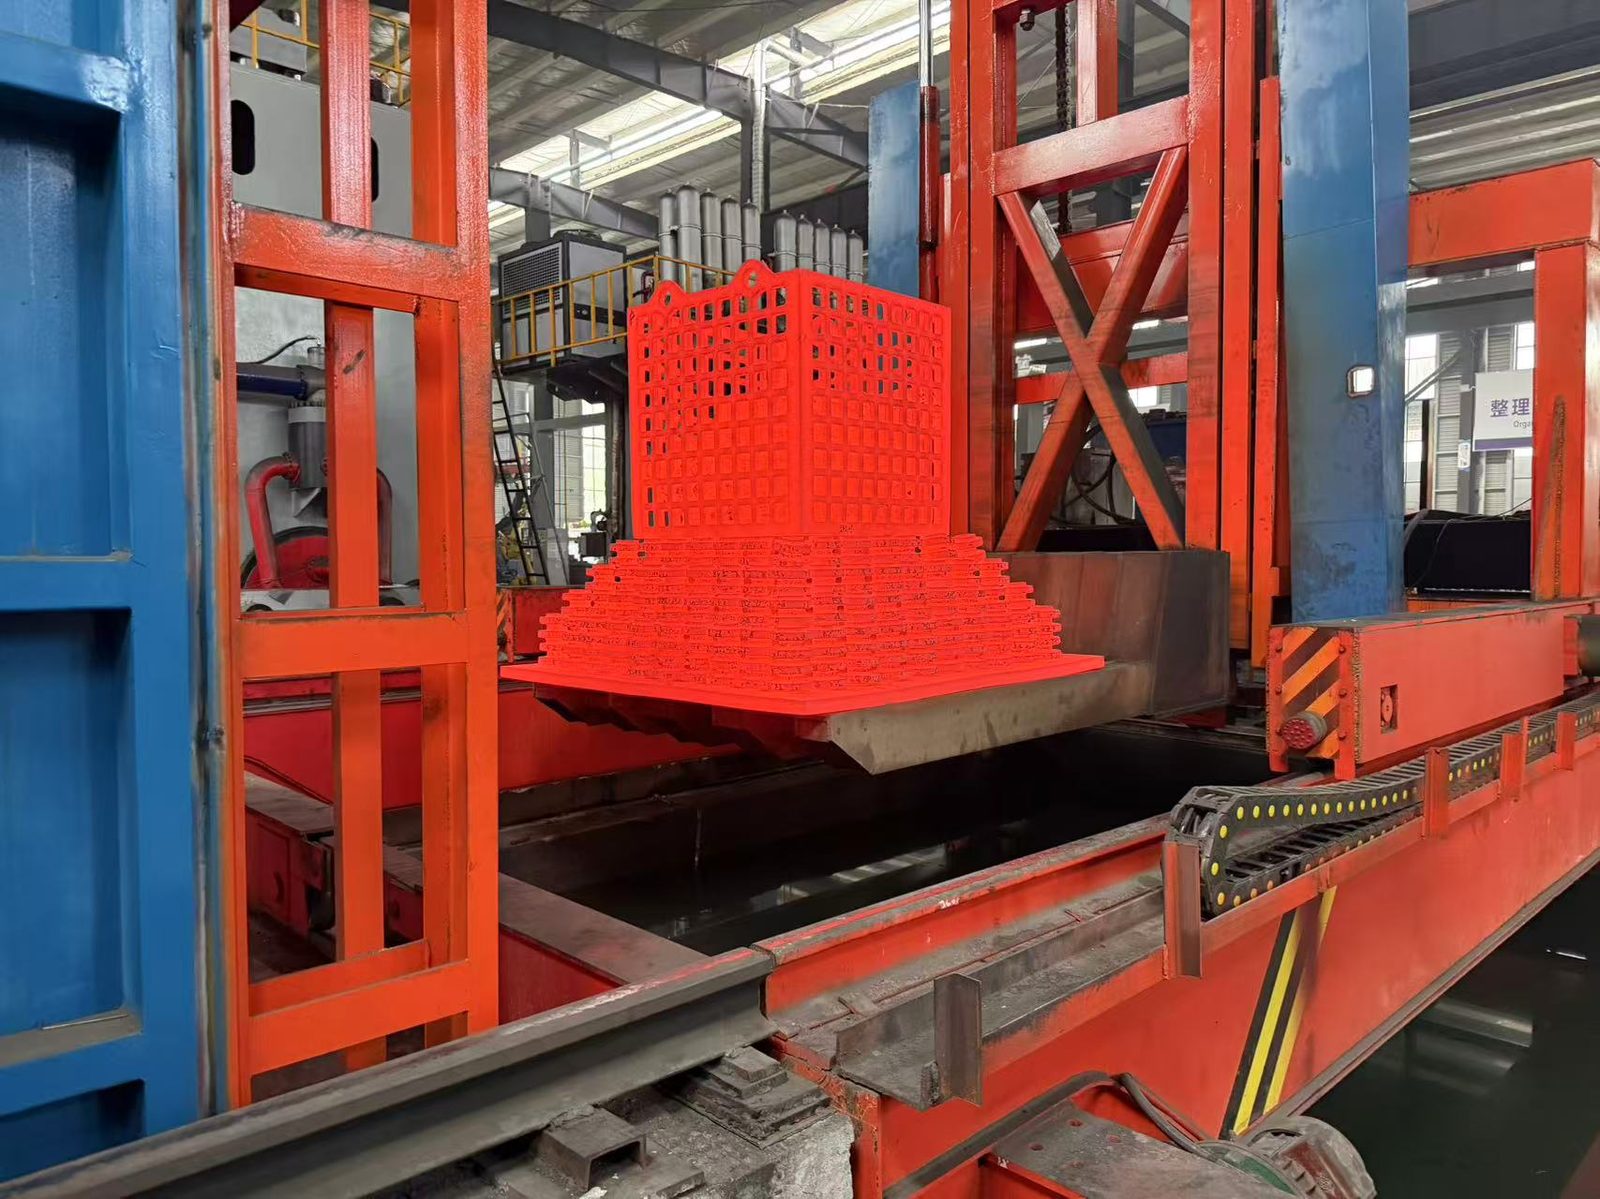
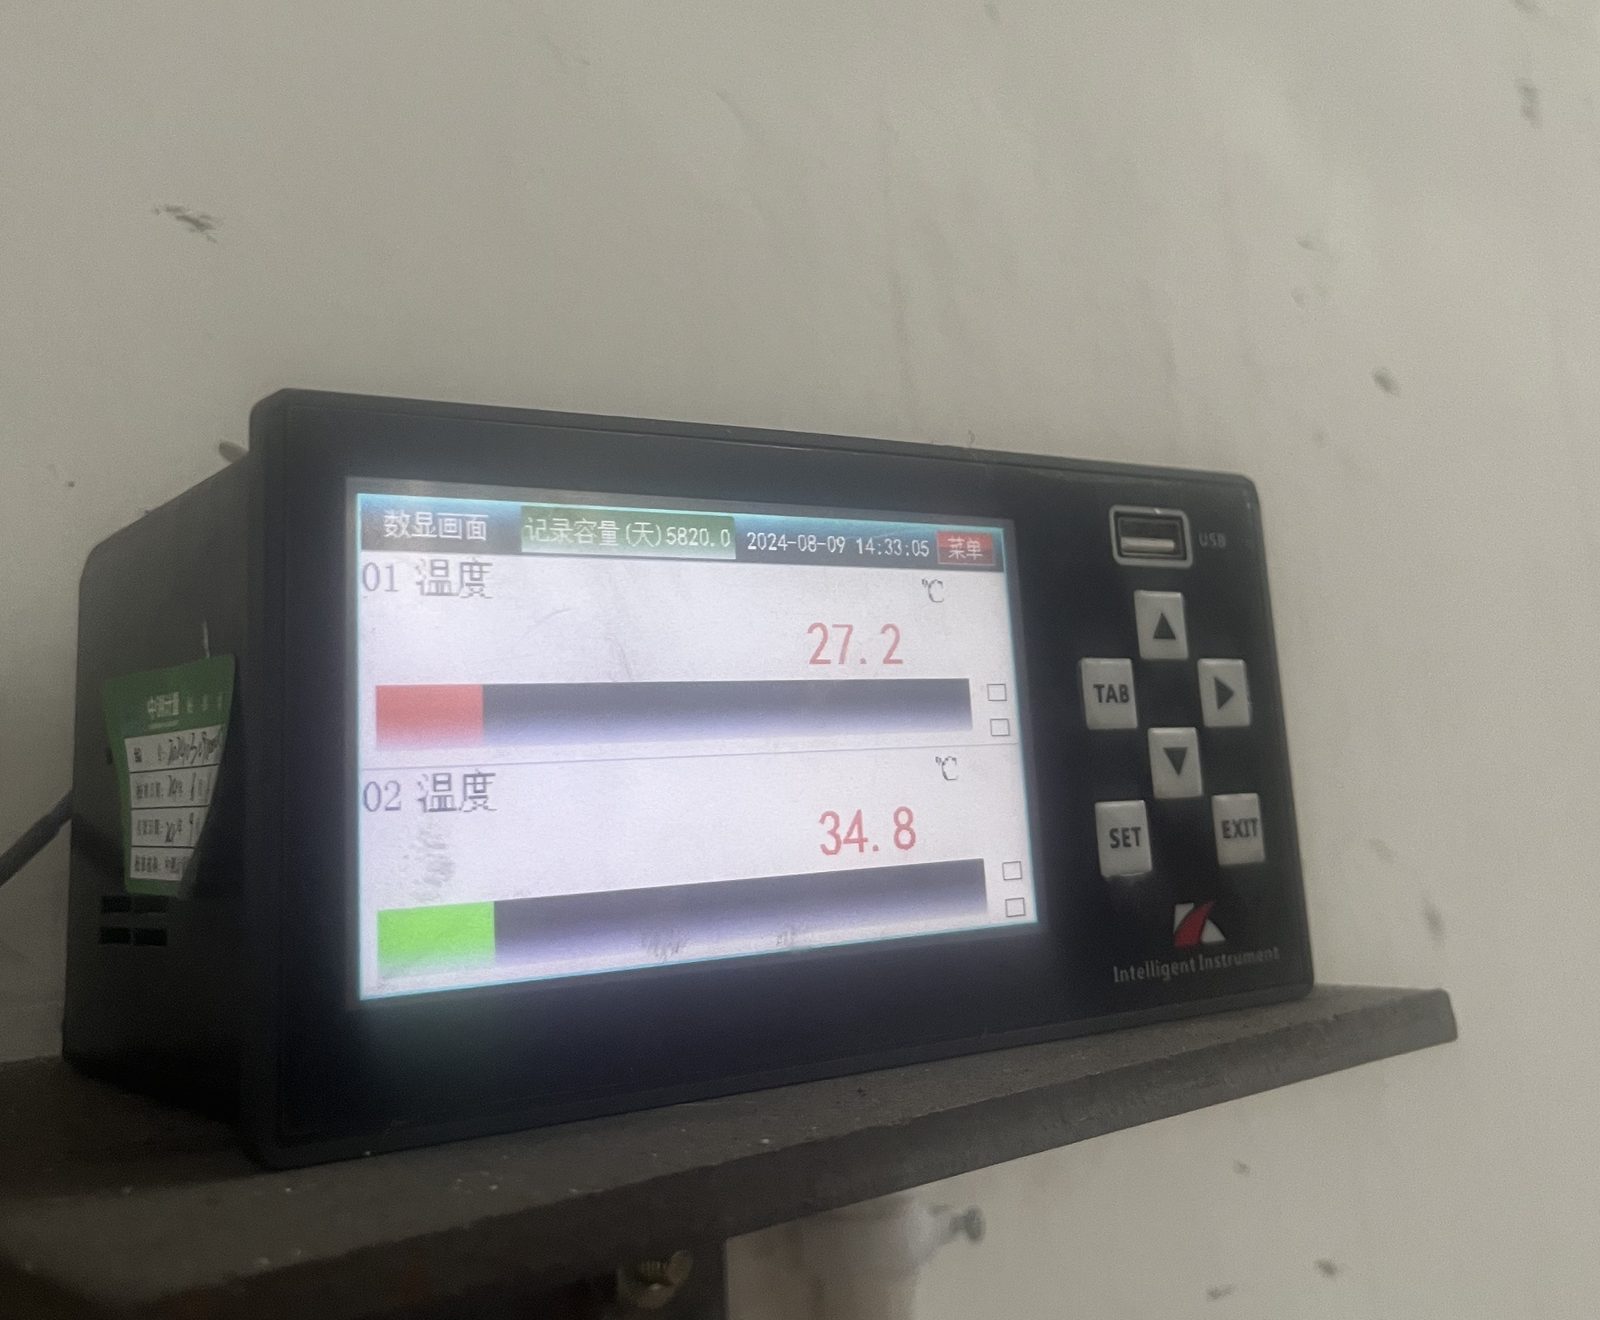
Las piezas forjadas se templan y revenan en hornos de resistencia tipo cámara con temperatura controlada. La temperatura del horno y la del medio de enfriamiento se monitorean y registran de forma continua para garantizar las propiedades mecánicas especificadas.
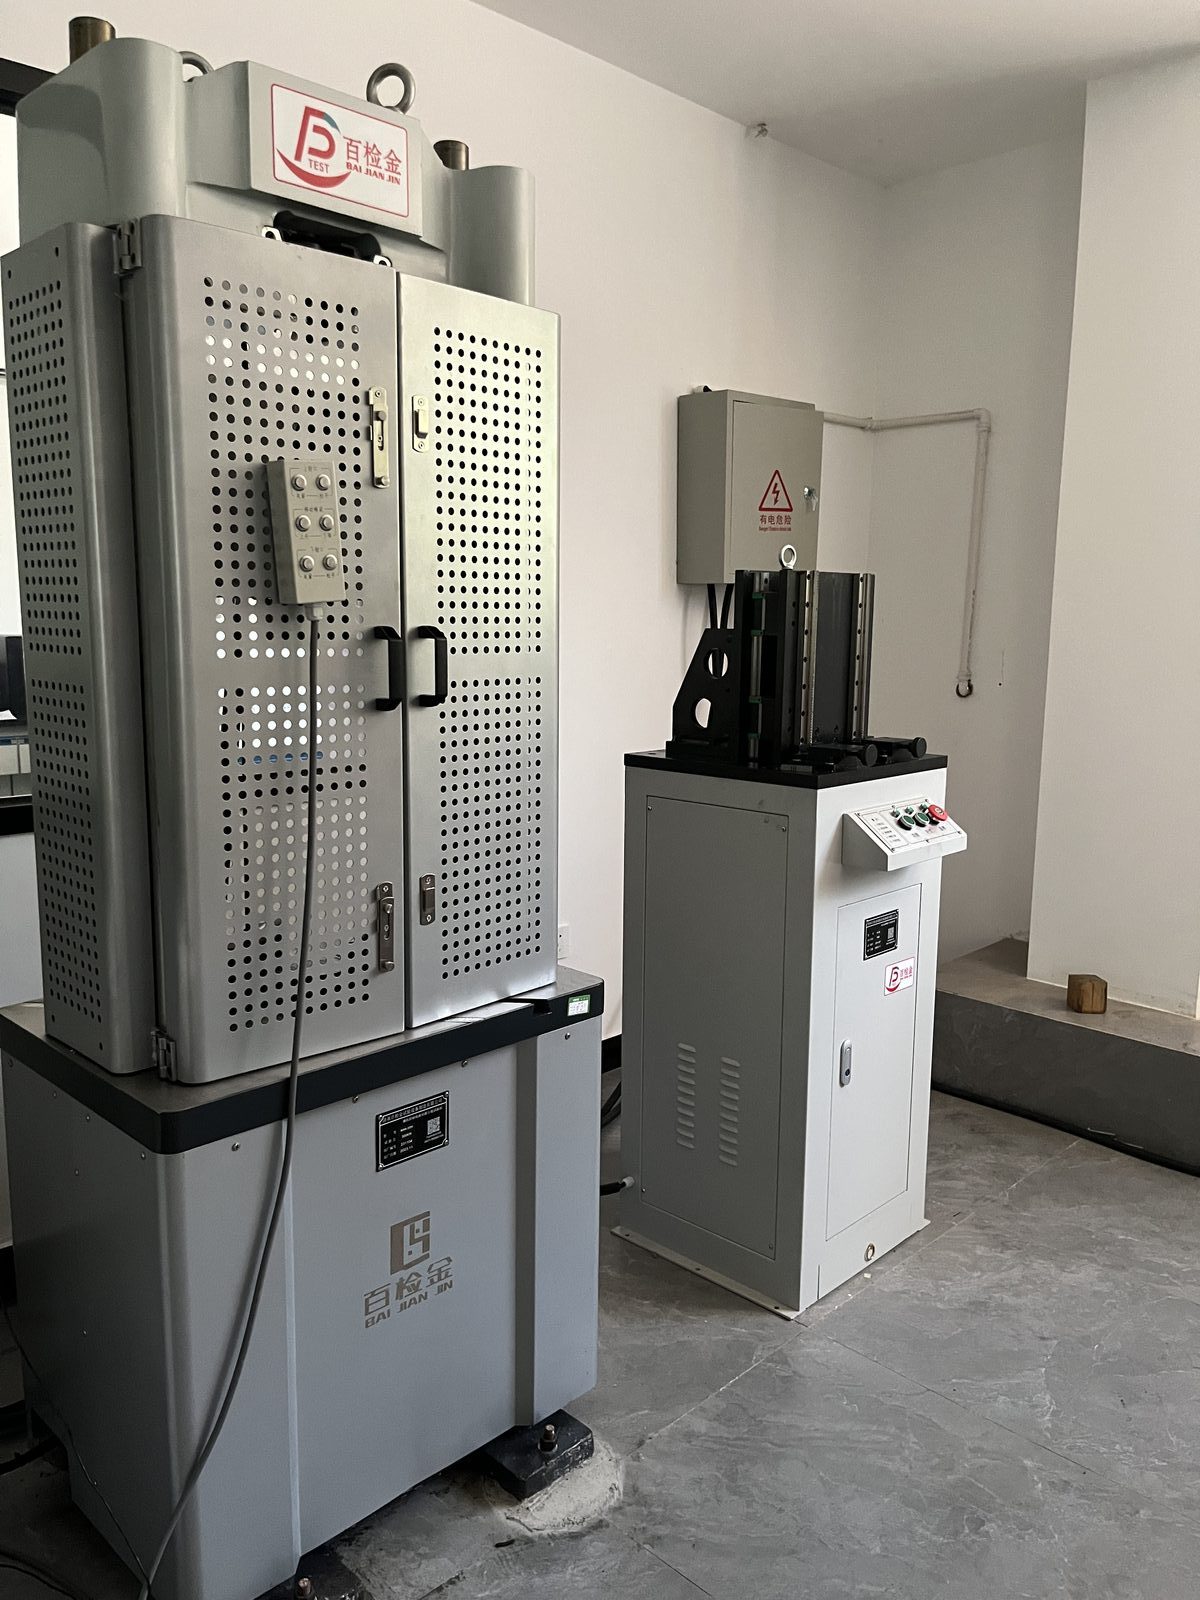
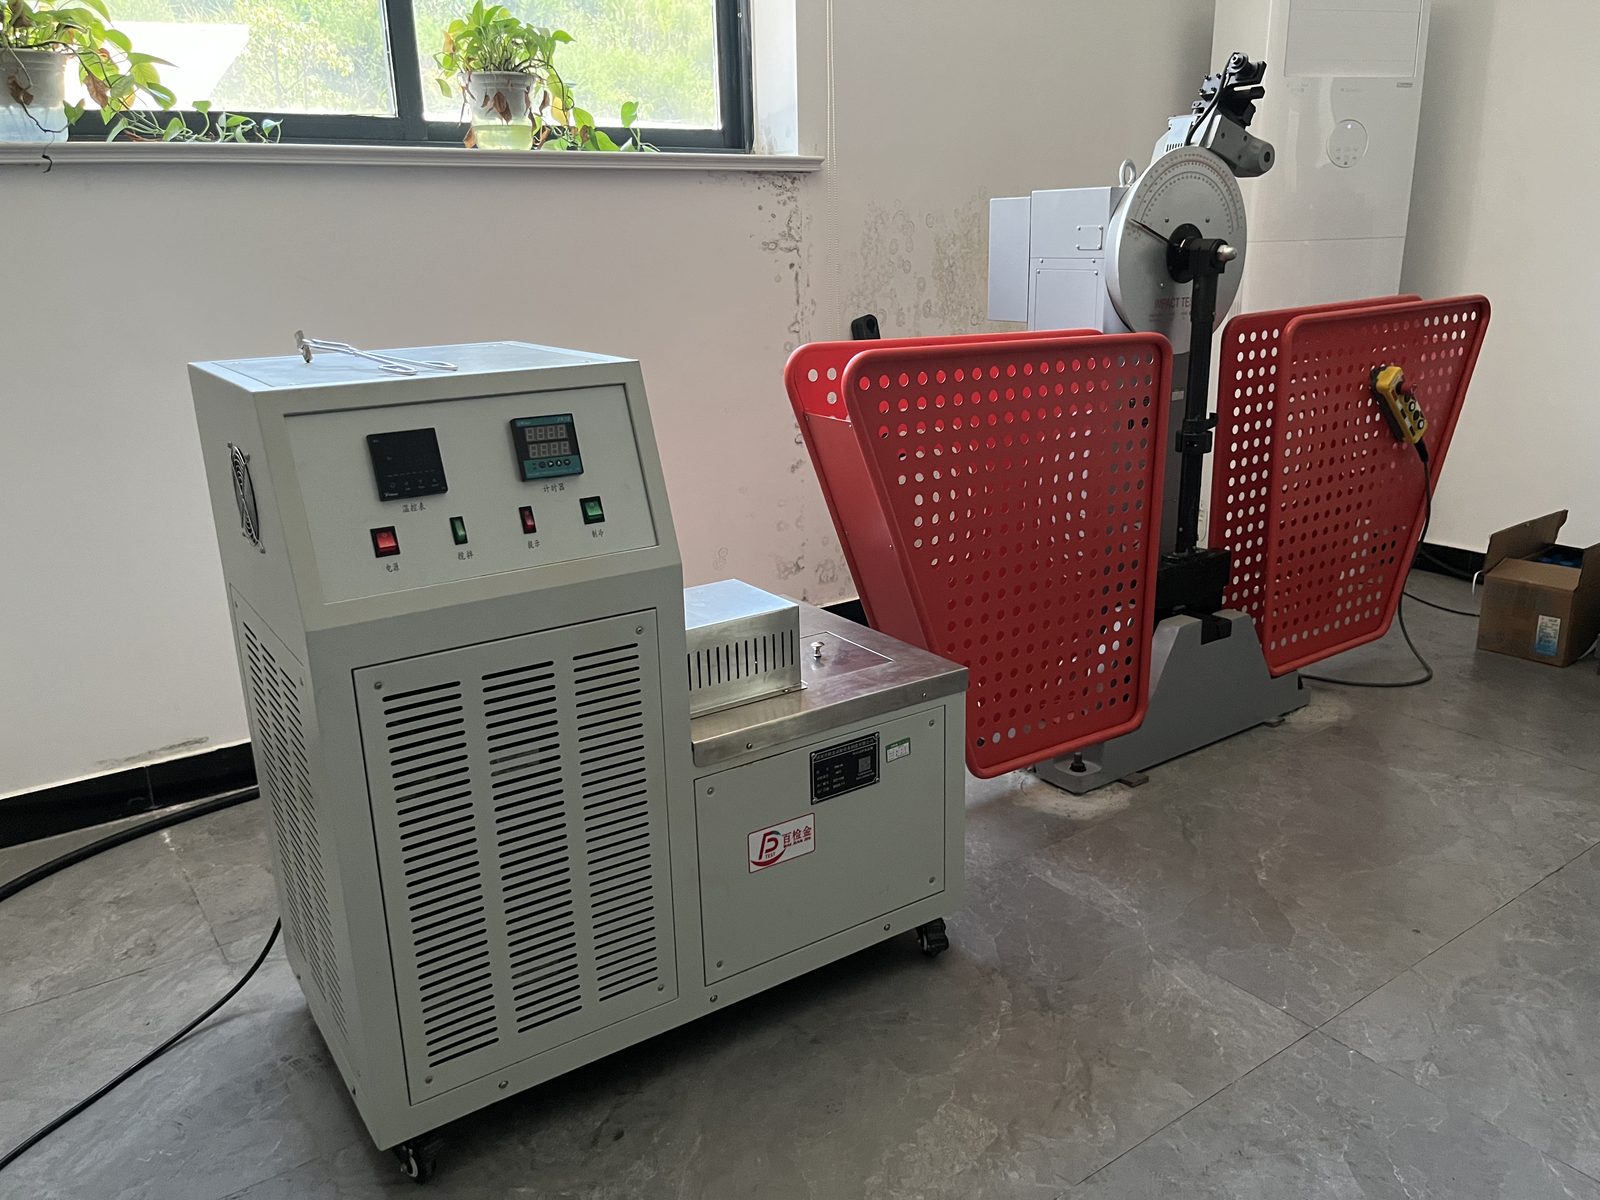
Ensayos de propiedades mecánicas
Las probetas de cada lote se preparan y se ensayan en nuestro laboratorio propio: resistencia a la tracción, límite elástico y alargamiento en una máquina de ensayos universal servohidráulica; energía de impacto Charpy, incluidos los ensayos a baja temperatura, en máquinas de ensayo de impacto automáticas; dureza con un durómetro Brinell portátil.
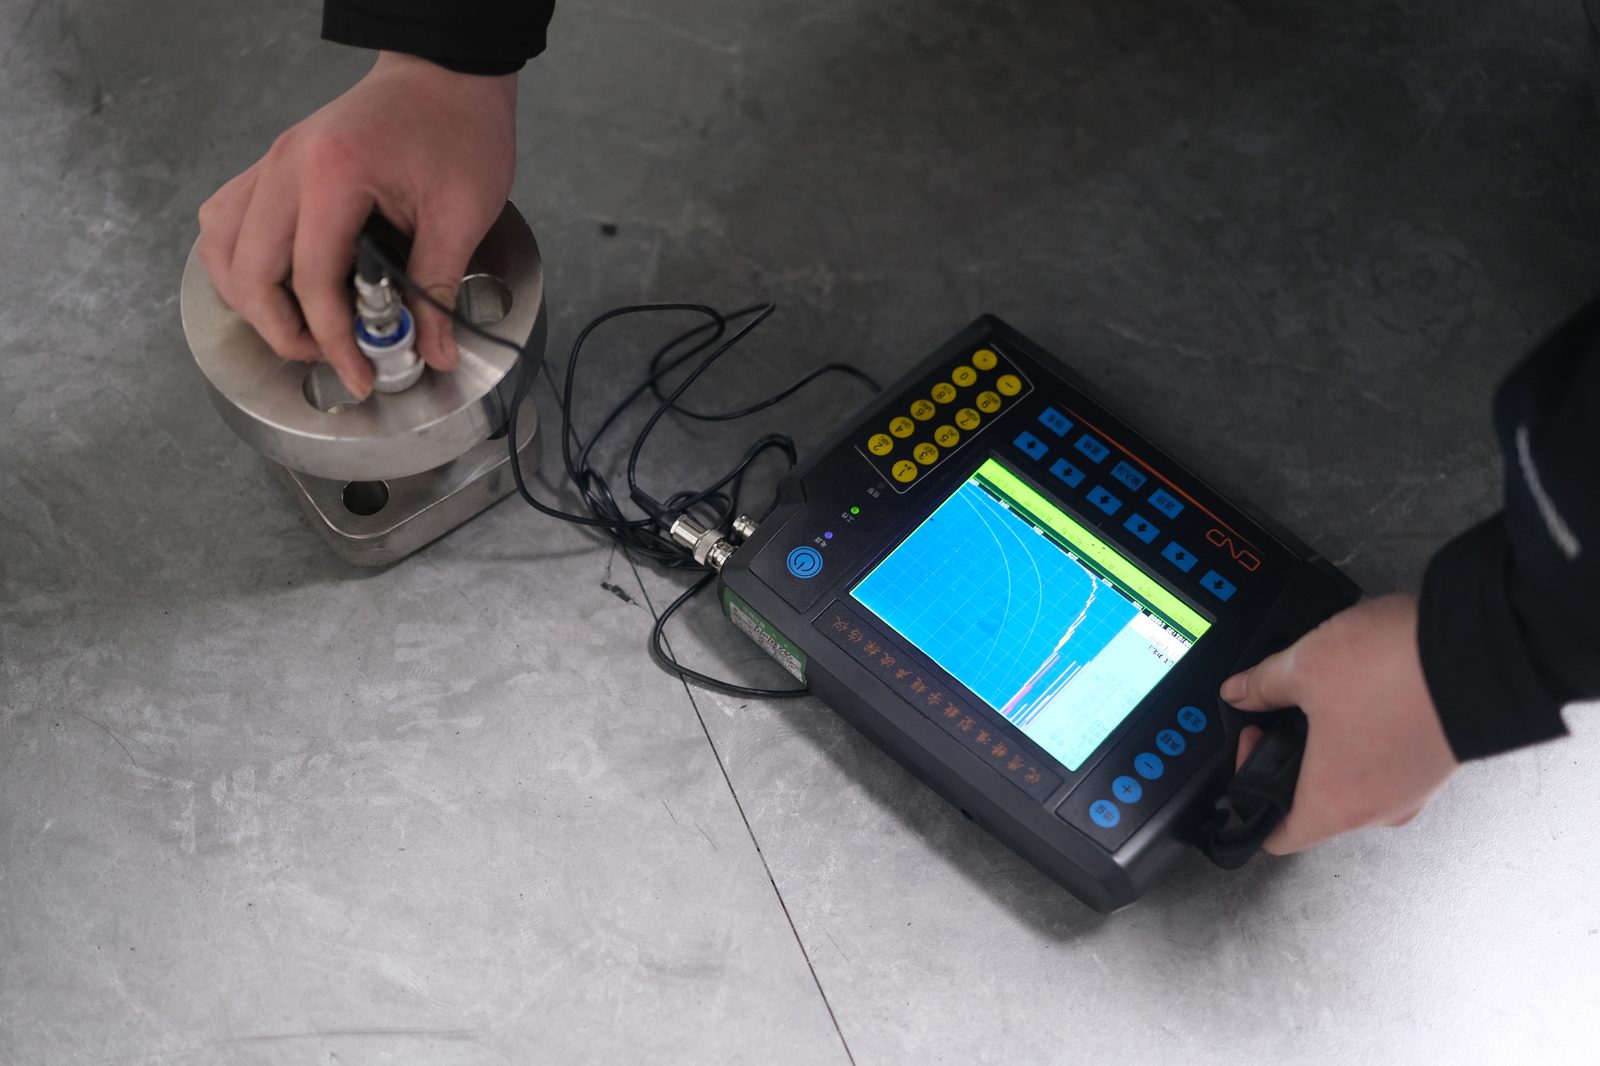
Ensayos no destructivos (NDT)
Las piezas forjadas se examinan mediante ensayos por ultrasonidos (UT), que detectan discontinuidades internas; los ensayos por partículas magnéticas (MT) y por líquidos penetrantes (PT) están disponibles bajo pedido. Se emiten informes de ensayo para cada lote.
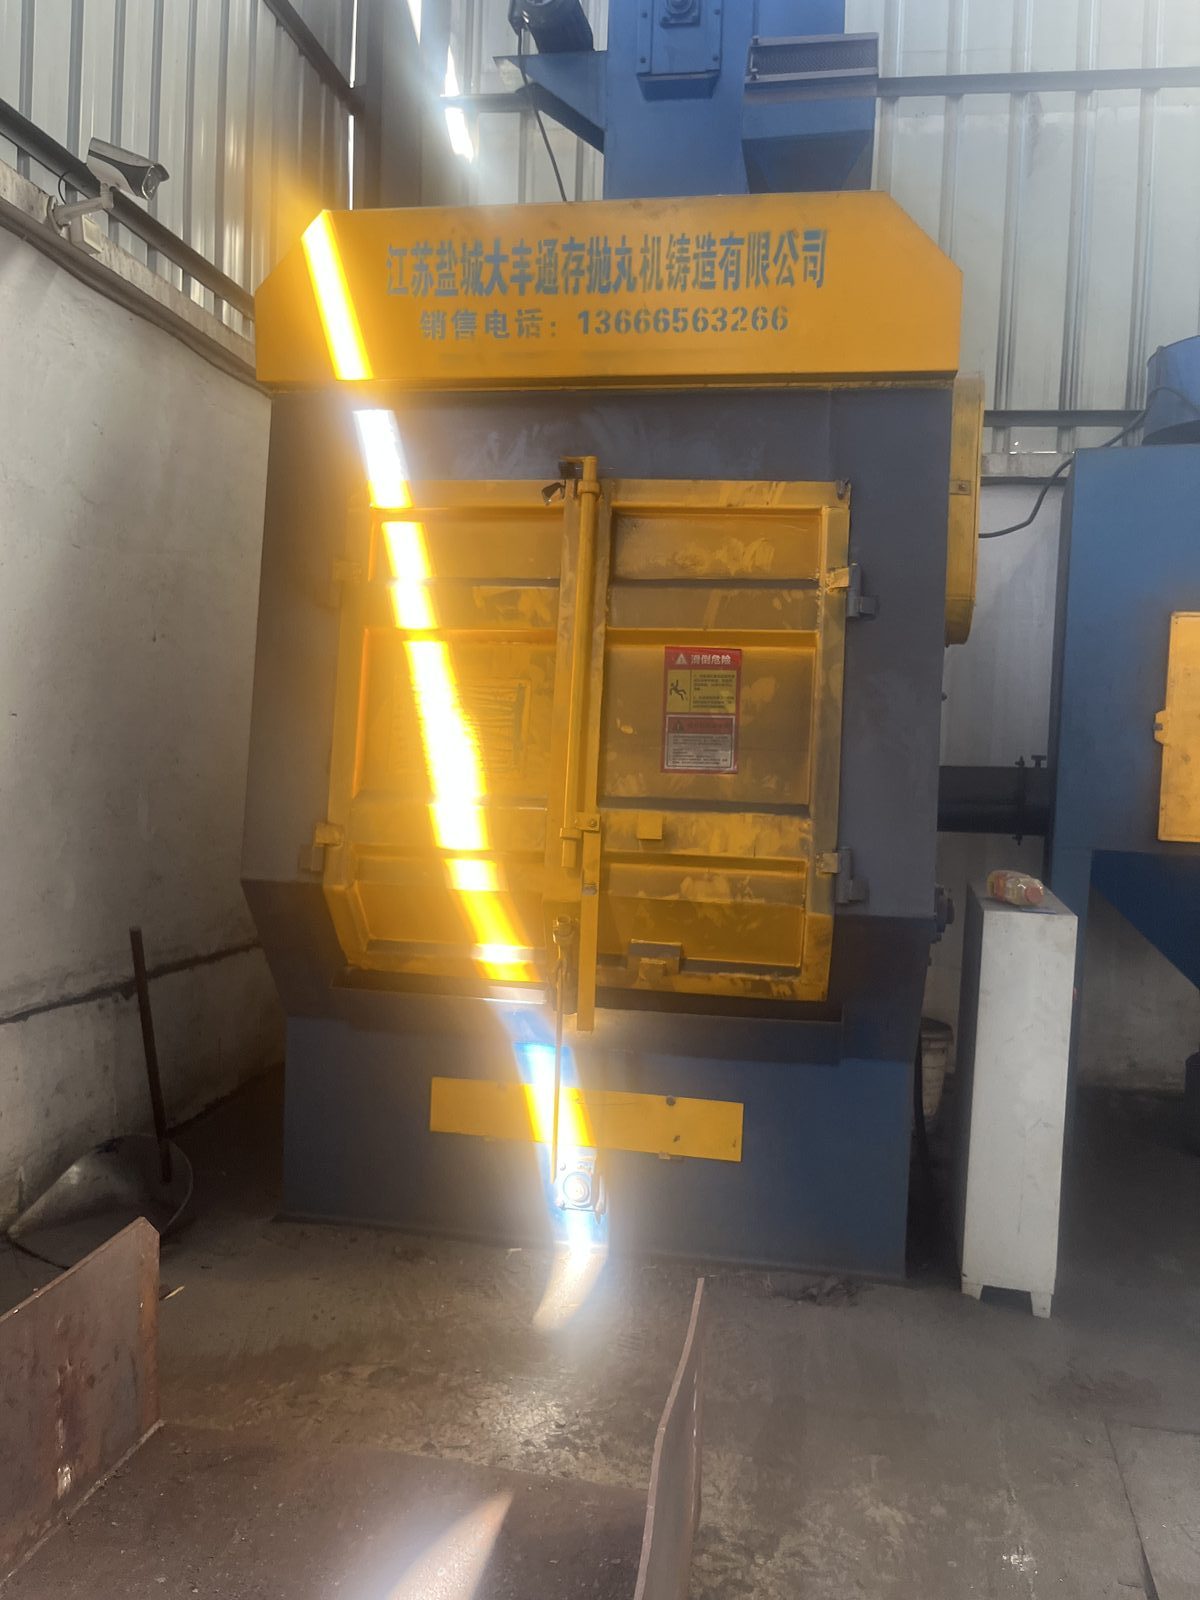
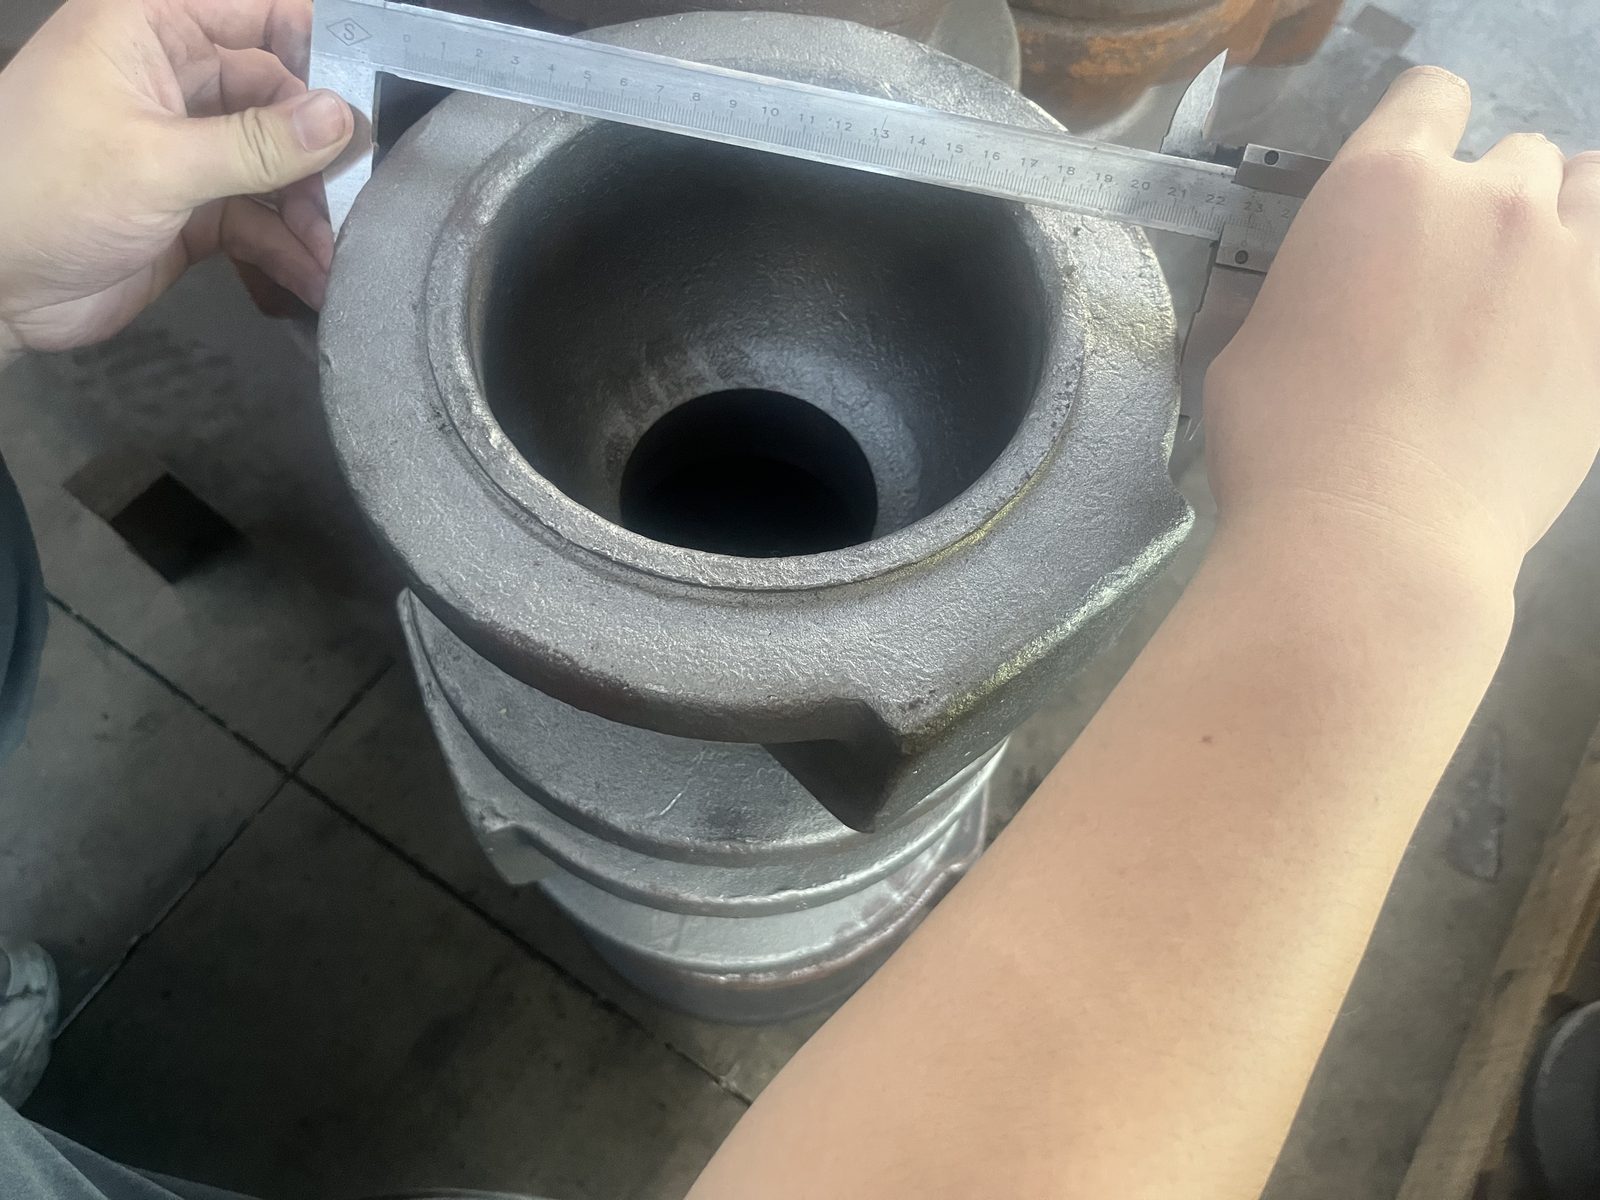
Mecanizado y inspección dimensional
Después del tratamiento térmico, las piezas se granallan para limpiar la superficie y luego se mecanizan según el plano del cliente. Las dimensiones críticas se verifican con instrumentos de medición de precisión antes de que las piezas salgan del taller de mecanizado.
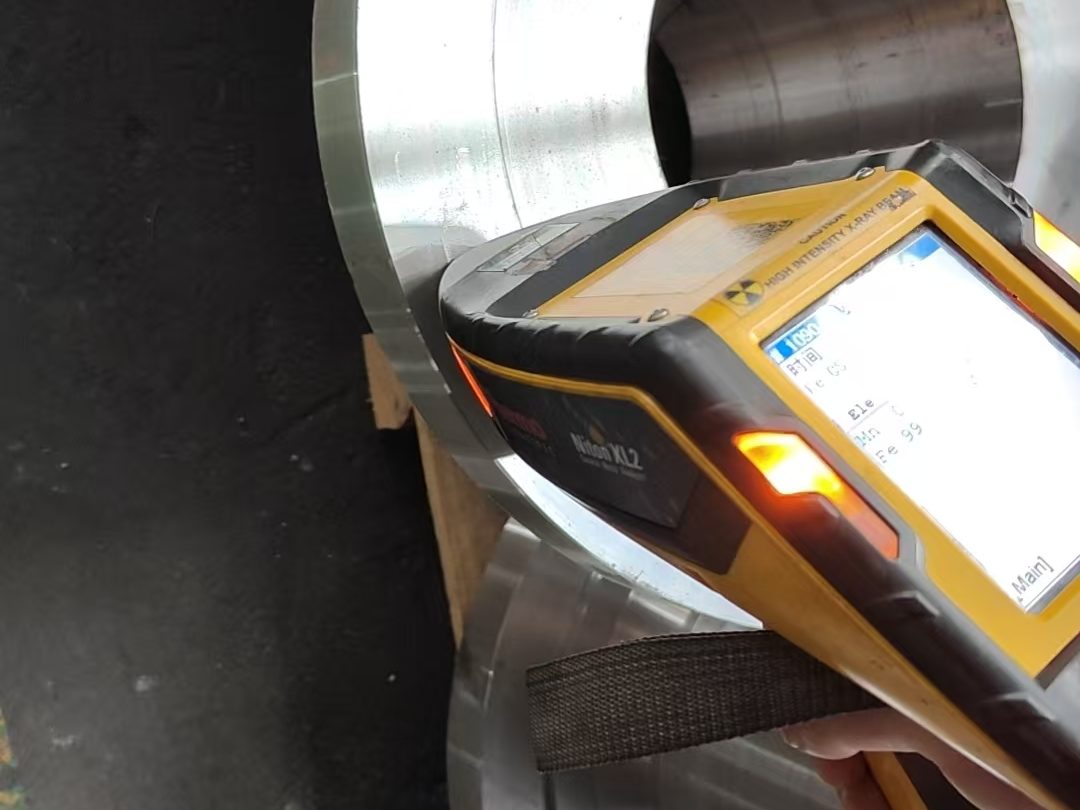
Verificación final y despacho
Antes del embalaje, la identidad del material de cada pieza terminada se vuelve a comprobar contra el certificado original mediante un espectrómetro XRF portátil (Thermo Scientific Niton). Las piezas se embalan y se envían junto con los certificados de material, los informes de ensayo y la lista de empaque.
Cada forja sale de nuestra planta con trazabilidad y documentación completas. Envíenos su plano y lo revisaremos para evaluar la viabilidad de forja en estampa cerrada, y le responderemos con nuestra propuesta de proceso.
Solicitar cotización