Longrui Forging es un fabricante de forja en estampa cerrada en China, que produce piezas en aleaciones de níquel 625, 718 y 825, acero inoxidable dúplex y superdúplex en grados F51, F53 y F55, además de otros aceros inoxidables, aleados, al carbono y estructurales, de 5 kg a 520 kg por pieza. El tratamiento térmico, los ensayos y el mecanizado se realizan íntegramente en planta, bajo nuestra cualificación de fabricante de material NORSOK M-650.
Forja en aleaciones de níquel: 625, 718, 825
Longrui Forging forja las tres aleaciones de níquel que aparecen con más frecuencia en trabajos de petróleo, gas, química y marina: Aleación 625, Aleación 718 y Aleación 825. Se cotizan por número UNS en lugar de por nombre comercial, de modo que el grado indicado en el plano y en el certificado no se puede confundir (Inconel e Incoloy son marcas registradas de los productores).
| Aleación | UNS | Norma de forja | Uso típico |
|---|---|---|---|
| Aleación 625 | N06625 | ASTM B564 | Equipos para agua de mar y submarinos, equipos de proceso químico, piezas de alta temperatura. Endurecida por solución sólida, no requiere tratamiento térmico para alcanzar resistencia. |
| Aleación 718 | N07718 | ASTM B564 | Piezas de fondo de pozo y de cabeza de pozo, piezas de válvula de alta temperatura y elementos de fijación. Endurecimiento por precipitación, alta resistencia hasta unos 650 °C. |
| Aleación 825 | N08825 | ASTM B564 | Servicio con ácidos y agua de mar: piezas de tubería de proceso, tanques, equipos marinos. |
Las aleaciones de níquel son más difíciles de forjar que el acero al carbono o el inoxidable. Conservan su resistencia a la temperatura de forja, por lo que necesitan mayor tonelaje de prensa y un control más estrecho de la temperatura y de la reducción para mantener una estructura de grano fino. Las forjamos en la prensa multidireccional de 6.000 T, aplicamos el tratamiento térmico en planta (recocido de solución, y envejecimiento cuando el grado lo exige) con ciclos registrados, y las ensayamos en nuestro propio laboratorio: composición química en cada colada, límite elástico y resistencia a la tracción, energía de impacto incluida la temperatura baja, y dureza.
En los pedidos de aleaciones de níquel, la documentación importa tanto como la pieza. Informes de composición y de ensayos mecánicos, informes de UT / MT / PT y gráficos de tratamiento térmico a petición; la identidad del material se reverifica con un espectrómetro XRF portátil antes del embalaje. Los equipos se detallan en Capacidad, y los certificados que solicitan los proyectos offshore y de petróleo y gas están en API 20C y NORSOK M-650.
Grado por grado: Aleación 625, Aleación 718 y Aleación 825.
Forja en acero inoxidable dúplex y superdúplex
Los aceros inoxidables dúplex presentan una estructura mixta de ferrita y austenita, aproximadamente mitad y mitad. Eso les confiere alrededor del doble del límite elástico de los grados austeníticos estándar como el 316L, con una resistencia mucho mejor a la fisuración por corrosión bajo tensión en presencia de cloruros, razón por la cual se eligen para servicio con agua de mar, offshore y químico.
| Grado | UNS | Designación ASTM | PREN (mín.) |
|---|---|---|---|
| F51 (2205) | S31803 / S32205 | A182 F51 | ≥ 34 |
| F53 (2507) | S32750 | A182 F53 | ≥ 40 |
| F55 (Zeron 100) | S32760 | A182 F55 | ≥ 40 |
PREN es el número equivalente de resistencia a la picadura, calculado a partir del contenido de cromo, molibdeno y nitrógeno. Cuanto mayor es, más resistente es el acero a la picadura en entornos con cloruros: el servicio en agua de mar normalmente comienza alrededor de 34, y los grados superdúplex se sitúan en 40 y superiores.
Dónde se utilizan estos grados: componentes submarinos y de superficie para petróleo y gas, cuerpos y tapas de válvula, bridas, piezas de bombas y colectores, equipos de desalinización y plantas de proceso químico.
Lo que el dúplex exige de un proveedor de forja:
- Forja controlada y tratamiento térmico que restaura el equilibrio de ferrita y austenita, en hornos con temperatura controlada y ciclos registrados
- Ensayos de corrosión y mecánicos con baño de impacto a baja temperatura en planta, y documentación que resiste una auditoría offshore: lo que cubren M-650 y API 20C
Longrui Forging forja piezas F51/F53/F55 de forma habitual, para clientes de petróleo y gas e industria general. Si su pieza es un cuerpo de válvula dúplex o un componente submarino, envíe el plano y lo evaluaremos.
Más sobre estos grados, y lo que la forja les aporta: Forjas dúplex y superdúplex.
Lista completa de materiales
| Familia | Grados ASTM / ASME | Uso típico |
|---|---|---|
| Acero al carbono | ASTM A105, AISI 1045 (45#) | Cuerpos y tapas de válvula, bridas, piezas de máquina en general |
| Acero para baja temperatura | ASTM A350 LF2 | Válvulas y accesorios para servicio a baja temperatura, hasta −46 °C |
| Acero aleado | AISI 4130, 4135 (35CrMo), 4140 (42CrMo), 5140 (40Cr); ASTM A182 F91, F92 | Ejes y piezas de válvula de alta resistencia; F91/F92 para centrales eléctricas y servicio a alta temperatura |
| Acero inoxidable | ASTM A182 F304, F316; AISI 420 (2Cr13); ASTM A564 17-4 PH | Piezas de válvula y bomba resistentes a la corrosión; 420 para piezas resistentes al desgaste como carretes de alambre; 17-4 PH donde se necesitan tanto alta resistencia como resistencia a la corrosión |
| Dúplex / superdúplex | ASTM A182 F51, F53, F55 | Servicio offshore, submarino, desalinización y químico |
| Aleaciones de níquel | UNS N06625 (Aleación 625), N07718 (Aleación 718), N08825 (Aleación 825) | Servicio a alta temperatura y altamente corrosivo, equipos de cabeza de pozo y de proceso |
| Acero estructural | Q355D (≈ EN S355 / ASTM A572 Gr.50) | Componentes estructurales y de maquinaria |
Grados que forjamos habitualmente. Si el suyo no está en la lista, pregunte: le diremos honestamente si se ajusta a nuestro proceso.
Tratamiento térmico por grado (referencia)
No existe un único tratamiento térmico para una forja. El ciclo depende del grado, y las normas permiten más de una ruta para el mismo grado, por lo que la tabla siguiente es una referencia tomada de la especificación ASTM para cada familia en lugar de una receta fija. Lo que se aplica a su pedido es lo que indican el plano, la especificación del material y la orden de compra, y lo confirmamos en la etapa de cotización.
| Familia de grado | Tratamiento térmico de referencia | Base |
|---|---|---|
| Acero al carbono A105 | Cualquiera de: forjado con enfriamiento controlado, recocido, normalizado, normalizado y revenido, o temple y revenido. La especificación no fija cuál, y el certificado muestra lo que se hizo (A105N significa normalizado). | ASTM A105 |
| Acero de baja temperatura A350 LF2 | Normalizado, normalizado y revenido, o templado y revenido, a elección del fabricante, con ensayo de impacto Charpy a −46 °C. | ASTM A350 |
| A182 F11 / F12 | Normalizar y revenir a 1650 °F [900 °C], enfriar al aire, revenir a 1150 °F [620 °C] como mínimo. | Tabla 1 de ASTM A182 |
| A182 F22 | Normalizar y revenir a 1650 °F [900 °C], enfriar al aire, revenir a 1250 °F [675 °C] como mínimo; el recocido completo es la alternativa en la misma tabla. | Tabla 1 de ASTM A182 |
| A182 F91 / F92 | Normalizar 1900–1975 °F [1040–1080 °C], enfriar al aire, revenir 1350–1470 °F [730–800 °C]. En accesorios con una sección superior a 3 in., normalizar y revenir o templar y revenir es a elección del fabricante. | Tabla 1 y 7.2.3 de ASTM A182 |
| Aceros aleados 4130, 4135, 4140, 5140 | Normalizado, o templado y revenido a la clase de resistencia o rango de dureza que indica el plano. | Especificación del material / plano |
| Acero inoxidable A182 F304 / F316 | Solubilizar y templar, 1900 °F [1040 °C] como mínimo, temple en líquido, enfriado por debajo de 500 °F [260 °C]. | Tabla 1 de ASTM A182 |
| Dúplex A182 F51 (2205) | Solubilizar y templar, 1870 °F [1020 °C] como mínimo, temple en líquido, enfriado por debajo de 500 °F. | Tabla 1 de ASTM A182 |
| Superdúplex A182 F53 (2507) | Solubilizar y templar, 1880 °F [1025 °C] como mínimo, temple en líquido, enfriado por debajo de 500 °F. | Tabla 1 de ASTM A182 |
| A182 F55 (Zeron 100) | Solubilizar y templar, 2010–2085 °F [1100–1140 °C], temple en líquido, enfriado por debajo de 500 °F. | Tabla 1 de ASTM A182 |
| 17-4 PH (A564 630) | Solubilizar a 1900 °F ± 25 °F [1040 °C ± 15 °C], enfriar según se requiera por debajo de 90 °F [32 °C], luego envejecer a la condición H indicada en el plano (H900 a H1150): la temperatura de envejecimiento es la que define la resistencia. | Tabla 2 y Tabla 3 de ASTM A564 |
| Aleación 625 (N06625) | Recocido de solubilización, normalmente 1700–1900 °F [925–1035 °C] con temple al aire o más rápido; 2000–2200 °F donde la resistencia a la fluencia lenta importa más que las propiedades de tracción. | ASTM B564 / hoja de datos de la aleación |
| Aleación 718 (N07718) | Recocido de solubilización 1700–1850 °F [925–1010 °C] con enfriamiento rápido, luego envejecer a 1325 °F durante 8 h, enfriar en horno a 1150 °F y mantener hasta 18 h en total. | ASTM B564 / hoja de datos de la aleación |
| Aleación 825 (N08825) | Recocido a 1700–1800 °F [930–980 °C], enfriamiento rápido al aire o temple en agua. | ASTM B564 / hoja de datos de la aleación |
Dos cosas que hay que tener en cuenta en cualquiera de estas filas. Primero, el valor de una norma suele ser un mínimo o una banda dentro de la cual trabajar, no un único punto de consigna, y por eso el certificado muestra el ciclo real en lugar de solo el nombre del proceso. Segundo, la velocidad de enfriamiento después del tratamiento de solubilización importa tanto como la temperatura, por lo que se registran las temperaturas de temple y del medio de enfriamiento para el lote. Cuando un proyecto indica su propio ciclo (el Requisito Suplementario S8 de ASTM A182 es exactamente eso), trabajamos según el plano.
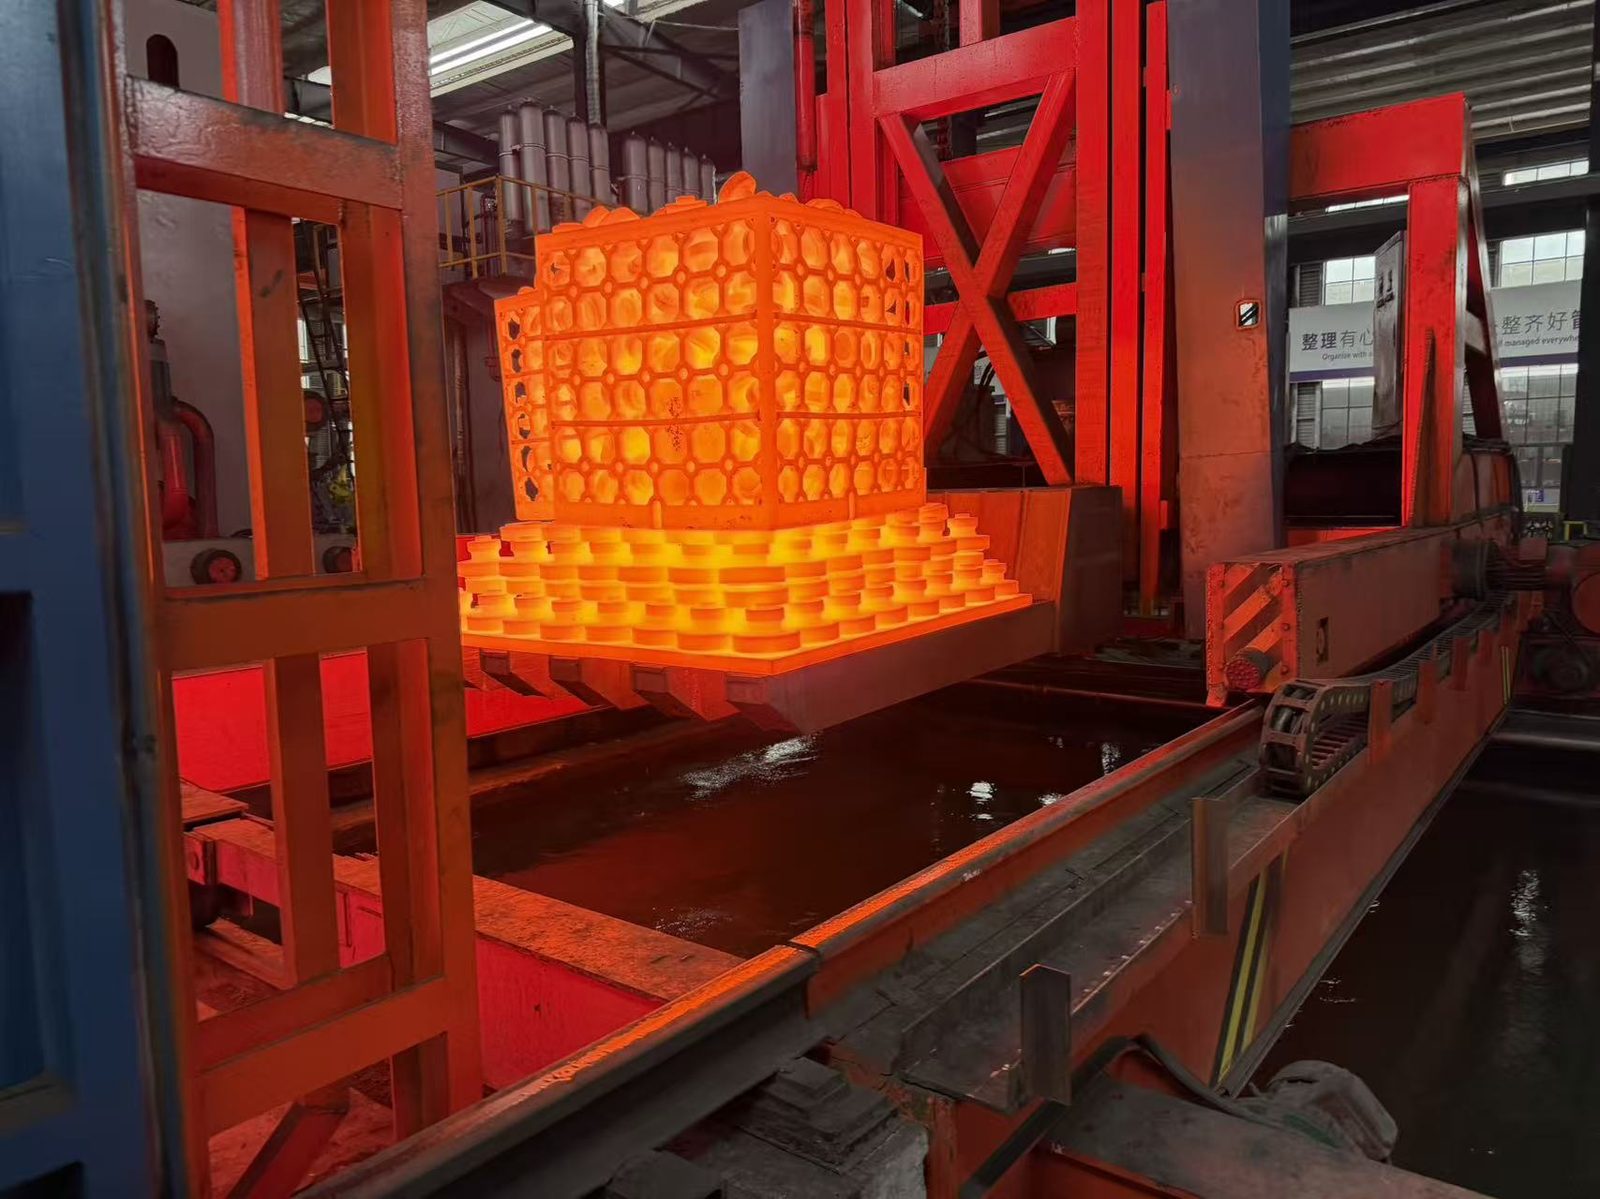
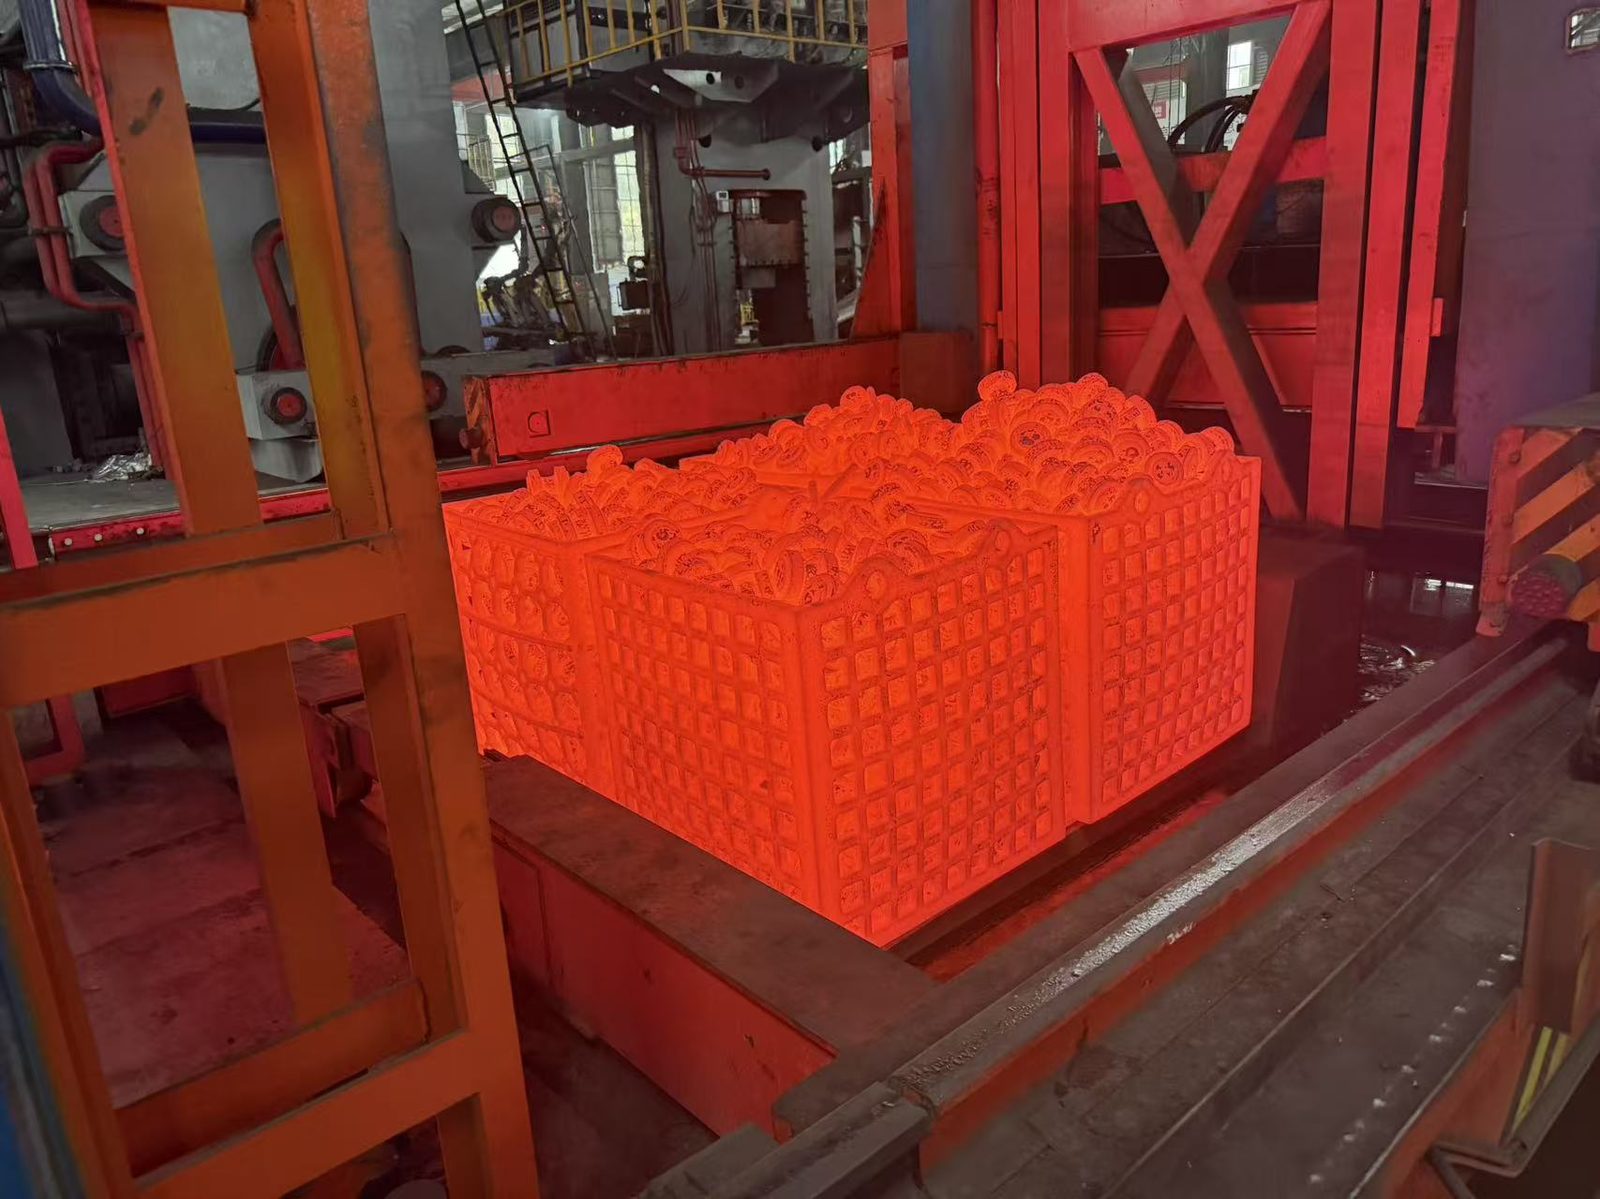
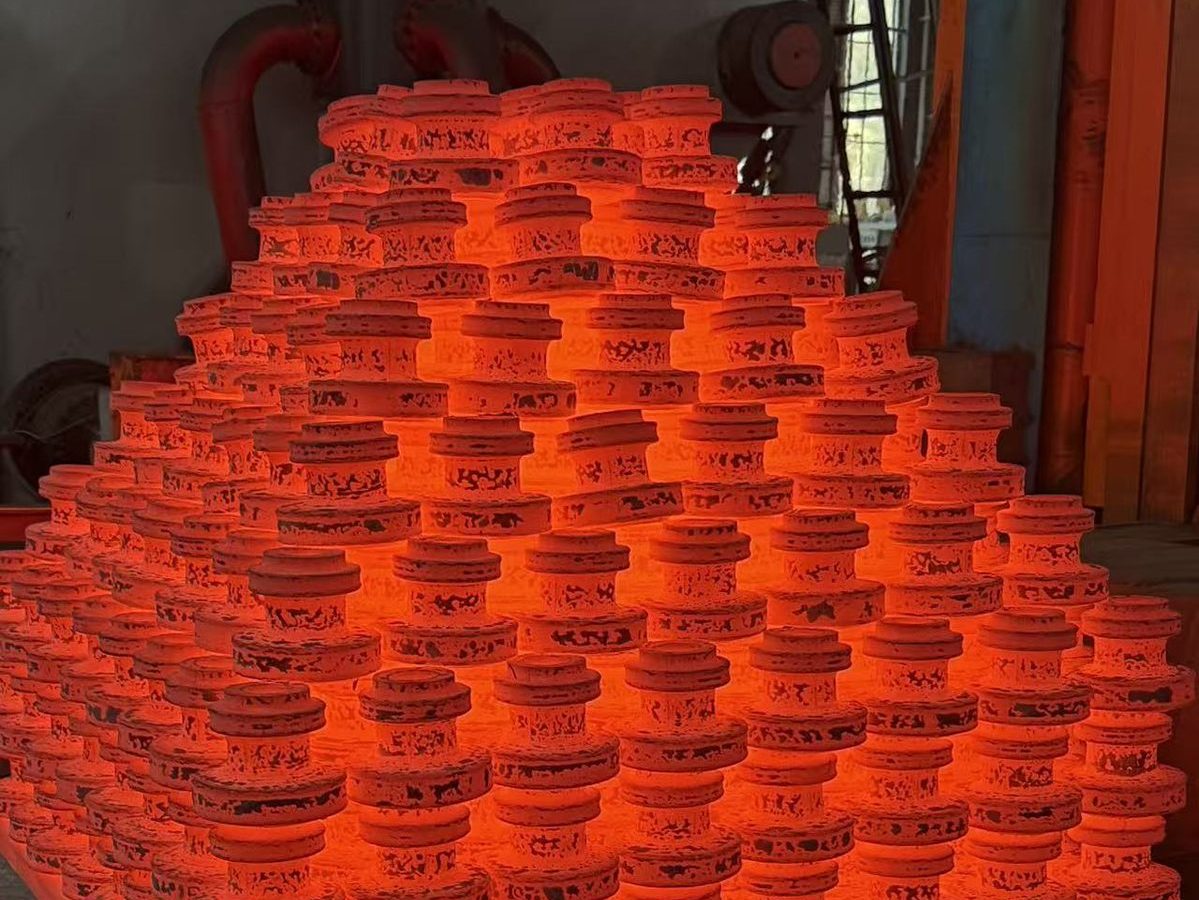
La temperatura del horno y la temperatura del medio de enfriamiento se monitorean y registran en cada lote, y los registros pueden enviarse con el pedido.
Ensayos en nuestro propio laboratorio:
- Composición química en cada colada, mediante espectrómetro de emisión óptica de chispa GNR
- Tracción, límite elástico y alargamiento en una máquina universal servo-hidráulica
- Energía de impacto Charpy, incluido un baño de baja temperatura
- Dureza Brinell
- UT, MT, PT y VT
- Examen de microestructura en un microscopio metalográfico
La identidad del material se vuelve a verificar con un espectrómetro XRF portátil antes del embalaje. Consulte Capacidad para ver la lista completa de equipos.
Por qué se forjan estos grados
Los grados de esta página se eligen para un límite de presión, un servicio corrosivo o una exigencia de temperatura, y cada una de esas exigencias castiga exactamente los defectos que una forja es buena eliminando. La página de forja en estampa cerrada cubre la metalurgia; la consecuencia práctica es más simple: el metal se trabaja en todo su espesor antes de que nadie lo ensaye, y la pieza llega al taller de mecanizado cerca de su medida final, lo cual cuenta para grados que cuestan mucho por kilo y se cortan lentamente. El tratamiento térmico se ajusta después a la familia en lugar de seguir una sola receta, en nuestros propios hornos, con el ciclo registrado.
Forjas de acero especial: qué exige el material y cómo las forjamos
Una consulta de acero especial comienza como cualquier otra. Un proyecto de válvulas especifica dúplex 2205, superdúplex o una aleación de níquel; el plano muestra un diámetro interior, una brida y un espesor de pared, todos familiares. Después la pieza se encuentra con la prensa, y el material empieza a imponer sus propias reglas.
Grados como estos se especifican por una razón: el servicio es demasiado exigente para el acero al carbono. Dúplex y superdúplex para servicio con cloruros y agua de mar, aleaciones de níquel como 625, 718 y 825 para gas ácido y proceso químico, grados resistentes a la fluencia para vapor a alta temperatura. La decisión del grado se toma con diagramas de corrosión y temperaturas de servicio, y no se puede revertir después con un abastecimiento ingenioso.
La forja es donde estos grados separan a los proveedores, y el material no avisa. Cuatro cosas deciden si una forja de acero especial sale sana, y cada una de ellas se resuelve en la planta, mucho antes de que nadie llegue a inspeccionar la pieza:
La ventana de temperatura. El dúplex y el superdúplex solo se forjan bien dentro de una banda estrecha. Si se supera, el equilibrio ferrita-austenita del que depende el grado empieza a desviarse; si se baja de ella, se abren grietas en los bordes, donde el acero al carbono simplemente se deformaría.
La fuerza que requiere. La aleación 625 es el caso clásico: fluye mal en la estampa y resiste la prensa incluso en caliente. Muchas forjas producen piezas de 625 con grietas. Nuestras piezas salen de la prensa sin grietas, como trabajo de rutina.
El enfriamiento que sigue. Después del último golpe, las piezas de dúplex reciben tratamiento de solubilización y se enfrían a una velocidad controlada, para que la ferrita y la austenita vuelvan a su equilibrio previsto. Si se enfría demasiado despacio, empiezan a formarse fases intermetálicas; la velocidad importa tanto como la temperatura.
El tratamiento térmico. Determina la pieza por segunda vez. En el 718, el ciclo de envejecimiento controlado genera la resistencia final; en aceros de la clase F91, el normalizado y el revenido deben quedar dentro de un rango estrecho, con la velocidad de enfriamiento registrada junto a ellos. El certificado debe indicar el ciclo real aplicado, no solo que la pieza superó los requisitos.
Por eso mantenemos toda la cadena bajo un mismo techo. Longrui forja acero especial en tres prensas multidireccionales de 6.000 T, 3.000 T y 2.000 T, para piezas de 5 kg a 520 kg, y fabricamos nuestras propias matrices, realizamos tratamiento térmico, ensayos y mecanizado en la misma planta. Los cuerpos y tapas de válvula de dúplex y superdúplex son parte habitual de nuestro negocio, y el sistema de calidad está diseñado para estos materiales: cualificación NORSOK M650 como fabricante de materiales especiales, una licencia API Spec 20C, No. 20C-0051, que cubre aleaciones resistentes a la corrosión y acero inoxidable dúplex, y certificación PED 2014/68/EU a través de TÜV NORD.
La documentación acompaña a la pieza. La composición química se verifica en cada colada antes de la forja, y las piezas terminadas se ensayan en nuestro propio laboratorio: tracción, impacto con baño de baja temperatura, dureza e inspección por ultrasonidos, con un XRF portátil que vuelve a comprobar la identidad del material antes del envío. Se entrega como estándar un certificado de inspección EN 10204 3,1 con los pedidos de dúplex, con el número de colada trazable en cada resultado.
Si su próximo proyecto especifica un grado especial, envíe el plano con antelación. Comprobamos la viabilidad de la forja en estampa cerrada frente a las prensas, definimos utillaje, tratamiento térmico y ensayos, y normalmente respondemos con una cotización en un plazo de 24–48 horas. Y si una pieza no es adecuada para forja en estampa cerrada, se lo diremos antes de que invierta tiempo en ella.
Preguntas frecuentes
¿Forjan aleaciones de níquel como 625, 718 y 825?
Sí. La aleación 625 (UNS N06625), la aleación 718 (N07718) y la aleación 825 (N08825) se forjan según los requisitos de ASTM B564, en el mismo rango de peso que nuestras otras forjas, de 5 kg a 520 kg. Las aleaciones de níquel necesitan más fuerza de prensa y un control de temperatura más estricto que el acero al carbono o el acero inoxidable, por lo que las mantenemos en la prensa multidireccional de 6.000 T y les aplicamos el tratamiento térmico en nuestras instalaciones.
¿Qué grados dúplex forjan?
F51 (UNS S31803/S32205, 2205), F53 (UNS S32750, 2507) y F55 (UNS S32760, Zeron 100), forjados según los requisitos de ASTM A182. También forjamos los grados inoxidables y de níquel correspondientes para los mismos proyectos.
¿Qué es el PREN y por qué es importante?
PREN (número equivalente de resistencia a la picadura) es un valor calculado a partir del contenido de cromo, molibdeno y nitrógeno del acero. Clasifica la capacidad de un grado para resistir la corrosión por picaduras en servicio con cloruros. El dúplex estándar F51 se sitúa en 34 o superior; el superdúplex F53 y F55, en 40 o superior.
¿Suministran certificados de material e informes de ensayo?
Sí. Informes de composición química y ensayos mecánicos, informes de UT / NDT y gráficos de tratamiento térmico a petición. Los documentos viajan con el envío, y hay copias disponibles para paquetes de licitación. Lo que significa cada tipo de documento, y cómo leer un certificado de acería, se explica en la página de certificados de material.
¿Pueden forjar un material que no esté en su lista?
Con frecuencia, sí. Envíe el grado y la especificación junto con su plano y confirmaremos la viabilidad y la disponibilidad del acero antes de cotizar.
¿Cuál es la pieza más pequeña y más grande que pueden forjar?
Piezas desde 5 kg en la prensa de 2.000 T hasta 520 kg en la prensa de 6.000 T, con capacidad de mecanizado hasta Ø600 × 1000 mm.
¿En cuánto tiempo puedo obtener una cotización?
Normalmente, dentro de las 24–48 horas posteriores a la recepción de un plano o una especificación a través del formulario de RFQ o en sales@longruiforging.com.
Envíe el grado y el plano, y le responderemos con la viabilidad y el precio.