Una preforma de engranaje es el cuerpo forjado del que después se corta un engranaje. Los dientes se cortan, no se forjan. Lo que decide la forja de engranajes es todo lo que hay debajo de ellos: el flujo de grano, la densidad y si la raíz del diente acabada tiene una dirección de fibra paralela a la carga o transversal a ella.
Longrui Forging forja preformas de engranajes, anillos y ejes de engranaje mediante forja en estampa cerrada, desde 1045, 35CrMo, 42CrMo y 40Cr hasta 520 kg por pieza, suministrados en estado forjado, mecanizados en desbaste, o con los dientes cortados y rectificados según su plano.
Qué forjamos
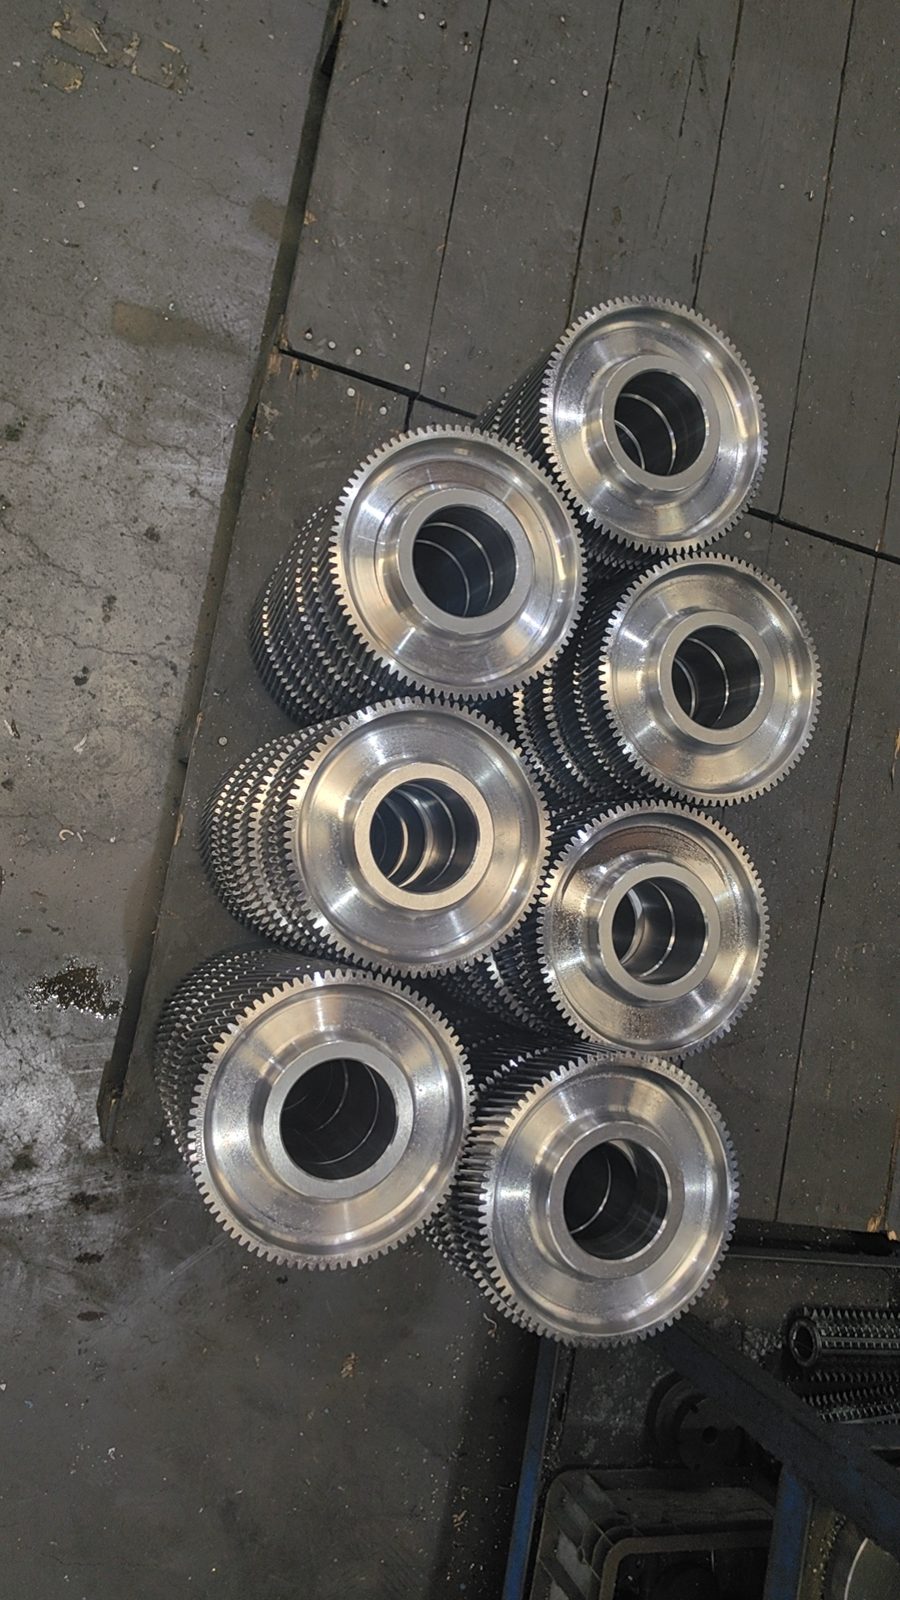
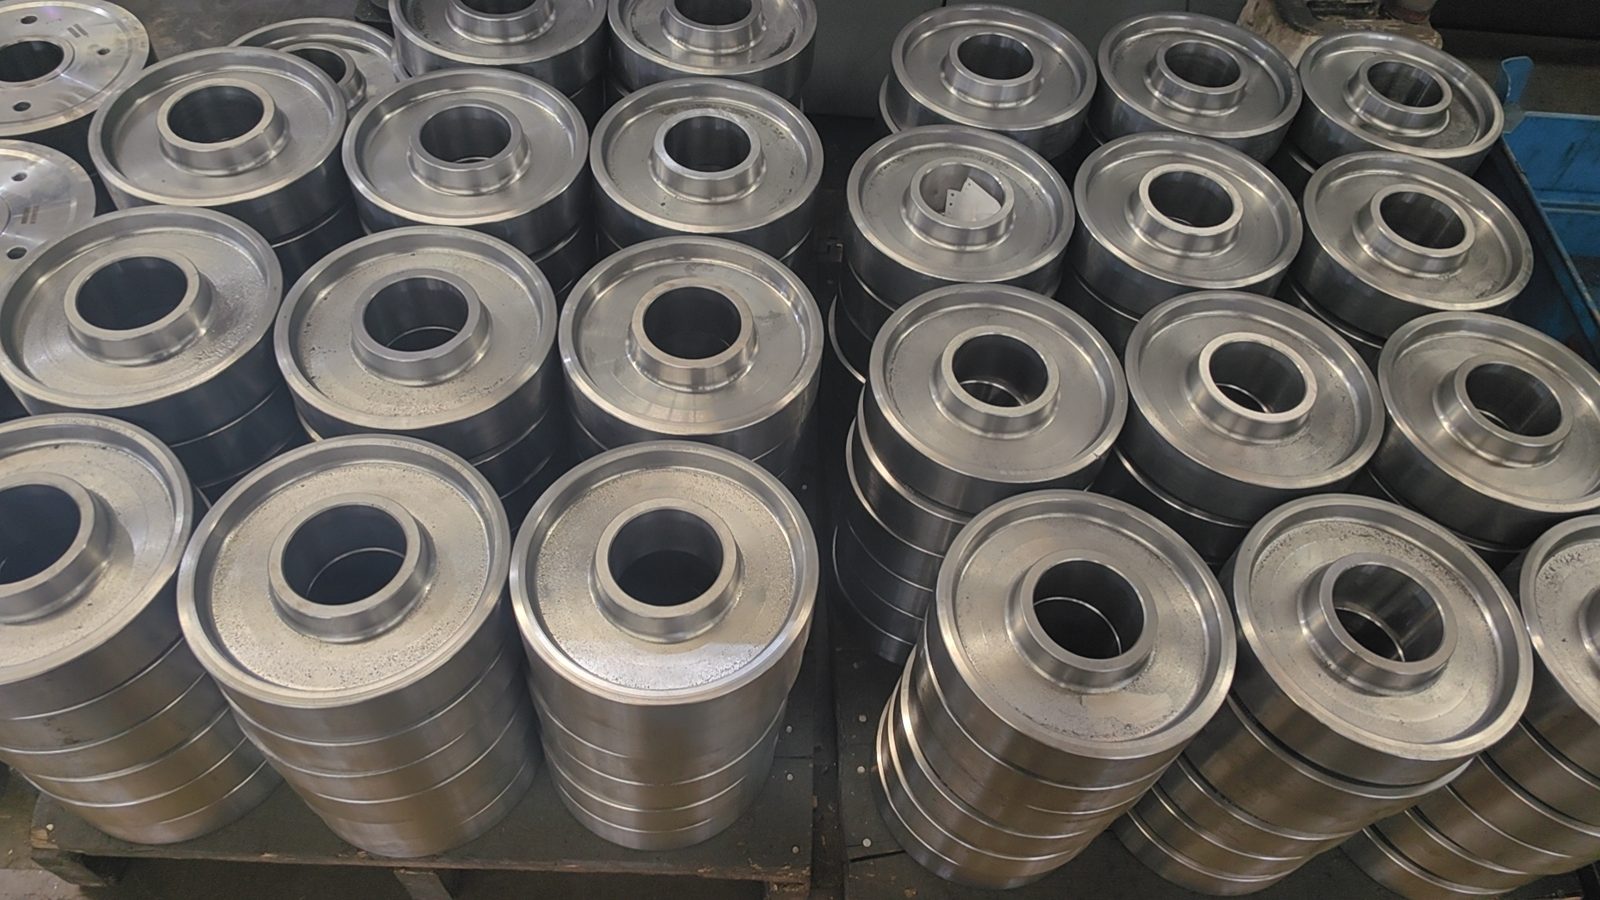
- Preformas de engranajes para engranajes rectos, helicoidales y cónicos, lisas o con un diámetro interior acabado
- Anillos de engranaje y preformas de anillo para diámetros mayores
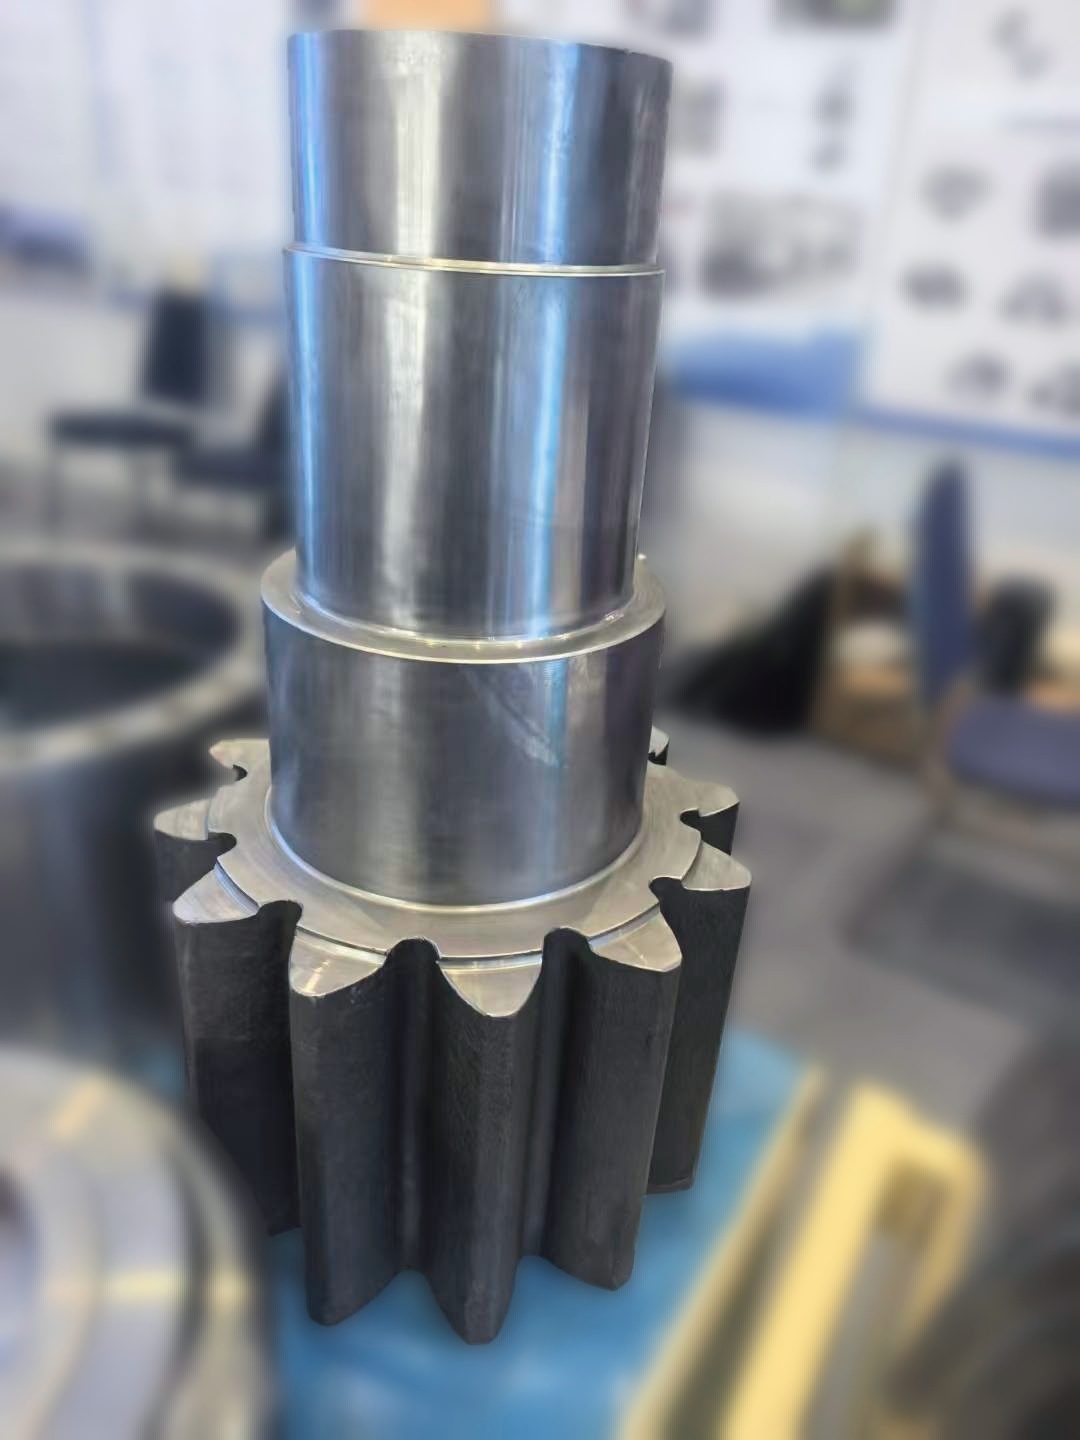
- Ejes de engranaje y preformas de piñón, forjados con el eje y el cuerpo del engranaje en una sola pieza
- Forjas de ejes de engranaje para turbinas eólicas
- Suministrados en estado forjado con rebaba recortada, normalizados, torneados y mandrinados según plano, o con los dientes cortados y rectificados
- La preforma se tornea, se refrenta y se mandrina dentro de una envolvente de Ø600 × 1000 mm; la pieza más pesada hasta la fecha es de 520 kg
¿Preforma o engranaje acabado?
Los compradores preguntan esto en el primer correo, así que vale la pena responder con claridad. Forjamos la preforma y podemos llevarla hasta un engranaje cortado: tallado con fresa madre, mortajado y rectificado según su plano. Los clientes que cortan sus propios dientes adquieren la preforma, y eso funciona igual de bien.
| Etapa | Quién lo hace |
|---|---|
| Corte de palanquilla a peso, forjado y recorte de rebaba | Longrui |
| Normalizado o temple y revenido | Longrui |
| Mecanizado en desbaste, mandrinado, refrentado y torneado de diámetro exterior | Longrui |
| Corte de dientes, tallado con fresa madre, mortajado o rectificado | Longrui |
| Cementación, nitruración, rectificado de dientes | Longrui |
El lugar donde se cortan los dientes es donde un engranaje forjado gana o pierde su ventaja. Los cortamos a partir de una preforma cuyo sobreespesor, dureza y sanidad interna controlamos, para que la herramienta llegue a metal limpio y la fibra quede en la dirección correcta bajo la raíz del diente. Si prefiere cortar los dientes en su propio taller, suministramos la preforma con el sobreespesor que necesita su herramienta de corte.
Por qué una preforma forjada y no una barra cortada
Un engranaje cortado de una barra redonda tiene el grano de la barra discurriendo en línea recta a lo largo de la pieza. Una preforma forjada tiene un grano que sigue la forma: a medida que el metal fluye hacia la estampa, las líneas de fibra se curvan alrededor del agujero y a lo largo del alma, y permanecen así durante el tratamiento térmico.
En servicio, la carga en la raíz del diente se invierte millones de veces. Las grietas comienzan donde la fibra se corta transversalmente a lo largo de su longitud. Una preforma forjada a forma casi final coloca la fibra a lo largo de la sección, y por eso el mismo acero, la misma dureza y la misma geometría de diente pueden dar una vida a la fatiga más larga cuando se partió de una forja.
Hay un segundo efecto que conviene conocer. La forja cierra la porosidad interna del lingote, así que los ensayos ultrasónicos significan algo. En una barra aserrada se está ensayando el producto del tren de laminación; en una forja se está ensayando una pieza que ha sido trabajada en toda su sección.
Lo que necesitamos en el plano
Un plano de engranaje es un plano de pieza terminada, así que la información de trabajo es lo que queda después de los dientes. Envíe:
- envolvente de la preforma: diámetro exterior, ancho de cara, longitud total
- diámetro del agujero y si lo mecanizamos hasta el acabado nosotros o se deja como forjado para su propio acabado
- proporciones del alma y del cubo, si la preforma no es un disco simple
- datos de los dientes o el plano de la pieza terminada, para poder calcular a la inversa el sobreespesor de la preforma
- grado de material y condición de tratamiento térmico
- cualquier requisito de NDT o de dureza
Cuando los datos de los dientes aún no están fijados, podemos trabajar a partir de la envolvente de la pieza terminada y cotizar la preforma. Cuando ya están fijados, calculamos el sobreespesor a partir de la raíz del diente, de modo que la herramienta de corte tenga metal limpio que retirar.
Grados
Los grados habituales para preformas de engranaje son los que ya forjamos para otras piezas: AISI 1045 para servicio general, 4135 (35CrMo) y 5140 (40Cr) donde se requiere más resistencia en el núcleo, y 4140 (42CrMo) para engranajes más cargados y secciones más grandes. Si el engranaje terminado se va a cementar, indíquenoslo en la fase de consulta, porque cambia el tratamiento térmico que aplicamos a la preforma. Las piezas forjadas que están expuestas a agua de mar o fluidos de proceso pueden fabricarse en F304, F316, F51, F53 o F55. La lista completa, con las condiciones de servicio, está en la página de materiales.
Pedidos
Cualquier formato de plano sirve: PDF, DWG o STEP. Añada la cantidad y la condición en la que desea la preforma. La viabilidad, el utillaje y el precio suelen responderse en un plazo de 24–48 horas desde la recepción del plano, y lo indicamos con antelación si la pieza no es adecuada para forja en estampa. Las formas personalizadas son nuestro negocio habitual, no un caso especial. Lo que necesitamos para cualquier pieza está en la página de contacto.
Una planta para toda la secuencia
Una preforma de engranaje solo resulta útil cuando la preforma, el tratamiento térmico y el sobreespesor de mecanizado encajan antes de cortar el primer diente. Esa secuencia se realiza en una sola planta aquí: corte de palanquilla a peso, forja en prensas de 2.000 a 6.000 toneladas, normalizado o temple y revenido, mecanizado en desbaste hasta la envolvente que necesita su herramienta de corte, y los ensayos que lo documentan, bajo nuestro sistema ISO 9001, con las cualificaciones para petróleo y gas mantenidas en paralelo. Envíe el plano de la pieza terminada y deduciremos la preforma a partir de los dientes.
Preguntas frecuentes
¿Cortan los dientes del engranaje?
Sí. Además de la preforma forjada y del mecanizado en desbaste anterior, cortamos, conformamos y rectificamos los dientes según su plano; si un engranaje queda fuera de lo que podemos trabajar, lo indicamos en la fase de cotización. Los clientes que prefieren cortar sus propios dientes piden solo la preforma, y ese alcance se cotiza de la misma manera.
¿Qué es exactamente una preforma de engranaje?
Es el cuerpo forjado en el que se cortan los dientes: un disco, un anillo o un eje con el cuerpo del engranaje forjado sobre él. Se entrega con el sobreespesor correcto para que la herramienta de corte tenga metal limpio y sano que retirar.
¿En qué grados pueden forjar preformas de engranaje?
1045, 4135 (35CrMo), 5140 (40Cr) y 4140 (42CrMo) cubren la mayoría de los engranajes. Para servicio corrosivo, también están disponibles F304, F316, F51, F53 y F55.
¿Cuál es la preforma de engranaje más grande que pueden forjar?
Piezas forjadas individuales de hasta 520 kg, mecanizadas dentro de Ø600 × 1000 mm. Las preformas anulares pueden ser más anchas que una preforma maciza del mismo peso, así que envíe las dimensiones y las confirmaremos con la prensa.
¿Forjado en bruto o mecanizado en desbaste?
Ambas, y hay una tercera opción. Muchos talleres de engranajes toman la preforma forjada en bruto y hacen todo el mecanizado ellos mismos; otros quieren que torneemos el diámetro exterior, refrentemos y mandrinemos primero; y algunos quieren que también se corten y rectifiquen los dientes. Díganos cuál y cotizamos ese alcance.
¿Pueden forjar un eje de engranaje con el piñón en una sola pieza?
Sí, y normalmente es la mejor respuesta frente a un engranaje separado prensado sobre un eje. Forjar el eje y el cuerpo del engranaje como una sola pieza elimina una unión que, de otro modo, tendría que transmitir el par completo.
¿Qué determina el precio?
Grado y tamaño, la condición del tratamiento térmico, cuánto mecanizado quiere que asumamos, el alcance de NDT y la cantidad del pedido. Envíe el plano a través del formulario de RFQ o a sales@longruiforging.com; las cotizaciones suelen enviarse dentro de las 24–48 horas.
Viabilidad, utillaje y precio dentro de las 24–48 horas siguientes a la recepción del plano.