Un acero inoxidable dúplex es un material bifásico: aproximadamente la mitad ferrita, la mitad austenita. El resultado es una familia de grados con un límite elástico aproximadamente el doble que el del 316L, y una resistencia mucho mayor a la corrosión bajo tensión por cloruros, que es lo que lleva el dúplex a servicio con agua de mar, submarino, desalinización y químico.
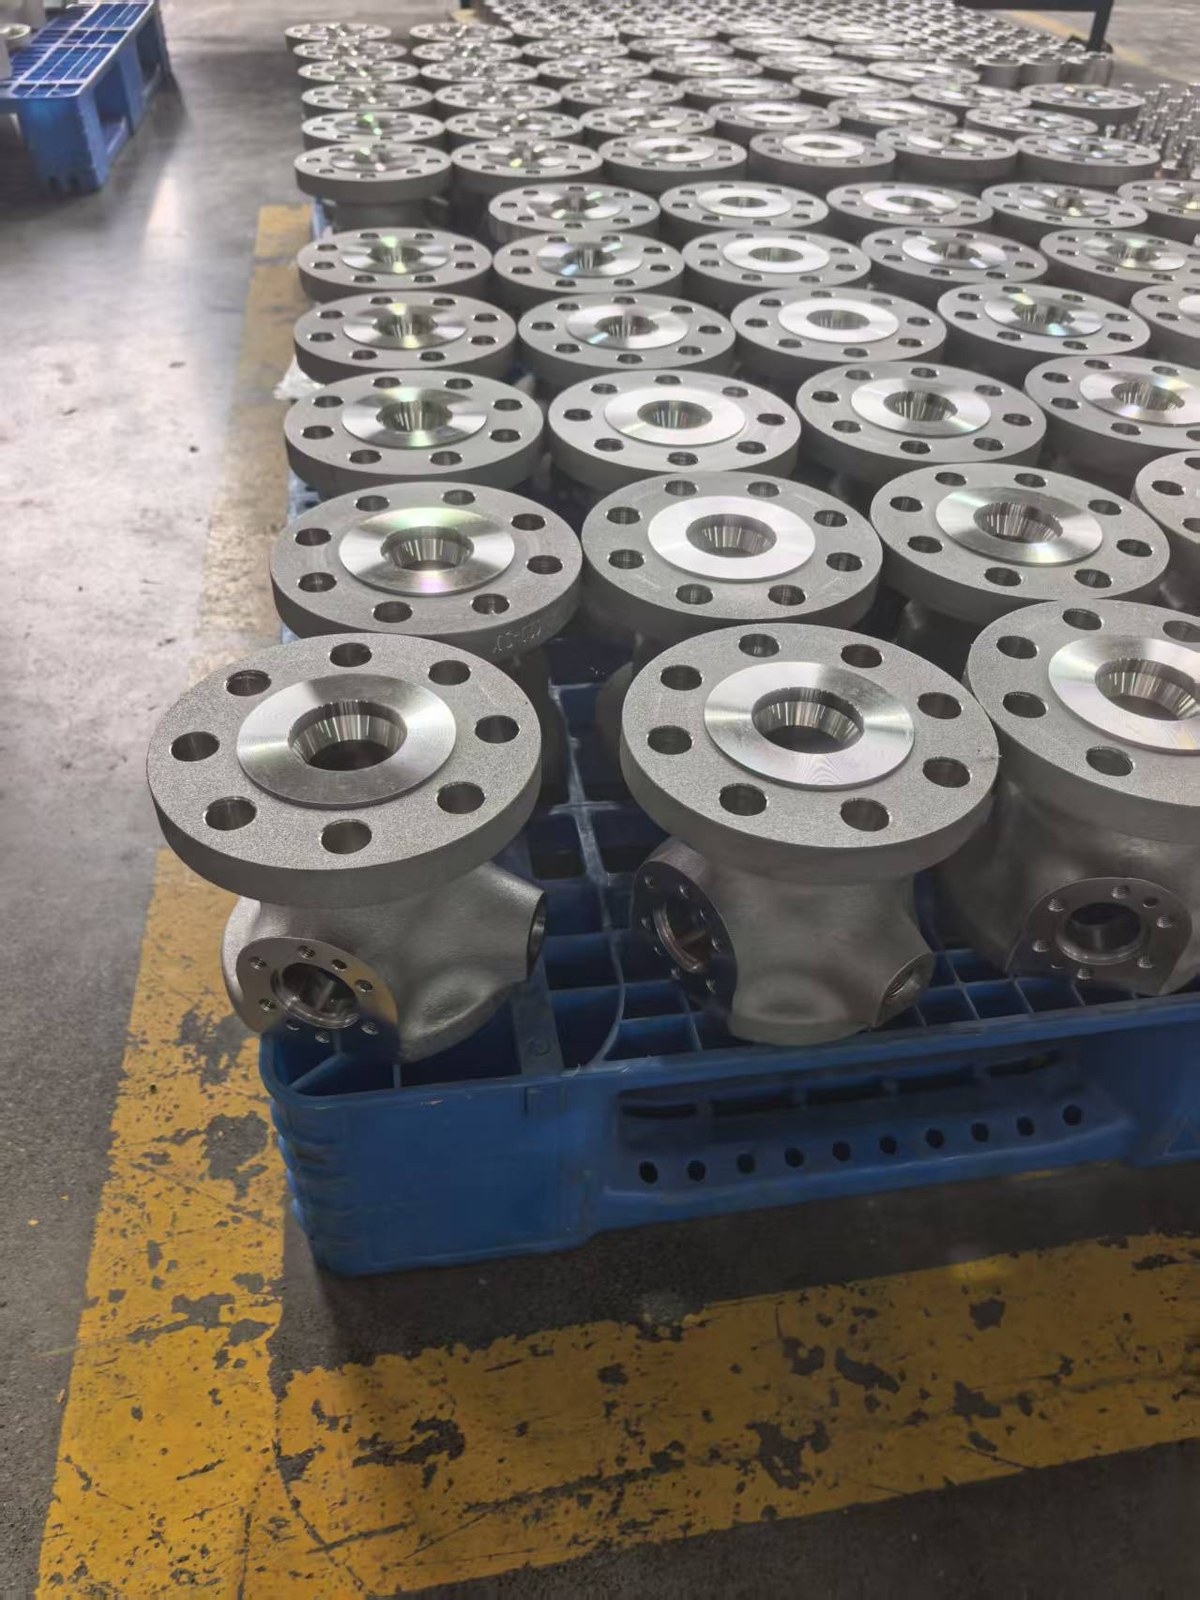
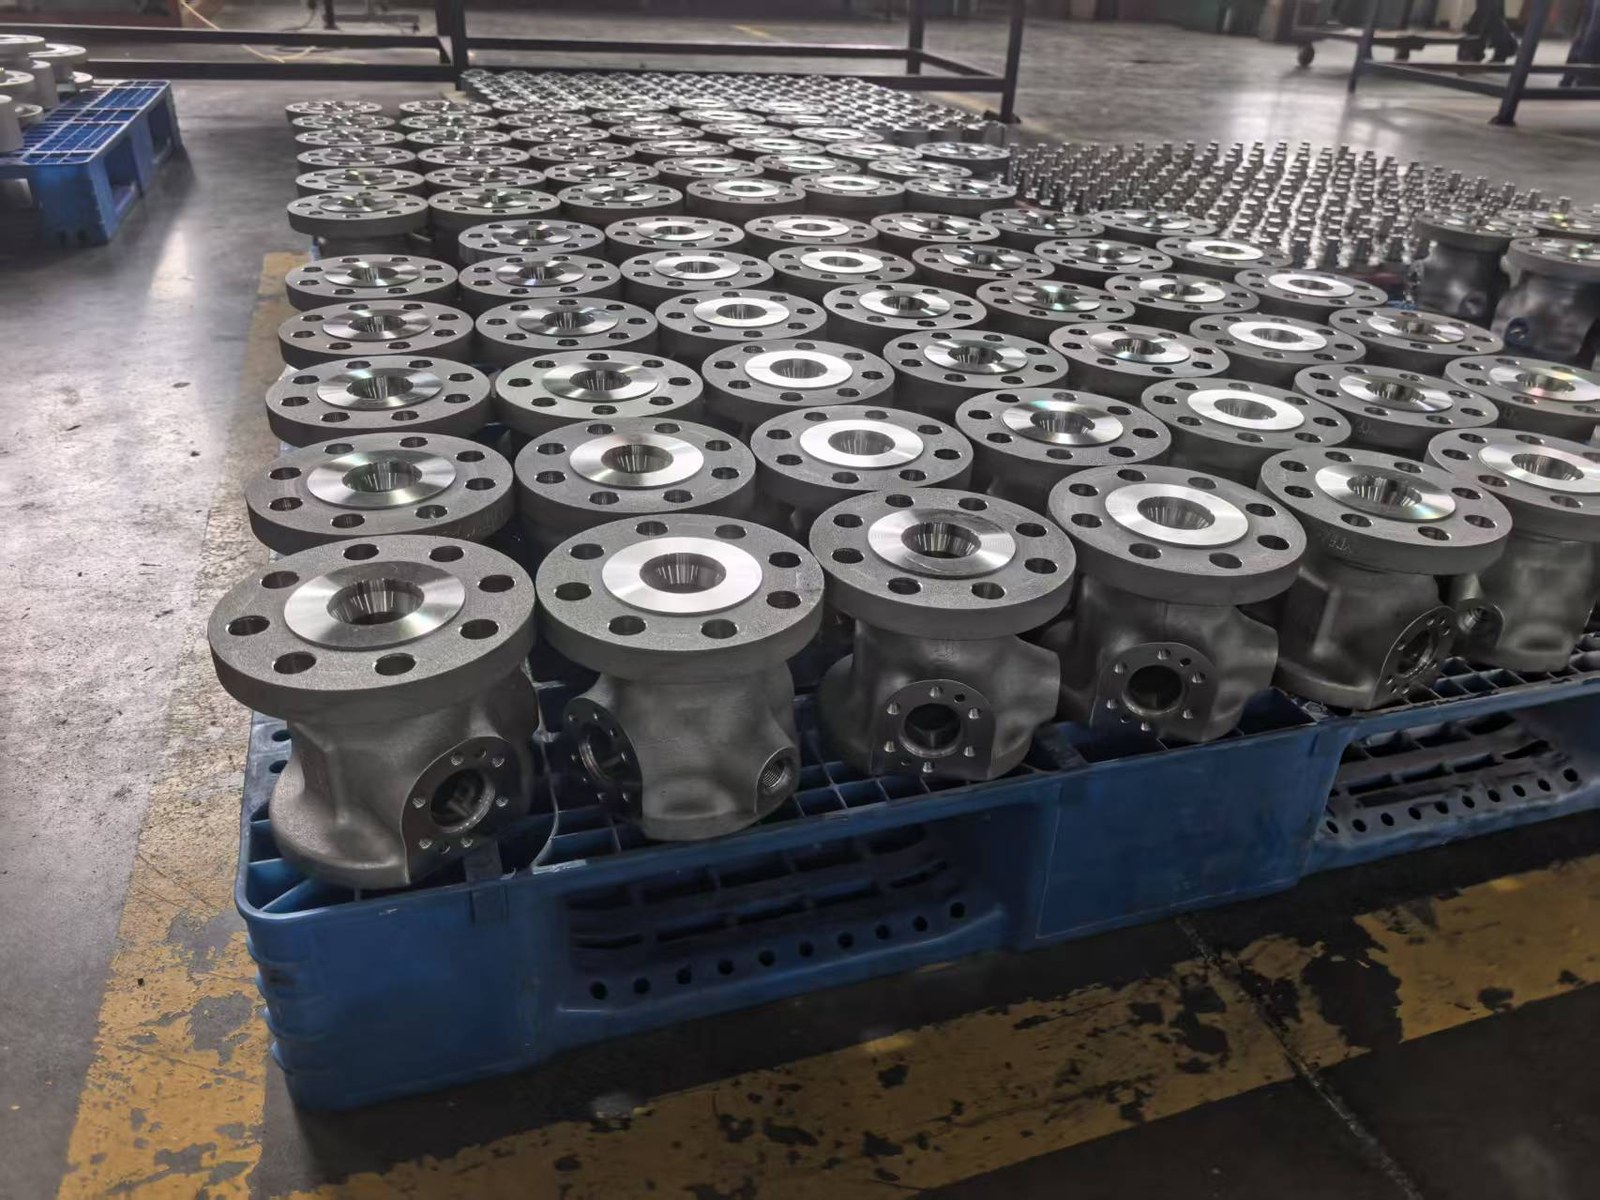
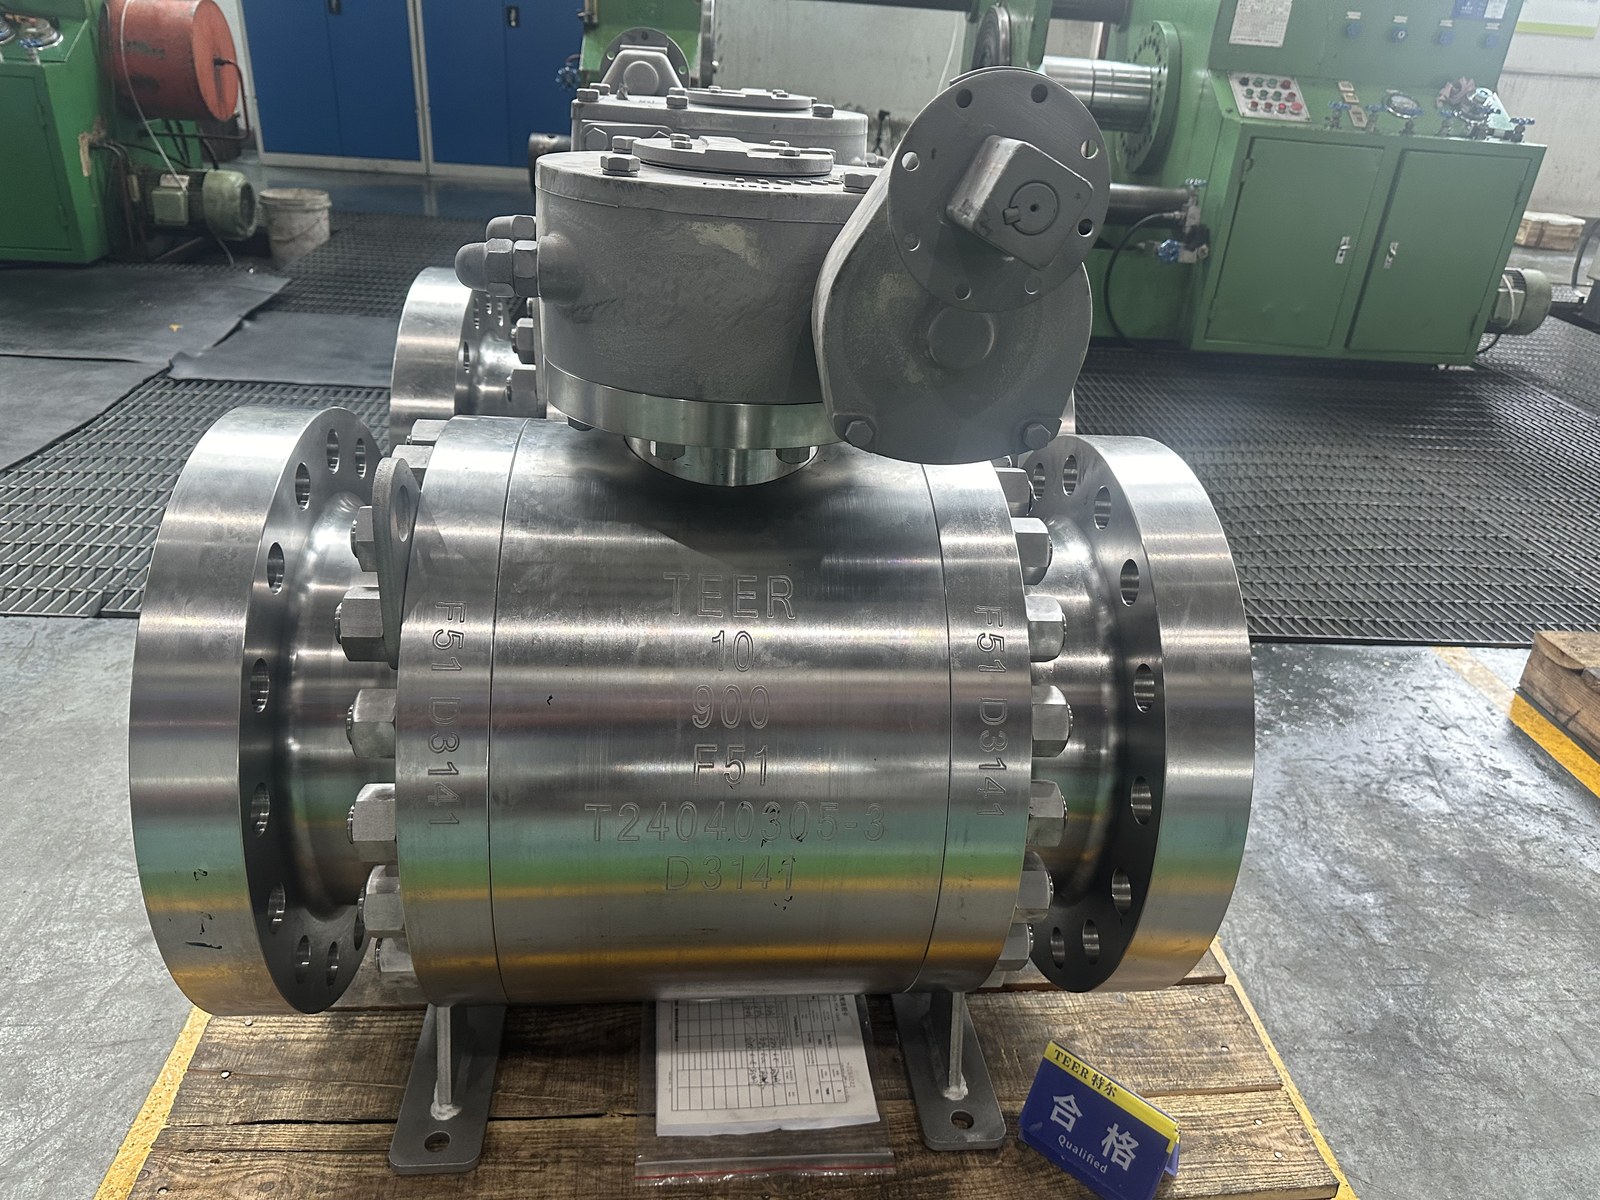
Longrui Forging forja cuerpos de válvula, tapas de válvula, bridas, cubos y piezas generales en dúplex F51, F53 y F55, entre 5 kg y 520 kg por pieza, en la prensa multidireccional de 6.000 T. La forja, el tratamiento de solubilización y los ensayos se realizan en una misma planta, bajo nuestra cualificación de fabricante de material NORSOK M-650.
Qué grado dúplex es cuál
Las designaciones de grado a continuación son las de ASTM A182, que es lo que aparece en la mayoría de los planos de dúplex. Los nombres comerciales entre paréntesis son los que los compradores usan en la conversación.
| Grado ASTM | UNS | Nombre comercial | PREN mínimo |
|---|---|---|---|
| F51 | S31803 / S32205 | 2205 | ≥ 34 |
| F53 | S32750 | 2507 | ≥ 40 |
| F55 | S32760 | Zeron 100 | ≥ 40 |
Dos puntos sobre la primera fila, porque surgen en casi todas las consultas sobre dúplex:
- F51 es el dúplex original con 22 % de cromo. La composición se ajustó después en el extremo superior del rango para mejorar la resistencia a la picadura, y esa versión ajustada es F60 (UNS S32205). El S32205 puede certificarse de forma dual como S31803, pero no al revés. Si su plano indica F51 y el certificado de colada indica S32205, el material cumple la especificación más estricta, no es una sustitución.
- PREN, la última columna, se calcula a partir del contenido de cromo, molibdeno y nitrógeno y clasifica la resistencia de un grado a la picadura en servicio con cloruros. El servicio con agua de mar normalmente empieza en 34; los grados superdúplex se especifican desde 40 en adelante.
Dónde encaja el dúplex y dónde no
El dúplex es la respuesta correcta para servicio rico en cloruros, húmedo y moderadamente cálido: piezas submarinas y de superficie para petróleo y gas, plantas de desalinización, equipos de proceso químico y cuerpos de válvula que ven agua de mar o agua de producción.
Es la respuesta incorrecta por encima de cierta temperatura, y merece la pena saberlo antes de fijar el grado:
- Fragilización a 475 °C. Por encima de aproximadamente 300 °C, la fase ferrítica comienza a separarse, y el efecto es peor a unos 475 °C. El intervalo de formación se cita generalmente como 300 a 525 °C, por lo que el dúplex tiene un límite máximo de temperatura de servicio.
- El límite no es un único valor. Los proveedores publican temperaturas máximas de servicio para el 2205 entre aproximadamente 250 °C y 315 °C, dependiendo de la acería y el código de diseño. El código de recipientes a presión aplicable es el que rige; cuando la temperatura de servicio esté cerca del límite, indíquenoslo y trabajaremos conforme al código que indique su proyecto.
- Fase sigma. Entre aproximadamente 700 °C y 950 °C, el enfriamiento lento permite que se formen fases intermetálicas dentro del acero. Reducen tanto la tenacidad como la resistencia a la corrosión, y los grados superdúplex son los más sensibles. Esto es un riesgo de procesamiento tanto como un riesgo en servicio, y es la razón por la que la velocidad de enfriamiento después del tratamiento de solubilización importa tanto.
- Baja temperatura. El dúplex experimenta una transición de dúctil a frágil, a diferencia del acero inoxidable austenítico. Las especificaciones offshore normalmente exigen ensayos de impacto a −46 °C, y −80 °C es aproximadamente lo más bajo a lo que se suele llegar.
Lo que el dúplex exige en la forja
El dúplex se forja en una banda más estrecha que el acero al carbono o el acero austenítico, y las dos cosas que determinan si una forja de dúplex es sana ocurren a ambos lados de la prensa de forja:
- Temperatura de calentamiento y de trabajo. El tocho se mantiene y se trabaja dentro de una ventana que evita el intervalo intermetálico, con la temperatura monitorizada en lugar de estimada, lote a lote.
- Tratamiento de solubilización y enfriamiento. Después de la forja, la pieza recibe un tratamiento de solubilización y se enfría a una velocidad controlada, para que la ferrita y la austenita recuperen su equilibrio previsto en lugar de transformarse parcialmente.
- Verificación. Composición química en cada colada, tracción y límite elástico, energía de impacto incluyendo un baño de baja temperatura, dureza Brinell y ensayos ultrasónicos, todo en nuestro propio laboratorio. Los registros de horno y enfriamiento pueden acompañar al pedido.
- Documentación. Los proyectos offshore y de petróleo y gas auditan los documentos con tanto detalle como la pieza. Nuestra licencia API Spec 20C y la cualificación NORSOK M-650 son lo que buscan esas auditorías; ambas se detallan en la página de certificaciones.
2205 o 2507: Cómo elegir
La mayoría de las consultas sobre dúplex se reducen a esta comparación. La tabla es la versión breve de la decisión; la gama completa de materiales está en la página de materiales.
| Pregunta | F51 / 2205 | F53 / 2507 |
|---|---|---|
| PREN | 34 y superior | 40 y superior |
| Límite elástico | Aproximadamente el doble que el 316L | Aún más alto, y la razón para subir de grado |
| Servicio con cloruros | Agua de mar, agua de producción, química general | Salmuera, alto contenido de cloruros, servicio más caliente o más agresivo |
| Forja y mecanizado | Más tolerante | Más difícil de trabajar, ventana de procesamiento más estrecha |
| Dónde se especifica habitualmente | Cuerpos de válvula, tapas de válvula, bridas, piezas de bomba | Componentes submarinos y de superficie, sistemas de agua de mar, planta química |
| Costo relativo | Referencia para el dúplex | Superior al 2205, según el contenido de aleación |
Si trabaja con un nivel de cloruros o una temperatura en los que el 2205 resulta marginal, la elección suele ser pasar al 2507 en lugar de engrosar una pieza de 316L, porque la diferencia de resistencia a la corrosión es una decisión de grado, no de diseño. Si la temperatura de servicio es el factor marginal, la respuesta puede ser una familia de materiales completamente distinta, y así se lo diremos.
Documentos con pedidos de dúplex
Con los pedidos de dúplex se emite de serie un certificado de inspección EN 10204 3.1, con el número de colada trazable a través de los resultados de ensayo. Cuando la especificación del proyecto exige ensayos presenciados, se puede suministrar a petición un certificado EN 10204 3.2 refrendado por un inspector ajeno a nuestra organización, y se cotiza por separado en lugar de incluirse en el precio de la pieza. Antes del envío, un espectrómetro XRF portátil vuelve a comprobar que la pieza corresponde al grado que indica el certificado. La página de control de calidad detalla qué se comprueba en cada etapa y qué registro deja.
Qué aporta la forja a una pieza de dúplex
Tanto las piezas fundidas como las barras se utilizan para piezas de dúplex y, para algunas formas, son la respuesta correcta. Lo que aporta una pieza forjada es una estructura ordenada por deformación en lugar de por solidificación: la fibra discurre a lo largo de la sección en vez de seguir el molde, y la porosidad interna se cierra en lugar de quedar para que la detecte un ensayo ultrasónico. La pieza también llega cerca de la forma acabada, lo que tiene valor en un grado tan difícil de mecanizar, y el equilibrio de ferrita y austenita se restablece después en el tratamiento de solubilización en nuestros propios hornos, con el ciclo registrado.
La planta que hay detrás es una sola cadena: palanquilla cortada al peso, forja en la prensa multidireccional de 6.000 T, tratamiento térmico, mecanizado y ensayos bajo un mismo techo, bajo nuestra cualificación NORSOK M-650 y licencia API Spec 20C. La comparación general entre ambas rutas está en la página de forja frente a fundición.
Lecturas relacionadas
Preguntas frecuentes
¿Es más difícil forjar dúplex que 316?
Sí. El dúplex conserva más resistencia a la temperatura de forja, por lo que necesita más fuerza de prensa y una ventana de temperatura más estrecha que el acero inoxidable austenítico, y la velocidad de enfriamiento tras el tratamiento de solubilización debe controlarse para mantener el equilibrio de fases. Eso es control de proceso, no un proceso distinto: las mismas líneas forjan ambos.
¿Pueden forjar cuerpos de válvula en F51?
Sí, y es uno de nuestros trabajos habituales con dúplex: cuerpos y tapas de válvula de bola de dos y tres piezas en F51, desde 1/2″ a 12″ y Class 150 a 2500. Las dimensiones y los pesos están en la página de cuerpos de válvula.
¿Cuál es la diferencia entre F51 y F60?
F51 es UNS S31803, el dúplex original con 22 % de cromo. F60 es UNS S32205, el mismo grado con la composición llevada al límite superior del rango para mejorar la resistencia a la picadura. El S32205 puede tener doble certificación como S31803, por lo que un certificado a menudo incluye ambos números.
¿Suministran certificados de material dúplex e informes de ensayo?
Sí. Los resultados de composición y ensayos mecánicos, los informes de UT y los gráficos de horno pueden suministrarse con el pedido. El certificado 3.1 se suministra de serie; cuando su especificación requiere una refrenda externa, el 3.2 se cotiza por separado.
¿Cuál es la pieza dúplex más pesada que pueden forjar?
Las piezas forjadas individuales alcanzan 520 kg, y nuestra envolvente de mecanizado es Ø600 × 1000 mm. Las piezas dúplex suelen estar por debajo de eso, por lo que el peso rara vez es el límite; la forma y el espesor de sección normalmente deciden la viabilidad. Envíe el plano y lo confirmaremos.
Envíe el plano con el grado y las condiciones de servicio, y responderemos con la viabilidad y el precio, normalmente en un día.