Longrui Forging es un fabricante de forja en estampa cerrada en China. Conformamos acero calentado entre estampas con forma en prensas hidráulicas multidireccionales de 6.000 T, 3.000 T y 2.000 T, y producimos piezas de 5 kg a 520 kg. Diseñamos y fabricamos nuestras propias estampas, y realizamos el tratamiento térmico, los ensayos y el mecanizado de las piezas en la misma planta.
Qué es la forja en estampa cerrada
La forja multidireccional busca la ausencia de rebaba: en principio elimina la rebaba lateral grande de la forja en estampa abierta. En producción, las tolerancias de peso del tocho y la dificultad de controlar el flujo del metal en piezas complejas dejan pequeñas rebabas longitudinales y, en ciertas condiciones, rebaba local que hay que controlar.
En la forja en estampa cerrada, también llamada forja con estampa de impresión, una palanquilla de acero calentada se conforma entre dos estampas que llevan la forma de la pieza terminada. El acero llena la cavidad de la estampa bajo presión y el excedente sale como rebaba alrededor de la línea de partición.
Es uno de los procesos de forja en caliente: la palanquilla se lleva primero a la temperatura de forja y la pieza se conforma en unos pocos golpes en lugar de formarse poco a poco.
El mismo proceso se escribe de varias maneras. Forja en estampa cerrada, forja con estampas y forja con estampa de impresión designan esta misma ruta; los planos más antiguos dicen forja por martinete, por el martillo que antes hacía el trabajo. Cuando se nombra el material y no el utillaje, los compradores hablan de forja de metal o forja de acero, que es la misma operación de conformado sobre un grado distinto. Sea cual sea la redacción del requisito, lo que se pide es una estampa con forma, una temperatura controlada y una rebaba que se recorta después del conformado.
De eso se derivan tres cosas, y son la razón por la que los compradores lo especifican:
- El flujo de grano sigue el contorno de la pieza. Las fibras del metal se curvan a lo largo de la forma en lugar de cortarse, y eso es lo que da a las piezas forjadas su comportamiento frente a la fatiga y al impacto.
- Forma próxima a la final. La pieza sale cerca de su forma definitiva, por lo que se necesita menos acero y menos mecanizado para terminarla.
- Sin porosidad de fundición. El material es sólido y trabajado, sin poros de gas ni cavidades de contracción en su interior.
| Forja en estampa abierta | Forja en estampa cerrada | |
|---|---|---|
| Conformado | Entre estampas planas o sencillas, la forma se construye con golpes sucesivos | Entre dos estampas con forma, la pieza se conforma en unos pocos golpes |
| Tamaño | Piezas muy grandes, bajo volumen | Piezas repetitivas, de unos 5 kg a 520 kg |
| Utillaje | Poco o ninguno | Un juego de estampas para cada pieza |
| Uso típico | Piezas pesadas de una sola vez | Cuerpos y tapas de válvula, engranajes, bridas, piezas hidráulicas y de maquinaria |
Cada pieza nueva requiere utillaje, por lo que la forja en estampa cerrada conviene para piezas que se van a pedir de nuevo y no para pedidos únicos. Para piezas por encima de nuestro rango de forja con estampas, una forja en estampa abierta la suministra otra planta de nuestro grupo (ver Capacidad).
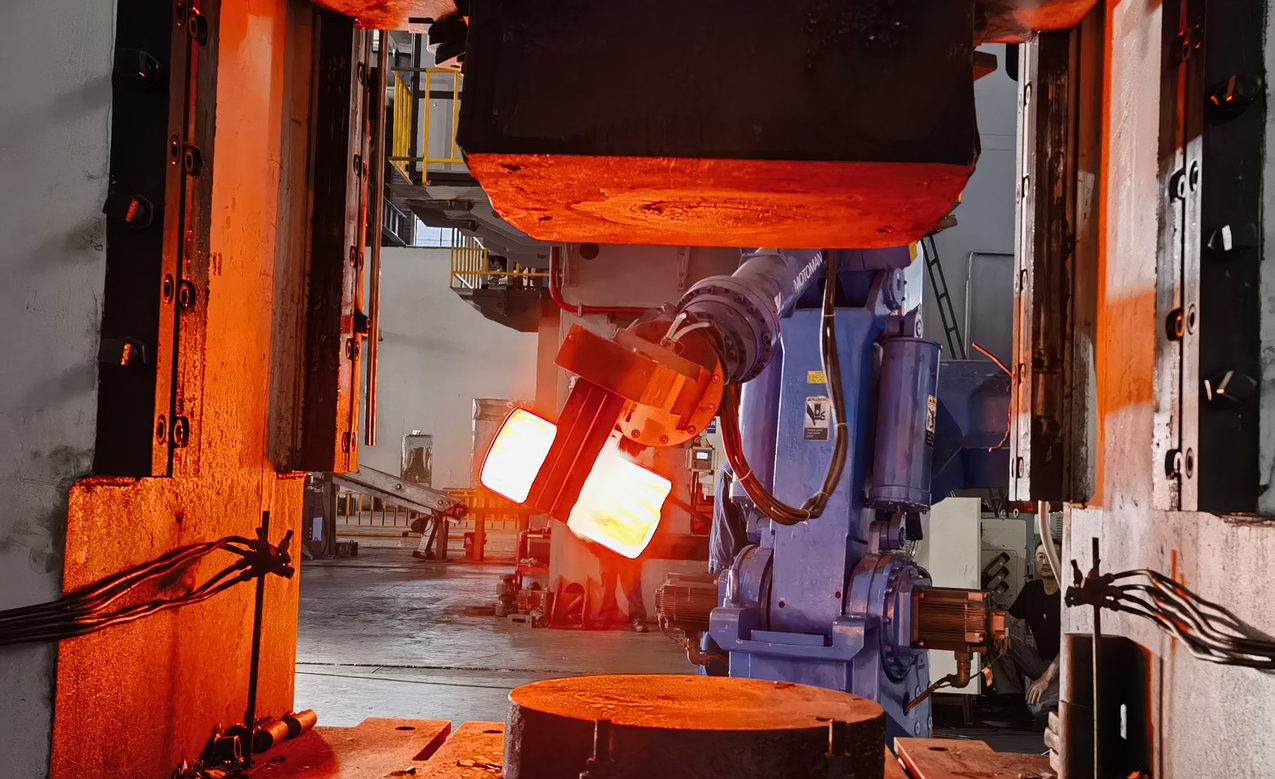
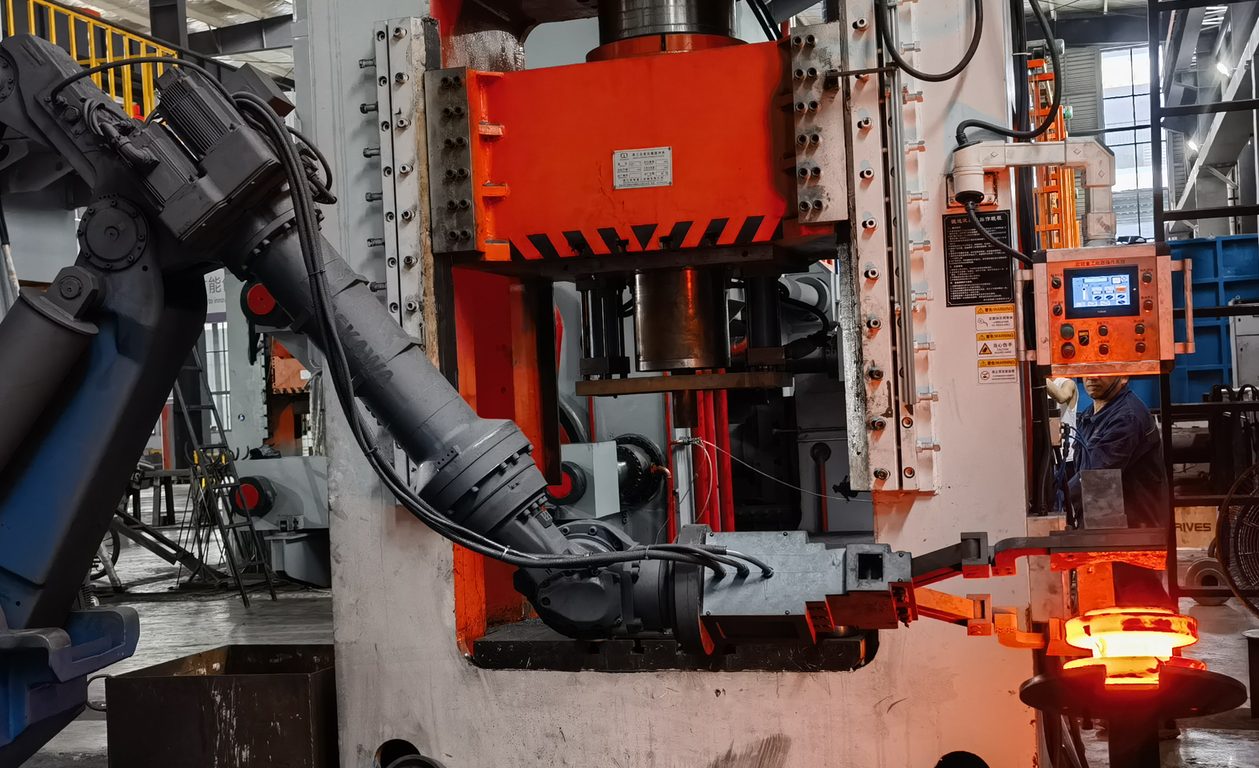
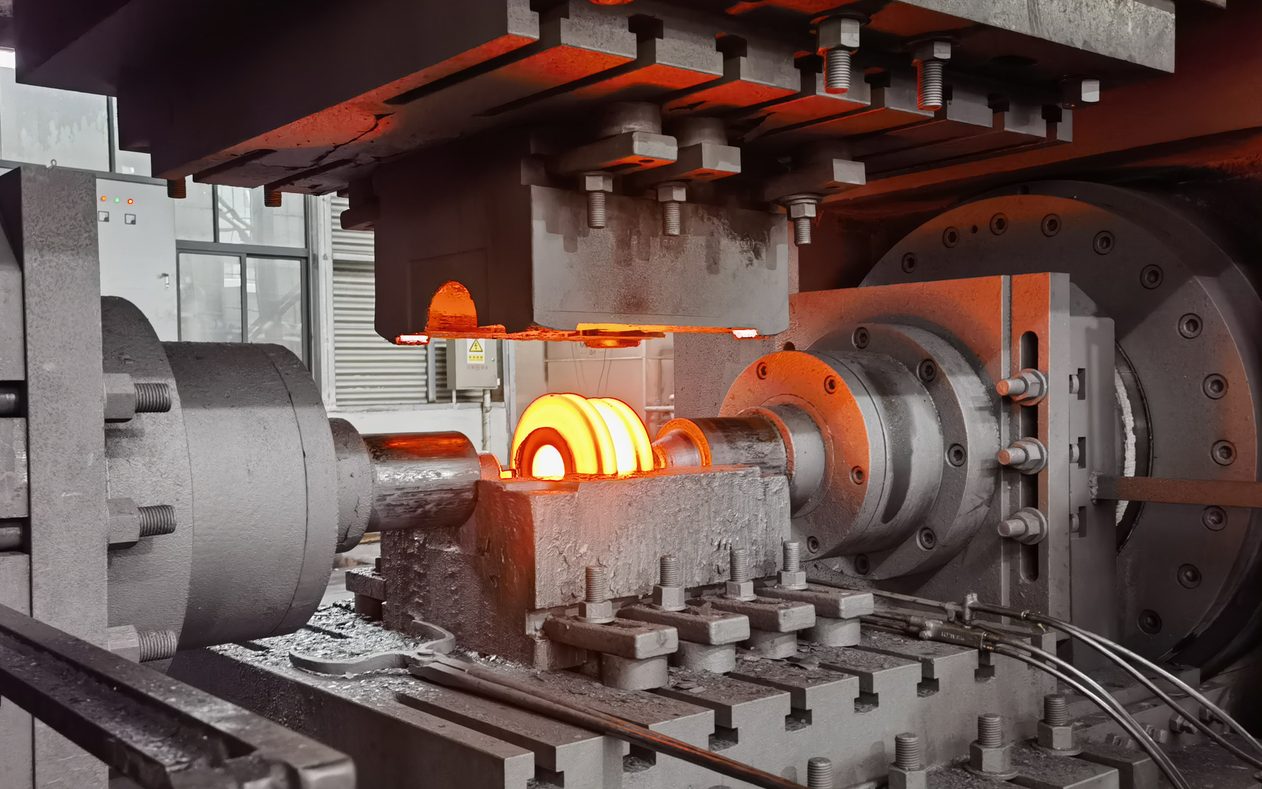
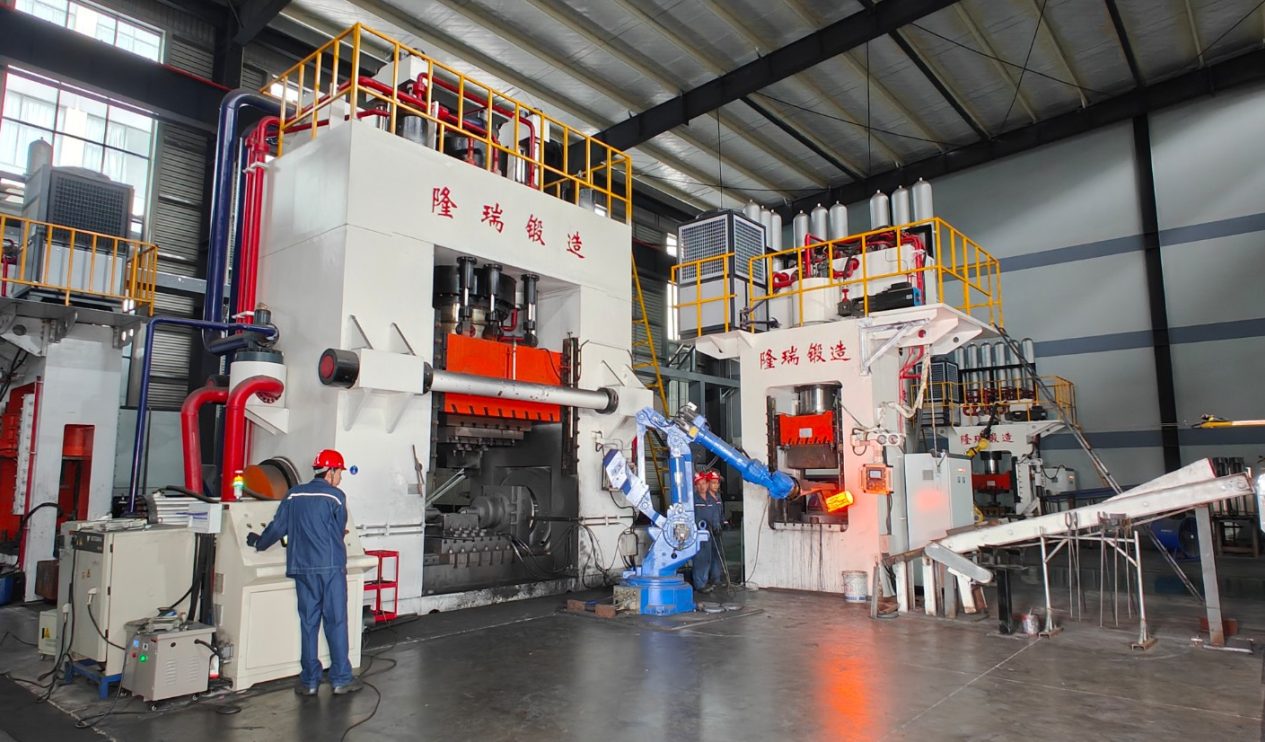
Qué forjamos
- Cuerpos y tapas (bonetes) de válvulas de bola desde 1/2″ hasta 12″, Class 150 a 2500; consulte la página de cuerpos de válvula
- Componentes de válvulas, bridas y anillos
- Preformas de engranaje y piezas de engranaje, consulte la página de preformas de engranaje
- Componentes de cilindros hidráulicos y accesorios de tubería
- Piezas de válvulas para centrales eléctricas (F91, F92, WB36)
- Piezas para maquinaria de construcción y minería, cubos de rueda, componentes de puentes
- Sus propias piezas: envíe un plano en PDF, DWG o STEP
Nuestras prensas y rango de tamaños
| Prensa | Fuerza | Intervalo de peso de forja |
|---|---|---|
| Prensa multidireccional n.º 1 | 6.000 T (60 MN) | 150 – 520 kg |
| Prensa multidireccional n.º 2 | 3.000 T | 30 – 150 kg |
| Prensa multidireccional n.º 3 | 2.000 T | 5 – 30 kg |
- Forja individual más grande: 520 kg (prensas capaces de hasta 800 kg, sujeto a revisión de la estructura de la pieza)
- Tamaño máximo de mecanizado: Ø600 × 1000 mm
- Capacidad anual de forja en estampa: 15.000 toneladas
Las prensas son multidireccionales, por lo que trabajan el acero desde más de una dirección en la misma carrera. Eso es lo que nos permite conformar piezas con cavidades profundas, como cuerpos de válvula, sin tener que soldarlas a partir de varias piezas. Cuando se compara la forja en estampa cerrada en China, estos dos números son los que conviene preguntar primero, el tonelaje y el número de direcciones, seguidos de quién fabrica las estampas: las nuestras se diseñan y se mecanizan en nuestras instalaciones.
Estampas y utillaje
El diseño de estampas se realiza en nuestras instalaciones. Poseemos 5 patentes concedidas sobre utillaje de estampa cerrada y multidireccional, incluyendo una patente de invención para una estampa de forja multidireccional para tapas de válvula con estructura de inserto de cambio rápido, y modelos de utilidad que cubren una estampa combinada de tapa de válvula de liberación rápida y un punzón de cilindro trasero reemplazable para cuerpos de válvula.
El diseño de estampas de cambio rápido mantiene cortos los tiempos de recambio de utillaje cuando se revisa una pieza, y es una de las razones por las que nuestros cuerpos y tapas de válvula mantienen su consistencia dimensional entre lotes.
Cómo se fabrica la pieza
El proceso de forja en estampa cerrada aquí es el mismo para cada pieza, y la prensa es una etapa del mismo, no todo el proceso. Cada forja pasa por las mismas 11 etapas controladas: inspección del material por espectrómetro, corte con sierra al peso de forja, calentamiento en horno controlado, preforja mediante manipulador robótico, forja en estampa cerrada en la prensa de forja con monitorización de temperatura por infrarrojos, esmerilado e inspección superficial, tratamiento térmico, ensayos mecánicos, ensayos no destructivos, mecanizado y verificación dimensional, y finalmente verificación XRF y despacho. Los detalles y las fotos están en la página de proceso de fabricación.
Materiales
Forjamos aceros al carbono y de baja temperatura, aleados, inoxidables, dúplex y superdúplex, aleaciones de níquel y aceros estructurales. La página de materiales enumera los grados y el servicio para el que se elige cada uno.
Calidad detrás de la forja
La forja es solo la mitad de lo que compra un comprador; el papeleo es la otra mitad. Estamos certificados según API Spec 20C para forjas en estampa cerrada y contamos con la cualificación de fabricante de material NORSOK M-650, además de PED 2014/68/EU y AD2000-W0 de TÜV NORD, BV Modo II e ISO 9001/14001/45001. Los ensayos UT, MT y PT se realizan internamente y los ensayos mecánicos se ejecutan en nuestro propio laboratorio; cada envío sale con certificados de material e informes de ensayo. Más información en la página de certificaciones y sobre qué cubren API 20C y NORSOK M-650.
Lecturas relacionadas
Preguntas frecuentes
¿Cuál es la diferencia entre la forja en estampa cerrada y la fundición?
La forja en estampa cerrada conforma acero macizo bajo presión, por lo que la pieza presenta un flujo de grano continuo, sin porosidad interna y con mayor tenacidad. Las piezas fundidas se vierten en un molde y pueden presentar cavidades de contracción y poros de gas. Para piezas que contienen presión y piezas críticas para la seguridad, la forja es normalmente la vía especificada. Las propiedades finales y la calidad interna dependen del grado, del tratamiento térmico definido para ese grado y según sus requisitos, y del alcance de los ensayos no destructivos acordado con usted; se verifican según los requisitos de inspección del pedido.
¿Cuál es el peso máximo de pieza que pueden forjar?
De 5 kg a 520 kg en nuestras tres prensas. La prensa de 6.000 T cubre 150–520 kg, la de 3.000 T cubre 30–150 kg y la de 2.000 T cubre 5–30 kg. Nuestro equipo puede alcanzar los 800 kg, sujeto a una revisión de la estructura de la pieza.
¿Fabrican ustedes mismos las estampas?
Sí. El diseño y la fabricación de estampas son internos, y de ahí proceden también nuestras 5 patentes de utillaje. Para una pieza nueva, revisamos primero el plano para evaluar la viabilidad de la forja en estampa, después definimos el utillaje y la cotización.
¿Qué materiales pueden forjar?
Aceros al carbono, de baja temperatura, aleados, inoxidables, dúplex y superdúplex, y aleaciones de níquel como A105, A350 LF2, 4130, 4140, F91, F92, F304, F316, 420, 17-4 PH, F51, F53, F55, 625, 718 y 825. Consulte la página de materiales.
¿Suministran piezas en estado de forja o mecanizadas?
Ambas opciones. Podemos enviar la forja tal como sale de la línea, o mecanizarla según su plano hasta Ø600 × 1000 mm, con informes dimensionales y de NDT.
¿Cómo inicio un pedido?
Envíe un plano (PDF, DWG o STEP) y le diremos si la pieza es apta para la forja en estampa cerrada, qué utillaje necesita y cuánto costaría; el formulario de RFQ y la dirección de correo están en la página de contacto.
¿Cuál es la diferencia entre la forja en estampa abierta y la forja en estampa cerrada?
La forja en estampa abierta conforma la pieza entre estampas planas o sencillas y construye la forma a lo largo de sucesivos golpes, lo que conviene a piezas muy grandes en volúmenes bajos. La forja en estampa cerrada utiliza un juego de estampas que reproduce la forma de la pieza, por lo que la forma se repite de una pieza a otra y queda menos material para mecanizar. La tabla de arriba compara ambas; nosotros realizamos la forja en estampa cerrada en nuestras propias prensas y otra planta de nuestro grupo suministra forja en estampa abierta cuando una pieza supera el rango de la forja en estampa.
¿Es la forja por martinete lo mismo que la forja en estampa cerrada?
La forja por martinete es el nombre más antiguo de la misma idea, la forja con estampa de impresión, y proviene del martillo de caída que conformaba la pieza por el peso que cae. En Longrui el trabajo se hace en prensas hidráulicas y no con martinetes, y desde más de una dirección, lo que permite conformar cavidades profundas como los cuerpos de válvula en lugar de soldarlas a partir de varias piezas.
¿Qué es la rebaba en la forja en estampa?
La rebaba es la aleta delgada de acero excedente que se expulsa de la cavidad de la estampa en la línea de partición. Indica que la cavidad se llenó por completo y se recorta después del conformado. La estampa tiene una zona de rebaba alrededor de la cavidad que controla cómo escapa el excedente, y mantener la pieza bajo carga mientras esto ocurre es lo que impulsa el acero hacia las últimas esquinas de la forma.