Das Gesenkschmieden von Kugelhahn-Gehäusen und anderen sicherheitskritischen Komponenten lässt keine Abkürzungen zu. Deshalb durchläuft jedes Longrui-Schmiedeteil dieselbe streng kontrollierte Kette von Produktions- und Qualitätskontrollstufen, vom Moment der Ankunft des Rohstahls auf unserem Werksgelände bis zu dem Tag, an dem die fertigen Teile zum Versand verladen werden.
Jede der unten aufgeführten Stufen wird von fest zugeordneten Bedienern ausgeführt, auf Chargenkarten aufgezeichnet und ist bis zum Werkstoffzeugnis vollständig rückverfolgbar. Wenn Sie einen neuen Schmiedelieferanten qualifizieren, werden Ihre Teile genau nach diesem Ablauf gefertigt. Die Pressen und Größenbeschränkungen hinter diesen Stufen finden Sie auf der Seite Leistungsfähigkeit; die Normen hinter den Zeugnissen auf API 20C und NORSOK M-650.
Wareneingangsprüfung
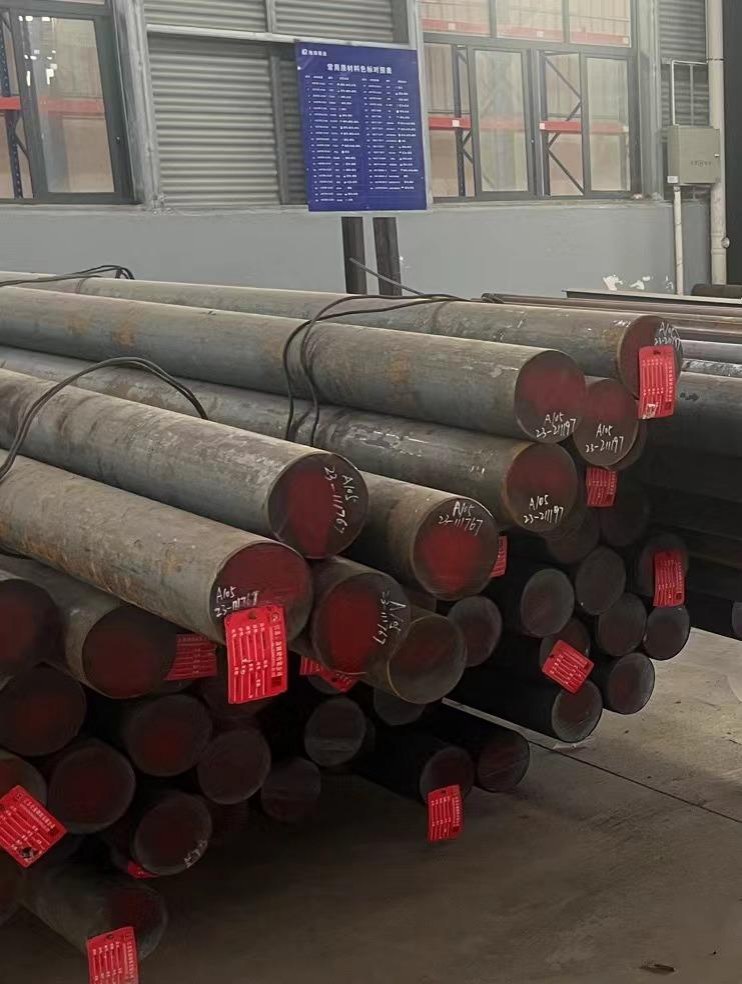
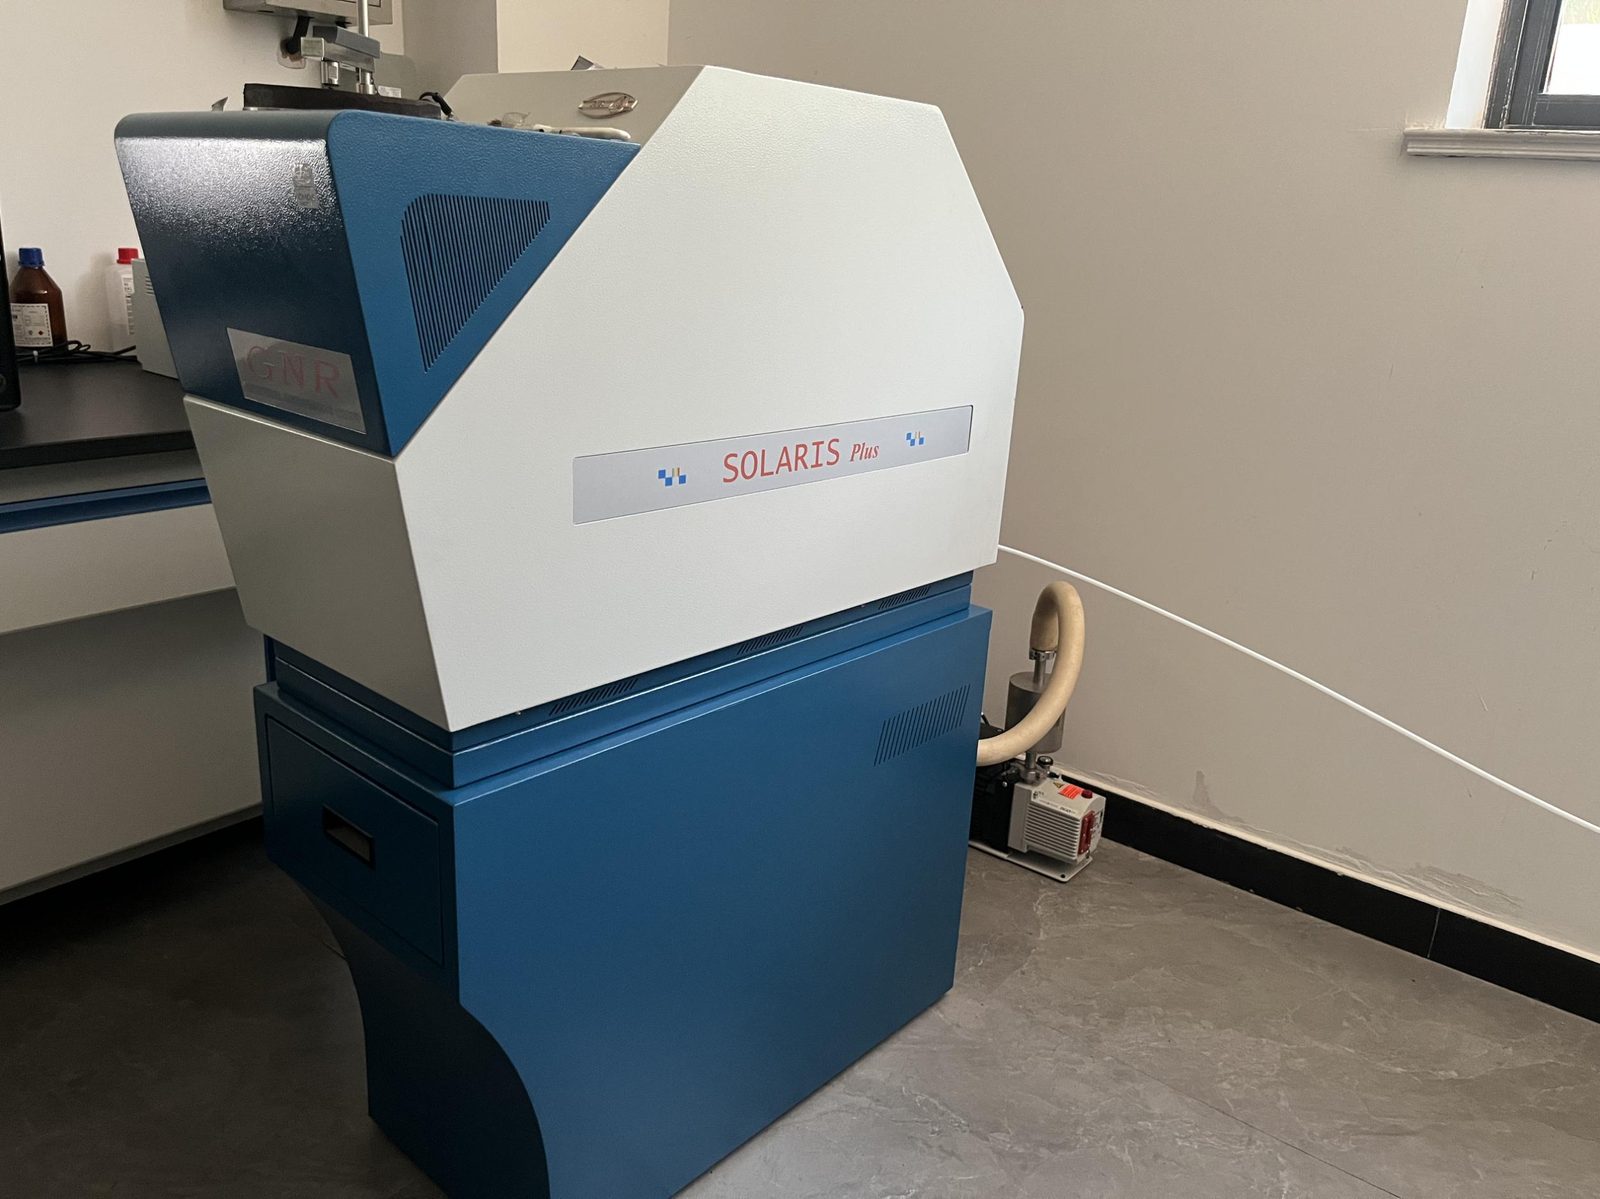
Eingehende Stahlstäbe werden in einem dafür vorgesehenen Sperrbereich abgelegt und vor der Freigabe mit Werkstoffgüte und Schmelzennummer gekennzeichnet. Die chemische Zusammensetzung jeder Schmelze wird mit unserem GNR-Funken-Emissionsspektrometer (Italien) verifiziert; nur bestätigtes Material läuft weiter zum Zuschnitt.
Sägen
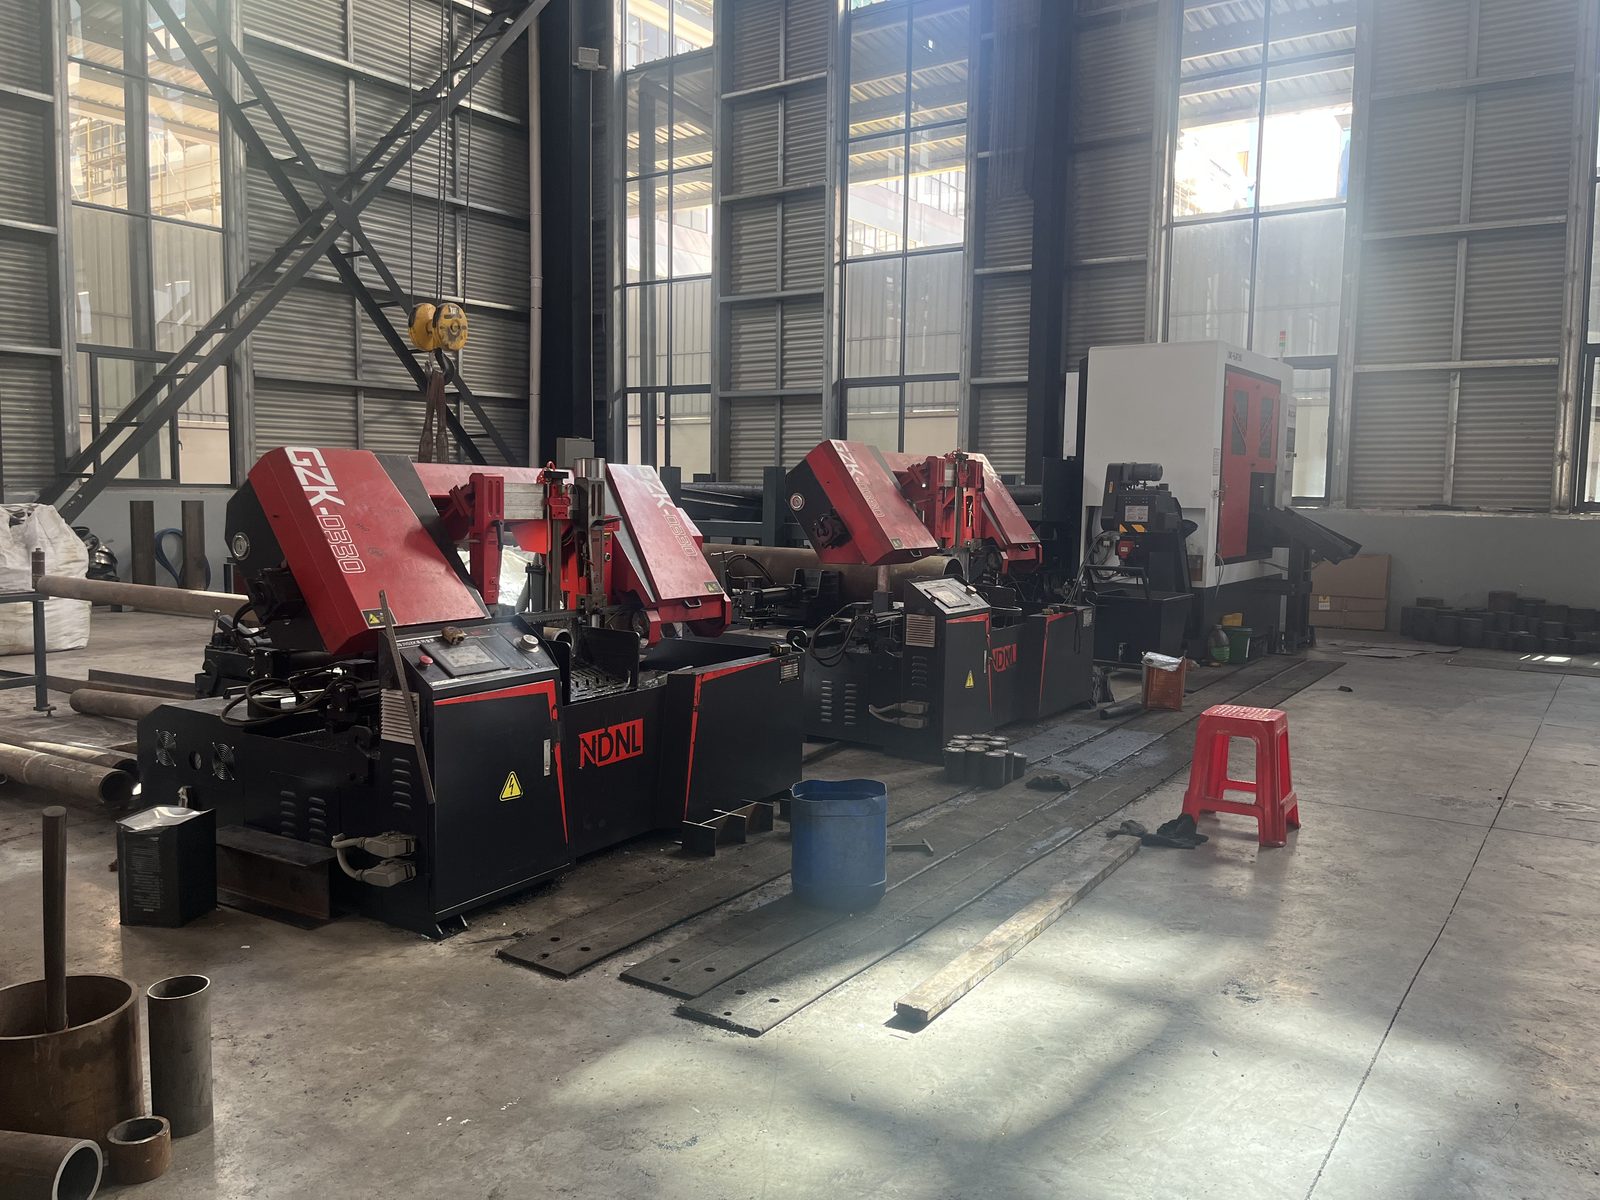
Die Stäbe werden auf Bandsägen auf das berechnete Schmiedegewicht zugeschnitten. Jeder Knüppel wird nach dem Zuschnitt gewogen und mit seiner Schmelzen- und Losnummer gekennzeichnet, sodass die Charge ab dem ersten Arbeitsgang rückverfolgbar bleibt.
Erwärmen
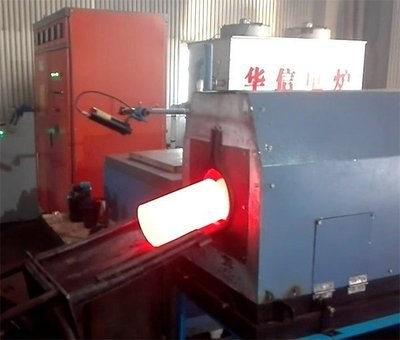
Die Knüppel werden in temperaturgeregelten elektrischen Widerstandsöfen auf Schmiedetemperatur erwärmt. Die Erwärmungsparameter werden für jede Werkstoffsorte festgelegt, sodass jeder Knüppel vor dem Umformen im richtigen Temperaturfenster bleibt.
Vorschmieden
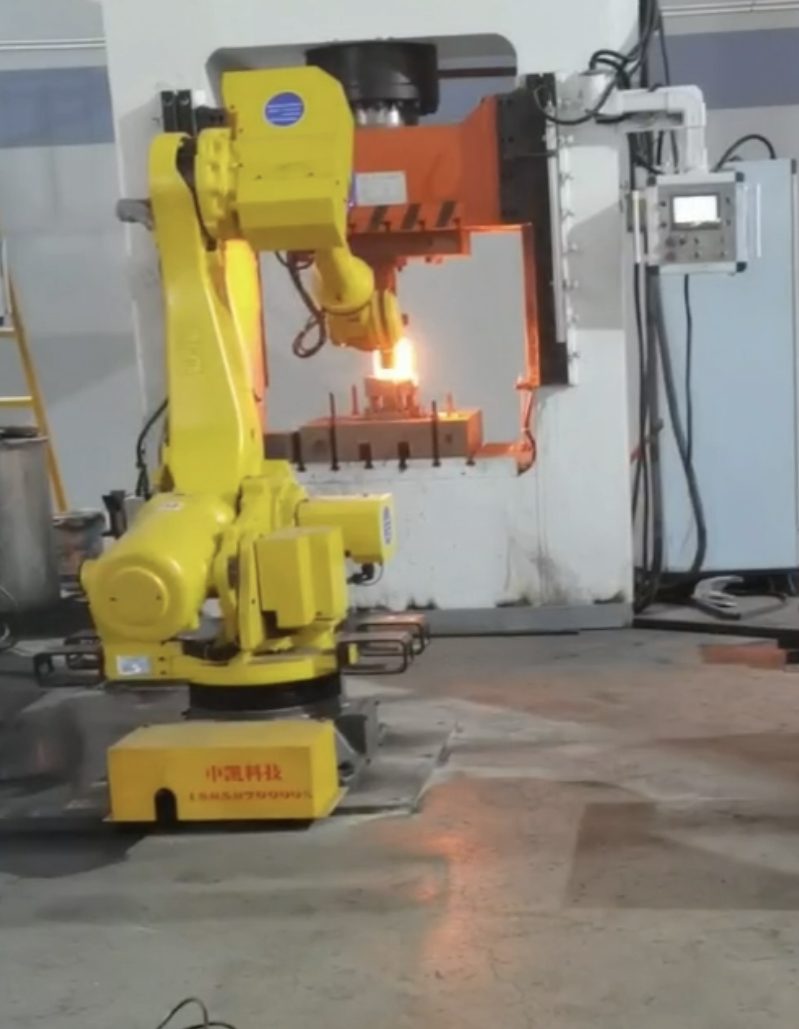
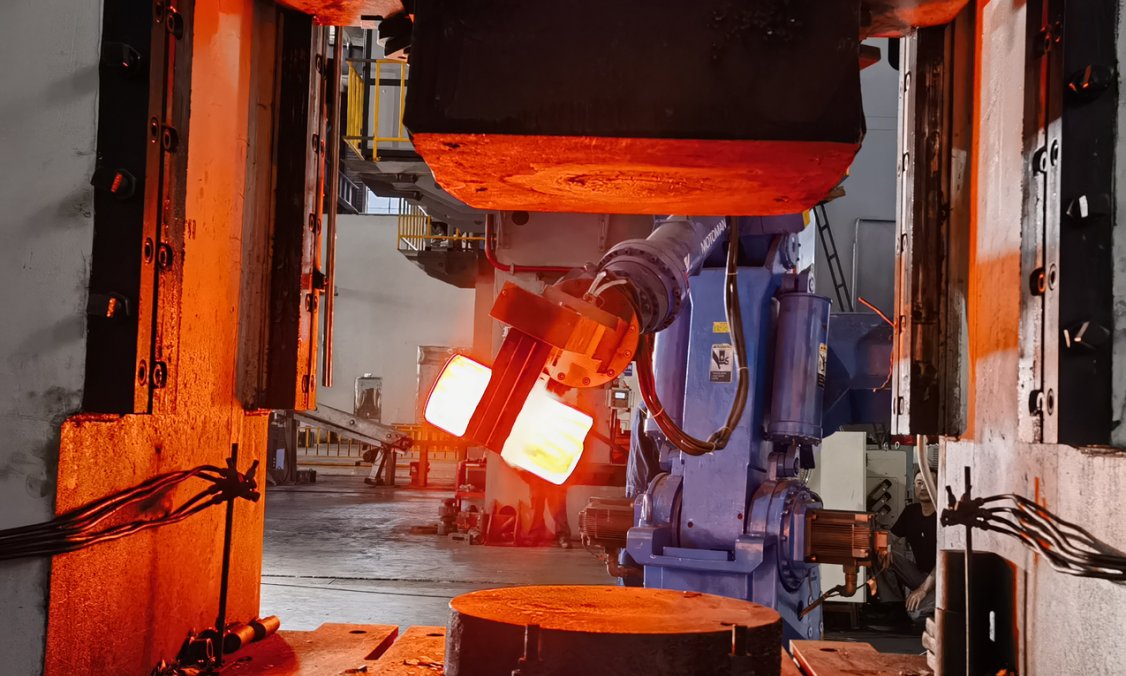
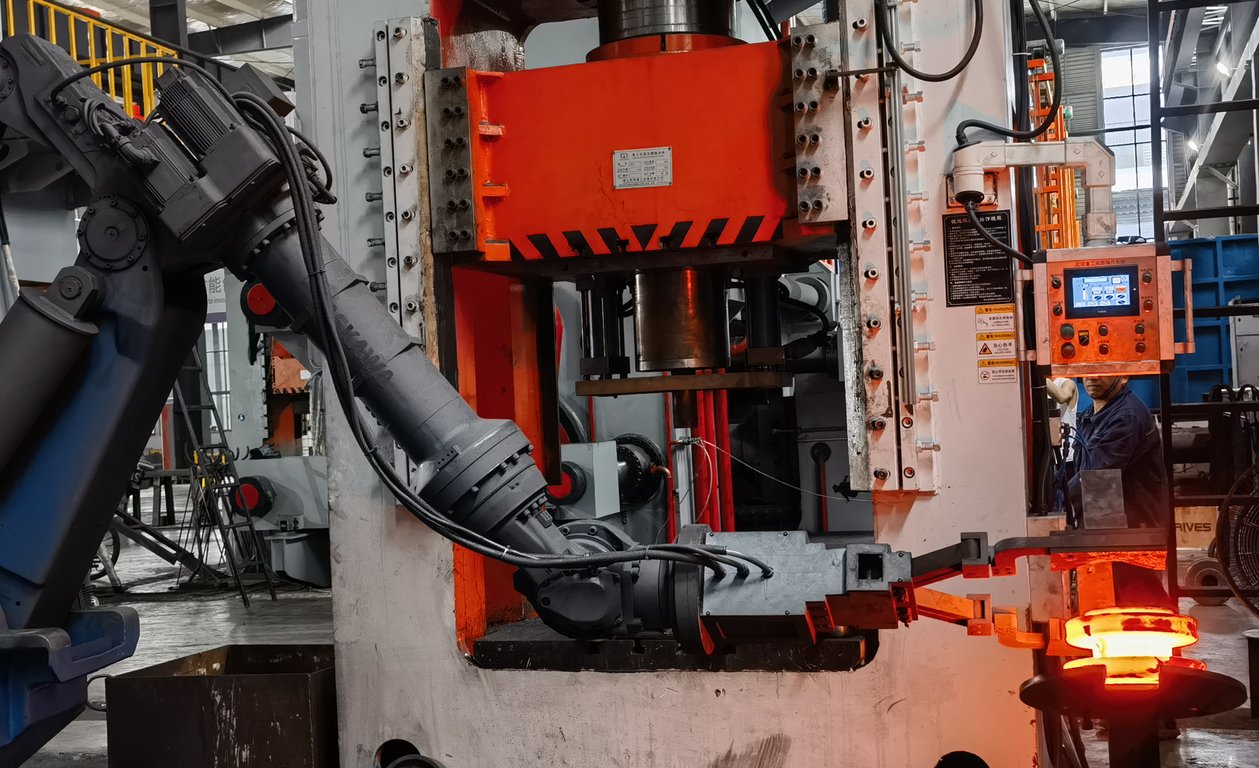
Ein Roboter-Manipulator entnimmt den heißen Rohling der Ofenlinie, setzt ihn in das Gesenk unserer Mehrrichtungs-Schmiedepresse um und positioniert ihn präzise zum Umformen: schnell, wiederholbar und sicher, wobei der Bediener von der Hitze fernbleibt.
Gesenkschmieden
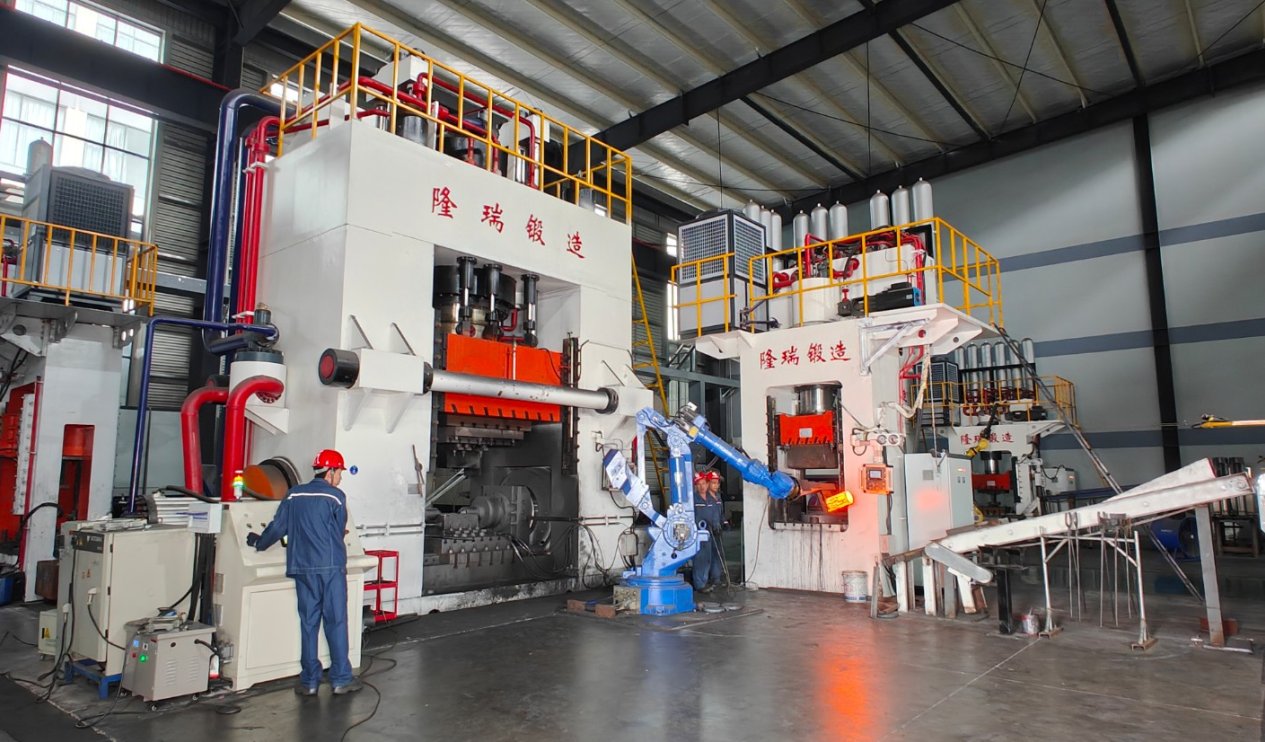
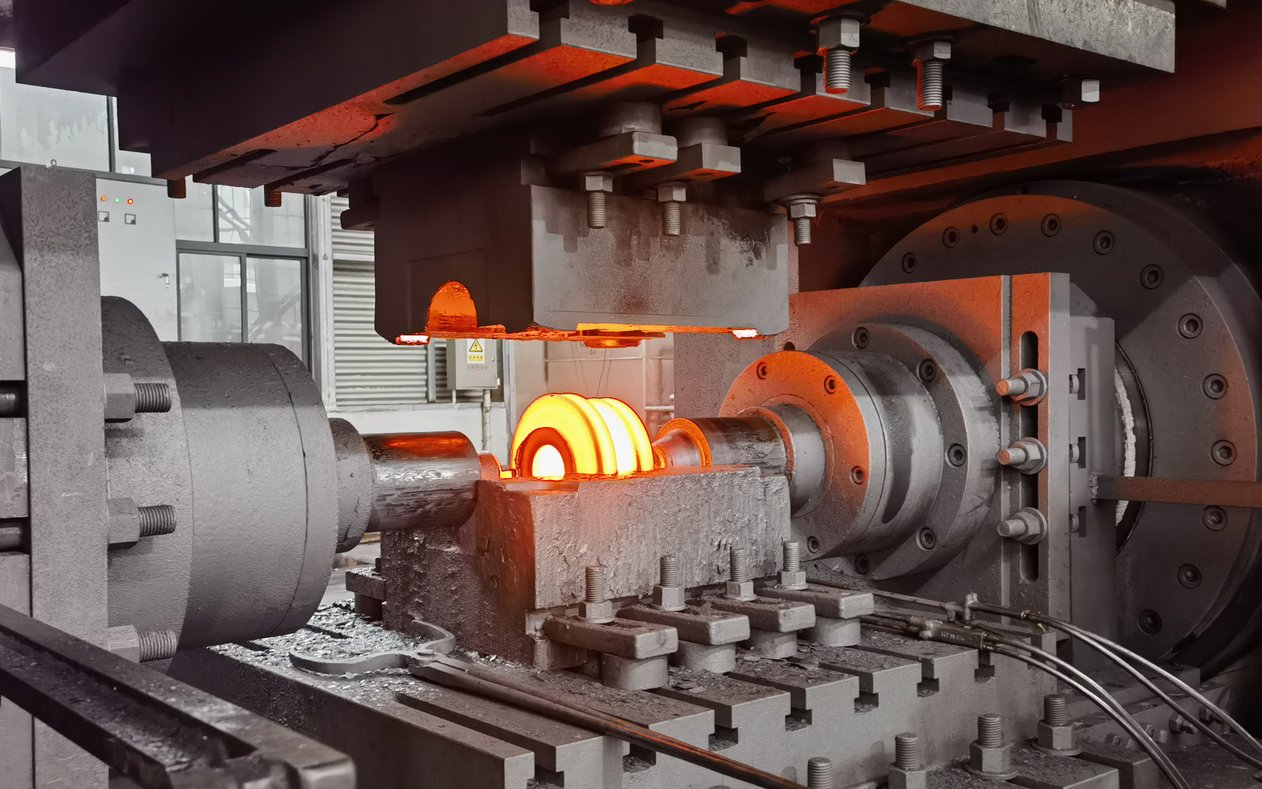
Die Teile werden in geschlossenen Gesenken auf unseren Mehrrichtungs-Hydraulikpressen mit 6.000 T / 3.000 T / 2.000 T endkonturnah geschmiedet. Die Schmiedetemperatur wird während des Vorgangs mit Infrarot-Pyrometern überwacht, damit Verformung und Gefüge von Teil zu Teil gleichbleiben.
Schleifen und Oberflächenprüfung
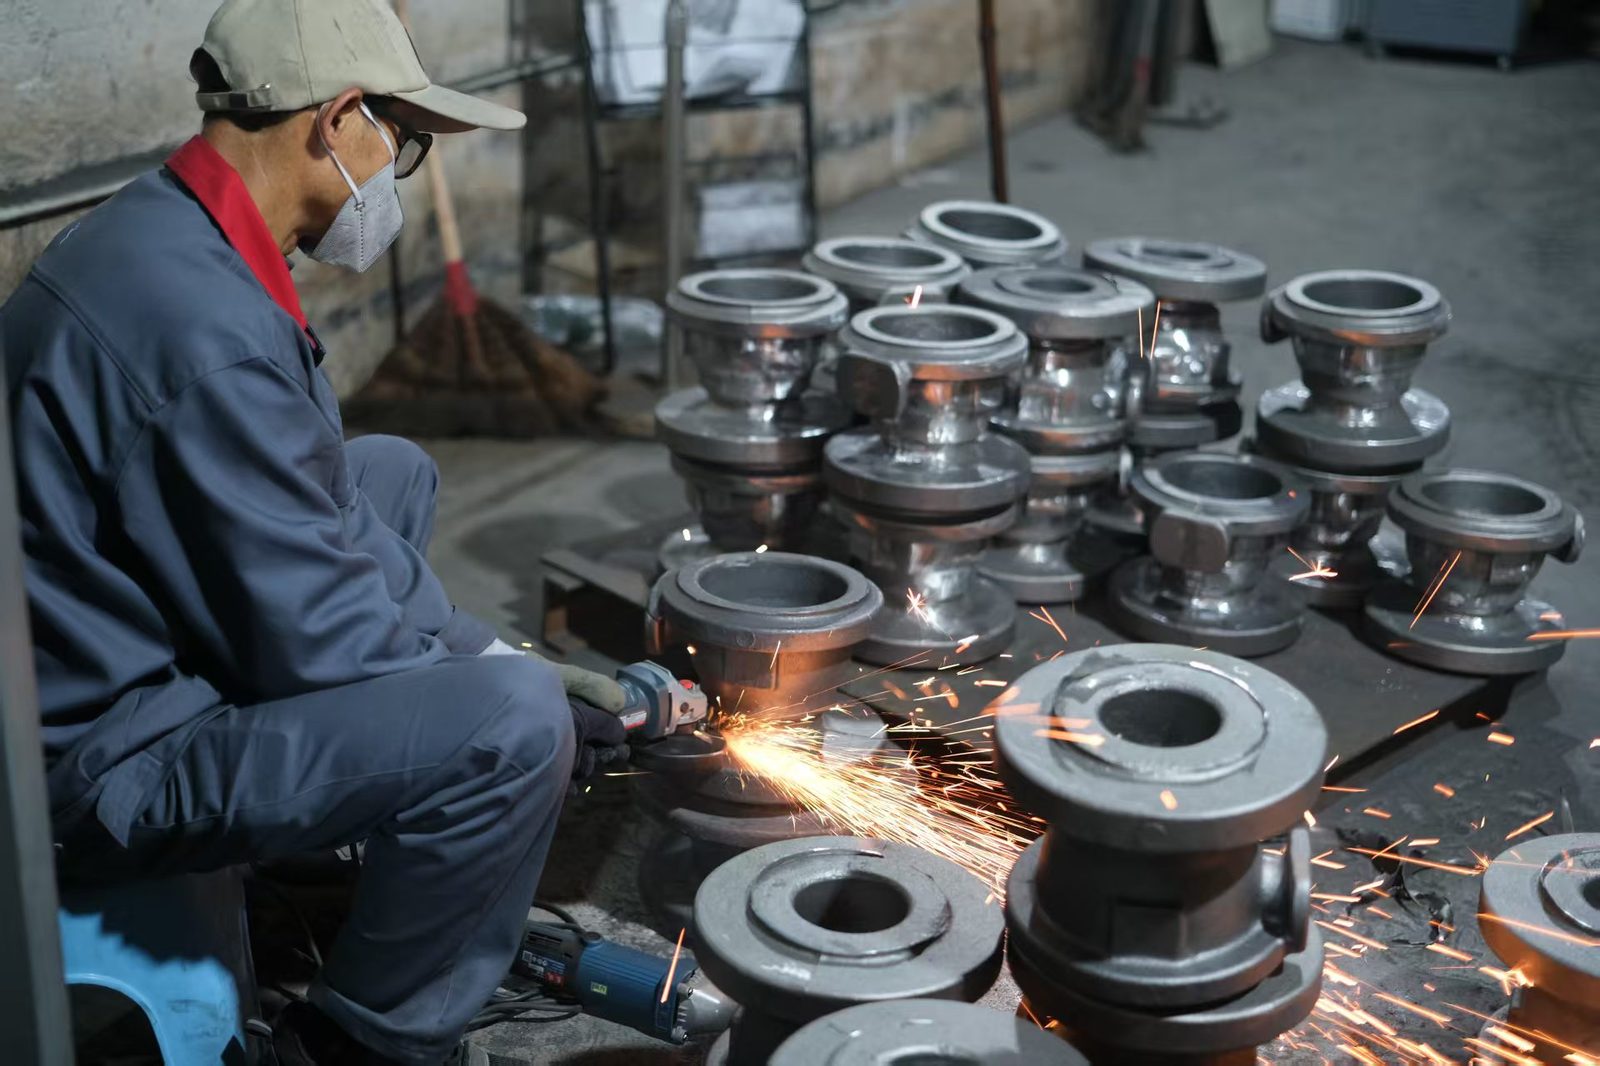
Grat und Oberflächenfehler werden von erfahrenen Mitarbeitern mit Winkelschleifern entfernt. Jedes Teil wird visuell auf seine Oberflächenqualität geprüft, bevor es zur Wärmebehandlung weitergeht.
Wärmebehandlung
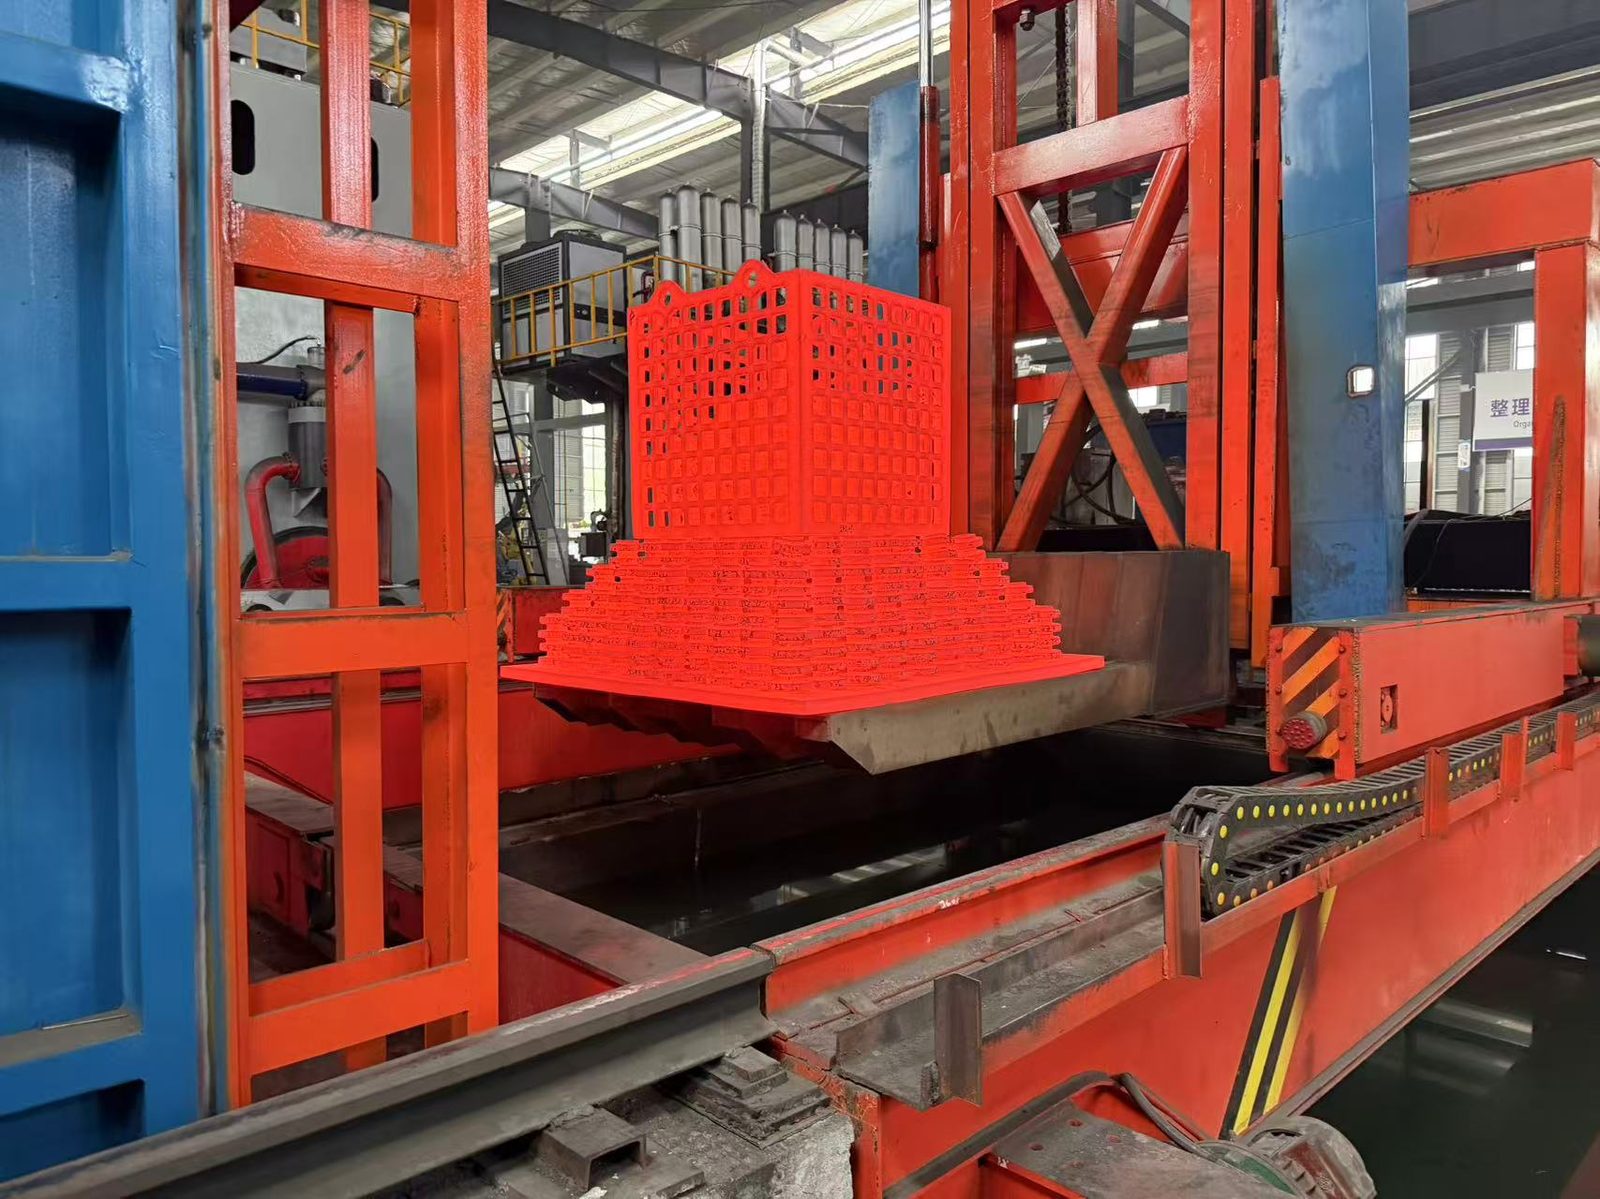
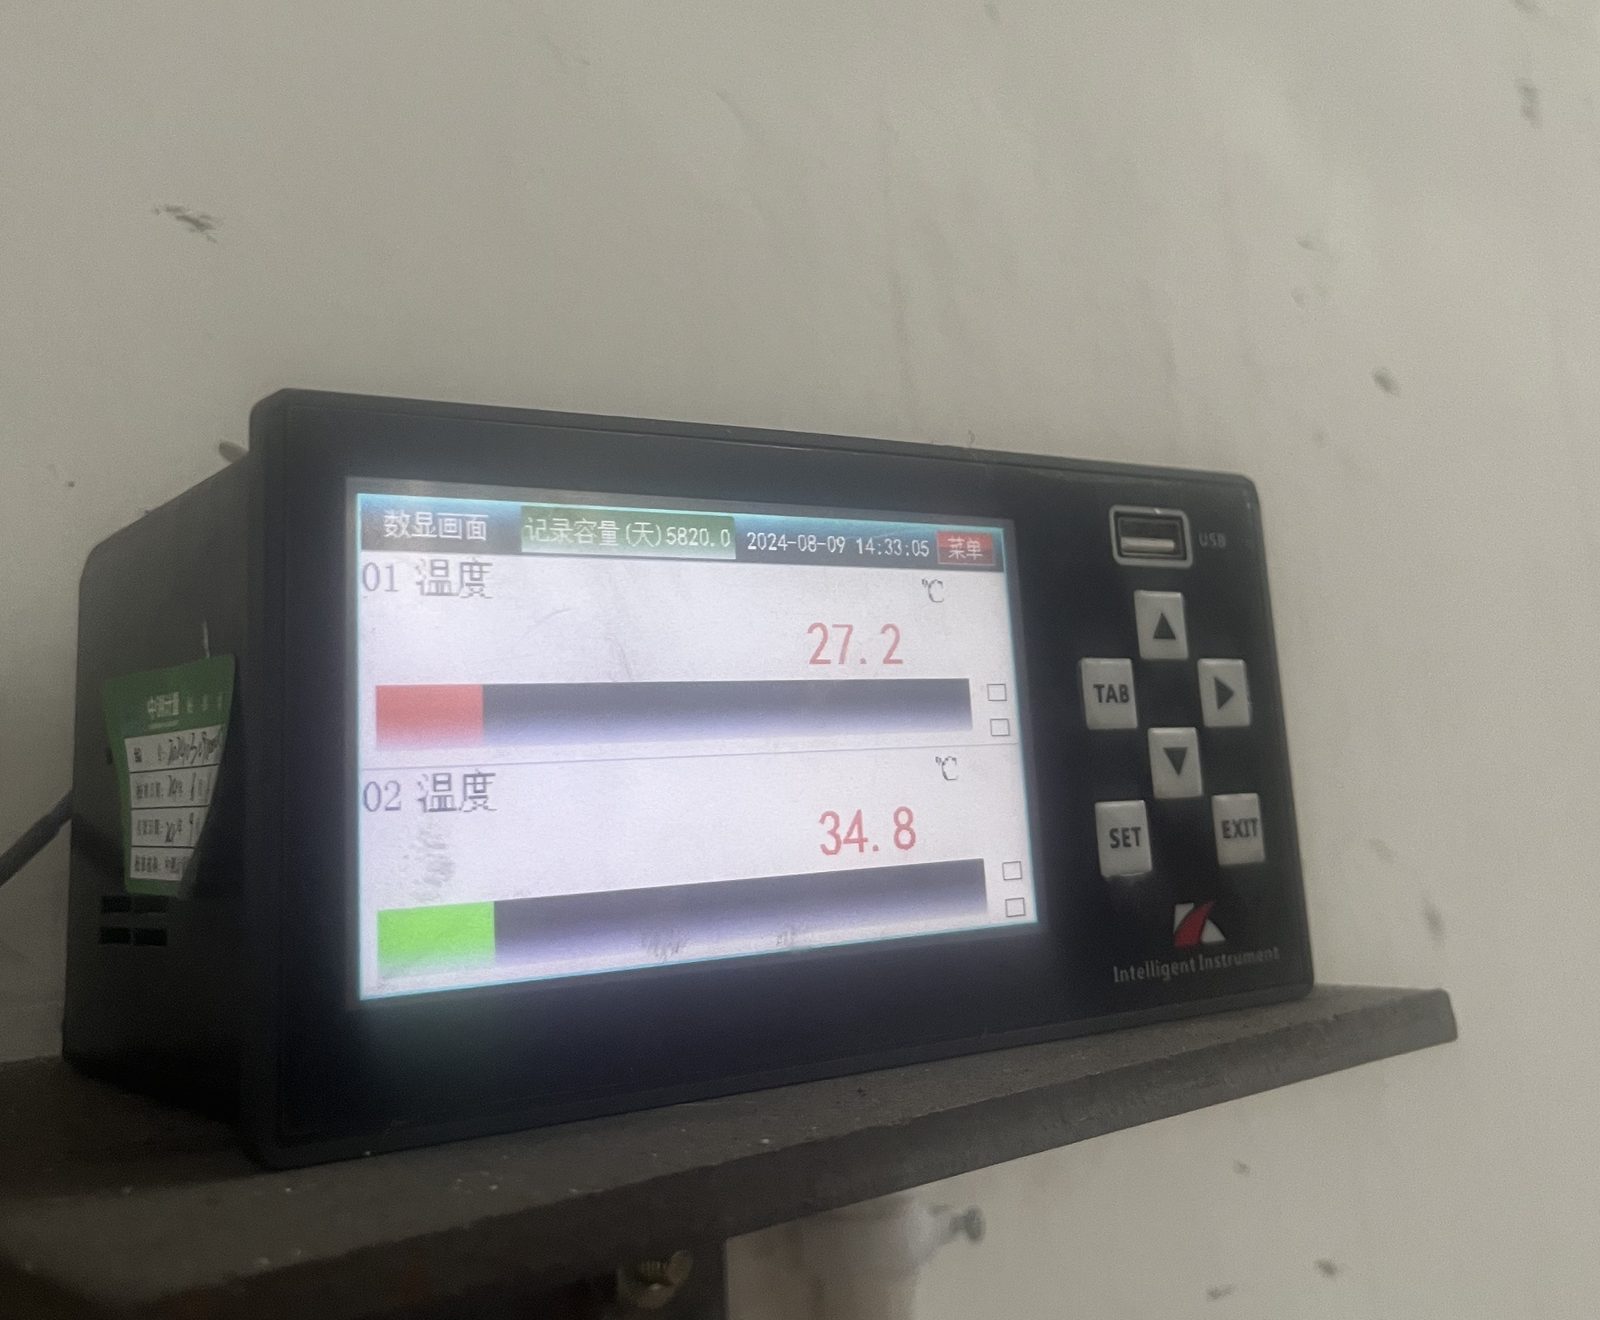
Die Schmiedeteile werden in temperaturgeregelten Kammeröfen mit Widerstandsheizung vergütet. Ofentemperatur und Temperatur des Abschreckmediums werden kontinuierlich überwacht und aufgezeichnet, um die geforderten mechanischen Eigenschaften zu gewährleisten.
Prüfung der mechanischen Eigenschaften
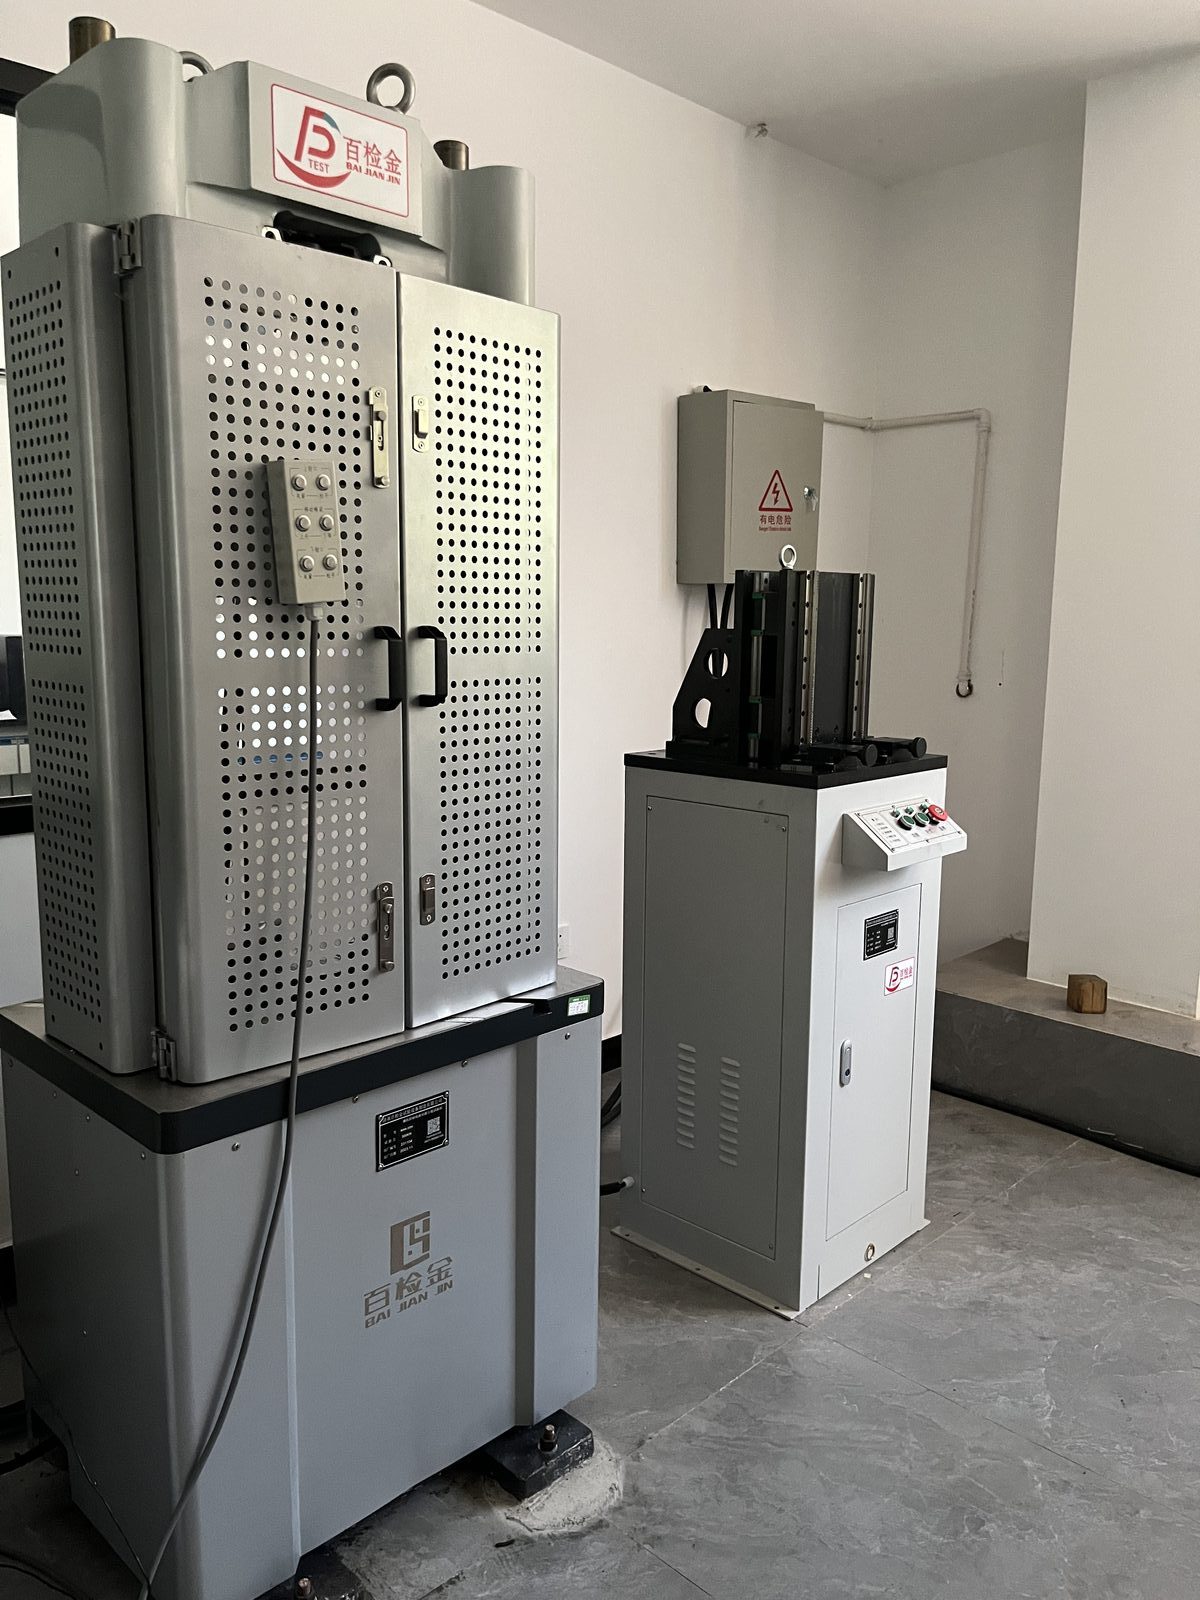
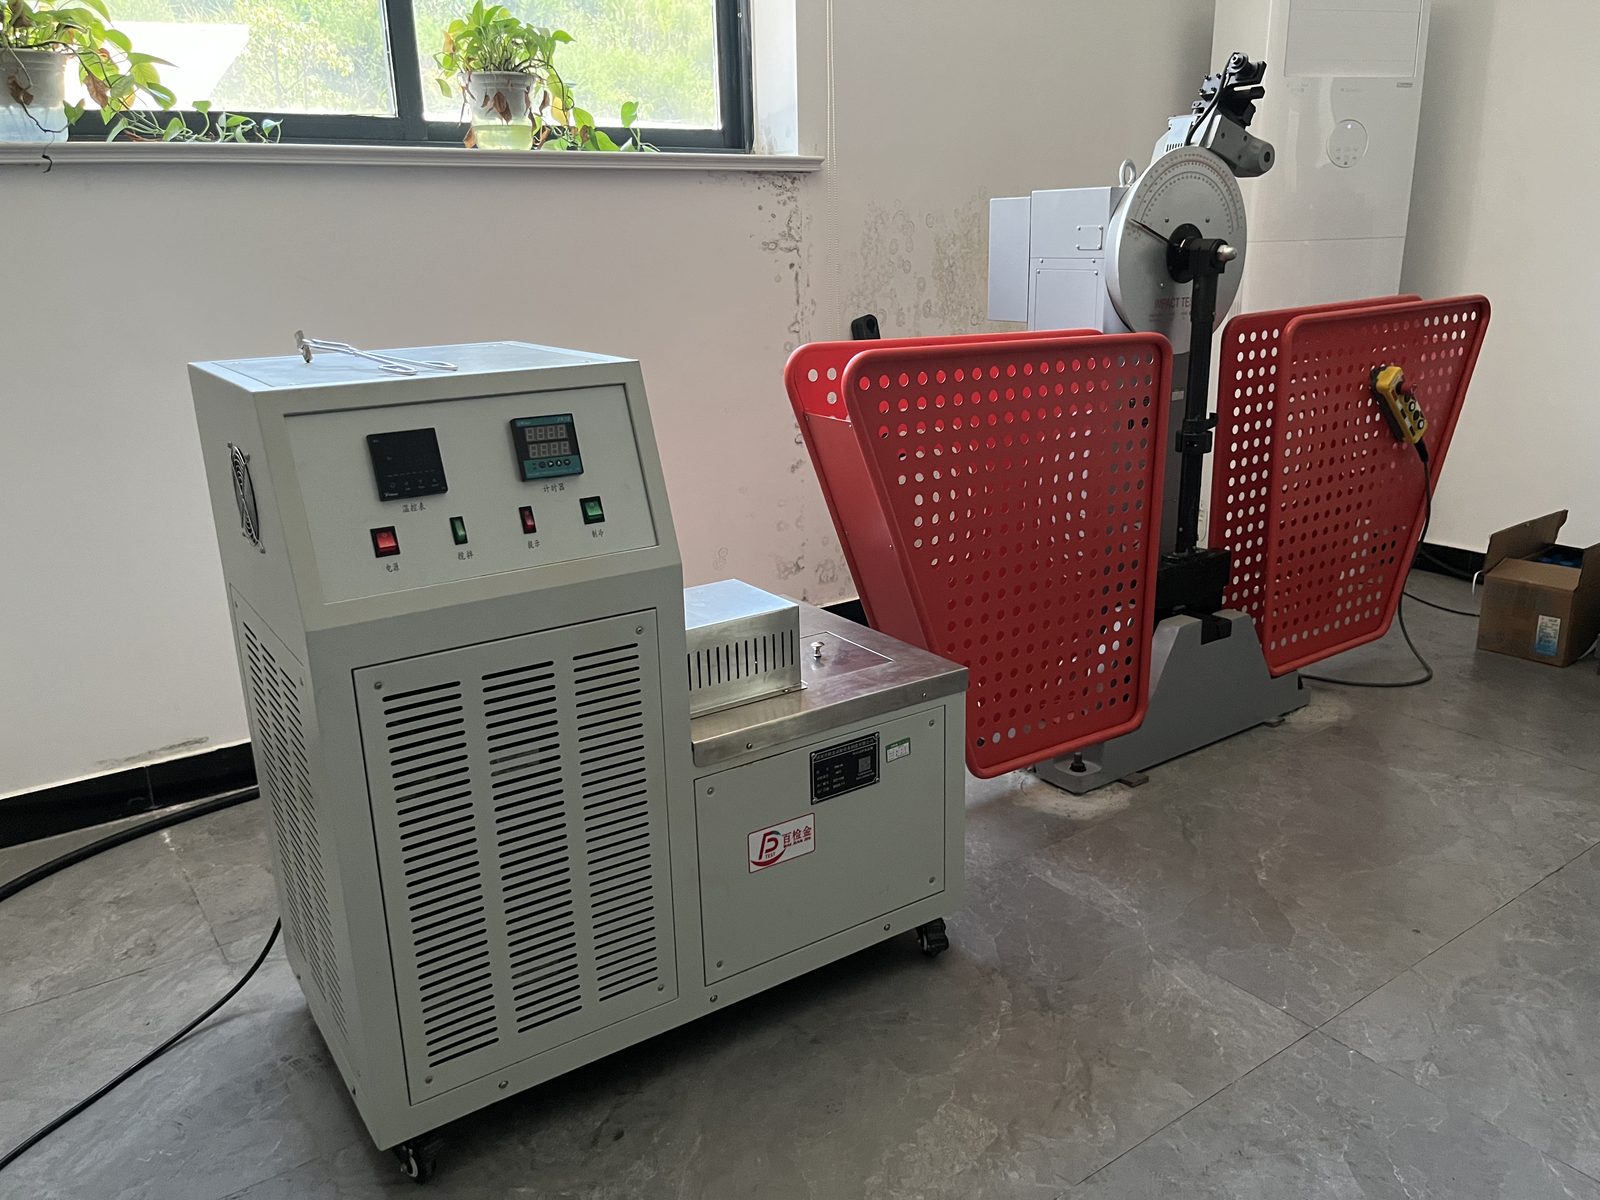
Aus jeder Charge werden Proben im eigenen Labor vorbereitet und geprüft: Zugfestigkeit, Streckgrenze und Bruchdehnung auf einer servohydraulischen Universalprüfmaschine; Kerbschlagarbeit nach Charpy, einschließlich Prüfungen bei Tieftemperatur, auf automatischen Kerbschlagprüfmaschinen; Härte mit einem tragbaren Brinell-Härteprüfgerät.
Zerstörungsfreie Prüfung (NDT)
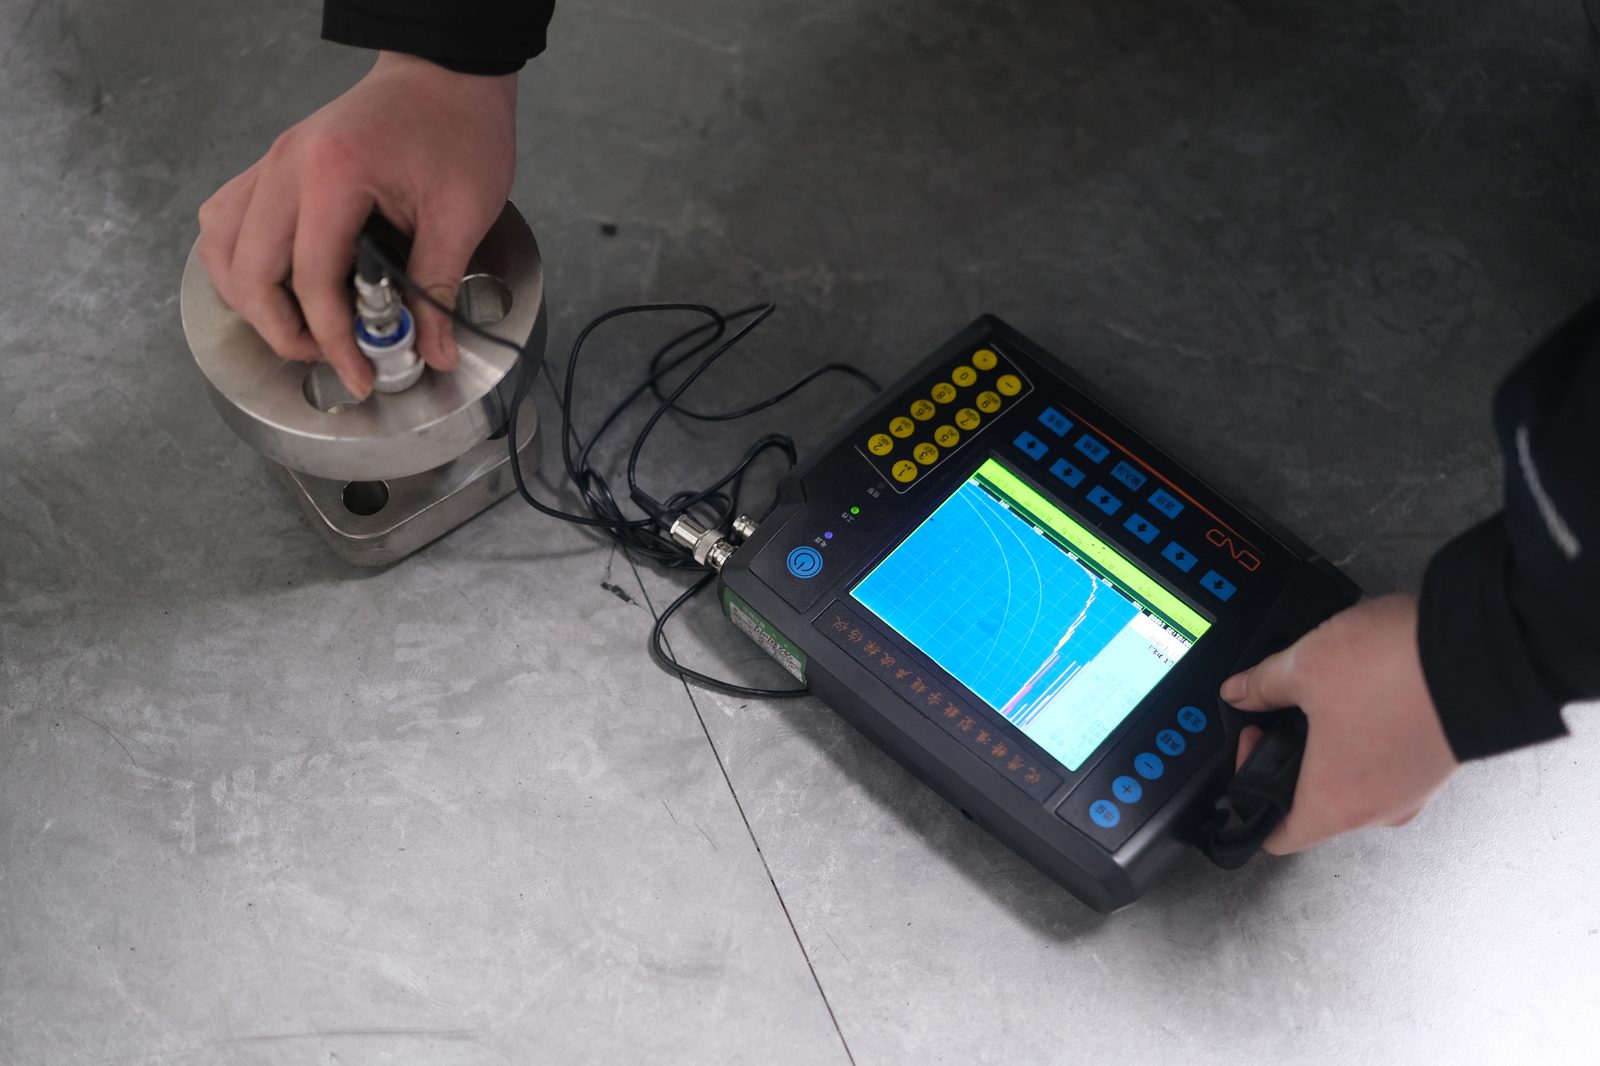
Die Schmiedeteile werden mit der Ultraschallprüfung (UT) untersucht, die innere Ungänzen nachweist; Magnetpulverprüfung (MT) und Eindringprüfung (PT) sind auf Anfrage verfügbar. Für jede Charge wird ein Prüfbericht ausgestellt.
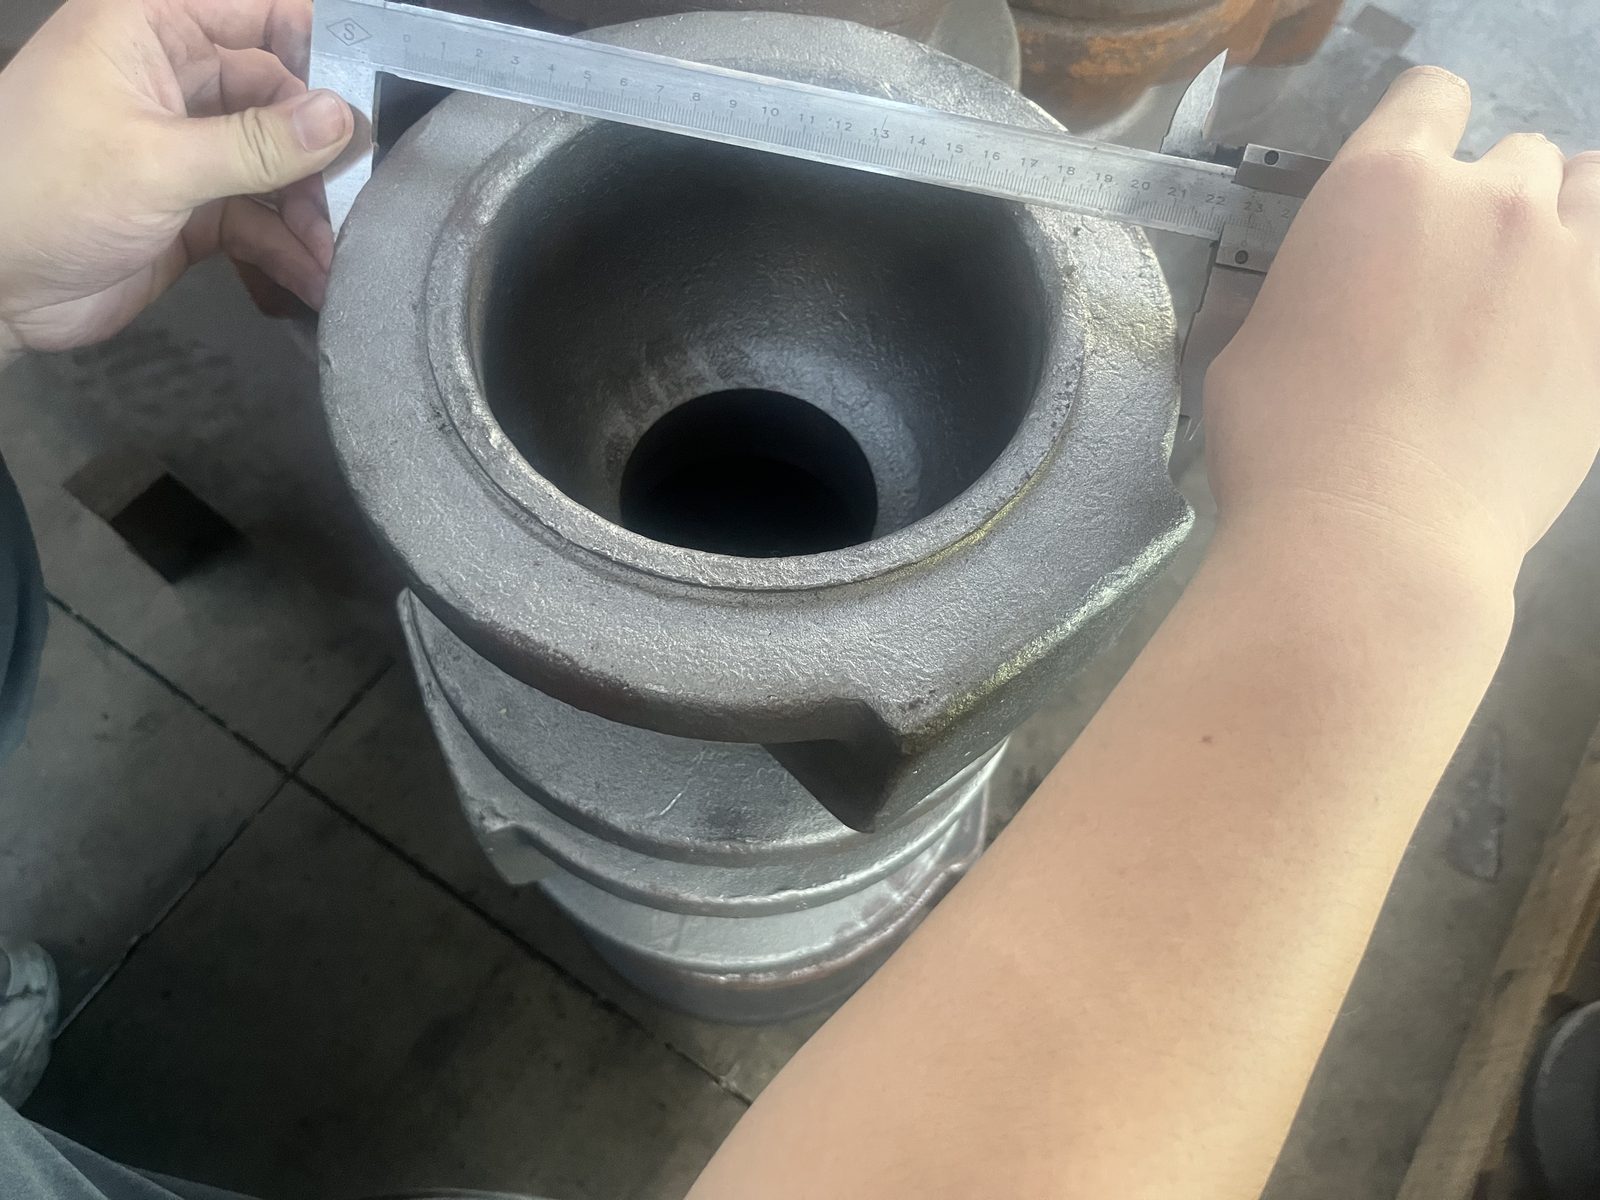
Zerspanung und Maßprüfung
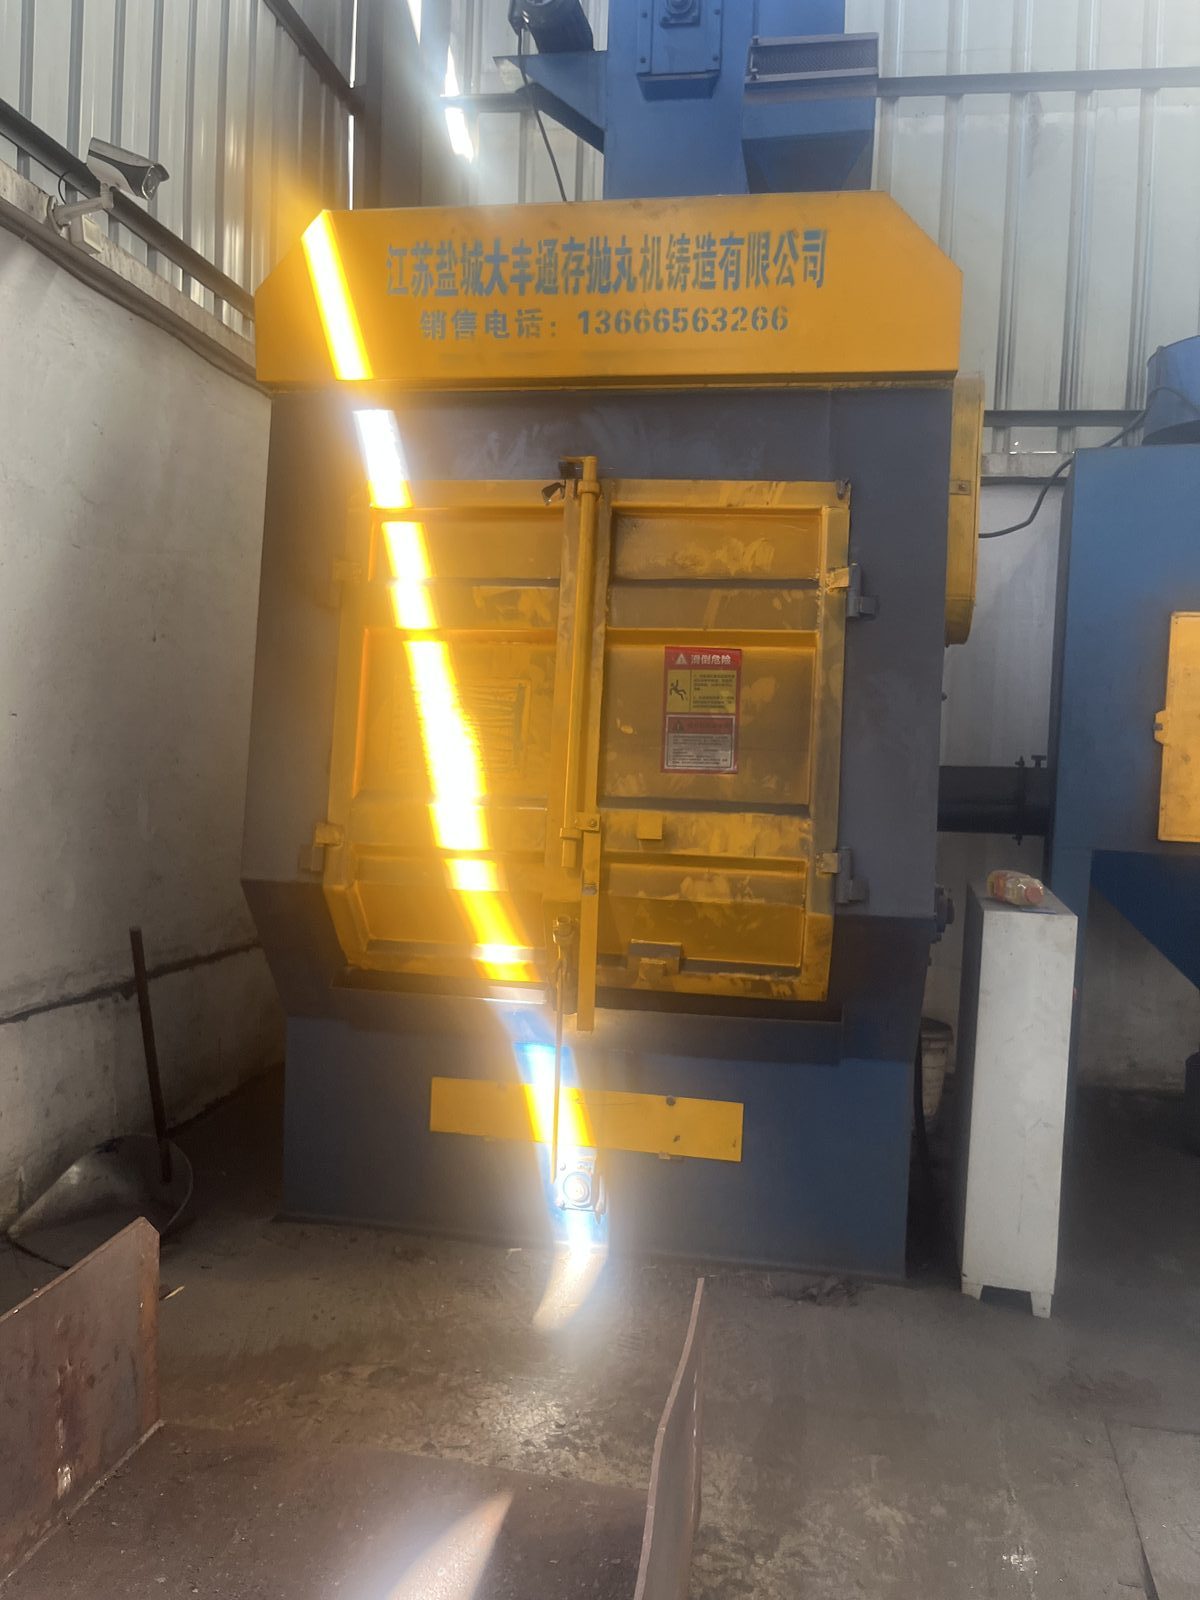
Nach der Wärmebehandlung werden die Teile zur Oberflächenreinigung kugelgestrahlt und anschließend nach Kundenzeichnung zerspant. Kritische Maße werden mit Präzisionsmessgeräten geprüft, bevor die Teile die Zerspanung verlassen.
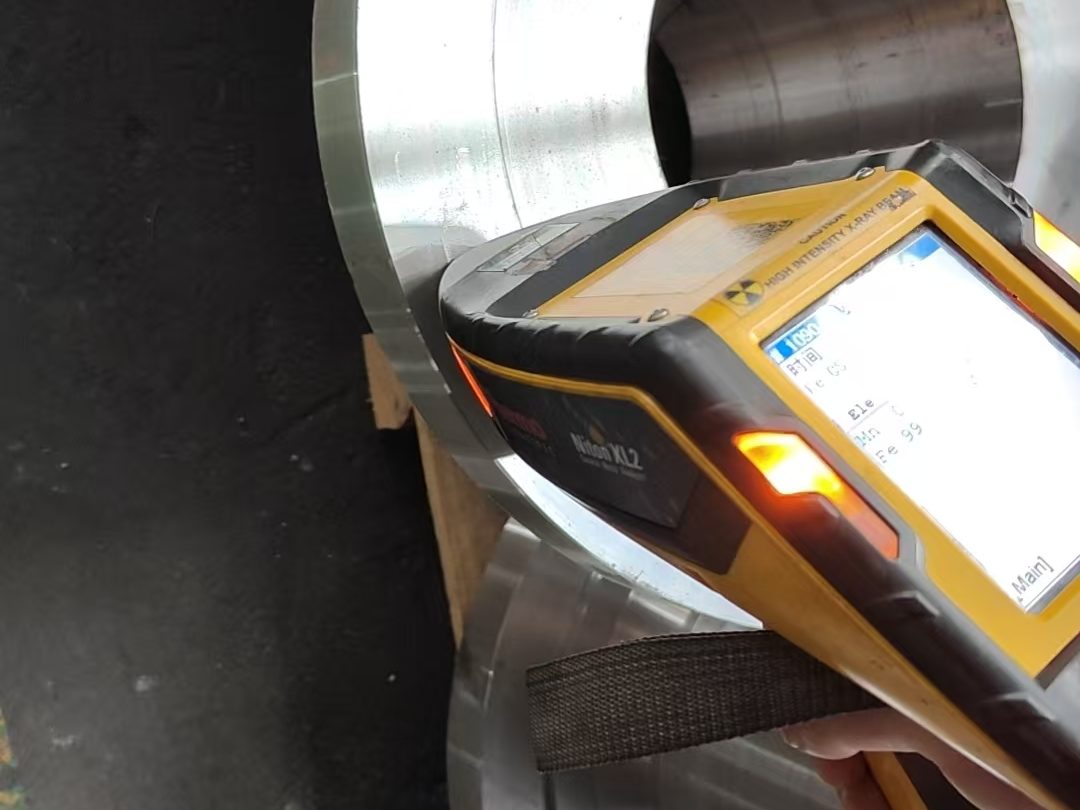
Abschließende Prüfung und Versand
Vor dem Verpacken wird die Materialidentität jedes fertigen Teils mit einem tragbaren RFA-Spektrometer (Thermo Scientific Niton) gegen das ursprüngliche Zertifikat erneut geprüft. Anschließend werden die Teile verpackt und zusammen mit Materialzeugnissen, Prüfberichten und der Packliste versandt.
Jedes Schmiedeteil verlässt unser Werk mit vollständiger Rückverfolgbarkeit und Dokumentation. Senden Sie uns Ihre Zeichnung, wir prüfen sie auf Machbarkeit im Gesenkschmieden und melden uns mit unserem Prozessvorschlag bei Ihnen.
Angebot anfordern